



Yüksek hacimli parça üretiminde kesim yapılmayan süre, karlılığı doğrudan azaltır. Geleneksel takım değişiklikleri, vardiya başına saatlerce boşta kalan makine süresini biriktirir. Geleneksel CNC frezelere veya manüel matkap preslerine güvenen üreticiler marj erozyonuyla karşı karşıya kalıyor. Yavaş talaştan talaşa süreler, tutarsız iplik kalitesi ve çok özellikli parça çalıştırmalarındaki darboğazlar verimi azaltır. Özel bir alana geçiş delme kılavuz çekme işleme merkezi, üretim darboğazını değiştirir. Yüksek hızlı Otomatik Takım Değiştirici (ATC) ile donatılmış Boşta geçiş saniyelerini etkin işleme süresine dönüştürürsünüz. Bu kılavuz, hızlı takım değiştirme sistemlerinin mekaniğini, üretkenlik ölçümlerini ve uygulama gerçeklerini değerlendirir. Bu makinelerin en yüksek verimlilikte çalışmasını sağlayan iş mili dinamiklerine, takım gereksinimlerine ve bakım protokollerine bakacağız.
Mikro verimlilik bileşimi: Takım değiştirme sürelerinin iki saniyenin altına düşürülmesi, yüksek hacimli, çok delikli uygulamalarda genel döngü sürelerini önemli ölçüde azaltır.
İş mili dinamikleri ATC kadar önemlidir: Gerçek üretkenlik, hızlı takım değişikliklerinin agresif iş mili hızlanması/yavaşlaması ve yüksek hızlı travers hızları ile senkronize edilmesine dayanır.
Rijitlik ve Hız arasında ödünleşimler mevcuttur: Yüksek hızlı kompakt bir işleme merkezi hızlı geçişlerde üstün olsa da, alıcıların daha ağır, geleneksel frezelerle karşılaştırıldığında termal stabiliteyi ve takım ağırlığı sınırlarını değerlendirmesi gerekir.
Bakım ROI'yi belirler: Hızlı takım değiştirme hızlarının sürdürülmesi, yıkıcı kazaları önlemek için takım toleranslarına, tutucu bakımına ve ATC hizalama protokollerine sıkı sıkıya bağlı kalmayı gerektirir.
Delme Kılavuz Çekme İşleme Merkezinde Hızlı Takım Değiştirme Mekaniği
Mekanik tasarımın çevrim süresi sınırlarını nasıl belirlediğini anlamak, makine değerlendirmesi için temel başarı kriterlerini oluşturur. Takım değiştirme sisteminin mimarisi, bir tezgahın bir işlemden diğerine ne kadar hızlı geçeceğini doğrudan etkiler. Pazarlama rakamlarının ötesine bakmanız ve muhafazanın içinde meydana gelen fiziksel hareketleri anlamanız gerekir.
Otomatik Takım Değiştirici (ATC) Mimarisi
ATC mekanizmasının tasarımı, hızlı çevrim sürelerine ulaşmanın temelidir. kompakt matkap kılavuz merkezi . Çift kollu mekanizmalar genellikle şemsiye veya taret tarzlarına kıyasla daha hızlı değişim sağlar. Geçerli ve sonraki takımı aynı anda tutarlar. Servo tahrikli takım magazinleri hassas konumlandırma ve kusursuz takım değişimi sağlar. Bu, yüksek hızlı indeksleme sırasında mekanik şoku azaltır.
Çift yönlü, rastgele erişimli takım seçimi, aktif işleme sırasında rotasyonel arama gecikmesini en aza indirir. Magazin, bir sonraki gerekli takıma giden en kısa yolu hesaplar. İş mili kesmeye devam ederken takımı kademelendirir. Kam tahrikli takım değiştirme mekanizmaları yüksek güvenilirlik ve mekanik senkronizasyon sunar. Binlerce döngüde tutarlı hız ölçümleri sağlarlar.
| ATC Tipi | Ortalama Takımdan Takıma Zaman | Mekanizması Güvenilirliği | En İyi Uygulama |
|---|---|---|---|
| Taret Stili | 1,5 - 2,0 saniye | Yüksek (daha az hareketli parça) | Basit, sıralı delik açma |
| Çift Kollu Servo | 0,8 - 1,2 saniye | Çok Yüksek (kam tahrikli) | Karmaşık çok aletli işlemler |
| Şemsiye Stili | 3,0 - 5,0 saniye | Ilıman | Daha eski veya giriş seviyesi değirmenler |
İş Mili Hızlanma ve Yavaşlama Dinamikleri
Talaştan talaşa süre, takımdan takıma süreye göre daha doğru bir verimlilik ölçümü sağlar. İş mili yavaşlamasını, fiziksel takım değişimini ve iş milinin kesme hızına geri dönmesini hesaba katar. Hızlı durdurma ve çalıştırma için düşük ataletli iş milleri zorunludur. Bu, iş milinin deliğin alt kısmında anında yön değiştirmesi gerektiği hassas kılavuz çekme çevrimleri sırasında büyük ölçüde önemlidir.
Z ekseni geri çekilmesinin ATC bağlantısıyla senkronize edilmesi, boşta kalan hava kesme süresini ortadan kaldırır. Makine iş mili yönelimini ve Z ekseni hareketini koordine eder. Alet, iş parçasını temizlediği anda çıkarma işlemine hazırdır. Ağır iğlerin dönmesi çok uzun sürer. 30 konikli bir iş mili burada parlıyor çünkü 40 konikli bir iş milinin kütlesine sahip değil ve milisaniyede 10.000 RPM'ye ulaşmasını sağlıyor.
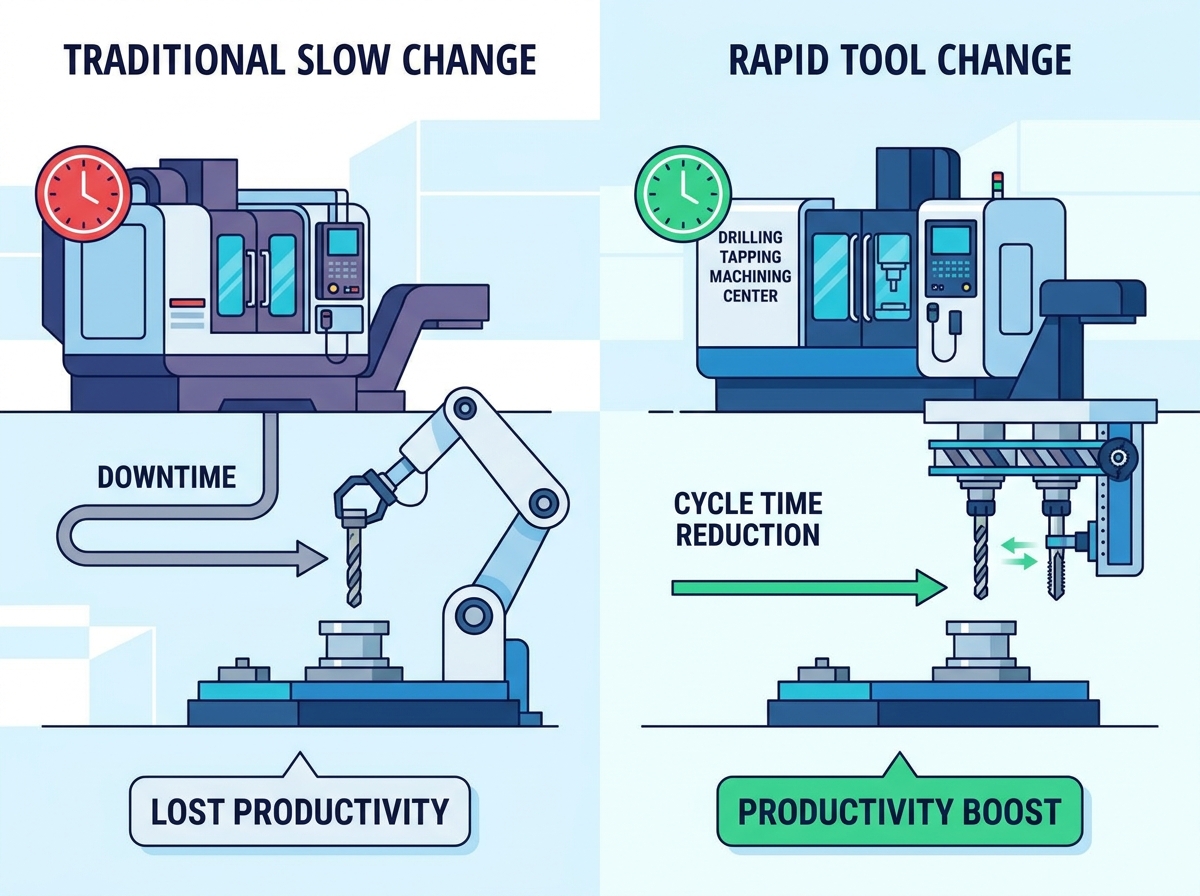
Verimliliğin Ölçülmesi: Döngü Süresinin Azaltılması ve Geleneksel Yöntemler
Mekanik hızın ölçülebilir üretim ölçütlerine dönüştürülmesi, hızlı takım değişikliklerinin gerçek değerini ortaya çıkarır. Mikro verimlilikler yüksek hacimli üretim süreçlerine yayıldığında tutarlı performans ve maliyet tasarrufu ortaya çıkar. Başarıyı vardiya sonunda çöp kutusundaki parçalara göre ölçüyoruz.
Çipten Çipe Süresi ve Yüksek Hacimli Çalışmalar
1,5 saniyelik takım değişimine karşı 5 saniyelik takım değişimine göre vardiya başına tasarruf edilen kümülatif sürenin hesaplanması, önemli üretkenlik kazanımlarının altını çizer. Saatte yüzlerce takım değişikliği gerektiren uygulamalarda, değiştirme başına 3,5 saniyeden tasarruf etmek, her hafta saatlerce ek işleme kapasitesi sağlar. Bu, makine kullanım oranlarını ve Genel Ekipman Verimliliğini (OEE) doğrudan etkiler.
Hızlı, öngörülebilir döngüler aynı zamanda tutarlı delme performansını da korur. Takımın kesim dışında harcadığı süreyi en aza indirmek, takımın soğumasını ve termal şoku önler. Kesme koşullarını eşit tutmak takım ömrünü uzatır. Karbür matkap tutarlı bir çalışma sıcaklığında kaldığında kesici kenarlar mikro talaşlanmaya karşı direnç gösterir.
| Metrik | Standart VMC (40 Konikli) | Yüksek Hızlı Matkap Kılavuzu Merkezi | 1000 Parça Başına Zaman Tasarrufu |
|---|---|---|---|
| Çipten Çipe Zamanı | 4,5 saniye | 1,5 saniye | 50 dakika |
| Mil 0-10k RPM | 1,8 saniye | 0,4 saniye | 23 dakika |
| Z Ekseni Geri Çekme | 1,2 saniye | 0,5 saniye | 11 dakika |
Eşzamanlı Operasyonlar ve Çok Özellikli İşleme
Delme, pah kırma ve kılavuz çekme işlemlerini tek bir otomatik kurulumda birleştirmek, devam eden çalışma envanterini ortadan kaldırır. Manüel parça taşımayı durdurur. Özel bir makinenin döngü sürelerini, manuel matkap presleri aracılığıyla sıralı yönlendirmeyle karşılaştırmak, üretimde büyük bir iyileşme olduğunu ortaya koyuyor.
Mekanik kılavuz çekme ataşmanlarıyla donatılmış geleneksel matkap preslerine kıyasla CNC'nin sert kılavuz çekme yeteneklerinin değerlendirilmesi, üstün hız ve derinlik kontrolünü ortaya çıkarır. Sert kılavuz çekme, ilerlemeyi ve hızı hassas bir şekilde senkronize eder. Gerilim-basınç tutucularına olan ihtiyacı ortadan kaldırır. Kılavuz çekme kafasının mekanik gecikmesi olmadan daha hızlı, daha doğru diş oluşturma olanağına sahip olursunuz.
Yüksek Hızlı Kompakt İşleme Merkezi için Çekirdek Değerlendirme Boyutları
Makine yeteneklerinin belirli üretim gereksinimlerine göre değerlendirilmesi, endüstri standardı değerlendirme boyutlarının analiz edilmesini gerektirir. Alet kapasitesi, iş mili torku ve eksen konumlandırma hızları, amaçlanan uygulamalarınızla uyumlu olmalıdır. Yalnızca hızlı traseye dayalı bir makine satın alamazsınız.
Takım Kapasitesi ve Magazin Tasarımı
Optimum takım kapasitesinin belirlenmesi parça karmaşıklığına ve takım yedekliliği gereksinimlerine bağlıdır. Basit parçalar için 14 takımlık bir magazin yeterli olabilir. 21 takım kapasitesi, ışıkların kapalı olduğu üretim senaryolarında yedek takım kullanımına olanak tanır. Alıcılar magazin ağırlığının tezgah titreşimi ve takım değiştirme hızı üzerindeki etkisini değerlendirmelidir. Daha ağır dergiler ataleti artırır ve indekslemeyi yavaşlatır.
21 takımlık bir magazini ağır çelik tutucularla yüklediğinizde, servonun karuseli indekslemek için daha fazla çalışması gerekir. Bu milisaniyelik bir gecikmeye neden olabilir. Ultra yüksek hızlı operasyonlar için operatörler genellikle magazin yükünü dengeler ve dönme stabilitesini korumak için daha ağır takımları birbirinin karşısına yerleştirir.
Hassas Kılavuz Çekme için Yüksek Tork Yetenekleri
Titanyum, paslanmaz çelik veya kobalt-krom gibi daha sert alaşımlara kılavuz çekmek için iş mili tork eğrilerinin değerlendirilmesi gereklidir. Hızlı travers veya takım değiştirme hızından ödün vermeden torka ihtiyacınız var. Hassas sektörlerdeki yüksek torklu konfigürasyonlar, tıbbi üretimin katı kalite ve üretim taleplerini karşılar.
Senkronize besleme ve iş mili dönüşünün gerekliliği, dişlerin düzgün şekilde oluşturulmasını sağlar ve kılavuz ömrünü en üst düzeye çıkarır. Hassas senkronizasyon olmadan dokunma sürüklenir veya bağlanır. Bu, düşük diş kalitesine veya aletin kırılmasına yol açar. A yüksek hızlı kompakt işleme merkezi, Z ekseni beslemesini iş mili dönüşüne mükemmel şekilde kilitlemek için yüksek çözünürlüklü kodlayıcılar kullanır.
Hızlı Travers Hızları ve Eksen Konumlandırma
X, Y ve Z ekseni hızlı travers hızlarının değerlendirilmesi, kesme dışı sürenin tam bir resmini sağlar. Bu hızlar genellikle 48 m/dakikayı aşmaktadır. Doğrusal kılavuzlar, bu yüksek hızlı geçişler sırasında konumlandırma doğruluğunun korunmasında büyük bir rol oynar. Kesim başlamadan önce makinenin hızlı ve doğru bir şekilde yerleşmesini sağlarlar.
Kutu yolları bu tür işler için çok yavaş. Makaralı lineer kılavuzlar en iyi hız ve sağlamlık kombinasyonunu sunar. Makine saniyenin küsuratları içinde bir delikten deliğe hareket ettiğinde ortaya çıkan agresif hızlanma ve yavaşlama kuvvetlerinin üstesinden gelirler.
Operasyonel Dengeler: Kompakt Matkap Kılavuz Çekme Merkezinde Hız ve Sertlik
Hızlı takım değişimine öncelik vermek kavramsal ödünleşimleri gerektirir. Maksimum hıza ulaşmak için alıcıların sertlik ve çalışma kapsamına ilişkin belirli sınırlamaları kabul etmesi gerekir. 50 konikli yatay gibi inkonelde kaba işleme yapan ve 30 konikli matkap arkadaşı gibi alüminyuma kılavuz çeken bir makineye sahip olamazsınız.
Ayak İzi ve Çalışma Zarfı
Zemin alanı ROI'sini en üst düzeye çıkarmak, kompakt ayak izinin temel avantajıdır. Bu makineler yüksek verimliliği minimum alana sığdırır. Genellikle standart bir dikey freze alanına iki adet matkap ucu merkezi sığdırabilirsiniz. Ancak bu kompakt tasarım, kısıtlı X ve Y ekseni hareketi nedeniyle parça boyutuna ve fikstür karmaşıklığına sınırlamalar getirir.
Fikstürünüzü dikkatli bir şekilde planlamanız gerekir. Büyük muylu döner tablalar sığmayabilir. Daha küçük çalışma alanına sığdırabileceğiniz parça sayısını en üst düzeye çıkarmak için muhtemelen yoğun ızgara plakalarına veya özel pnömatik mengenelere güveneceksiniz.
Yüksek Hızlı Operasyonlar Sırasında Termal Kararlılık
Parça doğruluğunu korumak için sürekli hızlı takım değişimlerinden ve yüksek hızlı iş mili döngülerinden kaynaklanan ısı üretimini yönetmek zorunludur. Termal kompanzasyon yazılımının ve iş mili boyunca soğutma (CTS) seçeneklerinin değerlendirilmesi, uzun çalışmalar sırasında sıkı toleransların korunmasına yardımcı olur. Isı, dökümün büyümesine neden olarak Z ekseni sıfır noktanızı kaydırır.
Aletlerle ilgili ağırlık sınırlamaları da dikkate alınmalıdır. Ağır delik işleme baraları veya büyük çaplı kesiciler ATC hızını etkiler. Daha hafif 30 konikli tezgahlarda iş mili aşınmasını hızlandırırlar. Bu iğler ağır malzeme kaldırma yerine hız için optimize edilmiştir. Değiştirme sırasında aletlerin düşmesini önlemek için üreticinin önerdiği alet ağırlık sınırlarına uyun.
Uygulama Gerçekleri ve Benimseme Riskleri
Yüksek hızlı işleme teknolojisini benimsemek, kanıta dayalı gerçekleri ele almayı gerektirir. Takım uyumluluğu, operatör eğitimi ve bakım protokolleri sürdürülebilir başarı için çok önemlidir. Bu makineleri, yavaş bir takımhaneli değirmende yapabileceğiniz özensiz uygulamaların aynısını kullanarak çalıştıramazsınız.
Takım Uyumluluğu ve Tutucu Gereksinimleri
Yüksek hızlı işlemler dengeli takım tutucuları gerektirir. BT30 veya BBT30 çift kontaklı arayüzler salgıyı ve titreşimi en aza indirir. Hızlı değiştirilebilen takımlama çözümlerinin entegre edilmesi, çevrimdışı ölçüm, doğrulama ve kurulum sürelerini azaltır. Doğru takım seçimi, agresif iş mili yavaşlaması sırasında takımın dışarı çekilmesi riskini azaltır.
Şarjöre yüklemeden önce tüm takım tutucu koniklerini sürtünme veya aşınma açısından inceleyin.
Çekme saplamalarının makinenin çeki çubuğunun gerektirdiği özelliklerle tam olarak eşleştiğini doğrulayın.
İş milinin maksimum çalışma devrinde tüm takım düzeneklerini G2,5'e göre dengeleyin.
Soğutma sıvısı kalıntılarını ve talaşları gidermek için iş mili konisini her gün özel bir konik silecekle temizleyin.
Operatör Eğitimi ve Kurulum Protokolleri
Doğru takım uzunluğu ölçümü ve ofset yönetimi, yüksek hızlarda ATC çökmelerini önler. Operatörler takım yollarını optimize etmek için CAM programlamasını uyarlamalıdır. Tezgahın yeteneklerinden tam anlamıyla yararlanmak için magazindeki gereksiz takım değişikliklerini ve takımların ön aşamasını en aza indirmeniz gerekir.
CAM yazılımınız bir takım değiştirme komutu verirse ancak bir sonraki takım karuselin karşı tarafındaysa zaman kaybedersiniz. Programcılar işlemleri sıralamalı, böylece derginin değişiklikler arasında yalnızca bir veya iki cebi indekslemesi yeterli olacaktır.
ATC Mekanizmalarındaki Aşınmanın Azaltılması
Kam takipçileri, tutucu parmaklar ve ATC hizalaması için önleyici bakım programlarının oluşturulması uzun vadeli güvenilirlik sağlar. Takım serbest bırakma mekanizmasını çalıştıran pnömatik veya hidrolik sistemlerin düzenli olarak izlenmesi, takımın düşmesini ve maliyetli arıza sürelerini önler.
Kolun iş mili merkez çizgisiyle mükemmel şekilde eş merkezli olduğundan emin olmak için ATC hizalama pimini haftalık olarak kontrol edin.
Kam mekanizmasını üreticinin belirttiği aralıklara göre tam olarak tavsiye edilen yağlayıcıyı kullanarak gresleyin.
Tutucu parmak yaylarında yorulma olup olmadığını kontrol edin. Görme durumuna bakılmaksızın bunları yıllık olarak değiştirin.
Her altı ayda bir çekme saplamalı dinamometre kullanarak çeki çubuğu kelepçeleme kuvvetini doğrulayın.
Çözüm
Potansiyel çevrim süresi tasarruflarını ölçmek için en sık çalıştırdığınız çok delikli parçalarınız üzerinde bir zaman etüdü analizi yapın.
Gerçek dünya koşullarında talaştan talaşa geçiş sürelerini ve diş kalitesini doğrulamak için üreticilerden bir test kesimi talep edin.
Yüksek hızlı 30 konikli iş milleri ve çift temaslı gereksinimlerle uyumluluğu sağlamak için mevcut takım envanterinizi denetleyin.
Tedarik başlatmadan önce takım tutucular ve ATC mekanizmaları için sıkı bir önleyici bakım programı oluşturun.
SSS
S: Delme kılavuz çekme işleme merkezi için ortalama takım değiştirme süresi nedir?
C: Modern merkezler genellikle 0,8 ila 1,5 saniyelik takımdan takıma ve 1,5 ila 2,5 saniyelik talaştan talaşa sürelerine ulaşır. Bu büyük ölçüde ATC tasarımına, magazindeki takımların ağırlığına ve iş mili motorunun hızlanma kapasitesine bağlıdır.
S: Kompakt bir matkap kılavuz çekme merkezinin standart bir dikey işleme merkezinden (VMC) farkı nedir?
C: Kompakt bir matkap kılavuzu merkezinde daha hafif, daha düşük ataletli bir iş mili, genellikle 30 koniklik kullanılır. Standart 40 konikli veya 50 konikli VMC'de bulunan ağır frezeleme ve kaba işleme yeteneklerine göre hızlı hızlanma, yavaşlama ve takım değişikliklerine öncelik vermek üzere tasarlanmış özel bir ATC'ye sahiptir.
S: Yüksek hızlı kompakt bir işleme merkezi ağır frezeleme işlemlerinin üstesinden gelebilir mi?
C: Hafif ila orta düzeyde frezeleme kapasitesine sahip olan bu makineler, delme ve kılavuz çekme gibi eksenel işlemler için optimize edilmiştir. Ağır radyal kesimler, daha hafif 30 konikli arayüz ve daha düşük genel makine kütlesi nedeniyle ciddi titreşime ve iş mili rulmanının erken aşınmasına neden olabilir.
S: Hassas kılavuz çekme nedir ve neden önemlidir?
C: Hassas kılavuz çekme, makinenin iş mili dönüşünü Z ekseni ilerleme hızıyla mükemmel şekilde senkronize eder. Bu, gerilim-basınçlı kılavuz çekme kafalarına ihtiyaç duymadan hassas diş oluşturmaya olanak sağlar. Döngü süresini hızlandırır ve diş derinliği doğruluğunu önemli ölçüde artırır.
S: Hızlı takım değişiklikleri sırasında takımın düşmesini nasıl önleyebilirim?
C: Aletlerin düşmesini önlemek için yüksek kaliteli, uygun şekilde bakımı yapılan alet tutucuların kullanılması gerekir. Makinenin çeki demiri basıncının fabrika spesifikasyonları dahilinde olduğundan emin olmalısınız. ATC kıskaç parmaklarında ve yaylarda aşınma olup olmadığını düzenli olarak inceleyin ve asla maksimum alet ağırlığı sınırını aşmayın.
S: Daha hızlı bir ATC takım aşınmasını arttırır mı?
C: ATC hızının kendisi kesici takım aşınmasını arttırmaz. Ancak bu merkezlerle ilişkili agresif iş mili ivmesi ve yüksek hızlı işleme parametreleri, erken kenar aşınmasını ve termal şoku önlemek için yüksek kaliteli karbür takımlama ve optimize edilmiş soğutma sıvısı dağıtımını gerektirir.
İlgili Makaleler
-
 Değerli Müşterilerimiz ve İş Ortaklarımız,Ulusal ihracat kontrol yasa ve yönetmeliklerine sıkı sıkıya uymak ve uluslararası yükümlülükleri yerine getirmek amacıyla, ihraç ettiğimiz CNC freze ve CNC torna tezgahlarımızın tamamen yasal ve uyumlu olmasını sağlamak amacıyla, sizi ilgili politikalar konusunda bilgilendiriyoruz.Şirket Haberleri
-
 Aşındırıcı grafit tozu standart CNC'leri yok eder. Güvenli EDM elektrot üretimi için özel toz geçirmez makinelerin ve uygun ıslak veya kuru frezeleme yöntemlerinin neden gerekli olduğunu öğrenin.Ürün haberleri
-
 Matkap kılavuz merkezleri, yüksek hacimli üretim için yüksek hızda diş açma sağlar. İş mili tork sınırlarını anlamak, maliyetli takım kırılmasını önler ve makine çevrim sürelerini optimize eder.Ürün haberleri


