



Na produção de peças de alto volume, o tempo sem corte prejudica diretamente a lucratividade. As trocas de ferramentas tradicionais acumulam horas de máquina ociosa por turno. Os fabricantes que dependem de fresas CNC convencionais ou furadeiras manuais enfrentam erosão nas margens. Tempos lentos de chip a chip, qualidade de rosca inconsistente e gargalos em execuções de peças com vários recursos destroem o rendimento. Fazendo a transição para um dedicado centro de usinagem de perfuração e rosqueamento equipado com um trocador automático de ferramentas (ATC) de alta velocidade elimina o gargalo da produção. Você converte segundos de transição ociosos em tempo de usinagem ativo. Este guia avalia a mecânica, as métricas de produtividade e as realidades de implementação de sistemas de troca rápida de ferramentas. Analisaremos a dinâmica do fuso, os requisitos de ferramentas e os protocolos de manutenção que mantêm essas máquinas funcionando com eficiência máxima.
Composto de microeficiências: Reduzir os tempos de troca de ferramentas para menos de dois segundos reduz drasticamente os tempos de ciclo gerais em aplicações de alto volume e múltiplos furos.
A dinâmica do fuso é tão importante quanto o ATC: a verdadeira produtividade depende da sincronização de trocas rápidas de ferramentas com aceleração/desaceleração agressiva do fuso e altas taxas de deslocamento rápido.
Existem compensações entre rigidez e velocidade: embora um centro de usinagem compacto de alta velocidade seja excelente em transições rápidas, os compradores devem avaliar a estabilidade térmica e os limites de peso das ferramentas em comparação com fresas tradicionais mais pesadas.
A manutenção determina o ROI: Manter velocidades rápidas de troca de ferramentas requer adesão estrita às tolerâncias das ferramentas, manutenção do suporte e protocolos de alinhamento ATC para evitar falhas catastróficas.
A mecânica da troca rápida de ferramentas em um centro de usinagem de rosqueamento e furação
Compreender como o projeto mecânico determina os limites de tempo do ciclo estabelece critérios básicos de sucesso para avaliação da máquina. A arquitetura do sistema de troca de ferramentas influencia diretamente a rapidez com que uma máquina passa de uma operação para outra. Você precisa olhar além dos números de marketing e compreender os movimentos físicos que acontecem dentro do recinto.
Arquitetura do trocador automático de ferramentas (ATC)
O desenho do mecanismo ATC é fundamental para alcançar tempos de ciclo rápidos em um centro de perfuração compacto . Os mecanismos de braço duplo geralmente proporcionam trocas mais rápidas em comparação com os estilos guarda-chuva ou torre. Eles seguram a ferramenta atual e a próxima simultaneamente. Os magazines de ferramentas servoacionados garantem posicionamento preciso e troca perfeita de ferramentas. Isso reduz o choque mecânico durante a indexação em alta velocidade.
A seleção de ferramentas bidirecional e de acesso aleatório minimiza o atraso de busca rotacional durante a usinagem ativa. O magazine calcula o caminho mais curto para a próxima ferramenta necessária. Ele prepara a ferramenta enquanto o fuso ainda está cortando. Os mecanismos de troca de ferramentas acionados por came oferecem alta confiabilidade e sincronização mecânica. Eles garantem métricas de velocidade consistentes em milhares de ciclos.
| tipo ATC | de tempo médio ferramenta a ferramenta | Mecanismo de confiabilidade | Melhor aplicação |
|---|---|---|---|
| Estilo Torreta | 1,5 - 2,0 segundos | Alto (menos peças móveis) | Furação simples e sequencial |
| Servo de braço duplo | 0,8 - 1,2 segundos | Muito alto (acionado por came) | Operações complexas com múltiplas ferramentas |
| Estilo guarda-chuva | 3,0 - 5,0 segundos | Moderado | Moinhos mais antigos ou básicos |
Dinâmica de aceleração e desaceleração do fuso
O tempo chip a chip fornece uma métrica de produtividade mais precisa do que o tempo ferramenta a ferramenta. É responsável pela desaceleração do fuso, pela troca física da ferramenta e pela aceleração do fuso de volta à velocidade de corte. Os fusos de baixa inércia são obrigatórios para paradas e partidas rápidas. Isso é muito importante durante os ciclos de rosqueamento rígido com macho, onde o fuso deve inverter a direção instantaneamente na parte inferior do furo.
A sincronização da retração do eixo Z com o engate ATC elimina o tempo de corte de ar ocioso. A máquina coordena a orientação do fuso e o movimento do eixo Z. A ferramenta está pronta para extração no exato momento em que sai da peça de trabalho. Fusos pesados demoram muito para girar. Um fuso cônico 30 brilha aqui porque não tem a massa de um cone 40, permitindo atingir 10.000 RPM em milissegundos.
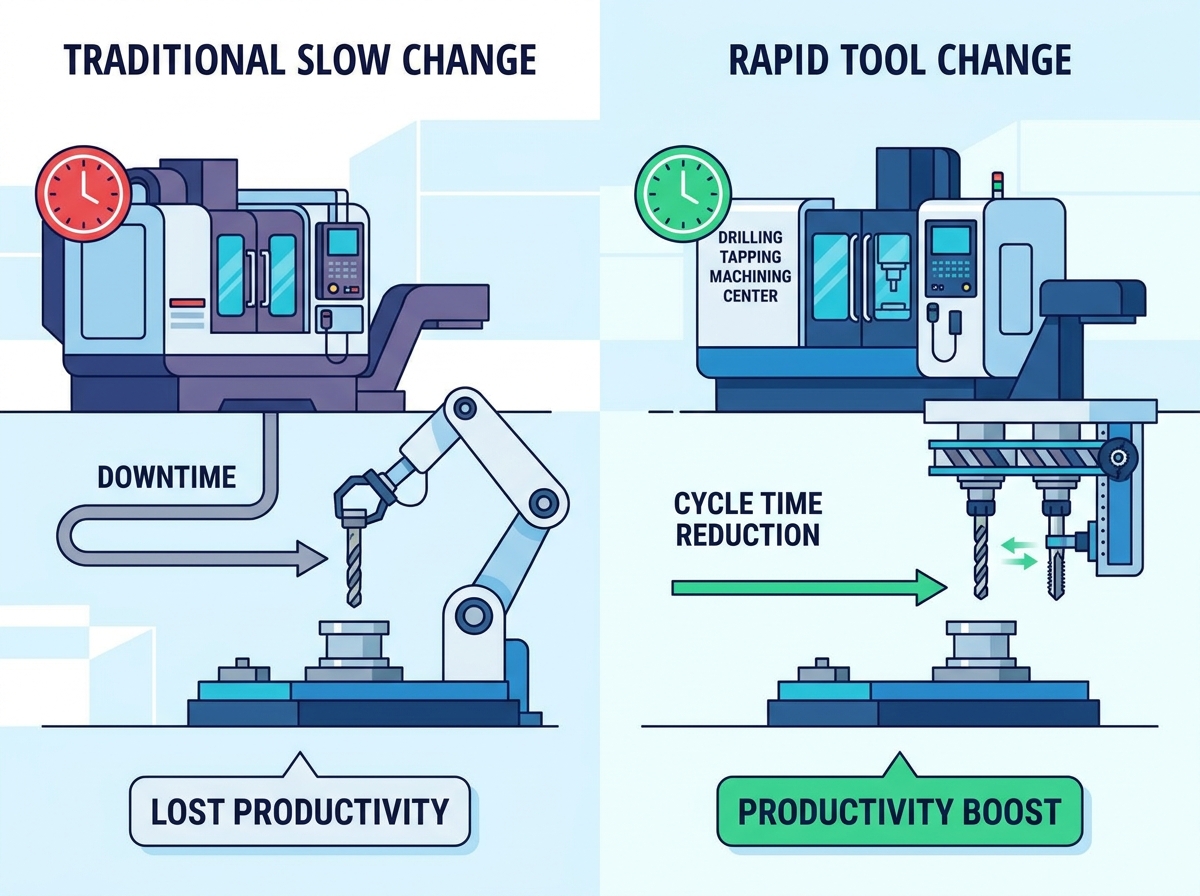
Quantificando a produtividade: redução do tempo de ciclo versus métodos tradicionais
A tradução da velocidade mecânica em métricas de produção mensuráveis revela o verdadeiro valor das trocas rápidas de ferramentas. O desempenho consistente e a economia de custos surgem quando as microeficiências são ampliadas em execuções de produção de alto volume. Medimos o sucesso pelas peças no lixo no final do turno.
Tempo chip a chip e execuções de alto volume
O cálculo do tempo acumulado economizado por turno com base em uma troca de ferramenta de 1,5 segundo versus 5 segundos destaca ganhos significativos de produtividade. Em aplicações que exigem centenas de trocas de ferramentas por hora, a economia de 3,5 segundos por troca gera horas de capacidade de usinagem adicional a cada semana. Isso impacta diretamente as taxas de utilização da máquina e a Eficácia Geral do Equipamento (OEE).
Ciclos rápidos e previsíveis também mantêm um desempenho de perfuração consistente. Minimizar o tempo que a ferramenta passa fora do corte evita o resfriamento da ferramenta e o choque térmico. Manter as condições de corte uniformes prolonga a vida útil da ferramenta. Quando uma broca de metal duro permanece em uma temperatura operacional consistente, as arestas de corte resistem ao micro-lascamento. Padrão
| métrico | VMC (40-Taper) | Furadeira de alta velocidade com centro | de tempo economizado por 1.000 peças |
|---|---|---|---|
| Tempo chip a chip | 4,5 segundos | 1,5 segundos | 50 minutos |
| Fuso 0-10k RPM | 1,8 segundos | 0,4 segundos | 23 minutos |
| Retração do eixo Z | 1,2 segundos | 0,5 segundos | 11 minutos |
Operações Simultâneas e Usinagem Multifuncional
A consolidação de furação, chanframento e rosqueamento em uma única configuração automatizada elimina o estoque de trabalho em andamento. Ele interrompe o manuseio manual de peças. A comparação dos tempos de ciclo de uma máquina dedicada com o roteamento sequencial através de furadeiras manuais demonstra enormes melhorias no rendimento.
A avaliação das capacidades de rosqueamento rígido CNC em comparação com furadeiras tradicionais equipadas com acessórios de rosqueamento mecânico revela velocidade superior e controle de profundidade. O rosqueamento rígido sincroniza o avanço e a velocidade com precisão. Elimina a necessidade de suportes de compressão de tensão. Você obtém uma criação de rosca mais rápida e precisa, sem o atraso mecânico de um cabeçote de rosqueamento.
Dimensões básicas de avaliação para um centro de usinagem compacto de alta velocidade
Avaliar as capacidades da máquina em relação aos requisitos de produção específicos requer a análise das dimensões de avaliação padrão do setor. A capacidade da ferramenta, o torque do fuso e as velocidades de posicionamento do eixo devem estar alinhados com as aplicações pretendidas. Você não pode comprar uma máquina baseada apenas no deslocamento rápido.
Capacidade da ferramenta e design do magazine
A determinação da capacidade ideal da ferramenta depende da complexidade da peça e dos requisitos de redundância da ferramenta. Um magazine de 14 ferramentas pode ser suficiente para peças simples. Uma capacidade de 21 ferramentas permite ferramentas redundantes em cenários de fabricação sem iluminação. Os compradores devem avaliar o impacto do peso do magazine na vibração da máquina e na velocidade de troca da ferramenta. Revistas mais pesadas aumentam a inércia e retardam a indexação.
Quando você carrega um magazine de 21 ferramentas com suportes de aço pesados, o servo deve trabalhar mais para indexar o carrossel. Isso pode introduzir milissegundos de atraso. Para operações de velocidade ultra-alta, os operadores muitas vezes equilibram a carga do magazine, colocando ferramentas mais pesadas opostas umas às outras para manter a estabilidade rotacional.
Capacidades de alto torque para rosqueamento rígido
A avaliação das curvas de torque do fuso é necessária para rosqueamento de ligas mais duras, como titânio, aço inoxidável ou cromo-cobalto. Você precisa de torque sem sacrificar o deslocamento rápido ou a velocidade de troca de ferramenta. Configurações de alto torque em setores de precisão atendem às rigorosas demandas de qualidade e rendimento da fabricação médica.
A necessidade de avanço sincronizado e rotação do fuso garante roscas adequadamente formadas e maximiza a longevidade do macho. Sem sincronização precisa, o toque é arrastado ou travado. Isto leva à má qualidade da rosca ou à quebra da ferramenta. UM O centro de usinagem compacto de alta velocidade usa codificadores de alta resolução para travar perfeitamente o avanço do eixo Z na rotação do fuso.
Taxas de deslocamento rápido e posicionamento de eixo
A avaliação das taxas de deslocamento rápido dos eixos X, Y e Z fornece uma imagem completa do tempo sem corte. Essas taxas geralmente excedem 48m/min. As guias lineares desempenham um papel importante na manutenção da precisão do posicionamento durante essas transições de alta velocidade. Eles garantem que a máquina assente com rapidez e precisão antes do início do corte.
Os caminhos das caixas são muito lentos para este tipo de trabalho. As guias lineares de rolos oferecem a melhor combinação de velocidade e rigidez. Eles lidam com as forças agressivas de aceleração e desaceleração geradas quando a máquina se move de um buraco para outro em frações de segundo.
Compensações operacionais: velocidade versus rigidez em um centro de perfuração compacto
Priorizar a troca rápida de ferramentas envolve compensações conceituais. Os compradores devem aceitar certas limitações em relação à rigidez e ao envelope de trabalho para atingir a velocidade máxima. Você não pode ter uma máquina que desbaste inconel como uma broca horizontal cônica 50 e rosqueie alumínio como uma broca cônica 30.
Pegada vs. Envelope de Trabalho
Maximizar o ROI do espaço físico é a principal vantagem do tamanho compacto. Essas máquinas agregam alta produtividade em uma área mínima. Muitas vezes você pode colocar dois centros de macho de perfuração no espaço de uma fresadora vertical padrão. No entanto, este design compacto impõe limitações no tamanho da peça e na complexidade da fixação devido ao deslocamento restrito dos eixos X e Y.
Você deve planejar seu equipamento com cuidado. Mesas rotativas com munhão grandes podem não caber. Você provavelmente contará com placas de grade densas ou tornos pneumáticos personalizados para maximizar o número de peças que podem ser colocadas dentro do envelope de trabalho menor.
Estabilidade térmica durante operações de alta velocidade
Gerenciar a geração de calor a partir de trocas rápidas e contínuas de ferramentas e ciclos de fuso de alta velocidade é obrigatório para manter a precisão da peça. A avaliação do software de compensação térmica e das opções de refrigeração através do fuso (CTS) ajuda a manter tolerâncias rigorosas durante operações prolongadas. O calor faz com que a fundição cresça, deslocando o ponto zero do eixo Z.
As limitações de peso nas ferramentas também devem ser consideradas. Barras de mandrilar pesadas ou fresas de grande diâmetro afetam a velocidade do ATC. Eles aceleram o desgaste do fuso em máquinas mais leves com cone 30. Esses fusos são otimizados para velocidade em vez de remoção pesada de material. Siga os limites de peso da ferramenta recomendados pelo fabricante para evitar a queda das ferramentas durante uma troca.
Realidades de implementação e riscos de adoção
A adoção da tecnologia de usinagem de alta velocidade exige abordar realidades orientadas por evidências. A compatibilidade das ferramentas, o treinamento do operador e os protocolos de manutenção são essenciais para o sucesso sustentado. Você não pode operar essas máquinas usando as mesmas práticas desleixadas que você usaria em uma fábrica lenta com sala de ferramentas.
Compatibilidade de ferramentas e requisitos de suporte
Operações de alta velocidade necessitam de porta-ferramentas balanceados. As interfaces de contato duplo BT30 ou BBT30 minimizam desvios e vibrações. A integração de soluções de ferramentas de troca rápida reduz os tempos de medição, validação e configuração off-line. A seleção adequada de ferramentas reduz o risco de arrancamento da ferramenta durante a desaceleração agressiva do fuso.
Inspecione todos os cones do porta-ferramentas quanto a desgaste ou escoriações antes de carregá-los no magazine.
Verifique se os pinos de tração correspondem às especificações exatas exigidas pela barra de tração da máquina.
Equilibre todos os conjuntos de ferramentas para G2.5 nas RPM operacionais máximas do fuso.
Limpe o cone do fuso diariamente com um limpador cônico dedicado para remover resíduos de líquido refrigerante e cavacos.
Protocolos de treinamento e configuração do operador
A medição precisa do comprimento da ferramenta e o gerenciamento de deslocamento evitam falhas no ATC em altas velocidades. Os operadores devem adaptar a programação CAM para otimizar os caminhos da ferramenta. Você precisa minimizar trocas desnecessárias de ferramentas e pré-preparar ferramentas no magazine para aproveitar totalmente os recursos da máquina.
Se o seu software CAM emitir um comando de troca de ferramenta, mas a próxima ferramenta estiver no lado oposto do carrossel, você perderá tempo. Os programadores devem sequenciar as operações de forma que o magazine precise indexar apenas um ou dois bolsões entre as alterações.
Mitigando o desgaste dos mecanismos ATC
O estabelecimento de cronogramas de manutenção preventiva para seguidores de came, garras e alinhamento ATC garante confiabilidade a longo prazo. O monitoramento regular dos sistemas pneumáticos ou hidráulicos que acionam o mecanismo de liberação da ferramenta evita quedas da ferramenta e tempos de inatividade dispendiosos.
Verifique semanalmente o pino de alinhamento ATC para garantir que o braço esteja perfeitamente concêntrico com a linha central do fuso.
Lubrifique o mecanismo do came de acordo com os intervalos especificados pelo fabricante, usando exatamente o lubrificante recomendado.
Inspecione as molas dos dedos da garra quanto a fadiga. Substitua-os anualmente, independentemente da condição visual.
Verifique a força de fixação da barra de tração usando um dinamômetro de pino a cada seis meses.
Conclusão
Realize uma análise de estudo de tempo em suas peças multifuros executadas com mais frequência para quantificar possíveis economias de tempo de ciclo.
Solicite um corte de teste dos fabricantes para verificar os tempos de chip a chip e a qualidade da rosca em condições reais.
Audite seu estoque atual de ferramentas para garantir a compatibilidade com fusos cônicos 30 de alta velocidade e requisitos de contato duplo.
Estabeleça um cronograma rigoroso de manutenção preventiva para porta-ferramentas e mecanismos ATC antes de iniciar a aquisição.
Perguntas frequentes
P: Qual é o tempo médio de troca de ferramenta para um centro de usinagem com rosqueamento e furação?
R: Os centros modernos normalmente atingem tempos de ferramenta a ferramenta de 0,8 a 1,5 segundos e tempos de chip a chip entre 1,5 e 2,5 segundos. Isso depende muito do projeto do ATC, do peso das ferramentas no carregador e da capacidade de aceleração do motor do fuso.
P: Como um centro de macho de perfuração compacto difere de um centro de usinagem vertical padrão (VMC)?
R: Um centro de macho de perfuração compacto utiliza um fuso mais leve e de menor inércia, geralmente um cone 30. Ele apresenta um ATC especializado projetado para priorizar rápida aceleração, desaceleração e trocas de ferramentas em relação aos recursos pesados de fresamento e desbaste encontrados em um VMC padrão de cone 40 ou cone 50.
P: Um centro de usinagem compacto de alta velocidade pode lidar com fresamento pesado?
R: Embora sejam capazes de fresamento leve a médio, essas máquinas são otimizadas para operações axiais, como furação e rosqueamento. Cortes radiais pesados podem causar vibração severa e desgaste prematuro do rolamento do fuso devido à interface cônica 30 mais leve e à menor massa total da máquina.
P: O que é rosqueamento rígido e por que é importante?
R: O rosqueamento rígido sincroniza perfeitamente a rotação do fuso da máquina com a taxa de avanço do eixo Z. Isto permite a criação precisa de roscas sem a necessidade de cabeças roscadas de compressão e tensão. Ele acelera o tempo do ciclo e melhora significativamente a precisão da profundidade da rosca.
P: Como evito quedas de ferramentas durante trocas rápidas de ferramentas?
R: Evitar quedas de ferramentas requer o uso de porta-ferramentas de alta qualidade e com manutenção adequada. Você deve garantir que a pressão na barra de tração da máquina esteja dentro das especificações de fábrica. Inspecione rotineiramente os dedos e as molas da garra ATC quanto a desgaste e nunca exceda o limite máximo de peso da ferramenta.
P: Um ATC mais rápido aumenta o desgaste da ferramenta?
R: A velocidade ATC em si não aumenta o desgaste da ferramenta de corte. No entanto, a aceleração agressiva do fuso e os parâmetros de usinagem de alta velocidade associados a esses centros exigem ferramentas de metal duro de alta qualidade e fornecimento otimizado de refrigeração para evitar desgaste prematuro da aresta e choque térmico.
Artigos relacionados
-
 Prezados clientes e parceiros de negócios, A fim de cumprir rigorosamente as leis e regulamentos nacionais de controle de exportação e cumprir as obrigações internacionais, garantindo que nossas fresadoras CNC e tornos CNC exportados sejam totalmente legais e compatíveis, notificamos você sobre as políticas relevantes coNotícias da empresa
-
 O pó abrasivo de grafite destrói CNCs padrão. Saiba por que máquinas especializadas à prova de poeira e métodos adequados de fresagem a úmido ou a seco são essenciais para a produção segura de eletrodos de EDM.Novidades sobre produtos
-
 Os centros de machos de perfuração oferecem rosqueamento de alta velocidade para produção de alto volume. Compreender os limites de torque do fuso evita quebras dispendiosas de ferramentas e otimiza os tempos de ciclo da máquina.Novidades sobre produtos


