



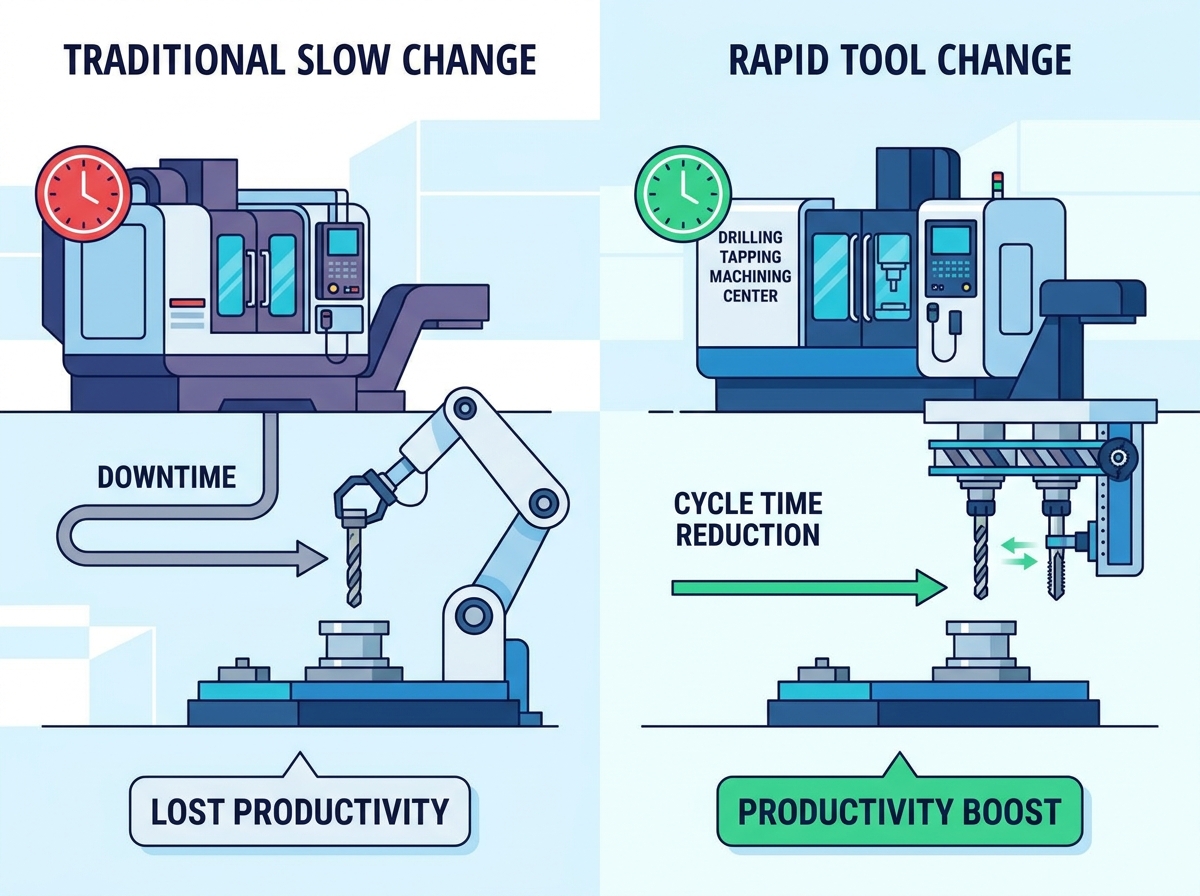
Bei der Produktion von Teilen mit hohen Stückzahlen schmälert die Nebenzeit die Rentabilität direkt. Bei herkömmlichen Werkzeugwechseln fallen pro Schicht mehrere Stunden Maschinenstillstandszeit an. Hersteller, die auf herkömmliche CNC-Fräsmaschinen oder manuelle Bohrmaschinen setzen, sind mit Randerosion konfrontiert. Langsame Span-zu-Span-Zeiten, inkonsistente Gewindequalität und Engpässe bei Multi-Feature-Teileläufen zerstören den Durchsatz. Übergang zu einem dedizierten Ein Bohr- und Gewindeschneidbearbeitungszentrum, das mit einem automatischen Hochgeschwindigkeits-Werkzeugwechsler (ATC) ausgestattet ist, verschiebt den Produktionsengpass. Sie wandeln Leerlaufübergangssekunden in aktive Bearbeitungszeit um. Dieser Leitfaden bewertet die Mechanik, Produktivitätskennzahlen und Implementierungsrealitäten von Schnellwechselsystemen. Wir werden uns mit der Spindeldynamik, den Werkzeuganforderungen und Wartungsprotokollen befassen, die dafür sorgen, dass diese Maschinen mit höchster Effizienz laufen.
Mikroeffizienz-Kombination: Durch die Reduzierung der Werkzeugwechselzeiten auf unter zwei Sekunden werden die Gesamtzykluszeiten bei Großserienanwendungen mit mehreren Löchern erheblich verkürzt.
Die Spindeldynamik ist genauso wichtig wie die ATC: Echte Produktivität beruht auf der Synchronisierung schneller Werkzeugwechsel mit aggressiver Beschleunigung/Verzögerung der Spindel und hohen Eilganggeschwindigkeiten.
Es bestehen Kompromisse zwischen Steifigkeit und Geschwindigkeit: Während sich ein kompaktes Hochgeschwindigkeitsbearbeitungszentrum bei schnellen Übergängen auszeichnet, müssen Käufer die thermische Stabilität und die Gewichtsbeschränkungen der Werkzeuge im Vergleich zu schwereren, herkömmlichen Fräsmaschinen berücksichtigen.
Die Wartung bestimmt den ROI: Um schnelle Werkzeugwechselgeschwindigkeiten aufrechtzuerhalten, müssen Werkzeugtoleranzen, Halterwartung und ATC-Ausrichtungsprotokolle strikt eingehalten werden, um katastrophale Unfälle zu verhindern.
Die Mechanik des schnellen Werkzeugwechsels in einem Bohr-Gewindebohr-Bearbeitungszentrum
Das Verständnis, wie das mechanische Design die Zykluszeitgrenzen bestimmt, legt grundlegende Erfolgskriterien für die Maschinenbewertung fest. Die Architektur des Werkzeugwechselsystems hat direkten Einfluss darauf, wie schnell eine Maschine von einem Arbeitsgang zum nächsten wechselt. Sie müssen über die Marketingzahlen hinausblicken und die physischen Bewegungen im Inneren des Gehäuses verstehen.
Architektur des automatischen Werkzeugwechslers (ATC).
Das Design des ATC-Mechanismus ist von grundlegender Bedeutung für die Erzielung schneller Zykluszeiten in einem Kompaktes Bohrgewindebohrzentrum . Doppelarmmechanismen ermöglichen im Allgemeinen einen schnelleren Austausch im Vergleich zu Schirm- oder Turmausführungen. Sie greifen gleichzeitig das aktuelle und das nächste Werkzeug. Servoangetriebene Werkzeugmagazine sorgen für eine präzise Positionierung und einen reibungslosen Werkzeugwechsel. Dies reduziert mechanische Stöße beim Hochgeschwindigkeitsindexieren.
Die bidirektionale Werkzeugauswahl mit Direktzugriff minimiert die Rotationssuchverzögerung während der aktiven Bearbeitung. Das Magazin berechnet den kürzesten Weg zum nächsten benötigten Werkzeug. Es stellt das Werkzeug bereit, während die Spindel noch schneidet. Nockengetriebene Werkzeugwechselmechanismen bieten hohe Zuverlässigkeit und mechanische Synchronisierung. Sie gewährleisten konsistente Geschwindigkeitsmetriken über Tausende von Zyklen hinweg.
| ATC-Typ, | durchschnittliche Werkzeug-zu-Werkzeug-Zeit, | Mechanismuszuverlässigkeit, | beste Anwendung |
|---|---|---|---|
| Turmstil | 1,5 - 2,0 Sekunden | Hoch (weniger bewegliche Teile) | Einfaches, sequentielles Bohren |
| Doppelarm-Servo | 0,8 - 1,2 Sekunden | Sehr hoch (nockengesteuert) | Komplexe Multitool-Operationen |
| Regenschirm-Stil | 3,0 - 5,0 Sekunden | Mäßig | Ältere Mühlen oder Einsteigermühlen |
Beschleunigungs- und Verzögerungsdynamik der Spindel
Die Span-zu-Span-Zeit bietet eine genauere Produktivitätskennzahl als die Werkzeug-zu-Werkzeug-Zeit. Es berücksichtigt die Spindelverzögerung, den physischen Werkzeugwechsel und die Spindelbeschleunigung zurück auf Schnittgeschwindigkeit. Für schnelles Anhalten und Anfahren sind Spindeln mit geringer Trägheit zwingend erforderlich. Dies ist bei starren Gewindeschneidzyklen von großer Bedeutung, bei denen die Spindel am Boden der Bohrung sofort ihre Richtung umkehren muss.
Die Synchronisierung des Z-Achsen-Rückzugs mit der ATC-Einschaltung eliminiert Leerlaufzeiten bei der Luftabschaltung. Die Maschine koordiniert die Spindelausrichtung und die Z-Achsen-Bewegung. Das Werkzeug ist genau in dem Moment zur Entnahme bereit, in dem es das Werkstück freigibt. Das Herunterdrehen schwerer Spindeln dauert zu lange. Eine 30er-Spindel glänzt hier, weil ihr die Masse einer 40er-Spindel fehlt und sie in Millisekunden 10.000 U/min erreichen kann.
Quantifizierung der Produktivität: Reduzierung der Zykluszeit im Vergleich zu herkömmlichen Methoden
Die Übersetzung der mechanischen Geschwindigkeit in messbare Produktionskennzahlen zeigt den wahren Wert schneller Werkzeugwechsel. Konstante Leistung und Kosteneinsparungen ergeben sich, wenn Mikroeffizienzen über große Produktionsläufe hinweg skaliert werden. Wir messen den Erfolg anhand der Teile, die am Ende der Schicht in der Tonne liegen.
Span-zu-Span-Zeit und Läufe mit hohem Volumen
Die Berechnung der kumulierten Zeitersparnis pro Schicht auf der Grundlage eines 1,5-sekündigen Werkzeugwechsels im Vergleich zu einem 5-sekündigen Werkzeugwechsel verdeutlicht erhebliche Produktivitätssteigerungen. Bei Anwendungen, die Hunderte von Werkzeugwechseln pro Stunde erfordern, führt die Einsparung von 3,5 Sekunden pro Wechsel zu einer zusätzlichen Bearbeitungskapazität von mehreren Stunden pro Woche. Dies wirkt sich direkt auf die Maschinenauslastung und die Gesamtanlageneffektivität (OEE) aus.
Schnelle, vorhersehbare Zyklen sorgen außerdem für eine konstante Bohrleistung. Durch die Minimierung der Zeit, die das Werkzeug außerhalb des Schnitts verbringt, werden ein Abkühlen des Werkzeugs und ein Thermoschock verhindert. Gleichmäßige Schnittbedingungen verlängern die Standzeit des Werkzeugs. Wenn ein Hartmetallbohrer eine konstante Betriebstemperatur hat, sind die Schneidkanten resistent gegen Mikroausbrüche.
| Metrisches Standard-VMC- | (40-Kegel) | Hochgeschwindigkeits-Gewindebohrerzentrum | Zeitersparnis pro 1000 Teile |
|---|---|---|---|
| Chip-zu-Chip-Zeit | 4,5 Sekunden | 1,5 Sekunden | 50 Minuten |
| Spindel 0-10.000 U/min | 1,8 Sekunden | 0,4 Sekunden | 23 Minuten |
| Zurückziehen der Z-Achse | 1,2 Sekunden | 0,5 Sekunden | 11 Minuten |
Simultane Bearbeitung und Multi-Feature-Bearbeitung
Durch die Konsolidierung des Bohrens, Anfasens und Gewindeschneidens in einer einzigen automatisierten Einrichtung entfällt der Bestand an laufenden Arbeiten. Es verhindert die manuelle Teilehandhabung. Der Vergleich der Zykluszeiten einer dedizierten Maschine mit der sequentiellen Bearbeitung durch manuelle Bohrmaschinen zeigt massive Durchsatzverbesserungen.
Die Bewertung der starren CNC-Gewindeschneidfunktionen im Vergleich zu herkömmlichen Bohrmaschinen mit mechanischen Gewindeschneidvorrichtungen zeigt eine überlegene Geschwindigkeits- und Tiefenkontrolle. Durch das starre Gewindeschneiden werden Vorschub und Geschwindigkeit präzise synchronisiert. Dadurch entfällt die Notwendigkeit von Zug-Druck-Haltern. Sie erhalten eine schnellere und genauere Gewindeerstellung ohne die mechanische Verzögerung eines Gewindeschneidkopfes.
Kernbewertungsabmessungen für ein Hochgeschwindigkeits-Kompaktbearbeitungszentrum
Die Beurteilung der Maschinenfähigkeiten anhand spezifischer Produktionsanforderungen erfordert die Analyse branchenüblicher Bewertungsmaße. Werkzeugkapazität, Spindeldrehmoment und Achspositionierungsgeschwindigkeiten müssen auf Ihre beabsichtigten Anwendungen abgestimmt sein. Eine Maschine, die nur auf Eilgang basiert, kann man nicht kaufen.
Werkzeugkapazität und Magazindesign
Die Bestimmung der optimalen Werkzeugkapazität hängt von der Teilekomplexität und den Anforderungen an die Werkzeugredundanz ab. Für einfache Teile könnte ein 14-Werkzeug-Magazin ausreichen. Eine Kapazität von 21 Werkzeugen ermöglicht eine redundante Werkzeugbestückung in Produktionsszenarien ohne Unterbrechung. Käufer müssen den Einfluss des Magazingewichts auf Maschinenvibrationen und Werkzeugwechselgeschwindigkeit bewerten. Schwerere Magazine erhöhen die Trägheit und verlangsamen die Indexierung.
Wenn Sie ein 21-Werkzeug-Magazin mit schweren Stahlhaltern laden, muss der Servo mehr arbeiten, um das Karussell weiterzuschalten. Dies kann zu Verzögerungen im Millisekundenbereich führen. Bei Ultrahochgeschwindigkeitsoperationen balancieren Bediener häufig die Magazinladung aus, indem sie schwerere Werkzeuge einander gegenüber platzieren, um die Rotationsstabilität aufrechtzuerhalten.
Hohe Drehmomentfähigkeiten für starres Gewindeschneiden
Die Beurteilung der Spindeldrehmomentkurven ist für das Gewindeschneiden härterer Legierungen wie Titan, Edelstahl oder Kobalt-Chrom erforderlich. Sie benötigen ein Drehmoment, ohne auf Eilgang oder Werkzeugwechselgeschwindigkeit verzichten zu müssen. Konfigurationen mit hohem Drehmoment in Präzisionsbereichen erfüllen die strengen Qualitäts- und Durchsatzanforderungen der medizinischen Fertigung.
Die Notwendigkeit einer synchronisierten Vorschub- und Spindeldrehung sorgt für ordnungsgemäß geformte Gewinde und maximiert die Langlebigkeit des Gewindebohrers. Ohne genaue Synchronisierung schleppt oder klemmt der Hahn. Dies führt zu schlechter Gewindequalität oder Werkzeugbruch. A Das kompakte Hochgeschwindigkeitsbearbeitungszentrum verwendet hochauflösende Encoder, um den Vorschub der Z-Achse perfekt an die Spindeldrehung anzupassen.
Eilganggeschwindigkeiten und Achspositionierung
Die Auswertung der Eilganggeschwindigkeiten der X-, Y- und Z-Achse liefert ein vollständiges Bild der Nebenzeiten. Diese Geschwindigkeiten überschreiten häufig 48 m/min. Linearführungen spielen eine entscheidende Rolle bei der Aufrechterhaltung der Positionierungsgenauigkeit bei diesen Hochgeschwindigkeitsübergängen. Sie sorgen dafür, dass sich die Maschine schnell und genau einstellt, bevor der Schnitt beginnt.
Kastenbahnen sind für diese Art von Arbeit zu langsam. Rollenlinearführungen bieten die beste Kombination aus Geschwindigkeit und Steifigkeit. Sie bewältigen die aggressiven Beschleunigungs- und Verzögerungskräfte, die entstehen, wenn sich die Maschine in Sekundenbruchteilen von Loch zu Loch bewegt.
Operative Kompromisse: Geschwindigkeit vs. Steifigkeit in einem kompakten Bohrgewindebohrerzentrum
Die Priorisierung eines schnellen Werkzeugwechsels erfordert konzeptionelle Kompromisse. Um die maximale Geschwindigkeit zu erreichen, müssen Käufer gewisse Einschränkungen hinsichtlich Steifigkeit und Arbeitsraum in Kauf nehmen. Sie können keine Maschine haben, die Inconel wie eine Horizontalbohrmaschine mit 50er-Kegel schruppt und Aluminium wie ein 30er-Kegelbohrer schneidet.
Fußabdruck vs. Arbeitsumschlag
Die Maximierung des ROI der Grundfläche ist ein Hauptvorteil der kompakten Grundfläche. Diese Maschinen bieten hohe Produktivität auf kleinstem Raum. Oftmals können Sie zwei Gewindebohrerzentren im Raum einer Standard-Vertikalfräse unterbringen. Dieses kompakte Design bedingt jedoch Einschränkungen hinsichtlich der Teilegröße und der Komplexität der Vorrichtung aufgrund der eingeschränkten Bewegung auf der X- und Y-Achse.
Sie müssen Ihre Befestigung sorgfältig planen. Große Drehtische mit Drehzapfen passen möglicherweise nicht. Sie werden sich wahrscheinlich auf dichte Gitterplatten oder maßgeschneiderte pneumatische Schraubstöcke verlassen, um die Anzahl der Teile zu maximieren, die Sie in den kleineren Arbeitsraum unterbringen können.
Thermische Stabilität bei Hochgeschwindigkeitsvorgängen
Für die Aufrechterhaltung der Teilegenauigkeit ist die Beherrschung der Wärmeentwicklung durch kontinuierliche, schnelle Werkzeugwechsel und Hochgeschwindigkeits-Spindelzyklen unerlässlich. Die Evaluierung der Software zur thermischen Kompensation und der Optionen für Kühlmittel durch die Spindel (CTS) trägt dazu bei, bei längeren Läufen enge Toleranzen einzuhalten. Durch die Hitze wächst der Guss und verschiebt den Nullpunkt der Z-Achse.
Auch Gewichtsbeschränkungen der Werkzeuge müssen berücksichtigt werden. Schwere Bohrstangen oder Fräser mit großem Durchmesser beeinträchtigen die ATC-Geschwindigkeit. Sie beschleunigen den Spindelverschleiß bei leichteren 30-Kegel-Maschinen. Diese Spindeln sind eher auf Geschwindigkeit als auf starken Materialabtrag optimiert. Halten Sie sich an die vom Hersteller empfohlenen Gewichtsgrenzen für Werkzeuge, um zu vermeiden, dass Werkzeuge während eines Wechsels herunterfallen.
Umsetzungsrealitäten und Einführungsrisiken
Die Einführung der Hochgeschwindigkeitsbearbeitungstechnologie erfordert die Auseinandersetzung mit evidenzorientierten Realitäten. Werkzeugkompatibilität, Bedienerschulung und Wartungsprotokolle sind für den nachhaltigen Erfolg von entscheidender Bedeutung. Sie können diese Maschinen nicht mit den gleichen schlampigen Methoden betreiben, mit denen Sie möglicherweise bei einer langsamen Werkzeugmühle durchkommen.
Werkzeugkompatibilität und Halteranforderungen
Hochgeschwindigkeitsbearbeitungen erfordern ausgewogene Werkzeughalter. BT30- oder BBT30-Doppelkontaktschnittstellen minimieren Unrundheit und Vibrationen. Die Integration von Schnellwechsel-Werkzeuglösungen reduziert die Offline-Mess-, Validierungs- und Rüstzeiten. Durch die richtige Werkzeugauswahl wird das Risiko des Werkzeugauszugs bei starker Spindelverzögerung verringert.
Überprüfen Sie alle Werkzeughalterkegel auf Verschleiß oder Abrieb, bevor Sie sie in das Magazin laden.
Stellen Sie sicher, dass die Zugbolzen genau den Spezifikationen entsprechen, die für die Deichsel der Maschine erforderlich sind.
Alle Werkzeugbaugruppen bei maximaler Betriebsdrehzahl der Spindel auf G2,5 ausbalancieren.
Reinigen Sie den Spindelkegel täglich mit einem speziellen Kegelwischer, um Kühlmittelrückstände und Späne zu entfernen.
Bedienerschulungs- und Einrichtungsprotokolle
Präzise Werkzeuglängenmessung und Offset-Management verhindern ATC-Abstürze bei hohen Geschwindigkeiten. Bediener müssen die CAM-Programmierung anpassen, um die Werkzeugwege zu optimieren. Sie müssen unnötige Werkzeugwechsel und Vorbereitungen von Werkzeugen im Magazin minimieren, um die Leistungsfähigkeit der Maschine voll auszuschöpfen.
Wenn Ihre CAM-Software einen Werkzeugwechselbefehl ausgibt, sich das nächste Werkzeug aber auf der gegenüberliegenden Seite des Karussells befindet, verlieren Sie Zeit. Programmierer sollten die Abläufe so sequenzieren, dass das Magazin zwischen den Änderungen nur ein oder zwei Fächer indexieren muss.
Minderung des Verschleißes an ATC-Mechanismen
Die Festlegung vorbeugender Wartungspläne für Nockenfolger, Greiffinger und ATC-Ausrichtung gewährleistet langfristige Zuverlässigkeit. Durch die regelmäßige Überwachung der pneumatischen oder hydraulischen Systeme, die den Werkzeugfreigabemechanismus betätigen, werden Werkzeugabwürfe und kostspielige Ausfallzeiten verhindert.
Überprüfen Sie wöchentlich den ATC-Ausrichtungsstift, um sicherzustellen, dass der Arm perfekt konzentrisch zur Spindelmittellinie ist.
Fetten Sie den Nockenmechanismus gemäß den vom Hersteller angegebenen Intervallen mit genau dem empfohlenen Schmiermittel.
Überprüfen Sie die Greiffingerfedern auf Ermüdung. Ersetzen Sie sie unabhängig vom optischen Zustand jährlich.
Überprüfen Sie die Klemmkraft der Deichsel alle sechs Monate mit einem Zugbolzen-Dynamometer.
Abschluss
Führen Sie eine Zeitstudienanalyse Ihrer am häufigsten gefertigten Teile mit mehreren Löchern durch, um potenzielle Zykluszeiteinsparungen zu quantifizieren.
Fordern Sie beim Hersteller einen Testschnitt an, um Span-zu-Span-Zeiten und Gewindequalität unter realen Bedingungen zu überprüfen.
Überprüfen Sie Ihren aktuellen Werkzeugbestand, um die Kompatibilität mit Hochgeschwindigkeitsspindeln mit 30er-Kegel und Dual-Contact-Anforderungen sicherzustellen.
Erstellen Sie einen strengen vorbeugenden Wartungsplan für Werkzeughalter und ATC-Mechanismen, bevor Sie mit der Beschaffung beginnen.
FAQ
F: Wie hoch ist die durchschnittliche Werkzeugwechselzeit für ein Bohr-Gewindebohr-Bearbeitungszentrum?
A: Moderne Zentren erreichen typischerweise Werkzeug-zu-Werkzeug-Zeiten von 0,8 bis 1,5 Sekunden und Span-zu-Span-Zeiten zwischen 1,5 und 2,5 Sekunden. Dies hängt stark vom ATC-Design, dem Gewicht der Werkzeuge im Magazin und den Beschleunigungsfähigkeiten des Spindelmotors ab.
F: Wie unterscheidet sich ein kompaktes Gewindebohrzentrum von einem standardmäßigen vertikalen Bearbeitungszentrum (VMC)?
A: Ein kompaktes Gewindebohrzentrum verwendet eine leichtere Spindel mit geringerer Trägheit, normalerweise eine 30-Kegel-Spindel. Es verfügt über eine spezielle ATC, die darauf ausgelegt ist, schnelle Beschleunigung, Verzögerung und Werkzeugwechsel gegenüber den schweren Fräs- und Schruppfunktionen einer Standard-VMC mit 40 oder 50 Kegeln zu priorisieren.
F: Kann ein kompaktes Hochgeschwindigkeitsbearbeitungszentrum schwere Fräsarbeiten bewältigen?
A: Diese Maschinen eignen sich zwar für leichtes bis mittleres Fräsen, sind jedoch für axiale Bearbeitungen wie Bohren und Gewindeschneiden optimiert. Starke radiale Schnitte können aufgrund der leichteren 30-Kegel-Schnittstelle und der geringeren Gesamtmasse der Maschine zu starken Vibrationen und vorzeitigem Spindellagerverschleiß führen.
F: Was ist starres Gewindeschneiden und warum ist es wichtig?
A: Durch starres Gewindeschneiden wird die Spindeldrehung der Maschine perfekt mit der Vorschubgeschwindigkeit der Z-Achse synchronisiert. Dies ermöglicht eine präzise Gewindeherstellung, ohne dass Zug-Druck-Gewindeschneidköpfe erforderlich sind. Es beschleunigt die Zykluszeit und verbessert die Genauigkeit der Gewindetiefe erheblich.
F: Wie verhindere ich, dass das Werkzeug bei schnellen Werkzeugwechseln herunterfällt?
A: Um das Herunterfallen von Werkzeugen zu verhindern, müssen hochwertige und ordnungsgemäß gewartete Werkzeughalter verwendet werden. Sie müssen sicherstellen, dass der Zugstangendruck der Maschine innerhalb der Werksspezifikationen liegt. Überprüfen Sie die ATC-Greiferfinger und -Federn regelmäßig auf Verschleiß und überschreiten Sie niemals die maximale Gewichtsgrenze des Werkzeugs.
F: Erhöht eine schnellere ATC den Werkzeugverschleiß?
A: Die ATC-Geschwindigkeit selbst erhöht nicht den Verschleiß des Schneidwerkzeugs. Die mit diesen Zentren verbundene aggressive Spindelbeschleunigung und Hochgeschwindigkeitsbearbeitungsparameter erfordern jedoch hochwertige Hartmetallwerkzeuge und eine optimierte Kühlmittelzufuhr, um vorzeitigen Kantenverschleiß und Thermoschock zu verhindern.
Verwandte Artikel
-
 Sehr geehrte Kunden und Geschäftspartner, um die nationalen Exportkontrollgesetze und -vorschriften strikt einzuhalten und internationale Verpflichtungen zu erfüllen und sicherzustellen, dass unsere exportierten CNC-Fräsmaschinen und CNC-Drehmaschinen vollständig legal und konform sind, informieren wir Sie hiermit über die relevanten Richtlinien zumUnternehmensnachrichten
-
 Abrasiver Graphitstaub zerstört Standard-CNCs. Erfahren Sie, warum spezielle staubdichte Maschinen und geeignete Nass- oder Trockenfräsmethoden für die sichere Herstellung von EDM-Elektroden unerlässlich sind.Produktneuigkeiten
-
 Bohrgewindeschneidzentren ermöglichen Hochgeschwindigkeits-Gewindeschneiden für die Massenproduktion. Das Verständnis der Spindeldrehmomentgrenzen verhindert kostspielige Werkzeugbrüche und optimiert die Maschinenzykluszeiten.Produktneuigkeiten


