



En la producción de piezas de gran volumen, el tiempo de no corte reduce directamente la rentabilidad. Los cambios de herramientas tradicionales acumulan horas de máquina inactiva por turno. Los fabricantes que dependen de fresadoras CNC convencionales o taladradoras manuales se enfrentan a la erosión de los márgenes. Los tiempos lentos de chip a chip, la calidad inconsistente de los hilos y los cuellos de botella en los procesos de piezas con funciones múltiples destruyen el rendimiento. Transición a un dedicado El centro de mecanizado de taladrado y roscado equipado con un cambiador automático de herramientas (ATC) de alta velocidad desplaza el cuello de botella de la producción. Usted convierte los segundos de transición inactivos en tiempo de mecanizado activo. Esta guía evalúa la mecánica, las métricas de productividad y las realidades de implementación de los sistemas de cambio rápido de herramientas. Analizaremos la dinámica del husillo, los requisitos de herramientas y los protocolos de mantenimiento que mantienen estas máquinas funcionando con la máxima eficiencia.
Compuesto de microeficiencia: reducir los tiempos de cambio de herramientas a menos de dos segundos reduce drásticamente los tiempos generales de ciclo en aplicaciones de gran volumen y con múltiples orificios.
La dinámica del husillo es tan importante como el ATC: la verdadera productividad depende de la sincronización de los cambios rápidos de herramienta con una aceleración/desaceleración agresiva del husillo y altas tasas de desplazamiento rápido.
Existen compensaciones entre rigidez y velocidad: si bien un centro de mecanizado compacto de alta velocidad sobresale en transiciones rápidas, los compradores deben evaluar la estabilidad térmica y los límites de peso de las herramientas en comparación con las fresadoras tradicionales más pesadas.
El mantenimiento dicta el retorno de la inversión: mantener velocidades rápidas de cambio de herramientas requiere un estricto cumplimiento de las tolerancias de las herramientas, el mantenimiento de los portaherramientas y los protocolos de alineación ATC para evitar accidentes catastróficos.
La mecánica del cambio rápido de herramientas en un centro de mecanizado de taladrado y roscado
Comprender cómo el diseño mecánico dicta los límites de tiempo del ciclo establece criterios básicos de éxito para la evaluación de la máquina. La arquitectura del sistema de cambio de herramientas influye directamente en la rapidez con la que una máquina pasa de una operación a la siguiente. Es necesario mirar más allá de las cifras de marketing y comprender los movimientos físicos que ocurren dentro del recinto.
Arquitectura del cambiador automático de herramientas (ATC)
El diseño del mecanismo ATC es fundamental para lograr tiempos de ciclo rápidos en un Centro de machos de taladrar compacto . Los mecanismos de dos brazos generalmente proporcionan intercambios más rápidos en comparación con los estilos de paraguas o torreta. Agarran simultáneamente la herramienta actual y la siguiente. Los almacenes de herramientas servoaccionados garantizan un posicionamiento preciso y un intercambio de herramientas fluido. Esto reduce el impacto mecánico durante la indexación de alta velocidad.
La selección de herramientas bidireccional y de acceso aleatorio minimiza el retraso de búsqueda rotacional durante el mecanizado activo. El cargador calcula el camino más corto hasta la siguiente herramienta necesaria. Prepara la herramienta mientras el husillo todavía está cortando. Los mecanismos de cambio de herramientas accionados por levas ofrecen alta confiabilidad y sincronización mecánica. Garantizan métricas de velocidad consistentes a lo largo de miles de ciclos.
| Tipo de ATC | Tiempo promedio entre herramientas | Confiabilidad del mecanismo | Mejor aplicación |
|---|---|---|---|
| Estilo de torreta | 1,5 - 2,0 segundos | Alto (menos piezas móviles) | Realización de agujeros sencilla y secuencial |
| Servo de doble brazo | 0,8 - 1,2 segundos | Muy alto (impulsado por leva) | Operaciones complejas con múltiples herramientas |
| Estilo paraguas | 3,0 - 5,0 segundos | Moderado | Molinos más antiguos o de nivel básico |
Dinámica de aceleración y desaceleración del husillo
El tiempo de chip a chip proporciona una métrica de productividad más precisa que el tiempo de herramienta a herramienta. Tiene en cuenta la desaceleración del husillo, el cambio físico de la herramienta y la aceleración del husillo para volver a la velocidad de corte. Los husillos de baja inercia son obligatorios para realizar paradas y arranques rápidos. Esto es muy importante durante los ciclos de roscado rígido donde el husillo debe invertir la dirección instantáneamente en el fondo del orificio.
La sincronización de la retracción del eje Z con la activación del ATC elimina el tiempo de corte de aire inactivo. La máquina coordina la orientación del husillo y el movimiento del eje Z. La herramienta está lista para la extracción en el momento exacto en que sale de la pieza de trabajo. Los husillos pesados tardan demasiado en girar. Un husillo de 30 conos brilla aquí porque carece de la masa de uno de 40 conos, lo que le permite alcanzar las 10.000 RPM en milisegundos.
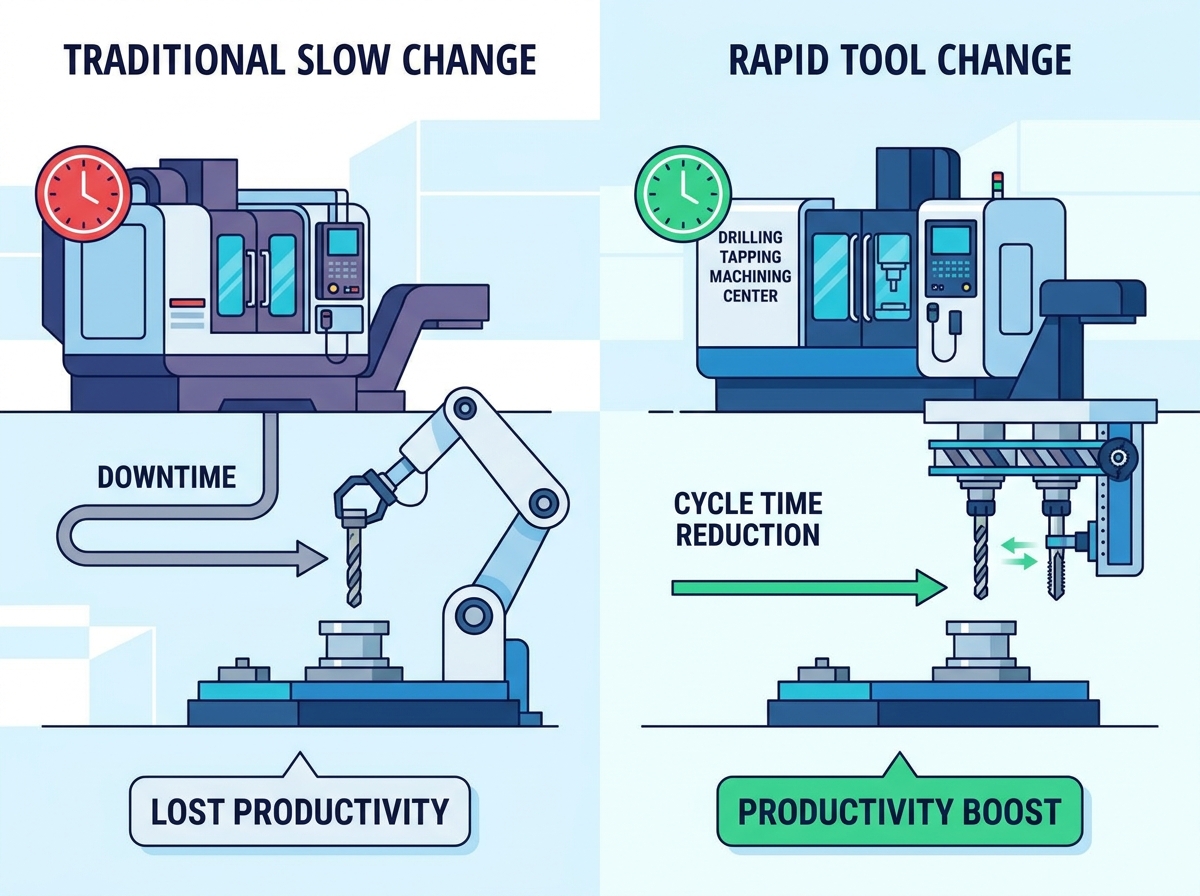
Cuantificación de la productividad: reducción del tiempo de ciclo frente a métodos tradicionales
Traducir la velocidad mecánica en métricas de producción mensurables revela el verdadero valor de los cambios rápidos de herramientas. El rendimiento constante y el ahorro de costos surgen cuando las microeficiencias se amplían en ciclos de producción de gran volumen. Medimos el éxito por piezas en el contenedor al final del turno.
Tiempo de chip a chip y ejecuciones de gran volumen
Calcular el tiempo acumulado ahorrado por turno basándose en un cambio de herramienta de 1,5 segundos frente a uno de 5 segundos resalta importantes ganancias de productividad. En aplicaciones que requieren cientos de cambios de herramientas por hora, ahorrar 3,5 segundos por cambio genera horas de capacidad de mecanizado adicional cada semana. Esto afecta directamente las tasas de utilización de la máquina y la eficacia general del equipo (OEE).
Los ciclos rápidos y predecibles también mantienen un rendimiento de perforación constante. Minimizar el tiempo que la herramienta pasa fuera del corte evita el enfriamiento de la herramienta y el choque térmico. Mantener uniformes las condiciones de corte prolonga la vida útil de la herramienta. Cuando una broca de carburo se mantiene a una temperatura de funcionamiento constante, los filos de corte resisten el microdesgaste.
| métrico | (cono 40) | Centro de macho de roscar de alta velocidad VMC estándar | Tiempo ahorrado por 1000 piezas |
|---|---|---|---|
| Tiempo de chip a chip | 4,5 segundos | 1,5 segundos | 50 minutos |
| Husillo 0-10k RPM | 1,8 segundos | 0,4 segundos | 23 minutos |
| Retracción del eje Z | 1,2 segundos | 0,5 segundos | 11 minutos |
Operaciones simultáneas y mecanizado de funciones múltiples
Consolidar la perforación, el biselado y el roscado en una única configuración automatizada elimina el inventario de trabajos en progreso. Detiene la manipulación manual de piezas. La comparación de los tiempos de ciclo de una máquina dedicada con el enrutamiento secuencial a través de taladradoras manuales demuestra enormes mejoras en el rendimiento.
La evaluación de las capacidades de roscado rígido CNC frente a las taladradoras tradicionales equipadas con accesorios de roscado mecánico revela una velocidad y un control de profundidad superiores. El roscado rígido sincroniza el avance y la velocidad con precisión. Elimina la necesidad de soportes de tensión-compresión. Obtendrá una creación de roscas más rápida y precisa sin el retraso mecánico de un cabezal de roscado.
Dimensiones de evaluación principales para un centro de mecanizado compacto de alta velocidad
Evaluar las capacidades de la máquina frente a requisitos de producción específicos requiere analizar las dimensiones de evaluación estándar de la industria. La capacidad de la herramienta, el par del husillo y las velocidades de posicionamiento del eje deben alinearse con las aplicaciones previstas. No se puede comprar una máquina basada únicamente en el avance rápido.
Capacidad de herramienta y diseño de cargador
La determinación de la capacidad óptima de la herramienta depende de la complejidad de la pieza y de los requisitos de redundancia de la herramienta. Un cargador de 14 herramientas podría ser suficiente para piezas sencillas. Una capacidad de 21 herramientas permite herramientas redundantes en escenarios de fabricación sin luces. Los compradores deben evaluar el impacto del peso del cargador en la vibración de la máquina y la velocidad de cambio de herramienta. Los cargadores más pesados aumentan la inercia y ralentizan la indexación.
Cuando carga un cargador de 21 herramientas con soportes de acero pesados, el servo debe trabajar más para indexar el carrusel. Esto puede introducir milisegundos de retraso. Para operaciones de velocidad ultraalta, los operadores suelen equilibrar la carga del cargador, colocando herramientas más pesadas una frente a otra para mantener la estabilidad rotacional.
Capacidades de alto torque para roscado rígido
Es necesario evaluar las curvas de torsión del husillo para roscar aleaciones más duras como titanio, acero inoxidable o cromo cobalto. Necesita torque sin sacrificar el desplazamiento rápido o la velocidad de cambio de herramienta. Las configuraciones de alto torque en sectores de precisión cumplen con las estrictas demandas de calidad y rendimiento de la fabricación médica.
La necesidad de alimentación sincronizada y rotación del husillo garantiza roscas formadas correctamente y maximiza la longevidad del macho. Sin una sincronización precisa, el grifo se arrastra o se atasca. Esto provoca una mala calidad de la rosca o la rotura de la herramienta. A El centro de mecanizado compacto de alta velocidad utiliza codificadores de alta resolución para bloquear perfectamente la alimentación del eje Z a la rotación del husillo.
Velocidades de desplazamiento rápido y posicionamiento de ejes
La evaluación de las velocidades de desplazamiento rápido de los ejes X, Y y Z proporciona una imagen completa del tiempo sin corte. Estas velocidades suelen superar los 48 m/min. Las guías lineales desempeñan un papel fundamental a la hora de mantener la precisión del posicionamiento durante estas transiciones de alta velocidad. Garantizan que la máquina se asiente de forma rápida y precisa antes de que comience el corte.
Las formas de caja son demasiado lentas para este tipo de trabajo. Las guías lineales de rodillos ofrecen la mejor combinación de velocidad y rigidez. Manejan las agresivas fuerzas de aceleración y desaceleración generadas cuando la máquina se mueve de un pozo a otro en fracciones de segundo.
Compensaciones operativas: velocidad frente a rigidez en un centro de machos y machos compacto
Dar prioridad al cambio rápido de herramientas implica compensaciones conceptuales. Los compradores deben aceptar ciertas limitaciones en cuanto a rigidez y envolvente de trabajo para lograr la máxima velocidad. No se puede tener una máquina que desbaste el inconel como una horizontal de 50 conos y perfore el aluminio como un taladro de 30 conos.
Huella versus envolvente de trabajo
Maximizar el retorno de la inversión del espacio es una ventaja principal del tamaño compacto. Estas máquinas concentran una alta productividad en un área mínima. A menudo es posible colocar dos centros de machos de taladrar en el espacio de una fresadora vertical estándar. Sin embargo, este diseño compacto impone limitaciones en el tamaño de la pieza y la complejidad del accesorio debido al recorrido restringido de los ejes X e Y.
Debe planificar su instalación con cuidado. Es posible que las mesas giratorias de muñón grandes no quepan. Probablemente dependerá de placas de rejilla densas o prensas neumáticas personalizadas para maximizar la cantidad de piezas que puede colocar dentro del espacio de trabajo más pequeño.
Estabilidad térmica durante operaciones de alta velocidad
Gestionar la generación de calor a partir de cambios rápidos y continuos de herramientas y ciclos de husillo de alta velocidad es obligatorio para mantener la precisión de las piezas. La evaluación del software de compensación térmica y las opciones de refrigerante a través del husillo (CTS) ayuda a mantener tolerancias estrictas durante ejecuciones prolongadas. El calor hace que la fundición crezca, desplazando el punto cero del eje Z.
También se deben considerar las limitaciones de peso de las herramientas. Las barras de mandrinar pesadas o las cortadoras de gran diámetro afectan la velocidad del ATC. Aceleran el desgaste del husillo en máquinas más ligeras de 30 conos. Estos husillos están optimizados para la velocidad en lugar de la eliminación de material pesado. Cumpla con los límites de peso de herramientas recomendados por el fabricante para evitar que se caigan durante un cambio.
Realidades de la implementación y riesgos de la adopción
La adopción de tecnología de mecanizado de alta velocidad requiere abordar realidades orientadas a la evidencia. La compatibilidad de herramientas, la capacitación de los operadores y los protocolos de mantenimiento son esenciales para un éxito sostenido. No se pueden hacer funcionar estas máquinas utilizando las mismas prácticas descuidadas que se podrían realizar en una fresadora lenta en una sala de herramientas.
Compatibilidad de herramientas y requisitos de soporte
Las operaciones de alta velocidad requieren portaherramientas equilibrados. Las interfaces de doble contacto BT30 o BBT30 minimizan el descentramiento y la vibración. La integración de soluciones de herramientas de cambio rápido reduce los tiempos de medición, validación y configuración fuera de línea. La selección adecuada de herramientas mitiga el riesgo de que la herramienta se salga durante una desaceleración agresiva del husillo.
Inspeccione todos los conos del portaherramientas para detectar roces o irritaciones antes de cargarlos en el cargador.
Verifique que los pernos de tracción coincidan con las especificaciones exactas requeridas por la barra de tiro de la máquina.
Equilibre todos los conjuntos de herramientas a G2.5 a las RPM operativas máximas del husillo.
Limpie el cono del husillo diariamente con un limpiador cónico exclusivo para eliminar los residuos de refrigerante y las virutas.
Protocolos de configuración y capacitación del operador
La medición precisa de la longitud de la herramienta y la gestión de la compensación evitan accidentes del ATC a altas velocidades. Los operadores deben adaptar la programación CAM para optimizar las trayectorias de las herramientas. Debe minimizar los cambios innecesarios de herramientas y preparar previamente las herramientas en el cargador para aprovechar al máximo las capacidades de la máquina.
Si su software CAM genera un comando de cambio de herramienta, pero la siguiente herramienta está en el lado opuesto del carrusel, pierde tiempo. Los programadores deben secuenciar las operaciones de modo que el cargador solo necesite indexar uno o dos bolsillos entre cambios.
Mitigar el desgaste de los mecanismos ATC
El establecimiento de programas de mantenimiento preventivo para los seguidores de levas, los dedos de agarre y la alineación del ATC garantiza la confiabilidad a largo plazo. El monitoreo regular de los sistemas neumáticos o hidráulicos que accionan el mecanismo de liberación de herramientas evita caídas de herramientas y costosos tiempos de inactividad.
Verifique el pasador de alineación del ATC semanalmente para asegurarse de que el brazo esté perfectamente concéntrico con la línea central del eje.
Engrase el mecanismo de leva según los intervalos especificados por el fabricante utilizando exactamente el lubricante recomendado.
Inspeccione los resortes de los dedos de la pinza en busca de fatiga. Reemplácelos anualmente independientemente del estado visual.
Verifique la fuerza de sujeción de la barra de tiro usando un dinamómetro de tracción cada seis meses.
Conclusión
Realice un análisis de estudio de tiempos en las piezas de múltiples orificios que utiliza con más frecuencia para cuantificar los posibles ahorros en tiempo de ciclo.
Solicite un corte de prueba a los fabricantes para verificar los tiempos entre virutas y la calidad de la rosca en condiciones del mundo real.
Audite su inventario de herramientas actual para garantizar la compatibilidad con husillos de alta velocidad de 30 conos y requisitos de doble contacto.
Establecer un estricto cronograma de mantenimiento preventivo para portaherramientas y mecanismos ATC antes de iniciar la adquisición.
Preguntas frecuentes
P: ¿Cuál es el tiempo promedio de cambio de herramienta para un centro de mecanizado de taladrado y roscado?
R: Los centros modernos suelen lograr tiempos herramienta a herramienta de 0,8 a 1,5 segundos y tiempos de chip a chip de entre 1,5 y 2,5 segundos. Esto depende en gran medida del diseño del ATC, el peso de las herramientas en el cargador y las capacidades de aceleración del motor del husillo.
P: ¿En qué se diferencia un centro de mecanizado vertical compacto de un centro de mecanizado vertical (VMC)?
R: Un centro de macho de roscar compacto utiliza un husillo más liviano y de menor inercia, generalmente de cono 30. Cuenta con un ATC especializado diseñado para priorizar la rápida aceleración, desaceleración y cambios de herramienta sobre las capacidades de fresado y desbaste pesado que se encuentran en un VMC estándar de 40 o 50 conos.
P: ¿Puede un centro de mecanizado compacto de alta velocidad manejar un fresado pesado?
R: Si bien son capaces de realizar fresados ligeros a medianos, estas máquinas están optimizadas para operaciones axiales como taladrado y roscado. Los cortes radiales intensos pueden provocar vibraciones intensas y desgaste prematuro de los cojinetes del husillo debido a la interfaz más ligera de cono 30 y la menor masa total de la máquina.
P: ¿Qué es el roscado rígido y por qué es importante?
R: El roscado rígido sincroniza perfectamente la rotación del husillo de la máquina con la velocidad de avance del eje Z. Esto permite la creación de roscas precisas sin la necesidad de cabezales de roscado de tensión-compresión. Acelera el tiempo del ciclo y mejora significativamente la precisión de la profundidad del hilo.
P: ¿Cómo evito que las herramientas se caigan durante los cambios rápidos de herramientas?
R: Para evitar la caída de herramientas es necesario utilizar portaherramientas de alta calidad y con un mantenimiento adecuado. Debe asegurarse de que la presión de la barra de tiro de la máquina esté dentro de las especificaciones de fábrica. Inspeccione periódicamente los dedos y resortes de la pinza ATC para detectar desgaste y nunca exceda el límite máximo de peso de la herramienta.
P: ¿Un ATC más rápido aumenta el desgaste de la herramienta?
R: La velocidad del ATC en sí no aumenta el desgaste de la herramienta de corte. Sin embargo, la agresiva aceleración del husillo y los parámetros de mecanizado de alta velocidad asociados con estos centros requieren herramientas de carburo de alta calidad y un suministro de refrigerante optimizado para evitar el desgaste prematuro de los bordes y el choque térmico.
Artículos relacionados
-
 Estimados clientes y socios comerciales: Para cumplir estrictamente con las leyes y regulaciones nacionales de control de exportaciones y cumplir con las obligaciones internacionales, garantizando que nuestras fresadoras y tornos CNC exportados sean totalmente legales y cumplan con las normas, por la presente le notificamos las políticas pertinentesNoticias de la empresa
-
 El polvo de grafito abrasivo destruye los CNC estándar. Descubra por qué las máquinas especializadas a prueba de polvo y los métodos adecuados de fresado en húmedo o en seco son esenciales para una producción segura de electrodos de electroerosión.Noticias de producto
-
 Los centros de machos de taladrar ofrecen roscado de alta velocidad para producciones de gran volumen. Comprender los límites de torsión del husillo evita costosas roturas de herramientas y optimiza los tiempos de ciclo de la máquina.Noticias de producto


