



ในการผลิตชิ้นส่วนปริมาณมาก เวลาที่ไม่ตัดเฉือนจะส่งผลเสียต่อความสามารถในการทำกำไรโดยตรง การเปลี่ยนแปลงเครื่องมือแบบดั้งเดิมจะสะสมชั่วโมงของเวลาเครื่องจักรที่ไม่ได้ใช้งานต่อกะ ผู้ผลิตที่ใช้เครื่อง CNC ทั่วไปหรือเครื่องเจาะแบบแมนนวลจะเกิดการกัดเซาะของขอบ เวลาระหว่างชิปต่อชิปช้า คุณภาพของเธรดไม่สอดคล้องกัน และปัญหาคอขวดในการรันชิ้นส่วนหลายคุณสมบัติจะทำลายปริมาณงาน เปลี่ยนไปเป็นการทุ่มเท เครื่องแมชชีนนิ่งเซ็นเตอร์แบบต๊าปเจาะ ที่ติดตั้งเครื่องเปลี่ยนเครื่องมืออัตโนมัติความเร็วสูง (ATC) จะเปลี่ยนปัญหาคอขวดของการผลิต คุณแปลงวินาทีการเปลี่ยนแปลงที่ไม่ได้ใช้งานเป็นเวลาในการตัดเฉือนที่ใช้งานอยู่ คู่มือนี้จะประเมินกลไก ตัวชี้วัดประสิทธิภาพการทำงาน และการใช้งานจริงของระบบการเปลี่ยนเครื่องมืออย่างรวดเร็ว เราจะดูที่ไดนามิกของสปินเดิล ข้อกำหนดด้านเครื่องมือ และโปรโตคอลการบำรุงรักษาที่ทำให้เครื่องจักรเหล่านี้ทำงานได้อย่างมีประสิทธิภาพสูงสุด
สารประกอบประสิทธิภาพระดับไมโคร: การลดเวลาในการเปลี่ยนเครื่องมือให้เหลือน้อยกว่าสองวินาที จะช่วยลดรอบเวลาโดยรวมในการใช้งานแบบหลายรูในปริมาณมากได้อย่างมาก
ไดนามิกของสปินเดิลมีความสำคัญพอๆ กับ ATC: ผลผลิตที่แท้จริงขึ้นอยู่กับการประสานการเปลี่ยนแปลงเครื่องมืออย่างรวดเร็วด้วยการเร่งความเร็ว/ลดความเร็วของสปินเดิลที่รุนแรง และอัตราการหมุนเร็วที่สูง
มีข้อเสียระหว่างความแข็งแกร่งกับความเร็ว: แม้ว่าเครื่องแมชชีนนิ่งเซ็นเตอร์ความเร็วสูงขนาดกะทัดรัดจะดีเยี่ยมในช่วงการเปลี่ยนภาพที่รวดเร็ว ผู้ซื้อจะต้องประเมินเสถียรภาพทางความร้อนและขีดจำกัดน้ำหนักเครื่องมือเมื่อเทียบกับโรงสีแบบดั้งเดิมที่มีน้ำหนักมากกว่า
การบำรุงรักษาเป็นตัวกำหนด ROI: การรักษาความเร็วในการเปลี่ยนเครื่องมืออย่างรวดเร็วนั้นจำเป็นต้องปฏิบัติตามเกณฑ์ความคลาดเคลื่อนของเครื่องมือ การบำรุงรักษาตัวจับยึด และระเบียบการจัดตำแหน่ง ATC อย่างเข้มงวด เพื่อป้องกันอุบัติเหตุร้ายแรง
กลไกของการเปลี่ยนเครื่องมืออย่างรวดเร็วในเครื่องแมชชีนนิ่งเซ็นเตอร์แบบเจาะ
การทำความเข้าใจว่าการออกแบบทางกลกำหนดขีดจำกัดเวลาของรอบการทำงานอย่างไร จะกำหนดเกณฑ์ความสำเร็จพื้นฐานสำหรับการประเมินเครื่องจักร สถาปัตยกรรมของระบบการเปลี่ยนเครื่องมือมีผลโดยตรงต่อความเร็วที่เครื่องจักรจะเคลื่อนที่จากการทำงานหนึ่งไปยังอีกการทำงานหนึ่ง คุณต้องมองข้ามตัวเลขทางการตลาดและทำความเข้าใจการเคลื่อนไหวทางกายภาพที่เกิดขึ้นภายในตู้
สถาปัตยกรรมตัวเปลี่ยนเครื่องมืออัตโนมัติ (ATC)
การออกแบบกลไก ATC ถือเป็นพื้นฐานในการบรรลุรอบเวลาที่รวดเร็วใน ดอกสว่านขนาดกะทัดรัด ศูนย์ กลไกแบบแขนคู่โดยทั่วไปให้การแลกเปลี่ยนที่รวดเร็วกว่าเมื่อเทียบกับแบบร่มหรือป้อมปืน โดยจะจับเครื่องมือปัจจุบันและเครื่องมือถัดไปพร้อมกัน แม็กกาซีนเครื่องมือที่ขับเคลื่อนด้วยเซอร์โวรับประกันตำแหน่งที่แม่นยำและการแลกเปลี่ยนเครื่องมือที่ราบรื่น ซึ่งจะช่วยลดแรงกระแทกทางกลในระหว่างการกำหนดดัชนีด้วยความเร็วสูง
การเลือกเครื่องมือแบบเข้าถึงโดยสุ่มแบบสองทิศทางช่วยลดความล่าช้าในการค้นหาการหมุนระหว่างการตัดเฉือนที่ใช้งานอยู่ นิตยสารจะคำนวณเส้นทางที่สั้นที่สุดไปยังเครื่องมือที่จำเป็นถัดไป โดยจะทำการสเตจเครื่องมือในขณะที่สปินเดิลยังคงตัดอยู่ กลไกการเปลี่ยนเครื่องมือที่ขับเคลื่อนด้วยลูกเบี้ยวให้ความน่าเชื่อถือสูงและการซิงโครไนซ์ทางกลไก ช่วยให้มั่นใจได้ถึงการวัดความเร็วที่สม่ำเสมอในรอบหลายพันรอบ
| ประเภท ATC | เวลาเฉลี่ยระหว่างเครื่องมือต่อเครื่องมือ ความน่าเชื่อถือ การประยุกต์ | กลไก | ใช้งานที่ดีที่สุด |
|---|---|---|---|
| สไตล์ป้อมปืน | 1.5 - 2.0 วินาที | สูง (ชิ้นส่วนที่เคลื่อนไหวน้อยลง) | การทำรูแบบง่ายๆ ตามลำดับ |
| เซอร์โวแขนคู่ | 0.8 - 1.2 วินาที | สูงมาก (ขับเคลื่อนด้วยลูกเบี้ยว) | การดำเนินงานหลายเครื่องมือที่ซับซ้อน |
| สไตล์ร่ม | 3.0 - 5.0 วินาที | ปานกลาง | โรงสีเก่าหรือระดับเริ่มต้น |
การเร่งความเร็วของแกนหมุนและการชะลอความเร็วของแกนหมุน
เวลาระหว่างชิปต่อชิปให้การวัดประสิทธิภาพการผลิตที่แม่นยำมากกว่าเวลาระหว่างเครื่องมือถึงเครื่องมือ โดยคำนึงถึงการชะลอตัวของสปินเดิล การเปลี่ยนเครื่องมือทางกายภาพ และการเร่งความเร็วของสปินเดิลกลับไปเป็นความเร็วตัด สปินเดิลที่มีความเฉื่อยต่ำจำเป็นสำหรับการหยุดและสตาร์ทอย่างรวดเร็ว สิ่งนี้มีความสำคัญอย่างมากในระหว่างรอบการต๊าปที่เข้มงวด ซึ่งสปินเดิลจะต้องกลับทิศทางทันทีที่ด้านล่างของรู
การซิงโครไนซ์การถอยกลับของแกน Z กับการมีส่วนร่วมของ ATC ช่วยลดเวลาการตัดด้วยอากาศที่ไม่ได้ใช้งาน เครื่องจักรจะปรับทิศทางของแกนหมุนและการเคลื่อนที่ของแกน Z เครื่องมือพร้อมสำหรับการสกัดทันทีที่เคลียร์ชิ้นงาน สปินเดิลที่หนักใช้เวลาหมุนนานเกินไป สปินเดิล 30 เรียวโดดเด่นที่นี่เนื่องจากไม่มีมวลเท่ากับ 40 เรียว ทำให้สามารถแตะ 10,000 RPM ในหน่วยมิลลิวินาทีได้
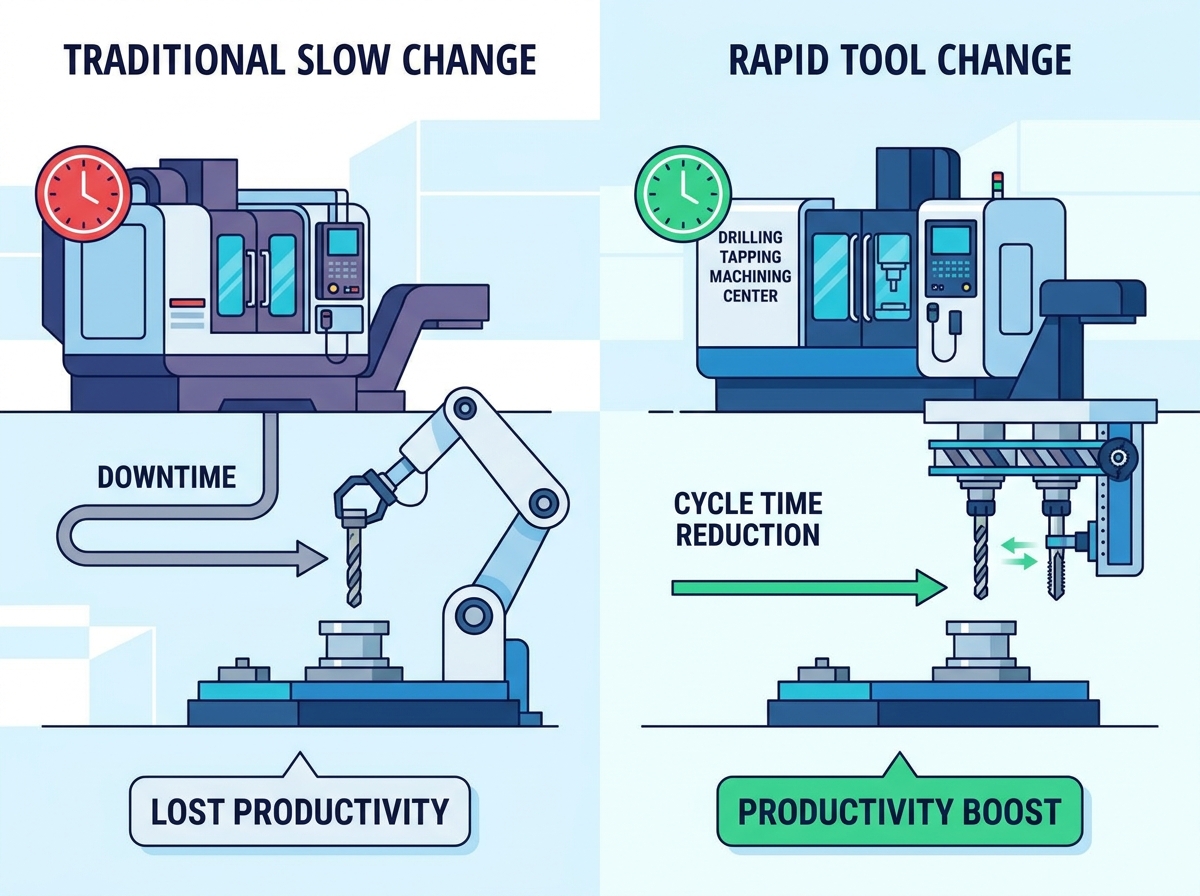
ผลผลิตเชิงปริมาณ: การลดรอบเวลาเทียบกับวิธีการแบบดั้งเดิม
การแปลงความเร็วเชิงกลเป็นหน่วยเมตริกการผลิตที่วัดได้เผยให้เห็นมูลค่าที่แท้จริงของการเปลี่ยนแปลงเครื่องมืออย่างรวดเร็ว ประสิทธิภาพที่สม่ำเสมอและการประหยัดต้นทุนเกิดขึ้นเมื่อเพิ่มประสิทธิภาพในระดับจุลภาคตลอดการดำเนินการผลิตที่มีปริมาณมาก เราวัดความสำเร็จตามส่วนต่างๆ ในถังขยะเมื่อสิ้นสุดกะทำงาน
เวลาแบบชิปต่อชิปและการรันในปริมาณมาก
การคำนวณเวลาสะสมที่ประหยัดได้ต่อกะโดยอิงจากการเปลี่ยนเครื่องมือ 1.5 วินาทีเทียบกับ 5 วินาทีจะเน้นย้ำถึงประสิทธิภาพการผลิตที่เพิ่มขึ้นอย่างมาก ในการใช้งานที่ต้องเปลี่ยนเครื่องมือหลายร้อยครั้งต่อชั่วโมง การประหยัดเวลา 3.5 วินาทีต่อการสลับแต่ละครั้งจะทำให้ได้ชั่วโมงในการตัดเฉือนเพิ่มเติมในแต่ละสัปดาห์ สิ่งนี้ส่งผลโดยตรงต่ออัตราการใช้เครื่องจักรและประสิทธิผลโดยรวมของอุปกรณ์ (OEE)
รอบการทำงานที่รวดเร็วและคาดการณ์ได้ยังช่วยรักษาประสิทธิภาพการเจาะที่สม่ำเสมอ การลดเวลาที่เครื่องมือใช้ออกจากการตัดจะช่วยป้องกันเครื่องมือเย็นลงและการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน การรักษาสภาพการตัดให้สม่ำเสมอจะช่วยยืดอายุการใช้งานของเครื่องมือ เมื่อสว่านคาร์ไบด์อยู่ที่อุณหภูมิการทำงานที่สม่ำเสมอ คมตัดจะต้านทานการกะเทาะในระดับไมโคร มาตรฐาน
| เมตริก | VMC (40 ทรงเรียว) | การต๊าปดอกสว่านความเร็วสูง ต่อชิ้นส่วน 1,000 ชิ้น | ประหยัดเวลาใน |
|---|---|---|---|
| เวลาชิปต่อชิป | 4.5 วินาที | 1.5 วินาที | 50 นาที |
| สปินเดิล 0-10k รอบต่อนาที | 1.8 วินาที | 0.4 วินาที | 23 นาที |
| การถอยกลับแกน Z | 1.2 วินาที | 0.5 วินาที | 11 นาที |
การทำงานพร้อมกันและการตัดเฉือนแบบหลายคุณสมบัติ
การรวมการเจาะ การลบมุม และการต๊าปไว้ในการตั้งค่าอัตโนมัติเพียงรายการเดียวจะช่วยขจัดสินค้าคงคลังที่อยู่ระหว่างดำเนินการ มันหยุดการจัดการชิ้นส่วนแบบแมนนวล การเปรียบเทียบเวลารอบของเครื่องจักรเฉพาะกับการกำหนดเส้นทางตามลำดับผ่านเครื่องเจาะแบบแมนนวล แสดงให้เห็นถึงการปรับปรุงปริมาณงานอย่างมาก
การประเมินความสามารถในการต๊าปที่เข้มงวดของ CNC เทียบกับเครื่องเจาะแบบดั้งเดิมที่ติดตั้งอุปกรณ์ต๊าปเชิงกล เผยให้เห็นความเร็วและการควบคุมความลึกที่เหนือกว่า การต๊าปที่เข้มงวดจะประสานฟีดและความเร็วอย่างแม่นยำ ช่วยลดความจำเป็นในการใช้ตัวจับยึดแรงตึง คุณสามารถสร้างเกลียวได้เร็วและแม่นยำยิ่งขึ้นโดยปราศจากความล่าช้าทางกลไกของหัวต๊าป
ขนาดการประเมินหลักสำหรับเครื่องแมชชีนนิ่งเซ็นเตอร์ขนาดกะทัดรัดความเร็วสูง
การประเมินความสามารถของเครื่องจักรตามข้อกำหนดการผลิตเฉพาะจำเป็นต้องวิเคราะห์มิติการประเมินตามมาตรฐานอุตสาหกรรม ความจุของเครื่องมือ แรงบิดของสปินเดิล และความเร็วของการวางตำแหน่งแกนจะต้องสอดคล้องกับการใช้งานที่คุณต้องการ คุณไม่สามารถซื้อเครื่องจักรที่ใช้การเคลื่อนที่อย่างรวดเร็วเพียงอย่างเดียวได้
ความจุเครื่องมือและการออกแบบแม็กกาซีน
การพิจารณาสมรรถนะของเครื่องมือที่เหมาะสมที่สุดจะขึ้นอยู่กับความซับซ้อนของชิ้นส่วนและข้อกำหนดด้านความซ้ำซ้อนของเครื่องมือ แม็กกาซีนเครื่องมือ 14 ชิ้นอาจเพียงพอสำหรับชิ้นส่วนง่ายๆ ความจุเครื่องมือ 21 ชิ้นช่วยให้สามารถใช้เครื่องมือซ้ำซ้อนในสถานการณ์การผลิตที่ไฟดับได้ ผู้ซื้อจะต้องประเมินผลกระทบของน้ำหนักแม็กกาซีนที่มีต่อการสั่นสะเทือนของเครื่องจักรและความเร็วในการเปลี่ยนเครื่องมือ แม็กกาซีนที่หนักกว่าจะเพิ่มความเฉื่อยและทำให้การจัดทำดัชนีช้าลง
เมื่อคุณโหลดแม็กกาซีนเครื่องมือ 21 ชิ้นพร้อมที่จับเหล็กหนัก เซอร์โวจะต้องทำงานหนักขึ้นเพื่อจัดทำดัชนีวงล้อหมุน สิ่งนี้อาจทำให้เกิดความล่าช้าเป็นมิลลิวินาที สำหรับการทำงานด้วยความเร็วสูงพิเศษ ผู้ปฏิบัติงานมักจะปรับสมดุลของแม็กกาซีน โดยวางเครื่องมือที่หนักกว่าไว้ตรงข้ามกันเพื่อรักษาเสถียรภาพในการหมุน
ความสามารถแรงบิดสูงสำหรับการต๊าปแบบแข็ง
การประเมินเส้นโค้งแรงบิดของสปินเดิลเป็นสิ่งจำเป็นสำหรับการต๊าปโลหะผสมที่แข็งกว่า เช่น ไทเทเนียม สเตนเลส หรือโคบอลต์-โครม คุณต้องการแรงบิดโดยไม่ต้องสูญเสียการเคลื่อนที่อย่างรวดเร็วหรือความเร็วในการเปลี่ยนเครื่องมือ การกำหนดค่าแรงบิดสูงในภาคส่วนที่มีความแม่นยำตอบสนองความต้องการด้านคุณภาพและปริมาณงานที่เข้มงวดของการผลิตทางการแพทย์
ความจำเป็นของการป้อนแบบซิงโครไนซ์และการหมุนสปินเดิลทำให้มั่นใจได้ว่าเกลียวที่มีรูปแบบเหมาะสมและยืดอายุการใช้งานต๊าปให้ยาวนานที่สุด หากไม่มีการซิงโครไนซ์ที่แม่นยำ การแตะจะลากหรือเชื่อมโยง ส่งผลให้เกลียวมีคุณภาพต่ำหรือการแตกหักของเครื่องมือ ก เครื่องแมชชีนนิ่งเซ็นเตอร์ความเร็วสูงขนาดกะทัดรัด ใช้ตัวเข้ารหัสความละเอียดสูงเพื่อล็อคฟีดแกน Z เข้ากับการหมุนของสปินเดิลอย่างสมบูรณ์แบบ
อัตราการเคลื่อนที่อย่างรวดเร็วและการวางตำแหน่งแกน
การประเมินอัตราการเคลื่อนที่อย่างรวดเร็วของแกน X, Y และ Z จะให้ภาพที่สมบูรณ์ของเวลาที่ไม่ได้ตัด อัตราเหล่านี้มักจะเกิน 48 ม./นาที รางนำทางเชิงเส้นมีบทบาทสำคัญในการรักษาความแม่นยำของตำแหน่งระหว่างการเปลี่ยนผ่านด้วยความเร็วสูงเหล่านี้ ช่วยให้มั่นใจว่าเครื่องจักรจะเซ็ตตัวได้อย่างรวดเร็วและแม่นยำก่อนเริ่มการตัด
Box Way ช้าเกินไปสำหรับงานประเภทนี้ รางนำเชิงเส้นแบบลูกกลิ้งให้การผสมผสานความเร็วและความแข็งแกร่งได้ดีที่สุด โดยจะรับมือกับแรงเร่งความเร็วและความหน่วงที่รุนแรงที่เกิดขึ้นเมื่อเครื่องจักรเคลื่อนที่จากรูหนึ่งไปอีกรูหนึ่งโดยเสี้ยววินาที
ข้อเสียในการปฏิบัติงาน: ความเร็วเทียบกับความแข็งแกร่งในศูนย์ต๊าปดอกสว่านขนาดกะทัดรัด
การจัดลำดับความสำคัญของการเปลี่ยนแปลงเครื่องมืออย่างรวดเร็วเกี่ยวข้องกับการแลกเปลี่ยนแนวคิด ผู้ซื้อจะต้องยอมรับข้อจำกัดบางประการเกี่ยวกับความแข็งแกร่งและขอบเขตการทำงานเพื่อให้ได้ความเร็วสูงสุด คุณไม่สามารถมีเครื่องจักรที่กัดหยาบอินโคเนลแบบแนวนอน 50 เรียว และต๊าปอะลูมิเนียมเหมือนดอกสว่าน 30 เรียวได้
รอยเท้ากับซองงาน
การเพิ่ม ROI ของพื้นที่ให้สูงสุดเป็นข้อได้เปรียบหลักของพื้นที่ที่มีขนาดกะทัดรัด เครื่องจักรเหล่านี้บรรจุผลผลิตสูงไว้ในพื้นที่ที่น้อยที่สุด คุณมักจะสามารถติดตั้งศูนย์ดอกสว่านสองอันในพื้นที่ของโรงสีแนวตั้งมาตรฐานหนึ่งเครื่องได้ อย่างไรก็ตาม การออกแบบที่กะทัดรัดนี้กำหนดข้อจำกัดเกี่ยวกับขนาดชิ้นส่วนและความซับซ้อนของฟิกซ์เจอร์ เนื่องจากการจำกัดการเคลื่อนที่ของแกน X และ Y
คุณต้องวางแผนอุปกรณ์จับยึดของคุณอย่างรอบคอบ โต๊ะหมุนรองแหนบขนาดใหญ่อาจไม่พอดี คุณจะต้องพึ่งพาแผ่นกริดที่มีความหนาแน่นสูงหรือปากกาจับชิ้นงานแบบนิวแมติกแบบกำหนดเองเพื่อเพิ่มจำนวนชิ้นส่วนที่คุณสามารถใส่เข้าไปในขอบเขตการทำงานขนาดเล็กได้
ความเสถียรทางความร้อนระหว่างการทำงานความเร็วสูง
การจัดการการสร้างความร้อนจากการเปลี่ยนเครื่องมืออย่างรวดเร็วอย่างต่อเนื่องและรอบสปินเดิลความเร็วสูงเป็นสิ่งจำเป็นสำหรับการรักษาความแม่นยำของชิ้นส่วน การประเมินซอฟต์แวร์ชดเชยความร้อนและตัวเลือกน้ำหล่อเย็นผ่านสปินเดิล (CTS) ช่วยรักษาพิกัดความเผื่อที่แคบในระหว่างการทำงานที่ยาวนาน ความร้อนจะทำให้การหล่อขยายขึ้น โดยเปลี่ยนจุดศูนย์ของแกน Z
ต้องพิจารณาข้อจำกัดด้านน้ำหนักของเครื่องมือด้วย ด้ามกลึงคว้านหนักหรือหัวกัดที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ส่งผลต่อความเร็ว ATC พวกมันเร่งการสึกหรอของสปินเดิลบนเครื่องจักรที่มีรูปทรงเรียว 30 ที่เบากว่า สปินเดิลเหล่านี้ได้รับการปรับให้เหมาะสมเพื่อความเร็วมากกว่าการขจัดวัสดุที่มีน้ำหนักมาก ปฏิบัติตามขีดจำกัดน้ำหนักเครื่องมือที่แนะนำของผู้ผลิตเพื่อหลีกเลี่ยงไม่ให้เครื่องมือหล่นระหว่างการเปลี่ยนแปลง
ความเป็นจริงในการนำไปปฏิบัติและความเสี่ยงในการนำไปใช้
การใช้เทคโนโลยีการตัดเฉือนความเร็วสูงจำเป็นต้องจัดการกับความเป็นจริงเชิงหลักฐาน ความเข้ากันได้ของเครื่องมือ การฝึกอบรมผู้ปฏิบัติงาน และโปรโตคอลการบำรุงรักษาถือเป็นสิ่งสำคัญสำหรับความสำเร็จที่ยั่งยืน คุณไม่สามารถใช้งานเครื่องจักรเหล่านี้โดยใช้แนวทางปฏิบัติที่เลอะเทอะแบบเดียวกับที่คุณอาจเจอกับโรงสีเครื่องมือที่ช้าได้
ข้อกำหนดความเข้ากันได้ของเครื่องมือและตัวจับยึด
การทำงานที่ความเร็วสูงจำเป็นต้องมีตัวจับยึดเครื่องมือที่สมดุล อินเทอร์เฟซหน้าสัมผัสคู่ BT30 หรือ BBT30 ช่วยลดการเบี่ยงเบนหนีศูนย์และการสั่นสะเทือน การผสานรวมโซลูชันเครื่องมือที่เปลี่ยนแปลงอย่างรวดเร็วจะช่วยลดเวลาในการวัด การตรวจสอบ และการตั้งค่าแบบออฟไลน์ การเลือกเครื่องมือที่เหมาะสมช่วยลดความเสี่ยงของการดึงเครื่องมือออกระหว่างการชะลอตัวของสปินเดิลที่รุนแรง
ตรวจสอบเทเปอร์ของด้ามจับเครื่องมือทั้งหมดว่ามีรอยขูดขีดหรือรอยครูดก่อนที่จะโหลดลงในแม็กกาซีน
ตรวจสอบว่าเดือยดึงตรงกับข้อกำหนดเฉพาะที่คานบังคับของเครื่องกำหนด
ปรับสมดุลชุดเครื่องมือทั้งหมดให้เป็น G2.5 ที่ RPM การทำงานสูงสุดของสปินเดิล
ทำความสะอาดสปินเดิลเทเปอร์ทุกวันด้วยที่ปัดน้ำฝนเทเปอร์โดยเฉพาะเพื่อขจัดคราบน้ำหล่อเย็นและเศษที่ตกค้าง
การฝึกอบรมผู้ปฏิบัติงานและการตั้งค่าโปรโตคอล
การวัดความยาวเครื่องมือที่แม่นยำและการจัดการออฟเซ็ตช่วยป้องกัน ATC ขัดข้องด้วยความเร็วสูง ผู้ปฏิบัติงานต้องปรับการเขียนโปรแกรม CAM เพื่อปรับเส้นทางเครื่องมือให้เหมาะสม คุณต้องลดการเปลี่ยนแปลงเครื่องมือที่ไม่จำเป็นและเครื่องมือก่อนขั้นตอนในแมกกาซีนให้เหลือน้อยที่สุด เพื่อใช้ประโยชน์จากความสามารถของเครื่องจักรได้อย่างเต็มที่
หากซอฟต์แวร์ CAM ของคุณส่งเอาต์พุตคำสั่งเปลี่ยนเครื่องมือ แต่เครื่องมือถัดไปอยู่ฝั่งตรงข้ามของวงล้อ คุณจะเสียเวลา โปรแกรมเมอร์ควรจัดลำดับการดำเนินการเพื่อให้แม็กกาซีนต้องการจัดทำดัชนีหนึ่งหรือสองช่องระหว่างการเปลี่ยนแปลงเท่านั้น
การบรรเทาการสึกหรอของกลไก ATC
การกำหนดตารางการบำรุงรักษาเชิงป้องกันสำหรับผู้ติดตามลูกเบี้ยว นิ้วจับของมือจับ และการจัดตำแหน่ง ATC ช่วยให้มั่นใจได้ถึงความน่าเชื่อถือในระยะยาว การตรวจสอบระบบนิวแมติกหรือไฮดรอลิกที่กระตุ้นกลไกการปลดเครื่องมืออย่างสม่ำเสมอ จะช่วยป้องกันไม่ให้เครื่องมือหล่นและการหยุดทำงานที่มีค่าใช้จ่ายสูง
ตรวจสอบพินการจัดตำแหน่ง ATC ทุกสัปดาห์เพื่อให้แน่ใจว่าแขนอยู่ตรงกลางกับเส้นกึ่งกลางของสปินเดิลอย่างสมบูรณ์
อัดจาระบีกลไกลูกเบี้ยวตามช่วงเวลาที่ผู้ผลิตกำหนดโดยใช้สารหล่อลื่นที่แนะนำอย่างแน่นอน
ตรวจสอบสปริงนิ้วของกริปเปอร์เพื่อหาความล้า เปลี่ยนทุกปีโดยไม่คำนึงถึงสภาพการมองเห็น
ตรวจสอบแรงยึดคานบังคับเลี้ยวโดยใช้ไดนาโมมิเตอร์แบบสตั๊ดแบบดึงทุกๆ หกเดือน
บทสรุป
ดำเนินการวิเคราะห์แบบศึกษาเวลากับชิ้นส่วนแบบหลายรูที่ทำงานบ่อยที่สุดของคุณเพื่อหาปริมาณที่สามารถประหยัดเวลารอบการทำงานได้
ขอการทดสอบการตัดจากผู้ผลิตเพื่อตรวจสอบเวลาของชิปต่อชิปและคุณภาพของเกลียวภายใต้สภาวะการใช้งานจริง
ตรวจสอบรายการเครื่องมือในปัจจุบันของคุณเพื่อให้แน่ใจว่าสามารถใช้งานร่วมกับสปินเดิล 30 เทเปอร์ความเร็วสูงและข้อกำหนดหน้าสัมผัสคู่ได้
กำหนดตารางการบำรุงรักษาเชิงป้องกันที่เข้มงวดสำหรับตัวจับยึดเครื่องมือและกลไก ATC ก่อนเริ่มดำเนินการจัดซื้อ
คำถามที่พบบ่อย
ถาม: เวลาเฉลี่ยในการเปลี่ยนเครื่องมือสำหรับเครื่องเจาะ Tapping Machining Center คือเท่าไร?
ตอบ: โดยทั่วไปแล้วศูนย์สมัยใหม่จะใช้เวลาระหว่างเครื่องมือต่อเครื่องมืออยู่ที่ 0.8 ถึง 1.5 วินาที และเวลาระหว่างชิปต่อชิปอยู่ระหว่าง 1.5 ถึง 2.5 วินาที ขึ้นอยู่กับการออกแบบ ATC น้ำหนักของเครื่องมือในแม็กกาซีน และความสามารถในการเร่งความเร็วของมอเตอร์สปินเดิลเป็นอย่างมาก
ถาม: ดอกสว่านแทปเซ็นเตอร์ขนาดกะทัดรัดแตกต่างจากเครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้ง (VMC) มาตรฐานอย่างไร
ตอบ: ดอกต๊าปตรงกลางที่มีขนาดกะทัดรัดใช้สปินเดิลที่เบากว่าและมีความเฉื่อยต่ำกว่า ซึ่งปกติแล้วจะอยู่ที่ 30 เทเปอร์ โดยมีคุณลักษณะ ATC เฉพาะทางที่ออกแบบมาเพื่อจัดลำดับความสำคัญของการเร่งความเร็ว การชะลอความเร็ว และการเปลี่ยนเครื่องมืออย่างรวดเร็ว เหนือความสามารถในการกัดหนักและการกัดหยาบที่พบใน VMC มาตรฐาน 40 เทเปอร์หรือ 50 เทเปอร์
ถาม: เครื่องแมชชีนนิ่งเซ็นเตอร์ขนาดกะทัดรัดความเร็วสูงสามารถรองรับงานกัดหนักได้หรือไม่
ตอบ: แม้ว่าจะสามารถกัดเบาถึงปานกลางได้ แต่เครื่องจักรเหล่านี้ก็ได้รับการปรับให้เหมาะสมสำหรับการใช้งานในแนวแกน เช่น การเจาะและการต๊าป การตัดในแนวรัศมีอย่างหนักอาจทำให้เกิดการสั่นอย่างรุนแรงและการสึกหรอของแบริ่งแกนหมุนก่อนเวลาอันควร เนื่องจากส่วนต่อประสาน 30 เรียวที่เบากว่าและมวลเครื่องจักรโดยรวมลดลง
ถาม: การกรีดแบบแข็งคืออะไร และเหตุใดจึงสำคัญ
ตอบ: การต๊าปแบบแข็งจะซิงโครไนซ์การหมุนสปินเดิลของเครื่องจักรกับอัตราการป้อนแกน Z อย่างสมบูรณ์แบบ ช่วยให้สามารถสร้างเกลียวได้อย่างแม่นยำโดยไม่จำเป็นต้องใช้หัวต๊าปแบบแรงตึง ช่วยเร่งรอบเวลาและปรับปรุงความแม่นยำของความลึกของเกลียวอย่างมาก
ถาม: ฉันจะป้องกันไม่ให้เครื่องมือหล่นในระหว่างการเปลี่ยนเครื่องมืออย่างรวดเร็วได้อย่างไร
ตอบ: การป้องกันไม่ให้เครื่องมือหลุดต้องใช้ตัวจับยึดเครื่องมือคุณภาพสูงและได้รับการดูแลอย่างเหมาะสม คุณต้องตรวจสอบให้แน่ใจว่าแรงดันคานบังคับเลี้ยวของเครื่องอยู่ภายในข้อกำหนดจำเพาะของโรงงาน ตรวจสอบนิ้วจับและสปริงของมือจับ ATC เป็นประจำเพื่อดูการสึกหรอ และไม่เกินขีดจำกัดน้ำหนักเครื่องมือสูงสุด
ถาม: ATC ที่เร็วขึ้นจะทำให้เครื่องมือสึกหรอมากขึ้นหรือไม่
ตอบ: ความเร็วของ ATC ไม่ได้เพิ่มการสึกหรอของเครื่องมือตัด อย่างไรก็ตาม การเร่งความเร็วของสปินเดิลที่รุนแรงและพารามิเตอร์การตัดเฉือนความเร็วสูงที่เกี่ยวข้องกับศูนย์เหล่านี้จำเป็นต้องใช้เครื่องมือคาร์ไบด์คุณภาพสูงและการจ่ายน้ำหล่อเย็นที่เหมาะสมที่สุด เพื่อป้องกันการสึกหรอของคมตัดก่อนเวลาอันควรและการช็อกจากความร้อน
บทความที่เกี่ยวข้อง
-
 เรียน ลูกค้าและหุ้นส่วนธุรกิจ เพื่อให้ปฏิบัติตามกฎหมายและข้อบังคับควบคุมการส่งออกของประเทศอย่างเคร่งครัด และเพื่อปฏิบัติตามพันธกรณีระหว่างประเทศ เพื่อให้มั่นใจว่าเครื่องกัด CNC และเครื่องกลึง CNC ที่ส่งออกของเรานั้นถูกกฎหมายและเป็นไปตามข้อกำหนดอย่างสมบูรณ์ เราขอแจ้งให้คุณทราบถึงนโยบายที่เกี่ยวข้องร่วมข่าวบริษัท
-
 ฝุ่นกราไฟท์ที่มีฤทธิ์กัดกร่อนทำลาย CNC มาตรฐาน เรียนรู้ว่าเหตุใดเครื่องจักรเฉพาะทางกันฝุ่นและวิธีการกัดแบบเปียกหรือแห้งที่เหมาะสมจึงมีความสำคัญต่อการผลิตอิเล็กโทรด EDM ที่ปลอดภัยข่าวผลิตภัณฑ์
-
 ดอกต๊าปตรงกลางให้การกลึงเกลียวความเร็วสูงสำหรับการผลิตปริมาณมาก การทำความเข้าใจขีดจำกัดแรงบิดของสปินเดิลช่วยป้องกันการแตกหักของเครื่องมือที่มีราคาแพง และปรับปรุงเวลารอบการทำงานของเครื่องจักรให้เหมาะสมข่าวผลิตภัณฑ์


