



في إنتاج الأجزاء بكميات كبيرة، يستنزف وقت عدم القطع الربحية بشكل مباشر. تعمل تغييرات الأدوات التقليدية على تجميع ساعات من وقت توقف الماكينة في كل وردية عمل. يواجه المصنعون الذين يعتمدون على مطاحن CNC التقليدية أو مكابس الحفر اليدوية تآكل الهامش. تؤدي الأوقات البطيئة من شريحة إلى شريحة، وجودة الخيط غير المتناسقة، والاختناقات في تشغيل الأجزاء متعددة الميزات إلى تدمير الإنتاجية. الانتقال إلى مخصص يعمل مركز الحفر والتنصت المجهز بمبدل الأدوات الأوتوماتيكي عالي السرعة (ATC) على تغيير عنق الزجاجة في الإنتاج. يمكنك تحويل ثواني الانتقال الخاملة إلى وقت تشغيل نشط. يقوم هذا الدليل بتقييم الآليات ومقاييس الإنتاجية وحقائق التنفيذ لأنظمة التغيير السريع للأدوات. سنلقي نظرة على ديناميكيات المغزل ومتطلبات الأدوات وبروتوكولات الصيانة التي تحافظ على تشغيل هذه الآلات بأعلى كفاءة.
مركب الكفاءات الدقيقة: يؤدي تقليل أوقات تغيير الأداة إلى أقل من ثانيتين إلى تقليل إجمالي أوقات الدورات بشكل كبير في التطبيقات كبيرة الحجم ومتعددة الفتحات.
ديناميكيات المغزل مهمة بقدر أهمية ATC: تعتمد الإنتاجية الحقيقية على مزامنة التغييرات السريعة للأداة مع تسريع/تباطؤ المغزل القوي ومعدلات الاجتياز السريع العالية.
توجد مقايضات بين الصلابة والسرعة: بينما يتفوق مركز المعالجة المدمج عالي السرعة في التحولات السريعة، يجب على المشترين تقييم الاستقرار الحراري وحدود وزن الأدوات مقارنة بالمطاحن التقليدية الأثقل.
الصيانة تحدد عائد الاستثمار: يتطلب الحفاظ على سرعات تغيير الأداة السريعة التزامًا صارمًا بتفاوتات الأدوات، وصيانة الحامل، وبروتوكولات محاذاة ATC لمنع الأعطال الكارثية.
آليات التغيير السريع للأداة في مركز تصنيع آلات الحفر
إن فهم كيفية تحديد التصميم الميكانيكي للحدود الزمنية للدورة يحدد معايير النجاح الأساسية لتقييم الماكينة. تؤثر بنية نظام تغيير الأداة بشكل مباشر على مدى سرعة انتقال الآلة من عملية إلى أخرى. أنت بحاجة إلى النظر إلى ما هو أبعد من أرقام التسويق وفهم الحركات الجسدية التي تحدث داخل العلبة.
بنية مبدل الأدوات التلقائي (ATC).
يعد تصميم آلية ATC أمرًا أساسيًا لتحقيق أوقات دورات سريعة في مركز الحنفية الحفر المدمجة . توفر الآليات ثنائية الذراع بشكل عام تبادلات أسرع مقارنة بأنماط المظلة أو البرج. إنهم يمسكون بالأداة الحالية والتالية في وقت واحد. تضمن مجلات الأدوات التي تعمل بمحرك مؤازر تحديد المواقع بدقة وتبادل الأدوات بسلاسة. وهذا يقلل من الصدمات الميكانيكية أثناء الفهرسة عالية السرعة.
يؤدي تحديد أداة الوصول العشوائي ثنائية الاتجاه إلى تقليل تأخير البحث الدوراني أثناء المعالجة النشطة. تقوم المجلة بحساب أقصر طريق إلى الأداة المطلوبة التالية. يقوم بتجهيز الأداة بينما لا يزال المغزل يقطع. توفر آليات تغيير الأدوات المعتمدة على الكاميرا موثوقية عالية وتزامنًا ميكانيكيًا. إنها تضمن قياسات سرعة متسقة عبر آلاف الدورات.
| ATC نوع متوسط | الوقت من أداة إلى أداة | موثوقية آلية | أفضل تطبيق |
|---|---|---|---|
| نمط البرج | 1.5 - 2.0 ثانية | عالية (أجزاء متحركة أقل) | صنع ثقب متسلسل بسيط |
| مضاعفات الذراع المزدوج | 0.8 - 1.2 ثانية | عالية جدًا (مدفوعة بالكاميرا) | عمليات معقدة متعددة الأدوات |
| نمط المظلة | 3.0 - 5.0 ثانية | معتدل | المطاحن القديمة أو المبتدئة |
تسارع المغزل وديناميكيات التباطؤ
يوفر الوقت من شريحة إلى شريحة مقياس إنتاجية أكثر دقة من الوقت من أداة إلى أداة. إنه يمثل تباطؤ المغزل، وتبديل الأداة المادية، وتسريع المغزل مرة أخرى إلى سرعة القطع. تعتبر المغازل ذات القصور الذاتي المنخفض إلزامية للتوقف والبدء السريع. وهذا مهم بشكل كبير أثناء دورات التنصت الصلبة حيث يجب على المغزل عكس اتجاهه على الفور في أسفل الحفرة.
تعمل مزامنة تراجع المحور Z مع مشاركة ATC على التخلص من وقت قطع الهواء الخامل. تقوم الآلة بتنسيق اتجاه المغزل وحركة المحور Z. الأداة جاهزة للاستخراج في اللحظة التي تقوم فيها بمسح قطعة العمل. تستغرق المغازل الثقيلة وقتًا طويلاً لتدور لأسفل. يضيء هنا مغزل ذو 30 مستدقًا لأنه يفتقر إلى كتلة 40 مستدقًا، مما يسمح له بالوصول إلى 10000 دورة في الدقيقة بالمللي ثانية.
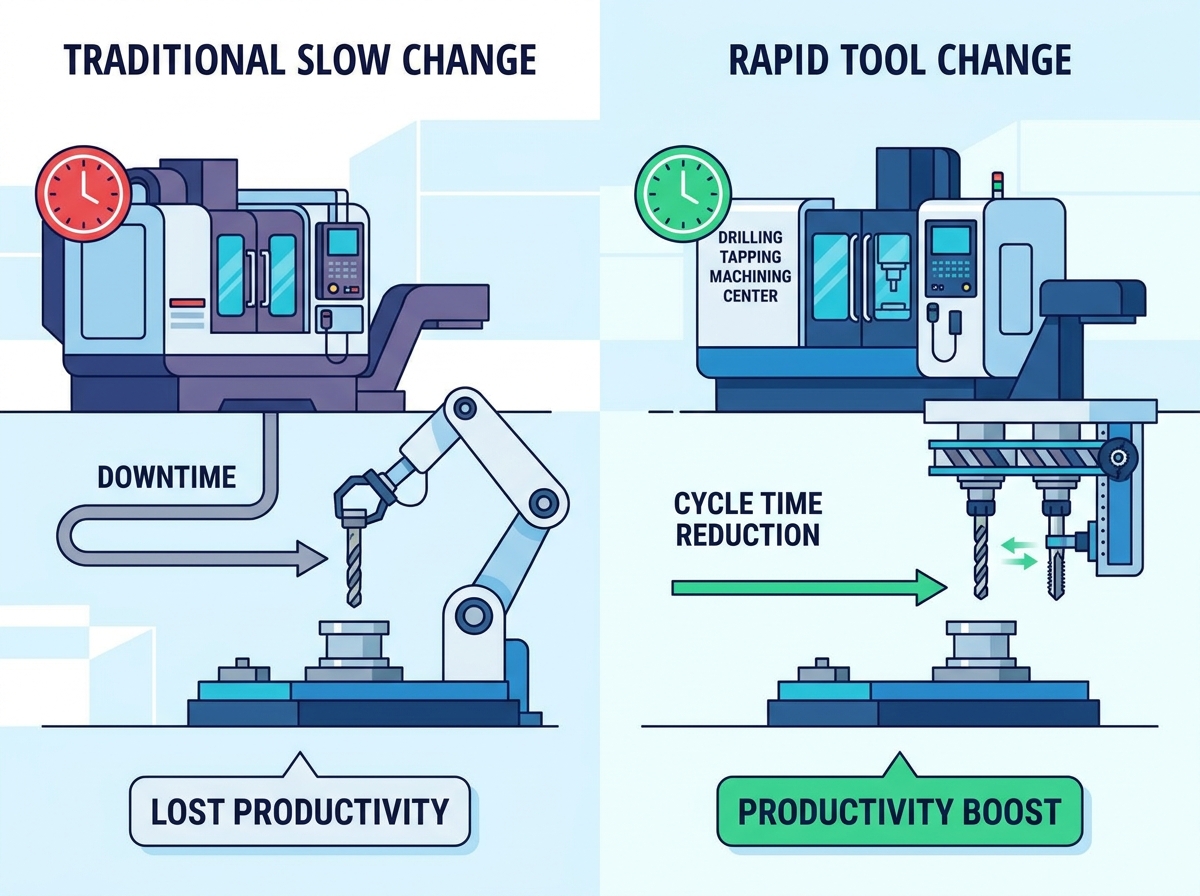
قياس الإنتاجية: تقليل وقت الدورة مقابل الطرق التقليدية
إن ترجمة السرعة الميكانيكية إلى مقاييس إنتاج قابلة للقياس تكشف عن القيمة الحقيقية للتغيرات السريعة في الأدوات. يظهر الأداء المتسق وتوفير التكاليف عندما تتوسع الكفاءات الصغيرة عبر عمليات الإنتاج كبيرة الحجم. نحن نقيس النجاح من خلال الأجزاء الموجودة في سلة المهملات في نهاية الوردية.
الوقت من شريحة إلى شريحة وعمليات التشغيل ذات الحجم الكبير
إن حساب الوقت التراكمي الذي تم توفيره لكل نوبة عمل بناءً على تغيير الأداة لمدة 1.5 ثانية مقابل تغيير الأداة لمدة 5 ثوانٍ يسلط الضوء على مكاسب إنتاجية كبيرة. في التطبيقات التي تتطلب مئات من تغييرات الأدوات في الساعة، يؤدي توفير 3.5 ثانية لكل مبادلة إلى توفير ساعات من سعة المعالجة الإضافية كل أسبوع. ويؤثر هذا بشكل مباشر على معدلات استخدام الماكينة والفعالية الإجمالية للمعدات (OEE).
كما تحافظ الدورات السريعة التي يمكن التنبؤ بها على أداء حفر ثابت. إن تقليل الوقت الذي تقضيه الأداة خارج القطع يمنع الأداة من التبريد والصدمة الحرارية. يؤدي الحفاظ على ظروف القطع الموحدة إلى إطالة عمر الأداة. عندما يظل مثقاب الكربيد عند درجة حرارة تشغيل ثابتة، فإن حواف القطع تقاوم التقطيع الدقيق.
| متري | قياسي VMC (40-تفتق) | عالي السرعة مركز الحنفية الحفر | توفير الوقت لكل 1000 قطعة |
|---|---|---|---|
| الوقت من شريحة إلى شريحة | 4.5 ثانية | 1.5 ثانية | 50 دقيقة |
| المغزل 0-10 كيلو دورة في الدقيقة | 1.8 ثانية | 0.4 ثانية | 23 دقيقة |
| تراجع المحور Z | 1.2 ثانية | 0.5 ثانية | 11 دقيقة |
العمليات المتزامنة والآلات متعددة الميزات
يؤدي دمج الحفر والشطب والنقر في إعداد تلقائي واحد إلى التخلص من مخزون العمل قيد التقدم. يتوقف عن التعامل مع الأجزاء يدويًا. توضح مقارنة أوقات دورات الماكينة المخصصة مع التوجيه التسلسلي من خلال مكابس الحفر اليدوية تحسينات هائلة في الإنتاجية.
إن تقييم قدرات النقر الصلبة باستخدام الحاسب الآلي مقابل مكابس الحفر التقليدية المجهزة بملحقات النقر الميكانيكية يكشف عن سرعة فائقة وتحكم في العمق. يؤدي النقر الصلب إلى مزامنة التغذية والسرعة بدقة. إنه يلغي الحاجة إلى حاملات ضغط التوتر. يمكنك الحصول على إنشاء خيط أسرع وأكثر دقة دون التأخر الميكانيكي لرأس النقر.
أبعاد التقييم الأساسية لمركز تصنيع مدمج عالي السرعة
يتطلب تقييم قدرات الماكينة مقابل متطلبات إنتاج محددة تحليل أبعاد التقييم المتوافقة مع معايير الصناعة. يجب أن تتوافق سعة الأداة وعزم دوران المغزل وسرعات تحديد موضع المحور مع التطبيقات المقصودة. لا يمكنك شراء آلة تعتمد على الاجتياز السريع وحده.
سعة الأداة وتصميم المجلة
يعتمد تحديد سعة الأداة المثلى على مدى تعقيد الأجزاء ومتطلبات تكرار الأداة. قد تكون مجلة مكونة من 14 أداة كافية للأجزاء البسيطة. تسمح سعة 21 أداة باستخدام أدوات زائدة عن الحاجة في سيناريوهات تصنيع إطفاء الأنوار. يجب على المشترين تقييم تأثير وزن الخزنة على اهتزاز الماكينة وسرعة تغيير الأداة. المجلات الأثقل تزيد من الجمود وتبطئ الفهرسة.
عندما تقوم بتحميل مجلة مكونة من 21 أداة بحوامل فولاذية ثقيلة، يجب أن يعمل المؤازرة بجهد أكبر لفهرسة الرف الدائري. يمكن أن يؤدي هذا إلى حدوث ميلي ثانية من التأخير. بالنسبة للعمليات فائقة السرعة، غالبًا ما يوازن المشغلون حمولة المجلة، ويضعون أدوات أثقل في مواجهة بعضها البعض للحفاظ على استقرار الدوران.
قدرات عزم دوران عالية للتنصت الصلب
يعد تقييم منحنيات عزم دوران المغزل أمرًا ضروريًا للاستفادة من السبائك الأكثر صلابة مثل التيتانيوم أو الفولاذ المقاوم للصدأ أو الكوبالت والكروم. أنت بحاجة إلى عزم الدوران دون التضحية بالاجتياز السريع أو سرعة تغيير الأداة. تلبي تكوينات عزم الدوران العالي في القطاعات الدقيقة متطلبات الجودة والإنتاجية الصارمة للتصنيع الطبي.
إن ضرورة تزامن التغذية ودوران المغزل يضمن تشكيل الخيوط بشكل صحيح ويزيد من طول عمر الصنبور. بدون مزامنة دقيقة، يقوم الصنبور بالسحب أو الربط. وهذا يؤدي إلى ضعف جودة الخيط أو كسر الأداة. أ يستخدم مركز المعالجة المدمج عالي السرعة أجهزة تشفير عالية الدقة لقفل تغذية المحور Z على دوران المغزل بشكل مثالي.
معدلات الاجتياز السريع وتحديد المواقع المحورية
يوفر تقييم معدلات الاجتياز السريع للمحاور X وY وZ صورة كاملة لوقت عدم القطع. غالبًا ما تتجاوز هذه المعدلات 48 م / دقيقة. تلعب الأدلة الخطية دورًا كبيرًا في الحفاظ على دقة تحديد المواقع أثناء هذه التحولات عالية السرعة. إنها تضمن استقرار الماكينة بسرعة ودقة قبل بدء القطع.
طرق الصندوق بطيئة جدًا بالنسبة لهذا النوع من العمل. توفر الحزائل الدليلية الخطية الأسطوانية أفضل مزيج من السرعة والصلابة. إنهم يتعاملون مع قوى التسارع والتباطؤ العنيفة المتولدة عندما تتحرك الآلة من ثقب إلى ثقب في أجزاء من الثانية.
المقايضات التشغيلية: السرعة مقابل الصلابة في مركز صنبور الحفر المدمج
إن تحديد أولويات التغيير السريع للأداة ينطوي على مقايضات مفاهيمية. يجب على المشترين قبول بعض القيود المتعلقة بالصلابة وظروف العمل لتحقيق أقصى سرعة. لا يمكن أن يكون لديك آلة تقوم بخشونة المثقاب مثل المثقاب الأفقي 50 مستدقًا وتنقر على الألومنيوم مثل مثقاب 30 مستدقًا.
البصمة مقابل مظروف العمل
يعد تعظيم عائد الاستثمار للمساحة الأرضية ميزة أساسية للمساحة المدمجة. توفر هذه الآلات إنتاجية عالية في مساحة صغيرة. يمكنك غالبًا تركيب مركزين لصنبور الحفر في مساحة طاحونة عمودية قياسية واحدة. ومع ذلك، فإن هذا التصميم المدمج يفرض قيودًا على حجم الجزء وتعقيد التركيبات بسبب تقييد حركة المحورين X وY.
يجب عليك التخطيط للتركيبات الخاصة بك بعناية. قد لا تكون الطاولات الدوارة ذات مرتكز الدوران الكبيرة مناسبة. من المحتمل أن تعتمد على لوحات شبكية كثيفة أو رؤى هوائية مخصصة لزيادة عدد الأجزاء التي يمكنك وضعها داخل مظروف العمل الأصغر.
الاستقرار الحراري أثناء العمليات عالية السرعة
تعد إدارة توليد الحرارة من التغييرات السريعة المستمرة للأداة ودورات المغزل عالية السرعة أمرًا إلزاميًا للحفاظ على دقة الأجزاء. يساعد تقييم برامج التعويض الحراري وخيارات سائل التبريد من خلال عمود الدوران (CTS) في الحفاظ على التفاوتات المسموح بها أثناء التشغيل لفترات طويلة. تتسبب الحرارة في نمو القالب، مما يؤدي إلى تحويل نقطة الصفر للمحور Z.
يجب أيضًا مراعاة قيود الوزن على الأدوات. تؤثر قضبان الحفر الثقيلة أو القواطع ذات القطر الكبير على سرعة ATC. إنها تعمل على تسريع تآكل المغزل في الآلات الأخف ذات 30 تفتقًا. تم تحسين هذه المغازل من أجل السرعة بدلاً من إزالة المواد الثقيلة. التزم بحدود وزن الأداة الموصى بها من قبل الشركة المصنعة لتجنب سقوط الأدوات أثناء التغيير.
حقائق التنفيذ ومخاطر التبني
يتطلب اعتماد تكنولوجيا التصنيع عالية السرعة معالجة الحقائق القائمة على الأدلة. يعد توافق الأدوات وتدريب المشغلين وبروتوكولات الصيانة أمرًا ضروريًا لتحقيق النجاح المستدام. لا يمكنك تشغيل هذه الآلات باستخدام نفس الممارسات القذرة التي قد تفلت منها في مطحنة الأدوات البطيئة.
توافق الأدوات ومتطلبات الحامل
تتطلب العمليات عالية السرعة حاملي أدوات متوازنين. تعمل واجهات الاتصال المزدوجة BT30 أو BBT30 على تقليل الجريان والاهتزاز. يؤدي دمج حلول أدوات التغيير السريع إلى تقليل أوقات القياس والتحقق والإعداد دون الاتصال بالإنترنت. يؤدي اختيار الأدوات المناسبة إلى تقليل خطر سحب الأداة أثناء التباطؤ الشديد للمغزل.
افحص جميع التناقص التدريجي لحامل الأدوات بحثًا عن القلق أو الانزعاج قبل تحميلها في المجلة.
تأكد من أن مسامير السحب تتوافق مع المواصفات الدقيقة التي يتطلبها قضيب الجر الخاص بالماكينة.
قم بموازنة جميع مجموعات الأدوات إلى G2.5 عند الحد الأقصى لعدد دورات التشغيل في الدقيقة للمغزل.
قم بتنظيف عمود الدوران المستدق يوميًا باستخدام ممسحة مستدقة مخصصة لإزالة بقايا سائل التبريد والرقائق.
تدريب المشغلين وبروتوكولات الإعداد
يعمل القياس الدقيق لطول الأداة وإدارة الإزاحة على منع تعطل ATC بسرعات عالية. يجب على المشغلين تكييف برمجة CAM لتحسين مسارات الأداة. أنت بحاجة إلى تقليل التغييرات غير الضرورية في الأدوات وأدوات ما قبل المرحلة في المجلة للاستفادة الكاملة من قدرات الماكينة.
إذا قام برنامج CAM الخاص بك بإخراج أمر تغيير الأداة، ولكن الأداة التالية موجودة على الجانب الآخر من الدائرة، فستخسر الوقت. يجب على المبرمجين تسلسل العمليات بحيث تحتاج المجلة فقط إلى فهرسة جيب واحد أو جيبين بين التغييرات.
تخفيف التآكل في آليات ATC
يضمن وضع جداول الصيانة الوقائية لأتباع الكامات وأصابع المقبض ومحاذاة ATC الموثوقية على المدى الطويل. المراقبة المنتظمة للأنظمة الهوائية أو الهيدروليكية التي تشغل آلية تحرير الأداة تمنع سقوط الأداة ووقت التوقف عن العمل المكلف.
تحقق من دبوس محاذاة ATC أسبوعيًا للتأكد من أن الذراع متحد المركز تمامًا مع خط محور المغزل.
قم بتشحيم آلية الكامة وفقًا للفواصل الزمنية المحددة من قبل الشركة المصنعة باستخدام مادة التشحيم الموصى بها بالضبط.
افحص نوابض الإصبع القابض بحثًا عن التعب. استبدلها سنويًا بغض النظر عن الحالة البصرية.
تحقق من قوة تثبيت قضيب الجر باستخدام مقياس قوة السحب كل ستة أشهر.
خاتمة
قم بإجراء تحليل دراسة زمنية للأجزاء متعددة الفتحات التي يتم تشغيلها بشكل متكرر لتحديد مقدار التوفير المحتمل في وقت الدورة.
اطلب قطع اختبار من الشركات المصنعة للتحقق من الأوقات من شريحة إلى شريحة وجودة الخيط في ظل ظروف العالم الحقيقي.
قم بمراجعة مخزون الأدوات الحالي الخاص بك لضمان التوافق مع مغازل 30 مستدقة عالية السرعة ومتطلبات الاتصال المزدوج.
وضع جدول صارم للصيانة الوقائية لحاملي الأدوات وآليات ATC قبل البدء في الشراء.
التعليمات
س: ما هو متوسط وقت تغيير الأداة في مركز تصنيع آلات الحفر؟
ج: تحقق المراكز الحديثة عادةً أوقاتًا من أداة إلى أداة تتراوح من 0.8 إلى 1.5 ثانية، وأوقات من شريحة إلى شريحة تتراوح بين 1.5 و2.5 ثانية. يعتمد هذا بشكل كبير على تصميم ATC، ووزن الأدوات الموجودة في الخزنة، وقدرات التسارع لمحرك المغزل.
س: كيف يختلف مركز حفر الحفر المدمج عن مركز المعالجة العمودي القياسي (VMC)؟
ج: يستخدم مركز حنفية الحفر المدمج عمود دوران أخف وزنًا ذو قصور ذاتي أقل، وعادةً ما يكون مستدقًا بمقدار 30. إنه يتميز بـ ATC متخصص مصمم لإعطاء الأولوية للتسارع السريع والتباطؤ وتغييرات الأداة على قدرات الطحن والتخشين الثقيلة الموجودة في VMC القياسي ذو 40 أو 50 تفتق.
س: هل يمكن لمركز المعالجة المدمج عالي السرعة التعامل مع الطحن الثقيل؟
ج: على الرغم من قدرتها على الطحن الخفيف إلى المتوسط، إلا أن هذه الآلات تم تحسينها للعمليات المحورية مثل الحفر والنقر. يمكن أن تسبب القطع الشعاعية الثقيلة اهتزازًا شديدًا وتآكلًا مبكرًا لمحمل عمود الدوران بسبب الواجهة الأخف وزنًا ذات 30 فتحة والكتلة الإجمالية المنخفضة للماكينة.
س: ما هو التنصت الصلب، وما أهميته؟
ج: يعمل النقر الصلب على مزامنة دوران عمود دوران الماكينة مع معدل تغذية المحور Z بشكل مثالي. وهذا يسمح بإنشاء خيط دقيق دون الحاجة إلى رؤوس النقر لضغط التوتر. إنه يسرع وقت الدورة ويحسن دقة عمق الخيط بشكل كبير.
س: كيف يمكنني منع سقوط الأداة أثناء التغييرات السريعة للأداة؟
ج: يتطلب منع سقوط الأدوات استخدام حاملات أدوات عالية الجودة تتم صيانتها بشكل صحيح. يجب عليك التأكد من أن ضغط قضيب الجر بالماكينة ضمن مواصفات المصنع. قم بفحص أصابع ونوابض المقبض ATC بشكل روتيني للتأكد من عدم تآكلها، ولا تتجاوز أبدًا الحد الأقصى لوزن الأداة.
س: هل يزيد ATC الأسرع من تآكل الأداة؟
ج: إن سرعة ATC نفسها لا تزيد من تآكل أداة القطع. ومع ذلك، فإن تسارع المغزل القوي ومعلمات التصنيع عالية السرعة المرتبطة بهذه المراكز تتطلب أدوات كربيد عالية الجودة وتوصيل مبرد محسّن لمنع تآكل الحواف المبكر والصدمة الحرارية.
مقالات ذات صلة
-
 عزيزي العملاء وشركاء الأعمال، من أجل الامتثال الصارم للقوانين واللوائح الوطنية لمراقبة الصادرات، والوفاء بالالتزامات الدولية، وضمان أن آلات الطحن CNC ومخارط CNC المصدرة لدينا قانونية ومتوافقة تمامًا، فإننا نخطرك بموجب هذا بالسياسات ذات الصلةأخبار الشركة
-
 يدمر غبار الجرافيت الكاشطة أجهزة CNC القياسية. تعرف على سبب أهمية الآلات المتخصصة المقاومة للغبار وطرق الطحن الرطبة أو الجافة المناسبة لإنتاج قطب كهربائي EDM بشكل آمن.أخبار المنتج
-
 توفر مراكز حنفية الحفر خيوطًا عالية السرعة لإنتاج كميات كبيرة. يؤدي فهم حدود عزم دوران عمود الدوران إلى منع حدوث تكسر مكلف للأداة وتحسين أوقات دورات الماكينة.أخبار المنتج


