



Dans la production de pièces en grand volume, les délais non coupés drainent directement la rentabilité. Les changements d'outils traditionnels accumulent des heures de temps d'inactivité de la machine par équipe. Les fabricants qui s’appuient sur des fraiseuses CNC conventionnelles ou des perceuses à colonne manuelles sont confrontés à une érosion de leurs marges. Des temps de puce à puce lents, une qualité de filetage incohérente et des goulots d'étranglement dans les exécutions de pièces multi-fonctionnalités détruisent le débit. Transition vers un service dédié Le centre d'usinage de perçage et de taraudage équipé d'un changeur d'outils automatique (ATC) à grande vitesse déplace le goulot d'étranglement de la production. Vous convertissez les secondes de transition inutilisées en temps d'usinage actif. Ce guide évalue les mécanismes, les mesures de productivité et les réalités de mise en œuvre des systèmes de changement rapide d'outils. Nous examinerons la dynamique des broches, les exigences en matière d'outillage et les protocoles de maintenance qui permettent à ces machines de fonctionner avec une efficacité maximale.
Composé à micro-efficacité : la réduction des temps de changement d'outil à moins de deux secondes réduit considérablement les temps de cycle globaux dans les applications multi-trous à grand volume.
La dynamique de la broche est aussi importante que l'ATC : la véritable productivité repose sur la synchronisation des changements d'outils rapides avec des accélérations/décélérations agressives de la broche et des vitesses de déplacement rapides élevées.
Il existe des compromis entre rigidité et vitesse : même si un centre d'usinage compact à grande vitesse excelle dans les transitions rapides, les acheteurs doivent évaluer la stabilité thermique et les limites de poids des outils par rapport aux fraiseuses traditionnelles plus lourdes.
La maintenance dicte le retour sur investissement : maintenir des vitesses de changement d'outil rapides nécessite le strict respect des tolérances d'outillage, de la maintenance des supports et des protocoles d'alignement ATC pour éviter les accidents catastrophiques.
La mécanique du changement rapide d'outil dans un centre d'usinage de perçage et de taraudage
Comprendre comment la conception mécanique dicte les limites de temps de cycle établit des critères de réussite de base pour l'évaluation des machines. L'architecture du système de changement d'outil influence directement la rapidité avec laquelle une machine passe d'une opération à la suivante. Vous devez dépasser les chiffres marketing et comprendre les mouvements physiques qui se produisent à l’intérieur de l’enceinte.
Architecture du changeur d'outils automatique (ATC)
La conception du mécanisme ATC est fondamentale pour obtenir des temps de cycle rapides dans un centre de taraudage compact . Les mécanismes à deux bras permettent généralement des échanges plus rapides que les modèles à parapluie ou à tourelle. Ils saisissent simultanément l'outil actuel et le suivant. Les magasins d'outils servocommandés assurent un positionnement précis et un échange d'outils fluide. Cela réduit les chocs mécaniques lors de l'indexation à grande vitesse.
La sélection d'outils bidirectionnelle à accès aléatoire minimise le délai de recherche de rotation pendant l'usinage actif. Le magasin calcule le chemin le plus court vers le prochain outil requis. Il met l'outil en marche pendant que la broche est encore en train de couper. Les mécanismes de changement d'outil entraînés par came offrent une fiabilité et une synchronisation mécanique élevées. Ils garantissent des mesures de vitesse cohérentes sur des milliers de cycles.
| Type ATC | Temps moyen d’outil à outil | Fiabilité du mécanisme | Meilleure application |
|---|---|---|---|
| Style de tourelle | 1,5 à 2,0 secondes | Élevé (moins de pièces mobiles) | Réalisation de trous simple et séquentielle |
| Servomoteur à deux bras | 0,8 à 1,2 secondes | Très élevé (entraîné par came) | Opérations multi-outils complexes |
| Style de parapluie | 3,0 à 5,0 secondes | Modéré | Moulins plus anciens ou d'entrée de gamme |
Dynamique d’accélération et de décélération de broche
Le temps de puce à puce fournit une mesure de productivité plus précise que le temps d'outil à outil. Il prend en compte la décélération de la broche, le changement d'outil physique et l'accélération de la broche jusqu'à la vitesse de coupe. Des broches à faible inertie sont obligatoires pour un arrêt et un démarrage rapides. Cela est très important lors des cycles de taraudage rigides où la broche doit inverser instantanément sa direction au fond du trou.
La synchronisation de la rétraction de l'axe Z avec l'engagement de l'ATC élimine le temps de coupure d'air au ralenti. La machine coordonne l'orientation de la broche et le mouvement de l'axe Z. L'outil est prêt à être extrait au moment précis où il dégage la pièce. Les broches lourdes mettent trop de temps à ralentir. Une broche à cône 30 brille ici car elle n'a pas la masse d'une broche à cône 40, ce qui lui permet d'atteindre 10 000 tr/min en millisecondes.
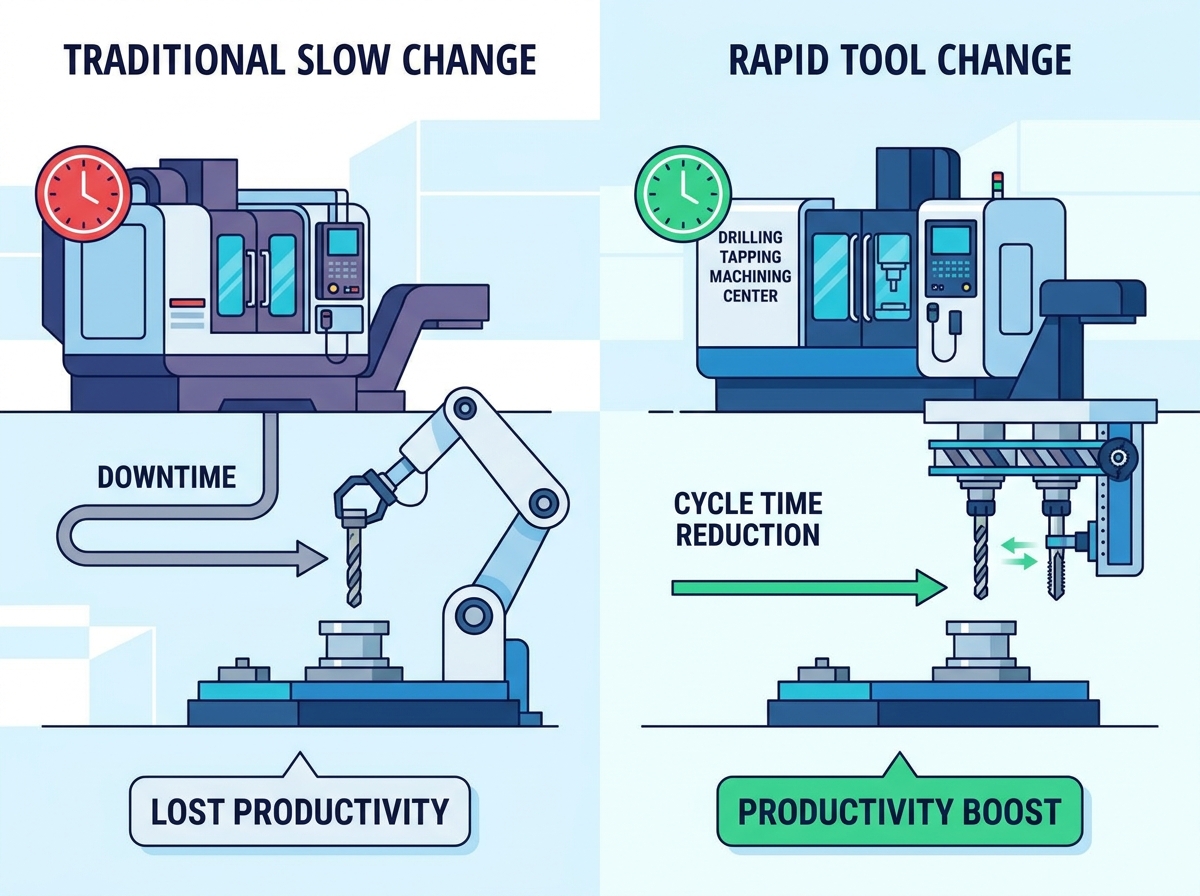
Quantification de la productivité : réduction du temps de cycle par rapport aux méthodes traditionnelles
Traduire la vitesse mécanique en mesures de production mesurables révèle la véritable valeur des changements rapides d'outils. Des performances constantes et des économies de coûts apparaissent lorsque les micro-efficacités s'étendent sur des cycles de production à haut volume. Nous mesurons le succès en fonction des pièces jetées à la fin du quart de travail.
Temps de puce à puce et exécutions à grand volume
Le calcul du temps cumulé gagné par équipe sur la base d'un changement d'outil de 1,5 seconde contre 5 secondes met en évidence des gains de productivité significatifs. Dans les applications nécessitant des centaines de changements d'outils par heure, le gain de 3,5 secondes par échange permet d'obtenir des heures de capacité d'usinage supplémentaire chaque semaine. Cela a un impact direct sur les taux d’utilisation des machines et sur l’efficacité globale de l’équipement (OEE).
Des cycles rapides et prévisibles maintiennent également des performances de forage constantes. La réduction du temps passé par l'outil hors de la coupe évite le refroidissement de l'outil et les chocs thermiques. Garder les conditions de coupe uniformes prolonge la durée de vie de l’outil. Lorsqu'un foret en carbure reste à une température de fonctionnement constante, les arêtes de coupe résistent aux micro-écailles. Norme
| métrique | VMC (cône 40), | taraud à grande vitesse, gain | de temps au centre pour 1 000 pièces |
|---|---|---|---|
| Temps de puce à puce | 4,5 secondes | 1,5 secondes | 50 minutes |
| Broche 0-10 000 tr/min | 1,8 secondes | 0,4 seconde | 23 minutes |
| Rétraction de l'axe Z | 1,2 secondes | 0,5 seconde | 11 minutes |
Opérations simultanées et usinage multi-fonctions
La consolidation du perçage, du chanfreinage et du taraudage dans une seule configuration automatisée élimine l'inventaire des travaux en cours. Il arrête la manipulation manuelle des pièces. La comparaison des temps de cycle d'une machine dédiée avec le routage séquentiel via des perceuses à colonne manuelles démontre des améliorations considérables du débit.
L'évaluation des capacités de taraudage rigide CNC par rapport aux perceuses à colonne traditionnelles équipées d'accessoires de taraudage mécaniques révèle un contrôle supérieur de la vitesse et de la profondeur. Le taraudage rigide synchronise l'avance et la vitesse avec précision. Il élimine le besoin de supports de tension-compression. Vous obtenez une création de filetage plus rapide et plus précise sans le décalage mécanique d'une tête de taraudage.
Dimensions d'évaluation de base pour un centre d'usinage compact à grande vitesse
L'évaluation des capacités de la machine par rapport aux exigences de production spécifiques nécessite l'analyse des dimensions d'évaluation standard de l'industrie. La capacité de l'outil, le couple de broche et les vitesses de positionnement des axes doivent correspondre à vos applications prévues. Vous ne pouvez pas acheter une machine basée uniquement sur la vitesse rapide.
Capacité des outils et conception du magasin
La détermination de la capacité optimale des outils dépend de la complexité des pièces et des exigences de redondance des outils. Un magasin de 14 outils peut suffire pour des pièces simples. Une capacité de 21 outils permet un outillage redondant dans des scénarios de fabrication sans éclairage. Les acheteurs doivent évaluer l'impact du poids du magasin sur les vibrations de la machine et la vitesse de changement d'outil. Les magazines plus lourds augmentent l'inertie et ralentissent l'indexation.
Lorsque vous chargez un magasin de 21 outils avec de lourds supports en acier, le servo doit travailler plus fort pour indexer le carrousel. Cela peut introduire des millisecondes de retard. Pour les opérations à très grande vitesse, les opérateurs équilibrent souvent la charge du magasin, en plaçant les outils plus lourds les uns en face des autres pour maintenir la stabilité de rotation.
Capacités de couple élevé pour un taraudage rigide
L'évaluation des courbes de couple de broche est nécessaire pour tarauder des alliages plus durs comme le titane, l'acier inoxydable ou le chrome-cobalt. Vous avez besoin de couple sans sacrifier la rapidité de déplacement ou la vitesse de changement d'outil. Les configurations à couple élevé dans les secteurs de précision répondent aux exigences strictes de qualité et de débit de la fabrication médicale.
La nécessité d'une alimentation synchronisée et d'une rotation de la broche garantit des filetages correctement formés et maximise la longévité des tarauds. Sans synchronisation précise, le robinet traîne ou se lie. Cela entraîne une mauvaise qualité du filetage ou une casse de l'outil. UN Le centre d'usinage compact à grande vitesse utilise des encodeurs haute résolution pour verrouiller parfaitement l'avance de l'axe Z à la rotation de la broche.
Vitesses de déplacement rapides et positionnement des axes
L'évaluation des vitesses de déplacement rapide sur les axes X, Y et Z fournit une image complète du temps sans coupe. Ces cadences dépassent souvent 48 m/min. Les guidages linéaires jouent un rôle majeur dans le maintien de la précision du positionnement lors de ces transitions à grande vitesse. Ils garantissent que la machine se stabilise rapidement et précisément avant le début de la coupe.
Les chemins en caisson sont trop lents pour ce type de travail. Les guidages linéaires à rouleaux offrent la meilleure combinaison de vitesse et de rigidité. Ils gèrent les forces agressives d’accélération et de décélération générées lorsque la machine se déplace d’un trou à l’autre en quelques fractions de seconde.
Compromis opérationnels : vitesse et rigidité dans un centre de taraudage compact
Donner la priorité à un changement rapide d’outil implique des compromis conceptuels. Les acheteurs doivent accepter certaines limitations concernant la rigidité et l’enveloppe de travail pour atteindre une vitesse maximale. Vous ne pouvez pas avoir une machine qui ébauche l'inconel comme une perceuse horizontale à cône 50 et taraude l'aluminium comme une perceuse à cône 30.
Empreinte par rapport à l'enveloppe de travail
Maximiser le retour sur investissement de l’espace au sol est l’un des principaux avantages de l’encombrement compact. Ces machines offrent une productivité élevée dans un espace minimal. Vous pouvez souvent installer deux centres de tarauds dans l’espace d’une fraiseuse verticale standard. Cependant, cette conception compacte impose des limites sur la taille des pièces et la complexité des fixations en raison de la course limitée des axes X et Y.
Vous devez planifier votre agencement avec soin. Les grandes tables rotatives à tourillon pourraient ne pas convenir. Vous utiliserez probablement des plaques à grille dense ou des étaux pneumatiques personnalisés pour maximiser le nombre de pièces que vous pouvez insérer dans une enveloppe de travail plus petite.
Stabilité thermique pendant les opérations à grande vitesse
La gestion de la génération de chaleur due aux changements d'outils rapides et continus et aux cycles de broche à grande vitesse est obligatoire pour maintenir la précision des pièces. L'évaluation du logiciel de compensation thermique et des options de refroidissement par broche (CTS) permet de maintenir des tolérances serrées lors de cycles prolongés. La chaleur fait croître le moulage, déplaçant le point zéro de votre axe Z.
Les limitations de poids sur l'outillage doivent également être prises en compte. Les barres d'alésage lourdes ou les fraises de grand diamètre ont un impact sur la vitesse de l'ATC. Ils accélèrent l'usure de la broche sur les machines plus légères à cône 30. Ces broches sont optimisées pour la vitesse plutôt que pour l'enlèvement de matière lourde. Respectez les limites de poids des outils recommandées par le fabricant pour éviter de laisser tomber les outils lors d'un changement.
Réalités de mise en œuvre et risques d’adoption
L’adoption d’une technologie d’usinage à grande vitesse nécessite de s’attaquer à des réalités fondées sur des données probantes. La compatibilité des outils, la formation des opérateurs et les protocoles de maintenance sont essentiels pour un succès durable. Vous ne pouvez pas faire fonctionner ces machines en utilisant les mêmes pratiques bâclées que celles que vous pourriez adopter avec une usine d'outillage lente.
Compatibilité des outils et exigences relatives aux supports
Les opérations à grande vitesse nécessitent des porte-outils équilibrés. Les interfaces à double contact BT30 ou BBT30 minimisent le faux-rond et les vibrations. L'intégration de solutions d'outillage à changement rapide réduit les temps de mesure, de validation et de configuration hors ligne. Une sélection appropriée des outils atténue le risque d'arrachement de l'outil lors d'une décélération agressive de la broche.
Inspectez tous les cônes du porte-outil pour détecter toute usure ou grippage avant de les charger dans le magasin.
Vérifiez que les goujons de traction correspondent aux spécifications exactes requises par la barre d'attelage de la machine.
Équilibrez tous les ensembles d'outils à G2,5 au régime de fonctionnement maximum de la broche.
Nettoyez quotidiennement le cône de broche avec un racleur de cône dédié pour éliminer les résidus de liquide de refroidissement et les copeaux.
Protocoles de formation et de configuration des opérateurs
La mesure précise de la longueur de l'outil et la gestion du décalage évitent les accidents de l'ATC à grande vitesse. Les opérateurs doivent adapter la programmation CAM pour optimiser les parcours d'outils. Vous devez minimiser les changements d'outils inutiles et les outils préalables dans le magasin pour exploiter pleinement les capacités de la machine.
Si votre logiciel de FAO génère une commande de changement d'outil, mais que l'outil suivant se trouve du côté opposé du carrousel, vous perdez du temps. Les programmeurs doivent séquencer les opérations de manière à ce que le magazine n'ait besoin d'indexer qu'une ou deux poches entre les modifications.
Atténuer l'usure des mécanismes ATC
L'établissement de programmes de maintenance préventive pour les suiveurs de came, les doigts de préhension et l'alignement ATC garantit une fiabilité à long terme. La surveillance régulière des systèmes pneumatiques ou hydrauliques qui actionnent le mécanisme de dégagement de l'outil évite les chutes d'outils et les temps d'arrêt coûteux.
Vérifiez la goupille d'alignement ATC chaque semaine pour vous assurer que le bras est parfaitement concentrique à l'axe central de la broche.
Graissez le mécanisme à came selon les intervalles spécifiés par le fabricant en utilisant le lubrifiant exactement recommandé.
Inspectez les ressorts des doigts de préhension pour déceler toute fatigue. Remplacez-les chaque année, quelle que soit leur condition visuelle.
Vérifiez la force de serrage de la barre d’attelage à l’aide d’un dynamomètre à tirette tous les six mois.
Conclusion
Effectuez une analyse chronologique de vos pièces multi-trous les plus fréquemment utilisées pour quantifier les économies potentielles de temps de cycle.
Demandez un test de coupe aux fabricants pour vérifier les temps de puce à puce et la qualité du filetage dans des conditions réelles.
Vérifiez votre inventaire d'outillage actuel pour garantir la compatibilité avec les broches à cône 30 haute vitesse et les exigences de double contact.
Établissez un calendrier strict de maintenance préventive pour les porte-outils et les mécanismes ATC avant de lancer l'approvisionnement.
FAQ
Q : Quel est le temps moyen de changement d’outil pour un centre d’usinage de perçage et de taraudage ?
R : Les centres modernes atteignent généralement des temps d'outil à outil de 0,8 à 1,5 secondes et des temps de puce à puce compris entre 1,5 et 2,5 secondes. Cela dépend fortement de la conception de l'ATC, du poids des outils dans le magasin et des capacités d'accélération du moteur de broche.
Q : En quoi un centre de taraudage compact diffère-t-il d'un centre d'usinage vertical (VMC) standard ?
R : Un centre de taraudage compact utilise une broche plus légère et à faible inertie, généralement un cône 30. Il est doté d'un ATC spécialisé conçu pour donner la priorité aux accélérations, décélérations et changements d'outils rapides par rapport aux capacités de fraisage et d'ébauche lourdes que l'on trouve sur un VMC standard à cône 40 ou 50.
Q : Un centre d’usinage compact à grande vitesse peut-il gérer un fraisage lourd ?
R : Bien qu'elles soient capables d'effectuer des fraisages légers à moyens, ces machines sont optimisées pour les opérations axiales telles que le perçage et le taraudage. Les coupes radiales importantes peuvent provoquer de fortes vibrations et une usure prématurée des roulements de broche en raison de l'interface plus légère à cône 30 et de la masse globale inférieure de la machine.
Q : Qu'est-ce qu'un taraudage rigide et pourquoi est-ce important ?
R : Le taraudage rigide synchronise parfaitement la rotation de la broche de la machine avec la vitesse d'avance de l'axe Z. Cela permet une création de filetage précise sans avoir besoin de têtes de taraudage en tension-compression. Il accélère le temps de cycle et améliore considérablement la précision de la profondeur du filetage.
Q : Comment puis-je éviter les chutes d'outils lors de changements d'outils rapides ?
R : Pour éviter les chutes d'outils, il faut utiliser des porte-outils de haute qualité et correctement entretenus. Vous devez vous assurer que la pression sur la barre d'attelage de la machine est conforme aux spécifications d'usine. Inspectez régulièrement les doigts et les ressorts de la pince ATC pour vérifier l'usure et ne dépassez jamais la limite de poids maximum de l'outil.
Q : Un ATC plus rapide augmente-t-il l’usure des outils ?
R : La vitesse ATC elle-même n’augmente pas l’usure de l’outil de coupe. Cependant, l'accélération agressive de la broche et les paramètres d'usinage à grande vitesse associés à ces centres nécessitent un outillage en carbure de haute qualité et une distribution optimisée du liquide de refroidissement pour éviter une usure prématurée des bords et un choc thermique.
Articles connexes
-
 Chers clients et partenaires commerciaux, Afin de respecter strictement les lois et réglementations nationales en matière de contrôle des exportations et de remplir les obligations internationales, en garantissant que nos fraiseuses CNC et nos tours CNC exportés sont entièrement légaux et conformes, nous vous informons par la présente des politiques pertinentes coActualités de l'entreprise
-
 La poussière de graphite abrasive détruit les CNC standard. Découvrez pourquoi des machines spécialisées anti-poussière et des méthodes de fraisage humides ou sèches appropriées sont essentielles pour une production sûre d'électrodes EDM.Actualités produits
-
 Les centres de tarauds offrent un filetage à grande vitesse pour une production en grand volume. Comprendre les limites de couple de broche évite les bris d'outils coûteux et optimise les temps de cycle de la machine.Actualités produits


