



در تولید قطعات با حجم بالا، زمان بدون برش به طور مستقیم سودآوری را کاهش می دهد. تغییرات سنتی ابزار، ساعت ها زمان بیکاری دستگاه را در هر شیفت جمع می کند. تولیدکنندگانی که به آسیاب های CNC معمولی یا دستگاه های مته دستی متکی هستند با فرسایش حاشیه مواجه می شوند. زمان آهسته تراشه به تراشه، کیفیت نخ ناسازگار، و تنگناها در اجرای قطعات چند ویژگی باعث از بین رفتن توان عملیاتی می شود. انتقال به اختصاصی مرکز ماشینکاری حفاری مجهز به تعویضکننده ابزار خودکار (ATC) با سرعت بالا، گلوگاه تولید را تغییر میدهد. شما ثانیه های انتقال بیکار را به زمان ماشینکاری فعال تبدیل می کنید. این راهنما مکانیک، معیارهای بهرهوری و واقعیتهای پیادهسازی سیستمهای تغییر سریع ابزار را ارزیابی میکند. ما به دینامیک اسپیندل، نیازمندیهای ابزار و پروتکلهای نگهداری میپردازیم که این ماشینها را در اوج بازدهی کار میکنند.
ترکیب با کارایی ریز: کاهش زمان تعویض ابزار به کمتر از دو ثانیه به طور چشمگیری زمان چرخه کلی را در برنامه های با حجم بالا و چند سوراخ کاهش می دهد.
دینامیک اسپیندل به اندازه ATC اهمیت دارد: بهره وری واقعی به همگام سازی تغییرات سریع ابزار با شتاب / کاهش سرعت دوک تهاجمی و نرخ عبور سریع بالا متکی است.
سفتی در مقابل سرعت وجود دارد: در حالی که یک مرکز ماشینکاری فشرده با سرعت بالا در انتقال سریع برتری دارد، خریداران باید پایداری حرارتی و محدودیت وزن ابزار را در مقایسه با آسیاب های سنگین تر و سنتی ارزیابی کنند.
تعمیر و نگهداری ROI را تعیین می کند: حفظ سرعت تغییر سریع ابزار مستلزم رعایت دقیق تلورانس های ابزار، نگهداری نگهدارنده و پروتکل های تراز ATC برای جلوگیری از خرابی های فاجعه آمیز است.
مکانیک تغییر سریع ابزار در یک مرکز ماشینکاری حفاری
درک اینکه چگونه طراحی مکانیکی محدودیتهای زمانی چرخه را تعیین میکند، معیارهای موفقیت پایه را برای ارزیابی ماشین ایجاد میکند. معماری سیستم تغییر ابزار مستقیماً بر سرعت حرکت ماشین از یک عملیات به عملیات دیگر تأثیر می گذارد. شما باید به اعداد بازاریابی نگاه کنید و حرکات فیزیکی رخ داده در داخل محوطه را درک کنید.
معماری تغییر ابزار خودکار (ATC).
طراحی مکانیسم ATC برای دستیابی به زمان های چرخه سریع در a، اساسی است مرکز شیر مته فشرده . مکانیسمهای دو بازویی معمولاً تبادل سریعتری را در مقایسه با سبکهای چتر یا برجک ارائه میکنند. آنها ابزار فعلی و بعدی را به طور همزمان در دست می گیرند. مجلات ابزار سروو رانده موقعیت دقیق و تبادل ابزار بدون درز را تضمین می کنند. این باعث کاهش شوک مکانیکی در هنگام نمایه سازی با سرعت بالا می شود.
انتخاب ابزار با دسترسی تصادفی و دو جهته تأخیر جستجوی چرخشی را در حین ماشینکاری فعال به حداقل می رساند. مجله کوتاه ترین مسیر را برای رسیدن به ابزار مورد نیاز بعدی محاسبه می کند. در حالی که دوک هنوز در حال برش است، ابزار را مرحله بندی می کند. مکانیسمهای تغییر ابزار مبتنی بر دوربین، قابلیت اطمینان بالا و هماهنگسازی مکانیکی را ارائه میکنند. آنها معیارهای سرعت ثابت را در هزاران چرخه تضمین می کنند.
| نوع ATC میانگین | زمان ابزار به ابزار قابلیت اطمینان | مکانیزم | بهترین کاربرد |
|---|---|---|---|
| سبک برجک | 1.5 - 2.0 ثانیه | بالا (قطعات متحرک کمتر) | ایجاد سوراخ ساده و متوالی |
| سروو دو بازو | 0.8 - 1.2 ثانیه | خیلی زیاد (با دوربین مدار بسته) | عملیات پیچیده چند ابزاری |
| سبک چتر | 3.0 - 5.0 ثانیه | متوسط | آسیاب های قدیمی یا ابتدایی |
دینامیک شتاب و کاهش سرعت اسپیندل
زمان تراشه به تراشه معیار بهره وری دقیق تری را نسبت به زمان ابزار به ابزار ارائه می دهد. کاهش سرعت اسپیندل، تعویض ابزار فیزیکی و شتاب دوک به سرعت برش را به حساب میآورد. دوک های با اینرسی کم برای توقف و راه اندازی سریع اجباری هستند. این موضوع در چرخههای ضربه محکم که در آن دوک باید فوراً در انتهای سوراخ تغییر جهت دهد، اهمیت زیادی دارد.
همگام سازی عقب نشینی محور Z با درگیری ATC، زمان قطع هوای بیکار را حذف می کند. دستگاه جهت گیری دوک و حرکت محور Z را هماهنگ می کند. ابزار دقیقاً در لحظه ای که قطعه کار را پاک می کند آماده استخراج است. چرخش دوک های سنگین خیلی طول می کشد. یک دوک 30 مخروطی در اینجا می درخشد زیرا فاقد جرم 40 مخروطی است و به آن اجازه می دهد تا 10000 RPM را در میلی ثانیه بزند.
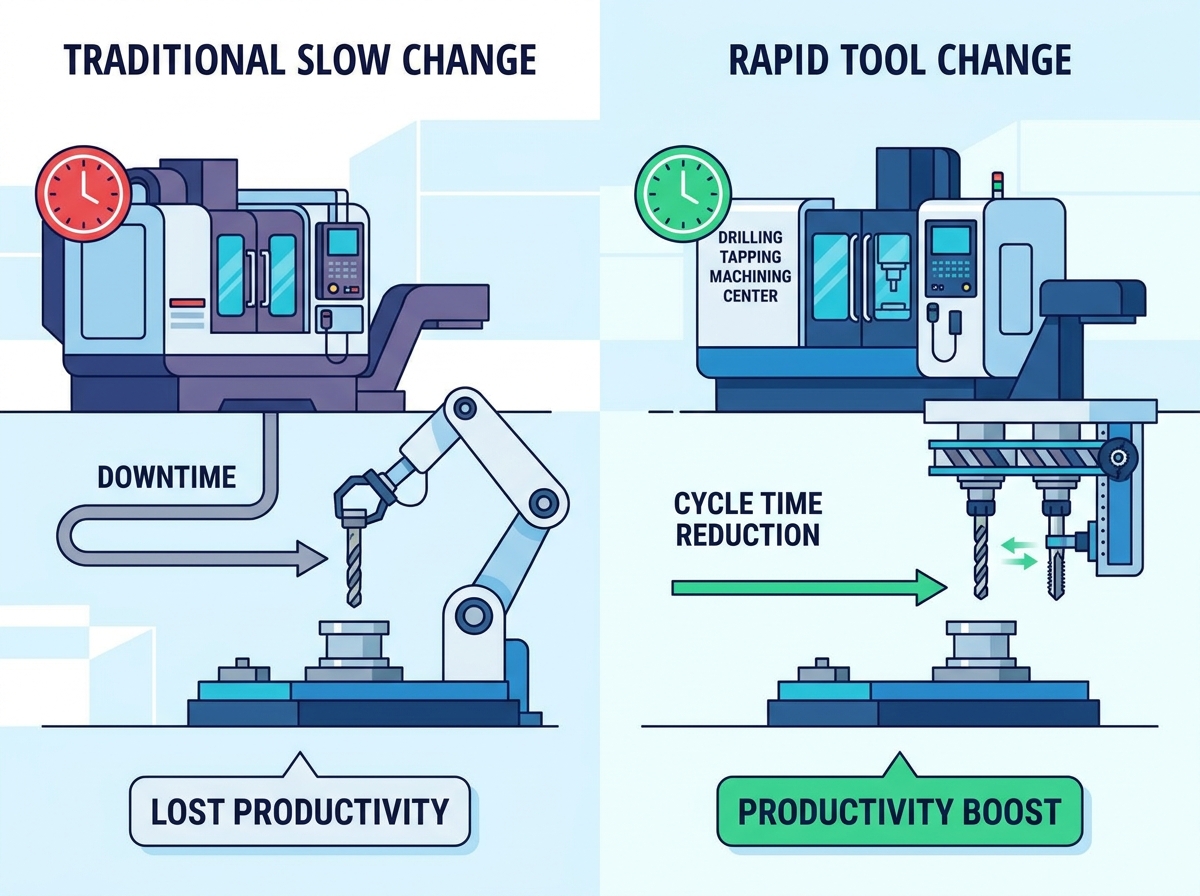
کمی سازی بهره وری: کاهش زمان چرخه در مقابل روش های سنتی
ترجمه سرعت مکانیکی به معیارهای تولید قابل اندازهگیری، ارزش واقعی تغییرات سریع ابزار را نشان میدهد. عملکرد ثابت و صرفهجویی در هزینه زمانی پدیدار میشود که راندمانهای خرد در طول دورههای تولید با حجم بالا مقیاس شوند. ما موفقیت را با قطعات موجود در سطل در پایان شیفت اندازه گیری می کنیم.
زمان تراشه به تراشه و اجراهای با حجم بالا
محاسبه زمان تجمعی ذخیره شده در هر شیفت بر اساس تغییر ابزار 1.5 ثانیه در مقابل 5 ثانیه، دستاوردهای بهره وری قابل توجهی را برجسته می کند. در برنامه هایی که نیاز به صدها تغییر ابزار در ساعت دارند، صرفه جویی در 3.5 ثانیه در هر جابجایی، ساعت ها ظرفیت ماشینکاری اضافی را در هر هفته به همراه دارد. این به طور مستقیم بر نرخ استفاده از ماشین و اثربخشی کلی تجهیزات (OEE) تأثیر می گذارد.
چرخه های سریع و قابل پیش بینی نیز عملکرد ثابت حفاری را حفظ می کنند. به حداقل رساندن زمانی که ابزار در خارج از برش صرف می کند، از خنک شدن ابزار و شوک حرارتی جلوگیری می کند. یکنواخت نگه داشتن شرایط برش عمر ابزار را افزایش می دهد. هنگامی که یک مته کاربید در دمای کاری ثابت باقی می ماند، لبه های برش در برابر میکروتراشه مقاومت می کنند.
| Metric | Standard VMC (40-Taper) | دریل با سرعت بالا در مرکز شیر | زمان صرفه جویی در هر 1000 قطعه |
|---|---|---|---|
| زمان تراشه به تراشه | 4.5 ثانیه | 1.5 ثانیه | 50 دقیقه |
| اسپیندل 0-10k RPM | 1.8 ثانیه | 0.4 ثانیه | 23 دقیقه |
| Z-Axis Retract | 1.2 ثانیه | 0.5 ثانیه | 11 دقیقه |
عملیات همزمان و ماشینکاری چند ویژگی
ادغام حفاری، پخ زدن، و ضربه زدن به یک راه اندازی خودکار واحد، موجودی در حال انجام کار را حذف می کند. کار دستی قطعات را متوقف می کند. مقایسه زمانهای چرخه یک ماشین اختصاصی در برابر مسیریابی متوالی از طریق پرسهای مته دستی، بهبودهای توان عملیاتی عظیم را نشان میدهد.
ارزیابی قابلیتهای ضربه محکم CNC در برابر متههای سنتی مجهز به اتصالات ضربهای مکانیکی، کنترل سرعت و عمق برتر را نشان میدهد. ضربه زدن سخت خوراک و سرعت را دقیقاً همگام می کند. نیاز به نگهدارنده های فشاری کششی را از بین می برد. بدون تأخیر مکانیکی سر ضربه زدن، نخ را سریعتر و دقیقتر ایجاد میکنید.
ابعاد ارزیابی هسته برای یک مرکز ماشینکاری فشرده با سرعت بالا
ارزیابی قابلیتهای ماشین در برابر الزامات تولید خاص، مستلزم تجزیه و تحلیل ابعاد ارزیابی استاندارد صنعتی است. ظرفیت ابزار، گشتاور دوک، و سرعت تعیین محور باید با برنامه های مورد نظر شما هماهنگ باشد. شما نمی توانید ماشینی را به تنهایی بر اساس پیمایش سریع بخرید.
ظرفیت ابزار و طراحی مجله
تعیین ظرفیت بهینه ابزار به پیچیدگی قطعه و الزامات افزونگی ابزار بستگی دارد. ممکن است یک مجله 14 ابزاری برای قطعات ساده کافی باشد. ظرفیت 21 ابزار امکان استفاده از ابزار اضافی را در سناریوهای تولید چراغ خاموش فراهم می کند. خریداران باید تاثیر وزن مجله بر لرزش ماشین و سرعت تعویض ابزار را ارزیابی کنند. مجلات سنگین تر اینرسی را افزایش می دهند و نمایه سازی را کند می کنند.
هنگامی که یک مجله 21 ابزاری را با نگهدارنده های فولادی سنگین بار می کنید، سروو باید بیشتر کار کند تا چرخ فلک را فهرست کند. این می تواند میلی ثانیه تاخیر ایجاد کند. برای عملیات با سرعت فوق العاده بالا، اپراتورها اغلب بار مجله را متعادل می کنند و ابزارهای سنگین تر را در مقابل یکدیگر قرار می دهند تا پایداری چرخشی را حفظ کنند.
قابلیت های گشتاور بالا برای ضربه زدن صلب
ارزیابی منحنیهای گشتاور دوک برای ضربه زدن به آلیاژهای سختتر مانند تیتانیوم، فولاد ضد زنگ یا کبالت کروم ضروری است. شما نیاز به گشتاور دارید بدون اینکه از تراورس سریع یا سرعت تغییر ابزار استفاده کنید. پیکربندیهای گشتاور بالا در بخشهای دقیق، نیازهای دقیق کیفیت و توان تولید پزشکی را برآورده میکنند.
لزوم تغذیه همزمان و چرخش دوک نخها را تضمین میکند و طول عمر شیر را به حداکثر میرساند. بدون همگامسازی دقیق، شیر میکشد یا متصل میشود. این منجر به کیفیت پایین نخ یا شکستن ابزار می شود. الف مرکز ماشینکاری فشرده با سرعت بالا از رمزگذارهای با وضوح بالا برای قفل کردن تغذیه محور Z به چرخش اسپیندل استفاده می کند.
نرخ های تراورس سریع و موقعیت یابی محور
ارزیابی نرخ های پیمایش سریع محور X، Y و Z تصویر کاملی از زمان عدم برش ارائه می دهد. این نرخ ها اغلب از 48 متر در دقیقه فراتر می رود. راهنماهای خطی نقش بزرگی در حفظ دقت موقعیت یابی در طول این انتقال با سرعت بالا دارند. آنها اطمینان حاصل می کنند که دستگاه قبل از شروع برش سریع و با دقت ته نشین می شود.
روش های جعبه برای این نوع کار بسیار کند است. راهنماهای خطی غلتکی بهترین ترکیب سرعت و استحکام را ارائه می دهند. آنها نیروهای شتاب و کاهش سرعت تهاجمی را که هنگام حرکت دستگاه از سوراخی به سوراخ دیگر در کسری از ثانیه ایجاد می شود، کنترل می کنند.
معاوضه های عملیاتی: سرعت در مقابل استحکام در یک مرکز فشار مته فشرده
اولویت دادن به تغییر سریع ابزار شامل مبادلات مفهومی است. خریداران باید برای دستیابی به حداکثر سرعت، محدودیتهای خاصی را در مورد استحکام و پاکت کار بپذیرند. شما نمی توانید ماشینی داشته باشید که مانند یک مته 50 مخروطی به صورت افقی اینکونل کند و مانند مته 30 مخروطی از آلومینیوم استفاده کند.
رد پای در مقابل پاکت کار
به حداکثر رساندن ROI فضای کف مزیت اصلی ردپای فشرده است. این ماشین ها بهره وری بالا را در یک منطقه کوچک بسته بندی می کنند. شما اغلب می توانید دو مرکز شیر مته را در فضای یک آسیاب عمودی استاندارد قرار دهید. با این حال، این طراحی جمع و جور محدودیتهایی را در اندازه قطعه و پیچیدگی فیکسچر به دلیل محدودیت حرکت محور X و Y ایجاد میکند.
باید با دقت برنامه ریزی کنید. میزهای چرخشی قلاب بزرگ ممکن است مناسب نباشند. احتمالاً برای به حداکثر رساندن تعداد قطعاتی که می توانید در پاکت کاری کوچکتر قرار دهید، به صفحات شبکه متراکم یا گیره های پنوماتیک سفارشی تکیه خواهید کرد.
پایداری حرارتی در طول عملیات با سرعت بالا
مدیریت تولید گرما ناشی از تغییرات سریع ابزار و چرخههای اسپیندل با سرعت بالا برای حفظ دقت قطعه الزامی است. ارزیابی نرمافزار جبران حرارتی و گزینههای خنککننده از طریق اسپیندل (CTS) به حفظ تلرانسها در طول اجرای طولانیمدت کمک میکند. گرما باعث می شود ریخته گری رشد کند و نقطه صفر محور Z را جابجا کند.
محدودیت وزن در ابزار نیز باید در نظر گرفته شود. میله های حفاری سنگین یا برش های با قطر زیاد بر سرعت ATC تأثیر می گذارد. آنها سایش دوک را در ماشین های سبک تر 30 مخروطی تسریع می کنند. این دوک ها برای سرعت به جای حذف مواد سنگین بهینه شده اند. برای جلوگیری از افتادن ابزار در حین تعویض، به محدودیت های وزن ابزار توصیه شده سازنده پایبند باشید.
واقعیت های پیاده سازی و ریسک های پذیرش
اتخاذ فناوری ماشینکاری با سرعت بالا مستلزم پرداختن به واقعیت های مبتنی بر شواهد است. سازگاری ابزار، آموزش اپراتور و پروتکل های نگهداری برای موفقیت پایدار ضروری است. شما نمیتوانید این ماشینها را با همان روشهای شلختهای که ممکن است در یک آسیاب ابزارآلات آهسته از پسشان برآیید، اجرا کنید.
سازگاری ابزار و الزامات نگهدارنده
عملیات با سرعت بالا نیاز به نگهدارنده ابزار متعادل دارد. رابط های دو تماس BT30 یا BBT30 خروجی و لرزش را به حداقل می رساند. ادغام راه حل های ابزار تغییر سریع زمان اندازه گیری، اعتبار سنجی و راه اندازی آفلاین را کاهش می دهد. انتخاب ابزار مناسب خطر بیرون کشیدن ابزار را در هنگام کاهش سرعت دوک تهاجمی کاهش می دهد.
تمام مخروطیهای نگهدارنده ابزار را قبل از قرار دادن آنها در ژورنال از نظر خراشیدگی یا تهوع بررسی کنید.
بررسی کنید که ناودانی های کششی دقیقاً با مشخصات مورد نیاز میله کششی دستگاه مطابقت دارند.
تمام مجموعههای ابزار را با حداکثر RPM کارکرد دوک به G2.5 متعادل کنید.
مخروطی دوک را هر روز با یک برف پاک کن مخروطی مخصوص تمیز کنید تا بقایای مایع خنک کننده و تراشه ها از بین برود.
آموزش اپراتور و پروتکل های راه اندازی
اندازه گیری دقیق طول ابزار و مدیریت افست از خرابی ATC در سرعت های بالا جلوگیری می کند. اپراتورها باید برنامه نویسی CAM را برای بهینه سازی مسیرهای ابزار تطبیق دهند. شما باید تغییرات غیر ضروری ابزار و ابزارهای قبل از مرحله را در مجله به حداقل برسانید تا به طور کامل از قابلیت های دستگاه استفاده کنید.
اگر نرم افزار CAM شما دستور تغییر ابزار را صادر کند، اما ابزار بعدی در طرف مقابل چرخ فلک باشد، زمان را از دست می دهید. برنامه نویسان باید عملیات را ترتیب دهند تا مجله فقط باید یک یا دو جیب بین تغییرات فهرست کند.
کاهش سایش در مکانیسم های ATC
ایجاد برنامههای تعمیر و نگهداری پیشگیرانه برای دنبالکنندگان دوربین، انگشتهای گیره و تراز ATC، قابلیت اطمینان طولانیمدت را تضمین میکند. نظارت منظم بر سیستمهای پنوماتیک یا هیدرولیک که مکانیزم آزادسازی ابزار را فعال میکنند، از افتادن ابزار و خرابی پرهزینه جلوگیری میکند.
پین تراز ATC را هر هفته چک کنید تا مطمئن شوید که بازو کاملاً با خط مرکزی دوک متمرکز است.
مکانیزم بادامک را با توجه به فواصل زمانی مشخص شده سازنده با استفاده از روان کننده دقیق توصیه شده چرب کنید.
فنرهای انگشت گیره را از نظر خستگی بررسی کنید. آنها را سالانه بدون توجه به شرایط بصری تعویض کنید.
هر شش ماه یکبار با استفاده از دینامومتر pull-stud نیروی گیره میل کش را بررسی کنید.
نتیجه گیری
یک تجزیه و تحلیل مطالعه زمان بر روی قطعات چند سوراخه خود که اغلب اجرا می شوند انجام دهید تا صرفه جویی در زمان چرخه احتمالی را کمی کنید.
برای تأیید زمان اتصال تراشه به تراشه و کیفیت نخ در شرایط واقعی، یک برش آزمایشی از تولیدکنندگان درخواست کنید.
موجودی ابزار فعلی خود را بررسی کنید تا از سازگاری با دوک های 30 مخروطی با سرعت بالا و الزامات تماس دوگانه اطمینان حاصل کنید.
قبل از شروع خرید، یک برنامه نگهداری پیشگیرانه دقیق برای دارندگان ابزار و مکانیسم های ATC ایجاد کنید.
سوالات متداول
س: میانگین زمان تعویض ابزار برای یک مرکز ماشینکاری حفاری چقدر است؟
پاسخ: مراکز مدرن معمولاً زمان ابزار به ابزار بین 0.8 تا 1.5 ثانیه و زمان تراشه به تراشه بین 1.5 تا 2.5 ثانیه را به دست می آورند. این امر به شدت به طراحی ATC، وزن ابزارهای موجود در مجله و قابلیتهای شتاب موتور اسپیندل بستگی دارد.
س: یک مرکز شیر مته فشرده با یک مرکز ماشینکاری عمودی استاندارد (VMC) چه تفاوتی دارد؟
A: یک مرکز شیر مته جمع و جور از یک دوک سبک تر و با اینرسی کمتر، معمولاً 30 مخروطی استفاده می کند. این دستگاه دارای یک ATC تخصصی است که برای اولویت دادن به شتاب سریع، کاهش سرعت و تغییرات ابزار نسبت به قابلیتهای فرز سنگین و خشن موجود در VMC استاندارد 40 مخروطی یا 50 مخروطی طراحی شده است.
س: آیا یک مرکز ماشینکاری فشرده با سرعت بالا می تواند فرز سنگین را اداره کند؟
پاسخ: در حالی که این ماشینها قادر به فرزکاری سبک تا متوسط هستند، برای عملیات محوری مانند حفاری و ضربه زدن بهینه شدهاند. برش های شعاعی سنگین می تواند باعث ارتعاش شدید و سایش زودرس یاتاقان دوک به دلیل رابط 30 مخروطی سبک تر و جرم کلی دستگاه کمتر شود.
س: ضربه سخت چیست و چرا مهم است؟
پاسخ: ضربه زدن سخت، چرخش دوک ماشین را با نرخ تغذیه محور Z کاملاً هماهنگ می کند. این امکان ایجاد رزوه دقیق را بدون نیاز به سرهای فشاری کششی فراهم می کند. زمان چرخه را سرعت می بخشد و دقت عمق رزوه را به طور قابل توجهی بهبود می بخشد.
س: چگونه از افتادن ابزار در هنگام تغییر سریع ابزار جلوگیری کنم؟
پاسخ: جلوگیری از افتادن ابزار مستلزم استفاده از نگهدارنده ابزار با کیفیت بالا و نگهداری مناسب است. باید اطمینان حاصل کنید که فشار میل کشی دستگاه مطابق با مشخصات کارخانه است. انگشتان گیره ATC و فنرها را از نظر سایش بررسی کنید و هرگز از حداکثر وزن ابزار تجاوز نکنید.
س: آیا ATC سریعتر سایش ابزار را افزایش می دهد؟
پاسخ: سرعت ATC به خودی خود سایش ابزار برش را افزایش نمی دهد. با این حال، شتاب دوک تهاجمی و پارامترهای ماشینکاری با سرعت بالا مرتبط با این مراکز به ابزار کاربید با کیفیت بالا و تحویل خنککننده بهینه برای جلوگیری از سایش زودرس لبه و شوک حرارتی نیاز دارد.
مقالات مرتبط
-
 مشتریان گرامی و شرکای تجاری، به منظور رعایت دقیق قوانین و مقررات کنترل صادرات ملی و انجام تعهدات بینالمللی، اطمینان از اینکه ماشینهای فرز CNC و تراشهای CNC صادراتی ما کاملاً قانونی و منطبق هستند، بدینوسیله سیاستهای مربوطه را به اطلاع شما میرسانیماخبار شرکت
-
 گرد و غبار گرافیت ساینده CNC های استاندارد را از بین می برد. بیاموزید که چرا ماشینهای تخصصی ضد گرد و غبار و روشهای آسیاب مرطوب یا خشک مناسب برای تولید ایمن الکترود EDM ضروری هستند.اخبار محصول
-
 مراکز شیر مته، رزوهکاری با سرعت بالا را برای تولید با حجم بالا ارائه میکنند. درک محدودیتهای گشتاور دوک از شکستن ابزار پرهزینه جلوگیری میکند و زمان چرخه ماشین را بهینه میکند.اخبار محصول


