



Kalıp üretimi hataya sıfır yer bırakır. Karmaşık 3D geometrileri, derin boşlukları ve karmaşık çekirdekleri, mikron seviyesinde sapmaları veya zayıf yüzey kaplamalarını işlerken, pahalı takım çeliğini anında hurdaya çıkarın. Bu gerçeklik, kalıp imalatçılarını kaba işleme sırasında agresif malzeme kaldırma ile son bitirme geçişleri için gereken aşırı hassasiyeti dengelemeye zorlar. Kalıp boşluğunun nihai boyutsal doğruluğundan ödün vermeden ağır talaş yüklerini kaldırabilecek ekipmana ihtiyacınız var.
Çeşitli işleme merkezleri genel metal işlemeyi gerçekleştirirken, dikey frezeleme makinesi kalıp atölyeleri için temel varlık olmaya devam ediyor. Mekanik düzeni, boşluk çalışması için belirgin avantajlar sağlayarak, yerçekiminin belirli kurulumlarda iş parçası yerleştirme ve talaş yönetimine yardımcı olmasına olanak tanır. Bu kılavuz, katı kalıp yapımı toleranslarını ve ağır üretim taleplerini karşılayan ekipmanın seçilmesine yönelik teknik bir değerlendirme çerçevesi sağlayarak üretim alanınızın verimli bir şekilde çalışmasını sağlar.
İş Mili Yönü Yeteneği Belirler: Dikey iş mili hizalaması, kalıp boşluklarında gereken dalma kesme, delme ve karmaşık detay çalışmaları için benzersiz bir şekilde uygundur.
Sertlik Tartışmasızdır: Sertleştirilmiş takım çeliklerinde başarılı kalıp işleme, maksimum titreşim sönümleme ve termal stabilite için tasarlanmış bir makine tabanı ve kolon gerektirir.
Kontrol Sistemleri Yüzey İşlemini Tahrik Ediyor: Üst düzey hassas bir dikey frezeleme merkezi, karmaşık CAD/CAM takım yollarını oluk açma veya takılma olmadan yürütmek için gelişmiş işleme hızlarına ve ileriye dönük yeteneklere dayanır.
Otomasyon Boşluğu Kapatıyor: İş mili problarının ve manyetik palet tablalarının entegre edilmesi, kalıp işleme için bağımsız bir dikey frezeyi ölçeklenebilir, yüksek verimli bir üretim hücresine dönüştürür.
Kalıp Yapımında Dik Freze Tezgahının Stratejik Rolü
Başarılı kalıp üretimi katı temel gereksinimlere dayanır. Boyutsal doğruluk, büyük ve ağır iş parçalarında tutarlı kalmalıdır. Makinenin, genellikle kalıp tesliminde darboğaz oluşturan manuel cilalama süresini azaltmak için üstün bir yüzey kalitesi sunması gerekir. Ayrıca ekipmanın P20, H13 ve S7 takım çelikleri gibi sertleştirilmiş alaşımları verimli bir şekilde işlemesi gerekir. Bu kriterlerin karşılanması, yalnızca genel amaçlı kesim için değil, özellikle sağlamlık ve hassasiyet için üretilmiş bir makine gerektirir.
Dikey kurulumun mekanik dinamikleri bu atölye hedeflerini doğrudan destekler. Kesici takım, Z ekseni boyunca hareket eden dikey yönelimli bir iş mili içinde döner. Kontrollü makine hareketi tablayı ve iş parçasını X ve Y eksenleri boyunca yönlendirir. Bu dikey yönelim, yerçekiminin iş parçasının masaya veya fikstüre düz bir şekilde oturmasına yardımcı olmasına olanak tanır. Operatörlere karmaşık kurulumlar sırasında net, engelsiz bir görüş hattı sağlayarak aletin blokla tam olarak nerede temas ettiğini gösterir.
Dikey olarak yönlendirilmiş bir iş mili, kalıp atölyelerinde günlük olarak kullanılan belirli takım yolu stratejilerinde mükemmeldir. Daldırma operasyonları, Z ekseni boyunca uygulanan doğrudan aşağı doğru kuvvetten yararlanır. Derin kalıp boşlukları ve maçalar için gereken karmaşık cep açma işleminin programlanması ve uygulanması, takım yukarıdan yaklaştığında daha kolaydır. Makine tüm kalıp yaşam döngüsü boyunca sorunsuz bir şekilde geçiş yapar.
Operatörler, yüksek ilerlemeli değirmenleri kullanarak ham blokları kare şeklinde keser ve fazla malzemeyi kaba bir şekilde çıkarır.
Makine, geometriyi düşürmek ve eşit bir stok payı bırakmak için yarı ince işleme geçişleri gerçekleştirir.
Nihai yüksek hızlı bitirme pasoları, nihai boşluk şeklini oluşturmak için küçük çaplı bilyalı frezelerden yararlanır.
Delme ve kılavuz çekme döngüleri, ejektör pimi deliklerini ve soğutma kanallarını tamamlar.
Bir makineyi bu görevler için değerlendirirken temel spesifikasyonların ötesine bakmalısınız. Bir P20 çelik bloğunun kaba talaşını alırken sıkı bir toleransı koruyabilme yeteneği, ekipmanın gerçek değerini belirler. Ağır kesimler sırasında makinenin çerçevesi esnerse, boyutsal hataları düzeltmek için son kalıbı tezgahta tezgaha alıp cilalamak için saatler harcarsınız.
Çekirdek Anatomisi: Kalıp İşleme için Dikey Frezeyi Etkili Yapan Nedir?
İş Mili Dinamiği: Hız ve Tork
Doğru iş milini seçmek, tork ve hız arasında doğrudan bir dengeyi gerektirir. Sert malzemelerin kaba işlenmesi için yüksek torklu iş milleri gereklidir. Büyük yüzey frezelerini ve yüksek ilerlemeli kesicileri sertleştirilmiş çeliğe hızlı bir şekilde itmek için gereken tam kesme kuvvetini sağlarlar. Dişli kafa veya yüksek torklu hat içi doğrudan tahrikli iş mili, büyük hacimli malzemeyi durmadan kaldırmak için gereken düşük kaliteli homurtuyu sağlar.
Bunun tersine, bitirme pasoları için 15.000 ila 30.000 RPM arasında çalışan yüksek hızlı iş millerine ihtiyaç vardır. Bu yüksek hızlar, küçük çaplı takımların kırılmadan optimum yüzey görüntülerine ve talaş yüklerine ulaşmasını sağlar. Dar bir köşeyi bitirmek için 1/16 inç bilyalı değirmen kullandığınızda, kesme işlemini sürdürmek için RPM'ye ihtiyacınız vardır. Yeterli hız olmadığında alet malzemeye sürtünür, ısı üretir, sapar ve sonunda kopar.
İş mili konikliği seçenekleri, yüksek hızlarda takım sertliğini ve salgısını büyük ölçüde etkiler. Standart CAT40 konik, genel kalıp işleri ve ağır kaba işleme için mükemmel kavrama kuvveti sunar. Ancak HSK-A63 konikleri üstün çift temaslı oturma sağlar. Bu çift temaslı tasarım, takım sapmasını en aza indirir ve yüksek hızlı son işlem operasyonları sırasında katı eşmerkezliliği koruyarak kalıp yüzeyindeki titreşim izlerini önler.
| Mil Koniği | Birincil Avantajı | En İyi Kalıp Uygulaması | Yüksek Hızlı Performans |
|---|---|---|---|
| CAT40 | Yüksek kavrama kuvveti, yaygın kullanılabilirlik | Ağır kaba işleme, geniş yüzey frezeleme | Orta (Aşırı RPM'de zil çalmaya eğilimli) |
| HSK-A63 | Çift kontaklı oturma, yüksek sağlamlık | Yüksek hızlı sonlandırma, 3D şekillendirme | Mükemmel (20k+ RPM'de eş merkezliliği korur) |
| BBT40 (Çift Kontak) | CAT40 takımını yüz temasıyla birleştirir | Karışık kaba işleme ve ince talaş işleme | Çok güzel |
Yapısal Sertlik: Taban ve Sütun Temeli
Makine tabanı kalıp yapımı için gereken temel stabiliteyi sağlar. Sertleştirilmiş takım çeliklerinin frezelenmesi sırasında ortaya çıkan ağır titreşimleri sönümlemelidir. Masif, iyi nervürlü bir taban bu frekansları emerek kalıp yüzeyindeki titreşim izlerini önler. Tabanda kütle yoksa titreşim doğrudan kesici takıma aktarılır, yüzey kalitesi bozulur ve takım ömrü kısalır.
Sütun tasarımı da aynı derecede önemlidir. Sağlam bir sütun, iş mili kafasını sağlam bir şekilde destekler. Yüksek ilerlemeli Z ekseni dalma işlemleri sırasında ciddi bükülme momentlerine dayanmalıdır. Yüksek ilerlemeli bir freze kesime girdiğinde iş miline doğru geri iter. Zayıf bir sütun geriye doğru eğilerek aletin sığ kesmesine ve fazla malzemenin iş parçası üzerinde kalmasına neden olur.
Makine çerçevesi için malzeme seçimi, sönümleme özelliklerini belirler. Dökme demir, mükemmel titreşim emilimi ve yapısal sağlamlık sunan endüstri standardı olmaya devam ediyor. Özellikle Meehanite dökme demir, takım tezgahları için ideal olan yoğun, tek biçimli bir tane yapısı sağlar. Bazı gelişmiş makineler polimer beton yapıyı kullanır. Polimer beton, geleneksel dökme demire kıyasla daha fazla titreşim sönümleme ve üstün termal stabilite sağlar; bu da onu ultra hassas kalıp işleri için oldukça tercih edilir kılar.
Eksen Konfigürasyonu ve Kılavuz Yolları
Kılavuz yolu seçimi, makinenin kesme kuvvetlerini ve hızlı hareketleri nasıl karşılayacağını belirler. Doğrusal kılavuzlar daha hızlı travers hızları ve daha düşük sürtünme sunar. Profilli bir ray üzerinde sirkülasyonlu bilyalı rulmanlar veya makaralı rulmanlar kullanırlar. Makaralı lineer kılavuzlar hız ve sağlamlık arasında mükemmel bir denge sağlayarak, makinenin hızla yön değiştirmesi gereken hafif, yüksek hızlı son işlem geçişlerinde oldukça etkili olmalarını sağlar.
Kutu yolları üstün sağlamlık ve titreşim sönümleme sağlar. İnce bir yağ filmi (Tursit) ile ayrılmış, birbirine karşı kayan katı dökme demir yollardan oluşurlar. Muazzam bir yüzey temas alanı sunarak sert metallerde ağır kaba işleme için idealdirler. Ancak kutu yolları çok düşük ilerleme hızlarında yapışma-kayma sorunu yaşıyor ve bu da yavaş, hassas konturlama sırasında yüzey kaplamasını olumsuz yönde etkileyebiliyor.
Eksen hareket kapasiteleri atölyenin üretim hedefleriyle uyumlu olmalıdır. X, Y ve Z hareketleri, atölyenin üretmeyi planladığı maksimum kalıp tabanı boyutunun yanı sıra takımlama ve iş parçası tutma açıklığını da karşılamalıdır. Yetersiz Z ekseni hareketi, derin boşlukların işlenmesi, uzun takım tutucuların kullanılması veya çok taraflı işleme için döner tablaların entegre edilmesi yeteneğini ciddi şekilde sınırlar.
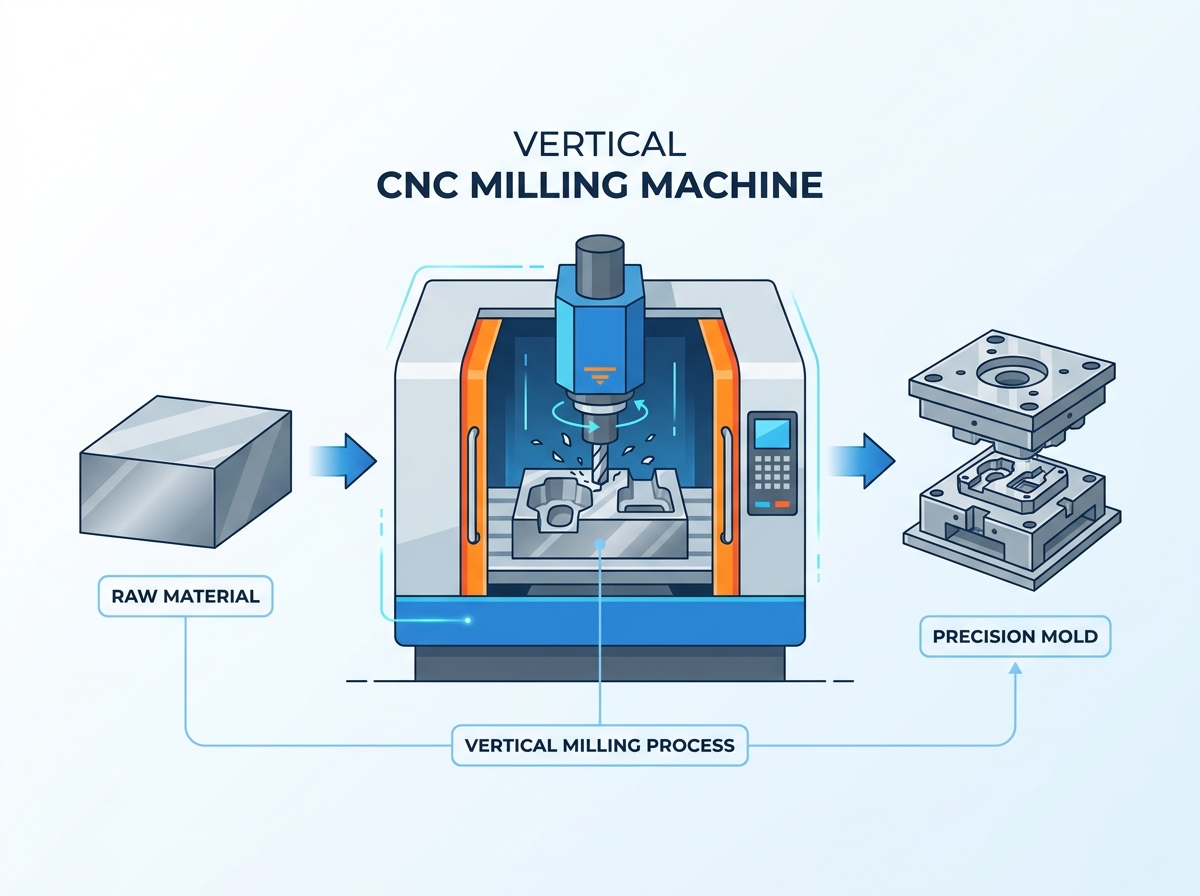
Hassas Dikey Frezeleme Merkezinin Değerlendirilmesi
CNC Kontrol Sistemleri ve İşleme Gücü
Kalıp yapımı, modern CAM yazılımı tarafından oluşturulan büyük kod dosyalarını işleyebilen gelişmiş CNC kontrolleri gerektirir. A hassas dikey frezeleme merkezi yüksek blok işleme hızlarına dayanır. Gelişmiş ileriye dönük algoritmalar, gerçek kesimden önce binlerce kod satırı okur. Bu işlem gücü, karmaşık 3D şekillendirme sırasında makinenin takılmasını önler.
Bir makine teklediği zaman, alet bir saniyeden çok daha kısa bir süre boyunca malzeme üzerinde kalır. Bu bekleme aletin sürtünmesine, ısı üretmesine ve yüzeyde gözle görülür bir oyuk veya yönlü bir işaret bırakmasına neden olur. Yüksek hızlı ileri bakış, programlanan geometri için optimum hızlanma ve yavaşlama eğrilerini hesaplayarak düzgün, sürekli eksen hareketi sağlar. Bu yumuşak hareket doğrudan ayna benzeri yüzey kaplamalarına dönüşerek manuel cilalama ihtiyacını büyük ölçüde azaltır.
Denetimin veri işleme yeteneklerini doğrulamanız gerekir. Belirli yüksek hızlı işleme (HSM) modları sunan kontrolleri arayın. Bu modlar, operatörün, gerçekleştirilen spesifik işleme bağlı olarak katı boyut doğruluğuna veya daha yumuşak, daha hızlı harekete öncelik vererek makinenin davranışını ayarlamasına olanak tanır.
Termal Kararlılık ve Kompanzasyon
Uzun bitirme döngüleri sırasında termal genleşme zorlu bir gerçektir. Kalıp bitirme programları genellikle 10 ila 20 saat boyunca gözetimsiz olarak çalışır. İş mili yatakları, bilyalı vida sürtünmesi ve ortam atölye sıcaklığı dalgalanmaları tarafından üretilen ısı, makine gövdesinin genleşmesine ve daralmasına neden olur. Bu termal sürüklenme, dar toleransları bozar ve farklı aletlerin bir araya geldiği uyumsuzluk çizgilerine neden olur.
Bu riski azaltmak özel donanım ve yazılım gerektirir. İş mili soğutucuları, sabit bir çalışma sıcaklığını korumak için sıcaklık kontrollü sıvıyı iş mili kartuşu çevresinde dolaştırır. İç soğutmalı içi boş vidalı miller hızlı, tekrarlayan hareketler sırasında eksen büyümesini önler. Bilyalı vida soğutması olmadığında sürtünme vidayı ısıtır, uzamasına neden olur ve konumlandırma hatalarına neden olur.
Gerçek zamanlı termal kompanzasyon yazılımı, makine dökümü boyunca stratejik olarak yerleştirilmiş sensörleri kullanır. Kontrol bu sıcaklıkları izler ve termal kaymayı dinamik olarak tahmin etmek ve ayarlamak için algoritmalar kullanır. Eksenlere mikro ofsetler uygulayarak, makine dökümü ne kadar genişlerse genişlesin, takım ucunun tam olarak programın gerektirdiği yerde kalmasını sağlar.
İş Tutma ve Proses Otomasyonu
Standartlaştırılmış iş parçası tutma, makine kullanım oranlarını dönüştürür. Manyetik palet tablaları ve sıfır noktalı kenetleme sistemleri 'sıfır mühendislik' kurulumlarına olanak tanır. İş mili başka bir parçayı keserken, operatörler ham maddeyi makinenin dışındaki bir palet üzerinde hazırlar. Önceki iş bittiğinde, yeni palet tekrarlanabilir mikron düzeyinde doğrulukla anında yerine kilitlenir. Bu, kurulumlar arasındaki kesinti süresini büyük ölçüde azaltır.
Proses içi denetim üretkenliği ve kalite kontrolü daha da artırır. İş mili problarının entegre edilmesi, otomatik parça hizalamasına olanak tanır. Prob iş parçasını bulur, iş parçası ofsetlerini otomatik olarak günceller ve parça makineden ayrılmadan önce kritik boyutları doğrular. Bu otomasyon, kurulum sürelerini azaltır, maliyetli insan hizalama hatalarını ortadan kaldırır ve gözetimsiz işlemenin güvenle gerçekleştirilmesine olanak tanır.
Takım ayarlama probları da aynı derecede önemlidir. Lazer takım ayarlayıcılar takım uzunluğunu ve çapını çalışma devrinde ölçerek iş mili büyümesini ve takım salgısını hesaba katar. Ayrıca kırık takımları otomatik olarak tespit ederek, kırık bir kesici iş parçasını mahvetmeden veya çarpışmaya neden olmadan makineyi durdururlar.
Dikey ve Yatay Frezeleme: Kalıp Üretiminde Dengeler
Dikey Ne Zaman Seçilmeli
A Kalıp işleme için dikey freze, yatay alternatiflere kıyasla daha düşük bir başlangıç sermayesi yatırımı gerektirir. Aynı zamanda önemli ölçüde daha küçük bir taban alanı kaplar. Bu, tesis yerleşim planını ve sermaye harcaması bütçelerini en üst düzeye çıkaran bağımsız kalıphaneler için onu oldukça çekici kılmaktadır.
Dikey düzen, belirli uygulamalarda açık bir üstünlük göstermektedir. Ayrıntılı dalma çalışması, dikey Z ekseni yöneliminden yararlanır ve itme kuvvetlerinin doğrudan sert makine tablasına yönlendirilmesine olanak tanır. Derin ejektör pimi delikleri açmak basit ve son derece hassastır. Yer çekimi plakayı tablaya doğru düz bir şekilde tuttuğunda, düz, plaka benzeri kalıp bileşenlerinin işlenmesi doğası gereği daha kolay olur ve bu da iş tutma gereksinimlerini basitleştirir.
Operatörler genellikle dikey makinelerin kurulumunun ve izlenmesinin daha kolay olduğunu düşünüyor. Açık ön erişim, ağır kalıp tabanlarının tavan vinci kullanılarak kolayca yüklenmesine olanak tanır. Operatör doğrudan makinenin önünde durabilir ve ilk ürün provaları sırasında kritik olan takım yolunu ve soğutma sıvısı akışını görsel olarak doğrulayabilir.
Talaş Tahliyesi Zorluğunu Yönetmek
Dikey frezelemenin derin kavite çalışmalarında temel bir zayıflığı vardır. Yerçekimi talaşları cebin alt kısmında hapseder. Talaşlar hemen boşaltılmazsa kesici onları yeniden keser. Bu, zayıf yüzey kalitesine, takımın daha hızlı aşınmasına ve ciddi takım kırılmasına neden olur. İşlenerek sertleştirilmiş talaşların yeniden kesilmesi, karbür parmak frezeyi saniyeler içinde yok edecektir.
Bu zorluğun hafifletilmesi, belirli makine özellikleri ve programlama stratejileri gerektirir. Yüksek basınçlı fener mili içinden soğutma sıvısı (TSC), talaşları derin ceplerden dışarı fırlatarak yağlama sağlar ve aynı anda kesme bölgesini temizler. Programlanabilir hava kuru kesim sırasında talaşları temizler; bu genellikle sert frezeleme sırasında kaplamalı karbür takımlarda termal şokun önlenmesi için gereklidir.
Özel CAM takım yolu stratejileri aynı zamanda derin boşluklardaki talaş yüklerinin yönetilmesine de yardımcı olur. Rampalama ve helisel giriş yöntemleri, takımdaki ilk şoku azaltır. Gagalı delme döngüleri talaşları yönetilebilir boyutlara ayırır. İş mili yüzüne entegre edilmiş hava üfleme sistemleri, TSC uygulanamadığında kesme bölgesini temiz tutmak için sürekli bir hava akışı sağlar.
Uygulama Riskleri ve Azaltma Stratejileri
Takım Sapması ve Yüzey İşlem Hataları
Derin kalıp boşlukları için uzun erişimli takımların kullanılması önemli riskler doğurur. Uzun takımların sağlamlığı yoktur. Bu, çatlamaya, zayıf yüzey kalitesine ve ciddi boyutsal hatalara yol açar. Takım kesimden uzaklaşarak fazla malzemeyi kalıp duvarlarında bırakır. Takım saptığında etkin kesme geometrisi de değişir ve öngörülemeyen takım aşınmasına yol açar.
Azaltma çok yönlü bir yaklaşım gerektirir. Titreşime direnmek için yüksek dinamik sağlamlığa sahip makineleri belirtin. Maksimum kavrama kuvveti ve minimum salgı için daralan takım tutucuları kullanın. Shrink-fit tutucular, yüksek RPM'lerde dengeyi koruyan simetrik bir profil sağlar. Sürekli etkileşimli takım yolları oluşturmak için CAM yazılımını kullanın.
Trokoidal frezeleme stratejileri takım yükünü tutarlı tutarak uzun erişimli takımlarda bile sapmayı azaltır. Takım, yüksek ilerleme hızlarında hafif radyal adımlamalar yaparak kendisini köşelere gömmekten kaçınır, sabit talaş kalınlığını korur ve ciddi arızaları önler.
CAD/CAM Entegrasyon Darboğazları
Yüksek performanslı Dikey CNC frezeleme makinesi, güncel olmayan yazılım nedeniyle kolaylıkla darboğaz oluşturabilir. Zayıf son işlemciler makinenin tüm yeteneklerini kullanamıyor. CAM sistemi yüksek hızlı yüzey oluşturma kodu üretemezse veya son işlemci düzgün yaylar yerine noktadan noktaya veri çıkışı yaparsa, makinenin gelişmiş donanımı boşta kalır.
Yeni makine kontrolünün mağazanın mevcut CAD/CAM ekosistemiyle tamamen uyumlu olduğundan emin olun. Satın alma aşamasında özel son işlemci geliştirme için özel olarak bütçe ayırın. İyi bir son işlemci, doğru HSM kodlarını, soğutma sıvısı komutlarını ve prob döngülerini otomatik olarak üretecektir.
Programcıların gelişmiş ileriye dönük ve yüksek hızlı işleme çevrimlerinden nasıl yararlanacaklarını anlamalarını sağlamak için operatör eğitimine yatırım yapın. Bir makine yalnızca onu çalıştıran kod kadar yeteneklidir. Eğitim, ekibinizin yeni ekipmandan maksimum yatırım getirisini elde etmesini sağlar.
Çözüm
Satıcılarla iletişime geçmeden önce iş mili torkunu ve eksen hareket gereksinimlerini tam olarak belirlemek için mevcut kalıp boyutlarınızı ve malzeme sertliğinizi denetleyin.
Takım tezgahı üreticilerinden, yüzey kalitesi ve hacimsel kaldırma oranlarına ilişkin iddialarını doğrulamak için özel takım çeliği kaliteleriniz üzerinde test kesimleri yapmalarını isteyin.
İş mili çalışma süresini en üst düzeye çıkarmak ve kurulum darboğazlarını azaltmak için, makine kurulumunun hemen ardından sıkı geçme takımları ve sıfır noktası bağlama sistemlerini uygulayın.
Modern kalıp işleme için gerekli olan yüksek hızlı, sürekli etkileşimli takım yollarını oluşturabilmelerini sağlamak amacıyla programcılarınıza özel CAM yazılımı eğitimi planlayın.
SSS
S: Standart bir dikey freze ile hassas bir dikey frezeleme merkezi arasındaki fark nedir?
C: Hassas toleranslar için özel olarak bir hassas merkez oluşturulmuştur. Çoğunlukla daha ağır dökümler veya polimer beton kullanılarak geliştirilmiş yapısal sağlamlığa sahiptir. Isı artışını yönetmek için aktif termal dengeleme içerir. Ayrıca, karmaşık 3D yüzey oluşturmayı takılma olmadan gerçekleştirmek için yüksek hızlı ileriye dönük gelişmiş CNC işlem gücünden yararlanır.
S: Kalıp işleme için dikey bir frezede iş mili hızı neden kritiktir?
C: Son işlem geçişleri için yüksek iş mili hızları gereklidir. Kalıp bitirme, dar köşelere ve karmaşık ayrıntılara ulaşmak için küçük çaplı aletlere dayanır. Bu küçük takımları kırmadan doğru yüzey hızına ve talaş yüküne ulaşmak için iş milinin genellikle 15.000 RPM'yi aşan çok yüksek RPM'lerde dönmesi gerekir.
S: Dikey bir CNC freze makinesi derin boşluk işlemeyi nasıl gerçekleştirir?
C: Derin boşluklu işleme, yerçekiminden dolayı talaş tahliyesi zorlukları sunar. Makine bunu yüksek basınçlı iş mili içinden soğutma sıvısı (TSC) kullanarak veya talaşları cepten dışarı çıkarmak için programlanabilir hava üflemeleri kullanarak halleder. Operatörler ayrıca etkileşimi yönetmek ve talaşların yeniden kesilmesini önlemek için özel takım yolları kullanır.
S: Dikey bir freze makinesi sertleştirilmiş takım çeliğini kesebilir mi?
C: Evet. Sertleştirilmiş takım çeliğinin kesilmesi sağlam bir makine kurulumu gerektirir. Başarı, ağır kutu yollarına veya büyük boy lineer kılavuzlara, kaba işleme için yüksek torklu iş miline ve titreşimi absorbe edecek devasa bir tabana bağlıdır. Uygun kaplamalı karbür takımların ve sert takım tutucuların kullanılması da zorunludur.
S: Kalıp yapımında termal kompanzasyonun rolü nedir?
C: Kalıp bitirme döngüleri genellikle saatlerce sürer. Bu süre zarfında iş milinden ve motorlardan gelen ısı, makine dökümünün ve vidalı millerin genleşmesine neden olur. Termal kompanzasyon, eksen konumlarını dinamik olarak ayarlamak için sensörleri ve yazılımı kullanır ve uzun döngü boyunca mikron düzeyinde doğruluğun korunmasını sağlar.
S: Kalıplar için 3 eksenli ve 5 eksenli dikey frezeleme makinesi arasında nasıl seçim yapabilirim?
C: 3 eksenli bir makine daha basittir, maliyeti daha düşüktür ve standart kalıp plakalarının ve basit boşlukların çoğunu işler. Oldukça karmaşık kalıplar için 5 eksenli bir makine gereklidir. İş parçasını eğerek, takım sapmasını azaltan, yüzey kalitesini iyileştiren ve birden fazla manuel kurulumu ortadan kaldıran takım erişiminin daha kısa olmasını sağlar.
İlgili Makaleler
-
 Değerli Müşterilerimiz ve İş Ortaklarımız,Ulusal ihracat kontrol yasa ve yönetmeliklerine sıkı sıkıya uymak ve uluslararası yükümlülükleri yerine getirmek amacıyla, ihraç ettiğimiz CNC freze ve CNC torna tezgahlarımızın tamamen yasal ve uyumlu olmasını sağlamak amacıyla, sizi ilgili politikalar konusunda bilgilendiriyoruz.Şirket Haberleri
-
 Aşındırıcı grafit tozu standart CNC'leri yok eder. Güvenli EDM elektrot üretimi için özel toz geçirmez makinelerin ve uygun ıslak veya kuru frezeleme yöntemlerinin neden gerekli olduğunu öğrenin.Ürün haberleri
-
 Matkap kılavuz merkezleri, yüksek hacimli üretim için yüksek hızda diş açma sağlar. İş mili tork sınırlarını anlamak, maliyetli takım kırılmasını önler ve makine çevrim sürelerini optimize eder.Ürün haberleri


