



Trong sản xuất linh kiện khối lượng lớn, thời gian không cắt sẽ trực tiếp làm giảm lợi nhuận. Các thay đổi công cụ truyền thống tích lũy số giờ máy không hoạt động trong mỗi ca. Các nhà sản xuất dựa vào máy phay CNC thông thường hoặc máy khoan thủ công phải đối mặt với tình trạng xói mòn lề. Thời gian chuyển đổi từ chip sang chip chậm, chất lượng luồng không nhất quán và tắc nghẽn trong quá trình chạy phần đa tính năng sẽ phá hủy thông lượng. Chuyển sang chuyên dụng trung tâm gia công taro khoan được trang bị Bộ thay dao tự động (ATC) tốc độ cao giúp giải quyết tắc nghẽn sản xuất. Bạn chuyển đổi số giây chuyển tiếp không hoạt động thành thời gian gia công hoạt động. Hướng dẫn này đánh giá cơ chế, số liệu năng suất và thực tế triển khai của các hệ thống thay dao nhanh. Chúng ta sẽ xem xét động lực học trục chính, các yêu cầu về dụng cụ và các quy trình bảo trì để giữ cho các máy này hoạt động ở hiệu suất cao nhất.
Hợp chất hiệu suất vi mô: Giảm thời gian thay dao xuống dưới hai giây làm giảm đáng kể thời gian chu trình tổng thể trong các ứng dụng nhiều lỗ, khối lượng lớn.
Động lực học trục chính cũng quan trọng như ATC: Năng suất thực sự phụ thuộc vào sự đồng bộ hóa các thay đổi dao nhanh chóng với khả năng tăng/giảm tốc trục chính mạnh mẽ và tốc độ di chuyển ngang nhanh cao.
Tồn tại sự cân bằng giữa độ cứng và tốc độ: Trong khi một trung tâm gia công nhỏ gọn tốc độ cao vượt trội khi chuyển tiếp nhanh, người mua phải đánh giá độ ổn định nhiệt và giới hạn trọng lượng dụng cụ so với các máy phay truyền thống, nặng hơn.
Việc bảo trì quyết định ROI: Việc duy trì tốc độ thay dao nhanh đòi hỏi phải tuân thủ nghiêm ngặt các dung sai dụng cụ, bảo trì đầu cặp và các giao thức căn chỉnh ATC để ngăn ngừa các sự cố thảm khốc.
Cơ chế thay đổi dụng cụ nhanh chóng trong Trung tâm gia công taro khoan
Hiểu cách thiết kế cơ khí đưa ra các giới hạn về thời gian của chu kỳ sẽ thiết lập các tiêu chí thành công cơ bản để đánh giá máy. Kiến trúc của hệ thống thay dao ảnh hưởng trực tiếp đến tốc độ di chuyển của máy từ nguyên công này sang nguyên công tiếp theo. Bạn cần nhìn qua các con số tiếp thị và hiểu các chuyển động vật lý xảy ra bên trong chuồng.
Kiến trúc bộ thay dao tự động (ATC)
Việc thiết kế cơ chế ATC là nền tảng để đạt được thời gian chu kỳ nhanh chóng trong một trung tâm vòi khoan nhỏ gọn . Cơ chế hai tay thường cung cấp khả năng trao đổi nhanh hơn so với kiểu ô hoặc tháp pháo. Họ nắm giữ công cụ hiện tại và công cụ tiếp theo cùng một lúc. Ổ chứa dụng cụ được điều khiển bằng servo đảm bảo định vị chính xác và trao đổi dụng cụ liền mạch. Điều này làm giảm sốc cơ học trong quá trình lập chỉ mục tốc độ cao.
Lựa chọn công cụ truy cập ngẫu nhiên, hai chiều giúp giảm thiểu độ trễ tìm kiếm khi quay trong quá trình gia công chủ động. Tạp chí tính toán đường đi ngắn nhất tới công cụ cần thiết tiếp theo. Nó chạy dao trong khi trục chính vẫn đang cắt. Cơ cấu thay dao dẫn động bằng cam mang lại độ tin cậy cao và đồng bộ hóa cơ học. Chúng đảm bảo số liệu tốc độ nhất quán qua hàng nghìn chu kỳ.
| loại ATC | thời gian từ công cụ này đến công cụ trung bình | Độ tin cậy của Cơ chế | Ứng dụng tốt nhất |
|---|---|---|---|
| Kiểu tháp pháo | 1,5 - 2,0 giây | Cao (ít bộ phận chuyển động hơn) | Tạo lỗ đơn giản, tuần tự |
| servo hai tay | 0,8 - 1,2 giây | Rất cao (điều khiển bằng cam) | Hoạt động đa công cụ phức tạp |
| Kiểu ô | 3,0 - 5,0 giây | Vừa phải | Các nhà máy cũ hơn hoặc cấp thấp hơn |
Động lực tăng tốc và giảm tốc trục chính
Thời gian từ chip đến chip cung cấp thước đo năng suất chính xác hơn thời gian từ công cụ đến công cụ. Nó giải thích cho việc giảm tốc trục chính, hoán đổi dụng cụ vật lý và tăng tốc trục chính trở lại tốc độ cắt. Trục xoay có quán tính thấp là bắt buộc để dừng và khởi động nhanh. Điều này rất quan trọng trong các chu kỳ tarô cứng khi trục xoay phải đảo hướng ngay lập tức ở đáy lỗ.
Đồng bộ hóa việc rút trục Z với sự tham gia của ATC giúp loại bỏ thời gian cắt khí không tải. Máy điều phối hướng trục chính và chuyển động của trục Z. Dụng cụ này đã sẵn sàng để trích xuất chính xác thời điểm nó xóa phôi. Trục quay nặng mất quá nhiều thời gian để quay xuống. Trục xoay 30 côn tỏa sáng ở đây vì nó thiếu khối lượng của trục côn 40, cho phép nó đạt tốc độ 10.000 vòng/phút trong một phần nghìn giây.
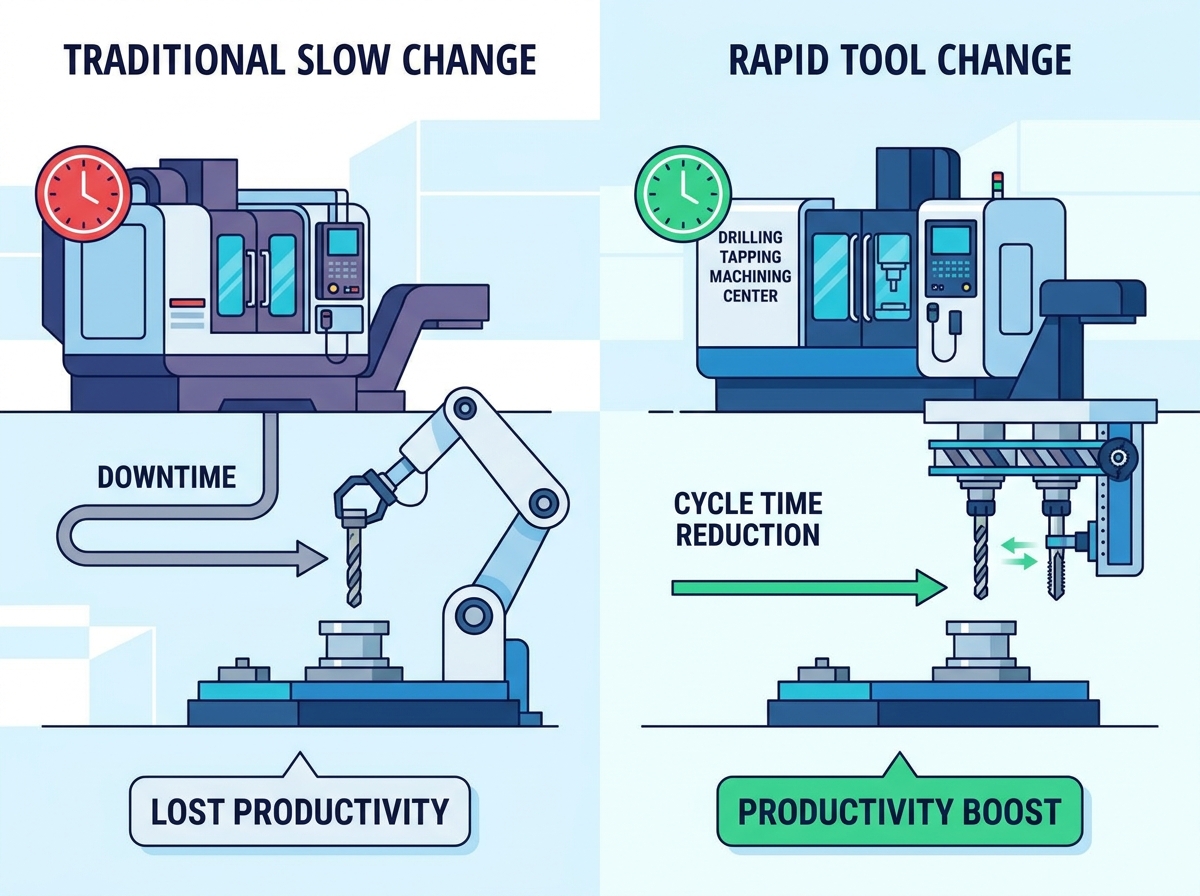
Định lượng năng suất: Giảm thời gian chu kỳ so với các phương pháp truyền thống
Việc chuyển tốc độ cơ học thành các số liệu sản xuất có thể đo lường được cho thấy giá trị thực sự của việc thay đổi công cụ nhanh chóng. Hiệu suất nhất quán và tiết kiệm chi phí xuất hiện khi hiệu quả vi mô mở rộng trong quá trình sản xuất khối lượng lớn. Chúng tôi đo lường thành công bằng các bộ phận trong thùng khi kết thúc ca làm việc.
Thời gian chuyển đổi chip sang chip và chạy khối lượng lớn
Tính toán thời gian tích lũy được tiết kiệm cho mỗi ca dựa trên thay đổi công cụ 1,5 giây so với 5 giây làm nổi bật mức tăng năng suất đáng kể. Trong các ứng dụng yêu cầu hàng trăm lần thay dao mỗi giờ, việc tiết kiệm 3,5 giây cho mỗi lần hoán đổi sẽ mang lại công suất gia công bổ sung hàng giờ mỗi tuần. Điều này ảnh hưởng trực tiếp đến tỷ lệ sử dụng máy và Hiệu suất thiết bị tổng thể (OEE).
Chu kỳ nhanh chóng, có thể dự đoán trước cũng duy trì hiệu suất khoan ổn định. Giảm thiểu thời gian dụng cụ không cần cắt giúp tránh hiện tượng nguội dụng cụ và sốc nhiệt. Giữ các điều kiện cắt đồng đều giúp kéo dài tuổi thọ dụng cụ. Khi mũi khoan cacbua duy trì ở nhiệt độ vận hành ổn định, các lưỡi cắt sẽ chống lại hiện tượng sứt mẻ vi mô. Thời gian
| số liệu | VMC (40-Taper) tiêu chuẩn | trung tâm máy khoan tốc độ cao | được tiết kiệm trên 1000 bộ phận |
|---|---|---|---|
| Thời gian từ chip đến chip | 4,5 giây | 1,5 giây | 50 phút |
| Trục chính 0-10k vòng/phút | 1,8 giây | 0,4 giây | 23 phút |
| Rút lại trục Z | 1,2 giây | 0,5 giây | 11 phút |
Hoạt động đồng thời và gia công đa tính năng
Hợp nhất khoan, vát cạnh và taro vào một thiết lập tự động duy nhất giúp loại bỏ tồn kho sản phẩm đang thực hiện. Nó dừng xử lý phần thủ công. So sánh thời gian chu kỳ của một máy chuyên dụng với việc định tuyến tuần tự thông qua máy khoan thủ công cho thấy những cải tiến lớn về năng suất.
Đánh giá khả năng taro ren cứng của CNC so với các máy khoan truyền thống được trang bị phụ kiện tarô cơ học cho thấy khả năng kiểm soát độ sâu và tốc độ vượt trội. Khai thác cứng nhắc đồng bộ hóa nguồn cấp dữ liệu và tốc độ một cách chính xác. Nó loại bỏ sự cần thiết của bộ phận giữ lực căng-nén. Bạn tạo ren nhanh hơn, chính xác hơn mà không bị trễ cơ học như đầu taro.
Kích thước đánh giá cốt lõi cho một trung tâm gia công nhỏ gọn tốc độ cao
Việc đánh giá khả năng của máy theo các yêu cầu sản xuất cụ thể đòi hỏi phải phân tích các khía cạnh đánh giá theo tiêu chuẩn ngành. Công suất dụng cụ, mô men xoắn trục chính và tốc độ định vị trục phải phù hợp với các ứng dụng dự định của bạn. Bạn không thể mua một chiếc máy chỉ dựa vào tốc độ di chuyển nhanh.
Dung lượng công cụ và thiết kế tạp chí
Việc xác định công suất dao tối ưu phụ thuộc vào độ phức tạp của bộ phận và yêu cầu dự phòng của dao. Một tạp chí 14 công cụ có thể đủ cho các bộ phận đơn giản. Dung lượng 21 công cụ cho phép sử dụng công cụ dự phòng trong các tình huống sản xuất thiếu ánh sáng. Người mua phải đánh giá tác động của trọng lượng tạp chí đến độ rung của máy và tốc độ thay dao. Tạp chí nặng hơn làm tăng quán tính và làm chậm việc lập chỉ mục.
Khi bạn nạp một ổ chứa 21 dụng cụ có giá đỡ bằng thép nặng, servo phải làm việc nhiều hơn để lập chỉ mục cho băng chuyền. Điều này có thể gây ra độ trễ tính bằng mili giây. Đối với các hoạt động tốc độ cực cao, người vận hành thường cân bằng tải tạp chí, đặt các dụng cụ nặng hơn đối diện nhau để duy trì độ ổn định khi quay.
Khả năng mô-men xoắn cao để khai thác cứng nhắc
Việc đánh giá đường cong mô men xoắn trục chính là cần thiết để khai thác các hợp kim cứng hơn như titan, thép không gỉ hoặc coban-chrome. Bạn cần mô-men xoắn mà không phải hy sinh tốc độ di chuyển nhanh hoặc tốc độ thay dao. Cấu hình mô-men xoắn cao trong các lĩnh vực chính xác đáp ứng nhu cầu nghiêm ngặt về chất lượng và thông lượng của sản xuất y tế.
Sự cần thiết của việc cấp liệu đồng bộ và xoay trục chính đảm bảo ren được tạo hình chính xác và tối đa hóa tuổi thọ của taro. Nếu không đồng bộ hóa chính xác, thao tác nhấn sẽ kéo hoặc liên kết. Điều này dẫn đến chất lượng ren kém hoặc gãy dụng cụ. MỘT Trung tâm gia công nhỏ gọn tốc độ cao sử dụng bộ mã hóa có độ phân giải cao để khóa nguồn cấp dữ liệu trục Z vào chuyển động quay của trục chính một cách hoàn hảo.
Tốc độ di chuyển ngang nhanh và định vị trục
Việc đánh giá tốc độ di chuyển ngang nhanh của trục X, Y và Z cung cấp một bức tranh hoàn chỉnh về thời gian không cắt. Tốc độ này thường vượt quá 48m/phút. Các thanh dẫn hướng tuyến tính đóng một vai trò to lớn trong việc duy trì độ chính xác định vị trong các chuyển đổi tốc độ cao này. Chúng đảm bảo máy ổn định nhanh chóng và chính xác trước khi bắt đầu cắt.
Cách đóng hộp quá chậm đối với loại công việc này. Thanh dẫn hướng tuyến tính con lăn mang lại sự kết hợp tốt nhất giữa tốc độ và độ cứng. Chúng xử lý các lực tăng tốc và giảm tốc mạnh được tạo ra khi máy di chuyển từ lỗ này sang lỗ khác trong tích tắc.
Sự cân bằng trong vận hành: Tốc độ và độ cứng trong Trung tâm mũi khoan nhỏ gọn
Ưu tiên thay đổi công cụ nhanh chóng liên quan đến sự đánh đổi về mặt khái niệm. Người mua phải chấp nhận những hạn chế nhất định về độ cứng và phạm vi công việc để đạt được tốc độ tối đa. Bạn không thể có một chiếc máy gia công thô như máy ngang 50 côn và taro nhôm như máy khoan 30 côn.
Dấu chân so với phong bì công việc
Tối đa hóa ROI không gian sàn là lợi thế chính của diện tích nhỏ gọn. Những máy này mang lại năng suất cao trong một diện tích tối thiểu. Bạn thường có thể lắp hai tâm mũi khoan vào không gian của một máy phay đứng tiêu chuẩn. Tuy nhiên, thiết kế nhỏ gọn này đặt ra những hạn chế về kích thước bộ phận và độ phức tạp của vật cố định do hành trình trục X và Y bị hạn chế.
Bạn phải lập kế hoạch cố định cẩn thận. Bàn xoay trục lớn có thể không phù hợp. Bạn có thể sẽ dựa vào các tấm lưới dày đặc hoặc các tấm kẹp khí nén tùy chỉnh để tối đa hóa số lượng bộ phận bạn có thể lắp vào bên trong phạm vi công việc nhỏ hơn.
Ổn định nhiệt trong quá trình vận hành tốc độ cao
Quản lý sự sinh nhiệt từ việc thay đổi công cụ nhanh chóng liên tục và chu kỳ trục chính tốc độ cao là điều bắt buộc để duy trì độ chính xác của bộ phận. Việc đánh giá phần mềm bù nhiệt và các tùy chọn làm mát qua trục chính (CTS) giúp duy trì dung sai chặt chẽ trong quá trình chạy kéo dài. Nhiệt làm cho vật đúc phát triển, làm dịch chuyển điểm 0 trên trục Z của bạn.
Giới hạn trọng lượng của dụng cụ cũng phải được xem xét. Thanh móc lỗ nặng hoặc dao cắt đường kính lớn ảnh hưởng đến tốc độ ATC. Chúng làm tăng tốc độ mài mòn trục chính trên các máy côn 30 côn nhẹ hơn. Những trục xoay này được tối ưu hóa về tốc độ thay vì loại bỏ vật liệu nặng. Tuân thủ giới hạn trọng lượng dụng cụ được nhà sản xuất khuyến nghị để tránh làm rơi dụng cụ trong khi thay đổi.
Thực tế triển khai và rủi ro áp dụng
Việc áp dụng công nghệ gia công tốc độ cao đòi hỏi phải giải quyết các vấn đề thực tế dựa trên bằng chứng. Khả năng tương thích của công cụ, đào tạo người vận hành và các quy trình bảo trì là điều cần thiết để đạt được thành công bền vững. Bạn không thể chạy những máy này bằng cách sử dụng các phương pháp cẩu thả mà bạn có thể gặp phải trên một máy nghiền có phòng dụng cụ chậm.
Yêu cầu về khả năng tương thích và giá đỡ dụng cụ
Hoạt động tốc độ cao đòi hỏi phải có giá đỡ công cụ cân bằng. Giao diện tiếp xúc kép BT30 hoặc BBT30 giảm thiểu hiện tượng đảo dòng và rung. Việc tích hợp các giải pháp công cụ thay đổi nhanh giúp giảm thời gian đo lường, xác thực và thiết lập ngoại tuyến. Lựa chọn dụng cụ thích hợp giúp giảm thiểu rủi ro kéo dụng cụ ra trong quá trình giảm tốc trục chính mạnh.
Kiểm tra tất cả các côn của giá đỡ dụng cụ xem có bị móp hoặc lõm hay không trước khi nạp chúng vào ổ chứa dụng cụ.
Xác minh rằng các chốt kéo khớp với thông số kỹ thuật chính xác mà thanh kéo của máy yêu cầu.
Cân bằng tất cả các cụm công cụ đến G2.5 ở tốc độ RPM hoạt động tối đa của trục chính.
Làm sạch côn trục chính hàng ngày bằng dụng cụ gạt côn chuyên dụng để loại bỏ cặn nước làm mát và phoi.
Giao thức đào tạo và thiết lập người vận hành
Đo chiều dài dao chính xác và quản lý offset ngăn ngừa sự cố ATC ở tốc độ cao. Người vận hành phải điều chỉnh chương trình CAM để tối ưu hóa đường chạy dao. Bạn cần giảm thiểu những thay đổi dao không cần thiết và các dao trước giai đoạn trong ổ dao để tận dụng tối đa khả năng của máy.
Nếu phần mềm CAM của bạn đưa ra lệnh thay dao nhưng dao tiếp theo lại nằm ở phía đối diện của băng chuyền thì bạn sẽ mất thời gian. Các lập trình viên nên sắp xếp các thao tác để tạp chí chỉ cần lập chỉ mục một hoặc hai túi giữa các thay đổi.
Giảm thiểu hao mòn trên cơ chế ATC
Thiết lập lịch bảo trì phòng ngừa cho bộ phận bám cam, chốt kẹp và căn chỉnh ATC đảm bảo độ tin cậy lâu dài. Việc giám sát thường xuyên hệ thống khí nén hoặc thủy lực kích hoạt cơ cấu nhả dụng cụ sẽ ngăn ngừa tình trạng rơi dụng cụ và thời gian ngừng hoạt động tốn kém.
Kiểm tra chốt căn chỉnh ATC hàng tuần để đảm bảo cánh tay đòn hoàn toàn đồng tâm với đường tâm trục chính.
Bôi trơn cơ cấu cam theo khoảng thời gian quy định của nhà sản xuất bằng cách sử dụng chất bôi trơn chính xác được khuyến nghị.
Kiểm tra độ mỏi của lò xo ngón tay kẹp. Thay thế chúng hàng năm bất kể tình trạng thị giác.
Kiểm tra lực kẹp thanh kéo bằng lực kế chốt kéo sáu tháng một lần.
Phần kết luận
Tiến hành phân tích nghiên cứu thời gian trên các bộ phận nhiều lỗ được chạy thường xuyên nhất của bạn để định lượng khả năng tiết kiệm thời gian chu kỳ.
Yêu cầu nhà sản xuất cắt thử để xác minh thời gian giữa các chip và chất lượng luồng trong điều kiện thực tế.
Kiểm tra kho dụng cụ hiện tại của bạn để đảm bảo khả năng tương thích với trục côn 30 tốc độ cao và các yêu cầu tiếp điểm kép.
Thiết lập lịch trình bảo trì phòng ngừa nghiêm ngặt cho người giữ công cụ và cơ chế ATC trước khi bắt đầu mua sắm.
Câu hỏi thường gặp
Hỏi: Thời gian thay dao trung bình cho một trung tâm gia công taro khoan là bao nhiêu?
Đáp: Các trung tâm hiện đại thường đạt được thời gian từ công cụ đến công cụ là 0,8 đến 1,5 giây và thời gian từ chip đến chip là từ 1,5 đến 2,5 giây. Điều này phụ thuộc nhiều vào thiết kế ATC, trọng lượng của dụng cụ trong ổ dao và khả năng tăng tốc của động cơ trục chính.
Câu hỏi: Tâm mũi khoan nhỏ gọn khác với trung tâm gia công đứng tiêu chuẩn (VMC) như thế nào?
Đáp: Tâm mũi khoan nhỏ gọn sử dụng trục xoay nhẹ hơn, có quán tính thấp hơn, thường là côn 30. Nó có ATC chuyên dụng được thiết kế để ưu tiên tăng tốc, giảm tốc nhanh và thay đổi công cụ so với khả năng phay và gia công thô nặng có trên VMC 40 côn hoặc 50 côn tiêu chuẩn.
Câu hỏi: Một trung tâm gia công nhỏ gọn tốc độ cao có thể xử lý được phay nặng không?
Đáp: Mặc dù có khả năng phay nhẹ đến trung bình, những máy này được tối ưu hóa cho các nguyên công dọc trục như khoan và tarô. Việc cắt xuyên tâm nặng có thể gây ra rung động nghiêm trọng và mài mòn sớm vòng bi trục chính do bề mặt tiếp xúc 30 côn nhẹ hơn và khối lượng tổng thể của máy thấp hơn.
Hỏi: Khai thác cứng là gì và tại sao nó lại quan trọng?
Trả lời: Khai thác cứng sẽ đồng bộ hóa vòng quay trục chính của máy với tốc độ tiến dao của trục Z một cách hoàn hảo. Điều này cho phép tạo ren chính xác mà không cần đầu taro nén căng. Nó tăng tốc thời gian chu kỳ và cải thiện đáng kể độ chính xác của độ sâu ren.
Câu hỏi: Làm cách nào để tránh rơi dao khi thay dao nhanh?
Đáp: Việc ngăn ngừa rơi dụng cụ đòi hỏi phải sử dụng giá đỡ dụng cụ chất lượng cao, được bảo trì đúng cách. Bạn phải đảm bảo áp suất thanh kéo của máy nằm trong thông số kỹ thuật của nhà máy. Thường xuyên kiểm tra độ mòn của các ngón tay và lò xo của kẹp kẹp ATC và không bao giờ vượt quá giới hạn trọng lượng tối đa của dụng cụ.
Câu hỏi: Công cụ tăng ATC nhanh hơn có bị mòn không?
Đáp: Bản thân tốc độ ATC không làm tăng độ mòn dụng cụ cắt. Tuy nhiên, các thông số gia công tốc độ cao và tăng tốc trục chính mạnh mẽ liên quan đến các trung tâm này yêu cầu dụng cụ cacbua chất lượng cao và phân phối chất làm mát được tối ưu hóa để ngăn ngừa mài mòn lưỡi sớm và sốc nhiệt.
bài viết liên quan
-
 Kính gửi Khách hàng và Đối tác kinh doanh,Để tuân thủ nghiêm ngặt luật và quy định kiểm soát xuất khẩu quốc gia cũng như thực hiện nghĩa vụ quốc tế, đảm bảo rằng máy phay CNC và máy tiện CNC xuất khẩu của chúng tôi hoàn toàn hợp pháp và tuân thủ, chúng tôi xin thông báo cho bạn về các chính sách liên quan cotin tức công ty
-
 Bụi than chì mài mòn phá hủy các máy CNC tiêu chuẩn. Tìm hiểu lý do tại sao máy chống bụi chuyên dụng và phương pháp nghiền ướt hoặc khô thích hợp lại cần thiết để sản xuất điện cực EDM an toàn.tin tức sản phẩm
-
 Các trung tâm mũi khoan cung cấp luồng tốc độ cao để sản xuất khối lượng lớn. Hiểu giới hạn mô-men xoắn trục chính sẽ ngăn ngừa sự cố vỡ dụng cụ tốn kém và tối ưu hóa thời gian chu kỳ máy.tin tức sản phẩm


