



Yüksek hacimli, çok prosesli tornalamada kesmesiz süre, genel ekipman verimliliğine olumsuz etki eden başlıca faktördür. Takım değiştirme gecikmesi, uzun ve karmaşık üretim süreçlerinde önemli ölçüde artar. Geleneksel hidrolik veya mekanik taretler indekslemede gecikmelere, mekanik aşınmaya ve termal tutarsızlıklara neden olur. Bu sorunlar hem çevrim sürelerini hem de parça toleransını tehlikeye atıyor ağır CNC torna tezgahı . Servo tahrikli indeksleme sistemine geçiş, bu darboğazları doğrudan giderir. Bu kılavuz, servo taret teknolojisinin modern işleme iş akışlarına entegre edilmesinin mekanik gerçeklerini, performans ölçümlerini ve operasyonel ödünleşimlerini değerlendirir. Çevrim süresinin kısaltılmasına ve mekanik sağlamlığa odaklanarak, yüksek hızlı indekslemenin atölyelerin çok süreçli tornalama yöntemlerini nasıl değiştirdiğini inceleyeceğiz.
Çevrim Süresinin Azaltılması: Servo motorlar, saniyenin altında, çift yönlü indekslemeyi etkinleştirerek karmaşık parça programlarında kesme dışı süreyi büyük ölçüde azaltır.
Konumsal Doğruluk: Doğrudan tahrikli servo mekanizmaları, hidrolik sıvıyla ilişkili boşluk ve termal kaymayı ortadan kaldırarak her türlü hassas taret tornalama makinesinde daha yüksek tekrarlanabilirlik sağlar.
Uygulama Özelliği: Kapsamlı tahrikli takımlama ve döner işleme için güç taretleri gerekliyken, özel servo taretler standart tornalama ve toplu üretim için verimi ve güvenilirliği en üst düzeye çıkarır.
Bakım ve Enerji Değişimi: Hidrolik sistemlerin servo sürücülerle değiştirilmesi sıvı bakımını ve enerji maliyetlerini azaltır ancak özel elektriksel sorun giderme yetenekleri gerektirir.
Servo Taret Tornasının Mekaniği ile Geleneksel Sistemlerin Karşılaştırması
Hidrolik ve Servo Taret Çalıştırma Karşılaştırması
Taret sistemleri arasındaki mekanik farklılıkları anlamak, atölyedeki üretimi optimize etmek için kritik öneme sahiptir. Hidrolik taretler sıvı tahrikli indekslemeye dayanır. Hidrolik yağı valfler, manifoldlar ve silindirler boyunca itmek için merkezi bir pompa kullanırlar. Bu akıcı hareket, taret kafasını fiziksel olarak açar, döndürür ve yeniden kenetler. Vardiya sırasında makine ısındıkça hidrolik sıvısının viskozitesi değişir. Bu sıcaklık dalgalanması tutarsız indeksleme sürelerine neden olur ve operatörlerin sistemi sürekli izlemesini gerektirir.
Buna karşılık, bir Servo taret torna tezgahı programlanabilir elektrik motoru sürücülerini kullanır. Özel bir AC servo motor, genellikle hassas bir dişli seti veya doğrudan tahrik yoluyla doğrudan taret mekanizmasına bağlanır. Dönüşü hassas bir şekilde kontrol etmek için mutlak kodlayıcıdan gelen dijital geri bildirimi kullanır. Isıtılacak sıvı yok, yapışacak valf yok ve sorun giderilecek basınç düşüşü yok. Elektrik sistemi anında tork sağlayarak ağır taret diskini tereddüt etmeden tam gitmesi gereken yere hareket ettirir.
Dizin oluşturma hızları, iki teknoloji arasındaki büyük performans farkını vurgulamaktadır. Hidrolik sistemlerde tek bir takım değişiminin tamamlanması genellikle iki ila üç saniyeye ihtiyaç duyar. Sıvı basınç uygulamalı, mekanik kamı harekete geçirmeli, diski döndürmeli ve kilitleme kaplinine geri yerleşmelidir. Servo indeksleme geçişleri saniyenin çok küçük bir bölümünde gerçekleşir. Elektrik motoru neredeyse anında hızlanır ve yavaşlar. Bu hızlı hareket, karmaşık döngüler sırasında yavaş takım değişikliklerini ortadan kaldırır ve iş milinin tezgahta beklemek yerine metal kesmesini sağlar.
Enerji verimliliği boşlukları da elektrikle çalıştırmayı destekliyor. Hidrolik güç üniteleri sürekli güç çeker. Pompa, uzun bir diş açma geçişi sırasında taretin indeksleme yapmasına veya boşta beklemesine bakılmaksızın sistem basıncını korumak için sürekli olarak çalışır. Bir servo sistem, isteğe bağlı bir enerji profiline sahiptir. Yalnızca gerçek indeksleme aşamasında tepe akımını çeker. Kesme işlemleri sırasında servo motor boşta kalır ve ihmal edilebilir düzeyde güç tüketir. Hidrolik güç ünitelerinin ortadan kaldırılması, makine için gereken toplam zemin alanını azaltır. Sürekli çalışan bir pompa olmadan atölye gürültüsü önemli ölçüde azalır ve tesisler, hidrolik sıvı imha gereksinimlerinden kurtulur.
Servo Taret ve Güç Taretinin Karşılaştırması: Kapsamın Tanımlanması
Operasyonel sınırların tanımlanması, belirli parçalarınız için doğru ekipmanın seçilmesine yardımcı olur. Servo taretler, statik tornalama operasyonlarında hızlı takım değişiklikleri için özel olarak optimize edilmiştir. Kaba işleme uçları, delik işleme baraları ve diş açma takımları gibi sabit kesme takımlarını iş parçasına hızlı bir şekilde sunma konusunda uzmandırlar. Tasarımları hıza, basitliğe ve son derece tekrarlanabilirliğe öncelik verir. Tahrikli takımlama için dahili tahrik milleri bulunmadığından taret diski daha hafiftir. Bu daha düşük kütle, servo motorun tareti maksimum hızda indekslemesine olanak tanır.
Genellikle canlı takım taretleri olarak adlandırılan güç taretleri farklı bir amaca hizmet eder. Doğrudan torna tezgahında frezeleme, delme ve döner işlemeyi desteklerler. Bunu başarmak için, takımları döndürmek için dahili tahrik mekanizmaları, konik dişliler ve yataklar içerirler. Bu eklenen işlevsellik, mekanik dengelemelerle birlikte gelir. Güç taretleri daha yüksek kütleye ve mekanik karmaşıklığa sahiptir. Saf indeksleme hızları genellikle özel statik servo taretlerden daha yavaştır çünkü motorun daha ağır, daha karmaşık bir düzeneği döndürmesi gerekir.
Üretim yöneticileri bir makineyi belirlerken bu faktörleri dikkatle tartmalıdır. Minimum ikincil işlemle yüksek hacimli tornalama için standart bir servo taret belirtmelisiniz. Parçalar kapsamlı merkez dışı delme, çapraz kılavuz çekme veya frezeleme gerektirdiğinde elektrikli tarete yatırım yapın. Standart tornalama oranları ve parti boyutları bu seçimi belirler. İşinizin %90'ı tamamen tornalama ise, güç tareti yalnızca döngü sürelerinizi yavaşlatacak ve gereksiz bakım noktalarına yol açacaktır.
| Özelliği | Servo Taret (Statik) | Güç Taret (Takımlı Takım) | Hidrolik Taret |
|---|---|---|---|
| Birincil Başvuru | Yüksek hızlı statik dönüş | Tornalama ve döner frezeleme | Standart tornalama |
| İndeksleme Hızı | Son Derece Hızlı (0,15s - 0,5s) | Orta (0,5s - 1,0s) | Yavaş (1,5s - 3,0s) |
| Mekanik Karmaşıklık | Düşük | Yüksek | Orta (Sıvı bazlı) |
| Taret Diski Kütlesi | Hafif | Ağır | Orta |
| Bakım Odağı | Elektrik/Kodlayıcı | Dişliler/Rulmanlar/Elektrikli | Sıvı/Contalar/Pompalar |
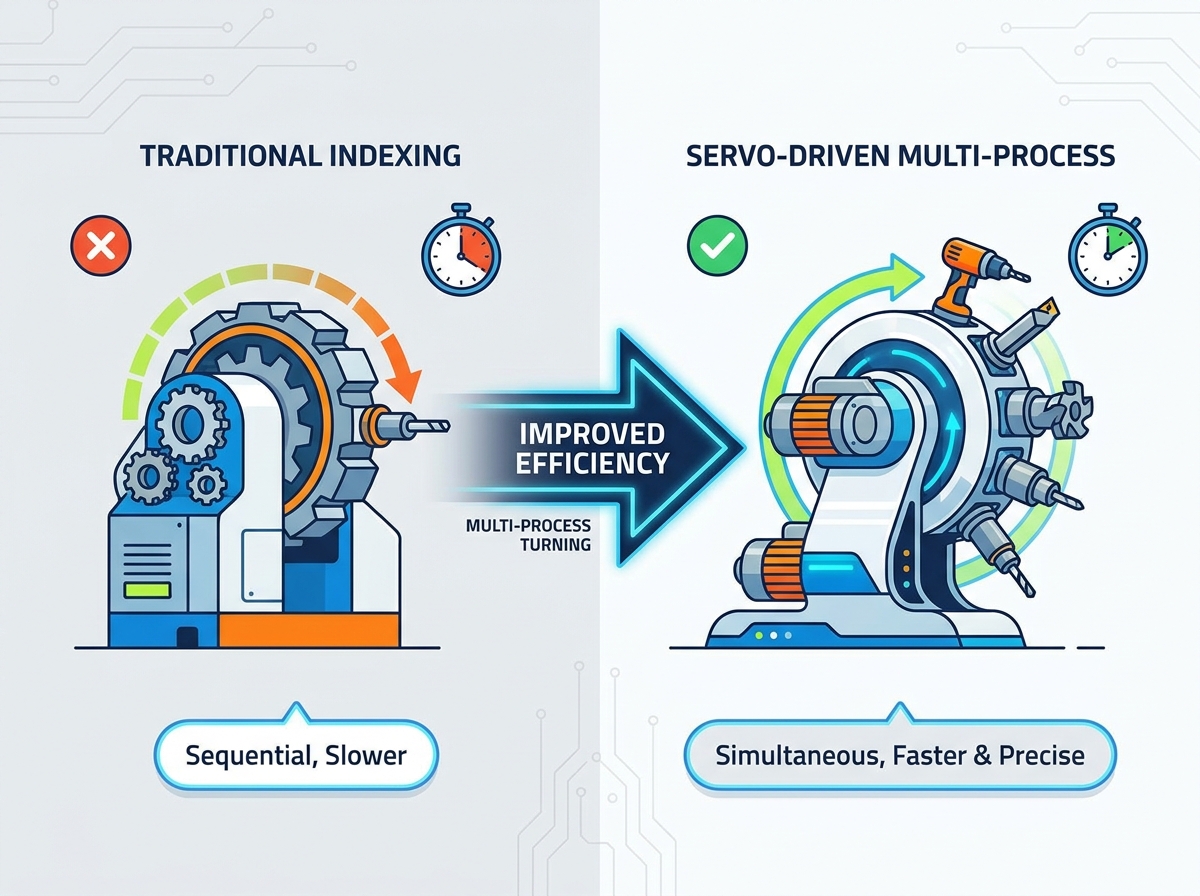
Çok İşlemli Tornalamada Temel Performans Avantajları
Alt İkinci İndeksleme ve Çift Yönlü Mantık
Servo sürücüler bir sonraki takım istasyonuna giden en kısa yolu otomatik olarak hesaplar. Bu çift yönlü indeksleme mantığı, programcıların araç düzenlerine yaklaşımını değiştirir. Geçerli takım on iki istasyonlu bir taret üzerinde birinci istasyonda ve sonraki istasyon onuncu istasyondaysa, taret geriye doğru döner. Sekiz istasyon boyunca ileri doğru dönmek yerine iki konum hareket eder. Bu akıllı yönlendirme seyahat mesafesini ve süresini en aza indirir. Hidrolik taretler genellikle tek yönlü Cenevre mekanizmalarına dayanır ve bu da tareti uzun yoldan gitmeye zorlar.
Parça programları zeminde gerçek zaman tasarrufunu belirler. Yüksek sıklıkta takım değişikliği yapılan programlar servo teknolojisinden katlanarak yararlanır. Alın işleme, kaba işleme, yarı ince işleme, kanal açma, diş açma ve son ince işlemeyi içeren bir döngü düşünün. Basit, iki araçlı bir döngü küçük kazanımlar sağlar. Karmaşık bir çok takımlı çevrimde kesme dışı sürelerde büyük azalmalar görülür. Bir çubuk besleyiciyi çalıştırdığınızda ve her kırk saniyede bir parça düşürdüğünüzde, takım değişikliklerini üç saniyede tıraşlamak günlük veriminizi önemli ölçüde artırır.
Bu etkinin ölçülmesi önemli üretim artışlarını ortaya koymaktadır. Takım değişimi başına yalnızca 1,5 saniyeden tasarruf etmek hızlı bir şekilde gerçekleşir. Bir parça altı takım değişikliği gerektiriyorsa parça başına dokuz saniye tasarruf edersiniz. 10.000 parçalık üretimde bu 90.000 saniyeye eşittir. Bu, geri kazanılan makine süresinin 25 saatidir. Bu, kesme ilerlemelerini, hızlarını veya kesme derinliğini değiştirmeden verimi doğrudan artırır. Aletleri daha hızlı hareket ettirerek daha fazla parçanın çıkmasını sağlayabilirsiniz.
Mutlak enkoderler bu verimlilikte hayati bir rol oynar. Makinenin gücü kesildiğinde bile taret konum verilerini korurlar. CNC kontrolü, başlatma sırasında tam olarak hangi takımın etkin olduğunu bilir. Acil durdurma veya elektrik kesintisinden sonra manuel sıfır noktasına dönüş dizisini gerçekleştirmenize gerek yoktur. Operatörün alarmı silmesi, programı sıfırlaması ve kesmeye devam etmesi yeterlidir. Bu özellik, makinenin daha hızlı bir şekilde üretime dönmesini sağlar ve yanlış takım ofsetinin çağrılmasından kaynaklanan kazara çökmeleri önler.
Hassas Taret Torna Tezgahının Geliştirilmesi
Kilitleme mekanizmaları taretin nihai doğruluğunu belirler. Servo taretler yüksek hassasiyetli kavisli veya Hirth bağlantılarını kullanır. Bu birbirine kenetlenen dişli halkaları, tareti yerine kilitlemek için birbirine geçer. Servo motor kafayı doğru pozisyona indekslediğinde, ağır hizmet tipi bir kenetleme mekanizması bu kaplinleri devreye sokar. Dişler birbirine sıkışarak sağlam, mükemmel şekilde hizalanmış bir mekanik kilit sağlar. Servo motor kesme sırasında aleti tutmaz; mekanik bağlantı bunu yapar.
Tekrarlanabilirlik ölçümleri büyük ölçüde kapalı döngü servo geri bildirimine dayanır. Mutlak enkoder, kenetleme mekanizması devreye girmeden önce tam dönme konumunu sürekli olarak doğrular. Bu, takım merkezi yüksekliğinin binlerce sürekli döngü boyunca tam olarak kalmasını sağlar. Birine güvenebilirsin hassas taret tornalama makinesi . Vardiyadan sonra sıkı toleransları korumak için Dar toleranslı rulman muylularını döndürürken, takım merkez yüksekliğindeki bir inçin on binde biri kadar bir sapma bile çap değişikliklerine ve çatırdamalara neden olacaktır.
Termal stabilite, elektrikli indekslemenin bir diğer önemli avantajıdır. Hidrolik sıvısı, özellikle yüksek çevrimli uygulamalarda sürekli çalışma sırasında ısınır. Bu ısı doğrudan makine dökümüne aktarılarak termal genleşmeye neden olur. Termal sapma, operatörleri, parçaları tolerans dahilinde tutmak için gün boyunca takım ofsetlerini sürekli olarak ayarlamaya zorlar. Servo taretler bu ısı kaynağını ortadan kaldırır. Makine dökümü sabit kalır ve sabah ısınmasından gece vardiyasının sonuna kadar sıkı boyut toleranslarını korur.
Modern CNC kontrolörleri akıllı işleme özelliklerini doğrudan servo sürücüye entegre eder. İndeksleme sırasında sürücü düzeyinde tork izlemeyi kullanırlar. Taret, uzun bir delik işleme çubuğunun puntaya çarpması gibi bir engelle karşılaşırsa tork anında yükselir. Kontrolör bu ani yükselişi algılar ve mekanik hasar meydana gelmeden hareketi durdurur. Bu, yıkıcı çarpışmaları önler, bağlantı mekanizmalarını korur ve yedek parçalardan binlerce dolar tasarruf sağlar.
Ağır Hizmet CNC Torna İşlemleri Üzerindeki Etkinin Değerlendirilmesi
Rijitlik ve Sıkma Kuvveti Gerçekleri
Birçok makinist elektrikli taretlere ilişkin şüphelerini dile getiriyor. Elektrikle çalışan bir taretin yüksek kesme kuvvetlerine dayanıp dayanamayacağını merak ediyorlar. Ağır metallerin uzaklaştırılması çok büyük bir sağlamlık gerektirir. Önemli olan bu taretlerin yerine nasıl kilitlendiğini anlamaktır. Servo motor yalnızca taret diskinin konumlandırılmasından sorumludur. Kesme kuvvetlerinden tamamen izole edilmiştir.
Servo taretler indeksleme ve kenetleme fonksiyonlarını ayırır. Servo tareti indeksledikten sonra yüksek kuvvetli hidrolik veya pnömatik sıkıştırma mekanizmaları devreye girer. Hirth kaplinini, genellikle birkaç tonluk kenetleme basıncını aşan devasa bir kuvvetle çekerler. Bu, ağır metallerin çıkarılması sırasında maksimum sağlamlık sağlar. Kaplinin birbirine kenetlenen dişleri, kesme yükünü taret muhafazası boyunca eşit bir şekilde dağıtarak, herhangi bir sapmanın veya titreşimin servo motor miline ulaşmasını önler.
Bu tasarım ağır darbeli kesimlerde mükemmeldir. Inconel 718, titanyum veya sertleştirilmiş 4340 çelik gibi sağlam, havacılık sınıfı alaşımların işlenmesi aşırı titreşim üretir. Bir kaba işleme ucu darbeli bir kesime çarptığında şok yükleri çok büyüktür. Mekanik bağlantı bu kuvvetleri emer. Sağlam bağlama, taretin iç bileşenlerinden ödün vermeden iş milinin tam beygir gücünü kullanarak torna tezgahının agresif kaba işleme geçişleri gerçekleştirmesine olanak tanır.
Sürekli Seri Üretim için Ölçeklenebilirlik
Sürekli seri üretim, her makine bileşeninden yüksek dayanıklılık gerektirir. Servo motorlar 7/24 ışıkların kapalı olduğu üretim ortamlarında başarılı olur. Uzun vardiyalarda sıvı bozulmasından, filtre tıkanmalarından veya basınç düşüşlerinden etkilenmezler. Performansları ilk bölümden on bininci bölüme kadar tutarlı kalıyor. Bir çubuk besleyici ve parça yakalayıcıyla eşleştirildiğinde, servo taretli torna tezgahı saatlerce gözetimsiz çalışarak iş mili çalışma süresini en üst düzeye çıkarabilir.
Mekanik aşınma bileşenleri eski tasarımlara kıyasla önemli ölçüde azaltılmıştır. Geleneksel taretlerin çalışması kamlara, Cenevre mekanizmalarına ve dahili sıvı contalara dayanır. Bu parçalar aşınır, yağlama gerektirir ve sonunda arızalanır. Servo sistemler bu karmaşık mekanik bağlantıları ortadan kaldırır. Servo motorun doğrudan tahrikli yapısı, daha az hareketli parça anlamına gelir. Mekanik karmaşıklıktaki bu azalma, arızalar arasındaki ortalama süreyi büyük ölçüde artırır.
Tahmin edilebilir güvenilirlik daha iyi üretim planlamasına olanak tanır. Büyük partileri gözetimsiz olarak güvenle çalıştırabilirsiniz. Makine, hidrolik contanın şişmesi veya Cenevre mekanizmasının sıkışması nedeniyle durmuyor. Bu ölçeklenebilirlik, sıkı teslimat programlarına ve minimum makine aksama süresine dayanan modern, yüksek verimli üretim tesisleri için gereklidir.
Uygulama Riskleri ve Operasyonel Tasarruflar
Sermaye Harcamaları ve Operasyonel Tasarruflar
Servo taret teknolojisine yükseltme, başlangıçtaki makine özelliklerinin uzun vadeli operasyonel tasarruflara göre değerlendirilmesini gerektirir. Servo taretlerle donatılmış makineler, temel hidrolik modellerden farklı bir başlangıç kapladığı alana sahip olsa da yatırımın geri dönüşü, çevrim süresinin kısaltılmasıyla sağlanır. Daha hızlı indeksleme, saatte daha fazla parça anlamına gelir. Geri ödeme süresini hesaplarken mağazaların, parça başına tasarruf edilen saniye sayısını yıllık üretim hacmiyle çarpması gerekir.
Enerji tasarrufu aynı zamanda operasyonel hesaplamada da rol oynar. Hidrolik güç üniteleri sürekli olarak elektrik tüketerek tesisin HVAC sistemi tarafından yönetilmesi gereken ısı üretir. Servo taretler yalnızca indekslenmesi için gereken saniyenin küçücük bir kısmı boyunca güç çeker. Çok yıllık kullanım ömrü boyunca elektrik tüketimindeki bu azalma, makinenin genel yükünü azaltır. Ayrıca, hidrolik yağı alımlarının, filtre değişimlerinin ve tehlikeli atık bertaraf ücretlerinin ortadan kaldırılması, işletme bütçesinin daha düşük olmasına katkıda bulunur.
Bakım Profilleri ve Sistem Uyumluluğu
Servo teknolojisini benimsemek mağazanızın bakım profilini değiştirir. Dağınık mekanik ve akışkan sorun giderme işlemlerinden uzaklaşırsınız. Makinenin altında izlenecek hidrolik sızıntı yoktur. Conta aşınması, yağın bozulması veya hidrolik deposundaki çamurun temizlenmesi konusunda endişelenmenize gerek yok. Odak noktası basitleştirilmiş, daha temiz bakım rutinlerine kayıyor.
Bakım artık servo ayarlamayı ve elektrik teşhisini içeriyor. Teknisyenlerin kodlayıcı geri bildirimini, sürücü parametrelerini ve alarm kodlarını anlamaları gerekir. Motor sıcaklıklarını izlemeleri ve kabin içindeki elektrik bağlantılarını kontrol etmeleri gerekir. Daha temiz olmasına rağmen bu, geleneksel mekanik onarımdan farklı bir beceri seti gerektirir. Mağazalar, bakım personelinin multimetreleri kullanma ve CNC teşhis ekranlarında gezinme konusunda rahat olmasını sağlamalıdır.
Bir makineyi belirlerken kontrol sistemi uyumluluğu kesinlikle kritik öneme sahiptir. Servo taret sürücüsünün makinenin birincil CNC kontrol cihazıyla sorunsuz bir şekilde iletişim kurması gerekir. Fanuc kontrol cihazının uyumsuz bir üçüncü taraf servo sürücüyle karıştırılması iletişim gecikmesine neden olur. Bu gecikme, servo taretin hız avantajlarını ortadan kaldırır. Her zaman kusursuz PLC entegrasyonunu sağlayın ve makine üreticisinin eşleşen sürücü bileşenlerini kullandığını doğrulayın.
Risk Azaltma ve Operatör Eğitimi
Risk azaltma stratejileri operatör eğitimine odaklanmalıdır. Servo taretler inanılmaz derecede hızlı hareket eder. Operatörler kurulum sırasında açıklık bölgelerinin farkında olmalıdır. Servo hızlarındaki bir çarpışma, taret kafasının ciddi şekilde yanlış hizalanmasına neden olabilir. Programcılar, özellikle uzun delik işleme baraları veya uzatılmış matkaplar kullanırken, bir indeks komutu vermeden önce taretin güvenli bir başlangıç konumuna geri çekildiğinden emin olmalıdır.
Eğitim belirli kaza kurtarma prosedürlerini kapsamalıdır. Hidrolik taretlerin aksine servo taretler, fiziksel bir çarpışma sonrasında özel yeniden hizalama protokolleri gerektirir. Operatörler kaplin kelepçesini manuel olarak nasıl çözeceklerini bilmelidir. Takımları iş mili merkezine yeniden hizalamak için CNC kontrolünde ızgara kaydırma parametrelerini sıfırlamaları gerekir. Uygun eğitim, kazara meydana gelen bir kazadan sonra arıza süresini en aza indirerek atölyenin makinenin metali hızlı bir şekilde yeniden kesmesine olanak tanır.
Doğruluğu korumak için rutin denetimler gerekli olmaya devam etmektedir. Operatörler, talaş girişi açısından sıkıştırma kaplinini doğrulamalıdır. Hirth dişlerine takılan talaşlar düzgün oturmayı engelleyecektir. Bu, anında tolerans sorunlarına neden olur ve zamanla kapline zarar verebilir. Kaplin alanını temiz tutmak, soğutma sıvısının çalıştığından emin olmak ve mekanik sıkma basıncını doğrulamak, uzun vadeli doğruluk ve güvenilirlik sağlar.
Çözüm
Servo taret, hıza ve tekrarlanabilirliğe öncelik veren üreticiler için kesin seçimdir. Standart tornalama ve çok işlemli seri üretimde kesme dışı süreyi büyük ölçüde azaltır. Hidrolik gecikmeleri ve termal kaymayı ortadan kaldıran bu sistemler, genel işleme verimliliğini artırır. Bu teknolojiye geçiş, mekanik farklılıkların anlaşılmasını gerektirir ancak operasyonel faydalar, öğrenme eğrisinin çok üzerindedir.
Servo taret yükseltmesinin sağlayacağı zaman tasarrufunu tam olarak simüle etmek için CAM yazılımını kullanarak mevcut yüksek hacimli parçalarınız üzerinde bir çevrim süresi analizi yapın.
Teknisyenlerin elektrik arıza tespitini, kodlayıcı sorunlarını gidermeyi ve servo ayarlamayı gerçekleştirebilmesini sağlamak için atölyenizin bakım yeteneklerini denetleyin.
Arıza süresini en aza indirmek için sıkı çökme-kurtarma protokolleri oluşturun ve tüm operatörleri şebeke değişimi yeniden düzenleme prosedürleri konusunda eğitin.
Herhangi bir yeni makine spesifikasyonunu tamamlamadan önce CNC kontrol cihazı uyumluluğunu ve sürücü entegrasyonunu doğrulayın.
SSS
S: Servo taret torna tezgahının ortalama indeksleme süresi nedir?
C: Endüstri kıyaslamaları, servo taretlerin tipik olarak bir istasyondan bitişik istasyona 0,15 ila 0,5 saniyede indekslendiğini göstermektedir. Bu hızlı hareket, üç saniyeye kadar sürebilen geleneksel hidrolik sistemlere kıyasla kesme dışı süreyi büyük ölçüde azaltır.
S: Bir servo taret ağır kesintili kesimlerin üstesinden gelebilir mi?
C: Evet. Servo motor hızlı dönüşü gerçekleştirir, ancak sağlam mekanik kaplinler asıl sıkıştırma işlemini gerçekleştirir. Bu görev ayrımı, onları ağır hizmet tipi bir CNC torna tezgahında motora zarar vermeden ağır iş işleme konusunda oldukça yetenekli kılar.
S: Servo taretin güç taretinden farkı nedir?
C: Servo taret, statik tornalama takımlarının hızlı indekslenmesi için bir servo motor kullanır. Güç tareti, frezeleme işlemleri için parmak frezeler ve matkaplar gibi canlı takımları döndürmek için dahili tahrik mekanizmalarını ve dişli takımlarını içerir.
S: Hassas taret tornalama makinesi için hangi bakım gereklidir?
C: Rutin kontroller arasında enkoder geri bildiriminin doğrulanması, kenetleme kaplininin talaş girişi açısından incelenmesi, servo motor sıcaklıklarının izlenmesi ve mekanik kenetleme basıncının spesifikasyon dahilinde kalmasının sağlanması yer alır.
S: Servo taretin enerji tüketimi hidrolik taretle karşılaştırıldığında nasıldır?
C: Hidrolik taretler, sistem basıncını korumak için pompanın sürekli çalışmasını gerektirir. Servo taretler ihmal edilebilir düzeyde bekleme gücü tüketir. Yalnızca aktif indeksleme sırasında önemli miktarda enerji çekerler, bu da onları çok daha fazla enerji verimli hale getirir.
S: Hidrolik torna tezgahını servo taretle yenilemek mümkün mü?
C: Teknik olarak mümkün olsa da, yenileme ciddi CNC kontrolü ve PLC entegrasyonu zorlukları gerektirir. Yeni bir makine veya OEM destekli bir yükseltme satın almak genellikle daha uygun ve güvenilirdir.
S: Çift yönlü indeksleme CNC döngü sürelerini nasıl iyileştirir?
C: CNC kontrolü tareti otomatik olarak bir sonraki takıma giden en kısa yol yönünde döndürür. Bu, gereksiz tam dönüşleri ortadan kaldırarak karmaşık parça programlarından değerli saniyeleri kısaltır.
İlgili Makaleler
-
 Değerli Müşterilerimiz ve İş Ortaklarımız,Ulusal ihracat kontrol yasa ve yönetmeliklerine sıkı sıkıya uymak ve uluslararası yükümlülükleri yerine getirmek amacıyla, ihraç ettiğimiz CNC freze ve CNC torna tezgahlarımızın tamamen yasal ve uyumlu olmasını sağlamak amacıyla, sizi ilgili politikalar konusunda bilgilendiriyoruz.Şirket Haberleri
-
 Aşındırıcı grafit tozu standart CNC'leri yok eder. Güvenli EDM elektrot üretimi için özel toz geçirmez makinelerin ve uygun ıslak veya kuru frezeleme yöntemlerinin neden gerekli olduğunu öğrenin.Ürün haberleri
-
 Matkap kılavuz merkezleri, yüksek hacimli üretim için yüksek hızda diş açma sağlar. İş mili tork sınırlarını anlamak, maliyetli takım kırılmasını önler ve makine çevrim sürelerini optimize eder.Ürün haberleri


