



При крупносерийном производстве деталей время, затрачиваемое на резку, напрямую снижает рентабельность. Традиционная замена инструмента приводит к увеличению количества часов простоя машины за смену. Производители, полагающиеся на обычные фрезерные станки с ЧПУ или ручные сверлильные станки, сталкиваются с эрозией рентабельности. Медленное время перехода от стружки к стружке, нестабильное качество резьбы и узкие места при обработке многокомпонентных деталей снижают производительность. Переход на выделенный обрабатывающий центр для сверления и нарезания резьбы, оснащенный высокоскоростным устройством автоматической смены инструмента (ATC), устраняет узкие места производства. Вы преобразуете секунды простоя перехода в активное время обработки. В этом руководстве оцениваются механика, показатели производительности и реалии реализации систем быстрой смены инструмента. Мы рассмотрим динамику шпинделя, требования к инструментам и протоколы технического обслуживания, которые обеспечивают работу этих станков с максимальной эффективностью.
Комплекс микроэффективности: сокращение времени смены инструмента до уровня менее двух секунд значительно снижает общее время цикла при обработке больших объемов операций с несколькими отверстиями.
Динамика шпинделя имеет такое же значение, как и АТС: настоящая производительность зависит от синхронизации быстрой смены инструмента с агрессивным ускорением/замедлением шпинделя и высокими скоростями ускоренного хода.
Существует компромисс между жесткостью и скоростью: хотя высокоскоростной компактный обрабатывающий центр превосходно справляется с быстрыми переходами, покупатели должны оценить термическую стабильность и ограничения по весу инструмента по сравнению с более тяжелыми традиционными фрезами.
Техническое обслуживание определяет рентабельность инвестиций: поддержание высокой скорости смены инструмента требует строгого соблюдения допусков инструмента, обслуживания держателей и протоколов центровки ATC для предотвращения катастрофических сбоев.
Механика быстрой смены инструмента на сверлильно-нарезающем обрабатывающем центре
Понимание того, как механическое проектирование определяет ограничения времени цикла, устанавливает базовые критерии успеха для оценки машины. Архитектура системы смены инструмента напрямую влияет на то, насколько быстро станок переходит от одной операции к другой. Вам нужно не обращать внимания на маркетинговые цифры и понимать физические движения, происходящие внутри корпуса.
Архитектура устройства автоматической смены инструмента (ATC)
Конструкция механизма ATC имеет основополагающее значение для достижения быстрого времени цикла в компактный центр сверла . Двойные механизмы обычно обеспечивают более быструю замену по сравнению с зонтиковыми или турельными типами. Они одновременно захватывают текущий и следующий инструмент. Магазины инструментов с сервоприводом обеспечивают точное позиционирование и беспрепятственную замену инструмента. Это уменьшает механические удары во время высокоскоростной индексации.
Двунаправленный выбор инструмента с произвольным доступом минимизирует задержку поиска вращения во время активной обработки. Магазин рассчитывает кратчайший путь к следующему необходимому инструменту. Он перемещает инструмент, пока шпиндель все еще выполняет резку. Механизмы смены инструмента с кулачковым приводом обеспечивают высокую надежность и механическую синхронизацию. Они обеспечивают стабильные показатели скорости на протяжении тысяч циклов.
| Тип ATC | Среднее время между инструментами | Механизм Надежность | Лучшее применение |
|---|---|---|---|
| Стиль турели | 1,5–2,0 секунды | Высокий (меньше движущихся частей) | Простое последовательное выполнение отверстий |
| Двойной сервопривод | 0,8–1,2 секунды | Очень высокий (с кулачковым приводом) | Сложные операции с несколькими инструментами |
| Зонтичный стиль | 3,0–5,0 секунды | Умеренный | Старые мельницы или мельницы начального уровня |
Динамика ускорения и замедления шпинделя
Время от стружки до стружки обеспечивает более точный показатель производительности, чем время от инструмента до инструмента. Он учитывает замедление шпинделя, физическую замену инструмента и ускорение шпинделя до скорости резания. Малоинерционные шпиндели обязательны для быстрой остановки и запуска. Это имеет большое значение во время циклов жесткого нарезания резьбы, когда шпиндель должен мгновенно изменить направление на дне отверстия.
Синхронизация отвода оси Z с включением АТС исключает время отключения воздуха на холостом ходу. Станок координирует ориентацию шпинделя и движение оси Z. Инструмент готов к извлечению в тот момент, когда он освободится от заготовки. Тяжелые шпиндели раскручиваются слишком долго. Шпиндель с конусом 30 здесь хорош, потому что ему не хватает массы, как у шпинделя с конусом 40, что позволяет ему достигать скорости 10 000 об/мин за миллисекунды.
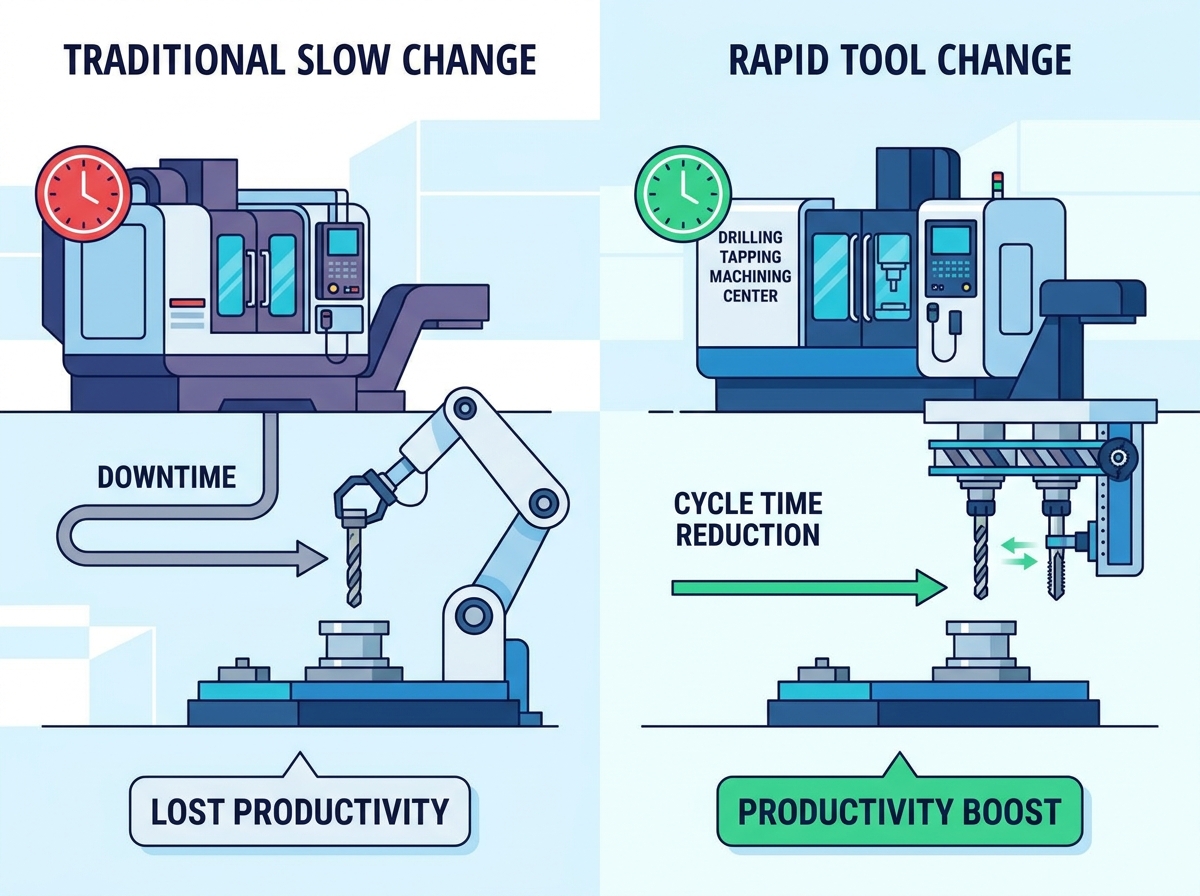
Количественная оценка производительности: сокращение времени цикла по сравнению с традиционными методами
Перевод механической скорости в измеримые производственные показатели раскрывает истинную ценность быстрой замены инструмента. Стабильная производительность и экономия затрат возникают, когда микроэффективность масштабируется при крупносерийном производстве. Мы измеряем успех деталями, выбрасываемыми в мусорное ведро в конце смены.
Время от чипа к чипу и большие объемы производства
Расчет совокупной экономии времени за смену на основе замены инструмента за 1,5 секунды по сравнению с 5 секундами показывает значительный прирост производительности. В приложениях, требующих сотен смен инструмента в час, экономия 3,5 секунд на одну замену дает часы дополнительной производительности обработки каждую неделю. Это напрямую влияет на коэффициент использования оборудования и общую эффективность оборудования (OEE).
Быстрые и предсказуемые циклы также обеспечивают стабильную производительность бурения. Сведение к минимуму времени нахождения инструмента вне реза предотвращает его остывание и термический удар. Поддержание единообразия условий резания продлевает срок службы инструмента. Когда твердосплавное сверло остается при постоянной рабочей температуре, режущие кромки устойчивы к микростружкам.
| Метрический | стандарт VMC (конус 40) | Высокоскоростное сверло-метчик Экономия | времени на 1000 деталей |
|---|---|---|---|
| Время перехода от чипа к чипу | 4,5 секунды | 1,5 секунды | 50 минут |
| Шпиндель 0-10 тыс. об/мин | 1,8 секунды | 0,4 секунды | 23 минуты |
| Отвод оси Z | 1,2 секунды | 0,5 секунды | 11 минут |
Одновременные операции и многофункциональная обработка
Объединение сверления, снятия фасок и нарезания резьбы в единую автоматизированную установку исключает наличие незавершенного производства. Это останавливает ручную обработку деталей. Сравнение времени цикла специального станка с последовательной маршрутизацией на ручных сверлильных станках демонстрирует значительное повышение производительности.
Оценка возможностей жесткого нарезания резьбы с ЧПУ по сравнению с традиционными сверлильными станками, оснащенными механическими насадками для нарезания резьбы, показывает превосходный контроль скорости и глубины. Жесткое нарезание резьбы точно синхронизирует подачу и скорость. Это устраняет необходимость в держателях растяжения-сжатия. Вы получаете более быстрое и точное создание резьбы без механического запаздывания резьбонарезной головки.
Основные оценочные размеры высокоскоростного компактного обрабатывающего центра
Оценка возможностей машины в соответствии с конкретными производственными требованиями требует анализа стандартных отраслевых параметров оценки. Производительность инструмента, крутящий момент шпинделя и скорость позиционирования осей должны соответствовать предполагаемому применению. Нельзя купить станок, основанный только на ускоренном ходе.
Емкость инструмента и конструкция магазина
Определение оптимальной производительности инструмента зависит от сложности детали и требований к резервированию инструмента. Для простых деталей может быть достаточно магазина на 14 инструментов. Вместимость 21 инструмента позволяет использовать резервные инструменты при производстве без освещения. Покупатели должны оценить влияние веса магазина на вибрацию станка и скорость смены инструмента. Более тяжелые магазины увеличивают инерцию и замедляют индексацию.
Когда вы загружаете магазин на 21 инструмент тяжелыми стальными держателями, сервоприводу приходится работать усерднее, чтобы индексировать карусель. Это может привести к задержке в миллисекундах. При работе на сверхвысоких скоростях операторы часто балансируют загрузку магазина, размещая более тяжелые инструменты друг напротив друга, чтобы сохранить устойчивость вращения.
Возможности высокого крутящего момента для жесткого нарезания резьбы
Оценка кривых крутящего момента шпинделя необходима для нарезания резьбы в более твердых сплавах, таких как титан, нержавеющая сталь или кобальт-хром. Вам нужен крутящий момент, не жертвуя ускоренным ходом или скоростью смены инструмента. Конфигурации с высоким крутящим моментом в точных отраслях отвечают строгим требованиям к качеству и производительности медицинского производства.
Необходимость синхронизированной подачи и вращения шпинделя обеспечивает правильную форму резьбы и максимально увеличивает срок службы метчика. Без точной синхронизации тап тащится или завязывается. Это приводит к ухудшению качества резьбы или поломке инструмента. А Высокоскоростной компактный обрабатывающий центр использует энкодеры высокого разрешения для идеальной синхронизации подачи по оси Z с вращением шпинделя.
Скорость быстрого хода и позиционирование оси
Оценка скоростей ускоренного хода по осям X, Y и Z дает полную картину времени без резки. Эти скорости часто превышают 48 м/мин. Линейные направляющие играют огромную роль в поддержании точности позиционирования во время этих высокоскоростных переходов. Они обеспечивают быструю и точную стабилизацию машины перед началом резки.
Коробочные пути слишком медленные для такого типа работ. Роликовые линейные направляющие предлагают наилучшее сочетание скорости и жесткости. Они справляются с агрессивными силами ускорения и замедления, возникающими при перемещении машины от отверстия к отверстию за доли секунды.
Эксплуатационные компромиссы: скорость и жесткость в компактном сверлильном центре
Приоритизация быстрой смены инструментов предполагает концептуальные компромиссы. Покупатели должны принять определенные ограничения относительно жесткости и рабочего диапазона для достижения максимальной скорости. У вас не может быть станка, который выполняет черновую обработку инконеля, как горизонтальный станок с конусом 50, и нарезает резьбу по алюминию, как напарник с конусом 30.
След против рабочего конверта
Максимизация рентабельности инвестиций в занимаемую площадь является основным преимуществом компактных размеров. Эти машины обеспечивают высокую производительность на минимальной площади. Часто в пространстве одной стандартной вертикальной фрезы можно разместить два центра метчиков. Однако эта компактная конструкция накладывает ограничения на размер детали и сложность крепления из-за ограниченного перемещения по осям X и Y.
Вы должны тщательно спланировать свое оборудование. Большие поворотные столы с цапфой могут не подойти. Скорее всего, вы будете полагаться на плотные решетчатые пластины или специальные пневматические тиски, чтобы максимально увеличить количество деталей, которые вы можете разместить в меньшем рабочем пространстве.
Термическая стабильность во время высокоскоростных операций
Управление выделением тепла в результате постоянной быстрой смены инструмента и высокоскоростных циклов шпинделя является обязательным для поддержания точности детали. Оценка программного обеспечения термокомпенсации и вариантов подачи СОЖ через шпиндель (CTS) помогает поддерживать жесткие допуски во время длительных пробегов. Нагрев заставляет отливку расти, смещая нулевую точку оси Z.
Также необходимо учитывать ограничения по весу инструмента. Тяжелые расточные оправки или фрезы большого диаметра влияют на скорость АТС. Они ускоряют износ шпинделя на более легких станках с конусом 30. Эти шпиндели оптимизированы для скорости, а не для удаления тяжелого материала. Придерживайтесь рекомендованных производителем ограничений по весу инструмента, чтобы не уронить инструмент во время замены.
Реалии реализации и риски внедрения
Внедрение технологии высокоскоростной обработки требует учета фактических реалий. Совместимость инструментов, обучение операторов и протоколы технического обслуживания необходимы для устойчивого успеха. Вы не сможете управлять этими станками, используя те же небрежные методы, которые могли бы сойти с рук на медленном станке с инструментальным цехом.
Совместимость инструментов и требования к держателям
Высокоскоростные операции требуют сбалансированных держателей инструментов. Двухконтактные интерфейсы BT30 или BBT30 минимизируют биение и вибрацию. Интеграция быстросменных инструментов сокращает время автономного измерения, проверки и настройки. Правильный выбор инструмента снижает риск вытаскивания инструмента во время резкого замедления шпинделя.
Прежде чем загружать их в магазин, проверьте все конусы держателей инструмента на предмет истирания или истирания.
Убедитесь, что тяговые шпильки точно соответствуют характеристикам, необходимым для дышла машины.
Отбалансируйте все инструменты в сборе по G2,5 при максимальной рабочей частоте вращения шпинделя.
Ежедневно очищайте конус шпинделя специальным скребком для удаления остатков охлаждающей жидкости и стружки.
Протоколы обучения и настройки операторов
Точное измерение длины инструмента и управление смещением предотвращают сбои ATC на высоких скоростях. Операторы должны адаптировать программирование CAM для оптимизации траектории движения инструмента. Вам необходимо свести к минимуму ненужные смены инструментов и предварительную подготовку инструментов в магазине, чтобы в полной мере использовать возможности станка.
Если ваше программное обеспечение CAM выводит команду смены инструмента, но следующий инструмент находится на противоположной стороне карусели, вы теряете время. Программистам следует упорядочить операции так, чтобы между изменениями журналу нужно было индексировать только один или два кармана.
Снижение износа механизмов УВД
Установление графиков профилактического обслуживания кулачковых толкателей, пальцев захвата и центровки ATC обеспечивает долгосрочную надежность. Регулярный контроль пневматических или гидравлических систем, которые приводят в действие механизм освобождения инструмента, предотвращает падение инструмента и дорогостоящие простои.
Еженедельно проверяйте установочный штифт АТС, чтобы убедиться, что рычаг находится точно концентрично с осевой линией шпинделя.
Смазывайте кулачковый механизм в соответствии с интервалами, указанными производителем, используя именно рекомендованную смазку.
Проверьте пружины пальцев захвата на предмет усталости. Заменяйте их ежегодно независимо от визуального состояния.
Каждые шесть месяцев проверяйте усилие зажима дышла с помощью динамометрического стенда.
Заключение
Проведите временной анализ наиболее часто используемых деталей с несколькими отверстиями, чтобы количественно оценить потенциальную экономию времени цикла.
Запросите у производителя пробную резку, чтобы проверить время от стружки до стружки и качество резьбы в реальных условиях.
Проверьте свой текущий запас инструментов, чтобы убедиться в совместимости с высокоскоростными шпинделями с конусом 30 и требованиями к двойным контактам.
Перед началом закупок установите строгий график профилактического обслуживания держателей инструментов и механизмов УВД.
Часто задаваемые вопросы
Вопрос: Каково среднее время смены инструмента в обрабатывающем центре для сверления и нарезания резьбы?
Ответ: В современных центрах время обработки от инструмента к инструменту обычно составляет от 0,8 до 1,5 секунды, а время от стружки до стружки — от 1,5 до 2,5 секунды. Это во многом зависит от конструкции УВД, веса инструментов в магазине и возможностей ускорения двигателя шпинделя.
Вопрос: Чем компактный сверлильный метчик отличается от стандартного вертикального обрабатывающего центра (VMC)?
A: В компактном центре сверла используется более легкий шпиндель с меньшей инерцией, обычно с конусом 30. Он оснащен специализированным ATC, предназначенным для определения приоритета быстрого ускорения, замедления и смены инструмента по сравнению с возможностями тяжелого фрезерования и черновой обработки, которые имеются на стандартных VMC с конусом 40 или 50.
Вопрос: Может ли высокоскоростной компактный обрабатывающий центр справиться с тяжелым фрезерованием?
О: Хотя эти станки способны выполнять легкое и среднее фрезерование, они оптимизированы для осевых операций, таких как сверление и нарезание резьбы. Тяжелые радиальные резы могут вызвать сильную вибрацию и преждевременный износ подшипников шпинделя из-за более легкого интерфейса с конусом 30 и меньшей общей массы машины.
Вопрос: Что такое жесткое нарезание резьбы и почему это важно?
Ответ: Жесткое нарезание резьбы идеально синхронизирует вращение шпинделя станка со скоростью подачи по оси Z. Это позволяет точно нарезать резьбу без необходимости использования головок для нарезания резьбы на растяжение и сжатие. Это сокращает время цикла и значительно повышает точность глубины резьбы.
Вопрос: Как предотвратить падение инструмента при быстрой смене инструмента?
О: Чтобы предотвратить падение инструмента, необходимо использовать высококачественные и правильно обслуживаемые держатели инструментов. Вы должны убедиться, что давление на дышло машины соответствует заводским характеристикам. Регулярно проверяйте пальцы и пружины захвата ATC на предмет износа и никогда не превышайте максимальный предел веса инструмента.
Вопрос: Увеличивает ли более быстрое АТС износ инструмента?
О: Сама по себе скорость АТС не увеличивает износ режущего инструмента. Однако агрессивное ускорение шпинделя и параметры высокоскоростной обработки, связанные с этими центрами, требуют использования высококачественного твердосплавного инструмента и оптимизированной подачи СОЖ для предотвращения преждевременного износа кромки и термического удара.
Похожие статьи
-
 Уважаемые клиенты и деловые партнеры! Чтобы строго соблюдать национальные законы и правила экспортного контроля, а также выполнять международные обязательства, гарантируя, что наши экспортируемые фрезерные станки с ЧПУ и токарные станки с ЧПУ полностью законны и соответствуют требованиям, мы настоящим уведомляем вас о соответствующих правилахНовости компании
-
 Абразивная графитовая пыль разрушает стандартные станки с ЧПУ. Узнайте, почему специализированные пыленепроницаемые станки и правильные методы мокрого или сухого фрезерования необходимы для безопасного производства электродов для электроэрозионной обработки.Новости о продуктах
-
 Сверла и метчики обеспечивают высокоскоростное нарезание резьбы для крупносерийного производства. Понимание пределов крутящего момента шпинделя предотвращает дорогостоящую поломку инструмента и оптимизирует время машинного цикла.Новости о продуктах


