



Производство пресс-форм не оставляет места для ошибок. Когда вы обрабатываете сложную трехмерную геометрию, глубокие полости и сложные стержни, микронные отклонения или плохое качество поверхности мгновенно выбрасывают дорогую инструментальную сталь. Эта реальность заставляет производителей пресс-форм совмещать агрессивное удаление материала во время черновой обработки с предельной точностью, необходимой для чистовых проходов. Вам необходимо оборудование, которое выдерживает большие нагрузки на стружку без ущерба для конечной точности размеров полости формы.
В то время как различные обрабатывающие центры занимаются общей металлообработкой, Вертикально-фрезерный станок остается основным активом литейных цехов. Его механическая конструкция обеспечивает явные преимущества при обработке полостей, позволяя гравитации способствовать посадке заготовки и удалению стружки в конкретных условиях. В этом руководстве представлена основа технической оценки для выбора оборудования, которое соответствует строгим допускам при изготовлении пресс-форм и тяжелым производственным требованиям, обеспечивая эффективную работу вашего цеха.
Ориентация шпинделя определяет возможности. Вертикальное выравнивание шпинделя идеально подходит для врезной резки, сверления и выполнения сложных деталей, необходимых в полостях пресс-форм.
Жесткость не подлежит обсуждению: для успешной обработки пресс-форм из закаленных инструментальных сталей требуется основание и колонна станка, рассчитанные на максимальное гашение вибраций и термическую стабильность.
Системы управления Приводная обработка поверхности. Высокопроизводительный прецизионный вертикальный фрезерный центр опирается на повышенную скорость обработки и возможности прогнозирования для выполнения сложных траекторий CAD/CAM без строжек и заиканий.
Автоматизация устраняет пробел: интеграция датчиков шпинделя и столов с магнитными паллетами превращает автономный вертикальный станок для обработки пресс-форм в масштабируемую высокоэффективную производственную ячейку.
Стратегическая роль вертикально-фрезерного станка в производстве пресс-форм
Успешное производство пресс-форм зависит от строгих базовых требований. Точность размеров должна оставаться постоянной для больших и тяжелых заготовок. Станок должен обеспечивать превосходное качество поверхности, чтобы сократить время ручной полировки, которое часто затрудняет доставку пресс-формы. Кроме того, оборудование должно эффективно обрабатывать закаленные сплавы, такие как инструментальные стали P20, H13 и S7. Для удовлетворения этих критериев требуется машина, созданная специально для обеспечения жесткости и точности, а не только для резки общего назначения.
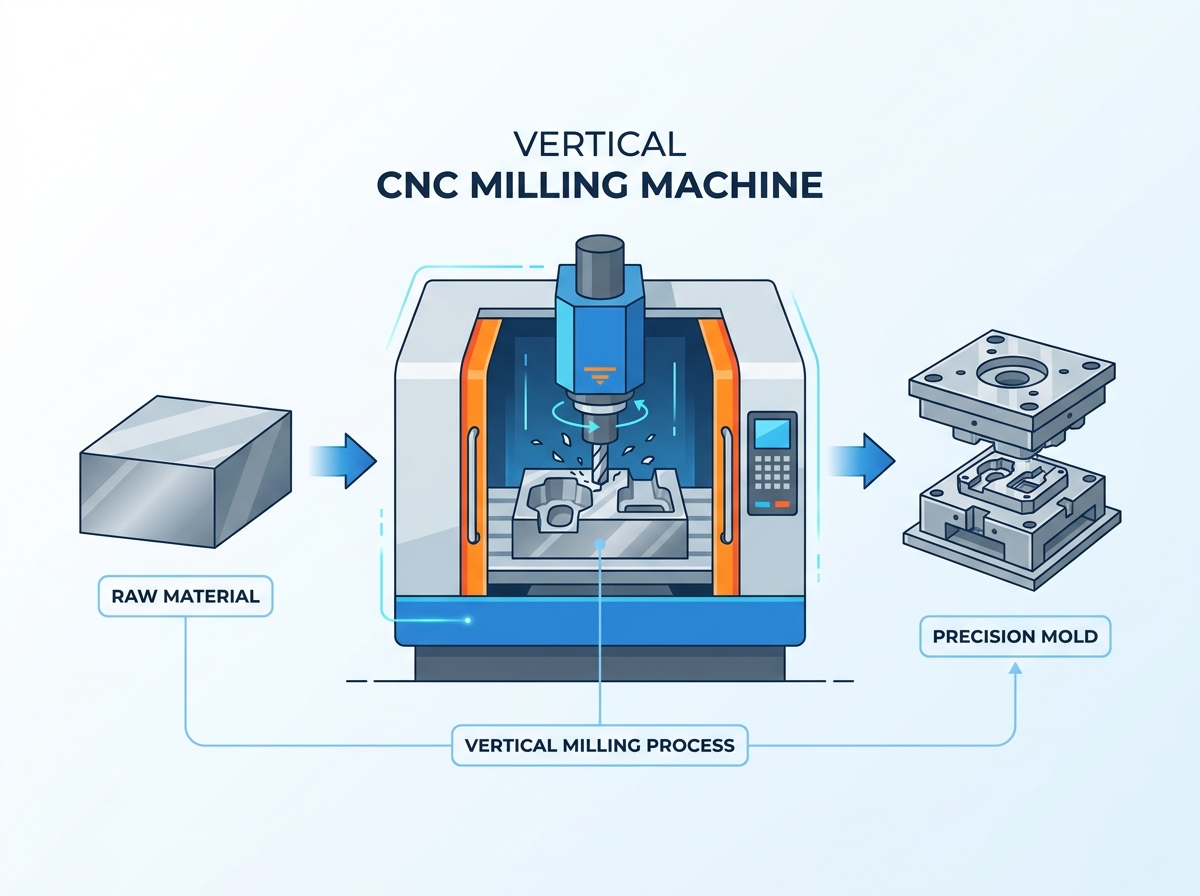
Механическая динамика вертикальной установки напрямую поддерживает эти цели цеха. Режущий инструмент вращается внутри вертикально ориентированного шпинделя, движущегося вдоль оси Z. Контролируемое движение станка направляет стол и заготовку по осям X и Y. Такая вертикальная ориентация позволяет силе тяжести помочь ровно расположить заготовку на столе или приспособлении. Он обеспечивает операторам четкую и беспрепятственную линию обзора во время сложных настроек, указывая, где именно инструмент зацепляется с блоком.
Вертикально ориентированный шпиндель превосходно справляется со специфическими стратегиями траектории движения инструмента, которые ежедневно используются в литейных цехах. Операции врезания выигрывают от прямой направленной вниз силы, приложенной вдоль оси Z. Сложную обработку карманов, необходимую для глубоких полостей и стержней пресс-формы, легче программировать и выполнять, когда инструмент приближается сверху. Машина плавно проходит весь жизненный цикл пресс-формы.
Операторы выравнивают необработанные блоки и удаляют излишки материала с помощью мельниц с высокой подачей.
Станок выполняет получистовые проходы, чтобы уменьшить геометрию и оставить равномерный припуск.
На заключительных высокоскоростных чистовых проходах используются шаровые концевые фрезы малого диаметра для создания окончательной формы полости.
Циклы сверления и нарезания резьбы завершают отверстия для штифтов выталкивателя и каналы охлаждения.
Когда вы оцениваете машину для решения этих задач, вы должны выходить за рамки базовых характеристик. Способность соблюдать жесткие допуски при черновой обработке блока из стали P20 определяет истинную ценность оборудования. Если рама станка прогибается во время тяжелых резов, вам придется часами работать на верстаке и полировать готовую форму, чтобы исправить размерные ошибки.
Анатомия ядра: что делает вертикальную фрезу эффективной для обработки пресс-форм?
Динамика шпинделя: скорость и крутящий момент
Выбор правильного шпинделя предполагает прямой компромисс между крутящим моментом и скоростью. Шпиндели с высоким крутящим моментом необходимы для черновой обработки твердых материалов. Они обеспечивают необходимую силу резания, необходимую для быстрого прохождения больших торцевых фрез и фрез с высокой подачей через закаленную сталь. Редукторная головка или линейный шпиндель с прямым приводом и высоким крутящим моментом обеспечивают низкую производительность, необходимую для удаления больших объемов материала без остановки.
И наоборот, для чистовых проходов требуются высокоскоростные шпиндели, работающие со скоростью от 15 000 до 30 000 об/мин. Эти высокие скорости позволяют инструментам малого диаметра достигать оптимального размера поверхности и нагрузки стружки без разрушения. Когда вы используете шаровую мельницу 1/16 дюйма для обработки крутого угла, вам необходимо число оборотов в минуту, чтобы поддерживать режущее действие. Без достаточной скорости инструмент трется о материал, выделяя тепло, отклоняясь и в конечном итоге ломаясь.
Варианты конусности шпинделя сильно влияют на жесткость инструмента и биение на высоких скоростях. Стандартный конус CAT40 обеспечивает превосходное усилие захвата при выполнении обычных формовочных работ и тяжелой черновой обработки. Однако конусы HSK-A63 обеспечивают превосходную посадку с двойным контактом. Такая конструкция с двойным контактом минимизирует отклонение инструмента и поддерживает строгую концентричность во время высокоскоростных операций чистовой обработки, предотвращая появление вибраций на поверхности формы.
| Конус шпинделя | Основное преимущество | Лучшее применение пресс | -форм Высокая производительность |
|---|---|---|---|
| КАТ40 | Высокая сила захвата, широкая доступность | Тяжелая черновая обработка, крупногабаритное торцевое фрезерование | Умеренный (склонен к болтовне на экстремальных оборотах) |
| HSK-A63 | Двухконтактное седло, высокая жесткость | Высокоскоростная финишная обработка, 3D контуринг. | Отлично (сохраняет концентричность при скорости вращения более 20 000 об/мин) |
| BBT40 (двойной контакт) | Сочетает в себе инструмент CAT40 с торцевым контактом. | Смешанная черновая и чистовая обработка | Очень хороший |
Структурная жесткость: основание и фундамент колонны
Основание машины обеспечивает фундаментальную стабильность, необходимую для изготовления пресс-форм. Он должен гасить сильные вибрации, возникающие при фрезеровании закаленных инструментальных сталей. Массивное, ребристое основание поглощает эти частоты, предотвращая появление следов на поверхности формы. Если у основания недостаточно массы, вибрация передается непосредственно на режущий инструмент, разрушая качество поверхности и сокращая срок службы инструмента.
Конструкция колонны не менее важна. Прочная колонна жестко поддерживает шпиндельную бабку. Он должен выдерживать серьезные изгибающие моменты во время операций врезания по оси Z с высокой подачей. Когда фреза с высокой подачей входит в рез, она отталкивается от шпинделя. Слабая колонна прогибается назад, в результате чего инструмент режет неглубоко и на заготовке остается лишний материал.
Выбор материала корпуса машины определяет его демпфирующие способности. Чугун остается отраслевым стандартом, обеспечивая отличное поглощение вибрации и жесткость конструкции. В частности, механитовый чугун обеспечивает плотную и однородную зернистую структуру, идеальную для станков. В некоторых современных машинах используется конструкция из полимербетона. Полимербетон обеспечивает еще большее гашение вибраций и превосходную термическую стабильность по сравнению с традиционным чугуном, что делает его очень желательным для сверхточных форм.
Конфигурация оси и направляющие
Выбор направляющих определяет, как станок справляется с силами резания и быстрыми движениями. Линейные направляющие обеспечивают более высокую скорость ускоренного перемещения и более низкое трение. В них используются шарикоподшипники с рециркуляцией или роликовые подшипники на профилированном рельсе. Роликовые линейные направляющие обеспечивают отличный баланс скорости и жесткости, что делает их очень эффективными для легких и высокоскоростных чистовых проходов, когда машине приходится быстро менять направление.
Коробчатые направляющие обеспечивают превосходную жесткость и гашение вибрации. Они состоят из прочных чугунных направляющих, скользящих друг относительно друга, разделенных тонкой пленкой масла (турцит). Они имеют большую площадь контакта с поверхностью, что делает их идеальными для тяжелой черновой обработки твердых металлов. Однако коробчатые направляющие страдают от скачкообразного проскальзывания при очень низких скоростях подачи, что может отрицательно повлиять на качество поверхности при медленном и точном контурировании.
Возможности перемещения оси должны соответствовать производственным целям цеха. Ходы по осям X, Y и Z должны соответствовать максимальному размеру основания формы, которое цех намеревается производить, а также зазору для инструментов и зажимов. Недостаточное перемещение оси Z серьезно ограничивает возможность обработки глубоких полостей, использования длинных держателей инструментов или интеграции поворотных столов для многосторонней обработки.
Оценка прецизионного вертикально-фрезерного центра
Системы управления ЧПУ и вычислительная мощность
Изготовление пресс-форм требует передовых средств управления ЧПУ, способных обрабатывать огромные файлы кода, созданные современным программным обеспечением CAM. А Прецизионный вертикально-фрезерный центр опирается на высокую скорость обработки блоков. Усовершенствованные алгоритмы прогнозирования считывают тысячи строк кода перед фактическим разрезом. Эта вычислительная мощность предотвращает заикание машины во время сложной 3D-контурной обработки.
Когда машина глохнет, инструмент задерживается на материале на долю секунды. В результате этой задержки инструмент начинает тереться, выделяя тепло и оставляя на поверхности видимые зазубрины или граненые следы. Высокоскоростной просмотр вперед обеспечивает плавное и непрерывное движение оси путем расчета оптимальных кривых ускорения и замедления для запрограммированной геометрии. Это плавное движение приводит к зеркальной поверхности, что значительно снижает необходимость ручной полировки.
Вы должны проверить возможности обработки данных элемента управления. Ищите элементы управления, которые предлагают специальные режимы высокоскоростной обработки (HSM). Эти режимы позволяют оператору регулировать поведение машины, отдавая предпочтение либо строгой точности размеров, либо более плавному и быстрому движению в зависимости от конкретной выполняемой операции.
Термическая стабильность и компенсация
Тепловое расширение — суровая реальность во время длительных циклов отделки. Программы отделки пресс-форм часто выполняются без присмотра от 10 до 20 часов. Тепло, выделяемое подшипниками шпинделя, трением шарико-винтовой передачи и колебаниями температуры окружающей среды, приводит к расширению и сжатию рамы машины. Этот температурный дрейф нарушает жесткие допуски, вызывая несоответствие линий в местах смешивания различных инструментов.
Для снижения этого риска требуется специальное оборудование и программное обеспечение. Охладители шпинделя циркулируют жидкость с регулируемой температурой вокруг картриджа шпинделя для поддержания постоянной рабочей температуры. Полые ШВП с внутренним охлаждением предотвращают рост оси во время быстрых, повторяющихся движений. Без охлаждения ШВП трение нагревает винт, вызывая его удлинение и приводя к ошибкам позиционирования.
Программное обеспечение термической компенсации в режиме реального времени использует датчики, стратегически расположенные по всей отливке машины. Система управления контролирует эти температуры и использует алгоритмы для динамического прогнозирования и корректировки теплового дрейфа. Он применяет микросмещения к осям, гарантируя, что острие инструмента останется именно там, где требует программа, независимо от того, насколько расширилась отливка.
Автоматизация рабочего процесса и внутрипроизводственная автоматизация
Стандартизированное крепление инструмента меняет коэффициент использования оборудования. Магнитные столы для поддонов и системы зажима с нулевой точкой позволяют выполнять настройку без инженерных разработок. Операторы подготавливают сырье на поддоне снаружи станка, пока шпиндель режет другую деталь. Как только предыдущая работа будет завершена, новый поддон мгновенно фиксируется на месте с повторяемой точностью до микрона. Это значительно сокращает время простоя между установками.
Внутрипроизводственный контроль еще больше повышает производительность и контроль качества. Интеграция датчиков шпинделя позволяет автоматически выравнивать детали. Датчик находит заготовку, автоматически обновляет смещения детали и проверяет критические размеры перед тем, как деталь покинет станок. Эта автоматизация сокращает время наладки, устраняет дорогостоящие ошибки выравнивания, выполняемые человеком, и позволяет уверенно выполнять автоматическую обработку.
Датчики для настройки инструмента не менее важны. Лазерные наладчики инструмента измеряют длину и диаметр инструмента на рабочих оборотах, учитывая рост шпинделя и биение инструмента. Они также автоматически обнаруживают сломанные инструменты и останавливают станок до того, как сломанная фреза испортит заготовку или станет причиной столкновения.
Вертикальное и горизонтальное фрезерование: компромиссы при производстве пресс-форм
Когда выбирать вертикаль
А вертикальный станок для обработки пресс-форм требует меньших первоначальных капиталовложений по сравнению с горизонтальными альтернативами. Кроме того, он занимает значительно меньшую площадь. Это делает его очень привлекательным для независимых литейных мастерских, стремящихся максимально оптимизировать планировку своего предприятия и бюджет капитальных вложений.
Вертикальная компоновка демонстрирует явное превосходство в конкретных приложениях. Детализация врезания выгодна благодаря вертикальной ориентации оси Z, что позволяет направлять осевые силы прямо вниз, на жесткий стол станка. Сверление глубоких отверстий под штифты выталкивателя является простым и очень точным. Обработка плоских, пластинчатых компонентов пресс-формы по своей сути проще, когда сила тяжести удерживает пластину ровно прижатой к столу, что упрощает требования к креплению заготовки.
Операторы обычно считают, что вертикальные машины легче настраивать и контролировать. Открытый передний доступ позволяет легко загружать тяжелые формы с помощью мостового крана. Оператор может стоять прямо перед станком и визуально контролировать траекторию движения инструмента и поток охлаждающей жидкости, что очень важно при проверке первой детали.
Решение проблемы эвакуации стружки
Вертикальное фрезерование имеет один основной недостаток при обработке глубоких полостей. Гравитация удерживает фишки на дне кармана. Если стружка не удаляется немедленно, фреза перерезает ее. Это приводит к ухудшению качества поверхности, ускоренному износу инструмента и его катастрофической поломке. Повторная резка наклепанной стружки приведет к разрушению твердосплавной концевой фрезы за считанные секунды.
Для решения этой проблемы необходимы специальные функции машины и стратегии программирования. Подача СОЖ под высоким давлением (TSC) выбивает стружку из глубоких карманов, одновременно обеспечивая смазку и очистку зоны резания. Программируемая струя воздуха удаляет стружку при резке всухую, что часто требуется для предотвращения термического удара твердосплавных инструментов с покрытием во время твердого фрезерования.
Специализированные стратегии траектории инструмента CAM также помогают контролировать нагрузку стружки в глубоких полостях. Методы наклона и винтового входа уменьшают первоначальный удар по инструменту. Циклы сверления Peck измельчают стружку до приемлемых размеров. Системы обдува воздухом, встроенные в торцевую поверхность шпинделя, обеспечивают непрерывный поток воздуха, сохраняя зону резания чистой, когда TSC не применяется.
Риски реализации и стратегии их смягчения
Отклонение инструмента и дефекты качества поверхности
Использование инструментов с большим вылетом для обработки глубоких полостей пресс-формы представляет значительный риск. Длинным инструментам не хватает жесткости. Это приводит к вибрации, плохому качеству поверхности и серьезной неточности размеров. Инструмент отклоняется от разреза, оставляя излишки материала на стенках формы. Когда инструмент отклоняется, он также меняет эффективную геометрию резания, что приводит к непредсказуемому износу инструмента.
Смягчение последствий требует многогранного подхода. Укажите машины с высокой динамической жесткостью, чтобы противостоять вибрации. Используйте держатели инструментов с термоусадочной посадкой для обеспечения максимальной силы захвата и минимального биения. Термоусадочные держатели обеспечивают симметричный профиль, который сохраняет баланс при высоких оборотах. Используйте программное обеспечение CAM для создания траекторий движения инструмента с постоянным взаимодействием.
Стратегии трохоидального фрезерования поддерживают постоянную нагрузку на инструмент, уменьшая отклонение даже при использовании инструментов с большой досягаемостью. Делая легкие радиальные шаги при высоких скоростях подачи, инструмент не застревает в углах, поддерживая постоянную толщину стружки и предотвращая катастрофический выход из строя.
Узкие места интеграции CAD/CAM
Высокопроизводительный вертикальный фрезерный станок с ЧПУ легко затрудняется устаревшим программным обеспечением. Плохие постпроцессоры не могут использовать все возможности машины. Если CAM-система не может выводить высокоскоростной код наплавки или если постпроцессор выводит данные «точка-точка» вместо плавных дуг, современное оборудование машины простаивает.
Убедитесь, что новая система управления станком полностью совместима с существующей экосистемой CAD/CAM в магазине. Специально выделяйте бюджет на разработку индивидуального постпроцессора на этапе покупки. Хороший постпроцессор автоматически выводит правильные коды HSM, команды подачи СОЖ и циклы датчиков.
Инвестируйте в обучение операторов, чтобы программисты понимали, как использовать расширенные циклы прогнозирования и высокоскоростной обработки. Возможности машины зависят от кода, который ею управляет. Обучение гарантирует, что ваша команда сможет получить максимальную отдачу от инвестиций в новое оборудование.
Заключение
Прежде чем обращаться к поставщикам, проверьте текущие размеры пресс-форм и твердость материала, чтобы определить точные требования к крутящему моменту шпинделя и перемещению оси.
Требуйте от производителей станков выполнения пробных резов на ваших конкретных марках инструментальной стали, чтобы проверить их требования относительно качества поверхности и объемного съема.
Внедряйте термозажимные инструменты и системы зажима с нулевой точкой сразу после установки станка, чтобы максимизировать время безотказной работы шпинделя и сократить узкие места при настройке.
Запланируйте специальное обучение программированию CAM для своих программистов, чтобы они могли создавать высокоскоростные траектории движения инструмента с постоянным взаимодействием, необходимые для современной обработки пресс-форм.
Часто задаваемые вопросы
Вопрос: В чем разница между стандартной вертикальной фрезерной станкой и прецизионным вертикально-фрезерным центром?
Ответ: Прецизионный центр создан специально для жестких допусков. Он отличается повышенной жесткостью конструкции, часто с использованием более тяжелых отливок или полимербетона. Он включает в себя активную тепловую компенсацию для управления ростом тепла. Кроме того, он использует передовые вычислительные мощности ЧПУ с высокоскоростным прогнозом для обработки сложных 3D-поверхностей без заиканий.
Вопрос: Почему скорость шпинделя имеет решающее значение для вертикального фрезерного станка при обработке пресс-форм?
Ответ: Для чистовых проходов необходимы высокие скорости шпинделя. Для отделки пресс-форм используются инструменты малого диаметра, позволяющие проникнуть в узкие углы и сложные детали. Чтобы достичь правильной скорости резания и нагрузки на стружку, не ломая эти маленькие инструменты, шпиндель должен вращаться с очень высокими оборотами, часто превышающими 15 000 об/мин.
Вопрос: Как вертикальный фрезерный станок с ЧПУ справляется с обработкой глубоких полостей?
Ответ: Обработка глубоких полостей создает проблемы с эвакуацией стружки из-за силы тяжести. Станок справляется с этим, используя подачу СОЖ под высоким давлением через шпиндель (TSC) или программируемые потоки воздуха для вытеснения стружки из кармана. Операторы также используют специальные траектории движения инструмента для управления взаимодействием и предотвращения повторной резки стружки.
Вопрос: Может ли вертикальный фрезерный станок резать закаленную инструментальную сталь?
А: Да. Резка закаленной инструментальной стали требует жесткой настройки станка. Успех зависит от тяжелых коробчатых направляющих или линейных направляющих увеличенного размера, шпинделя с высоким крутящим моментом для черновой обработки и массивного основания для поглощения вибрации. Также обязательным является использование подходящего твердосплавного инструмента с покрытием и жестких держателей инструмента.
Вопрос: Какую роль играет термическая компенсация при изготовлении пресс-форм?
Ответ: Циклы отделки пресс-форм часто занимают много часов. За это время тепло от шпинделя и двигателей приводит к расширению отливки машины и ШВП. Термическая компенсация использует датчики и программное обеспечение для динамической регулировки положения осей, обеспечивая сохранение микронной точности на протяжении всего длительного цикла.
Вопрос: Как мне выбрать между 3-осевым и 5-осевым вертикальным фрезерным станком для форм?
Ответ: 3-осевой станок проще, стоит дешевле и обрабатывает большинство стандартных форм и простых полостей. Для изготовления очень сложных форм необходим 5-осевой станок. Это позволяет сократить радиус действия инструмента за счет наклона заготовки, что уменьшает отклонение инструмента, улучшает качество поверхности и устраняет необходимость многократной ручной настройки.
Похожие статьи
-
 Уважаемые клиенты и деловые партнеры! Чтобы строго соблюдать национальные законы и правила экспортного контроля, а также выполнять международные обязательства, гарантируя, что наши экспортируемые фрезерные станки с ЧПУ и токарные станки с ЧПУ полностью законны и соответствуют требованиям, мы настоящим уведомляем вас о соответствующих правилахНовости компании
-
 Абразивная графитовая пыль разрушает стандартные станки с ЧПУ. Узнайте, почему специализированные пыленепроницаемые станки и правильные методы мокрого или сухого фрезерования необходимы для безопасного производства электродов для электроэрозионной обработки.Новости о продуктах
-
 Сверла и метчики обеспечивают высокоскоростное нарезание резьбы для крупносерийного производства. Понимание пределов крутящего момента шпинделя предотвращает дорогостоящую поломку инструмента и оптимизирует время машинного цикла.Новости о продуктах


