



При крупносерийной многопроцессной токарной обработке время простоя является основным фактором, снижающим общую эффективность оборудования. Задержка смены инструмента значительно увеличивается в ходе длительных и сложных производственных циклов. Традиционные гидравлические или механические револьверные головки приводят к задержкам индексации, механическому износу и температурным несоответствиям. Эти проблемы ухудшают как время цикла, так и допуск детали на станке. сверхмощный токарный станок с ЧПУ . Переход на систему индексирования с сервоприводом напрямую устраняет эти узкие места. В этом руководстве оцениваются механические реалии, показатели производительности и эксплуатационные компромиссы, связанные с интеграцией технологии серворевольверной головки в современные рабочие процессы обработки. Мы рассмотрим, как высокоскоростная индексация меняет методы многопроцессной токарной обработки, уделяя особое внимание сокращению времени цикла и механической жесткости.
Сокращение времени цикла: серводвигатели обеспечивают двустороннюю индексацию за доли секунды, что значительно сокращает время простоя в сложных программах обработки детали.
Точность позиционирования: сервомеханизмы с прямым приводом устраняют люфт и тепловой дрейф, связанные с гидравлической жидкостью, обеспечивая более высокую повторяемость на любом прецизионном токарно-револьверном станке.
Специфика применения: в то время как револьверные головки с электроприводом необходимы для интенсивной обработки с использованием приводного инструмента и ротационной обработки, специальные револьверные головки с сервоприводом максимизируют производительность и надежность при стандартной токарной обработке и серийном производстве.
Техническое обслуживание и изменение энергопотребления. Замена гидравлических систем сервоприводами снижает затраты на обслуживание жидкости и электроэнергию, но требует специальных возможностей по устранению неполадок в электрической части.
Механика револьверного станка с сервоприводом в сравнении с традиционными системами
Гидравлическое и сервоприводное приведение в действие турели
Понимание механических различий между револьверными системами имеет решающее значение для оптимизации производства в цехе. Гидравлические револьверные головки полагаются на индексацию с гидравлическим приводом. Они используют центральный насос для подачи гидравлического масла через клапаны, коллекторы и цилиндры. Это плавное движение физически разжимает, вращает и снова зажимает головку револьверной головки. Вязкость гидравлической жидкости меняется по мере прогрева машины во время смены. Эти колебания температуры приводят к нестабильному времени индексации и требуют от операторов постоянного мониторинга системы.
Напротив, Токарно-револьверный станок с сервоприводом использует программируемые электроприводы. Специальный серводвигатель переменного тока подключается непосредственно к револьверному механизму, часто через прецизионный редуктор или прямой привод. Он использует цифровую обратную связь от абсолютного энкодера для точного управления вращением. Нет жидкости, которую нужно нагревать, нет клапанов, которые могут заедать, и нет перепадов давления, которые необходимо устранить. Электрическая система обеспечивает мгновенный крутящий момент, без колебаний перемещая тяжелый диск башни именно туда, куда ему нужно.
Скорость индексирования подчеркивает огромный разрыв в производительности между двумя технологиями. Гидравлическим системам часто требуется две-три секунды для выполнения одной смены инструмента. Жидкость должна создать давление, привести в действие механический кулачок, повернуть диск и вернуться обратно в фиксирующую муфту. Переходы сервоиндексации происходят за доли секунды. Электродвигатель ускоряется и замедляется практически мгновенно. Такое быстрое движение исключает медленную смену инструмента во время сложных циклов, позволяя шпинделю резать металл, а не ждать станка.
Пробелы в энергоэффективности также благоприятствуют электрическому приводу. Гидравлические силовые агрегаты потребляют непрерывную мощность. Насос работает постоянно, чтобы поддерживать давление в системе, независимо от того, перемещается ли револьверная головка или простаивает во время длительного прохода резьбы. Сервосистема имеет энергетический профиль по требованию. Он потребляет пиковый ток только во время фактической фазы индексации. Во время операций резки серводвигатель остается в режиме ожидания, потребляя незначительную мощность. Отказ от гидравлических силовых агрегатов уменьшает общую площадь, необходимую для машины. Шум в цехе значительно снижается без постоянно работающего насоса, а на предприятиях не требуется утилизация гидравлической жидкости.
Сервотурель против силовой турели: определение области применения
Определение производственных границ помогает выбрать подходящее оборудование для ваших конкретных частей. Револьверные головки с сервоприводом оптимизированы специально для быстрой смены инструмента при статической токарной обработке. Они превосходно подходят для быстрой подачи фиксированных режущих инструментов, таких как пластины для черновой обработки, расточные оправки и инструменты для нарезания резьбы, на заготовку. В их конструкции приоритет отдается скорости, простоте и исключительной повторяемости. Поскольку у них нет внутренних приводных валов для приводного инструмента, диск револьверной головки легче. Эта меньшая масса позволяет серводвигателю индексировать револьверную головку на максимальной скорости.
Револьверные головки с электроприводом, часто называемые револьверными головками с приводным инструментом, служат другой цели. Они поддерживают фрезерование, сверление и ротационную обработку непосредственно на токарном станке. Для этого в них используются внутренние приводные механизмы, конические шестерни и подшипники для вращения инструментов. Эта дополнительная функциональность связана с механическими компромиссами. Силовые турели имеют большую массу и механическую сложность. Их скорость при чистом индексировании обычно ниже, чем у специальных статических сервоприводов, поскольку двигатель должен вращать более тяжелый и сложный узел.
Руководители производства должны тщательно взвешивать эти факторы при выборе машины. Вам следует выбрать стандартную револьверную головку с сервоприводом для крупнообъемной токарной обработки с минимальным количеством вторичных операций. Инвестируйте в револьверную головку с электроприводом, когда детали требуют обширного сверления со смещением от центра, нарезания резьбы или фрезерования. Этот выбор диктуется стандартными коэффициентами поворота и размерами партий. Если 90% вашей работы — это просто токарная обработка, то револьверная головка только замедлит время вашего цикла и приведет к появлению ненужных точек обслуживания.
| Характеристики | Сервотурель (статическая) | Силовая револьверная головка (приводной инструмент) | Гидравлическая револьверная головка |
|---|---|---|---|
| Основное приложение | Высокоскоростной статический поворот | Токарно-фрезерная обработка | Стандартная токарная обработка |
| Скорость индексирования | Чрезвычайно быстро (0,15–0,5 с) | Умеренный (0,5–1,0 с) | Медленно (1,5–3,0 с) |
| Механическая сложность | Низкий | Высокий | Средний (на жидкой основе) |
| Масса диска башни | Легкий | Тяжелый | Середина |
| Фокус на техническое обслуживание | Электрический/энкодер | Шестерни/подшипники/электрика | Жидкость/Уплотнения/Насосы |
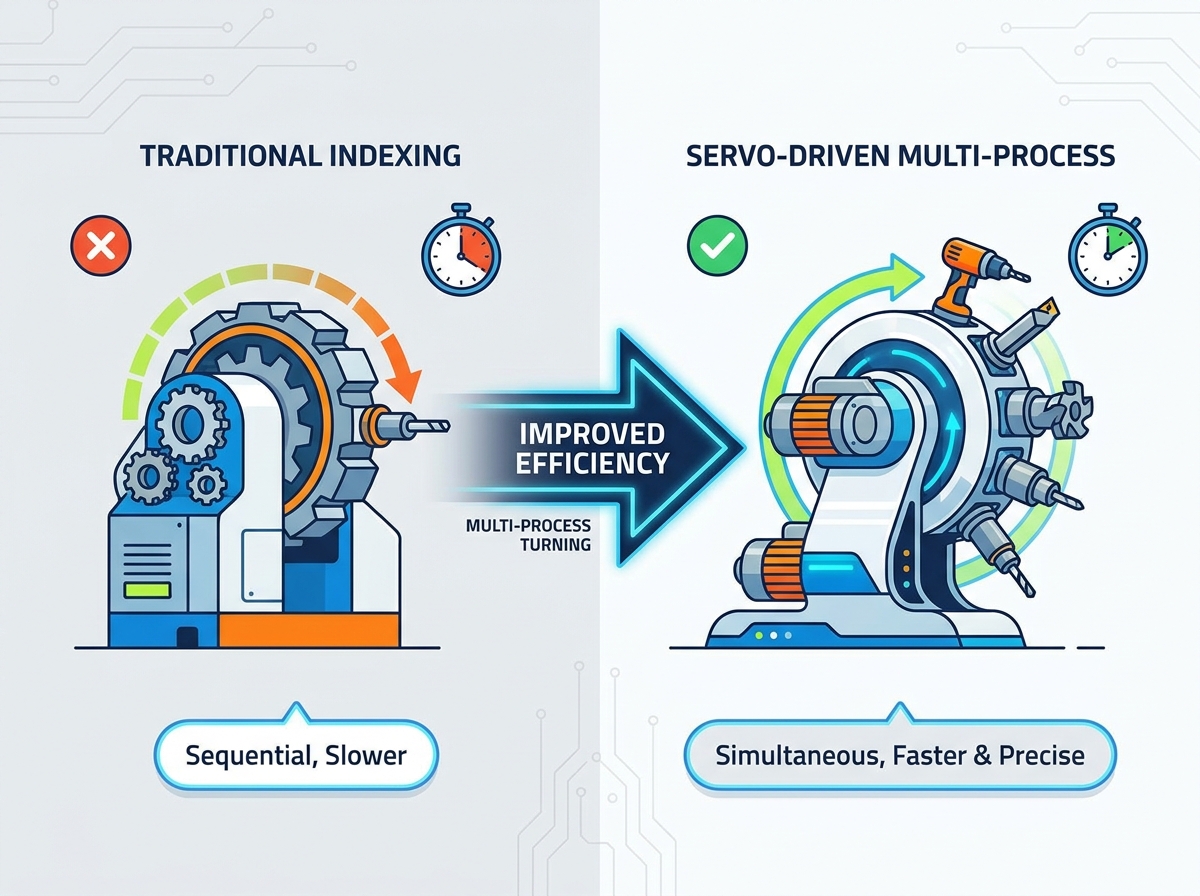
Основные преимущества производительности при многопроцессной токарной обработке
Субсекундная индексация и двунаправленная логика
Сервоприводы автоматически рассчитывают кратчайший путь к следующей инструментальной станции. Эта логика двунаправленной индексации меняет подход программистов к макетам инструментов. Если текущий инструмент находится на первой станции, а следующий — на десятой станции револьверной головки с двенадцатью станциями, револьверная головка вращается назад. Он перемещается на две позиции вместо вращения вперед через восемь позиций. Эта интеллектуальная маршрутизация сводит к минимуму расстояние и время поездки. Гидравлические турели часто полагаются на однонаправленные женевские механизмы, заставляющие турель совершать длинный обход.
Программы обработки детали диктуют фактическую экономию времени на производстве. Программы с частой сменой инструментов значительно выигрывают от сервотехнологии. Рассмотрим цикл, включающий торцевую, черновую, получистовую обработку, нарезание канавок, нарезание резьбы и чистовую обработку. Простой цикл с двумя инструментами дает незначительные преимущества. Сложный цикл работы с несколькими инструментами позволяет значительно сократить время, необходимое для обработки. Когда вы используете устройство подачи прутка и каждые сорок секунд выбрасываете деталь, сокращение времени на смену инструмента на три секунды значительно увеличивает вашу ежедневную производительность.
Количественная оценка этого воздействия показывает существенный рост производства. Экономия всего 1,5 секунд на смену инструмента быстро складывается. Если для детали требуется шесть смен инструмента, вы экономите девять секунд на деталь. При производстве 10 000 деталей это соответствует 90 000 секундам. Это 25 часов восстановленного машинного времени. Это напрямую увеличивает производительность без изменения подачи, скорости или глубины резания. Вы получаете больше деталей, просто перемещая инструменты быстрее.
Абсолютные энкодеры играют жизненно важную роль в обеспечении этой эффективности. Они сохраняют данные о положении башни даже при отключении питания машины. Система ЧПУ точно знает, какой инструмент активен при запуске. Вам не нужно вручную выполнять последовательность возврата в нулевую точку после аварийной остановки или отключения электроэнергии. Оператор просто сбрасывает сигнал тревоги, сбрасывает программу и возобновляет резку. Эта функция позволяет быстрее вернуть станок в производство и предотвращает случайные сбои, вызванные вызовом неправильного смещения инструмента.
Усовершенствование прецизионного токарно-револьверного станка
Механизмы запирания определяют конечную точность башни. В серворевольверных головках используются высокоточные криволинейные муфты или муфты Хирта. Эти взаимосвязанные зубчатые кольца фиксируют револьверную головку на месте. Как только серводвигатель перемещает головку в правильное положение, мощный зажимной механизм задействует эти соединения. Зубья сцепляются друг с другом, образуя жесткий, идеально выровненный механический замок. Серводвигатель не удерживает инструмент во время резки; механическое соединение делает.
Показатели повторяемости во многом зависят от обратной связи сервопривода с обратной связью. Абсолютный энкодер постоянно проверяет точное положение вращения перед срабатыванием зажимного механизма. Это гарантирует, что высота центра инструмента останется точной на протяжении тысяч непрерывных циклов. Вы можете доверять прецизионный токарно-револьверный станок , обеспечивающий жесткие допуски смену за сменой. При токарной обработке шеек подшипников с жесткими допусками даже отклонение высоты центра инструмента на десятитысячную долю дюйма приведет к изменению диаметра и вибрации.
Термическая стабильность — еще одно важное преимущество электрического индексирования. Гидравлическая жидкость нагревается во время непрерывной работы, особенно в условиях большого цикла. Это тепло передается непосредственно в отливку машины, вызывая тепловое расширение. Термический дрейф заставляет операторов постоянно корректировать смещения инструмента в течение дня, чтобы обеспечить допуск деталей. Сервоприводы устраняют этот источник тепла. Отливка машины остается стабильной, сохраняя жесткие допуски на размеры от утренней прогрева до конца ночной смены.
Современные контроллеры ЧПУ интегрируют интеллектуальные функции обработки непосредственно с сервоприводом. Во время индексации они используют мониторинг крутящего момента на уровне привода. Если револьверная головка сталкивается с препятствием (например, с длинной расточной оправкой, ударяющейся о заднюю бабку), крутящий момент мгновенно возрастает. Контроллер обнаруживает этот всплеск и останавливает движение до того, как произойдет механическое повреждение. Это предотвращает катастрофические столкновения, защищает механизмы сцепления и экономит тысячи долларов на запасных частях.
Оценка влияния на работу тяжелых токарных станков с ЧПУ
Реалии жесткости и зажимной силы
Многие машинисты выражают скептицизм в отношении электрических турелей. Они задаются вопросом, сможет ли револьверная головка с электроприводом выдержать высокие силы резания. Удаление тяжелых металлов требует огромной жесткости. Ключом к успеху является понимание того, как эти турели фиксируются на месте. Серводвигатель отвечает только за позиционирование диска револьверной головки. Он полностью изолирован от сил резания.
Серворевольверные головки разделяют функции индексации и зажима. Гидравлические или пневматические зажимные механизмы высокой силы срабатывают после того, как сервопривод перемещает револьверную головку. Они стягивают муфту Hirth с огромной силой, часто превышающей усилие зажима в несколько тонн. Это обеспечивает максимальную жесткость при удалении тяжелых металлов. Сцепленные зубья муфты равномерно распределяют режущую нагрузку по корпусу револьверной головки, предотвращая попадание каких-либо отклонений или вибрации на вал серводвигателя.
Эта конструкция отлично подходит для тяжелых прерывистых резов. Обработка прочных сплавов аэрокосмического назначения, таких как Inconel 718, титан или закаленная сталь 4340, приводит к сильной вибрации. Когда пластина для черновой обработки сталкивается с прерывистым резом, ударные нагрузки огромны. Механическая муфта поглощает эти силы. Прочный зажим позволяет токарному станку выполнять агрессивные черновые проходы, используя всю мощность шпинделя без ущерба для внутренних компонентов револьверной головки.
Масштабируемость для непрерывного серийного производства
Непрерывное серийное производство требует высокой прочности каждого компонента машины. Серводвигатели прекрасно себя чувствуют в производственных условиях с круглосуточным освещением. Они не страдают от деградации жидкости, засорения фильтров или перепадов давления в течение длительных смен. Их производительность остается стабильной от первой части до десятитысячной части. В сочетании с устройством подачи прутка и уловителем деталей револьверный станок с сервоприводом может работать без присмотра в течение нескольких часов, максимально увеличивая время безотказной работы шпинделя.
Механический износ компонентов значительно снижен по сравнению со старыми конструкциями. В работе традиционных турелей используются кулачки, женевские механизмы и внутренние жидкостные уплотнения. Эти детали изнашиваются, требуют смазки и в конечном итоге выходят из строя. Сервосистемы устраняют эти сложные механические связи. Природа серводвигателя с прямым приводом означает меньшее количество движущихся частей. Такое снижение механической сложности значительно сокращает среднее время наработки на отказ.
Предсказуемая надежность позволяет лучше планировать производство. Вы можете уверенно запускать большие пакеты без присмотра. Машина не остановится из-за перегоревшего гидрозатвора или заклинившего женевского механизма. Такая масштабируемость необходима для современных высокоэффективных производственных предприятий, которые полагаются на сжатые графики поставок и минимальное время простоя оборудования.
Риски внедрения и операционная экономия
Капитальные затраты против операционной экономии
Переход на технологию револьверной головки с сервоприводом требует оценки первоначальных характеристик машины с точки зрения долгосрочной эксплуатационной экономии. Хотя машины, оснащенные револьверными головками с сервоприводом, могут занимать другую первоначальную площадь по сравнению с базовыми гидравлическими моделями, окупаемость инвестиций достигается за счет сокращения времени цикла. Более быстрая индексация означает больше деталей в час. При расчете срока окупаемости предприятия должны учитывать точные секунды, сэкономленные на каждой детали, умноженные на годовой объем производства.
Экономия энергии также играет роль в оперативном расчете. Гидравлические силовые агрегаты непрерывно потребляют электроэнергию, выделяя тепло, которым должна управлять система отопления, вентиляции и кондиционирования объекта. Сервотурели потребляют энергию только в течение доли секунды, необходимой для индексации. В течение многолетнего срока службы такое снижение потребления электроэнергии снижает накладные расходы на машину. Кроме того, отказ от закупок гидравлического масла, замены фильтров и платы за утилизацию опасных отходов способствует сокращению операционного бюджета.
Профили обслуживания и совместимость систем
Внедрение сервотехнологии меняет профиль обслуживания вашего магазина. Вы уходите от беспорядочного устранения неполадок в механике и жидкостях. Под машиной не обнаружено утечек гидравлической системы. Вам не придется беспокоиться об износе уплотнений, ухудшении качества масла или удалении отстоя из гидробака. Акцент смещается на упрощенные и более чистые процедуры обслуживания.
Техническое обслуживание теперь включает настройку сервопривода и электрическую диагностику. Технические специалисты должны понимать обратную связь от энкодера, параметры привода и коды аварийных сигналов. Им необходимо контролировать температуру двигателя и проверять электрические соединения внутри шкафа. Несмотря на то, что это чище, это требует другого набора навыков, чем традиционный механический ремонт. Магазины должны обеспечить, чтобы их обслуживающий персонал умело пользовался мультиметрами и перемещался по диагностическим экранам ЧПУ.
Совместимость системы управления имеет решающее значение при выборе машины. Сервопривод револьверной головки должен беспрепятственно взаимодействовать с основным контроллером ЧПУ станка. Совмещение контроллера Fanuc с несовместимым сервоприводом стороннего производителя приводит к задержке связи. Эта задержка сводит на нет преимущества скорости сервотурели. Всегда обеспечивайте плавную интеграцию ПЛК и проверяйте, использует ли производитель станка подходящие компоненты привода.
Снижение рисков и обучение операторов
Стратегии снижения рисков должны быть сосредоточены на обучении операторов. Сервотурели движутся невероятно быстро. Во время настройки операторы должны знать о зонах очистки. Авария на скоростях сервопривода может привести к серьезному смещению головки башни. Программисты должны убедиться, что револьверная головка втянута в безопасное исходное положение, прежде чем подавать команду на индекс, особенно при использовании длинных расточных оправок или удлиненных сверл.
Обучение должно охватывать конкретные процедуры аварийного восстановления. В отличие от гидравлических турелей, сервотурели требуют особых протоколов перенастройки после физического столкновения. Операторы должны знать, как вручную разжать муфту. Им необходимо сбросить параметры смещения сетки в системе управления ЧПУ, чтобы выровнять инструменты по центру шпинделя. Надлежащее обучение сводит к минимуму время простоя после случайной аварии, позволяя цеху быстро снова приступить к резке металла.
Для поддержания точности по-прежнему необходимы регулярные проверки. Операторы должны проверить зажимную муфту на предмет попадания стружки. Стружка, застрявшая в зубьях Гирта, помешает правильной посадке. Это сразу же вызывает проблемы с допусками и может со временем повредить муфту. Поддержание чистоты зоны соединения, обеспечение работы системы промывки охлаждающей жидкостью и проверка механического давления зажима обеспечивают долговременную точность и надежность.
Заключение
Револьверная головка с сервоприводом — окончательный выбор для производителей, отдающих предпочтение скорости и повторяемости. Это значительно сокращает время без резки при стандартной токарной обработке и многопроцессном серийном производстве. Устраняя гидравлические задержки и температурный дрейф, эти системы повышают общую эффективность обработки. Переход на эту технологию требует понимания механических различий, но эксплуатационные преимущества намного перевешивают время обучения.
Проведите анализ времени цикла ваших текущих крупносерийных деталей с помощью программного обеспечения CAM, чтобы смоделировать точную экономию времени, которую даст модернизация револьверной головки с сервоприводом.
Проверьте возможности технического обслуживания вашего магазина, чтобы убедиться, что технические специалисты могут выполнять электрическую диагностику, устранение неполадок энкодеров и настройку сервоприводов.
Установите строгие протоколы восстановления после сбоев и обучите всех операторов процедурам перестройки смены сети, чтобы свести к минимуму время простоя.
Перед окончательной доработкой любой новой спецификации станка проверьте совместимость контроллера ЧПУ и интеграцию привода.
Часто задаваемые вопросы
Вопрос: Каково среднее время индексации револьверного станка с сервоприводом?
Ответ: Отраслевые тесты показывают, что сервоприводы обычно переключаются с одной станции на соседнюю за 0,15–0,5 секунды. Такое быстрое движение значительно сокращает время простоя по сравнению с традиционными гидравлическими системами, которое может занимать до трех секунд.
Вопрос: Может ли револьверная головка с сервоприводом выполнять тяжелые прерывистые резы?
А: Да. Серводвигатель обеспечивает быстрое вращение, а прочные механические муфты обеспечивают фактическое зажатие. Такое разделение обязанностей делает их способными выполнять тяжелую обработку на токарном станке с ЧПУ для тяжелых условий эксплуатации без повреждения двигателя.
Вопрос: Чем сервотурель отличается от силовой турели?
A: Револьверная головка с сервоприводом использует серводвигатель для быстрой индексации статических токарных инструментов. Револьверная головка включает в себя внутренние приводные механизмы и зубчатые передачи для вращения приводных инструментов, таких как концевые фрезы и сверла, для процессов фрезерования.
Вопрос: Какое техническое обслуживание требуется для прецизионного токарно-револьверного станка?
О: Регулярные проверки включают проверку обратной связи энкодера, проверку зажимной муфты на предмет попадания стружки, контроль температуры серводвигателя и обеспечение того, чтобы механическое зажимное давление оставалось в пределах спецификации.
Вопрос: Насколько энергопотребление сервотурели отличается от энергопотребления гидравлической турели?
О: Гидравлические турели требуют непрерывной работы насоса для поддержания давления в системе. Сервотурели потребляют незначительную мощность в режиме ожидания. Они потребляют значительное количество энергии только во время активного индексирования, что делает их гораздо более энергоэффективными.
Вопрос: Можно ли дооснастить гидравлический токарный станок револьверной головкой с сервоприводом?
Ответ: Хотя модернизация технически возможна, она предполагает серьезные проблемы с управлением ЧПУ и интеграцией ПЛК. Покупка новой машины или модернизация при поддержке OEM обычно более выгодны и надежны.
Вопрос: Как двунаправленная индексация сокращает время цикла ЧПУ?
A: Система ЧПУ автоматически вращает револьверную головку в направлении кратчайшего пути к следующему инструменту. Это исключает ненужные полные обороты, экономя драгоценные секунды на сложных программах обработки детали.
Похожие статьи
-
 Уважаемые клиенты и деловые партнеры! Чтобы строго соблюдать национальные законы и правила экспортного контроля, а также выполнять международные обязательства, гарантируя, что наши экспортируемые фрезерные станки с ЧПУ и токарные станки с ЧПУ полностью законны и соответствуют требованиям, мы настоящим уведомляем вас о соответствующих правилахНовости компании
-
 Абразивная графитовая пыль разрушает стандартные станки с ЧПУ. Узнайте, почему специализированные пыленепроницаемые станки и правильные методы мокрого или сухого фрезерования необходимы для безопасного производства электродов для электроэрозионной обработки.Новости о продуктах
-
 Сверла и метчики обеспечивают высокоскоростное нарезание резьбы для крупносерийного производства. Понимание пределов крутящего момента шпинделя предотвращает дорогостоящую поломку инструмента и оптимизирует время машинного цикла.Новости о продуктах


