



Традиционный производственный процесс — перемещение деталей между отдельными токарных станками и фрезерными станками — приводит к неэффективности, начиная от накопления допусков и заканчивая чрезмерными запасами незавершенного производства (НЗП). По мере увеличения сложности компонентов в таких секторах, как аэрокосмическая и медицинская техника, использование нескольких установок приводит к увеличению затрат на рабочую силу, затрат на приспособления и риска брака деталей из-за ошибок при повторной установке. Переход к комплексному производству требует оценки унифицированных платформ. В этом руководстве рассматриваются технические возможности, реалии реализации и рамки рентабельности инвестиций для внедрения 5-осевой токарный станок для производства готовых деталей за один установ. Мы рассмотрим конфигурации шпинделей, требования к инструментам и стратегии программирования, чтобы максимально эффективно использовать станок. Понимая механическую архитектуру и требования к программному обеспечению этих передовых систем, менеджеры цехов могут эффективно исключить второстепенные операции и оптимизировать свои производственные конвейеры.
Консолидированные операции: объединение токарных и фрезерных операций в едином многозадачном токарном центре исключает второстепенные операции, значительно сокращая время наладки и затраты на приспособления.
Точность и качество. Обработка всего компонента за один установ исключает накопление допусков, связанное с перемещением деталей между разными станками.
Зависимость от программного обеспечения. Окупаемость 5-осевой токарной платформы во многом зависит от передового программного обеспечения CAM и точных постпроцессоров для управления сложной кинематикой, координации непрерывных многоосных траекторий инструмента и предотвращения столкновений.
Высокие первоначальные инвестиции по сравнению с долгосрочной доходностью. Хотя капитальные затраты и требования к обучению операторов высоки, сокращение рабочего времени, незавершенного производства и отходов часто оправдывает инвестиции в дорогостоящие детали высокой сложности.
Определение 5-осевого токарных станков по сравнению с традиционными платформами с ЧПУ
Кинематическая архитектура
Современная многоосная платформа работает с использованием линейных осей X, Y и Z в сочетании с поворотными осями. Обычно вы видите фрезерную головку оси B и главный или вспомогательный шпиндель оси C. Эти движения происходят одновременно в пяти различных направлениях, чтобы поддерживать оптимальные углы контакта инструмента с деталью. Эта непрерывная синхронизация позволяет станку вырезать сложные контуры, не останавливаясь для изменения положения инструмента. Линейные оси перемещаются по прочным роликовым направляющим или коробчатым направляющим, очищенным вручную, чтобы поглощать большие силы резания, возникающие во время черновых операций. Поворотные оси используют моментные двигатели с прямым приводом для устранения люфта и обеспечения мгновенной обратной связи по позиционированию для системы ЧПУ. Эта механическая жесткость напрямую приводит к более жестким геометрическим допускам на готовой заготовке.
Стандартное 5-осевое фрезерование и 5-осевое точение
Стандартное 5-осевое фрезерование включает в себя вращающийся инструмент, режущий неподвижную заготовку, или инструмент, вращающийся на наклонном столе. Напротив, поворотно-центрический Многоцелевой токарный центр использует вращение детали на шпинделе с высокой частотой вращения в качестве основного метода удаления материала. 5-осевая фрезерная головка дополняет эту возможность токарной обработки. Это позволяет выполнять сложные фрезерные операции на токарной детали. Когда вы помещаете кусок прутка в токарный центр, главный шпиндель генерирует площадь поверхности, необходимую для токарной обработки, нарезания канавок и нарезания резьбы. Затем фрезерная головка обрабатывает лыски, сверлит смещенные от центра отверстия или нарезает винтовые шлицы. Этот двойной подход требует массивной чугунной станины для гашения различных частот вибрации, возникающих как при токарной, так и при фрезерной обработке.
Лексикон вращающейся оси (A, B и C)
Понимание поворотных осей необходимо в среде токарных станков. Номенклатура определяет, как машина приближается к заготовке.
Ось C: динамическое индексирование вращения главного и вспомогательных шпинделей. Он обеспечивает точное угловое позиционирование фрезерованных элементов на торце или внешнем диаметре детали.
Ось B: наклон фрезерного шпинделя для обработки составных углов. Эта ось позволяет инструменту приближаться к детали практически под любым углом, что позволяет обрабатывать сложные подрезы и наклонные поперечные отверстия.
A-ось: вспомогательная ось вращения. Мастерские часто используют его для программируемых люнетов или задних бабок для поддержки длинных валообразных деталей во время агрессивных циклов точения.
Одновременная 5-осевая обработка против позиционной обработки 3+2
Одновременные 5-осевые траектории включают непрерывное перемещение всех пяти осей. Это необходимо для создания сложных органических контуров, таких как лопатки турбин или аэрокосмические крыльчатки. Система управления станком постоянно рассчитывает центральную точку инструмента, чтобы режущая кромка зацеплялась под правильным углом. И наоборот, индексация 3+2 фиксирует ось B под определенным углом для обработки плоских поверхностей или сверления наклонных отверстий. Такая позиционная обработка обеспечивает максимальную жесткость при тяжелых резах. Блокируя поворотные оси с помощью гидравлических тормозов, станок превращается в высокожесткую 3-осевую фрезу, позволяющую работать с высокой подачей и большой глубиной резания, не вызывая вибраций.
Философия «Сделано в одном»
Конфигурации с двумя шпинделями позволяют станку автоматически переносить деталь с главного шпинделя на вспомогательный шпиндель. Это позволяет осуществлять полную обработку передней и задней сторон без ручного вмешательства. Деталь падает в ловушку в полностью готовом виде. Вы устраняете необходимость во вторичных настройках. Передача детали требует точной синхронизации между двумя шпинделями. Они должны вращаться с одинаковой частотой вращения и фазовым углом, пока вспомогательный шпиндель продвигается вперед для захвата детали. После закрепления отрезной инструмент отделяет деталь от основного прутка, а вспомогательный шпиндель втягивается для окончательной обработки задней стороны. Эта автоматизированная передача является краеугольным камнем автоматического производства без освещения.
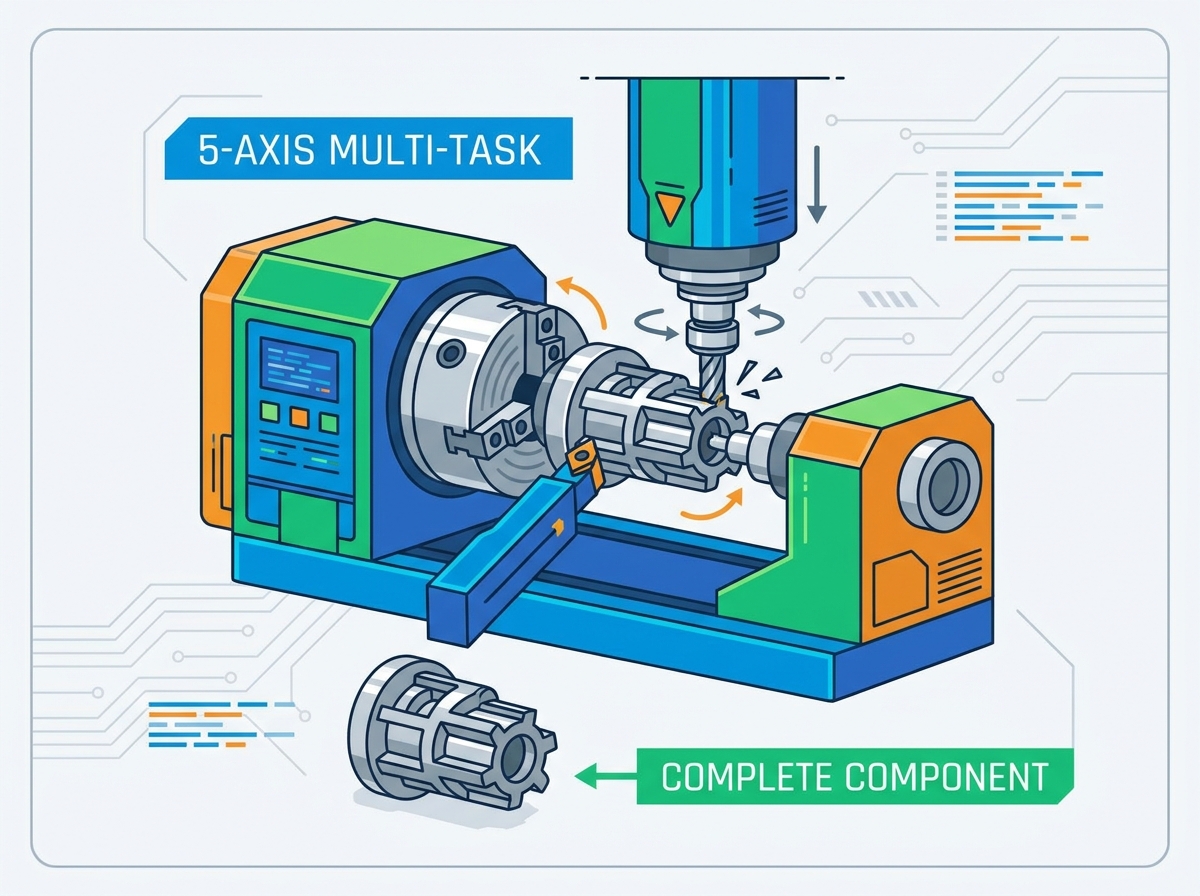
Основные конфигурации: выбор правильной архитектуры
Многофункциональный токарный центр с осью B
Эта конструкция оснащена специальным фрезерным шпинделем, установленным на поворотной оси B, обеспечивающим автоматическую смену инструмента (ATC). Он обрабатывает очень сложную геометрию, сверление под глубоким углом и одновременную 5-осевую контурную обработку. Наклон оси B позволяет использовать более короткие и жесткие режущие инструменты. Это уменьшает прогиб и вибрацию, обеспечивая при этом превосходное качество поверхности. Магазин ATC может вмещать от 40 до более 120 инструментов, обеспечивая гибкость при обработке целых семейств деталей без смены инструмента вручную. Однако, как правило, он занимает большую площадь. Фрезерный шпиндель также может иметь меньший крутящий момент при тяжелой токарной обработке по сравнению с традиционной статической револьверной головкой. Вы должны сбалансировать потребность в гибкости фрезерования и скорость съема сырья, необходимую для ваших конкретных компонентов.
Токарно-фрезерный станок с револьверной головкой
В этой конфигурации используется прочная нижняя или верхняя револьверная головка, оснащенная приводным инструментом и возможностью работы по оси Y. А Токарно-фрезерный станок с револьверной головкой предназначен для крупносерийного производства, где основной операцией является тяжелая токарная обработка с высоким крутящим моментом. Требования к фрезерованию вторичны, например, лыски, поперечные отверстия или шпоночные канавки. Револьверная головка быстро перемещается от станции к станции, сводя к минимуму время перехода от одной стружки к другой. Компромиссом является ограниченная угловая гибкость по сравнению с головкой оси B. Производительность инструмента строго ограничена количеством револьверных станций, обычно от 12 до 24 позиций. Если ваши детали требуют интенсивной тяжелой токарной обработки с использованием только базового фрезерования со смещением от центра, конфигурация револьверной головки с электроприводом обеспечивает более быстрое время цикла и более компактную площадь станка.
| фрезерный | Многозадачный центр по оси B Токарно- | станок с револьверной головкой |
|---|---|---|
| Первичная сила | Комплексное 5-осевое фрезерование, глубокие отверстия под углом | Тяжелая токарная обработка, быстрая индексация, большой объем |
| Емкость инструмента | Высокий (40–120+ через ATC) | Ограничено (12–24 через турель) |
| Жесткость фрезерования | Отлично подходит для различных углов (более короткие инструменты) | Подходит для ортогональных объектов (X/Y/Z). |
| Крутящий момент | Умеренный (ограничения корпуса шпинделя) | Высокий (массивная башня) |
| След | Большой | Компактный |
Критерии технической оценки: характеристики и результаты производства
Геометрические возможности: призматические и осесимметричные детали
Проанализируйте геометрию детали, чтобы определиться с выбором станка. Тяжелые призматические детали с небольшими точеными деталями предпочитают 5-осевые фрезерные центры. Осесимметричные или валоподобные детали со сложными эксцентриковыми характеристиками требуют специальной поворотной платформы для эффективной обработки при тяжелом вращательном резании. Посмотрите на отпечатки своих деталей. Если деталь начинается с квадратного блока и требует в основном торцевого фрезерования и обработки карманов, имеет смысл использовать фрезу с цапфой. Если он начинается с круглого прутка и требует обширной токарной обработки внешнего диаметра, нарезания резьбы и расточки перед добавлением функций фрезерования, токарно-фрезерный центр является правильным выбором. Соответствие архитектуры станка форме сырья сводит к минимуму потери времени на резку.
Мощность шпинделя, крутящий момент и жесткость
Оцените непрерывную и пиковую мощность как для токарного шпинделя, так и для фрезерной головки. Оцените конструкцию станины машины, например чугуна или полимербетона. Сравните конструкции коробчатых и линейных направляющих. Эти факторы определяют гашение вибрации при прерывистом резании экзотических сплавов. Главный шпиндель с высоким крутящим моментом и встроенным редуктором обеспечивает низкую мощность, необходимую для черновой обработки поковок большого диаметра. И наоборот, высокоскоростной фрезерный шпиндель с прямым приводом обеспечивает частоту вращения, необходимую для концевых фрез и сверл малого диаметра. Станина станка должна поглощать гармонические вибрации, создаваемые этими различными динамиками резания, чтобы предотвратить появление вибраций на готовой детали.
Управление инструментами и автоматизация
Анализ мощности устройства автоматической смены инструмента (ATC). Для изготовления сложных деталей часто требуется от 40 до 120 и более инструментов. Оцените системы мониторинга износа инструмента и возможности управления резервным инструментом. Эти функции поддерживают производство без освещения и сводят к минимуму вмешательство оператора. Когда режущий инструмент достигает конца своего прогнозируемого срока службы, система ЧПУ должна автоматически заменить его на родственный инструмент, не останавливая цикл. Лазерные устройства для предварительной настройки инструмента внутри станка автоматически измеряют длину и смещение диаметра инструмента, компенсируя термическое расширение и износ кромок. Эта система обратной связи с обратной связью обеспечивает точность размеров при производстве больших партий.
Термическая стабильность и управление охлаждающей жидкостью
Системы активного охлаждения шпинделей и шарико-винтовых пар поддерживают микронную точность в течение длительного непрерывного производственного цикла. Системы подачи СОЖ под высоким давлением, часто достигающим 1000 фунтов на квадратный дюйм, необходимы для эффективного удаления стружки при глубоком сверлении и обработке экзотических материалов. Во время работы машины трение приводит к выделению тепла в подшипниках и направляющих. Это тепло приводит к расширению металлических компонентов, смещая положение инструмента относительно заготовки. Охлажденная охлаждающая жидкость, циркулирующая по отливкам машины, стабилизирует внутреннюю температуру. СОЖ под высоким давлением выдувает стружку из глубоких полостей, предотвращая повторную резку и преждевременный выход инструмента из строя. Он также разбивает волокнистую стружку на легко управляемые куски, предотвращая ее наматывание на патрон или инструмент.
Влияние на бизнес и вопросы рентабельности инвестиций
Сокращение труда и настройки
Консолидация операций смещает рабочий процесс от нескольких операторов, управляющих несколькими машинами, к одному оператору, управляющему многозадачной ячейкой. Это сокращает трудозатраты и время наладки. Вместо того, чтобы перемещать партию деталей с токарного станка на стан, а затем на станцию снятия заусенцев, оператор загружает сырье и выгружает готовые детали. Такой подход с единой настройкой исключает время, затрачиваемое на перемещение тисков, набор приспособлений и установку инструментов на нескольких машинах. Оператор может сосредоточиться на оптимизации процесса, контроле качества и программировании следующего задания, пока машина работает без присмотра.
НЗП и площадь помещения
Устранение простоя запасов незавершенного производства между операциями сокращает требуемую производственную площадь. Когда детали перемещаются через несколько отдельных станков, они часто лежат в контейнерах в ожидании следующего доступного шпинделя. Это связывает капитал с незавершенной продукцией и загромождает цеха. Единая токарно-фрезерная платформа превращает сырье в готовые детали за один непрерывный цикл. Вы можете отправлять детали сразу после того, как они сойдут со станка, что улучшает поток денежных средств и уменьшает занимаемую площадь, необходимую для складских стеллажей и складских помещений.
Гибкость в больших объемах и малых объемах (HMLV)
Возможности быстрой переналадки, предварительно загруженные карусели инструментов и стандартизированное крепление делают эти станки очень выгодными для мелкосерийной обработки сложных деталей. В среде HMLV время установки — враг прибыльности. Храня стандартный набор токарных и фрезерных инструментов в магазине ATC, вы избавляетесь от необходимости разбирать и восстанавливать сборки инструментов для каждой новой работы. Стандартизированные цанговые патроны и системы быстрой смены кулачков с нулевой точкой позволяют оператору менять зажим за считанные минуты, а не часы. Такая гибкость позволяет магазину выгодно работать с небольшими партиями и быстро реагировать на срочные требования клиентов.
Отраслевые приложения и соответствие требованиям
Аэрокосмическая и оборонная промышленность
Обработка экзотических сплавов, таких как титан и инконель, требует высокой жесткости и низких скоростей резания. Производство сложных лопаток турбин, валов двигателей, компонентов шасси и элементов конструкции с одновременной 5-осевой контурной обработкой помогает соблюдать строгие допуски AS9100. Знание того, когда фрезеровать деталь аэрокосмической отрасли на 5-осном фрезерном станке, а не на многозадачном токарно-фрезерном станке, во многом зависит от требуемого соотношения токарной обработки и фрезерования. Компоненты аэрокосмической отрасли часто имеют тонкие стенки и глубокие карманы, которые склонны к деформации. Возможность обработки этих элементов за один установ без снижения давления зажима гарантирует, что деталь останется стабильной по размерам. Подача СОЖ под высоким давлением обязательна для контроля тепла, выделяющегося при резке жаропрочных суперсплавов.
Производство медицинского оборудования
Токарная обработка в швейцарском стиле широко распространена при изготовлении костных винтов, спинальных клеток и зубных имплантатов. Соблюдение требований FDA требует повторяемых процессов с единой настройкой. Эти унифицированные платформы уменьшают риск вмешательства человека, искажений при зажиме и загрязнения поверхности. Медицинские детали, как правило, небольшие, очень сложные и изготавливаются из прочных материалов, таких как нержавеющая сталь 316L или титан. Возможности субшпинделя токарно-фрезерного центра позволяют выполнять полную обработку внутренних элементов, таких как приводы Torx или канюлированные отверстия, без ручного вмешательства. Этот автоматизированный процесс гарантирует согласованность партий и упрощает процедуры проверки, необходимые для производства медицинского оборудования.
Риски реализации и стратегии их смягчения
Сложность программирования
Стандартным пакетам CAM не хватает возможности безопасного программирования многоканальных многошпиндельных операций. Инвестируйте в специализированное многозадачное программное обеспечение CAM и требуйте проверенные постпроцессоры, предназначенные для конкретного станка. Для программирования станка с двумя шпинделями, двумя револьверными головками и головкой оси B требуется программное обеспечение, которое может синхронизировать траектории инструмента, чтобы предотвратить столкновения и оптимизировать время цикла. Постпроцессор должен точно перевести данные CAM в конкретный диалект G-кода, необходимый для управления станком. Не пытайтесь запустить сложный токарно-фрезерный центр с базовым программным обеспечением для 3-осевого фрезерования.
Риски столкновений в плотных рабочих оболочках
Высокая стоимость поломок шпинделя из-за близости револьверных головок, субшпинделей, люнетов и головок оси B представляет собой значительный риск. Обязательно используйте программное обеспечение для моделирования цифровых двойников для проверки траекторий инструмента G-кода до начала физической обработки. Рабочий диапазон многозадачной машины чрезвычайно перегружен. Незначительная ошибка программирования может привести к катастрофическому столкновению фрезерной головки и патрона вспомогательного шпинделя. Программное обеспечение для моделирования считывает реальный G-код и моделирует кинематику станка в виртуальной среде, выявляя любые потенциальные проблемы с помехами, прежде чем вы нажмете кнопку запуска цикла в цехе.
Недостаток навыков оператора
Традиционные операторы токарных или фрезерных станков сталкиваются со сложной кинематикой. Бюджет на комплексные программы обучения под руководством поставщиков и переход на модель «программист-оператор». Для работы на 5-осном токарно-фрезерном станке требуется глубокое понимание принципов токарной и фрезерной обработки, а также продвинутая навигация по управлению ЧПУ. Операторы должны знать, как управлять контролем центральной точки инструмента, динамическими смещениями детали и кодами многоканальной синхронизации. Инвестируйте значительные средства в обучение, чтобы ваши сотрудники могли безопасно и эффективно работать на этих передовых производственных платформах.
Заключение
Соберите портфолио самых сложных деталей, подверженных узким местам, чтобы оценить текущую неэффективность и определить точное соотношение требуемой токарной обработки и фрезерования.
Запросите исследования времени, предложения «под ключ» и результаты физических испытаний у включенных в короткий список производителей станков, чтобы проверить время цикла, качество поверхности и заявленные требования к точности для ваших конкретных материалов.
Перед поставкой машины проверьте свои текущие возможности программного обеспечения CAM и бюджет на расширенные пакеты многозадачного программирования и инструменты моделирования цифровых двойников.
Разработайте комплексную матрицу обучения для вашего наладочного персонала и операторов, чтобы устранить разрыв в навыках между традиционной 2-осевой токарной обработкой и одновременной 5-осевой обработкой.
Часто задаваемые вопросы
Вопрос: В чем разница между 5-осевым токарным станком и 5-осевым фрезерным станком?
A: 5-осевой токарный станок в основном вращает заготовку на высоких скоростях для токарных операций, одновременно используя приводной инструмент или фрезерную головку для второстепенных деталей. 5-осевой фрезерный станок удерживает заготовку относительно неподвижной или на наклонно-поворотном столе, в то время как вращающийся режущий инструмент перемещается вокруг нее.
Вопрос: Может ли многофункциональный токарный центр полностью исключить второстепенные операции?
А: Да. Используя главный шпиндель и вспомогательный шпиндель, станок может автоматически переносить деталь на обработку задней поверхности, помещая полностью готовую деталь в уловитель деталей без повторного зажима вручную.
Вопрос: Какое программное обеспечение требуется для работы токарно-фрезерного станка с револьверной головкой?
Ответ: Вам нужна продвинутая CAM-система, способная осуществлять многоканальную синхронизацию, а также высокоточный постпроцессор, ориентированный на конкретную машину, для перевода программы в безопасный G-код.
Вопрос: Подходят ли 5-осевые токарные станки для крупносерийного производства?
Ответ: Хотя они традиционно используются для сложных деталей с большим количеством смеси и небольшими объемами, интеграция устройств подачи прутка, портальных загрузчиков и роботизированных разгрузчиков деталей делает их высокоэффективными для автоматизированных крупносерийных производственных циклов.
Вопрос: Как 5-осевая токарная обработка повышает точность деталей?
Ответ: Обрабатывая все детали за один установ, станок устраняет наложение допусков, которое естественным образом возникает, когда деталь вручную разжимается, перемещается и повторно зажимается на другом станке.
Вопрос: Каковы основные оси при 5-осевой токарной обработке?
A: Обычно оси включают X, Y и Z для линейных перемещений, ось C для индексации и вращения главного или вспомогательных шпинделей и ось B для поворота фрезерной головки или приводного инструмента на револьверной головке по оси Y.
Похожие статьи
-
 Уважаемые клиенты и деловые партнеры! Чтобы строго соблюдать национальные законы и правила экспортного контроля, а также выполнять международные обязательства, гарантируя, что наши экспортируемые фрезерные станки с ЧПУ и токарные станки с ЧПУ полностью законны и соответствуют требованиям, мы настоящим уведомляем вас о соответствующих правилахНовости компании
-
 Абразивная графитовая пыль разрушает стандартные станки с ЧПУ. Узнайте, почему специализированные пыленепроницаемые станки и правильные методы мокрого или сухого фрезерования необходимы для безопасного производства электродов для электроэрозионной обработки.Новости о продуктах
-
 Сверла и метчики обеспечивают высокоскоростное нарезание резьбы для крупносерийного производства. Понимание пределов крутящего момента шпинделя предотвращает дорогостоящую поломку инструмента и оптимизирует время машинного цикла.Новости о продуктах


