



El flujo de trabajo de fabricación tradicional (mover piezas entre tornos y fresadoras discretas) introduce ineficiencias inherentes, desde la acumulación de tolerancias hasta un inventario excesivo de trabajos en progreso (WIP). A medida que aumenta la complejidad de los componentes en sectores como el aeroespacial y el de dispositivos médicos, depender de múltiples configuraciones aumenta los costos de mano de obra, los gastos de instalación y el riesgo de piezas desechadas debido a errores de reenganche. La transición a la fabricación 'todo en uno' requiere evaluar plataformas unificadas. Esta guía examina las capacidades técnicas, las realidades de implementación y los marcos de retorno de la inversión para adoptar un Torno de 5 ejes para producir componentes completos en una sola configuración. Analizaremos las configuraciones de husillos, los requisitos de herramientas y las estrategias de programación para maximizar la utilización de la máquina. Al comprender la arquitectura mecánica y las demandas de software de estos sistemas avanzados, los gerentes de planta pueden eliminar de manera efectiva las operaciones secundarias y optimizar sus procesos de producción.
Operaciones consolidadas: la integración de torneado y fresado en un único centro de torneado multitarea elimina operaciones secundarias, lo que reduce drásticamente los tiempos de preparación y los costos de accesorios.
Precisión y calidad: el mecanizado de un componente completo en una sola configuración elimina la acumulación de tolerancias asociadas con piezas móviles entre diferentes máquinas.
Dependencia del software: el retorno de la inversión de una plataforma de torneado de 5 ejes depende en gran medida del software CAM avanzado y de postprocesadores precisos para gestionar cinemáticas complejas, coordinar trayectorias continuas de herramientas de múltiples ejes y evitar colisiones.
Alta inversión inicial versus rendimiento a largo plazo: si bien los gastos de capital y los requisitos de capacitación de los operadores son altos, la reducción de las horas de mano de obra, el trabajo en proceso y los desechos a menudo justifica la inversión en piezas de alta complejidad y alto valor.
Definición del torno de 5 ejes frente a las plataformas CNC tradicionales
Arquitectura cinemática
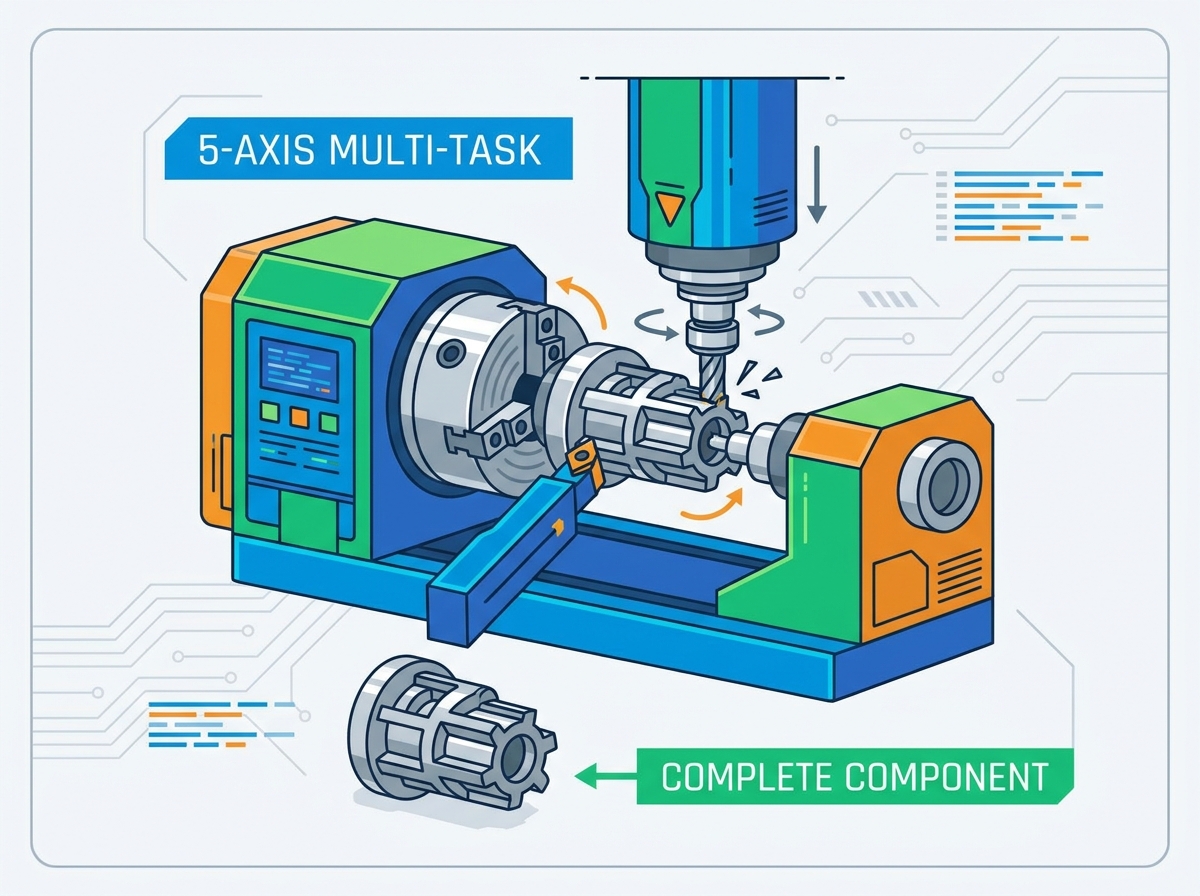
Una plataforma multieje moderna funciona utilizando ejes lineales X, Y y Z combinados con ejes giratorios. Por lo general, verá un cabezal de fresado del eje B y husillos principales o secundarios del eje C. Estos movimientos ocurren en cinco direcciones diferentes simultáneamente para mantener ángulos de contacto óptimos entre la herramienta y la pieza. Esta sincronización continua permite a la máquina tallar contornos complejos sin detenerse para reposicionar la herramienta. Los ejes lineales se desplazan sobre guías de rodillos de alta resistencia o guías de caja raspadas a mano para absorber las fuertes fuerzas de corte generadas durante las operaciones de desbaste. Los ejes giratorios utilizan motores de torsión de accionamiento directo para eliminar el juego y proporcionar retroalimentación de posicionamiento instantánea al control CNC. Esta rigidez mecánica se traduce directamente en tolerancias geométricas más estrictas en la pieza de trabajo terminada.
Fresado estándar de 5 ejes frente a torneado de 5 ejes
El fresado estándar de 5 ejes implica una herramienta giratoria que corta una pieza de trabajo estacionaria o una que gira sobre una mesa inclinable. Por el contrario, un enfoque centrado en el giro El centro de torneado multitarea se basa en la rotación de piezas a altas RPM en un husillo como método principal de eliminación de material. Un cabezal de fresado de 5 ejes complementa esta capacidad de torneado. Esto permite operaciones de fresado complejas en una pieza torneada. Cuando se introduce una pieza de barra en un centro de torneado, el husillo principal genera la superficie necesaria para tornear, ranurar y roscar. Luego, el cabezal de fresado se acopla para mecanizar superficies planas, perforar orificios descentrados o cortar estrías helicoidales. Este enfoque de doble naturaleza requiere una enorme base de hierro fundido para amortiguar las distintas frecuencias de vibración generadas por las operaciones de torneado y fresado.
Léxico del eje giratorio (A, B y C)
Es necesario comprender los ejes giratorios en un entorno de torno-fresado. La nomenclatura dicta cómo se acerca la máquina a la pieza de trabajo.
Eje C: Indexación rotacional dinámica del husillo principal y secundario. Proporciona un posicionamiento angular preciso para funciones de fresado en la cara o el diámetro exterior de la pieza.
Eje B: Inclinación del husillo de fresado para mecanizar ángulos compuestos. Este eje permite que la herramienta se acerque a la pieza desde prácticamente cualquier ángulo, lo que permite mecanizar cortes socavados complejos y agujeros transversales en ángulo.
Eje A: Eje de rotación auxiliar. Los talleres suelen utilizar esto para lunetas programables o contrapuntos para soportar piezas largas con forma de eje durante ciclos de giro agresivos.
Mecanizado posicional simultáneo de 5 ejes frente a 3+2
Las trayectorias simultáneas de 5 ejes implican un movimiento continuo de los cinco ejes. Lo necesita para contornos orgánicos complejos, como álabes de turbinas o impulsores aeroespaciales. El control de la máquina calcula constantemente el punto central de la herramienta para mantener el filo enganchado en el ángulo correcto. Por el contrario, la indexación 3+2 bloquea el eje B en un ángulo específico para mecanizar caras planas o perforar agujeros en ángulo. Este mecanizado posicional maximiza la rigidez para cortes pesados. Al bloquear los ejes giratorios mediante frenos hidráulicos, la máquina se transforma en una fresadora de 3 ejes muy rígida, lo que le permite alcanzar altas velocidades de avance y grandes profundidades de corte sin provocar vibraciones.
La filosofía 'hecho en uno'
Las configuraciones de doble husillo permiten que la máquina transfiera automáticamente la pieza del husillo principal al subhusillo. Esto permite el mecanizado completo de las caras frontal y posterior sin intervención manual. La pieza cae en un receptor completamente terminada. Elimina la necesidad de configuraciones secundarias. La transferencia de piezas requiere una sincronización exacta entre los dos husillos. Deben girar exactamente a las mismas RPM y ángulo de fase mientras el subhusillo avanza para agarrar la pieza. Una vez sujeto, una herramienta de separación separa el componente de la barra principal y el subhusillo se retrae para terminar la parte posterior. Esta transferencia automatizada es la piedra angular de la fabricación desatendida y sin luces.
Configuraciones principales: elegir la arquitectura adecuada
El centro de torneado multitarea del eje B
Este diseño presenta un husillo de fresado dedicado montado en un eje B pivotante, capaz de realizar cambios automáticos de herramienta (ATC). Maneja geometrías altamente complejas, perforación en ángulo profundo y contorneado simultáneo de 5 ejes. La inclinación del eje B permite el uso de herramientas de corte más cortas y rígidas. Esto reduce la deflexión y la vibración al mismo tiempo que produce acabados superficiales superiores. El cargador ATC puede contener entre 40 y más de 120 herramientas, lo que brinda la flexibilidad de mecanizar familias enteras de piezas sin cambios manuales de herramientas. Sin embargo, generalmente tiene una huella mayor. El husillo de fresado también puede tener un par más bajo para torneado pesado en comparación con una torreta estática tradicional. Debe equilibrar la necesidad de flexibilidad de fresado con las tasas de eliminación de materia prima requeridas para sus componentes específicos.
La fresadora de torneado con torreta eléctrica
Esta configuración utiliza una torreta inferior o superior robusta equipada con herramientas activas y capacidades de eje Y. A La fresadora de torneado de torreta eléctrica maneja producciones de gran volumen donde el torneado pesado y de alto torque es la operación principal. Los requisitos de fresado son secundarios, como planos, orificios transversales o chaveteros. La torreta se indexa rápidamente de una estación a otra, minimizando los tiempos entre chips. La desventaja es una flexibilidad angular limitada en comparación con un cabezal de eje B. La capacidad de la herramienta está estrictamente restringida por el número de estaciones de torreta, normalmente de 12 a 24 posiciones. Si sus piezas requieren un torneado pesado extenso con solo un fresado descentrado básico, la configuración de torreta eléctrica ofrece tiempos de ciclo más rápidos y una huella de máquina más compacta.
| Característica | Centro multitarea de eje B | Torreta eléctrica Torno-fresador |
|---|---|---|
| Fuerza primaria | Fresado complejo de 5 ejes, agujeros en ángulo profundo | Torneado pesado, indexación rápida, alto volumen |
| Capacidad de la herramienta | Alto (40 - 120+ vía ATC) | Limitado (12 - 24 vía torreta) |
| Rigidez de fresado | Excelente para ángulos variados (herramientas más cortas) | Bueno para características ortogonales (X/Y/Z) |
| Torque de giro | Moderado (limitaciones de la carcasa del husillo) | Alto (fundido de torreta masiva) |
| Huella | Grande | Compacto |
Criterios de evaluación técnica: características de los resultados de fabricación
Capacidades geométricas: piezas prismáticas frente a ejesimétricas
Analizar geometrías de piezas para determinar la selección de máquinas. Los componentes prismáticos pesados con características torneadas menores prefieren los centros de fresado de 5 ejes. Las piezas axisimétricas o en forma de eje con características excéntricas complejas requieren una plataforma de giro dedicada para manejar el corte rotacional pesado de manera eficiente. Mire las impresiones de sus piezas. Si el componente comienza como un bloque cuadrado y requiere principalmente planeado y alojamiento, una fresa estilo muñón tiene sentido. Si comienza como material de barra redonda y requiere torneado, roscado y mandrinado de diámetro exterior extenso antes de agregar las funciones de fresado, un centro de torneado-fresado es la elección correcta. Hacer coincidir la arquitectura de la máquina con la forma de la materia prima minimiza la pérdida de tiempo de corte.
Potencia, par y rigidez del husillo
Evalúe las clasificaciones de potencia continua versus máxima tanto para el husillo giratorio como para el cabezal de fresado. Evalúe la construcción de la plataforma de la máquina, como hierro fundido u hormigón polímero. Compare diseños de guías lineales y en forma de caja. Estos factores determinan la amortiguación de vibraciones durante cortes interrumpidos en aleaciones exóticas. Un husillo principal de alto par con una caja de cambios incorporada proporciona el gruñido de gama baja necesario para desbastar piezas forjadas de gran diámetro. Por el contrario, un husillo de fresado de accionamiento directo de alta velocidad proporciona las RPM necesarias para fresas y brocas de diámetro pequeño. La bancada de la máquina debe absorber las vibraciones armónicas generadas por estas diferentes dinámicas de corte para evitar marcas de vibración en la pieza terminada.
Gestión y automatización de herramientas
Analizar la capacidad del cambiador automático de herramientas (ATC). Las piezas complejas suelen requerir de 40 a 120 o más herramientas. Evalúe los sistemas de monitoreo de desgaste de herramientas y las capacidades de gestión de herramientas redundantes. Estas características permiten una fabricación sin complicaciones y minimizan la intervención del operador. Cuando una herramienta de corte llega al final de su vida útil predecible, el control CNC debe cambiarla automáticamente por una herramienta hermana sin detener el ciclo. Los preajustes de herramientas láser dentro de la envolvente de la máquina miden automáticamente las compensaciones de longitud y diámetro de la herramienta, compensando el crecimiento térmico y el desgaste de los bordes. Este sistema de retroalimentación de circuito cerrado garantiza la precisión dimensional en grandes lotes de producción.
Estabilidad térmica y gestión del refrigerante
Los sistemas de enfriamiento activo para husillos y husillos de bolas mantienen una precisión a nivel de micras durante ciclos de producción largos e ininterrumpidos. Los sistemas de suministro de refrigerante de alta presión, que a menudo alcanzan los 1000 PSI, son necesarios para una evacuación eficaz de virutas en la perforación de agujeros profundos y el mecanizado de materiales exóticos. A medida que la máquina funciona, la fricción genera calor en los cojinetes y las guías. Este calor hace que los componentes metálicos se expandan, cambiando la posición de la herramienta con respecto a la pieza de trabajo. El refrigerante enfriado que circula a través de las piezas fundidas de la máquina estabiliza la temperatura interna. El refrigerante a alta presión expulsa las virutas de las cavidades profundas, evitando el recorte y el fallo prematuro de la herramienta. También rompe las virutas fibrosas en trozos manejables, evitando que se enrollen alrededor del portabrocas o las herramientas.
Consideraciones sobre el impacto empresarial y el retorno de la inversión (ROI)
Reducción de mano de obra y configuración
La consolidación de operaciones cambia el flujo de trabajo de múltiples operadores que administran varias máquinas a un solo operador que administra una celda multitarea. Esto reduce las horas de mano de obra y los tiempos de preparación. En lugar de mover un lote de piezas de un torno a un molino y luego a una estación de desbarbado, el operador carga materia prima y descarga componentes terminados. Este enfoque de configuración única elimina el tiempo dedicado a desplazar prensas, ajustar accesorios y accionar herramientas en múltiples máquinas. El operador puede concentrarse en la optimización del proceso, el control de calidad y la programación del siguiente trabajo mientras la máquina funciona desatendida.
WIP y espacio
La eliminación del inventario WIP entre operaciones reduce el espacio requerido en la fábrica. Cuando las piezas se mueven a través de varias máquinas discretas, a menudo permanecen en contenedores esperando el siguiente husillo disponible. Esto inmoviliza el capital en productos sin terminar y abarrota el taller. Una plataforma unificada de torneado y fresado convierte el material en bruto en piezas terminadas en un ciclo continuo. Puede enviar piezas inmediatamente después de que salen de la máquina, lo que mejora el flujo de caja y reduce el espacio físico necesario para los estantes de almacenamiento y las áreas de preparación.
Agilidad en alta mezcla y bajo volumen (HMLV)
Las capacidades de cambio rápido, los carruseles de herramientas precargados y la sujeción de piezas estandarizada hacen que estas máquinas sean altamente rentables para piezas complejas y de tiradas cortas. En un entorno HMLV, el tiempo de configuración es enemigo de la rentabilidad. Al mantener una gama estándar de herramientas de torneado y fresado en el cargador ATC, se elimina la necesidad de desmontar y reconstruir conjuntos de herramientas para cada nuevo trabajo. Los portabrocas estandarizados y los sistemas de mordazas de cambio rápido de punto cero permiten al operador cambiar el soporte de pieza en minutos en lugar de horas. Esta agilidad permite al taller asumir lotes más pequeños de manera rentable y responder rápidamente a las demandas urgentes de los clientes.
Aplicaciones y cumplimiento específicos de la industria
Aeroespacial y Defensa
El mecanizado de aleaciones exóticas como titanio e inconel requiere alta rigidez y bajas velocidades de corte. La producción de álabes de turbina, ejes de motor, componentes de tren de aterrizaje y elementos estructurales complejos con contorneado simultáneo de 5 ejes ayuda a cumplir las estrictas tolerancias AS9100. Saber cuándo encaminar una pieza aeroespacial a una fresadora de 5 ejes frente a un torno-fresador multitarea depende en gran medida de la relación entre torneado y fresado requerida. Los componentes aeroespaciales suelen presentar paredes delgadas y cavidades profundas que son propensas a distorsionarse. La capacidad de mecanizar estas características en una sola configuración, sin liberar la presión de sujeción, garantiza que la pieza permanezca dimensionalmente estable. El refrigerante a alta presión es obligatorio para controlar el calor generado al cortar superaleaciones resistentes al calor.
Fabricación de dispositivos médicos
Las aplicaciones de torneado estilo suizo son comunes para tornillos óseos, cajas espinales e implantes dentales. Cumplir con el cumplimiento de la FDA requiere procesos repetibles y de configuración única. Estas plataformas unificadas reducen los riesgos de manipulación humana, distorsión de sujeción y contaminación de la superficie. Las piezas médicas suelen ser pequeñas, muy complejas y mecanizadas a partir de materiales resistentes como acero inoxidable 316L o titanio. Las capacidades de subhusillo de un centro de torno-fresado permiten el mecanizado completo de las características posteriores, como unidades Torx o orificios canulados, sin intervención manual. Este proceso automatizado garantiza la coherencia entre lotes y simplifica los procedimientos de validación necesarios para la fabricación de dispositivos médicos.
Riesgos de implementación y estrategias de mitigación
Complejidad de programación
Los paquetes CAM estándar carecen de la capacidad de programar de forma segura operaciones multicanal y multihusillo. Invierta en software CAM multitarea especializado y exija postprocesadores verificados y específicos para cada máquina. Programar una máquina con dos husillos, dos torretas y un cabezal de eje B requiere un software que pueda sincronizar las trayectorias de herramientas para evitar colisiones y optimizar los tiempos de ciclo. El posprocesador debe traducir con precisión los datos CAM al dialecto de código G específico requerido por el control de la máquina. No intente ejecutar un centro de torneado-fresado complejo con un software básico de fresado de 3 ejes.
Riesgos de colisión en entornos de trabajo densos
El alto costo de las fallas del husillo debido a la proximidad de torretas, subhusillos, lunetas y cabezales del eje B es un riesgo significativo. Exigir el uso de software de simulación de gemelos digitales para verificar las trayectorias de herramientas del código G antes de que se produzca el mecanizado físico. El entorno de trabajo de una máquina multitarea está extremadamente abarrotado. Un pequeño error de programación puede provocar una colisión catastrófica entre el cabezal de fresado y el mandril del subhusillo. El software de simulación lee el código G real y modela la cinemática de la máquina en un entorno virtual, destacando cualquier posible problema de interferencia antes de presionar el inicio del ciclo en el taller.
Brecha de habilidades del operador
Los operadores tradicionales de tornos o fresadoras luchan con cinemáticas complejas. Presupuesto para programas de capacitación integrales dirigidos por proveedores y transición a un modelo programador-operador. Ejecutar un torno-fresador de 5 ejes requiere una comprensión profunda de los principios de torneado y fresado, así como una navegación avanzada por el control CNC. Los operadores deben saber cómo gestionar el control del punto central de la herramienta, compensaciones de trabajo dinámicas y códigos de sincronización multicanal. Invierta mucho en capacitación para garantizar que su personal pueda operar de manera segura y eficiente estas plataformas de fabricación avanzadas.
Conclusión
Compile una cartera de sus piezas más complejas y propensas a cuellos de botella para evaluar las ineficiencias actuales y determinar la proporción exacta de torneado y fresado requerida.
Solicite estudios de tiempos, propuestas llave en mano y cortes de pruebas físicas de fabricantes de máquinas herramienta preseleccionados para validar los tiempos de ciclo, el acabado superficial y las afirmaciones de precisión de sus materiales específicos.
Audite las capacidades actuales de su software CAM y su presupuesto para paquetes avanzados de programación multitarea y herramientas de simulación de gemelos digitales antes de la entrega de la máquina.
Desarrolle una matriz de capacitación integral para su personal de instalación y operadores para cerrar la brecha de habilidades entre el torneado tradicional de 2 ejes y el mecanizado simultáneo de 5 ejes.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre un torno de 5 ejes y una fresadora de 5 ejes?
R: Un torno de 5 ejes gira principalmente la pieza de trabajo a altas velocidades para operaciones de torno mientras utiliza herramientas motorizadas o un cabezal de fresado para funciones secundarias. Un molino de 5 ejes mantiene la pieza de trabajo relativamente estacionaria o sobre una mesa giratoria basculante mientras la herramienta de corte giratoria se mueve alrededor de ella.
P: ¿Puede un centro de torneado multitarea eliminar por completo las operaciones secundarias?
R: Sí. Al utilizar un husillo principal y un husillo secundario, la máquina puede transferir automáticamente la pieza para mecanizar la cara posterior, dejando caer un componente completamente terminado en el receptor de piezas sin necesidad de volver a colocarlo manualmente.
P: ¿Qué software se requiere para ejecutar una fresadora torneadora de torreta eléctrica?
R: Necesita un sistema CAM avanzado capaz de sincronización multicanal, junto con un posprocesador específico de la máquina de alta precisión para traducir el programa a código G seguro.
P: ¿Los tornos de 5 ejes son adecuados para una producción de gran volumen?
R: Si bien se utilizan tradicionalmente para piezas complejas de bajo volumen y alta mezcla, la integración de alimentadores de barras, cargadores de pórtico y descargadores de piezas robóticos los hace altamente efectivos para corridas de producción automatizadas de alto volumen.
P: ¿Cómo mejora el torneado de 5 ejes la precisión de las piezas?
R: Al mecanizar todas las funciones en una sola configuración, la máquina elimina la acumulación de tolerancias que ocurre naturalmente cuando una pieza se suelta, se mueve y se vuelve a sujetar manualmente en una máquina herramienta diferente.
P: ¿Cuáles son los ejes principales en el torneado de 5 ejes?
R: Normalmente, los ejes incluyen X, Y y Z para movimientos lineales, un eje C para indexar y rotar los husillos principales o secundarios y un eje B para girar el cabezal de fresado o las herramientas motorizadas en una torreta del eje Y.
Artículos relacionados
-
 Estimados clientes y socios comerciales: Para cumplir estrictamente con las leyes y regulaciones nacionales de control de exportaciones y cumplir con las obligaciones internacionales, garantizando que nuestras fresadoras y tornos CNC exportados sean totalmente legales y cumplan con las normas, por la presente le notificamos las políticas pertinentesNoticias de la empresa
-
 El polvo de grafito abrasivo destruye los CNC estándar. Descubra por qué las máquinas especializadas a prueba de polvo y los métodos adecuados de fresado en húmedo o en seco son esenciales para una producción segura de electrodos de electroerosión.Noticias de producto
-
 Los centros de machos de taladrar ofrecen roscado de alta velocidad para producciones de gran volumen. Comprender los límites de torsión del husillo evita costosas roturas de herramientas y optimiza los tiempos de ciclo de la máquina.Noticias de producto


