



Le flux de fabrication traditionnel (déplacement de pièces entre des tours et des fraiseuses discrets) introduit des inefficacités inhérentes, de l'empilement des tolérances à l'inventaire excessif des travaux en cours (WIP). À mesure que la complexité des composants augmente dans des secteurs tels que l'aérospatiale et les dispositifs médicaux, le recours à plusieurs configurations augmente les coûts de main-d'œuvre, les dépenses en matière de montage et le risque de pièces mises au rebut en raison d'erreurs de nouveau serrage. La transition vers une fabrication « done-in-one » nécessite l'évaluation de plates-formes unifiées. Ce guide examine les capacités techniques, les réalités de mise en œuvre et les cadres de retour sur investissement pour l'adoption d'un Tour 5 axes pour produire des composants complets en une seule configuration. Nous examinerons les configurations de broches, les exigences en matière d'outillage et les stratégies de programmation pour maximiser l'utilisation de la machine. En comprenant l'architecture mécanique et les exigences logicielles de ces systèmes avancés, les responsables d'atelier peuvent éliminer efficacement les opérations secondaires et rationaliser leurs pipelines de production.
Opérations consolidées : L'intégration du tournage et du fraisage dans un seul centre de tournage multitâche élimine les opérations secondaires, réduisant considérablement les temps de configuration et les coûts de montage.
Précision et qualité : l'usinage d'un composant complet en une seule configuration élimine l'empilement de tolérances associé aux pièces mobiles entre différentes machines.
Dépendance logicielle : le retour sur investissement d'une plate-forme de tournage 5 axes dépend fortement d'un logiciel de FAO avancé et de post-processeurs précis pour gérer des cinématiques complexes, coordonner des parcours d'outils multi-axes continus et éviter les collisions.
Investissement initial élevé par rapport au rendement à long terme : même si les dépenses en capital et les exigences de formation des opérateurs sont élevées, la réduction des heures de travail, des en-cours et des rebuts justifie souvent l'investissement dans des pièces très complexes et de grande valeur.
Définir le tour à 5 axes par rapport aux plates-formes CNC traditionnelles
Architecture cinématique
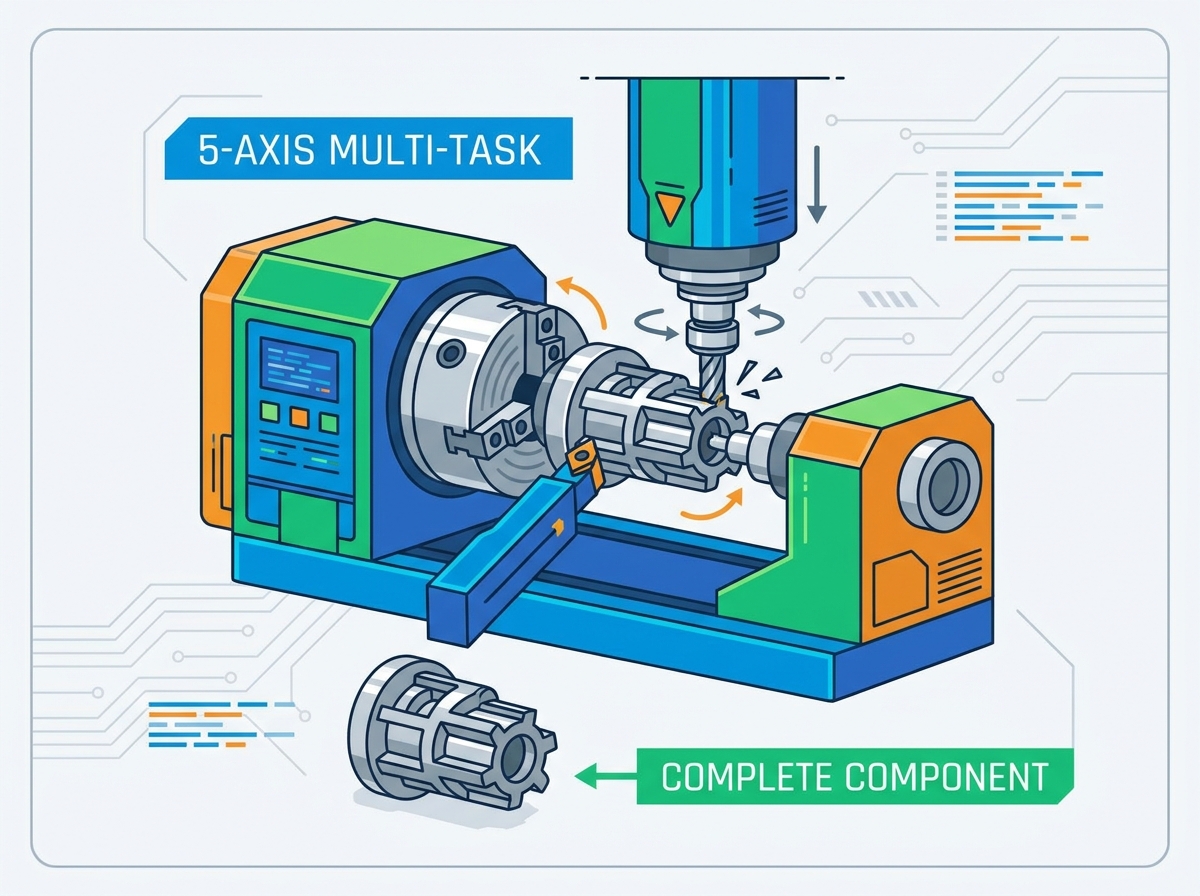
Une plate-forme multi-axes moderne fonctionne en utilisant des axes linéaires X, Y et Z combinés à des axes rotatifs. Vous voyez généralement une tête de fraisage sur l’axe B et des broches principales ou secondaires sur l’axe C. Ces mouvements se produisent simultanément dans cinq directions différentes pour maintenir des angles de contact optimaux entre l'outil et la pièce. Cette synchronisation continue permet à la machine de sculpter des contours complexes sans s'arrêter pour repositionner l'outil. Les axes linéaires reposent sur des guidages à rouleaux robustes ou sur des caissons raclés à la main pour absorber les fortes forces de coupe générées lors des opérations d'ébauche. Les axes rotatifs utilisent des moteurs couple à entraînement direct pour éliminer le jeu et fournir un retour de positionnement instantané à la commande CNC. Cette rigidité mécanique se traduit directement par des tolérances géométriques plus strictes sur la pièce finie.
Fraisage 5 axes standard vs tournage 5 axes
Le fraisage 5 axes standard implique un outil rotatif coupant une pièce fixe ou pivotant sur une table inclinable. En revanche, une approche centrée sur le tournant Le centre de tournage multitâche s'appuie sur la rotation des pièces à haut régime sur une broche comme méthode principale d'enlèvement de matière. Une tête de fraisage 5 axes complète cette capacité de tournage. Cela permet des opérations de fraisage complexes sur une pièce tournée. Lorsque vous lancez un morceau de barre dans un centre de tournage, la broche principale génère la longueur de surface requise pour le tournage, le rainurage et le filetage. La tête de fraisage s'engage ensuite pour usiner des méplats, percer des trous décentrés ou couper des cannelures hélicoïdales. Cette approche à double nature nécessite un lit de fonte massif pour amortir les fréquences de vibration distinctes générées par les opérations de tournage et de fraisage.
Lexique des axes rotatifs (A, B et C)
Comprendre les axes rotatifs est nécessaire dans un environnement de tournage-fraisage. La nomenclature dicte la manière dont la machine aborde la pièce.
Axe C : indexation de rotation dynamique de la broche principale et de la broche secondaire. Il fournit un positionnement angulaire précis pour les éléments de fraisage sur la face ou le diamètre extérieur de la pièce.
Axe B : Inclinaison de la broche de fraisage pour usiner des angles composés. Cet axe permet à l'outil d'approcher la pièce sous pratiquement n'importe quel angle, permettant l'usinage de contre-dépouilles complexes et de trous transversaux inclinés.
Axe A : axe de rotation auxiliaire. Les ateliers l'utilisent souvent pour des lunettes ou des contre-pointes programmables afin de soutenir des pièces longues en forme d'arbre pendant des cycles de tournage agressifs.
Usinage simultané sur 5 axes ou 3+2 positions
Les parcours d'outils simultanés à 5 axes impliquent un mouvement continu des cinq axes. Vous en avez besoin pour les contours organiques complexes comme les aubes de turbine ou les roues aérospatiales. La commande de la machine calcule en permanence le point central de l'outil pour maintenir le tranchant engagé au bon angle. À l'inverse, l'indexation 3+2 verrouille l'axe B à un angle spécifique pour usiner des faces planes ou percer des trous inclinés. Cet usinage positionnel maximise la rigidité pour les coupes lourdes. En verrouillant les axes rotatifs à l'aide de freins hydrauliques, la machine se transforme en une fraiseuse à 3 axes très rigide, vous permettant de pousser des vitesses d'avance élevées et des profondeurs de coupe importantes sans provoquer de broutage.
La philosophie du « Done-in-One »
Les configurations à double broche permettent à la machine de transférer automatiquement la pièce de la broche principale à la broche secondaire. Cela permet un usinage complet des faces avant et arrière sans intervention manuelle. La pièce tombe dans un récupérateur entièrement terminé. Vous éliminez le besoin de configurations secondaires. Le transfert de pièces nécessite une synchronisation exacte entre les deux broches. Ils doivent tourner exactement au même régime et au même angle de phase pendant que la contre-broche avance pour saisir la pièce. Une fois serré, un outil de tronçonnage sépare le composant de la barre principale et la contre-broche se rétracte pour finir la face arrière. Ce transfert automatisé est la pierre angulaire d’une fabrication sans surveillance et sans éclairage.
Configurations de base : choisir la bonne architecture
Le centre de tournage multitâches axe B
Cette conception comprend une broche de fraisage dédiée montée sur un axe B pivotant, capable de changements d'outils automatiques (ATC). Il gère des géométries très complexes, des perçages à angles profonds et un contournage simultané sur 5 axes. L'inclinaison de l'axe B permet d'utiliser des outils de coupe plus courts et plus rigides. Cela réduit la déflexion et le broutage tout en produisant des finitions de surface supérieures. Le magasin ATC peut contenir de 40 à plus de 120 outils, offrant la flexibilité nécessaire pour usiner des familles entières de pièces sans changement manuel d'outils. Cependant, son empreinte est généralement plus importante. La broche de fraisage peut également avoir un couple inférieur pour les tournages lourds par rapport à une tourelle statique traditionnelle. Vous devez équilibrer le besoin de flexibilité de fraisage avec les taux d'enlèvement de matière première requis pour vos composants spécifiques.
La fraiseuse à tourelle motorisée
Cette configuration utilise une tourelle inférieure ou supérieure robuste équipée d'outils dynamiques et de capacités d'axe Y. UN La fraiseuse à tourelle motorisée gère une production en grand volume où le tournage lourd et à couple élevé est l'opération principale. Les exigences de fraisage sont secondaires, telles que les méplats, les trous transversaux ou les rainures de clavette. La tourelle s'indexe rapidement d'une station à l'autre, minimisant ainsi les temps de puce à puce. Le compromis est une flexibilité angulaire limitée par rapport à une tête à axe B. La capacité des outils est strictement limitée par le nombre de postes de tourelle, généralement de 12 à 24 positions. Si vos pièces nécessitent un tournage intensif et intensif avec uniquement un fraisage décentré de base, la configuration de la tourelle motorisée offre des temps de cycle plus rapides et un encombrement de machine plus compact.
| sur | axe B | Tour-fraiseuse à tourelle motorisée multi-tâches |
|---|---|---|
| Force primaire | Fraisage complexe 5 axes, trous à angles profonds | Tournage lourd, indexation rapide, volume élevé |
| Capacité de l'outil | Élevé (40 - 120+ via ATC) | Limité (12 - 24 via la tourelle) |
| Rigidité de fraisage | Excellent pour des angles variés (outils plus courts) | Idéal pour les entités orthogonales (X/Y/Z) |
| Couple de rotation | Modéré (limitations du boîtier de broche) | Haut (coulage massif de la tourelle) |
| Empreinte | Grand | Compact |
Critères d'évaluation technique : caractéristiques des résultats de fabrication
Capacités géométriques : pièces prismatiques ou axisymétriques
Analysez la géométrie des pièces pour déterminer la sélection de la machine. Les composants prismatiques lourds avec des caractéristiques tournées mineures privilégient les centres de fraisage à 5 axes. Les pièces axisymétriques ou en forme d'arbre avec des caractéristiques excentriques complexes nécessitent une plate-forme de tournage dédiée pour gérer efficacement les lourdes découpes en rotation. Regardez vos impressions de pièces. Si le composant commence comme un bloc carré et nécessite principalement un surfaçage et des poches, une fraise à tourillon est logique. S'il s'agit au départ d'un stock de barres rondes et nécessite un tournage, un filetage et un alésage approfondis avant que les fonctionnalités de fraisage ne soient ajoutées, un centre de tournage-fraisage est le bon choix. Faire correspondre l’architecture de la machine à la forme de la matière première minimise le temps de coupe perdu.
Puissance, couple et rigidité de la broche
Évaluez les puissances nominales continues et maximales de la broche de tournage et de la tête de fraisage. Évaluez la construction du bâti de la machine, comme la fonte ou le béton polymère. Comparez les conceptions de type boîte aux conceptions de guidage linéaire. Ces facteurs déterminent l'amortissement des vibrations lors de coupes interrompues dans les alliages exotiques. Une broche principale à couple élevé avec une boîte de vitesses intégrée fournit le grognement bas de gamme nécessaire pour ébaucher des pièces forgées de grand diamètre. À l’inverse, une broche de fraisage à entraînement direct et à grande vitesse fournit le régime nécessaire aux fraises et forets de petit diamètre. Le bâti de la machine doit absorber les vibrations harmoniques générées par ces différentes dynamiques de coupe pour éviter les marques de broutage sur la pièce finie.
Gestion et automatisation des outils
Analyser la capacité du changeur d'outils automatique (ATC). Les pièces complexes nécessitent souvent 40 à 120 outils, voire plus. Évaluez les systèmes de surveillance de l’usure des outils et les capacités de gestion des outils redondants. Ces fonctionnalités prennent en charge la fabrication sans éclairage et minimisent l’intervention de l’opérateur. Lorsqu'un outil de coupe atteint la fin de sa durée de vie prévisible, la commande CNC doit automatiquement l'échanger contre un outil sœur sans arrêter le cycle. Les prérégleurs d'outils laser à l'intérieur de l'enveloppe de la machine mesurent automatiquement les décalages de longueur et de diamètre de l'outil, compensant ainsi la croissance thermique et l'usure des bords. Ce système de rétroaction en boucle fermée garantit la précision dimensionnelle sur les grands lots de production.
Stabilité thermique et gestion du liquide de refroidissement
Les systèmes de refroidissement actifs pour les broches et les vis à billes maintiennent une précision au micron sur de longues séries de production ininterrompues. Des systèmes de distribution de liquide de refroidissement à haute pression, atteignant souvent 1 000 PSI, sont nécessaires pour une évacuation efficace des copeaux lors du perçage de trous profonds et de l'usinage de matériaux exotiques. Pendant le fonctionnement de la machine, la friction génère de la chaleur dans les roulements et les guidages. Cette chaleur provoque la dilatation des composants métalliques, déplaçant la position de l'outil par rapport à la pièce à usiner. Le liquide de refroidissement refroidi circulant à travers les pièces moulées de la machine stabilise la température interne. Le liquide de refroidissement haute pression expulse les copeaux des cavités profondes, empêchant ainsi la redécoupe et la défaillance prématurée de l'outil. Il brise également les copeaux filandreux en morceaux maniables, les empêchant de s'enrouler autour du mandrin ou de l'outillage.
Considérations sur l’impact commercial et le retour sur investissement
Réduction de la main d’œuvre et de l’installation
La consolidation des opérations fait passer le flux de travail de plusieurs opérateurs gérant plusieurs machines à un seul opérateur gérant une cellule multitâche. Cela réduit les heures de travail et les temps de configuration. Au lieu de déplacer un lot de pièces d'un tour à une fraiseuse, puis à une station d'ébavurage, l'opérateur charge la matière première et décharge les composants finis. Cette approche à configuration unique élimine le temps passé à régler les étaux, à composer les fixations et à toucher les outils sur plusieurs machines. L'opérateur peut se concentrer sur l'optimisation des processus, le contrôle qualité et la programmation de la tâche suivante pendant que la machine fonctionne sans surveillance.
En-cours et surface au sol
L'élimination des stocks en cours entre les opérations réduit l'espace requis dans l'usine. Lorsque les pièces transitent par plusieurs machines discrètes, elles restent souvent dans des bacs en attendant la prochaine broche disponible. Cela immobilise le capital dans des produits non finis et encombre l’atelier. Une plate-forme de tournage-fraisage unifiée convertit le stock brut en pièces finies en un cycle continu. Vous pouvez expédier les pièces immédiatement après leur sortie de la machine, améliorant ainsi les flux de trésorerie et réduisant l'empreinte physique requise pour les racks de stockage et les zones de préparation.
Agilité en mélange élevé et faible volume (HMLV)
Des capacités de changement rapide, des carrousels d'outils préchargés et un dispositif de serrage standardisé rendent ces machines très rentables pour les pièces complexes et en petites séries. Dans un environnement HMLV, le temps de mise en place est l'ennemi de la rentabilité. En conservant une gamme standard d'outils de tournage et de fraisage dans le magasin ATC, vous éliminez le besoin de démonter et de reconstruire les ensembles d'outils pour chaque nouvelle tâche. Les mandrins à pinces standardisés et les systèmes de mâchoires à changement rapide au point zéro permettent à l'opérateur de changer de support de pièce en quelques minutes plutôt qu'en quelques heures. Cette agilité permet au magasin d'accepter des lots plus petits de manière rentable et de répondre rapidement aux demandes urgentes des clients.
Applications spécifiques à l'industrie et conformité
Aéronautique et Défense
L'usinage d'alliages exotiques comme le titane et l'inconel nécessite une grande rigidité et de faibles vitesses de coupe. La production d'aubes de turbine, d'arbres de moteur, de composants de train d'atterrissage et d'éléments structurels complexes avec un contourage simultané sur 5 axes permet de respecter les tolérances strictes de l'AS9100. Savoir quand acheminer une pièce aérospatiale vers une fraiseuse à 5 axes par rapport à une fraiseuse de tournage multitâche dépend fortement du rapport tournage/fraisage requis. Les composants aérospatiaux présentent souvent des parois minces et des poches profondes sujettes à la distorsion. La possibilité d'usiner ces éléments en une seule configuration, sans relâcher la pression de serrage, garantit que la pièce reste dimensionnellement stable. Un liquide de refroidissement haute pression est obligatoire pour contrôler la chaleur générée lors de la découpe de superalliages résistants à la chaleur.
Fabrication de dispositifs médicaux
Les applications de tournage de style suisse sont courantes pour les vis à os, les cages vertébrales et les implants dentaires. Le respect de la conformité FDA nécessite des processus reproductibles et à configuration unique. Ces plates-formes unifiées réduisent les risques de manipulation humaine, de distorsion de serrage et de contamination des surfaces. Les pièces médicales sont généralement petites, très complexes et usinées à partir de matériaux résistants comme l'acier inoxydable 316L ou le titane. Les capacités de broche secondaire d'un centre de tournage-fraisage permettent l'usinage complet des éléments d'arrière-plan, tels que les entraînements Torx ou les trous canulés, sans intervention manuelle. Ce processus automatisé garantit la cohérence d'un lot à l'autre et simplifie les procédures de validation requises pour la fabrication des dispositifs médicaux.
Risques de mise en œuvre et stratégies d’atténuation
Complexité de la programmation
Les progiciels CAM standard n'ont pas la capacité de programmer en toute sécurité des opérations multicanaux et multibroches. Investissez dans un logiciel de FAO multitâche spécialisé et exigez des post-processeurs vérifiés et spécifiques à la machine. La programmation d'une machine avec deux broches, deux tourelles et une tête à axe B nécessite un logiciel capable de synchroniser les parcours d'outils pour éviter les collisions et optimiser les temps de cycle. Le post-processeur doit traduire avec précision les données CAM dans le dialecte G-code spécifique requis par le contrôle de la machine. N'essayez pas d'exécuter un centre de tournage-fraisage complexe avec un logiciel de fraisage 3 axes de base.
Risques de collision dans des enveloppes de travail denses
Le coût élevé des pannes de broche dues à la proximité des tourelles, des contre-broches, des lunettes fixes et des têtes d'axe B constitue un risque important. Obligez l’utilisation d’un logiciel de simulation de jumeau numérique pour vérifier les parcours d’outils du code G avant que l’usinage physique ne se produise. L’enveloppe de travail d’une machine multitâche est extrêmement encombrée. Une erreur de programmation mineure peut provoquer une collision catastrophique entre la tête de fraisage et le mandrin de la contre-broche. Le logiciel de simulation lit le code G réel et modélise la cinématique de la machine dans un environnement virtuel, mettant en évidence tout problème d'interférence potentiel avant que vous appuyiez sur le démarrage du cycle dans l'atelier.
Écart de compétences des opérateurs
Les opérateurs de tours ou de fraiseuses traditionnels sont confrontés à des cinématiques complexes. Budget pour des programmes de formation complets dirigés par les fournisseurs et transition vers un modèle programmeur-opérateur. Faire fonctionner un tour-fraiseur 5 axes nécessite une compréhension approfondie des principes de tournage et de fraisage, ainsi qu'une navigation avancée dans les commandes CNC. Les opérateurs doivent savoir comment gérer le contrôle du point central de l'outil, les décalages d'origine dynamiques et les codes de synchronisation multicanaux. Investissez massivement dans la formation pour garantir que votre personnel peut exploiter ces plates-formes de fabrication avancées en toute sécurité et efficacement.
Conclusion
Constituez un portefeuille de vos pièces les plus complexes et sujettes aux goulots d'étranglement pour évaluer les inefficacités actuelles et déterminer le rapport exact entre tournage et fraisage requis.
Demandez des études de temps, des propositions clé en main et des tests de coupe physiques auprès de constructeurs de machines-outils présélectionnés pour valider les temps de cycle, l'état de surface et les exigences de précision sur vos matériaux spécifiques.
Vérifiez les capacités et le budget de votre logiciel de FAO actuel pour des packages de programmation multitâches avancés et des outils de simulation de jumeaux numériques avant la livraison de la machine.
Développez une matrice de formation complète pour votre personnel de configuration et vos opérateurs afin de combler le fossé de compétences entre le tournage traditionnel à 2 axes et l'usinage simultané à 5 axes.
FAQ
Q : Quelle est la différence entre un tour 5 axes et une fraiseuse 5 axes ?
R : Un tour à 5 axes fait principalement tourner la pièce à grande vitesse pour les opérations de tour tout en utilisant un outil motorisé ou une tête de fraisage pour les caractéristiques secondaires. Une fraiseuse à 5 axes maintient la pièce relativement stationnaire ou sur une table rotative inclinable pendant que l'outil de coupe rotatif se déplace autour d'elle.
Q : Un centre de tournage multitâche peut-il éliminer complètement les opérations secondaires ?
R : Oui. En utilisant une broche principale et une contre-broche, la machine peut transférer automatiquement la pièce pour usiner la face arrière, déposant un composant entièrement terminé dans le récupérateur de pièces sans re-serrage manuel.
Q : Quel logiciel est requis pour faire fonctionner une fraiseuse à tourelle motorisée ?
R : Vous avez besoin d'un système de FAO avancé capable de synchronisation multicanal, ainsi que d'un post-processeur très précis et spécifique à la machine pour traduire le programme en code G sécurisé.
Q : Les tours 5 axes sont-ils adaptés à la production en grand volume ?
R : Bien qu'ils soient traditionnellement utilisés pour les pièces complexes à forte diversité et à faible volume, l'intégration de ravitailleurs de barres, de chargeurs à portique et de déchargeurs de pièces robotisés les rend très efficaces pour les cycles de production automatisés à grand volume.
Q : Comment le tournage 5 axes améliore-t-il la précision des pièces ?
R : En usinant toutes les caractéristiques en une seule configuration, la machine élimine l'empilement de tolérances qui se produit naturellement lorsqu'une pièce est desserrée, déplacée et resserrée manuellement dans une autre machine-outil.
Q : Quels sont les axes principaux du tournage 5 axes ?
R : En règle générale, les axes comprennent X, Y et Z pour les mouvements linéaires, un axe C pour l'indexation et la rotation de la broche principale ou des broches secondaires, et un axe B pour faire pivoter la tête de fraisage ou l'outillage motorisé sur une tourelle à axe Y.
Articles connexes
-
 Chers clients et partenaires commerciaux, Afin de respecter strictement les lois et réglementations nationales en matière de contrôle des exportations et de remplir les obligations internationales, en garantissant que nos fraiseuses CNC et nos tours CNC exportés sont entièrement légaux et conformes, nous vous informons par la présente des politiques pertinentes coActualités de l'entreprise
-
 La poussière de graphite abrasive détruit les CNC standard. Découvrez pourquoi des machines spécialisées anti-poussière et des méthodes de fraisage humides ou sèches appropriées sont essentielles pour une production sûre d'électrodes EDM.Actualités produits
-
 Les centres de tarauds offrent un filetage à grande vitesse pour une production en grand volume. Comprendre les limites de couple de broche évite les bris d'outils coûteux et optimise les temps de cycle de la machine.Actualités produits


