



گردش کار سنتی تولید - جابجایی قطعات بین ماشینهای تراش گسسته و آسیاب - ناکارآمدیهای ذاتی را ایجاد میکند، از انباشته تحمل تا موجودی بیش از حد کار در حال پیشرفت (WIP). با افزایش پیچیدگی قطعات در بخشهایی مانند هوافضا و تجهیزات پزشکی، تکیه بر چندین راهاندازی، هزینههای نیروی کار، هزینههای تجهیزات و خطر از بین رفتن قطعات به دلیل خطاهای درج مجدد را افزایش میدهد. انتقال به تولید 'انجام شده در یک' نیازمند ارزیابی پلتفرم های یکپارچه است. این راهنما قابلیتهای فنی، واقعیتهای پیادهسازی و چارچوبهای ROI را برای اتخاذ a بررسی میکند ماشین تراش 5 محوره برای تولید اجزای کامل در یک راه اندازی. ما به پیکربندیهای اسپیندل، الزامات ابزار و استراتژیهای برنامهنویسی برای به حداکثر رساندن استفاده از ماشین نگاه خواهیم کرد. با درک معماری مکانیکی و نیازهای نرم افزاری این سیستم های پیشرفته، مدیران طبقه فروشگاه می توانند به طور موثر عملیات ثانویه را حذف کرده و خطوط لوله تولید خود را ساده کنند.
عملیات تلفیقی: ادغام تراشکاری و فرزکاری در یک مرکز تراشکاری چند کاره، عملیات ثانویه را حذف می کند و زمان راه اندازی و هزینه های نصب را به شدت کاهش می دهد.
دقت و کیفیت: ماشینکاری یک جزء کامل در یک راهاندازی، انباشته تحمل مربوط به قطعات متحرک بین ماشینهای مختلف را حذف میکند.
وابستگی نرم افزار: ROI یک پلت فرم تراشکاری 5 محوره برای مدیریت سینماتیک پیچیده، هماهنگ کردن مسیرهای ابزار چند محوره پیوسته و جلوگیری از برخورد، به شدت به نرم افزار CAM پیشرفته و پس پردازشگرهای دقیق وابسته است.
سرمایهگذاری اولیه بالا در مقابل بازده بلندمدت: در حالی که هزینههای سرمایه و الزامات آموزش اپراتور بالا است، کاهش ساعات کار، WIP و ضایعات اغلب سرمایهگذاری برای قطعات با پیچیدگی و ارزش بالا را توجیه میکند.
تعریف ماشین تراش 5 محور در مقابل پلتفرم های سنتی CNC
معماری سینماتیک
یک پلت فرم مدرن چند محوره با استفاده از محورهای خطی X، Y و Z همراه با محورهای چرخشی عمل می کند. شما معمولاً یک سر فرز محور B و دوک های اصلی یا فرعی محور C را می بینید. این حرکات در امتداد پنج جهت مختلف به طور همزمان انجام می شود تا زاویه تماس ابزار به قطعه بهینه حفظ شود. این همگام سازی مداوم به دستگاه اجازه می دهد تا خطوط پیچیده را بدون توقف برای تغییر موقعیت ابزار حک کند. محورهای خطی بر روی راهنماهای غلتکی سنگین یا راههای جعبه خراشیده شده با دست سوار میشوند تا نیروهای سنگین برشی ایجاد شده در طول عملیات خشن را جذب کنند. محورهای چرخشی از موتورهای گشتاور مستقیم محرک برای از بین بردن عکس العمل و ارائه بازخورد موقعیت یابی آنی به کنترل CNC استفاده می کنند. این سفتی مکانیکی مستقیماً به تلرانس های هندسی فشرده تر روی قطعه کار تمام شده ترجمه می شود.
فرز استاندارد 5 محور در مقابل تراشکاری 5 محور
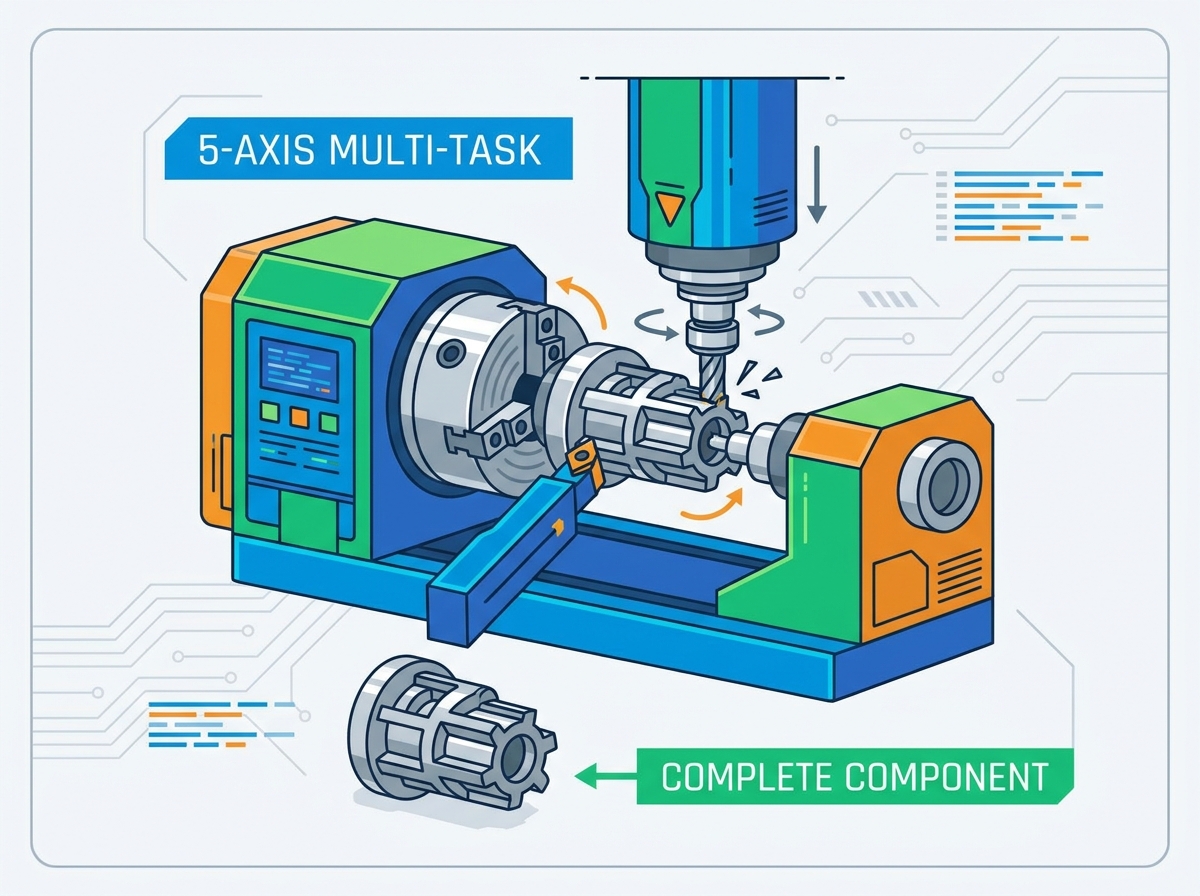
فرز استاندارد 5 محوری شامل یک ابزار دوار است که یک قطعه کار ثابت را برش می دهد یا یک ابزار چرخشی روی میز کج می شود. در مقابل، یک چرخش محور مرکز چرخش چند کاره به عنوان روش اصلی حذف مواد، بر چرخش قطعات با دور در دقیقه بالا بر روی یک اسپیندل تکیه دارد. یک سر فرز 5 محوره این قابلیت تراشکاری را تکمیل می کند. این اجازه می دهد تا عملیات فرزکاری پیچیده روی یک قطعه چرخانده شود. هنگامی که یک تکه استوک میله را به مرکز تراش میزنید، دوک اصلی سطح مورد نیاز برای چرخش، شیار زدن و رزوهکاری را ایجاد میکند. سپس سر فرز با دستگاه های تخت درگیر می شود، سوراخ هایی خارج از مرکز ایجاد می کند، یا خطوط مارپیچ را برش می دهد. این رویکرد دوگانه به یک بستر چدنی عظیم نیاز دارد تا فرکانسهای ارتعاش متمایز تولید شده توسط عملیات تراشکاری و فرز را کاهش دهد.
واژگان محور چرخشی (A، B، و C)
درک محورهای دوار در محیط آسیاب چرخشی ضروری است. نامگذاری نحوه نزدیک شدن دستگاه به قطعه کار را دیکته می کند.
C-Axis: نمایه سازی چرخشی پویا دوک های اصلی و فرعی. این موقعیت زاویه ای دقیق را برای ویژگی های فرز بر روی صورت یا قطر بیرونی قطعه فراهم می کند.
B-Axis: کج شدن دوک فرز به زوایای ترکیب ماشین. این محور به ابزار این امکان را میدهد که تقریباً از هر زاویهای به قطعه نزدیک شود و امکان ماشینکاری در زیر برشهای پیچیده و سوراخهای متقاطع زاویهدار را فراهم کند.
A-Axis: محور چرخشی کمکی. مغازهها اغلب از این برای تکیهگاههای ثابت قابل برنامهریزی یا دمپایهها برای پشتیبانی از قطعات بلند و شفتمانند در طول چرخههای چرخشی تهاجمی استفاده میکنند.
ماشینکاری 5 محوری همزمان در مقابل 3+2 ماشینکاری موقعیتی
مسیرهای ابزار 5 محوره همزمان شامل حرکت مداوم هر پنج محور است. برای خطوط ارگانیک پیچیده مانند پره های توربین یا پروانه های هوافضا به این نیاز دارید. کنترل دستگاه دائماً نقطه مرکزی ابزار را محاسبه می کند تا لبه برش را در زاویه صحیح درگیر نگه دارد. برعکس، نمایه سازی 3+2 محور B را در یک زاویه خاص قفل می کند تا سطوح صاف ماشین کاری شود یا سوراخ های زاویه دار ایجاد شود. این ماشین کاری موقعیتی استحکام را برای برش های سنگین به حداکثر می رساند. با قفل کردن محورهای چرخشی با استفاده از ترمزهای هیدرولیک، دستگاه به یک آسیاب 3 محوره بسیار سفت و سخت تبدیل میشود و به شما امکان میدهد تا نرخ تغذیه بالا و عمق برش سنگین را بدون ایجاد پچ پچ فشار دهید.
فلسفه 'انجام شده در یک'.
پیکربندی دو اسپیندل به دستگاه اجازه می دهد تا به طور خودکار قطعه را از اسپیندل اصلی به اسپیندل فرعی منتقل کند. این امکان ماشینکاری کامل چهره های جلو و عقب را بدون دخالت دست فراهم می کند. قسمت به طور کامل در یک گیره می افتد. شما نیاز به تنظیمات ثانویه را از بین می برید. انتقال قطعه نیاز به همگام سازی دقیق بین دو اسپیندل دارد. آنها باید دقیقاً در همان دور در دقیقه و زاویه فاز بچرخند در حالی که اسپیندل فرعی برای گرفتن قطعه پیش می رود. پس از بستن، یک ابزار جداکننده، جزء را از میله اصلی جدا میکند، و دوک فرعی جمع میشود تا قسمت پشتی را تمام کند. این انتقال خودکار سنگ بنای تولید بدون مراقبت و بدون چراغ است.
پیکربندی های اصلی: انتخاب معماری مناسب
B-Axis Multi Task Turning Center
این طراحی دارای یک دوک فرز اختصاصی است که روی یک محور B چرخان نصب شده است که قادر به تغییر خودکار ابزار (ATC) است. هندسه های بسیار پیچیده، حفاری با زاویه عمیق و کانتورینگ 5 محوره را کنترل می کند. کج کردن محور B امکان استفاده از ابزارهای برش کوتاه تر و سفت تر را فراهم می کند. این باعث کاهش انحراف و پچ پچ می شود و در عین حال پوشش های سطحی برتر را ارائه می دهد. مجله ATC میتواند از 40 تا بیش از 120 ابزار را در خود جای دهد، که انعطافپذیری را برای ماشینکاری کل خانواده قطعات بدون تعویض دستی ابزار فراهم میکند. با این حال، به طور کلی رد پای بزرگتری دارد. دوک فرز همچنین ممکن است گشتاور کمتری برای چرخش سنگین در مقایسه با برجک استاتیک سنتی داشته باشد. شما باید نیاز به انعطاف پذیری آسیاب را در مقابل نرخ حذف مواد خام مورد نیاز برای اجزای خاص خود متعادل کنید.
دستگاه فرز تراش برجک برقی
این پیکربندی از یک برجک قوی پایین یا بالایی مجهز به ابزار زنده و قابلیت های محور Y استفاده می کند. الف دستگاه فرز تراش برجک قدرتی تولید با حجم بالا را انجام می دهد که در آن تراشکاری سنگین و با گشتاور بالا عملیات اصلی است. ملزومات فرز ثانویه هستند، مانند تخت، سوراخ متقاطع، یا راه کلید. برجک به سرعت از ایستگاهی به ایستگاه دیگر نمایه می شود و زمان تراشه به تراشه را به حداقل می رساند. مبادله انعطاف پذیری زاویه ای محدود در مقایسه با سر محور B است. ظرفیت ابزار به شدت توسط تعداد ایستگاه های برجک، معمولاً 12 تا 24 موقعیت، محدود می شود. اگر قطعات شما نیاز به تراشکاری سنگین گسترده فقط با فرز خارج از مرکز اصلی دارند، پیکربندی برجک برقی زمان چرخه سریعتر و ردپای ماشین فشردهتری را ارائه میدهد.
| ویژگی | B-Axis Multi-Tasking Center | Power Turret Turn-Mill |
|---|---|---|
| قدرت اولیه | فرز پیچیده 5 محوری، سوراخ های زاویه دار عمیق | چرخش سنگین، نمایه سازی سریع، حجم بالا |
| ظرفیت ابزار | بالا (40 - 120+ از طریق ATC) | محدود (12 - 24 از طریق برجک) |
| صلبیت آسیاب | عالی برای زوایای مختلف (ابزارهای کوتاهتر) | مناسب برای ویژگی های متعامد (X/Y/Z) |
| گشتاور چرخشی | متوسط (محدودیت های مسکن دوکی) | بالا (ریخته گری عظیم برجک) |
| رد پا | بزرگ | فشرده |
معیارهای ارزیابی فنی: ویژگی های نتایج تولید
قابلیت های هندسی: قطعات منشوری در مقابل متقارن محوری
تجزیه و تحلیل هندسه قطعات برای تعیین انتخاب ماشین. اجزای منشوری سنگین با ویژگیهای چرخشی جزئی، به نفع مراکز فرز 5 محوره هستند. قطعات متقارن محوری یا شفت مانند با ویژگیهای عجیب و غریب پیچیده به یک پلت فرم چرخشی اختصاصی برای مدیریت کارآمد برش چرخشی سنگین نیاز دارند. به چاپ قطعات خود نگاه کنید. اگر جزء به صورت یک بلوک مربعی شروع شود و بیشتر به فرز صورت و پاکت نیاز داشته باشد، آسیاب به سبک تراننیون منطقی است. اگر به عنوان استوک میله گرد شروع می شود و قبل از افزودن ویژگی های فرز به تراشکاری OD گسترده، رزوه کشی و خسته کننده نیاز دارد، مرکز آسیاب چرخشی انتخاب صحیحی است. تطبیق معماری دستگاه با شکل مواد خام، زمان هدر رفتن برش را به حداقل می رساند.
قدرت اسپیندل، گشتاور و استحکام
رتبه های قدرت پیوسته در مقابل اوج را برای دوک چرخشی و سر فرز ارزیابی کنید. ساختار تخت ماشین را ارزیابی کنید، مانند چدن یا بتن پلیمری. روش جعبه را با طرح های راهنمای خطی مقایسه کنید. این عوامل میرایی ارتعاش را در طول برش های قطع شده در آلیاژهای عجیب و غریب تعیین می کنند. یک دوک اصلی با گشتاور بالا با گیربکس داخلی، خرخر پایین مورد نیاز برای خشن کردن آهنگری های با قطر بزرگ را فراهم می کند. برعکس، یک دوک فرز با سرعت بالا و هدایت مستقیم، RPM لازم را برای آسیابها و متههای انتهایی با قطر کوچک فراهم میکند. بستر ماشین باید ارتعاشات هارمونیک ایجاد شده توسط این دینامیک های مختلف برش را جذب کند تا از ایجاد علائم در قسمت نهایی جلوگیری کند.
مدیریت ابزار و اتوماسیون
ظرفیت تعویض ابزار خودکار (ATC) را تجزیه و تحلیل کنید. قطعات پیچیده اغلب به 40 تا 120 ابزار یا بیشتر نیاز دارند. سیستم های نظارت بر سایش ابزار و قابلیت های مدیریت ابزار اضافی را ارزیابی کنید. این ویژگیها از ساخت چراغهای خاموش پشتیبانی میکنند و دخالت اپراتور را به حداقل میرسانند. هنگامی که یک ابزار برش به پایان عمر قابل پیش بینی خود می رسد، کنترل CNC باید به طور خودکار آن را بدون توقف چرخه با یک ابزار دیگر تعویض کند. پیش تنظیم کننده های ابزار لیزری در داخل پاکت دستگاه، طول و قطر ابزار را به طور خودکار اندازه گیری می کنند و رشد حرارتی و سایش لبه را جبران می کنند. این سیستم بازخورد حلقه بسته دقت ابعادی را در دسته های بزرگ تولید تضمین می کند.
پایداری حرارتی و مدیریت خنک کننده
سیستمهای چیلر فعال برای دوکها و پیچهای توپی، دقت سطح میکرونی را در دورههای تولید طولانی و بدون وقفه حفظ میکنند. سیستم های تحویل مایع خنک کننده با فشار بالا، که اغلب به 1000 PSI می رسد، برای تخلیه موثر تراشه در حفاری عمیق و ماشینکاری مواد عجیب و غریب ضروری هستند. همانطور که ماشین کار می کند، اصطکاک باعث تولید گرما در یاتاقان ها و راهنماها می شود. این گرما باعث انبساط اجزای فلزی می شود و موقعیت ابزار را نسبت به قطعه کار تغییر می دهد. مایع خنککننده که از طریق ریختهگریهای ماشین در گردش است، دمای داخلی را تثبیت میکند. خنککننده فشار بالا، تراشهها را از حفرههای عمیق خارج میکند و از برش مجدد و خرابی زودرس ابزار جلوگیری میکند. همچنین تراشه های رشته ای را به قطعات قابل کنترل می شکند و از پیچیده شدن آن ها به دور چاک یا ابزار جلوگیری می کند.
ملاحظات تاثیر تجاری و بازگشت سرمایه
کاهش کار و راه اندازی
ادغام عملیات جریان کار را از اپراتورهای متعددی که چندین ماشین را مدیریت می کنند به یک اپراتور واحد که یک سلول چند وظیفه ای را مدیریت می کند تغییر می دهد. این باعث کاهش ساعات کار و زمان راه اندازی می شود. اپراتور به جای انتقال دسته ای از قطعات از ماشین تراش به آسیاب و سپس به ایستگاه تخلیه، مواد خام را بارگیری می کند و اجزای نهایی را تخلیه می کند. این رویکرد تکتنظیمی زمان صرف شده برای ترمیم کردن گیرهها، شمارهگیری وسایل و دست زدن به ابزارها در چندین ماشین را حذف میکند. اپراتور میتواند روی بهینهسازی فرآیند، کنترل کیفیت و برنامهریزی کار بعدی تمرکز کند در حالی که دستگاه بدون مراقبت کار میکند.
WIP و فضای کف
حذف موجودی WIP بین عملیات، فضای مورد نیاز کارخانه را کاهش می دهد. هنگامی که قطعات در چندین ماشین گسسته حرکت می کنند، اغلب در سطل ها می نشینند و منتظر اسپیندل بعدی در دسترس هستند. این امر باعث گره خوردن سرمایه در کالاهای ناتمام و درهم ریختگی کف مغازه می شود. یک پلت فرم یکپارچه آسیاب چرخشی، موجودی خام را در یک چرخه پیوسته به قطعات نهایی تبدیل می کند. میتوانید قطعات را بلافاصله پس از جدا شدن از دستگاه ارسال کنید، که جریان نقدی را بهبود میبخشد و ردپای فیزیکی مورد نیاز برای قفسههای ذخیرهسازی و مکانهای استقرار را کاهش میدهد.
چابکی در ترکیب بالا، کم حجم (HMLV)
قابلیت تعویض سریع، چرخ و فلک های ابزار از پیش بارگذاری شده، و کار استاندارد شده، این ماشین ها را برای قطعات کوتاه مدت و پیچیده بسیار سودآور می کند. در محیط HMLV، زمان راه اندازی دشمن سودآوری است. با نگه داشتن یک آرایه استاندارد از ابزارهای تراشکاری و فرز در مجله ATC، نیاز به خراب کردن و بازسازی مجموعه ابزار برای هر کار جدید را از بین می برید. چاکهای کلت استاندارد و سیستمهای فک تغییر سریع نقطه صفر به اپراتور اجازه میدهند تا جای کار را در چند دقیقه به جای چند ساعت عوض کنند. این چابکی به فروشگاه اجازه میدهد تا اندازههای دستهای کوچکتر را بهطور سودآور دریافت کند و بهسرعت به خواستههای فوری مشتری پاسخ دهد.
برنامه های کاربردی خاص صنعت و انطباق
هوافضا و دفاع
ماشینکاری آلیاژهای عجیب و غریب مانند تیتانیوم و اینکونل به استحکام بالا و سرعت برش کم نیاز دارد. تولید پره های پیچیده توربین، شفت موتور، اجزای ارابه فرود و عناصر ساختاری با کانتورینگ 5 محوره به طور همزمان به رعایت تلورانس های سختگیرانه AS9100 کمک می کند. دانستن اینکه چه زمانی یک قطعه هوافضا را به یک آسیاب 5 محوره در مقابل یک آسیاب چرخشی چند کاره هدایت کنید، به شدت به نسبت چرخش به آسیاب مورد نیاز بستگی دارد. اجزای هوافضا اغلب دارای دیواره های نازک و جیب های عمیقی هستند که مستعد اعوجاج هستند. توانایی ماشینکاری این ویژگیها در یک راهاندازی واحد، بدون آزاد کردن فشار گیره، تضمین میکند که قطعه از نظر ابعادی پایدار میماند. خنک کننده فشار بالا برای کنترل گرمای تولید شده هنگام برش سوپرآلیاژهای مقاوم در برابر حرارت اجباری است.
ساخت دستگاه های پزشکی
کاربردهای تراشکاری به سبک سوئیسی برای پیچ های استخوانی، قفس ستون فقرات و ایمپلنت های دندانی رایج است. برآورده شدن انطباق FDA به فرآیندهای تکرارپذیر و تک راه اندازی نیاز دارد. این پلتفرمهای یکپارچه خطرات حمل و نقل انسان، انحراف بستن و خطرات آلودگی سطح را کاهش میدهند. قطعات پزشکی معمولاً کوچک، بسیار پیچیده و از مواد سختی مانند فولاد ضد زنگ 316 لیتر یا تیتانیوم ساخته شده اند. قابلیتهای اسپیندل فرعی مرکز آسیاب چرخشی امکان ماشینکاری کامل ویژگیهای پشتی، مانند درایوهای Torx یا سوراخهای کانولهشده را بدون دخالت دستی فراهم میکند. این فرآیند خودکار ثبات لات به لات را تضمین می کند و روش های اعتبار سنجی مورد نیاز برای ساخت دستگاه های پزشکی را ساده می کند.
ریسک های پیاده سازی و استراتژی های کاهش
پیچیدگی برنامه نویسی
بسته های استاندارد CAM فاقد قابلیت برنامه ریزی ایمن عملیات چند کاناله و چند اسپیندل هستند. روی نرمافزار تخصصی CAM چند وظیفهای سرمایهگذاری کنید و پسپردازندههای تأیید شده برای ماشینهای خاص. برنامه نویسی ماشینی با دو اسپیندل، دو برجک و سر محور B به نرم افزاری نیاز دارد که بتواند مسیرهای ابزار را برای جلوگیری از برخورد و بهینه سازی زمان چرخه همگام کند. پس پردازشگر باید داده های CAM را با دقت به گویش G-code خاص مورد نیاز کنترل ماشین ترجمه کند. سعی نکنید یک مرکز پیچیده تراشکاری را با نرم افزار پایه فرز 3 محوره راه اندازی کنید.
خطرات برخورد در پاکت های کاری متراکم
هزینه بالای تصادف دوک به دلیل نزدیکی برجک ها، دوک های فرعی، تکیه گاه های ثابت و سرهای محور B یک خطر قابل توجه است. استفاده از نرمافزار شبیهسازی دوقلوی دیجیتال را برای تأیید مسیرهای ابزار G-code قبل از انجام ماشینکاری فیزیکی الزام کنید. پاکت کار یک ماشین چند کاره به شدت شلوغ است. یک خطای برنامه ریزی جزئی می تواند باعث برخورد فاجعه بار بین سر فرز و چاک زیر دوک شود. نرمافزار شبیهسازی کد G واقعی را میخواند و سینماتیک ماشین را در یک محیط مجازی مدلسازی میکند، و هرگونه مشکل تداخل احتمالی را قبل از فشار دادن چرخه شروع در طبقه مغازه برجسته میکند.
شکاف مهارت اپراتور
اپراتورهای سنتی تراش یا آسیاب با سینماتیک پیچیده دست و پنجه نرم می کنند. بودجه برای برنامه های آموزشی جامع و مبتنی بر فروشنده و انتقال به مدل برنامه نویس-اپراتور. راه اندازی یک آسیاب چرخشی 5 محوره نیازمند درک عمیق اصول تراشکاری و فرزکاری و همچنین ناوبری کنترل پیشرفته CNC است. اپراتورها باید بدانند که چگونه کنترل نقطه مرکز ابزار، جابجایی های کاری پویا و کدهای همگام سازی چند کاناله را مدیریت کنند. برای اطمینان از اینکه کارکنان شما می توانند به طور ایمن و کارآمد از این پلت فرم های تولیدی پیشرفته استفاده کنند، روی آموزش سرمایه گذاری زیادی کنید.
نتیجه گیری
مجموعهای از پیچیدهترین قطعات مستعد گلوگاه خود را برای ارزیابی ناکارآمدیهای فعلی و تعیین نسبت دقیق چرخش به فرز مورد نیاز تهیه کنید.
برای تأیید زمان چرخه، پرداخت سطح و ادعاهای دقیق در مورد مواد خاص خود، مطالعات زمان، پیشنهادات کلید در دست، و کاهش تست فیزیکی را از سازندگان ابزار ماشینی که در فهرست نهایی قرار گرفتهاند، درخواست کنید.
قبل از تحویل ماشین، قابلیتها و بودجه نرمافزار CAM فعلی خود را برای بستههای برنامهنویسی چندوظیفه پیشرفته و ابزارهای شبیهسازی دیجیتال دوقلو بررسی کنید.
یک ماتریس آموزشی جامع برای پرسنل راه اندازی و اپراتورهای خود ایجاد کنید تا شکاف مهارتی بین تراشکاری سنتی 2 محوره و ماشینکاری همزمان 5 محوره را پر کنید.
سوالات متداول
س: تفاوت بین یک ماشین تراش 5 محوره و یک آسیاب 5 محوره چیست؟
A: یک ماشین تراش 5 محور در درجه اول قطعه کار را با سرعت بالا برای عملیات تراش می چرخاند در حالی که از ابزار زنده یا سر فرز برای ویژگی های ثانویه استفاده می کند. یک آسیاب 5 محوره قطعه کار را نسبتاً ثابت یا روی میز چرخشی کج نگه می دارد در حالی که ابزار برش دوار در اطراف آن حرکت می کند.
س: آیا یک مرکز چرخش چند کاره می تواند عملیات ثانویه را به طور کامل حذف کند؟
ج: بله. با استفاده از یک اسپیندل اصلی و یک اسپیندل فرعی، دستگاه میتواند به طور خودکار قطعه را به پشت ماشین منتقل کند و یک قطعه کاملاً کامل را بدون چوک کردن مجدد دستی داخل قطعهگیر بیاندازد.
س: برای راه اندازی دستگاه فرز تراش برجک برقی به چه نرم افزاری نیاز است؟
پاسخ: شما به یک سیستم CAM پیشرفته با قابلیت همگام سازی چند کاناله به همراه یک پس پردازشگر بسیار دقیق و مخصوص ماشین نیاز دارید تا برنامه را به G-code ایمن ترجمه کنید.
س: آیا ماشین های تراش 5 محور برای تولید با حجم بالا مناسب هستند؟
پاسخ: در حالی که به طور سنتی برای قطعات پیچیده با اختلاط بالا و کم حجم استفاده می شود، یکپارچه سازی فیدرهای میله، لودرهای دروازه ای و تخلیه کننده قطعات رباتیک آنها را برای تولید خودکار و با حجم بالا بسیار موثر می کند.
س: چگونه چرخش 5 محور دقت قطعه را بهبود می بخشد؟
A: با ماشینکاری تمام ویژگی ها در یک راه اندازی واحد، ماشین انباشته تحمل را که به طور طبیعی زمانی رخ می دهد که یک قطعه به صورت دستی از حالت گیره خارج می شود، جابجا می شود و دوباره به یک ماشین ابزار دیگر متصل می شود، حذف می شود.
س: محورهای اولیه در تراشکاری 5 محوره کدامند؟
A: به طور معمول، محورها شامل X، Y و Z برای حرکات خطی، یک محور C برای نمایه سازی و چرخش دوک های اصلی یا فرعی، و یک محور B برای چرخاندن سر فرز یا ابزار زنده بر روی برجک محور Y است.
مقالات مرتبط
-
 مشتریان گرامی و شرکای تجاری، به منظور رعایت دقیق قوانین و مقررات کنترل صادرات ملی و انجام تعهدات بینالمللی، اطمینان از اینکه ماشینهای فرز CNC و تراشهای CNC صادراتی ما کاملاً قانونی و منطبق هستند، بدینوسیله سیاستهای مربوطه را به اطلاع شما میرسانیماخبار شرکت
-
 گرد و غبار گرافیت ساینده CNC های استاندارد را از بین می برد. بیاموزید که چرا ماشین های تخصصی ضد گرد و غبار و روش های آسیاب مرطوب یا خشک مناسب برای تولید ایمن الکترود EDM ضروری هستند.اخبار محصول
-
 مراکز شیر مته، رزوهکاری با سرعت بالا را برای تولید با حجم بالا ارائه میکنند. درک محدودیتهای گشتاور دوک از شکستن ابزار پرهزینه جلوگیری میکند و زمان چرخه ماشین را بهینه میکند.اخبار محصول


