



O fluxo de trabalho de fabricação tradicional – movimentação de peças entre tornos e fresadoras discretos – introduz ineficiências inerentes, desde o acúmulo de tolerâncias até o estoque excessivo de trabalho em andamento (WIP). À medida que a complexidade dos componentes aumenta em setores como o aeroespacial e de dispositivos médicos, depender de múltiplas configurações aumenta os custos de mão de obra, as despesas de fixação e o risco de peças descartadas devido a erros de recolocação. A transição para a fabricação “feita em um” requer a avaliação de plataformas unificadas. Este guia examina as capacidades técnicas, as realidades de implementação e as estruturas de ROI para a adoção de um Máquina de torneamento de 5 eixos para produzir componentes completos em uma única configuração. Veremos as configurações do fuso, os requisitos de ferramentas e as estratégias de programação para maximizar a utilização da máquina. Ao compreender a arquitetura mecânica e as demandas de software desses sistemas avançados, os gerentes de chão de fábrica podem eliminar efetivamente as operações secundárias e agilizar seus fluxos de produção.
Operações Consolidadas: A integração de torneamento e fresamento em um único centro de torneamento multitarefa elimina operações secundárias, reduzindo drasticamente os tempos de configuração e os custos de fixação.
Precisão e qualidade: usinar um componente completo em uma configuração elimina o acúmulo de tolerâncias associado a peças móveis entre diferentes máquinas.
Dependência de software: O ROI de uma plataforma de torneamento de 5 eixos depende fortemente de software CAM avançado e pós-processadores precisos para gerenciar cinemática complexa, coordenar percursos contínuos de ferramentas multieixos e evitar colisões.
Alto investimento inicial versus rendimento de longo prazo: Embora as despesas de capital e os requisitos de treinamento do operador sejam altos, a redução nas horas de mão de obra, WIP e sucata muitas vezes justifica o investimento em peças de alta complexidade e alto valor.
Definindo a máquina de torneamento de 5 eixos versus plataformas CNC tradicionais
Arquitetura Cinemática
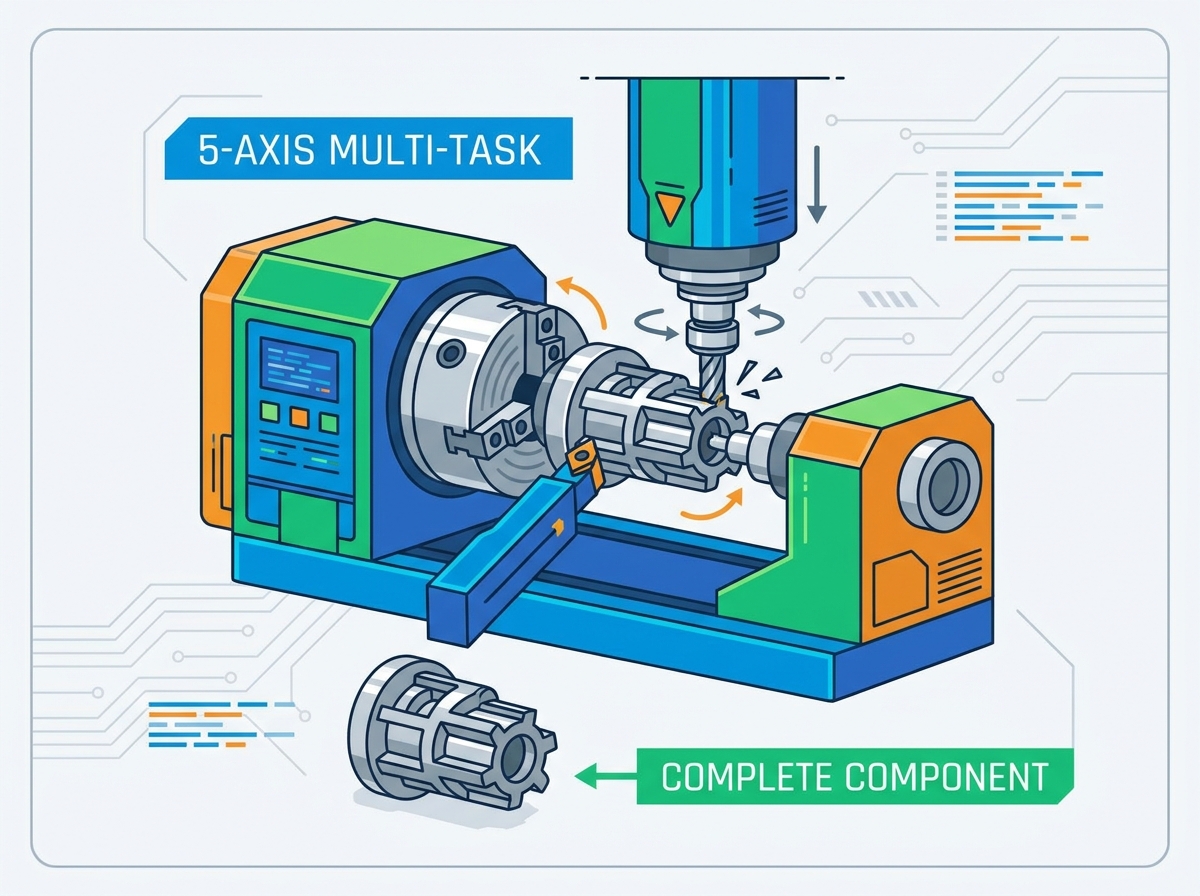
Uma plataforma multieixo moderna opera usando eixos lineares X, Y e Z combinados com eixos rotativos. Normalmente você vê um cabeçote de fresagem do eixo B e fusos principais ou subfusos do eixo C. Esses movimentos ocorrem simultaneamente em cinco direções diferentes para manter ângulos de contato ideais entre a ferramenta e a peça. Esta sincronização contínua permite que a máquina esculpa contornos complexos sem parar para reposicionar a ferramenta. Os eixos lineares deslizam sobre guias de rolos resistentes ou caixas raspadas à mão para absorver as fortes forças de corte geradas durante as operações de desbaste. Os eixos rotativos utilizam motores de torque de acionamento direto para eliminar folgas e fornecer feedback de posicionamento instantâneo ao controle CNC. Essa rigidez mecânica se traduz diretamente em tolerâncias geométricas mais restritas na peça acabada.
Fresamento padrão de 5 eixos versus torneamento de 5 eixos
O fresamento padrão de 5 eixos envolve uma ferramenta rotativa cortando uma peça estacionária ou girando em uma mesa inclinável. Em contrapartida, uma abordagem centrada no giro O centro de torneamento multifuncional depende da rotação de peças de alta rotação em um fuso como principal método de remoção de material. Uma cabeça de fresagem de 5 eixos complementa esta capacidade de torneamento. Isto permite operações complexas de fresamento em uma peça torneada. Quando você lança um pedaço de barra em um centro de torneamento, o fuso principal gera a metragem de superfície necessária para torneamento, canal e rosqueamento. A cabeça de fresagem então se engata para usinar superfícies planas, fazer furos descentralizados ou cortar estrias helicoidais. Esta abordagem de natureza dupla requer uma base maciça de ferro fundido para amortecer as distintas frequências de vibração geradas pelas operações de torneamento e fresamento.
Léxico do Eixo Rotativo (A, B e C)
Compreender os eixos rotativos é necessário em um ambiente de torno-fresamento. A nomenclatura determina como a máquina se aproxima da peça.
Eixo C: Indexação rotacional dinâmica dos fusos principais e secundários. Ele fornece posicionamento angular preciso para recursos de fresamento na face ou no diâmetro externo da peça.
Eixo B: Inclinação do fuso de fresagem para usinar ângulos compostos. Este eixo permite que a ferramenta se aproxime da peça praticamente de qualquer ângulo, possibilitando a usinagem de rebaixos complexos e furos transversais angulares.
Eixo A: Eixo rotacional auxiliar. As oficinas costumam usar isso para apoios fixos programáveis ou cabeçotes móveis para suportar peças longas semelhantes a eixos durante ciclos de torneamento agressivos.
Usinagem Simultânea de 5 Eixos vs. 3+2 Posicionais
Percursos simultâneos de 5 eixos envolvem movimento contínuo de todos os cinco eixos. Você precisa disso para contornos orgânicos complexos, como pás de turbinas ou impulsores aeroespaciais. O controle da máquina calcula constantemente o ponto central da ferramenta para manter a aresta de corte encaixada no ângulo correto. Por outro lado, a indexação 3+2 trava o eixo B em um ângulo específico para usinar faces planas ou fazer furos angulares. Esta usinagem posicional maximiza a rigidez para cortes pesados. Ao travar os eixos rotativos usando freios hidráulicos, a máquina se transforma em uma fresadora de 3 eixos altamente rígida, permitindo que você impulsione altas taxas de avanço e grandes profundidades de corte sem induzir vibração.
A Filosofia “Feito em Um”
As configurações de fuso duplo permitem que a máquina transfira automaticamente a peça do fuso principal para o fuso secundário. Isto permite a usinagem completa das faces frontal e traseira sem intervenção manual. A peça cai em um coletor totalmente acabado. Você elimina a necessidade de configurações secundárias. A transferência de peças requer uma sincronização exata entre os dois fusos. Eles devem girar exatamente no mesmo RPM e ângulo de fase enquanto o subfuso avança para segurar a peça. Uma vez fixada, uma ferramenta de corte separa a peça da barra principal e o subfuso se retrai para finalizar a parte traseira. Essa transferência automatizada é a base da fabricação autônoma e sem iluminação.
Configurações principais: escolhendo a arquitetura certa
O centro de torneamento multitarefa do eixo B
Este projeto apresenta um fuso de fresamento dedicado montado em um eixo B giratório, capaz de trocas automáticas de ferramentas (ATC). Ele lida com geometrias altamente complexas, furação em ângulo profundo e contorno simultâneo de 5 eixos. A inclinação do eixo B permite o uso de ferramentas de corte mais curtas e rígidas. Isso reduz a deflexão e a trepidação, ao mesmo tempo em que produz acabamentos superficiais superiores. O magazine ATC pode conter de 40 a mais de 120 ferramentas, proporcionando flexibilidade para usinar famílias inteiras de peças sem trocas manuais de ferramentas. No entanto, geralmente tem uma pegada maior. O fuso de fresamento também pode ter torque mais baixo para torneamento pesado em comparação com uma torre estática tradicional. Você deve equilibrar a necessidade de flexibilidade de fresamento com as taxas de remoção de matéria-prima exigidas para seus componentes específicos.
A fresadora e torneadora de torre elétrica
Esta configuração utiliza uma torre inferior ou superior robusta equipada com ferramentas motorizadas e recursos de eixo Y. UM A máquina fresadora e torneadora com torre motorizada lida com produção de alto volume onde o torneamento pesado e de alto torque é a operação principal. Os requisitos de fresamento são secundários, como planos, furos cruzados ou rasgos de chaveta. A torre indexa rapidamente de estação para estação, minimizando os tempos entre chips. A desvantagem é a flexibilidade angular limitada em comparação com um cabeçote do eixo B. A capacidade da ferramenta é estritamente restrita pelo número de estações de torre, normalmente de 12 a 24 posições. Se suas peças exigem torneamento pesado extensivo apenas com fresamento descentralizado básico, a configuração da torre motorizada oferece tempos de ciclo mais rápidos e uma área de ocupação da máquina mais compacta.
| Recurso | central multitarefa de eixo B | Torno-fresador de torre elétrica |
|---|---|---|
| Força Primária | Fresamento complexo de 5 eixos, furos angulares profundos | Torneamento pesado, indexação rápida, alto volume |
| Capacidade da ferramenta | Alto (40 - 120+ via ATC) | Limitado (12 - 24 via Torre) |
| Rigidez de Fresamento | Excelente para ângulos variados (ferramentas mais curtas) | Bom para recursos ortogonais (X/Y/Z) |
| Torque de giro | Moderado (limitações do alojamento do fuso) | Alto (fundição de torre maciça) |
| Pegada | Grande | Compactar |
Critérios de Avaliação Técnica: Características dos Resultados de Fabricação
Capacidades geométricas: peças prismáticas vs. peças axissimétricas
Analise as geometrias das peças para determinar a seleção da máquina. Componentes prismáticos pesados com pequenas características torneadas favorecem centros de fresamento de 5 eixos. Peças axissimétricas ou semelhantes a eixos com características excêntricas complexas exigem uma plataforma de torneamento dedicada para lidar com cortes rotacionais pesados com eficiência. Veja as impressões das suas peças. Se a peça começa como um bloco quadrado e requer principalmente fresamento de faceamento e abertura de bolsões, uma fresadora tipo munhão faz sentido. Se começar como barra redonda e exigir torneamento externo extenso, rosqueamento e mandrilamento antes que os recursos de fresamento sejam adicionados, um centro de torneamento-fresamento é a escolha correta. Combinar a arquitetura da máquina com o formato da matéria-prima minimiza o desperdício de tempo de corte.
Potência, torque e rigidez do fuso
Avalie as classificações de potência contínua versus pico para o fuso de torneamento e o cabeçote de fresamento. Avalie a construção da base da máquina, como ferro fundido ou concreto polimérico. Compare designs de guia em caixa e guias lineares. Esses fatores determinam o amortecimento de vibrações durante cortes interrompidos em ligas exóticas. Um fuso principal de alto torque com uma caixa de engrenagens integrada fornece o ruído de baixo custo necessário para desbastar peças forjadas de grande diâmetro. Por outro lado, um fuso de fresamento de acionamento direto de alta velocidade fornece as RPM necessárias para fresas e brocas de topo de pequeno diâmetro. A base da máquina deve absorver as vibrações harmônicas geradas por essas diferentes dinâmicas de corte para evitar marcas de trepidação na peça acabada.
Gerenciamento e automação de ferramentas
Analise a capacidade do trocador automático de ferramentas (ATC). Peças complexas geralmente requerem de 40 a 120 ou mais ferramentas. Avalie sistemas de monitoramento de desgaste de ferramentas e recursos redundantes de gerenciamento de ferramentas. Esses recursos suportam a fabricação com luzes apagadas e minimizam a intervenção do operador. Quando uma ferramenta de corte atinge o fim da sua vida útil previsível, o controle CNC deve trocá-la automaticamente por uma ferramenta irmã sem parar o ciclo. Os predefinidores de ferramentas a laser dentro do envelope da máquina medem automaticamente os desvios de comprimento e diâmetro da ferramenta, compensando o crescimento térmico e o desgaste da borda. Este sistema de feedback de circuito fechado garante precisão dimensional em grandes lotes de produção.
Estabilidade térmica e gerenciamento de refrigerante
Os sistemas de resfriamento ativos para fusos e fusos de esferas mantêm a precisão em nível de mícron durante ciclos de produção longos e ininterruptos. Sistemas de fornecimento de refrigeração de alta pressão, muitas vezes atingindo 1.000 PSI, são necessários para um escoamento eficaz de cavacos na furação profunda e na usinagem de materiais exóticos. À medida que a máquina funciona, o atrito gera calor nos rolamentos e nas guias. Este calor faz com que os componentes metálicos se expandam, mudando a posição da ferramenta em relação à peça de trabalho. O líquido refrigerante resfriado circulando pelas peças fundidas da máquina estabiliza a temperatura interna. A refrigeração de alta pressão remove os cavacos das cavidades profundas, evitando o novo corte e a falha prematura da ferramenta. Ele também quebra cavacos fibrosos em pedaços manejáveis, evitando que se enrosquem no mandril ou na ferramenta.
Considerações sobre impacto nos negócios e ROI
Redução de mão de obra e configuração
A consolidação de operações muda o fluxo de trabalho de vários operadores gerenciando diversas máquinas para um único operador gerenciando uma célula multitarefa. Isso reduz as horas de trabalho e os tempos de configuração. Em vez de mover um lote de peças de um torno para uma fresadora e depois para uma estação de rebarbação, o operador carrega a matéria-prima e descarrega os componentes acabados. Essa abordagem de configuração única elimina o tempo gasto em tornos, ajustando acessórios e tocando ferramentas em várias máquinas. O operador pode se concentrar na otimização do processo, no controle de qualidade e na programação do próximo trabalho enquanto a máquina funciona sem supervisão.
WIP e espaço físico
A eliminação do estoque WIP entre as operações reduz o espaço necessário na fábrica. Quando as peças passam por diversas máquinas discretas, elas geralmente ficam em caixas aguardando o próximo fuso disponível. Isto prende capital em produtos inacabados e sobrecarrega o chão de fábrica. Uma plataforma unificada de torneamento-fresamento converte matéria-prima em peças acabadas em um ciclo contínuo. Você pode enviar peças imediatamente após saírem da máquina, melhorando o fluxo de caixa e reduzindo o espaço físico necessário para racks de armazenamento e áreas de preparação.
Agilidade em alta mistura e baixo volume (HMLV)
Capacidades de troca rápida, carrosséis de ferramentas pré-carregados e fixação padronizada tornam essas máquinas altamente lucrativas para peças complexas e de curta tiragem. Em um ambiente HMLV, o tempo de configuração é inimigo da lucratividade. Ao manter um conjunto padrão de ferramentas de torneamento e fresamento residentes no magazine ATC, você elimina a necessidade de desmontar e reconstruir conjuntos de ferramentas para cada novo trabalho. Mandris de pinça padronizados e sistemas de mandíbula de troca rápida de ponto zero permitem que o operador troque a fixação em minutos, em vez de horas. Essa agilidade permite que a fábrica aceite lotes menores de maneira lucrativa e responda rapidamente às demandas urgentes dos clientes.
Aplicações e Conformidade Específicas do Setor
Aeroespacial e Defesa
A usinagem de ligas exóticas como Titânio e Inconel requer alta rigidez e baixas velocidades de corte. A produção de pás de turbina complexas, eixos de motor, componentes de trem de pouso e elementos estruturais com contorno simultâneo de 5 eixos ajuda a atender às rigorosas tolerâncias AS9100. Saber quando encaminhar uma peça aeroespacial para uma fresadora de 5 eixos em vez de um torno-fresador multitarefa depende muito da proporção necessária entre torneamento e fresamento. Os componentes aeroespaciais geralmente apresentam paredes finas e bolsões profundos que são propensos a distorções. A capacidade de usinar esses recursos em uma única configuração, sem liberar a pressão de fixação, garante que a peça permaneça dimensionalmente estável. A refrigeração de alta pressão é obrigatória para controlar o calor gerado durante o corte de superligas resistentes ao calor.
Fabricação de dispositivos médicos
As aplicações de torneamento no estilo suíço são comuns para parafusos ósseos, gaiolas espinhais e implantes dentários. Cumprir a conformidade com a FDA exige processos repetíveis e de configuração única. Essas plataformas unificadas reduzem o manuseio humano, a distorção de fixação e os riscos de contaminação da superfície. As peças médicas são normalmente pequenas, altamente complexas e usinadas a partir de materiais resistentes, como aço inoxidável 316L ou titânio. As capacidades de subfuso de um centro torno-fresador permitem a usinagem completa dos recursos finais, como acionamentos Torx ou furos canulados, sem intervenção manual. Este processo automatizado garante a consistência entre lotes e simplifica os procedimentos de validação necessários para a fabricação de dispositivos médicos.
Riscos de implementação e estratégias de mitigação
Complexidade de programação
Os pacotes CAM padrão não têm a capacidade de programar com segurança operações multicanais e multifusos. Invista em software CAM multitarefa especializado e pós-processadores específicos para cada máquina, verificados sob demanda. Programar uma máquina com dois fusos, duas torres e um cabeçote do eixo B requer um software que possa sincronizar os percursos da ferramenta para evitar colisões e otimizar os tempos de ciclo. O pós-processador deve traduzir com precisão os dados CAM para o dialeto de código G específico exigido pelo controle da máquina. Não tente executar um centro complexo de torneamento-fresamento com software básico de fresamento de 3 eixos.
Riscos de colisão em envelopes de trabalho densos
O alto custo das falhas do fuso devido à proximidade de torres, subfusos, apoios fixos e cabeçotes do eixo B é um risco significativo. Obrigue o uso de software de simulação de gêmeo digital para verificar percursos de ferramentas em código G antes que a usinagem física ocorra. O envelope de trabalho de uma máquina multitarefa é extremamente lotado. Um pequeno erro de programação pode causar uma colisão catastrófica entre o cabeçote de fresagem e o mandril do subfuso. O software de simulação lê o código G real e modela a cinemática da máquina em um ambiente virtual, destacando quaisquer possíveis problemas de interferência antes de você pressionar o início do ciclo no chão de fábrica.
Lacuna de habilidade do operador
Os operadores tradicionais de torno ou fresadora enfrentam dificuldades com cinemáticas complexas. Orçamento para programas de treinamento abrangentes liderados por fornecedores e transição para um modelo programador-operador. Operar um torno-fresador de 5 eixos requer um conhecimento profundo dos princípios de torneamento e fresamento, bem como navegação avançada de controle CNC. Os operadores devem saber como gerenciar o controle do ponto central da ferramenta, deslocamentos de trabalho dinâmicos e códigos de sincronização multicanal. Invista pesadamente em treinamento para garantir que sua equipe possa operar com segurança e eficiência essas plataformas avançadas de fabricação.
Conclusão
Compile um portfólio de suas peças mais complexas e propensas a gargalos para avaliar as ineficiências atuais e determinar a proporção exata necessária entre torneamento e fresamento.
Solicite estudos de tempo, propostas completas e cortes de testes físicos de fabricantes de máquinas-ferramenta pré-selecionados para validar tempos de ciclo, acabamento superficial e reivindicações de precisão em seus materiais específicos.
Audite seus recursos atuais de software CAM e orçamento para pacotes avançados de programação multitarefa e ferramentas de simulação de gêmeos digitais antes da entrega da máquina.
Desenvolva uma matriz de treinamento abrangente para sua equipe de configuração e operadores para preencher a lacuna de habilidades entre o torneamento tradicional de 2 eixos e a usinagem simultânea de 5 eixos.
Perguntas frequentes
P: Qual é a diferença entre um torno de 5 eixos e uma fresadora de 5 eixos?
R: Um torno de 5 eixos gira principalmente a peça em altas velocidades para operações de torno enquanto utiliza ferramentas motorizadas ou um cabeçote de fresamento para recursos secundários. Uma fresadora de 5 eixos mantém a peça relativamente estacionária ou em uma mesa rotativa inclinada enquanto a ferramenta de corte rotativa se move em torno dela.
P: Um centro de torneamento multitarefa pode eliminar completamente as operações secundárias?
R: Sim. Ao utilizar um fuso principal e um subfuso, a máquina pode transferir automaticamente a peça para usinar a face traseira, colocando um componente totalmente concluído no coletor de peças sem remandrilamento manual.
P: Qual software é necessário para operar uma fresadora e torneadora com torre motorizada?
R: Você precisa de um sistema CAM avançado capaz de sincronização multicanal, juntamente com um pós-processador altamente preciso e específico da máquina para traduzir o programa em código G seguro.
P: Os tornos de 5 eixos são adequados para produção de alto volume?
R: Embora tradicionalmente usados para peças complexas de alto mix e baixo volume, a integração de alimentadores de barras, carregadores de pórtico e descarregadores robóticos de peças os torna altamente eficazes para execuções de produção automatizadas de alto volume.
P: Como o torneamento em 5 eixos melhora a precisão da peça?
R: Ao usinar todos os recursos em uma única configuração, a máquina elimina o acúmulo de tolerâncias que ocorre naturalmente quando uma peça é desfixada manualmente, movida e fixada novamente em uma máquina-ferramenta diferente.
P: Quais são os eixos primários no torneamento de 5 eixos?
R: Normalmente, os eixos incluem X, Y e Z para movimentos lineares, um eixo C para indexação e rotação dos fusos principais ou secundários e um eixo B para girar a cabeça de fresagem ou ferramentas motorizadas em uma torre do eixo Y.
Artigos relacionados
-
 Prezados clientes e parceiros de negócios, A fim de cumprir rigorosamente as leis e regulamentos nacionais de controle de exportação e cumprir as obrigações internacionais, garantindo que nossas fresadoras CNC e tornos CNC exportados sejam totalmente legais e compatíveis, notificamos você sobre as políticas relevantes coNotícias da empresa
-
 O pó abrasivo de grafite destrói CNCs padrão. Saiba por que máquinas especializadas à prova de poeira e métodos adequados de fresagem a úmido ou a seco são essenciais para a produção segura de eletrodos de EDM.Novidades sobre produtos
-
 Os centros de machos de perfuração oferecem rosqueamento de alta velocidade para produção de alto volume. Compreender os limites de torque do fuso evita quebras dispendiosas de ferramentas e otimiza os tempos de ciclo da máquina.Novidades sobre produtos


