



ขั้นตอนการผลิตแบบดั้งเดิม—การเคลื่อนย้ายชิ้นส่วนระหว่างเครื่องกลึงแบบแยกส่วนและโรงงาน—ทำให้เกิดความไร้ประสิทธิภาพโดยธรรมชาติ ตั้งแต่พิกัดความเผื่อที่เพิ่มขึ้นไปจนถึงสินค้าคงคลังของงานระหว่างดำเนินการ (WIP) ที่มากเกินไป เนื่องจากความซับซ้อนของส่วนประกอบเพิ่มขึ้นในภาคส่วนต่างๆ เช่น การบินและอวกาศและอุปกรณ์ทางการแพทย์ การอาศัยการตั้งค่าหลายรายการทำให้ต้นทุนแรงงาน ค่าติดตั้ง และความเสี่ยงที่ชิ้นส่วนเสียหายเนื่องจากข้อผิดพลาดในการจับซ้ำจึงเพิ่มสูงขึ้น การเปลี่ยนไปใช้การผลิตแบบ 'เสร็จสิ้นในหนึ่งเดียว' จำเป็นต้องมีการประเมินแพลตฟอร์มแบบครบวงจร คู่มือนี้จะตรวจสอบความสามารถด้านเทคนิค ความเป็นจริงของการนำไปปฏิบัติ และกรอบงาน ROI สำหรับการนำ เครื่องกลึง 5 แกน เพื่อผลิตส่วนประกอบที่สมบูรณ์ในการตั้งค่าครั้งเดียว เราจะดูการกำหนดค่าสปินเดิล ข้อกำหนดด้านเครื่องมือ และกลยุทธ์การเขียนโปรแกรมเพื่อเพิ่มการใช้ประโยชน์ของเครื่องจักรให้สูงสุด ด้วยการทำความเข้าใจสถาปัตยกรรมเครื่องกลและความต้องการซอฟต์แวร์ของระบบขั้นสูงเหล่านี้ ผู้จัดการฝ่ายผลิตจึงสามารถกำจัดการปฏิบัติงานรองและปรับปรุงขั้นตอนการผลิตได้อย่างมีประสิทธิภาพ
การดำเนินงานแบบรวมศูนย์: การรวมการกลึงและการกัดเข้าไว้ในเครื่องกลึงที่มีงานหลายงานเพียงเครื่องเดียว ช่วยลดการทำงานรอง ซึ่งช่วยลดเวลาในการติดตั้งและต้นทุนการติดตั้งได้อย่างมาก
ความแม่นยำและคุณภาพ: การตัดเฉือนส่วนประกอบที่สมบูรณ์ในการตั้งค่าเดียวช่วยลดปัญหาการซ้อนกันของพิกัดความเผื่อที่เกี่ยวข้องกับชิ้นส่วนที่เคลื่อนไหวระหว่างเครื่องจักรต่างๆ
การพึ่งพาซอฟต์แวร์: ROI ของแท่นกลึง 5 แกนนั้นขึ้นอยู่กับซอฟต์แวร์ CAM ขั้นสูงและโพสต์โปรเซสเซอร์ที่แม่นยำเพื่อจัดการจลนศาสตร์ที่ซับซ้อน ประสานงานเส้นทางเครื่องมือหลายแกนที่ต่อเนื่องกัน และป้องกันการชนกัน
การลงทุนเริ่มแรกสูงเทียบกับผลตอบแทนระยะยาว: แม้ว่ารายจ่ายฝ่ายทุนและข้อกำหนดการฝึกอบรมผู้ปฏิบัติงานจะสูง แต่การลดชั่วโมงแรงงาน งาน WIP และเศษซากมักจะทำให้การลงทุนสำหรับชิ้นส่วนที่มีความซับซ้อนสูงและมีมูลค่าสูง
การกำหนดเครื่องกลึง 5 แกนเทียบกับแพลตฟอร์ม CNC แบบดั้งเดิม
สถาปัตยกรรมจลนศาสตร์
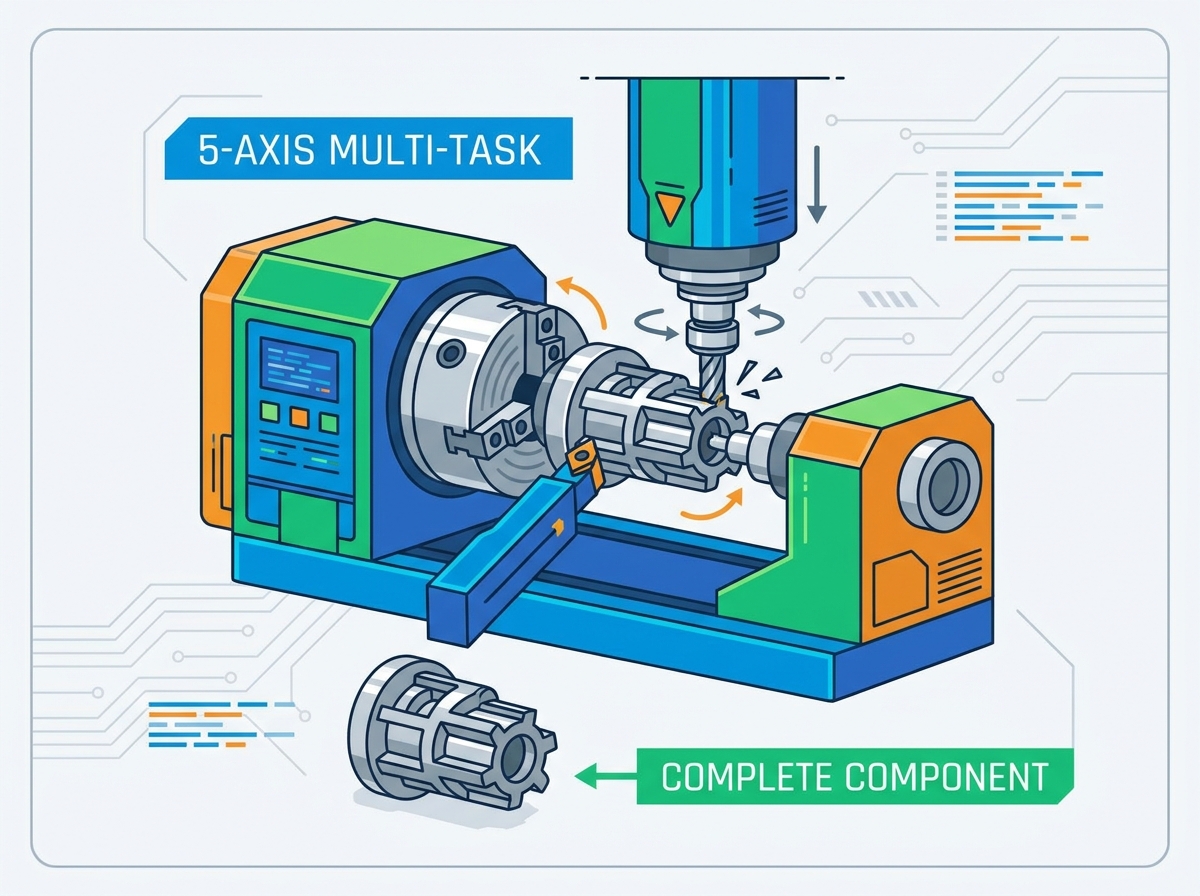
แพลตฟอร์มแบบหลายแกนที่ทันสมัยทำงานโดยใช้แกนเชิงเส้นตรง X, Y และ Z รวมกับแกนหมุน โดยทั่วไปคุณจะเห็นหัวกัดแกน B และสปินเดิลหลักหรือสปินเดิลย่อยของแกน C การเคลื่อนไหวเหล่านี้เกิดขึ้นตามห้าทิศทางที่แตกต่างกันพร้อมกันเพื่อรักษามุมสัมผัสระหว่างเครื่องมือกับชิ้นส่วนให้เหมาะสมที่สุด การซิงโครไนซ์อย่างต่อเนื่องช่วยให้เครื่องจักรสามารถแกะสลักรูปทรงที่ซับซ้อนได้โดยไม่ต้องหยุดเปลี่ยนตำแหน่งเครื่องมือ แกนเชิงเส้นตรงจะเคลื่อนที่บนรางลูกกลิ้งสำหรับงานหนักหรือทางกล่องขูดด้วยมือเพื่อดูดซับแรงตัดหนักที่เกิดขึ้นระหว่างการทำงานกัดหยาบ แกนหมุนใช้มอเตอร์แรงบิดขับเคลื่อนโดยตรงเพื่อขจัดฟันเฟืองและให้การตอบสนองตำแหน่งทันทีไปยังตัวควบคุม CNC ความแข็งแกร่งทางกลนี้แปลโดยตรงถึงพิกัดความเผื่อทางเรขาคณิตที่เข้มงวดมากขึ้นในชิ้นงานสำเร็จรูป
การกัด 5 แกนมาตรฐาน กับการกลึง 5 แกน
การกัด 5 แกนมาตรฐานเกี่ยวข้องกับการใช้เครื่องมือหมุนในการตัดชิ้นงานที่อยู่นิ่ง หรือการหมุนแกนบนโต๊ะเอียง ในทางตรงกันข้าม การหันเหความสนใจ เครื่องกลึงแบบหลายงาน อาศัยการหมุนชิ้นส่วนที่มี RPM สูงบนสปินเดิลเป็นวิธีการกำจัดวัสดุหลัก หัวกัดแบบ 5 แกนช่วยเสริมความสามารถในการกลึงนี้ ช่วยให้สามารถทำการกัดชิ้นงานกลึงที่ซับซ้อนได้ เมื่อคุณโยนชิ้นส่วนสต็อกแท่งเข้าไปในเครื่องกลึง สปินเดิลหลักจะสร้างภาพพื้นผิวที่จำเป็นสำหรับการกลึง การเซาะร่อง และการทำเกลียว จากนั้นหัวกัดจะประกอบเข้ากับการตัดเฉือนแผ่นเรียบ เจาะรูที่ไม่อยู่ตรงกลาง หรือตัดร่องฟันเฟืองเกลียว วิธีการสองลักษณะนี้ต้องใช้ฐานเหล็กหล่อขนาดใหญ่เพื่อรองรับความถี่การสั่นสะเทือนที่แตกต่างกันซึ่งเกิดจากการกลึงและการกัด
พจนานุกรมแกนหมุน (A, B และ C)
การทำความเข้าใจแกนหมุนเป็นสิ่งจำเป็นในสภาพแวดล้อมของเครื่องกลึง ระบบการตั้งชื่อจะกำหนดวิธีที่เครื่องจักรจะเข้าใกล้ชิ้นงาน
แกน C: การหมุนแบบไดนามิกของสปินเดิลหลักและสปินเดิลรอง ให้การวางตำแหน่งเชิงมุมที่แม่นยำสำหรับการกัดบนหน้างานหรือเส้นผ่านศูนย์กลางภายนอกของชิ้นส่วน
แกน B: การเอียงสปินเดิลของเครื่องกัดไปที่มุมประกอบ แกนนี้ช่วยให้เครื่องมือเข้าถึงชิ้นส่วนได้จากแทบทุกมุม ทำให้สามารถตัดเฉือนส่วนล่างที่ซับซ้อนและรูขวางที่ทำมุมได้
A-Axis: แกนหมุนเสริม ร้านค้ามักใช้สิ่งนี้สำหรับการวางตำแหน่งหรือส่วนท้ายแบบตั้งโปรแกรมได้ เพื่อรองรับชิ้นส่วนที่มีลักษณะคล้ายเพลาที่ยาวในระหว่างรอบการกลึงที่รุนแรง
การตัดเฉือนแบบ 5 แกนพร้อมกันกับการตัดเฉือนตำแหน่ง 3+2
เส้นทางเครื่องมือ 5 แกนพร้อมกันเกี่ยวข้องกับการเคลื่อนที่อย่างต่อเนื่องของแกนทั้งห้าแกน คุณต้องการสิ่งนี้สำหรับรูปทรงออร์แกนิกที่ซับซ้อน เช่น ใบพัดกังหันหรือใบพัดการบินและอวกาศ ระบบควบคุมเครื่องจักรจะคำนวณจุดศูนย์กลางของเครื่องมืออย่างต่อเนื่องเพื่อให้คมตัดอยู่ในมุมที่ถูกต้อง ในทางกลับกัน ระบบกำหนดตำแหน่ง 3+2 จะล็อกแกน B ในมุมที่กำหนดเพื่อกลึงผิวเรียบหรือเจาะรูที่ทำมุม การตัดเฉือนตามตำแหน่งนี้ช่วยเพิ่มความแข็งแกร่งสูงสุดสำหรับการตัดหนัก ด้วยการล็อคแกนหมุนโดยใช้เบรกไฮดรอลิก เครื่องจักรจะเปลี่ยนเป็นเครื่องกัด 3 แกนที่มีความแข็งแกร่งสูง ช่วยให้คุณสามารถดันอัตราป้อนสูงและระยะกินลึกที่หนักหน่วงโดยไม่ทำให้เกิดการสะท้าน
ปรัชญา 'ทำในที่เดียว'
การกำหนดค่าสปินเดิลคู่ช่วยให้เครื่องจักรสามารถถ่ายโอนชิ้นส่วนจากสปินเดิลหลักไปยังสปินเดิลรองได้โดยอัตโนมัติ ช่วยให้สามารถตัดเฉือนด้านหน้าและด้านหลังได้อย่างสมบูรณ์โดยไม่ต้องมีการแทรกแซงด้วยตนเอง ส่วนหยดลงในตัวจับที่เสร็จสมบูรณ์แล้ว คุณไม่จำเป็นต้องตั้งค่ารองอีกต่อไป การถ่ายโอนชิ้นส่วนจำเป็นต้องมีการซิงโครไนซ์ที่แน่นอนระหว่างสองสปินเดิล พวกเขาจะต้องหมุนที่ RPM และมุมเฟสเดียวกันทุกประการในขณะที่สปินเดิลรองเคลื่อนไปข้างหน้าเพื่อจับชิ้นส่วน เมื่อจับยึดแล้ว เครื่องมือกลึงตัดจะแยกส่วนประกอบออกจากสต็อกด้ามหลัก และสปินเดิลรองจะหดกลับเพื่อตกแต่งด้านหลัง การส่งมอบแบบอัตโนมัตินี้เป็นรากฐานสำคัญของการผลิตแบบไม่ต้องมีคนดูแลและไฟดับ
การกำหนดค่าหลัก: การเลือกสถาปัตยกรรมที่เหมาะสม
ศูนย์การกลึงหลายงานแกน B
การออกแบบนี้มีแกนหมุนสำหรับงานกัดโดยเฉพาะซึ่งติดตั้งอยู่บนแกน B ที่หมุนได้ ซึ่งสามารถเปลี่ยนเครื่องมืออัตโนมัติ (ATC) ได้ สามารถจัดการกับรูปทรงที่ซับซ้อนสูง การเจาะมุมลึก และการวางโครงร่างแบบ 5 แกนพร้อมกัน การเอียงแกน B ช่วยให้ใช้เครื่องมือตัดที่สั้นลงและแข็งมากขึ้น ซึ่งช่วยลดการโก่งตัวและการสะท้านในขณะที่ให้พื้นผิวที่เหนือกว่า แม็กกาซีน ATC สามารถบรรจุเครื่องมือได้ตั้งแต่ 40 ถึงมากกว่า 120 ชิ้น ให้ความยืดหยุ่นในการตัดเฉือนชิ้นส่วนทั้งตระกูลโดยไม่ต้องเปลี่ยนเครื่องมือด้วยตนเอง อย่างไรก็ตาม โดยทั่วไปแล้วจะมีรอยเท้าที่ใหญ่กว่า สปินเดิลการกัดอาจมีแรงบิดต่ำกว่าสำหรับการกลึงหนักเมื่อเปรียบเทียบกับป้อมปืนอยู่กับที่แบบดั้งเดิม คุณต้องสร้างสมดุลระหว่างความต้องการความยืดหยุ่นในการกัดกับอัตราการขจัดวัตถุดิบที่จำเป็นสำหรับส่วนประกอบเฉพาะของคุณ
เครื่องกลึงมิลลิ่งป้อมปืนกำลัง
การกำหนดค่านี้ใช้ป้อมปืนด้านล่างหรือด้านบนที่แข็งแกร่งพร้อมกับเครื่องมือที่ใช้งานจริงและความสามารถของแกน Y ก เครื่องกัดกลึงป้อมปืนกำลัง รองรับการผลิตปริมาณมากโดยมีการกลึงหนักและมีแรงบิดสูงเป็นการทำงานหลัก ข้อกำหนดในการกัดถือเป็นเรื่องรอง เช่น พื้นเรียบ รูขวาง หรือร่องสลัก ป้อมปืนจะกำหนดดัชนีอย่างรวดเร็วจากสถานีหนึ่งไปอีกสถานีหนึ่ง ช่วยลดเวลาของชิปต่อชิป ข้อเสียคือความยืดหยุ่นเชิงมุมที่จำกัดเมื่อเทียบกับหัวของแกน B ความจุของเครื่องมือถูกจำกัดอย่างเคร่งครัดด้วยจำนวนป้อมปืน ซึ่งโดยปกติแล้วจะอยู่ที่ 12 ถึง 24 ตำแหน่ง หากชิ้นส่วนของคุณต้องการการกลึงหนักอย่างกว้างขวางโดยมีการกัดนอกศูนย์ขั้นพื้นฐานเท่านั้น การกำหนดค่าป้อมปืนกำลังช่วยให้รอบเวลาเร็วขึ้นและใช้พื้นที่เครื่องจักรที่กะทัดรัดยิ่งขึ้น
| นำเสนอ | ศูนย์มัลติทาสกิ้งแกน B | เครื่องกลึงป้อมปืนกำลัง |
|---|---|---|
| ความแข็งแกร่งเบื้องต้น | การกัด 5 แกนที่ซับซ้อน รูที่ทำมุมลึก | การกลึงหนัก การกลึงเร็ว ปริมาณมาก |
| ความจุเครื่องมือ | สูง (40 - 120+ ผ่าน ATC) | จำกัด (12 - 24 ผ่านป้อมปืน) |
| ความแข็งแกร่งของการกัด | ยอดเยี่ยมสำหรับมุมที่หลากหลาย (เครื่องมือที่สั้นกว่า) | เหมาะสำหรับลักษณะมุมฉาก (X/Y/Z) |
| แรงบิดหมุน | ปานกลาง (ข้อจำกัดของตัวเรือนสปินเดิล) | สูง (การหล่อป้อมปืนขนาดใหญ่) |
| รอยเท้า | ใหญ่ | กะทัดรัด |
เกณฑ์การประเมินทางเทคนิค: คุณลักษณะต่อผลลัพธ์การผลิต
ความสามารถทางเรขาคณิต: ส่วนที่เป็นแท่งปริซึมกับส่วนที่เป็นแกนสมมาตร
วิเคราะห์รูปทรงของชิ้นส่วนเพื่อพิจารณาการเลือกเครื่องจักร ส่วนประกอบที่มีน้ำหนักเป็นแท่งปริซึมพร้อมคุณสมบัติการกลึงเล็กน้อยชอบเครื่องกัดเซ็นเตอร์ 5 แกน ชิ้นส่วนแกนสมมาตรหรือคล้ายเพลาที่มีคุณสมบัติเยื้องศูนย์กลางที่ซับซ้อน ต้องใช้แท่นกลึงเฉพาะเพื่อรองรับการตัดแบบหมุนหนักอย่างมีประสิทธิภาพ ดูการพิมพ์ชิ้นส่วนของคุณ หากชิ้นงานเริ่มต้นจากบล็อกสี่เหลี่ยมและต้องการการกัดปาดหน้าและการกัดหลุมเป็นส่วนใหญ่ การกัดแบบ Trunnion ก็เหมาะสมแล้ว หากเริ่มต้นจากสต็อกแท่งกลมและต้องมีการกลึง OD การกลึงเกลียว และการคว้านอย่างละเอียดก่อนที่จะเพิ่มคุณสมบัติการกัด เครื่องกลึงตัวกลางคือตัวเลือกที่ถูกต้อง การจับคู่สถาปัตยกรรมของเครื่องจักรกับรูปร่างของวัตถุดิบช่วยลดเวลาในการตัดที่สูญเปล่า
กำลังของสปินเดิล แรงบิด และความแข็งแกร่ง
ประเมินพิกัดกำลังต่อเนื่องเทียบกับกำลังสูงสุดสำหรับทั้งสปินเดิลกลึงและหัวกัด ประเมินการก่อสร้างฐานเครื่องจักร เช่น เหล็กหล่อหรือคอนกรีตโพลีเมอร์ เปรียบเทียบ Box Way กับการออกแบบ Linear Guide ปัจจัยเหล่านี้เป็นตัวกำหนดการลดแรงสั่นสะเทือนระหว่างการตัดกระแทกในโลหะผสมพิเศษ สปินเดิลหลักที่มีแรงบิดสูงพร้อมกระปุกเกียร์ในตัวให้เสียงฮึดฮัดระดับต่ำที่จำเป็นสำหรับการกัดหยาบที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ ในทางกลับกัน สปินเดิลการกัดแบบขับเคลื่อนโดยตรงความเร็วสูงจะให้ RPM ที่จำเป็นสำหรับดอกเอ็นมิลล์และดอกสว่านที่มีเส้นผ่านศูนย์กลางขนาดเล็ก ฐานเครื่องจักรจะต้องดูดซับแรงสั่นสะเทือนฮาร์โมนิคที่เกิดจากไดนามิกการตัดที่แตกต่างกันเหล่านี้ เพื่อป้องกันไม่ให้เกิดรอยสะท้านบนชิ้นงานที่เสร็จแล้ว
การจัดการเครื่องมือและระบบอัตโนมัติ
วิเคราะห์ความจุของตัวเปลี่ยนเครื่องมืออัตโนมัติ (ATC) ชิ้นส่วนที่ซับซ้อนมักต้องใช้เครื่องมือ 40 ถึง 120 ชิ้นขึ้นไป ประเมินระบบการตรวจสอบการสึกหรอของเครื่องมือและความสามารถในการจัดการเครื่องมือที่ซ้ำซ้อน คุณสมบัติเหล่านี้รองรับการผลิตที่ไฟดับและลดการแทรกแซงของผู้ปฏิบัติงาน เมื่อเครื่องมือตัดหมดอายุการใช้งานที่คาดการณ์ได้ ระบบควบคุม CNC จะต้องสลับเครื่องมือนั้นกับเครื่องมือรองโดยอัตโนมัติโดยไม่ต้องหยุดวงจร เครื่องมือตั้งค่าล่วงหน้าของเครื่องมือเลเซอร์ภายในซองของเครื่องจักรจะวัดความยาวและเส้นผ่านศูนย์กลางของเครื่องมือชดเชยโดยอัตโนมัติ เพื่อชดเชยการเติบโตจากความร้อนและการสึกหรอของขอบ ระบบป้อนกลับแบบวงปิดนี้รับประกันความถูกต้องของมิติสำหรับชุดการผลิตขนาดใหญ่
ความเสถียรทางความร้อนและการจัดการน้ำหล่อเย็น
ระบบเครื่องทำความเย็นแบบแอคทีฟสำหรับสปินเดิลและบอลสกรูรักษาความแม่นยำระดับไมครอนตลอดระยะเวลาการผลิตที่ยาวนานและต่อเนื่อง ระบบจ่ายน้ำหล่อเย็นแรงดันสูง ซึ่งมักจะสูงถึง 1,000 PSI จำเป็นสำหรับการคายเศษที่มีประสิทธิภาพในการเจาะรูลึกและการตัดเฉือนวัสดุแปลกใหม่ ขณะที่เครื่องจักรทำงาน แรงเสียดทานจะทำให้เกิดความร้อนในตลับลูกปืนและรางนำ ความร้อนนี้ทำให้ส่วนประกอบโลหะขยายตัว ทำให้ตำแหน่งเครื่องมือขยับสัมพันธ์กับชิ้นงาน สารหล่อเย็นเย็นที่ไหลเวียนผ่านการหล่อของเครื่องจักรทำให้อุณหภูมิภายในคงที่ น้ำหล่อเย็นแรงดันสูงจะไล่เศษออกจากโพรงลึก ป้องกันการตัดซ้ำและความล้มเหลวของเครื่องมือก่อนเวลาอันควร นอกจากนี้ยังแยกเศษที่เป็นเส้นออกเป็นชิ้นที่สามารถจัดการได้ เพื่อป้องกันไม่ให้พันรอบหัวจับหรือเครื่องมือ
การพิจารณาผลกระทบทางธุรกิจและ ROI
การลดแรงงานและการตั้งค่า
การรวมการปฏิบัติงานจะเปลี่ยนขั้นตอนการทำงานจากผู้ปฏิบัติงานหลายรายที่จัดการเครื่องจักรหลายเครื่องไปเป็นผู้ปฏิบัติงานเพียงคนเดียวที่จัดการเซลล์แบบมัลติทาสก์ ซึ่งจะช่วยลดชั่วโมงแรงงานและเวลาการตั้งค่า แทนที่จะย้ายชิ้นส่วนเป็นชุดจากเครื่องกลึงไปยังโรงสี จากนั้นไปยังสถานีลบคม ผู้ปฏิบัติงานจะโหลดวัตถุดิบและขนส่วนประกอบที่เสร็จแล้วออก วิธีการติดตั้งเพียงครั้งเดียวนี้ช่วยลดเวลาที่ใช้ในการจับปากกาจับ การหมุนอุปกรณ์จับยึด และการสัมผัสเครื่องมือบนเครื่องจักรหลายเครื่อง ผู้ปฏิบัติงานสามารถมุ่งเน้นไปที่การปรับกระบวนการให้เหมาะสม การควบคุมคุณภาพ และการเขียนโปรแกรมงานถัดไปในขณะที่เครื่องจักรทำงานโดยไม่มีใครดูแล
WIP และพื้นที่ชั้น
การกำจัดสินค้าคงคลัง WIP ระหว่างการปฏิบัติงานจะช่วยลดพื้นที่โรงงานที่ต้องการ เมื่อชิ้นส่วนเคลื่อนที่ผ่านเครื่องจักรที่แยกจากกันหลายเครื่อง ชิ้นส่วนเหล่านั้นมักจะนั่งอยู่ในถังขยะเพื่อรอสปินเดิลถัดไปที่มีอยู่ สิ่งนี้จะเชื่อมโยงเงินทุนในสินค้าที่ยังไม่เสร็จและทำให้พื้นที่โรงงานเกะกะ แท่นกลึงแบบรวมศูนย์จะแปลงสต็อกวัตถุดิบให้เป็นชิ้นส่วนสำเร็จรูปในรอบเดียวที่ต่อเนื่องกัน คุณสามารถจัดส่งชิ้นส่วนได้ทันทีหลังจากที่ชิ้นส่วนหลุดออกจากเครื่องจักร ซึ่งช่วยเพิ่มกระแสเงินสดและลดพื้นที่ทางกายภาพที่จำเป็นสำหรับชั้นวางจัดเก็บและพื้นที่จัดเตรียม
ความคล่องตัวในการผสมผสานสูง ปริมาณต่ำ (HMLV)
ความสามารถในการเปลี่ยนอย่างรวดเร็ว วงล้อเครื่องมือที่โหลดไว้ล่วงหน้า และการทำงานที่ได้มาตรฐาน ทำให้เครื่องจักรเหล่านี้สร้างผลกำไรได้สูงสำหรับชิ้นส่วนที่ซับซ้อนในระยะสั้น ในสภาพแวดล้อม HMLV เวลาการตั้งค่าเป็นศัตรูของความสามารถในการทำกำไร ด้วยการเก็บเครื่องมือกลึงและกัดมาตรฐานไว้ในนิตยสาร ATC คุณจะไม่จำเป็นต้องรื้อและสร้างชุดเครื่องมือใหม่สำหรับงานใหม่ทุกงาน หัวจับปลอกรัดที่ได้มาตรฐานและระบบขากรรไกรแบบเปลี่ยนเร็วแบบจุดศูนย์ช่วยให้ผู้ปฏิบัติงานสามารถสลับการทำงานได้ในเวลาไม่กี่นาทีแทนที่จะเป็นชั่วโมง ความคล่องตัวนี้ช่วยให้ร้านค้ารับจำนวนการผลิตที่น้อยลงอย่างมีกำไร และตอบสนองต่อความต้องการเร่งด่วนของลูกค้าได้อย่างรวดเร็ว
การใช้งานและการปฏิบัติตามข้อกำหนดเฉพาะอุตสาหกรรม
การบินและอวกาศและกลาโหม
การตัดเฉือนโลหะผสมพิเศษ เช่น ไทเทเนียมและอินโคเนล ต้องใช้ความแข็งแกร่งสูงและความเร็วตัดต่ำ การผลิตใบพัดกังหันที่ซับซ้อน เพลาเครื่องยนต์ ส่วนประกอบล้อลงจอด และองค์ประกอบโครงสร้างพร้อมโครงร่าง 5 แกนพร้อมกัน ช่วยให้เป็นไปตามเกณฑ์ความคลาดเคลื่อน AS9100 ที่เข้มงวด การรู้ว่าเมื่อใดควรกำหนดเส้นทางชิ้นส่วนการบินและอวกาศไปยังโรงสี 5 แกนกับเครื่องกลึงแบบมัลติทาสก์ ขึ้นอยู่กับอัตราส่วนของการกลึงต่อการกัดที่ต้องการอย่างมาก ส่วนประกอบด้านการบินและอวกาศมักมีผนังบางและช่องลึกที่มีแนวโน้มที่จะบิดเบี้ยวได้ ความสามารถในการตัดเฉือนคุณลักษณะเหล่านี้ในการตั้งค่าครั้งเดียว โดยไม่ปล่อยแรงดันในการจับยึด ช่วยให้มั่นใจได้ว่าชิ้นส่วนยังคงมีมิติที่มั่นคง น้ำยาหล่อเย็นแรงดันสูงจำเป็นต่อการควบคุมความร้อนที่เกิดขึ้นเมื่อตัดซูเปอร์อัลลอยทนความร้อน
การผลิตอุปกรณ์การแพทย์
การกลึงสไตล์สวิสเป็นเรื่องปกติสำหรับสกรูยึดกระดูก กรงกระดูกสันหลัง และรากฟันเทียม การปฏิบัติตามข้อกำหนดของ FDA จำเป็นต้องมีกระบวนการที่ทำซ้ำได้และตั้งค่าเพียงครั้งเดียว แพลตฟอร์มแบบครบวงจรเหล่านี้ช่วยลดการจัดการโดยมนุษย์ การบิดเบี้ยวของแคลมป์ และความเสี่ยงในการปนเปื้อนบนพื้นผิว โดยทั่วไปชิ้นส่วนทางการแพทย์จะมีขนาดเล็ก ซับซ้อนสูง และผลิตจากวัสดุที่แข็งแกร่ง เช่น สแตนเลส 316L หรือไทเทเนียม ความสามารถของสปินเดิลรองของเครื่องกลึงศูนย์กลางช่วยให้สามารถตัดเฉือนคุณสมบัติส่วนหลัง เช่น ไดรฟ์ Torx หรือรูที่ยื่นออกมาได้อย่างสมบูรณ์ โดยไม่ต้องใช้คนเข้ามาแทรกแซง กระบวนการอัตโนมัตินี้รับประกันความสอดคล้องกันแบบล็อตต่อล็อต และลดความซับซ้อนของขั้นตอนการตรวจสอบที่จำเป็นสำหรับการผลิตอุปกรณ์ทางการแพทย์
ความเสี่ยงในการดำเนินการและกลยุทธ์การบรรเทาผลกระทบ
ความซับซ้อนของการเขียนโปรแกรม
แพ็คเกจ CAM มาตรฐานขาดความสามารถในการตั้งโปรแกรมการทำงานแบบหลายช่องสัญญาณและหลายสปินเดิลได้อย่างปลอดภัย ลงทุนในซอฟต์แวร์ CAM แบบมัลติทาสกิ้งแบบพิเศษและความต้องการหลังการประมวลผลเฉพาะเครื่องจักรที่ผ่านการตรวจสอบแล้ว การตั้งโปรแกรมเครื่องจักรที่มีสองสปินเดิล สองป้อมปืน และหัวแกน B ต้องใช้ซอฟต์แวร์ที่สามารถซิงโครไนซ์เส้นทางเครื่องมือเพื่อป้องกันการชนกันและปรับเวลารอบให้เหมาะสมที่สุด โพสต์โปรเซสเซอร์จะต้องแปลข้อมูล CAM เป็นภาษาถิ่น G-code เฉพาะที่การควบคุมเครื่องจักรกำหนดอย่างถูกต้อง อย่าพยายามใช้งานเครื่องกลึงครบวงจรที่ซับซ้อนด้วยซอฟต์แวร์การกัด 3 แกนพื้นฐาน
ความเสี่ยงจากการชนกันในซองงานหนาแน่น
ค่าใช้จ่ายสูงที่สปินเดิลเกิดการชนเนื่องจากป้อมปืน สปินเดิลรอง จุดพักที่มั่นคง และส่วนหัวของแกน B อยู่ใกล้กัน ถือเป็นความเสี่ยงที่สำคัญ กำหนดให้มีการใช้ซอฟต์แวร์จำลอง Digital Twin เพื่อตรวจสอบเส้นทางเครื่องมือ G-code ก่อนการตัดเฉือนจริงจะเกิดขึ้น พื้นที่ทำงานของเครื่องมัลติทาสกิ้งมีความหนาแน่นสูง ข้อผิดพลาดในการตั้งโปรแกรมเล็กน้อยอาจทำให้เกิดการชนกันอย่างรุนแรงระหว่างหัวกัดและหัวจับสปินเดิลรอง ซอฟต์แวร์การจำลองจะอ่าน G-code จริงและจำลองจลนศาสตร์ของเครื่องจักรในสภาพแวดล้อมเสมือนจริง โดยเน้นปัญหาการรบกวนที่อาจเกิดขึ้นก่อนที่คุณจะกดเริ่มวงจรที่โรงงาน
ช่องว่างทักษะของผู้ปฏิบัติงาน
ผู้ควบคุมเครื่องกลึงหรือโรงสีแบบดั้งเดิมต้องเผชิญกับจลนศาสตร์ที่ซับซ้อน งบประมาณสำหรับโปรแกรมการฝึกอบรมที่ครอบคลุมซึ่งนำโดยผู้ขาย และการเปลี่ยนไปใช้โมเดลโปรแกรมเมอร์-ผู้ปฏิบัติงาน การใช้งานเครื่องกลึง 5 แกนจำเป็นต้องมีความเข้าใจอย่างลึกซึ้งทั้งหลักการกลึงและการกัด รวมถึงการควบคุมทิศทาง CNC ขั้นสูง ผู้ปฏิบัติงานต้องรู้วิธีจัดการการควบคุมจุดศูนย์กลางเครื่องมือ ออฟเซ็ตการทำงานแบบไดนามิก และรหัสการซิงโครไนซ์หลายช่องสัญญาณ ลงทุนอย่างมากในการฝึกอบรมเพื่อให้แน่ใจว่าพนักงานของคุณสามารถใช้งานแพลตฟอร์มการผลิตขั้นสูงเหล่านี้ได้อย่างปลอดภัยและมีประสิทธิภาพ
บทสรุป
รวบรวมผลงานชิ้นส่วนที่ซับซ้อนและเสี่ยงต่อปัญหาคอขวดมากที่สุดของคุณ เพื่อประเมินความไร้ประสิทธิภาพในปัจจุบัน และกำหนดอัตราส่วนที่แน่นอนของการกลึงต่อการกัดที่ต้องการ
ขอการศึกษาเวลา ข้อเสนอแบบครบวงจร และการทดสอบการตัดทางกายภาพจากผู้สร้างเครื่องมือกลที่ได้รับคัดเลือกเพื่อตรวจสอบเวลาของรอบการทำงาน ผิวสำเร็จ และการกล่าวอ้างที่แม่นยำสำหรับวัสดุเฉพาะของคุณ
ตรวจสอบความสามารถและงบประมาณของซอฟต์แวร์ CAM ปัจจุบันของคุณสำหรับแพ็คเกจการเขียนโปรแกรมแบบมัลติทาสกิ้งขั้นสูงและเครื่องมือจำลอง Digital Twin ก่อนส่งมอบเครื่องจักร
พัฒนาเมทริกซ์การฝึกอบรมที่ครอบคลุมสำหรับบุคลากรด้านการตั้งค่าและผู้ปฏิบัติงานของคุณ เพื่อลดช่องว่างด้านทักษะระหว่างการกลึง 2 แกนแบบดั้งเดิมกับการตัดเฉือน 5 แกนพร้อมกัน
คำถามที่พบบ่อย
ถาม: เครื่องกลึง 5 แกนและเครื่องกลึง 5 แกนแตกต่างกันอย่างไร
ตอบ: เครื่องกลึง 5 แกนจะหมุนชิ้นงานด้วยความเร็วสูงเป็นหลักสำหรับการกลึง ในขณะที่ใช้เครื่องมือที่ทำงานอยู่หรือหัวกัดสำหรับคุณสมบัติรอง เครื่องกัด 5 แกนช่วยให้ชิ้นงานอยู่นิ่งหรืออยู่บนโต๊ะหมุนที่เอียงได้ในขณะที่เครื่องมือตัดแบบหมุนเคลื่อนที่ไปรอบๆ
ถาม: ศูนย์กลึงแบบหลายงานสามารถขจัดการทำงานรองโดยสิ้นเชิงได้หรือไม่
ก. ใช่. ด้วยการใช้สปินเดิลหลักและสปินเดิลรอง เครื่องจักรจึงสามารถถ่ายโอนชิ้นส่วนไปยังการตัดเฉือนที่ด้านหลังได้โดยอัตโนมัติ โดยปล่อยส่วนประกอบที่เสร็จสมบูรณ์แล้วลงในตัวจับชิ้นส่วนโดยไม่ต้องทำการจับจับชิ้นส่วนอีกครั้งด้วยตนเอง
ถาม: ซอฟต์แวร์ใดบ้างที่จำเป็นในการใช้งานเครื่องกัดกลึงป้อมปืนกำลัง
ตอบ: คุณต้องมีระบบ CAM ขั้นสูงที่สามารถซิงโครไนซ์หลายช่องสัญญาณได้ พร้อมด้วยโพสต์โปรเซสเซอร์เฉพาะเครื่องที่มีความแม่นยำสูง เพื่อแปลโปรแกรมเป็น G-code ที่ปลอดภัย
ถาม: เครื่องกลึง 5 แกนเหมาะสำหรับการผลิตปริมาณมากหรือไม่
ตอบ: แม้ว่าเดิมจะใช้กับชิ้นส่วนที่ซับซ้อนในปริมาณน้อยและมีส่วนผสมสูง แต่การบูรณาการเครื่องป้อนชิ้นงานแบบแท่ง เครื่องโหลดโครงสำหรับตั้งสิ่งของ และเครื่องขนชิ้นส่วนแบบหุ่นยนต์เข้าด้วยกัน ทำให้ชิ้นส่วนเหล่านี้มีประสิทธิภาพสูงสำหรับการดำเนินการผลิตอัตโนมัติในปริมาณมาก
ถาม: การกลึง 5 แกนช่วยเพิ่มความแม่นยำของชิ้นส่วนได้อย่างไร
ตอบ: ด้วยการตัดเฉือนคุณสมบัติทั้งหมดในการตั้งค่าเดียว เครื่องจักรจะขจัดปัญหาการซ้อนกันของพิกัดความเผื่อ ซึ่งเกิดขึ้นตามธรรมชาติเมื่อชิ้นส่วนถูกคลายแคลมป์ ย้าย และจับยึดชิ้นส่วนใหม่เข้ากับเครื่องมือกลอื่นด้วยตนเอง
ถาม: แกนหลักในการกลึง 5 แกนคืออะไร
ตอบ: โดยทั่วไป แกนจะประกอบด้วยแกน X, Y และ Z สำหรับการเคลื่อนที่เชิงเส้น แกน C สำหรับการกำหนดดัชนีและการหมุนของสปินเดิลหลักหรือสปินเดิลย่อย และแกน B สำหรับการหมุนหัวกัดหรือเครื่องมือที่ทำงานอยู่บนป้อมปืนแกน Y
บทความที่เกี่ยวข้อง
-
 เรียน ลูกค้าและหุ้นส่วนธุรกิจ เพื่อให้ปฏิบัติตามกฎหมายและข้อบังคับควบคุมการส่งออกของประเทศอย่างเคร่งครัด และเพื่อปฏิบัติตามพันธกรณีระหว่างประเทศ เพื่อให้มั่นใจว่าเครื่องกัด CNC และเครื่องกลึง CNC ที่ส่งออกของเรานั้นถูกกฎหมายและเป็นไปตามข้อกำหนดอย่างสมบูรณ์ เราขอแจ้งให้คุณทราบถึงนโยบายที่เกี่ยวข้องร่วมข่าวบริษัท
-
 ฝุ่นกราไฟท์ที่มีฤทธิ์กัดกร่อนทำลาย CNC มาตรฐาน เรียนรู้ว่าเหตุใดเครื่องจักรเฉพาะทางกันฝุ่นและวิธีการกัดแบบเปียกหรือแห้งที่เหมาะสมจึงมีความสำคัญต่อการผลิตอิเล็กโทรด EDM ที่ปลอดภัยข่าวผลิตภัณฑ์
-
 ดอกต๊าปตรงกลางให้การกลึงเกลียวความเร็วสูงสำหรับการผลิตปริมาณมาก การทำความเข้าใจขีดจำกัดแรงบิดของสปินเดิลช่วยป้องกันการแตกหักของเครื่องมือที่มีราคาแพง และปรับปรุงเวลารอบการทำงานของเครื่องจักรให้เหมาะสมข่าวผลิตภัณฑ์


