



Der traditionelle Fertigungsablauf – der Transport von Teilen zwischen einzelnen Dreh- und Fräsmaschinen – bringt inhärente Ineffizienzen mit sich, von der Anhäufung von Toleranzen bis hin zu übermäßigen Beständen an unfertigen Erzeugnissen (WIP). Da die Komponentenkomplexität in Branchen wie Luft- und Raumfahrt und Medizingeräten zunimmt, steigen die Arbeitskosten, die Vorrichtungskosten und das Risiko von Ausschussteilen aufgrund von Umspannfehlern, wenn man sich auf mehrere Aufbauten verlässt. Der Übergang zur „Done-in-One“-Fertigung erfordert die Evaluierung einheitlicher Plattformen. In diesem Leitfaden werden die technischen Möglichkeiten, Implementierungsrealitäten und ROI-Frameworks für die Einführung eines untersucht 5-Achsen-Drehmaschine zur Herstellung kompletter Bauteile in einer einzigen Aufspannung. Wir werden uns mit Spindelkonfigurationen, Werkzeuganforderungen und Programmierstrategien befassen, um die Maschinenauslastung zu maximieren. Durch das Verständnis der mechanischen Architektur und der Softwareanforderungen dieser fortschrittlichen Systeme können Fertigungsleiter sekundäre Vorgänge effektiv eliminieren und ihre Produktionspipelines rationalisieren.
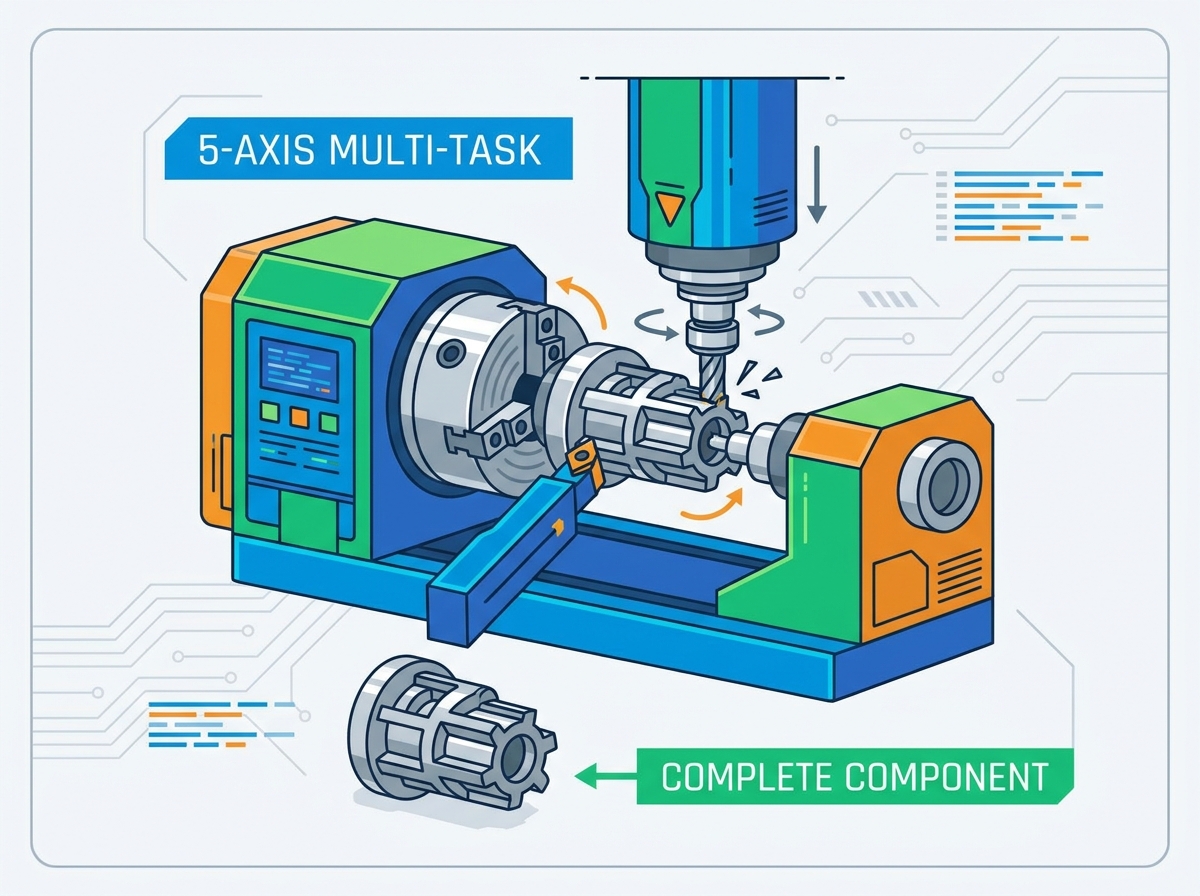
Konsolidierte Abläufe: Durch die Integration von Drehen und Fräsen in ein einziges Multi-Task-Drehzentrum entfallen Sekundäroperationen, was Rüstzeiten und Vorrichtungskosten drastisch reduziert.
Präzision und Qualität: Durch die Bearbeitung einer kompletten Komponente in einer Aufspannung wird die Anhäufung von Toleranzen vermieden, die mit der Bewegung von Teilen zwischen verschiedenen Maschinen verbunden sind.
Softwareabhängigkeit: Der ROI einer 5-Achsen-Drehplattform hängt stark von fortschrittlicher CAM-Software und präzisen Postprozessoren ab, um komplexe Kinematiken zu verwalten, kontinuierliche mehrachsige Werkzeugwege zu koordinieren und Kollisionen zu verhindern.
Hohe Anfangsinvestition im Vergleich zu langfristiger Rendite: Während die Investitionsausgaben und der Schulungsbedarf für die Bediener hoch sind, rechtfertigt die Reduzierung der Arbeitsstunden, des Arbeitsaufwands und des Ausschusses oft die Investition in hochkomplexe, hochwertige Teile.
Definition der 5-Achsen-Drehmaschine im Vergleich zu herkömmlichen CNC-Plattformen
Kinematische Architektur
Eine moderne Mehrachsenplattform arbeitet mit X-, Y- und Z-Linearachsen in Kombination mit Rotationsachsen. Normalerweise sieht man einen B-Achsen-Fräskopf und C-Achsen-Haupt- oder Nebenspindeln. Diese Bewegungen erfolgen gleichzeitig in fünf verschiedenen Richtungen, um optimale Kontaktwinkel zwischen Werkzeug und Teil aufrechtzuerhalten. Diese kontinuierliche Synchronisierung ermöglicht es der Maschine, komplexe Konturen zu schnitzen, ohne das Werkzeug anhalten zu müssen. Die Linearachsen laufen auf robusten Rollenführungen oder handgeschabten Kastenführungen, um die hohen Schnittkräfte aufzunehmen, die beim Schruppen entstehen. Die Drehachsen nutzen Torquemotoren mit Direktantrieb, um Spiel zu vermeiden und eine sofortige Rückmeldung der Positionierung an die CNC-Steuerung zu liefern. Diese mechanische Steifigkeit führt direkt zu engeren geometrischen Toleranzen am fertigen Werkstück.
Standardmäßiges 5-Achsen-Fräsen vs. 5-Achsen-Drehen
Beim Standard-5-Achsen-Fräsen schneidet ein rotierendes Werkzeug ein stationäres Werkstück oder ein Werkzeug dreht sich auf einem Kipptisch. Im Gegensatz dazu ein drehzentrierter Ein Mehrzweck-Drehzentrum nutzt als primäre Materialentfernungsmethode die Teilerotation mit hoher Drehzahl auf einer Spindel. Ein 5-Achsen-Fräskopf ergänzt diese Drehfähigkeit. Dies ermöglicht komplexe Fräsoperationen an einem Drehteil. Wenn Sie ein Stück Stangenmaterial in ein Drehzentrum einspannen, erzeugt die Hauptspindel die zum Drehen, Nuten und Gewindeschneiden erforderlichen Oberflächenaufnahmen. Der Fräskopf greift dann ein, um Abflachungen zu bearbeiten, außermittige Löcher zu bohren oder spiralförmige Keilwellen zu schneiden. Dieser duale Ansatz erfordert ein massives Gusseisenbett, um die unterschiedlichen Vibrationsfrequenzen zu dämpfen, die sowohl bei Dreh- als auch bei Fräsvorgängen entstehen.
Rundachsen-Lexikon (A, B und C)
In einer Dreh-Fräs-Umgebung ist das Verständnis von Drehachsen erforderlich. Die Nomenklatur gibt vor, wie sich die Maschine dem Werkstück nähert.
C-Achse: Dynamische Rotationsindizierung der Haupt- und Nebenspindeln. Es ermöglicht eine präzise Winkelpositionierung zum Fräsen von Merkmalen auf der Stirnfläche oder dem Außendurchmesser des Teils.
B-Achse: Neigen der Frässpindel zur Bearbeitung zusammengesetzter Winkel. Diese Achse ermöglicht es dem Werkzeug, sich dem Teil aus praktisch jedem Winkel zu nähern und ermöglicht so die Bearbeitung komplexer Hinterschnitte und schräger Querbohrungen.
A-Achse: Hilfsrotationsachse. Werkstätten verwenden dies häufig für programmierbare Lünetten oder Reitstöcke, um lange, wellenartige Teile bei aggressiven Drehzyklen abzustützen.
Simultane 5-Achsen- vs. 3+2-Positionsbearbeitung
Simultane 5-Achsen-Werkzeugwege erfordern eine kontinuierliche Bewegung aller fünf Achsen. Sie benötigen dies für komplexe organische Konturen wie Turbinenschaufeln oder Laufräder für die Luft- und Raumfahrt. Die Maschinensteuerung berechnet ständig den Werkzeugmittelpunkt, um die Schneidkante im richtigen Winkel zu halten. Umgekehrt fixiert die 3+2-Indizierung die B-Achse in einem bestimmten Winkel, um flache Flächen zu bearbeiten oder schräge Löcher zu bohren. Diese Positionsbearbeitung maximiert die Steifigkeit für schwere Schnitte. Durch die Verriegelung der Drehachsen mithilfe hydraulischer Bremsen verwandelt sich die Maschine in eine hochstabile 3-Achsen-Fräse, die es Ihnen ermöglicht, hohe Vorschübe und große Schnitttiefen zu erzielen, ohne dass es zu Rattern kommt.
Die „Done-in-One“-Philosophie
Bei Konfigurationen mit zwei Spindeln kann die Maschine das Teil automatisch von der Hauptspindel auf die Gegenspindel übertragen. Dies ermöglicht die Komplettbearbeitung von Vorder- und Rückseite ohne manuellen Eingriff. Das fertig bearbeitete Teil fällt in einen Auffangbehälter. Sie machen sekundäre Setups überflüssig. Der Teiletransfer erfordert eine exakte Synchronisierung zwischen den beiden Spindeln. Sie müssen sich mit exakt der gleichen Drehzahl und dem gleichen Phasenwinkel drehen, während die Gegenspindel vorfährt, um das Teil zu greifen. Nach dem Einspannen trennt ein Trennwerkzeug das Bauteil vom Hauptstangenmaterial und die Gegenspindel fährt zurück, um die Rückseite zu bearbeiten. Diese automatisierte Übergabe ist der Grundstein für die unbeaufsichtigte, unbeaufsichtigte Fertigung.
Kernkonfigurationen: Auswahl der richtigen Architektur
Das B-Achsen-Multitask-Drehzentrum
Dieses Design verfügt über eine spezielle Frässpindel, die auf einer schwenkbaren B-Achse montiert ist und einen automatischen Werkzeugwechsel (ATC) ermöglicht. Es bewältigt hochkomplexe Geometrien, tiefes Winkelbohren und gleichzeitiges 5-Achsen-Konturieren. Durch die Neigung der B-Achse können kürzere, steifere Schneidwerkzeuge verwendet werden. Dadurch werden Durchbiegung und Rattern reduziert und gleichzeitig hervorragende Oberflächengüten erzielt. Das ATC-Magazin kann zwischen 40 und über 120 Werkzeuge aufnehmen und bietet so die Flexibilität, ganze Teilefamilien ohne manuellen Werkzeugwechsel zu bearbeiten. Allerdings hat es im Allgemeinen eine größere Stellfläche. Im Vergleich zu einem herkömmlichen statischen Revolver verfügt die Frässpindel möglicherweise auch über ein geringeres Drehmoment für schwere Dreharbeiten. Sie müssen den Bedarf an Fräsflexibilität gegen die für Ihre spezifischen Komponenten erforderlichen Rohmaterialentfernungsraten abwägen.
Die Power-Revolver-Dreh-Fräsmaschine
Diese Konfiguration nutzt einen robusten unteren oder oberen Revolver, der mit angetriebenen Werkzeugen und Y-Achsen-Funktionen ausgestattet ist. A Die Power-Revolver-Drehfräsmaschine ist für die Produktion großer Stückzahlen geeignet, bei der schwere Dreharbeiten mit hohem Drehmoment im Vordergrund stehen. Fräsanforderungen sind zweitrangig, wie z. B. Abflachungen, Querbohrungen oder Keilnuten. Der Revolver schaltet schnell von Station zu Station und minimiert so die Span-zu-Span-Zeiten. Der Nachteil ist die begrenzte Winkelflexibilität im Vergleich zu einem B-Achsen-Kopf. Die Werkzeugkapazität ist streng durch die Anzahl der Revolverstationen begrenzt, typischerweise 12 bis 24 Positionen. Wenn Ihre Teile umfangreiches Schwerdrehen mit nur grundlegendem außermittigem Fräsen erfordern, bietet die Power-Revolver-Konfiguration schnellere Zykluszeiten und eine kompaktere Maschinenfläche. Mit
| Fräsmaschine | B-Achsen-Multitasking-Center | -Power-Revolver-Dreh- |
|---|---|---|
| Primäre Stärke | Komplexes 5-Achsen-Fräsen, tiefe Winkellöcher | Schweres Drehen, schnelles Indexieren, hohes Volumen |
| Werkzeugkapazität | Hoch (40 - 120+ über ATC) | Begrenzt (12–24 über Turret) |
| Frässteifigkeit | Hervorragend geeignet für verschiedene Winkel (kürzere Werkzeuge) | Gut für orthogonale Features (X/Y/Z) |
| Drehmoment | Mäßig (Einschränkungen des Spindelgehäuses) | Hoch (massiver Turmguss) |
| Fußabdruck | Groß | Kompakt |
Technische Bewertungskriterien: Merkmale bis hin zu Fertigungsergebnissen
Geometrische Fähigkeiten: Prismatische vs. axialsymmetrische Teile
Analysieren Sie Teilegeometrien, um die Maschinenauswahl zu bestimmen. Prismenlastige Bauteile mit geringen Drehmerkmalen bevorzugen 5-Achs-Fräszentren. Achsensymmetrische oder wellenartige Teile mit komplexen exzentrischen Merkmalen erfordern eine spezielle Drehplattform, um das schwere Rotationsschneiden effizient zu bewältigen. Schauen Sie sich Ihre Teileabdrücke an. Wenn das Bauteil als quadratischer Block beginnt und hauptsächlich Planfräsen und Taschenfräsen erfordert, ist ein Fräser im Zapfenstil sinnvoll. Wenn es sich um ein Rundstangenmaterial handelt und umfangreiches Außendrehen, Gewindeschneiden und Bohren erforderlich ist, bevor die Fräsfunktionen hinzugefügt werden, ist ein Dreh-Fräszentrum die richtige Wahl. Durch die Anpassung der Maschinenarchitektur an die Form des Rohmaterials wird die Zeitverschwendung beim Schneiden minimiert.
Spindelleistung, Drehmoment und Steifigkeit
Bewerten Sie die Dauer- und Spitzenleistungswerte sowohl für die Drehspindel als auch für den Fräskopf. Bewerten Sie die Maschinenbettkonstruktion, beispielsweise aus Gusseisen oder Polymerbeton. Vergleichen Sie Kastenführungs- und Linearführungskonstruktionen. Diese Faktoren bestimmen die Vibrationsdämpfung bei unterbrochenen Schnitten in exotischen Legierungen. Eine drehmomentstarke Hauptspindel mit eingebautem Getriebe sorgt für den nötigen Tiefgang, der zum Schruppen von Schmiedestücken mit großem Durchmesser erforderlich ist. Umgekehrt liefert eine Hochgeschwindigkeits-Frässpindel mit Direktantrieb die erforderliche Drehzahl für Schaftfräser und Bohrer mit kleinem Durchmesser. Um Rattermarken am fertigen Teil zu vermeiden, muss das Maschinenbett die durch diese unterschiedliche Schnittdynamik entstehenden harmonischen Schwingungen absorbieren.
Werkzeugmanagement und Automatisierung
Analysieren Sie die Kapazität des automatischen Werkzeugwechslers (ATC). Komplexe Teile erfordern oft 40 bis 120 oder mehr Werkzeuge. Bewerten Sie Systeme zur Werkzeugverschleißüberwachung und redundante Werkzeugverwaltungsfunktionen. Diese Funktionen unterstützen die „Lights-out“-Fertigung und minimieren Bedienereingriffe. Wenn ein Schneidwerkzeug das Ende seiner vorhersehbaren Lebensdauer erreicht, muss die CNC-Steuerung es automatisch gegen ein Schwesterwerkzeug austauschen, ohne den Zyklus anzuhalten. Laser-Werkzeugvoreinstellgeräte im Inneren der Maschine messen Werkzeuglängen- und -durchmesserversätze automatisch und kompensieren so Wärmeausdehnung und Kantenverschleiß. Dieses geschlossene Rückkopplungssystem gewährleistet die Maßgenauigkeit bei großen Produktionschargen.
Thermische Stabilität und Kühlmittelmanagement
Aktive Kühlsysteme für Spindeln und Kugelumlaufspindeln gewährleisten die Präzision im Mikrometerbereich über lange, ununterbrochene Produktionsläufe. Hochdruck-Kühlmittelzufuhrsysteme, die oft 1.000 PSI erreichen, sind für eine effektive Spanabfuhr beim Tieflochbohren und bei der Bearbeitung exotischer Materialien erforderlich. Beim Betrieb der Maschine entsteht durch Reibung Wärme in den Lagern und Führungsbahnen. Durch diese Hitze dehnen sich die Metallteile aus und verschieben so die Position des Werkzeugs relativ zum Werkstück. Gekühltes Kühlmittel, das durch die Maschinengussteile zirkuliert, stabilisiert die Innentemperatur. Hochdruck-Kühlmittel bläst Späne aus tiefen Hohlräumen und verhindert so ein Nachschneiden und einen vorzeitigen Werkzeugausfall. Es bricht außerdem faserige Späne in handliche Stücke und verhindert so, dass sie sich um das Spannfutter oder Werkzeug wickeln.
Überlegungen zu geschäftlichen Auswirkungen und ROI
Reduzierung von Arbeits- und Einrichtungsaufwand
Durch die Konsolidierung von Abläufen verlagert sich der Arbeitsablauf von mehreren Bedienern, die mehrere Maschinen verwalten, hin zu einem einzelnen Bediener, der eine Multitasking-Zelle verwaltet. Dies reduziert Arbeitsstunden und Rüstzeiten. Anstatt eine Charge von Teilen von einer Drehmaschine zu einem Fräswerk und dann zu einer Entgratungsstation zu transportieren, lädt der Bediener Rohmaterial und entlädt fertige Komponenten. Dieser Single-Setup-Ansatz eliminiert die Zeit, die für das Bewegen von Schraubstöcken, das Einwählen von Vorrichtungen und das Ansetzen von Werkzeugen an mehreren Maschinen aufgewendet wird. Der Bediener kann sich auf die Prozessoptimierung, Qualitätskontrolle und die Programmierung des nächsten Auftrags konzentrieren, während die Maschine unbeaufsichtigt läuft.
WIP und Grundfläche
Durch die Eliminierung von WIP-Lagerbeständen zwischen den Vorgängen wird die benötigte Fabrikfläche reduziert. Wenn Teile mehrere separate Maschinen durchlaufen, liegen sie häufig in Behältern und warten auf die nächste verfügbare Spindel. Dies bindet Kapital in unfertigen Produkten und führt zu einer Überlastung der Produktionshallen. Eine einheitliche Dreh-Fräsplattform wandelt Rohmaterial in einem kontinuierlichen Zyklus in fertige Teile um. Sie können Teile sofort versenden, nachdem sie die Maschine verlassen haben, was den Cashflow verbessert und den Platzbedarf für Lagerregale und Bereitstellungsbereiche verringert.
Agilität bei High-Mix, Low-Volume (HMLV)
Schnelle Umrüstfunktionen, vorbestückte Werkzeugkarussells und eine standardisierte Werkstückhalterung machen diese Maschinen für die Herstellung komplexer Teile in kleinen Auflagen äußerst profitabel. In einer HMLV-Umgebung ist die Rüstzeit der Feind der Rentabilität. Indem Sie im ATC-Magazin ein Standardsortiment an Dreh- und Fräswerkzeugen vorhalten, entfällt die Notwendigkeit, Werkzeugbaugruppen für jeden neuen Auftrag abzubauen und neu aufzubauen. Standardisierte Spannzangenfutter und Nullpunkt-Backenschnellwechselsysteme ermöglichen es dem Bediener, die Werkstückhalterung innerhalb von Minuten statt Stunden zu wechseln. Diese Agilität ermöglicht es dem Shop, kleinere Losgrößen gewinnbringend zu bearbeiten und schnell auf dringende Kundenanforderungen zu reagieren.
Branchenspezifische Anwendungen und Compliance
Luft- und Raumfahrt und Verteidigung
Die Bearbeitung exotischer Legierungen wie Titan und Inconel erfordert eine hohe Steifigkeit und niedrige Schnittgeschwindigkeiten. Die Herstellung komplexer Turbinenschaufeln, Triebwerkswellen, Fahrwerkskomponenten und Strukturelemente mit gleichzeitiger 5-Achsen-Konturierung trägt dazu bei, die strengen AS9100-Toleranzen einzuhalten. Ob ein Luft- und Raumfahrtteil an eine 5-Achsen-Fräsmaschine oder an eine Multitasking-Drehmaschine weitergeleitet werden muss, hängt stark vom erforderlichen Verhältnis von Drehen zu Fräsen ab. Luft- und Raumfahrtkomponenten weisen häufig dünne Wände und tiefe Taschen auf, die zu Verformungen neigen. Die Möglichkeit, diese Merkmale in einer einzigen Aufspannung zu bearbeiten, ohne den Spanndruck zu lösen, stellt sicher, dass das Teil formstabil bleibt. Um die beim Schneiden hitzebeständiger Superlegierungen entstehende Wärme zu kontrollieren, ist Hochdruckkühlmittel zwingend erforderlich.
Herstellung medizinischer Geräte
Drehanwendungen im Schweizer Stil sind bei Knochenschrauben, Wirbelsäulenkäfigen und Zahnimplantaten üblich. Die Einhaltung der FDA-Konformität erfordert wiederholbare Prozesse mit nur einem Setup. Diese einheitlichen Plattformen reduzieren die menschliche Handhabung, Spannverformungen und das Risiko einer Oberflächenkontamination. Medizinische Teile sind typischerweise klein, hochkomplex und aus robusten Materialien wie Edelstahl 316L oder Titan gefertigt. Die Unterspindelfähigkeiten eines Dreh-Fräszentrums ermöglichen die vollständige Bearbeitung der Backend-Merkmale wie Torx-Antriebe oder kanülierte Löcher ohne manuellen Eingriff. Dieser automatisierte Prozess gewährleistet die Konsistenz von Charge zu Charge und vereinfacht die für die Herstellung medizinischer Geräte erforderlichen Validierungsverfahren.
Implementierungsrisiken und Minderungsstrategien
Komplexität der Programmierung
Standard-CAM-Paketen fehlt die Fähigkeit, Mehrkanal- und Mehrspindeloperationen sicher zu programmieren. Investieren Sie in spezielle Multitasking-CAM-Software und fordern Sie verifizierte, maschinenspezifische Postprozessoren. Die Programmierung einer Maschine mit zwei Spindeln, zwei Revolvern und einem B-Achsen-Kopf erfordert Software, die die Werkzeugwege synchronisieren kann, um Kollisionen zu verhindern und Zykluszeiten zu optimieren. Der Postprozessor muss die CAM-Daten genau in den spezifischen G-Code-Dialekt übersetzen, der von der Maschinensteuerung benötigt wird. Versuchen Sie nicht, ein komplexes Dreh-Fräszentrum mit einfacher 3-Achsen-Frässoftware zu betreiben.
Kollisionsrisiken in dichten Arbeitsumgebungen
Die hohen Kosten von Spindelausfällen aufgrund der Nähe von Revolvern, Gegenspindeln, Lünetten und B-Achsenköpfen stellen ein erhebliches Risiko dar. Fordern Sie den Einsatz digitaler Zwillingssimulationssoftware zur Überprüfung von G-Code-Werkzeugwegen vor der physischen Bearbeitung an. Der Arbeitsbereich einer Multitasking-Maschine ist extrem überfüllt. Ein kleiner Programmierfehler kann zu einer katastrophalen Kollision zwischen Fräskopf und Gegenspindelfutter führen. Simulationssoftware liest den tatsächlichen G-Code und modelliert die Maschinenkinematik in einer virtuellen Umgebung, wobei mögliche Interferenzprobleme hervorgehoben werden, bevor Sie in der Werkstatt auf Zyklusstart drücken.
Qualifikationsdefizit der Bediener
Herkömmliche Bediener von Dreh- und Fräsmaschinen haben mit komplexen Kinematiken zu kämpfen. Budget für umfassende, anbietergeführte Schulungsprogramme und Übergang zu einem Programmierer-Bediener-Modell. Der Betrieb einer 5-Achsen-Drehmaschine erfordert ein tiefes Verständnis der Dreh- und Fräsprinzipien sowie eine fortgeschrittene CNC-Steuerungsnavigation. Bediener müssen wissen, wie sie die Werkzeugmittelpunktsteuerung, dynamische Arbeitsversätze und Mehrkanal-Synchronisierungscodes verwalten. Investieren Sie viel in Schulungen, um sicherzustellen, dass Ihre Mitarbeiter diese fortschrittlichen Fertigungsplattformen sicher und effizient bedienen können.
Abschluss
Stellen Sie ein Portfolio Ihrer komplexesten, engpassanfälligen Teile zusammen, um aktuelle Ineffizienzen zu bewerten und das genaue erforderliche Verhältnis von Drehen zu Fräsen zu bestimmen.
Fordern Sie Zeitstudien, schlüsselfertige Vorschläge und physische Testschnitte von ausgewählten Werkzeugmaschinenherstellern an, um Zykluszeiten, Oberflächengüte und Präzisionsansprüche an Ihre spezifischen Materialien zu validieren.
Prüfen Sie vor der Maschinenlieferung Ihre aktuellen CAM-Softwarefunktionen und Ihr Budget für erweiterte Multitasking-Programmierpakete und Simulationstools für digitale Zwillinge.
Entwickeln Sie eine umfassende Schulungsmatrix für Ihr Rüstpersonal und Ihre Bediener, um die Qualifikationslücke zwischen traditionellem 2-Achsen-Drehen und simultaner 5-Achsen-Bearbeitung zu schließen.
FAQ
F: Was ist der Unterschied zwischen einer 5-Achsen-Drehmaschine und einer 5-Achsen-Fräsmaschine?
A: Eine 5-Achsen-Drehmaschine dreht das Werkstück für Dreharbeiten hauptsächlich mit hoher Geschwindigkeit, während für sekundäre Funktionen angetriebene Werkzeuge oder ein Fräskopf verwendet werden. Eine 5-Achsen-Fräse hält das Werkstück relativ stationär oder auf einem kippbaren Drehtisch, während sich das rotierende Schneidwerkzeug darum bewegt.
F: Kann ein Multi-Task-Drehzentrum Sekundäroperationen vollständig eliminieren?
A: Ja. Durch die Verwendung einer Hauptspindel und einer Gegenspindel kann die Maschine das Teil automatisch zur Bearbeitung der Rückseite übertragen und ein vollständig fertiggestelltes Bauteil ohne manuelles Umspannen in den Teilefänger fallen lassen.
F: Welche Software ist für den Betrieb einer Power-Revolver-Drehfräsmaschine erforderlich?
A: Sie benötigen ein fortschrittliches CAM-System, das Mehrkanalsynchronisation ermöglicht, sowie einen hochpräzisen, maschinenspezifischen Postprozessor, um das Programm in sicheren G-Code zu übersetzen.
F: Sind 5-Achsen-Drehmaschinen für die Massenproduktion geeignet?
A: Während sie traditionell für komplexe Teile mit hohem Mix und geringem Volumen verwendet werden, sind sie durch die Integration von Stangenladern, Portalladern und Roboter-Teileentladern äußerst effektiv für automatisierte Produktionsläufe mit hohem Volumen.
F: Wie verbessert das 5-Achsen-Drehen die Teilegenauigkeit?
A: Durch die Bearbeitung aller Merkmale in einer einzigen Aufspannung eliminiert die Maschine die Ansammlung von Toleranzen, die natürlicherweise auftreten, wenn ein Teil manuell gelöst, bewegt und erneut in eine andere Werkzeugmaschine eingespannt wird.
F: Was sind die Hauptachsen beim 5-Achsen-Drehen?
A: Typischerweise umfassen die Achsen X, Y und Z für lineare Bewegungen, eine C-Achse zum Indexieren und Drehen der Haupt- oder Nebenspindeln und eine B-Achse zum Schwenken des Fräskopfes oder der angetriebenen Werkzeuge auf einem Y-Achsen-Revolver.
Verwandte Artikel
-
 Sehr geehrte Kunden und Geschäftspartner, um die nationalen Exportkontrollgesetze und -vorschriften strikt einzuhalten und internationale Verpflichtungen zu erfüllen und sicherzustellen, dass unsere exportierten CNC-Fräsmaschinen und CNC-Drehmaschinen vollständig legal und konform sind, informieren wir Sie hiermit über die relevanten Richtlinien zumUnternehmensnachrichten
-
 Abrasiver Graphitstaub zerstört Standard-CNCs. Erfahren Sie, warum spezielle staubdichte Maschinen und geeignete Nass- oder Trockenfräsmethoden für die sichere Herstellung von EDM-Elektroden unerlässlich sind.Produktneuigkeiten
-
 Bohrgewindeschneidzentren ermöglichen Hochgeschwindigkeits-Gewindeschneiden für die Massenproduktion. Das Verständnis der Spindeldrehmomentgrenzen verhindert kostspieligen Werkzeugbruch und optimiert die Maschinenzykluszeiten.Produktneuigkeiten


