



Quy trình sản xuất truyền thống—di chuyển các bộ phận giữa các máy tiện và máy phay rời rạc—gây ra sự thiếu hiệu quả cố hữu, từ việc xếp chồng dung sai cho đến tồn kho sản phẩm dở dang (WIP) quá mức. Khi độ phức tạp của các thành phần tăng lên trong các lĩnh vực như hàng không vũ trụ và thiết bị y tế, việc dựa vào nhiều thiết lập sẽ làm tăng chi phí nhân công, chi phí cố định và nguy cơ các bộ phận bị loại bỏ do lỗi lắp lại. Việc chuyển đổi sang sản xuất 'thực hiện trong một' đòi hỏi phải đánh giá các nền tảng thống nhất. Hướng dẫn này xem xét các khả năng kỹ thuật, thực tế triển khai và khuôn khổ ROI để áp dụng Máy tiện 5 trục để sản xuất các bộ phận hoàn chỉnh chỉ trong một lần thiết lập. Chúng ta sẽ xem xét cấu hình trục chính, yêu cầu về dụng cụ và chiến lược lập trình để tối đa hóa việc sử dụng máy. Bằng cách hiểu rõ kiến trúc cơ khí và nhu cầu phần mềm của các hệ thống tiên tiến này, người quản lý phân xưởng có thể loại bỏ các hoạt động thứ cấp một cách hiệu quả và hợp lý hóa quy trình sản xuất của họ.
Hoạt động hợp nhất: Việc tích hợp tiện và phay vào một trung tâm tiện đa nhiệm vụ giúp loại bỏ các hoạt động phụ, giảm đáng kể thời gian thiết lập và chi phí cố định.
Độ chính xác và chất lượng: Gia công một bộ phận hoàn chỉnh trong một thiết lập giúp loại bỏ sự chồng chéo dung sai liên quan đến các bộ phận chuyển động giữa các máy khác nhau.
Sự phụ thuộc vào phần mềm: ROI của nền tảng tiện 5 trục phụ thuộc rất nhiều vào phần mềm CAM tiên tiến và bộ xử lý hậu chính xác để quản lý động học phức tạp, điều phối các đường chạy dao đa trục liên tục và ngăn ngừa va chạm.
Đầu tư ban đầu cao so với lợi nhuận dài hạn: Mặc dù yêu cầu về chi phí vốn và đào tạo người vận hành cao nhưng việc giảm giờ lao động, WIP và phế liệu thường biện minh cho việc đầu tư vào các bộ phận có độ phức tạp cao, giá trị cao.
Xác định máy tiện 5 trục so với nền tảng CNC truyền thống
Kiến trúc động học
Nền tảng đa trục hiện đại hoạt động bằng cách sử dụng các trục tuyến tính X, Y và Z kết hợp với trục quay. Bạn thường thấy đầu phay trục B và trục chính hoặc trục phụ trục C. Những chuyển động này xảy ra đồng thời dọc theo năm hướng khác nhau để duy trì góc tiếp xúc giữa công cụ với bộ phận tối ưu. Sự đồng bộ hóa liên tục này cho phép máy khắc các đường viền phức tạp mà không cần dừng lại để định vị lại dụng cụ. Các trục tuyến tính di chuyển trên các đường dẫn hướng con lăn hạng nặng hoặc các đường hộp được cạo bằng tay để hấp thụ lực cắt nặng sinh ra trong quá trình gia công thô. Trục quay sử dụng động cơ mô-men xoắn truyền động trực tiếp để loại bỏ phản ứng ngược và cung cấp phản hồi định vị tức thời cho bộ điều khiển CNC. Độ cứng cơ học này trực tiếp chuyển thành dung sai hình học chặt chẽ hơn trên phôi đã hoàn thiện.
Phay 5 trục tiêu chuẩn so với tiện 5 trục
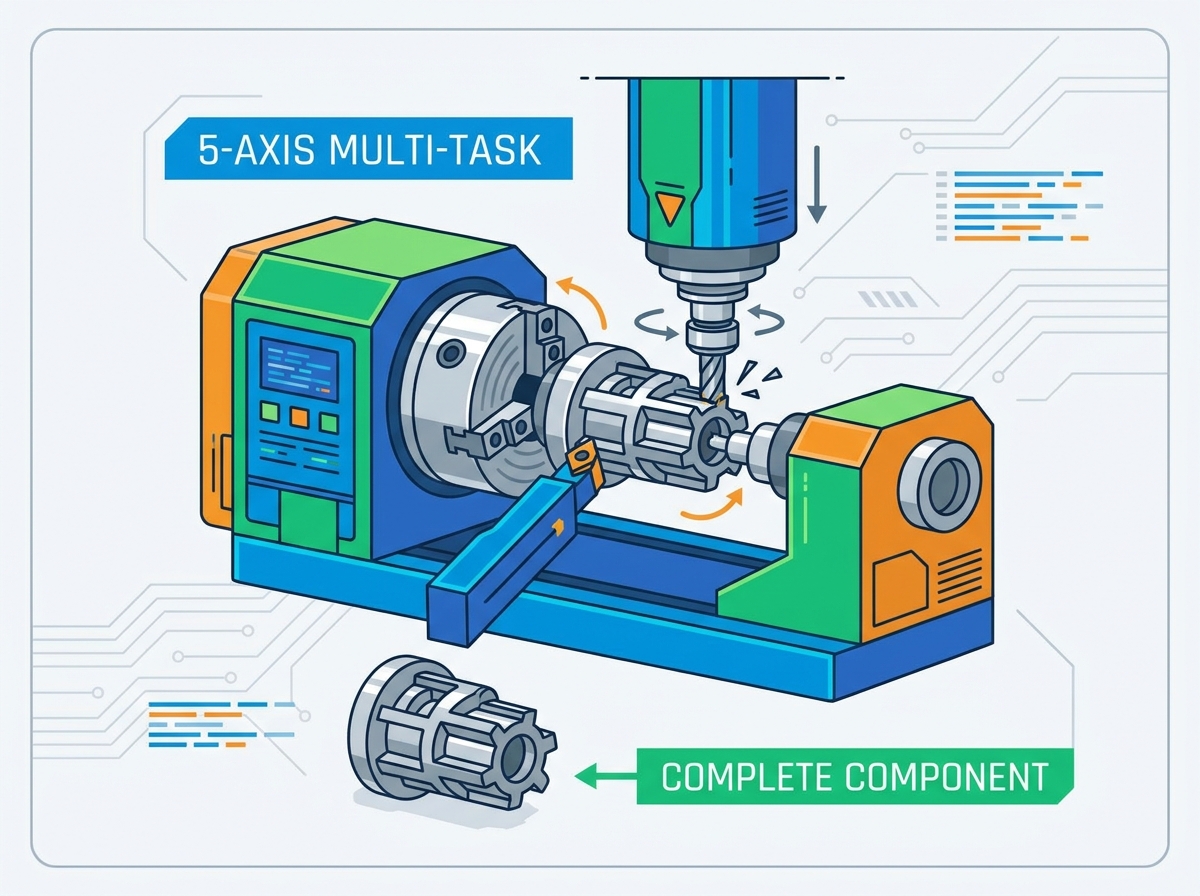
Phay 5 trục tiêu chuẩn bao gồm một dụng cụ quay cắt phôi cố định hoặc một dụng cụ quay trên bàn nghiêng. Ngược lại, một sự chuyển hướng lấy trung tâm trung tâm tiện đa nhiệm dựa vào khả năng quay bộ phận có tốc độ RPM cao trên trục chính làm phương pháp loại bỏ vật liệu chính. Đầu phay 5 trục bổ sung khả năng tiện này. Điều này cho phép thực hiện các nguyên công phay phức tạp trên chi tiết tiện. Khi bạn đưa một phôi phôi vào trung tâm tiện, trục chính sẽ tạo ra bề mặt cần thiết để tiện, tạo rãnh và cắt ren. Sau đó, đầu phay sẽ gắn vào các mặt phẳng gia công, khoan các lỗ lệch tâm hoặc cắt các đường xoắn ốc. Cách tiếp cận mang tính chất kép này đòi hỏi một bệ gang lớn để làm giảm các tần số rung riêng biệt được tạo ra bởi cả nguyên công tiện và phay.
Thuật ngữ trục quay (A, B và C)
Hiểu trục quay là cần thiết trong môi trường máy nghiền quay. Danh pháp chỉ ra cách máy tiếp cận phôi.
Trục C: Lập chỉ mục quay động của trục chính và trục phụ. Nó cung cấp khả năng định vị góc chính xác cho các tính năng phay trên mặt hoặc đường kính ngoài của bộ phận.
Trục B: Nghiêng trục phay theo các góc ghép của máy. Trục này cho phép công cụ tiếp cận bộ phận từ hầu hết mọi góc độ, cho phép gia công các rãnh cắt phức tạp và các lỗ chéo có góc cạnh.
Trục A: Trục quay phụ. Các cửa hàng thường sử dụng điều này cho các giá đỡ hoặc ụ cố định ổn định có thể lập trình để hỗ trợ các bộ phận dài, giống trục trong các chu kỳ quay mạnh.
Gia công 5 trục đồng thời so với gia công theo vị trí 3+2
Đường chạy dao 5 trục đồng thời liên quan đến chuyển động liên tục của cả năm trục. Bạn cần điều này cho các đường viền hữu cơ phức tạp như cánh tuabin hoặc cánh quạt hàng không vũ trụ. Bộ điều khiển máy liên tục tính toán điểm tâm dao để giữ cho lưỡi cắt ăn khớp ở góc chính xác. Ngược lại, lập chỉ mục 3+2 khóa trục B ở một góc cụ thể để gia công các mặt phẳng hoặc khoan các lỗ có góc cạnh. Gia công theo vị trí này tối đa hóa độ cứng cho các vết cắt nặng. Bằng cách khóa các trục quay bằng phanh thủy lực, máy biến thành một máy phay 3 trục có độ cứng cao, cho phép bạn đẩy tốc độ tiến dao cao và chiều sâu cắt lớn mà không gây ra tiếng kêu.
Triết lý 'Done-in-One'
Cấu hình trục chính kép cho phép máy tự động chuyển chi tiết từ trục chính sang trục phụ. Điều này cho phép gia công hoàn chỉnh mặt trước và mặt sau mà không cần can thiệp thủ công. Phần rơi vào một cái bắt đã hoàn thành. Bạn loại bỏ sự cần thiết phải thiết lập thứ cấp. Chuyển bộ phận yêu cầu đồng bộ hóa chính xác giữa hai trục chính. Chúng phải quay với cùng tốc độ RPM và góc pha trong khi trục chính phụ tiến lên để giữ chặt bộ phận. Sau khi được kẹp, một công cụ chia tay sẽ tách bộ phận ra khỏi phôi thanh chính và trục chính phụ sẽ rút lại để hoàn thiện mặt sau. Quá trình chuyển giao tự động này là nền tảng của quá trình sản xuất không cần giám sát, tắt đèn.
Cấu hình cốt lõi: Chọn kiến trúc phù hợp
Trung tâm tiện đa tác vụ trục B
Thiết kế này có trục phay chuyên dụng được gắn trên trục B xoay, có khả năng thay dao tự động (ATC). Nó xử lý các hình học có độ phức tạp cao, khoan góc sâu và tạo đường viền 5 trục đồng thời. Nghiêng trục B cho phép sử dụng các dụng cụ cắt ngắn hơn, cứng hơn. Điều này làm giảm độ lệch và tiếng ồn trong khi mang lại bề mặt hoàn thiện vượt trội. Tạp chí ATC có thể chứa từ 40 đến hơn 120 công cụ, mang lại sự linh hoạt để gia công toàn bộ nhóm bộ phận mà không cần thay đổi công cụ thủ công. Tuy nhiên, nó thường có diện tích lớn hơn. Trục phay cũng có thể có mô-men xoắn thấp hơn khi quay nặng so với tháp pháo tĩnh truyền thống. Bạn phải cân bằng nhu cầu về tính linh hoạt trong quá trình xay xát với tốc độ loại bỏ nguyên liệu thô cần thiết cho các bộ phận cụ thể của bạn.
Máy phay quay tháp pháo điện
Cấu hình này sử dụng tháp pháo phía dưới hoặc phía trên chắc chắn được trang bị dụng cụ trực tiếp và khả năng trục Y. MỘT Máy phay tiện tháp pháo điện xử lý việc sản xuất khối lượng lớn trong đó thao tác tiện mô-men xoắn cao, nặng là hoạt động chính. Yêu cầu phay chỉ là thứ yếu, chẳng hạn như phay phẳng, lỗ chéo hoặc rãnh then. Tháp pháo lập chỉ mục nhanh chóng từ trạm này sang trạm khác, giảm thiểu thời gian chuyển đổi chip sang chip. Sự đánh đổi là độ linh hoạt góc bị hạn chế so với đầu trục B. Công suất dụng cụ bị hạn chế nghiêm ngặt bởi số lượng trạm tháp pháo, thường là 12 đến 24 vị trí. Nếu các bộ phận của bạn yêu cầu tiện nặng trên diện rộng chỉ bằng phay lệch tâm cơ bản, thì cấu hình tháp pháo điện sẽ mang lại thời gian chu kỳ nhanh hơn và diện tích máy nhỏ gọn hơn.
| Tính năng | trung tâm đa nhiệm trục B | Máy phay quay |
|---|---|---|
| Sức mạnh sơ cấp | Phay 5 trục phức tạp, lỗ góc sâu | Quay mạnh, lập chỉ mục nhanh, âm lượng lớn |
| Công suất công cụ | Cao (40 - 120+ qua ATC) | Giới hạn (12 - 24 qua Tháp pháo) |
| Độ cứng phay | Tuyệt vời cho các góc độ khác nhau (công cụ ngắn hơn) | Tốt cho các tính năng trực giao (X/Y/Z) |
| mô-men xoắn quay | Trung bình (hạn chế vỏ trục chính) | Cao (đúc tháp pháo lớn) |
| Dấu chân | Lớn | Nhỏ gọn |
Tiêu chí đánh giá kỹ thuật: Đặc điểm của kết quả sản xuất
Khả năng hình học: Các bộ phận lăng trụ và đối xứng trục
Phân tích hình học bộ phận để xác định lựa chọn máy. Các bộ phận nặng có hình lăng trụ với các tính năng tiện nhỏ thiên về phay trung tâm 5 trục. Các bộ phận đối xứng theo trục hoặc giống trục có các đặc điểm lệch tâm phức tạp đòi hỏi một bệ tiện chuyên dụng để xử lý việc cắt quay nặng một cách hiệu quả. Nhìn vào bản in phần của bạn. Nếu bộ phận bắt đầu ở dạng khối vuông và chủ yếu yêu cầu phay mặt và phay hốc thì máy phay kiểu trục quay sẽ hợp lý. Nếu nó bắt đầu ở dạng thanh tròn và yêu cầu tiện, tiện ren và móc lỗ OD rộng rãi trước khi thêm các tính năng phay thì tâm máy phay tiện là lựa chọn chính xác. Việc kết hợp kiến trúc máy với hình dạng nguyên liệu thô giúp giảm thiểu lãng phí thời gian cắt.
Công suất trục chính, mô-men xoắn và độ cứng
Đánh giá mức công suất liên tục và công suất đỉnh cho cả trục quay và đầu phay. Đánh giá kết cấu bệ máy, chẳng hạn như gang hoặc bê tông polyme. So sánh thiết kế đường hộp và thiết kế dẫn hướng tuyến tính. Những yếu tố này xác định độ giảm rung trong quá trình cắt gián đoạn ở các hợp kim lạ. Trục chính có mô-men xoắn cao với hộp số tích hợp mang lại lực ma sát nhỏ cần thiết để gia công thô các vật rèn có đường kính lớn. Ngược lại, trục phay truyền động trực tiếp, tốc độ cao cung cấp RPM cần thiết cho máy phay và máy khoan có đường kính nhỏ. Giường máy phải hấp thụ các rung động điều hòa được tạo ra bởi các động lực cắt khác nhau này để tránh các vết rung trên bộ phận hoàn thiện.
Quản lý công cụ và tự động hóa
Phân tích năng lực của Bộ thay dao tự động (ATC). Các bộ phận phức tạp thường cần 40 đến 120 công cụ trở lên. Đánh giá hệ thống giám sát hao mòn công cụ và khả năng quản lý công cụ dự phòng. Những tính năng này hỗ trợ sản xuất tắt đèn và giảm thiểu sự can thiệp của người vận hành. Khi một dụng cụ cắt đã hết tuổi thọ dự kiến, bộ điều khiển CNC phải tự động hoán đổi nó bằng một dụng cụ tương tự mà không dừng chu trình. Bộ cài đặt sẵn công cụ laser bên trong vỏ máy tự động đo chiều dài và đường kính của công cụ, bù đắp cho sự tăng trưởng nhiệt và mài mòn cạnh. Hệ thống phản hồi vòng kín này đảm bảo độ chính xác về kích thước trên các lô sản xuất lớn.
Ổn định nhiệt và quản lý chất làm mát
Hệ thống làm lạnh hoạt động cho trục chính và vít bi duy trì độ chính xác ở mức micron trong quá trình sản xuất kéo dài, không bị gián đoạn. Hệ thống phân phối chất làm mát áp suất cao, thường đạt 1.000 PSI, là cần thiết để thoát phoi hiệu quả trong khoan lỗ sâu và gia công vật liệu lạ. Khi máy chạy, ma sát tạo ra nhiệt trong vòng bi và thanh dẫn hướng. Nhiệt này làm cho các bộ phận kim loại giãn nở, làm dịch chuyển vị trí dụng cụ so với phôi. Chất làm mát được làm lạnh lưu thông qua các vật đúc của máy giúp ổn định nhiệt độ bên trong. Chất làm mát áp suất cao đẩy phoi ra khỏi các khoang sâu, ngăn chặn việc cắt lại và hỏng dụng cụ sớm. Nó cũng bẻ phoi dạng sợi thành các mảnh có thể quản lý được, ngăn không cho chúng quấn quanh mâm cặp hoặc dụng cụ.
Những cân nhắc về tác động kinh doanh và ROI
Giảm lao động và thiết lập
Việc hợp nhất các hoạt động sẽ chuyển quy trình làm việc từ nhiều người vận hành quản lý nhiều máy sang một người vận hành duy nhất quản lý một ô đa tác vụ. Điều này làm giảm giờ lao động và thời gian thiết lập. Thay vì di chuyển một loạt bộ phận từ máy tiện đến máy nghiền, sau đó đến trạm mài giũa, người vận hành sẽ nạp nguyên liệu thô và dỡ các bộ phận đã hoàn thiện. Cách tiếp cận thiết lập một lần này giúp loại bỏ thời gian dành cho việc vận hành các thị giác, quay số trong các thiết bị cố định và chạm vào các công cụ trên nhiều máy. Người vận hành có thể tập trung vào việc tối ưu hóa quy trình, kiểm soát chất lượng và lập trình công việc tiếp theo trong khi máy chạy mà không cần giám sát.
WIP và không gian sàn
Loại bỏ hàng tồn kho WIP giữa các hoạt động giúp giảm không gian sàn nhà máy cần thiết. Khi các bộ phận di chuyển qua nhiều máy riêng biệt, chúng thường nằm trong các thùng chờ trục xoay tiếp theo. Điều này ràng buộc vốn vào hàng hóa chưa hoàn thành và làm lộn xộn khu vực cửa hàng. Một nền tảng máy nghiền quay thống nhất chuyển đổi nguyên liệu thô thành các bộ phận hoàn thiện trong một chu kỳ liên tục. Bạn có thể vận chuyển các bộ phận ngay sau khi chúng ra khỏi máy, cải thiện dòng tiền và giảm dấu chân vật lý cần thiết cho các giá lưu trữ và khu vực dàn dựng.
Tính linh hoạt trong hỗn hợp cao, khối lượng thấp (HMLV)
Khả năng chuyển đổi nhanh chóng, băng chuyền công cụ được nạp sẵn và giá đỡ gia công được tiêu chuẩn hóa giúp những máy này mang lại lợi nhuận cao cho các bộ phận phức tạp, ngắn hạn. Trong môi trường HMLV, thời gian thiết lập là kẻ thù của lợi nhuận. Bằng cách lưu trữ một loạt các dụng cụ tiện và phay tiêu chuẩn trong tạp chí ATC, bạn loại bỏ nhu cầu tháo dỡ và xây dựng lại các cụm công cụ cho mọi công việc mới. Đầu kẹp ống kẹp được tiêu chuẩn hóa và hệ thống ngàm thay đổi nhanh điểm 0 cho phép người vận hành hoán đổi vị trí kẹp phôi trong vài phút thay vì hàng giờ. Sự linh hoạt này cho phép cửa hàng tiếp nhận quy mô lô nhỏ hơn một cách có lợi và đáp ứng nhanh chóng các nhu cầu cấp thiết của khách hàng.
Các ứng dụng và tuân thủ dành riêng cho ngành
Hàng không vũ trụ và quốc phòng
Gia công các hợp kim lạ như Titanium và Inconel đòi hỏi độ cứng cao và tốc độ cắt thấp. Việc sản xuất các cánh tuabin phức tạp, trục động cơ, các bộ phận của thiết bị hạ cánh và các bộ phận kết cấu có đường viền 5 trục đồng thời giúp đáp ứng dung sai nghiêm ngặt của AS9100. Việc biết khi nào nên định tuyến một bộ phận hàng không vũ trụ tới máy nghiền 5 trục so với máy nghiền quay đa tác vụ phụ thuộc rất nhiều vào tỷ lệ tiện và phay cần thiết. Các thành phần hàng không vũ trụ thường có thành mỏng và túi sâu dễ bị biến dạng. Khả năng gia công các tính năng này trong một thiết lập duy nhất mà không cần giải phóng áp suất kẹp, đảm bảo bộ phận vẫn ổn định về kích thước. Chất làm mát áp suất cao là bắt buộc để kiểm soát nhiệt sinh ra khi cắt các siêu hợp kim chịu nhiệt.
Sản xuất thiết bị y tế
Các ứng dụng tiện kiểu Thụy Sĩ thường được áp dụng cho vít xương, khung cột sống và cấy ghép nha khoa. Việc đáp ứng sự tuân thủ của FDA yêu cầu các quy trình thiết lập đơn lẻ, có thể lặp lại. Những nền tảng hợp nhất này giúp giảm thiểu rủi ro xử lý của con người, biến dạng kẹp và rủi ro ô nhiễm bề mặt. Các bộ phận y tế thường nhỏ, có độ phức tạp cao và được gia công từ các vật liệu cứng như thép không gỉ 316L hoặc titan. Khả năng trục chính phụ của trung tâm máy tiện tiện cho phép gia công hoàn chỉnh các tính năng phụ trợ, chẳng hạn như bộ truyền động Torx hoặc lỗ đúc mà không cần can thiệp thủ công. Quy trình tự động này đảm bảo tính nhất quán giữa các lô và đơn giản hóa các quy trình xác nhận cần thiết cho việc sản xuất thiết bị y tế.
Rủi ro thực hiện và chiến lược giảm thiểu
Độ phức tạp của lập trình
Các gói CAM tiêu chuẩn thiếu khả năng lập trình các hoạt động đa kênh, đa trục chính một cách an toàn. Đầu tư vào phần mềm CAM đa tác vụ chuyên dụng và các bộ xử lý hậu kỳ dành riêng cho máy đã được xác minh theo yêu cầu. Lập trình một máy có hai trục xoay, hai bàn dao và đầu trục B yêu cầu phần mềm có thể đồng bộ hóa đường chạy dao để tránh va chạm và tối ưu hóa thời gian chu kỳ. Bộ xử lý sau phải dịch chính xác dữ liệu CAM sang phương ngữ mã G cụ thể mà bộ điều khiển máy yêu cầu. Đừng cố chạy một trung tâm máy tiện phức tạp bằng phần mềm phay 3 trục cơ bản.
Rủi ro va chạm trong phong bì làm việc dày đặc
Chi phí cao cho các sự cố trục chính do các tháp pháo, trục phụ phụ, phần tựa ổn định và đầu trục B ở gần nhau là một rủi ro đáng kể. Bắt buộc sử dụng phần mềm mô phỏng song sinh kỹ thuật số để xác minh đường chạy dao mã G trước khi thực hiện gia công vật lý. Phạm vi công việc của một máy đa tác vụ vô cùng đông đúc. Một lỗi lập trình nhỏ có thể gây ra va chạm nghiêm trọng giữa đầu phay và mâm cặp trục phụ. Phần mềm mô phỏng đọc mã G thực tế và lập mô hình chuyển động học của máy trong môi trường ảo, nêu bật mọi vấn đề nhiễu tiềm ẩn trước khi bạn nhấn nút khởi động chu trình tại xưởng.
Khoảng cách kỹ năng của người vận hành
Người vận hành máy tiện hoặc máy nghiền truyền thống gặp khó khăn với động học phức tạp. Ngân sách cho các chương trình đào tạo toàn diện, do nhà cung cấp hướng dẫn và chuyển đổi sang mô hình lập trình viên-người vận hành. Vận hành máy phay quay 5 trục đòi hỏi sự hiểu biết sâu sắc về cả nguyên lý tiện và phay, cũng như điều hướng điều khiển CNC tiên tiến. Người vận hành phải biết cách quản lý việc kiểm soát điểm trung tâm công cụ, độ lệch phôi động và mã đồng bộ hóa đa kênh. Đầu tư mạnh vào đào tạo để đảm bảo nhân viên của bạn có thể vận hành an toàn và hiệu quả các nền tảng sản xuất tiên tiến này.
Phần kết luận
Biên soạn danh mục các bộ phận phức tạp, dễ bị tắc nghẽn nhất của bạn để đánh giá sự kém hiệu quả hiện tại và xác định tỷ lệ chính xác từ tiện đến phay cần thiết.
Yêu cầu nghiên cứu về thời gian, đề xuất chìa khóa trao tay và cắt kiểm tra vật lý từ các nhà chế tạo máy công cụ trong danh sách rút gọn để xác thực thời gian chu trình, độ hoàn thiện bề mặt và các tuyên bố về độ chính xác trên vật liệu cụ thể của bạn.
Kiểm tra khả năng và ngân sách phần mềm CAM hiện tại của bạn cho các gói lập trình đa tác vụ nâng cao và các công cụ mô phỏng song sinh kỹ thuật số trước khi giao máy.
Phát triển ma trận đào tạo toàn diện cho nhân viên thiết lập và người vận hành của bạn để thu hẹp khoảng cách kỹ năng giữa tiện 2 trục truyền thống và gia công 5 trục đồng thời.
Câu hỏi thường gặp
Hỏi: Sự khác biệt giữa máy tiện 5 trục và máy phay 5 trục là gì?
Trả lời: Máy tiện 5 trục chủ yếu quay phôi ở tốc độ cao cho các nguyên công trên máy tiện trong khi sử dụng dụng cụ trực tiếp hoặc đầu phay cho các tính năng phụ. Máy phay 5 trục giữ phôi tương đối đứng yên hoặc trên bàn quay nghiêng trong khi dụng cụ cắt quay di chuyển xung quanh nó.
Câu hỏi: Trung tâm tiện đa nhiệm có thể loại bỏ hoàn toàn các hoạt động phụ không?
Đ: Vâng. Bằng cách sử dụng trục chính và trục phụ, máy có thể tự động chuyển chi tiết sang gia công mặt sau, thả chi tiết đã hoàn thiện đầy đủ vào bộ phận bắt chi tiết mà không cần mâm cặp lại bằng tay.
Hỏi: Cần có phần mềm gì để chạy máy phay tiện tháp pháo điện?
Đáp: Bạn cần một hệ thống CAM tiên tiến có khả năng đồng bộ hóa đa kênh, cùng với bộ xử lý hậu kỳ dành riêng cho máy, có độ chính xác cao để chuyển chương trình sang mã G an toàn.
Hỏi: Máy tiện 5 trục có phù hợp để sản xuất số lượng lớn không?
Trả lời: Mặc dù thường được sử dụng cho các bộ phận phức tạp có khối lượng thấp, hỗn hợp cao, nhưng việc tích hợp máy cấp phôi, máy xúc giàn và máy dỡ bộ phận bằng rô-bốt giúp chúng có hiệu quả cao khi vận hành sản xuất khối lượng lớn, tự động.
Câu hỏi: Xoay 5 trục cải thiện độ chính xác của bộ phận bằng cách nào?
Trả lời: Bằng cách gia công tất cả các tính năng trong một thiết lập duy nhất, máy sẽ loại bỏ tình trạng chồng chéo dung sai xảy ra một cách tự nhiên khi một bộ phận được tháo, di chuyển và kẹp lại theo cách thủ công vào một máy công cụ khác.
Hỏi: Các trục chính trong quá trình tiện 5 trục là gì?
Đáp: Thông thường, các trục bao gồm X, Y và Z cho chuyển động tuyến tính, trục C để lập chỉ mục và quay trục chính hoặc trục phụ và trục B để xoay đầu phay hoặc dụng cụ trực tiếp trên tháp pháo trục Y.
bài viết liên quan
-
 Kính gửi Khách hàng và Đối tác kinh doanh,Để tuân thủ nghiêm ngặt luật và quy định kiểm soát xuất khẩu quốc gia cũng như thực hiện nghĩa vụ quốc tế, đảm bảo rằng máy phay CNC và máy tiện CNC xuất khẩu của chúng tôi hoàn toàn hợp pháp và tuân thủ, chúng tôi xin thông báo cho bạn về các chính sách liên quan cotin tức công ty
-
 Bụi than chì mài mòn phá hủy các máy CNC tiêu chuẩn. Tìm hiểu lý do tại sao máy chống bụi chuyên dụng và phương pháp nghiền ướt hoặc khô thích hợp lại cần thiết để sản xuất điện cực EDM an toàn.tin tức sản phẩm
-
 Các trung tâm mũi khoan cung cấp luồng tốc độ cao để sản xuất khối lượng lớn. Hiểu giới hạn mô-men xoắn trục chính sẽ ngăn ngừa sự cố vỡ dụng cụ tốn kém và tối ưu hóa thời gian chu kỳ máy.tin tức sản phẩm


