



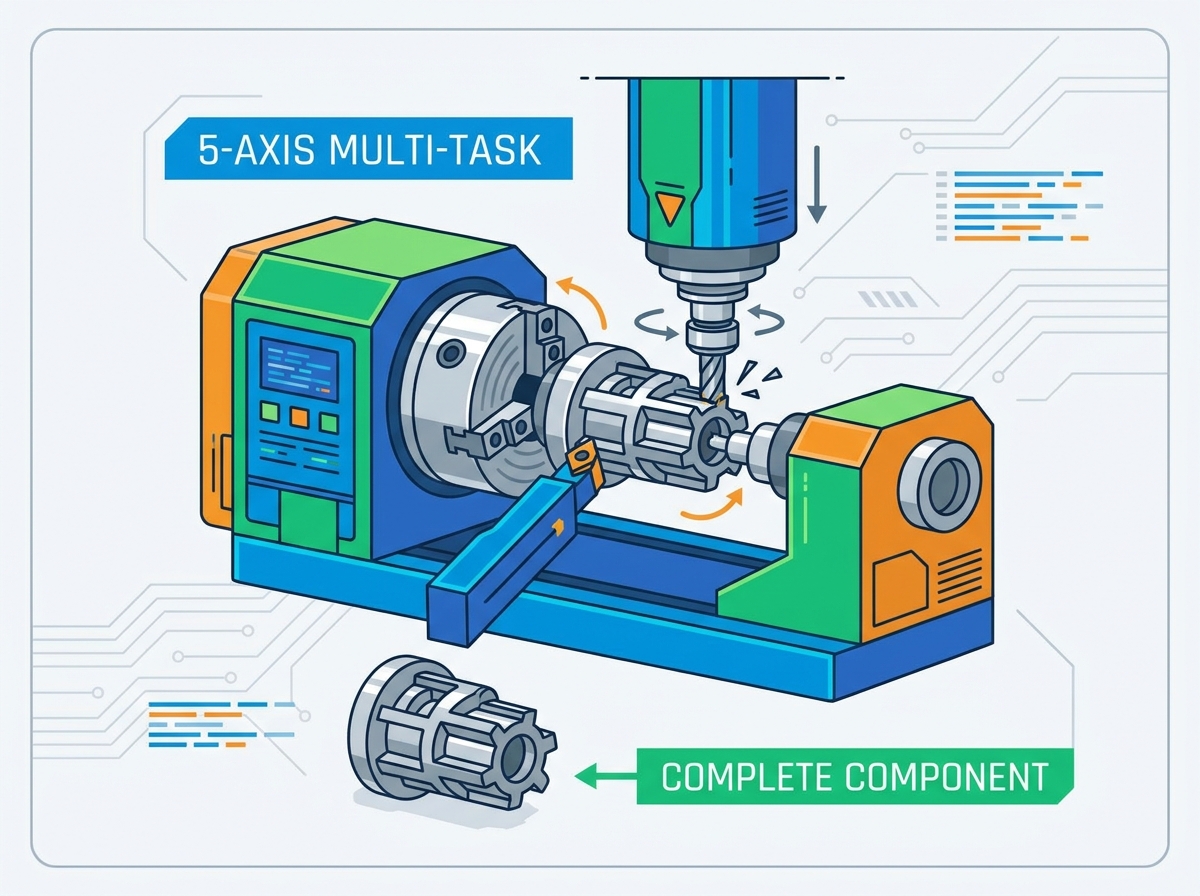
Parçaların ayrık tornalar ve frezeler arasında taşınmasından oluşan geleneksel üretim iş akışı, tolerans yığılmasından aşırı devam eden iş (WIP) envanterine kadar doğal verimsizliklere neden olur. Havacılık ve tıbbi cihazlar gibi sektörlerde bileşen karmaşıklığı arttıkça, birden fazla kuruluma güvenmek, işçilik maliyetlerini, fikstür masraflarını ve yeniden takma hataları nedeniyle parçaların hurdaya çıkma riskini artırıyor. 'Bir arada' üretime geçiş, birleşik platformların değerlendirilmesini gerektirir. Bu kılavuz, bir yaklaşımı benimsemek için teknik yetenekleri, uygulama gerçeklerini ve yatırım getirisi çerçevelerini incelemektedir. 5 eksenli torna makinesi . Tek kurulumda komple bileşenler üretmek için Tezgah kullanımını en üst düzeye çıkarmak için iş mili konfigürasyonlarına, takım gereksinimlerine ve programlama stratejilerine bakacağız. Atölye yöneticileri, bu gelişmiş sistemlerin mekanik mimarisini ve yazılım taleplerini anlayarak ikincil işlemleri etkili bir şekilde ortadan kaldırabilir ve üretim hatlarını düzene koyabilir.
Birleştirilmiş Operasyonlar: Tornalama ve frezelemenin tek bir çok görevli tornalama merkezinde entegre edilmesi, ikincil işlemleri ortadan kaldırarak kurulum sürelerini ve fikstür maliyetlerini büyük ölçüde azaltır.
Hassasiyet ve Kalite: Komple bir bileşenin tek kurulumda işlenmesi, farklı makineler arasında hareketli parçalarla ilişkili tolerans yığılmasını ortadan kaldırır.
Yazılım Bağımlılığı: 5 eksenli bir torna platformunun yatırım getirisi, karmaşık kinematikleri yönetmek, sürekli çok eksenli takım yollarını koordine etmek ve çarpışmaları önlemek için büyük ölçüde gelişmiş CAM yazılımına ve doğru son işlemcilere bağlıdır.
Yüksek İlk Yatırım ve Uzun Vadeli Verim: Sermaye harcamaları ve operatör eğitimi gereksinimleri yüksek olsa da, işçilik saatlerinde, yarı mamullerde ve hurdalarda azalma genellikle yüksek karmaşıklık ve yüksek değerli parçalara yapılan yatırımı haklı çıkarır.
5 Eksen Torna Tezgahının Geleneksel CNC Platformlarına Göre Tanımlanması
Kinematik Mimari
Modern çok eksenli bir platform, döner eksenlerle birlikte X, Y ve Z doğrusal eksenlerini kullanarak çalışır. Genellikle bir B ekseni freze kafası ve C ekseni ana veya alt iş millerini görürsünüz. Bu hareketler, takım-parça arasındaki optimum temas açısını korumak için aynı anda beş farklı yönde gerçekleşir. Bu sürekli senkronizasyon, makinenin, aleti yeniden konumlandırmak için durmadan karmaşık konturları oymasına olanak tanır. Doğrusal eksenler, kaba işleme operasyonları sırasında oluşan ağır kesme kuvvetlerini absorbe etmek için ağır hizmet tipi makaralı kılavuzlar veya elle kazınmış kutu yolları üzerinde hareket eder. Döner eksenler, boşluğu ortadan kaldırmak ve CNC kontrolüne anında konumlandırma geri bildirimi sağlamak için doğrudan tahrikli tork motorlarını kullanır. Bu mekanik sertlik doğrudan bitmiş iş parçasında daha sıkı geometrik toleranslara dönüşür.
Standart 5 Eksenli Frezeleme ve 5 Eksenli Tornalama
Standart 5 eksenli frezeleme, sabit bir iş parçasını kesen dönen bir takım veya eğimli bir tabla üzerinde dönen bir takım içerir. Buna karşılık dönme merkezli çok görevli tornalama merkezi, birincil malzeme çıkarma yöntemi olarak iş mili üzerinde yüksek devirli parça dönüşüne dayanır. 5 eksenli bir freze kafası bu tornalama kabiliyetini tamamlar. Bu, tornalanmış bir parça üzerinde karmaşık frezeleme işlemlerine olanak tanır. Bir tornalama merkezine bir parça çubuk stoku attığınızda, ana iş mili tornalama, kanal açma ve diş açma için gerekli yüzey görüntüsünü oluşturur. Freze kafası daha sonra düz yüzeyleri işlemek, merkez dışı delikler açmak veya helisel kamaları kesmek için devreye girer. Bu ikili doğa yaklaşımı, hem tornalama hem de frezeleme operasyonları tarafından üretilen farklı titreşim frekanslarını sönümlemek için devasa bir dökme demir yatak gerektirir.
Döner Eksen Sözlüğü (A, B ve C)
Torna-freze ortamında döner eksenleri anlamak gereklidir. İsimlendirme, makinenin iş parçasına nasıl yaklaştığını belirler.
C Ekseni: Ana ve alt iş millerinin dinamik rotasyonel indekslenmesi. Parçanın yüzeyinde veya dış çapında frezeleme özellikleri için hassas açısal konumlandırma sağlar.
B Ekseni: Freze milinin bileşik açıları işlemek için eğilmesi. Bu eksen, takımın parçaya neredeyse her açıdan yaklaşmasına olanak tanıyarak karmaşık alttan kesmelerin ve açılı çapraz deliklerin işlenmesine olanak tanır.
A Ekseni: Yardımcı dönme ekseni. Atölyeler bunu sıklıkla agresif tornalama çevrimleri sırasında uzun, şaft benzeri parçaları desteklemek amacıyla programlanabilir sabit dayanaklar veya puntalar için kullanır.
Eşzamanlı 5 Eksen ve 3+2 Konumsal İşleme
Eş zamanlı 5 eksenli takım yolları, beş eksenin tamamının sürekli hareketini içerir. Türbin kanatları veya havacılık pervaneleri gibi karmaşık organik konturlar için buna ihtiyacınız vardır. Tezgah kontrolü kesici kenarı doğru açıda tutmak için sürekli olarak takımın merkez noktasını hesaplar. Bunun tersine, 3+2 indeksleme, düz yüzleri işlemek veya açılı delikler açmak için B eksenini belirli bir açıda kilitler. Bu konumsal işleme, ağır kesimlerde sertliği maksimuma çıkarır. Hidrolik frenler kullanılarak döner eksenlerin kilitlenmesiyle makine son derece sağlam 3 eksenli bir frezeye dönüşür ve gürültüye neden olmadan yüksek ilerleme hızlarını ve yüksek kesme derinliklerini itmenize olanak tanır.
'Bir Arada Tamamlandı' Felsefesi
Çift iş mili konfigürasyonları, makinenin parçayı ana iş milinden alt iş miline otomatik olarak aktarmasına olanak tanır. Bu, ön ve arka yüzlerin manuel müdahaleye gerek kalmadan tamamen işlenmesini sağlar. Parça tamamen bitmiş bir tutucuya düşer. İkincil kurulum ihtiyacını ortadan kaldırırsınız. Parça aktarımı, iki iş mili arasında tam senkronizasyon gerektirir. Alt iş mili parçayı kavramak için ilerlerken bunların tam olarak aynı RPM ve faz açısında dönmesi gerekir. Kelepçelendikten sonra bir ayırma aleti, bileşeni ana çubuk stoğundan ayırır ve alt iş mili, arka tarafı bitirmek için geri çekilir. Bu otomatik geçiş, gözetimsiz, ışıklar kapalı üretimin temel taşıdır.
Temel Konfigürasyonlar: Doğru Mimariyi Seçmek
B Ekseni Çok Amaçlı Tornalama Merkezi
Bu tasarım, otomatik takım değiştirme (ATC) yeteneğine sahip, döner bir B ekseni üzerine monte edilmiş özel bir frezeleme miline sahiptir. Son derece karmaşık geometrileri, derin açılı delmeyi ve eş zamanlı 5 eksenli konturlamayı yönetir. B ekseninin eğilmesi daha kısa, daha sert kesici takımların kullanılmasına olanak sağlar. Bu, üstün yüzey kalitesi sağlarken sapmayı ve çatlamayı azaltır. ATC magazini 40'tan 120'nin üzerinde takıma kadar herhangi bir yeri tutabilir ve manuel takım değiştirmeye gerek kalmadan tüm parça ailelerini işleme esnekliği sağlar. Ancak genellikle daha büyük bir ayak izine sahiptir. Frezeleme mili ayrıca geleneksel statik tarete kıyasla ağır tornalama için daha düşük torka sahip olabilir. Frezeleme esnekliği ihtiyacını, belirli bileşenleriniz için gereken ham madde çıkarma oranlarına göre dengelemeniz gerekir.
Güç Taret Torna Freze Tezgahı
Bu konfigürasyon, tahrikli takımlama ve Y ekseni yetenekleriyle donatılmış sağlam bir alt veya üst taret kullanır. A elektrikli taret tornalama frezeleme makinesi, ana işlemin ağır, yüksek torklu tornalama olduğu yüksek hacimli üretimin üstesinden gelir. Düzlemler, çapraz delikler veya kama kanalları gibi frezeleme gereksinimleri ikincildir. Taret istasyondan istasyona hızla indekslenerek talaştan talaşa geçiş sürelerini en aza indirir. Takas, B ekseni kafasına kıyasla sınırlı açısal esnekliktir. Takım kapasitesi, genellikle 12 ila 24 konum olmak üzere taret istasyonlarının sayısıyla sıkı bir şekilde sınırlıdır. Parçalarınız yalnızca temel merkez dışı frezeleme ile kapsamlı ağır tornalama gerektiriyorsa, elektrikli taret konfigürasyonu daha hızlı çevrim süreleri ve daha kompakt bir makine alanı sunar.
| Özellik | B Ekseni Çoklu Görev Merkezi | Güç Taret Torna-Freze |
|---|---|---|
| Birincil Güç | Karmaşık 5 eksenli frezeleme, derin açılı delikler | Ağır tornalama, hızlı indeksleme, yüksek hacim |
| Takım Kapasitesi | Yüksek (ATC aracılığıyla 40 - 120+) | Sınırlı (Taret aracılığıyla 12 - 24) |
| Frezeleme Rijitliği | Çeşitli açılar için mükemmel (daha kısa takımlar) | Dik özellikler için iyi (X/Y/Z) |
| Torna Torku | Orta (iş mili yuvası sınırlamaları) | Yüksek (devasa taret dökümü) |
| Ayak izi | Büyük | Kompakt |
Teknik Değerlendirme Kriterleri: Üretim Sonuçlarının Özellikleri
Geometrik Yetenekler: Prizmatik ve Eksenel Simetrik Parçalar
Makine seçimini belirlemek için parça geometrilerini analiz edin. Küçük tornalama özelliklerine sahip prizmatik ağır bileşenler, 5 eksenli frezeleme merkezlerini tercih eder. Karmaşık eksantrik özelliklere sahip eksenel simetrik veya şaft benzeri parçalar, ağır rotasyonel kesimin verimli bir şekilde üstesinden gelmek için özel bir döndürme platformu gerektirir. Parça baskılarınıza bakın. Parça kare blok olarak başlıyorsa ve çoğunlukla yüzey frezeleme ve cep açma gerektiriyorsa muylu tarzı bir freze mantıklıdır. Yuvarlak çubuk stoğu olarak başlıyorsa ve frezeleme özellikleri eklenmeden önce kapsamlı dış çap tornalama, diş açma ve delik işleme gerektiriyorsa, torna-freze merkezi doğru seçimdir. Makine mimarisinin ham madde şekliyle eşleştirilmesi, boşa harcanan kesme süresini en aza indirir.
İş Mili Gücü, Torku ve Rijitliği
Hem torna iş mili hem de freze kafası için sürekli ve en yüksek güç değerlerini değerlendirin. Dökme demir veya polimer beton gibi makine yatağı yapısını değerlendirin. Kutu yolu ile doğrusal kılavuz tasarımlarını karşılaştırın. Bu faktörler, egzotik alaşımlarda darbeli kesimler sırasında titreşim sönümlemesini belirler. Yerleşik dişli kutusuna sahip yüksek torklu ana iş mili, büyük çaplı dövme parçaların kaba talaşını yapmak için gereken düşük uçlu homurtuyu sağlar. Bunun tersine, yüksek hızlı, doğrudan tahrikli bir frezeleme mili, küçük çaplı parmak frezeler ve matkaplar için gerekli RPM'yi sağlar. Bitmiş parça üzerinde tırlama izlerini önlemek için makine yatağının bu farklı kesme dinamikleri tarafından üretilen harmonik titreşimleri absorbe etmesi gerekir.
Takım Yönetimi ve Otomasyon
Otomatik Takım Değiştirici (ATC) kapasitesini analiz edin. Karmaşık parçalar genellikle 40 ila 120 veya daha fazla alet gerektirir. Takım aşınma izleme sistemlerini ve yedek takım yönetimi yeteneklerini değerlendirin. Bu özellikler ışıklar kapalıyken üretimi destekler ve operatör müdahalesini en aza indirir. Bir kesici takım öngörülebilir ömrünün sonuna ulaştığında CNC kontrolü, döngüyü durdurmadan onu otomatik olarak kardeş bir takımla değiştirmelidir. Makine zarfının içindeki lazer alet ön ayarlayıcıları, takım uzunluğunu ve çap ofsetlerini otomatik olarak ölçerek termal büyümeyi ve kenar aşınmasını telafi eder. Bu kapalı döngü geri bildirim sistemi, büyük üretim partilerinde boyutsal doğruluk sağlar.
Termal Kararlılık ve Soğutma Sıvısı Yönetimi
Mil ve vidalı millere yönelik aktif soğutma sistemleri, uzun ve kesintisiz üretim çalışmaları boyunca mikron seviyesinde hassasiyeti korur. Genellikle 1.000 PSI'ye ulaşan yüksek basınçlı kesme sıvısı dağıtım sistemleri, derin delik delme ve egzotik malzeme işlemede etkili talaş tahliyesi için gereklidir. Makine çalışırken sürtünme, yataklarda ve kılavuz yollarında ısı üretir. Bu ısı, metal bileşenlerin genleşmesine neden olarak aletin iş parçasına göre konumunu değiştirir. Makine dökümleri arasında dolaşan soğutulmuş soğutma sıvısı iç sıcaklığı dengeler. Yüksek basınçlı kesme sıvısı talaşları derin boşluklardan dışarı fırlatarak yeniden kesmeyi ve erken takım arızasını önler. Ayrıca ince talaşları yönetilebilir parçalara bölerek bunların ayna veya takım etrafına sarılmasını engeller.
İş Etkisi ve Yatırım Getirisi Konuları
İşçilik ve Kurulumun Azaltılması
Operasyonların birleştirilmesi iş akışını, birden fazla makineyi yöneten çok sayıda operatörden, çok görevli bir hücreyi yöneten tek bir operatöre kaydırır. Bu, çalışma saatlerini ve kurulum sürelerini azaltır. Operatör, bir grup parçayı torna tezgahından frezeye ve ardından çapak alma istasyonuna taşımak yerine, ham maddeyi yükler ve bitmiş bileşenleri boşaltır. Bu tek kurulum yaklaşımı, birden fazla makinede mengenelerin taşınması, fikstürlerin aranması ve takımların temas ettirilmesi için harcanan zamanı ortadan kaldırır. Operatör, makine gözetimsiz çalışırken süreç optimizasyonuna, kalite kontrolüne ve bir sonraki işin programlanmasına odaklanabilir.
WIP ve Zemin Alanı
Operasyonlar arasında duran yarı mamul envanterinin ortadan kaldırılması, gerekli fabrika zemin alanını azaltır. Parçalar birden fazla ayrı makineden geçtiğinde genellikle bir sonraki iş milini bekleyen kutularda dururlar. Bu, sermayeyi tamamlanmamış mallara bağlıyor ve atölyeyi dolduruyor. Birleşik bir torna-freze platformu, ham stoğu tek bir sürekli döngüde bitmiş parçalara dönüştürür. Parçaları makineden çıktıktan hemen sonra gönderebilirsiniz, bu da nakit akışını iyileştirir ve depolama rafları ve hazırlama alanları için gereken fiziksel ayak izini azaltır.
Yüksek Karışım, Düşük Hacimde (HMLV) Çeviklik
Hızlı değiştirme özellikleri, önceden yüklenmiş takım karuselleri ve standartlaştırılmış iş parçası tutma özelliği, bu makineleri kısa tirajlı, karmaşık parçalar için son derece karlı hale getirir. HMLV ortamında kurulum süresi karlılığın düşmanıdır. ATC dergisinde standart bir tornalama ve frezeleme takımları dizisi bulundurarak, her yeni iş için takım takımlarını söküp yeniden kurma ihtiyacını ortadan kaldırırsınız. Standartlaştırılmış pens tutucuları ve sıfır noktası hızlı değiştirilebilir çene sistemleri, operatörün iş parçasını saatler yerine dakikalar içinde değiştirmesine olanak tanır. Bu çeviklik, mağazanın daha küçük parti boyutlarını karlı bir şekilde ele almasına ve acil müşteri taleplerine hızlı bir şekilde yanıt vermesine olanak tanıyor.
Sektöre Özel Uygulamalar ve Uyumluluk
Havacılık ve Savunma
Titanyum ve Inconel gibi egzotik alaşımların işlenmesi yüksek sertlik ve düşük kesme hızları gerektirir. Eş zamanlı 5 eksenli şekillendirmeyle karmaşık türbin kanatları, motor milleri, iniş takımı bileşenleri ve yapısal elemanların üretilmesi, sıkı AS9100 toleranslarının karşılanmasına yardımcı olur. Bir havacılık parçasını ne zaman çok görevli bir torna frezesine mi yoksa 5 eksenli bir frezeye mi yönlendireceğinizi bilmek, büyük ölçüde gereken tornalama/frezeleme oranına bağlıdır. Havacılık bileşenleri genellikle ince duvarlara ve bozulmaya yatkın derin ceplere sahiptir. Bu özellikleri, bağlama basıncını serbest bırakmadan tek bir kurulumda işleyebilme yeteneği, parçanın boyutsal olarak stabil kalmasını sağlar. Isıya dayanıklı süper alaşımları keserken oluşan ısıyı kontrol etmek için yüksek basınçlı soğutma sıvısı zorunludur.
Tıbbi Cihaz İmalatı
Kemik vidaları, omurga kafesleri ve diş implantlarında İsviçre tarzı tornalama uygulamaları yaygındır. FDA uyumluluğunun karşılanması tekrarlanabilir, tek kurulumlu süreçler gerektirir. Bu birleşik platformlar insan müdahalesini, kelepçeleme bozulmasını ve yüzey kirlenmesi risklerini azaltır. Tıbbi parçalar genellikle küçüktür, oldukça karmaşıktır ve 316L paslanmaz çelik veya titanyum gibi sert malzemelerden işlenir. Torna-freze merkezinin alt iş mili yetenekleri, Torx sürücüleri veya kanüllü delikler gibi arka uç özelliklerinin manuel müdahale olmadan tamamen işlenmesine olanak tanır. Bu otomatikleştirilmiş süreç, partiden partiye tutarlılığı garanti eder ve tıbbi cihaz üretimi için gereken doğrulama prosedürlerini basitleştirir.
Uygulama Riskleri ve Azaltma Stratejileri
Programlama Karmaşıklığı
Standart CAM paketleri, çok kanallı, çok iş mili işlemlerini güvenli bir şekilde programlama yeteneğinden yoksundur. Özelleştirilmiş çok görevli CAM yazılımına yatırım yapın ve doğrulanmış, makineye özel son işlemciler talep edin. İki iş mili, iki taret ve bir B ekseni kafasına sahip bir makinenin programlanması, çarpışmaları önlemek ve çevrim sürelerini optimize etmek için takım yollarını senkronize edebilen bir yazılım gerektirir. Son işlemcinin CAM verilerini makine kontrolünün gerektirdiği özel G kodu lehçesine doğru bir şekilde çevirmesi gerekir. Temel 3 eksenli frezeleme yazılımıyla karmaşık bir torna-freze merkezini çalıştırmaya çalışmayın.
Yoğun Çalışma Zarflarında Çarpışma Riskleri
Taretlerin, alt iş millerinin, sabit yatakların ve B ekseni kafalarının yakınlığından dolayı iş mili çökmelerinin yüksek maliyeti önemli bir risktir. Fiziksel işleme gerçekleşmeden önce G kodu takım yollarını doğrulamak için dijital ikiz simülasyon yazılımının kullanımını zorunlu kılın. Çok görevli bir makinenin çalışma zarfı son derece kalabalıktır. Küçük bir programlama hatası, freze kafası ile alt fener mili aynası arasında feci bir çarpışmaya neden olabilir. Simülasyon yazılımı gerçek G kodunu okur ve makine kinematiğini sanal bir ortamda modelleyerek, siz atölyede çevrim başlatma tuşuna basmadan önce olası parazit sorunlarını vurgular.
Operatör Beceri Açığı
Geleneksel torna veya freze operatörleri karmaşık kinematiklerle mücadele ediyor. Kapsamlı, satıcı liderliğindeki eğitim programları ve programcı-operatör modeline geçiş için bütçe. 5 eksenli bir torna-frezeyi çalıştırmak, hem tornalama hem de frezeleme prensiplerinin yanı sıra gelişmiş CNC kontrol navigasyonunun derinlemesine anlaşılmasını gerektirir. Operatörler takım merkez noktası kontrolünü, dinamik iş parçası ofsetlerini ve çok kanallı senkronizasyon kodlarını nasıl yöneteceklerini bilmelidir. Personelinizin bu gelişmiş üretim platformlarını güvenli ve verimli bir şekilde çalıştırabilmesini sağlamak için eğitime büyük yatırım yapın.
Çözüm
Mevcut verimsizlikleri değerlendirmek ve gereken tam tornalama/frezeleme oranını belirlemek için en karmaşık, darboğaza eğilimli parçalarınızdan oluşan bir portföy oluşturun.
Belirli malzemelerinize ilişkin çevrim sürelerini, yüzey kalitesini ve hassasiyet iddialarını doğrulamak için kısa listedeki takım tezgahı üreticilerinden zaman çalışmaları, anahtar teslim teklifler ve fiziksel test kesimleri isteyin.
Makine teslimatından önce gelişmiş çoklu görev programlama paketleri ve dijital ikiz simülasyon araçları için mevcut CAM yazılımı yeteneklerinizi ve bütçenizi denetleyin.
Geleneksel 2 eksenli tornalama ile eşzamanlı 5 eksenli işleme arasındaki beceri açığını kapatmak amacıyla kurulum personeliniz ve operatörleriniz için kapsamlı bir eğitim matrisi geliştirin.
SSS
S: 5 eksenli torna makinesi ile 5 eksenli freze arasındaki fark nedir?
C: 5 eksenli bir torna makinesi, torna işlemleri için öncelikle iş parçasını yüksek hızlarda döndürürken, ikincil özellikler için canlı takımlama veya bir freze kafası kullanır. 5 eksenli bir freze, dönen kesici takım onun etrafında hareket ederken iş parçasını nispeten sabit veya eğimli bir döner tabla üzerinde tutar.
S: Çok görevli bir tornalama merkezi ikincil işlemleri tamamen ortadan kaldırabilir mi?
C: Evet. Bir ana iş mili ve bir alt iş mili kullanarak makine, parçayı arka yüzü işlemek için otomatik olarak aktarabilir ve tamamen tamamlanmış bir bileşeni manuel olarak yeniden aynalamaya gerek kalmadan parça yakalayıcıya bırakabilir.
S: Elektrikli taret tornalama freze makinesini çalıştırmak için hangi yazılım gereklidir?
C: Programı güvenli G koduna dönüştürmek için son derece hassas, makineye özel bir son işlemcinin yanı sıra, çok kanallı senkronizasyon yapabilen gelişmiş bir CAM sistemine ihtiyacınız var.
S: 5 eksenli torna tezgahları yüksek hacimli üretime uygun mudur?
C: Geleneksel olarak yüksek karışımlı, düşük hacimli karmaşık parçalar için kullanılsa da entegre çubuk besleyiciler, portal yükleyiciler ve robotik parça boşaltıcılar, onları otomatik, yüksek hacimli üretim çalışmaları için oldukça etkili kılar.
S: 5 eksenli tornalama parça doğruluğunu nasıl artırır?
C: Tüm özellikleri tek bir kurulumda işleyerek makine, bir parçanın kelepçesi manuel olarak açıldığında, taşındığında ve farklı bir takım tezgahına yeniden kelepçelendiğinde doğal olarak oluşan tolerans yığılmasını ortadan kaldırır.
S: 5 eksenli tornalamada birincil eksenler nelerdir?
C: Tipik olarak eksenler, doğrusal hareketler için X, Y ve Z'yi, ana veya alt iş millerinin indekslenmesi ve döndürülmesi için bir C eksenini ve bir Y ekseni taretinde freze kafasının veya tahrikli takımın döndürülmesi için bir B eksenini içerir.
İlgili Makaleler
-
 Değerli Müşterilerimiz ve İş Ortaklarımız,Ulusal ihracat kontrol yasa ve yönetmeliklerine sıkı sıkıya uymak ve uluslararası yükümlülükleri yerine getirmek amacıyla, ihraç ettiğimiz CNC freze ve CNC torna tezgahlarımızın tamamen yasal ve uyumlu olmasını sağlamak amacıyla, sizi ilgili politikalar konusunda bilgilendiriyoruz.Şirket Haberleri
-
 Aşındırıcı grafit tozu standart CNC'leri yok eder. Güvenli EDM elektrot üretimi için özel toz geçirmez makinelerin ve uygun ıslak veya kuru frezeleme yöntemlerinin neden gerekli olduğunu öğrenin.Ürün haberleri
-
 Matkap kılavuz merkezleri, yüksek hacimli üretim için yüksek hızda diş açma sağlar. İş mili tork sınırlarını anlamak, maliyetli takım kırılmasını önler ve makine çevrim sürelerini optimize eder.Ürün haberleri


