



يؤدي سير عمل التصنيع التقليدي - نقل الأجزاء بين المخارط والمطاحن المنفصلة - إلى أوجه قصور متأصلة، بدءًا من تراكم التسامح إلى مخزون العمل الجاري المفرط (WIP). مع زيادة تعقيد المكونات في قطاعات مثل الطيران والأجهزة الطبية، فإن الاعتماد على إعدادات متعددة يؤدي إلى تصاعد تكاليف العمالة، ونفقات التركيبات، ومخاطر الأجزاء الملغاة بسبب أخطاء إعادة الرمي. يتطلب الانتقال إلى التصنيع 'الشامل' تقييم الأنظمة الأساسية الموحدة. يتناول هذا الدليل القدرات التقنية وحقائق التنفيذ وأطر عائد الاستثمار لتبني أ آلة تحويل ذات 5 محاور لإنتاج مكونات كاملة في إعداد واحد. سننظر في تكوينات المغزل ومتطلبات الأدوات واستراتيجيات البرمجة لتحقيق أقصى استفادة من الماكينة. ومن خلال فهم البنية الميكانيكية ومتطلبات البرامج لهذه الأنظمة المتقدمة، يمكن لمديري المتاجر التخلص بشكل فعال من العمليات الثانوية وتبسيط خطوط أنابيب الإنتاج الخاصة بهم.
العمليات الموحدة: يؤدي دمج الخراطة والطحن في مركز تحويل واحد متعدد المهام إلى التخلص من العمليات الثانوية، مما يقلل بشكل كبير من أوقات الإعداد وتكاليف التركيبات.
الدقة والجودة: يؤدي تصنيع مكون كامل في إعداد واحد إلى التخلص من تراكم التسامح المرتبط بنقل الأجزاء بين الأجهزة المختلفة.
الاعتماد على البرمجيات: يعتمد عائد الاستثمار لمنصة تحويل ذات 5 محاور بشكل كبير على برامج CAM المتقدمة والمعالجات اللاحقة الدقيقة لإدارة الحركات المعقدة، وتنسيق مسارات الأدوات المستمرة متعددة المحاور، ومنع الاصطدامات.
ارتفاع الاستثمار الأولي مقابل العائد طويل الأجل: في حين أن النفقات الرأسمالية ومتطلبات تدريب المشغلين مرتفعة، فإن التخفيض في ساعات العمل، والأعمال قيد التنفيذ، والخردة غالبًا ما يبرر الاستثمار في الأجزاء عالية التعقيد والقيمة العالية.
تحديد آلة الخراطة ذات 5 محاور مقابل منصات CNC التقليدية
العمارة الحركية
تعمل المنصة الحديثة متعددة المحاور باستخدام المحاور الخطية X وY وZ المدمجة مع المحاور الدوارة. عادةً ما ترى رأس طحن على المحور B ومغازل رئيسية أو فرعية على المحور C. تحدث هذه الحركات على طول خمسة اتجاهات مختلفة في وقت واحد للحفاظ على زوايا الاتصال المثالية بين الأداة والجزء. يتيح هذا التزامن المستمر للآلة نحت ملامح معقدة دون التوقف لتغيير موضع الأداة. يتم تثبيت المحاور الخطية على حواجز توجيهية ذات أسطوانات للخدمة الشاقة أو طرق صندوقية مكشطة يدويًا لامتصاص قوى القطع الثقيلة المتولدة أثناء عمليات التخشين. تستخدم المحاور الدوارة محركات عزم الدوران ذات الدفع المباشر للتخلص من رد الفعل العكسي وتوفير ردود فعل فورية لتحديد المواقع للتحكم باستخدام الحاسب الآلي. تُترجم هذه الصلابة الميكانيكية مباشرةً إلى تفاوتات هندسية أكثر إحكامًا على قطعة العمل النهائية.
الطحن القياسي بخمسة محاور مقابل الدوران بخمسة محاور
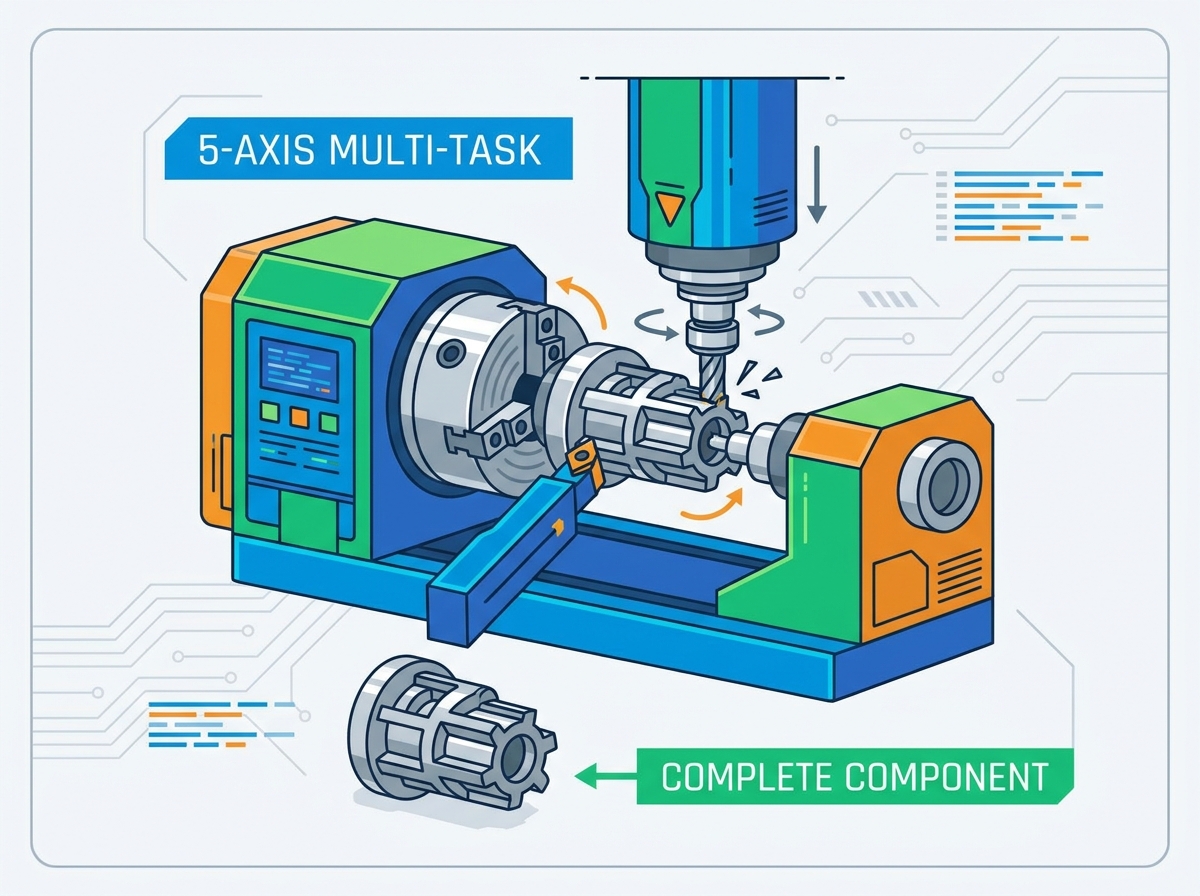
يتضمن الطحن القياسي ذو 5 محاور أداة دوارة تقطع قطعة عمل ثابتة، أو أداة محورية على طاولة مائلة. في المقابل، تحول تتمحور حول يعتمد مركز الخراطة متعدد المهام على دوران جزء عالي السرعة في الدقيقة على المغزل كطريقة أساسية لإزالة المواد. ويكمل رأس الطحن ذو 5 محاور قدرة الدوران هذه. وهذا يسمح بعمليات طحن معقدة على الجزء المقلوب. عندما تقوم برمي قطعة من مخزون القضبان في مركز الدوران، يقوم المغزل الرئيسي بإنشاء اللقطات السطحية المطلوبة للتحويل، والحز، والخيوط. يتم بعد ذلك تشغيل رأس الطحن في المسطحات الآلية، أو حفر ثقوب خارج المركز، أو قطع الخطوط الحلزونية. يتطلب هذا النهج ذو الطبيعة المزدوجة قاعدة ضخمة من الحديد الزهر لتخفيف ترددات الاهتزاز المميزة الناتجة عن عمليات الخراطة والطحن.
معجم المحور الدوار (أ، ب، ج)
يعد فهم المحاور الدوارة أمرًا ضروريًا في بيئة الطاحونة الدوارة. تملي التسمية كيفية اقتراب الآلة من قطعة العمل.
المحور C: فهرسة دورانية ديناميكية للمغازل الرئيسية والفرعية. إنه يوفر موضعًا زاويًا دقيقًا لميزات الطحن على الوجه أو القطر الخارجي للجزء.
المحور ب: إمالة مغزل الطحن لزوايا مركب الآلة. يسمح هذا المحور للأداة بالاقتراب من الجزء من أي زاوية تقريبًا، مما يتيح معالجة القطع السفلية المعقدة والثقوب المتقاطعة ذات الزوايا.
المحور أ: محور الدوران المساعد. غالبًا ما تستخدم المتاجر هذا للمساند الثابتة القابلة للبرمجة أو غراب الذيل لدعم الأجزاء الطويلة التي تشبه العمود أثناء دورات الدوران القوية.
المعالجة المتزامنة ذات 5 محاور مقابل المعالجة الموضعية 3+2
تشتمل مسارات الأدوات المتزامنة المكونة من 5 محاور على حركة مستمرة لجميع المحاور الخمسة. أنت بحاجة إلى هذا من أجل الخطوط العضوية المعقدة مثل شفرات التوربينات أو الدفاعات الفضائية. يقوم نظام التحكم في الماكينة بحساب النقطة المركزية للأداة باستمرار للحفاظ على تعشيق حافة القطع بالزاوية الصحيحة. على العكس من ذلك، تعمل الفهرسة 3+2 على قفل المحور B بزاوية معينة لآلة الوجوه المسطحة أو حفر ثقوب بزاوية. تعمل هذه المعالجة الموضعية على زيادة الصلابة للقطع الثقيل. من خلال قفل المحاور الدوارة باستخدام الفرامل الهيدروليكية، تتحول الماكينة إلى طاحونة ثلاثية المحاور شديدة الصلابة، مما يسمح لك بدفع معدلات تغذية عالية وأعماق قطع كبيرة دون إحداث ثرثرة.
فلسفة 'الإنجاز في واحد'.
تسمح تكوينات المغزل المزدوج للماكينة بنقل الجزء تلقائيًا من المغزل الرئيسي إلى المغزل الفرعي. يتيح ذلك المعالجة الكاملة للوجوه الأمامية والخلفية دون تدخل يدوي. يسقط الجزء في الماسك مكتملًا بالكامل. يمكنك التخلص من الحاجة إلى الإعدادات الثانوية. يتطلب نقل الأجزاء تزامنًا دقيقًا بين المغزلين. يجب أن تدور بنفس عدد الدورات في الدقيقة وزاوية الطور بينما يتقدم المغزل الفرعي للإمساك بالجزء. بمجرد تثبيتها، تقوم أداة الفصل بفصل المكون عن مخزون الشريط الرئيسي، ويتراجع عمود الدوران الفرعي لإنهاء الجانب الخلفي. يعد هذا التسليم الآلي بمثابة حجر الزاوية في التصنيع غير المراقب.
التكوينات الأساسية: اختيار البنية الصحيحة
مركز الخراطة متعدد المهام للمحور B
يتميز هذا التصميم بمغزل طحن مخصص مثبت على محور B محوري، قادر على تغيير الأدوات تلقائيًا (ATC). فهو يتعامل مع الأشكال الهندسية المعقدة للغاية، والحفر العميق الزوايا، وتحديد الخطوط المتزامنة بخمسة محاور. تتيح إمالة المحور B استخدام أدوات قطع أقصر وأكثر صلابة. وهذا يقلل من الانحراف والثرثرة مع الحصول على تشطيبات سطحية فائقة. يمكن أن تحتوي مجلة ATC على ما يتراوح بين 40 إلى أكثر من 120 أداة، مما يوفر المرونة اللازمة لتصنيع عائلات كاملة من الأجزاء دون إجراء تغييرات يدوية على الأدوات. ومع ذلك، فإنه عموما لديه بصمة أكبر. قد يكون لمغزل الطحن أيضًا عزم دوران أقل للدوران الثقيل مقارنة بالبرج الثابت التقليدي. يجب عليك الموازنة بين الحاجة إلى مرونة الطحن ومعدلات إزالة المواد الخام المطلوبة لمكوناتك المحددة.
آلة طحن تحول برج السلطة
يستخدم هذا التكوين برجًا سفليًا أو علويًا قويًا مزودًا بأدوات حية وقدرات المحور Y. أ تتعامل آلة الطحن الدورانية لبرج الطاقة مع الإنتاج بكميات كبيرة حيث تكون عملية الدوران الثقيلة ذات عزم الدوران العالي هي العملية الأساسية. تعد متطلبات الطحن ثانوية، مثل المسطحات أو الثقوب المتقاطعة أو مجاري المفاتيح. يقوم البرج بالفهرسة بسرعة من محطة إلى أخرى، مما يقلل من الوقت الذي تستغرقه عملية الانتقال من شريحة إلى أخرى. المقايضة هي مرونة زاوية محدودة مقارنة برأس المحور B. يتم تقييد سعة الأداة بشكل صارم من خلال عدد محطات البرج، وعادةً ما يكون من 12 إلى 24 موقعًا. إذا كانت الأجزاء الخاصة بك تتطلب تدويرًا ثقيلًا على نطاق واسع مع الطحن الأساسي بعيدًا عن المركز فقط، فإن تكوين برج الطاقة يوفر أوقات دورات أسرع ومساحة أصغر حجمًا للماكينة.
| ميزة | B-Axis Multi-Tasking Center | Power Turret Turn Mill |
|---|---|---|
| القوة الأساسية | طحن معقد بخمسة محاور، وثقوب بزاوية عميقة | تحول ثقيل، فهرسة سريعة، حجم كبير |
| سعة الأداة | عالي (40 - 120+ عبر ATC) | محدودة (12 - 24 عبر البرج) |
| صلابة الطحن | ممتاز للزوايا المتنوعة (الأدوات الأقصر) | جيد للميزات المتعامدة (X/Y/Z) |
| تحول عزم الدوران | معتدل (قيود السكن المغزل) | عالية (صب برج ضخم) |
| البصمة | كبير | مدمج |
معايير التقييم الفني: ميزات نتائج التصنيع
القدرات الهندسية: الأجزاء المنشورية مقابل الأجزاء المحورية المتناظرة
تحليل الأشكال الهندسية للأجزاء لتحديد اختيار الماكينة. تفضل المكونات المنشورية الثقيلة ذات الميزات الدورانية البسيطة مراكز الطحن ذات 5 محاور. تتطلب الأجزاء المتماثلة المحورية أو الشبيهة بالعمود ذات الميزات اللامركزية المعقدة منصة تحويل مخصصة للتعامل مع القطع الدوراني الثقيل بكفاءة. انظر إلى مطبوعات الجزء الخاص بك. إذا بدأ المكون ككتلة مربعة ويتطلب في الغالب طحن الوجه ووضعه في الجيب، فإن المطحنة على شكل مرتكز الدوران تكون منطقية. إذا بدأ كمخزون قضيب دائري ويتطلب تحولًا واسع النطاق للقطر الخارجي، واللولبة، والتجويف قبل إضافة ميزات الطحن، فإن مركز الطاحونة الدوارة هو الاختيار الصحيح. إن مطابقة بنية الماكينة مع شكل المادة الخام يقلل من إهدار وقت القطع.
قوة المغزل وعزم الدوران والصلابة
قم بتقييم معدلات الطاقة المستمرة مقابل الذروة لكل من عمود الدوران ورأس الطحن. تقييم بناء سرير الآلة، مثل الحديد الزهر أو الخرسانة البوليمرية. قارن بين طريقة الصندوق وتصميمات الدليل الخطي. تحدد هذه العوامل تخفيف الاهتزاز أثناء القطع المتقطع في السبائك الغريبة. يوفر المغزل الرئيسي ذو عزم الدوران العالي المزود بعلبة تروس مدمجة النخر المنخفض اللازم لإخراج المطروقات ذات القطر الكبير. وعلى العكس من ذلك، يوفر مغزل الطحن عالي السرعة ذو الدفع المباشر عدد الدورات في الدقيقة اللازمة للمطاحن والمثاقب ذات القطر الصغير. يجب أن يمتص سطح الآلة الاهتزازات التوافقية الناتجة عن ديناميكيات القطع المختلفة لمنع ظهور علامات الثرثرة على الجزء النهائي.
إدارة الأدوات والأتمتة
تحليل سعة مبدل الأدوات التلقائي (ATC). تتطلب الأجزاء المعقدة غالبًا ما بين 40 إلى 120 أداة أو أكثر. تقييم أنظمة مراقبة تآكل الأدوات وقدرات إدارة الأدوات الزائدة عن الحاجة. تدعم هذه الميزات تصنيع إطفاء الأنوار وتقليل تدخل المشغل. عندما تصل أداة القطع إلى نهاية عمرها الافتراضي، يجب أن يقوم جهاز التحكم CNC تلقائيًا بتبديلها بأداة شقيقة دون إيقاف الدورة. تقوم أدوات الضبط المسبق لأداة الليزر الموجودة داخل غلاف الماكينة بقياس طول الأداة وإزاحة قطرها تلقائيًا، مما يعوض النمو الحراري وتآكل الحواف. يضمن نظام التغذية المرتدة ذات الحلقة المغلقة دقة الأبعاد عبر دفعات الإنتاج الكبيرة.
الاستقرار الحراري وإدارة المبرد
تحافظ أنظمة التبريد النشطة للمغازل والبراغي الكروية على دقة مستوى الميكرون خلال عمليات الإنتاج الطويلة والمتواصلة. تعد أنظمة توصيل سائل التبريد عالي الضغط، والتي تصل في كثير من الأحيان إلى 1000 رطل لكل بوصة مربعة، ضرورية لإخلاء الرقائق بشكل فعال في الحفر العميق وتصنيع المواد الغريبة. أثناء تشغيل الآلة، يولد الاحتكاك حرارة في المحامل والمسارات الدليلية. تؤدي هذه الحرارة إلى تمدد المكونات المعدنية، مما يؤدي إلى تغيير موضع الأداة بالنسبة إلى قطعة العمل. يعمل سائل التبريد المنتشر عبر مصبوبات الماكينة على تثبيت درجة الحرارة الداخلية. يعمل سائل التبريد عالي الضغط على إخراج الرقائق من التجاويف العميقة، مما يمنع إعادة القطع والفشل المبكر للأداة. كما أنه يكسر الرقائق الخيطية إلى قطع يمكن التحكم فيها، مما يمنعها من الالتفاف حول ظرف الظرف أو الأدوات.
تأثير الأعمال واعتبارات عائد الاستثمار
الحد من العمالة والإعداد
يؤدي دمج العمليات إلى تحويل سير العمل من مشغلين متعددين يديرون عدة أجهزة إلى مشغل واحد يدير خلية متعددة المهام. وهذا يقلل من ساعات العمل وأوقات الإعداد. بدلاً من نقل مجموعة من الأجزاء من المخرطة إلى المطحنة، ومن ثم إلى محطة إزالة الأزيز، يقوم المشغل بتحميل المواد الخام وتفريغ المكونات النهائية. يعمل أسلوب الإعداد الفردي هذا على التخلص من الوقت الذي تقضيه في توصيل الملزمات، والاتصال بالتركيبات، ولمس الأدوات على أجهزة متعددة. يمكن للمشغل التركيز على تحسين العملية ومراقبة الجودة وبرمجة المهمة التالية أثناء تشغيل الماكينة دون مراقبة.
WIP ومساحة الأرضية
يؤدي التخلص من مخزون الأعمال قيد التقدم بين العمليات إلى تقليل المساحة الأرضية المطلوبة في المصنع. عندما تتحرك الأجزاء عبر آلات منفصلة متعددة، فإنها غالبًا ما تبقى في صناديق في انتظار المغزل التالي المتاح. يؤدي هذا إلى ربط رأس المال بالسلع غير المكتملة وإحداث فوضى في أرضية المتجر. تعمل منصة الطاحونة الموحدة على تحويل المخزون الخام إلى أجزاء تامة الصنع في دورة واحدة متواصلة. يمكنك شحن الأجزاء فورًا بعد إخراجها من الماكينة، مما يؤدي إلى تحسين التدفق النقدي وتقليل البصمة المادية المطلوبة لرفوف التخزين ومناطق التخزين المؤقت.
خفة الحركة في المزيج العالي والحجم المنخفض (HMLV)
إن إمكانات التغيير السريع، ودوائر الأدوات المحملة مسبقًا، وإمساك العمل القياسي تجعل هذه الآلات مربحة للغاية للأجزاء المعقدة قصيرة المدى. في بيئة HMLV، يعد وقت الإعداد هو عدو الربحية. من خلال الاحتفاظ بمجموعة قياسية من أدوات الخراطة والطحن الموجودة في مجلة ATC، فإنك تلغي الحاجة إلى هدم مجموعات الأدوات وإعادة بنائها لكل مهمة جديدة. تسمح أظرف الطوق القياسية وأنظمة الفك سريعة التغيير ذات النقطة الصفرية للمشغل بتبديل إمساك العمل في دقائق بدلاً من ساعات. تتيح هذه المرونة للمتجر التعامل مع أحجام دفعات أصغر بشكل مربح والاستجابة بسرعة لطلبات العملاء العاجلة.
التطبيقات والامتثال الخاصة بالصناعة
الفضاء والدفاع
تتطلب معالجة السبائك الغريبة مثل التيتانيوم والإينكونيل صلابة عالية وسرعات قطع منخفضة. يساعد إنتاج شفرات التوربينات المعقدة، وأعمدة المحرك، ومكونات معدات الهبوط، والعناصر الهيكلية مع تحديد محيط خماسي المحاور في وقت واحد على تلبية التفاوتات الصارمة AS9100. إن معرفة متى يتم توجيه جزء من الفضاء الجوي إلى طاحونة ذات 5 محاور مقابل طاحونة دوارة متعددة المهام يعتمد بشكل كبير على نسبة الخراطة إلى الطحن المطلوبة. غالبًا ما تتميز مكونات الفضاء الجوي بجدران رقيقة وجيوب عميقة تكون عرضة للتشويه. إن القدرة على تشغيل هذه الميزات في إعداد واحد، دون تحرير ضغط التثبيت، تضمن بقاء الجزء ثابتًا من حيث الأبعاد. يعد سائل التبريد عالي الضغط أمرًا إلزاميًا للتحكم في الحرارة المتولدة عند قطع السبائك الفائقة المقاومة للحرارة.
تصنيع الأجهزة الطبية
تعد تطبيقات الخراطة على النمط السويسري شائعة في مسامير العظام والأقفاص الشوكية وزراعة الأسنان. يتطلب الوفاء بامتثال إدارة الغذاء والدواء (FDA) عمليات إعداد فردية متكررة. تقلل هذه المنصات الموحدة من التعامل البشري، وتشويه التثبيت، ومخاطر تلوث الأسطح. الأجزاء الطبية عادةً ما تكون صغيرة ومعقدة للغاية، ويتم تصنيعها من مواد صلبة مثل الفولاذ المقاوم للصدأ 316L أو التيتانيوم. تسمح إمكانيات المغزل الفرعي لمركز الطاحونة الدوارة بالتشغيل الآلي الكامل لميزات النهاية الخلفية، مثل محركات Torx أو الثقوب المقنية، دون تدخل يدوي. تضمن هذه العملية الآلية اتساق مجموعة إلى مجموعة وتبسيط إجراءات التحقق المطلوبة لتصنيع الأجهزة الطبية.
مخاطر التنفيذ واستراتيجيات التخفيف
تعقيد البرمجة
تفتقر حزم CAM القياسية إلى القدرة على برمجة عمليات متعددة القنوات ومتعددة المغزل بأمان. استثمر في برامج CAM المتخصصة متعددة المهام واطلب معالجات لاحقة خاصة بالجهاز تم التحقق منها. تتطلب برمجة آلة ذات مغزلين، وبرجين، ورأس المحور B، برنامجًا يمكنه مزامنة مسارات الأدوات لمنع الاصطدامات وتحسين أوقات الدورات. يجب على المعالج اللاحق ترجمة بيانات CAM بدقة إلى لهجة رمز G المحددة التي يتطلبها التحكم في الماكينة. لا تحاول تشغيل مركز طاحونة دوارة معقد باستخدام برنامج طحن أساسي ثلاثي المحاور.
مخاطر الاصطدام في مظاريف العمل الكثيفة
إن التكلفة العالية لتحطم المغزل بسبب قرب الأبراج والمغازل الفرعية والمساند الثابتة ورؤوس المحور B تمثل خطرًا كبيرًا. تكليف باستخدام برنامج محاكاة التوأم الرقمي للتحقق من مسارات أدوات G-code قبل حدوث المعالجة الفعلية. إن غلاف العمل لآلة متعددة المهام مزدحم للغاية. يمكن أن يتسبب خطأ بسيط في البرمجة في حدوث تصادم كارثي بين رأس الطحن وظرف المغزل الفرعي. يقرأ برنامج المحاكاة رمز G الفعلي ويصمم حركيات الآلة في بيئة افتراضية، ويسلط الضوء على أي مشكلات تداخل محتملة قبل الضغط على بدء الدورة على أرضية المتجر.
فجوة مهارات المشغل
يواجه مشغلو المخرطة أو المطاحن التقليدية صعوبات في التعامل مع الحركات المعقدة. ميزانية برامج التدريب الشاملة التي يقودها البائعون والانتقال إلى نموذج المبرمج والمشغل. يتطلب تشغيل طاحونة دوارة ذات 5 محاور فهمًا عميقًا لمبادئ الخراطة والطحن، بالإضافة إلى التحكم المتقدم باستخدام الحاسب الآلي. يجب أن يعرف المشغلون كيفية إدارة التحكم في النقطة المركزية للأداة، وإزاحات العمل الديناميكية، ورموز المزامنة متعددة القنوات. استثمر بكثافة في التدريب لضمان قدرة موظفيك على تشغيل منصات التصنيع المتقدمة هذه بأمان وكفاءة.
خاتمة
قم بتجميع مجموعة من الأجزاء الأكثر تعقيدًا والمعرضة للاختناق لتقييم أوجه القصور الحالية وتحديد النسبة الدقيقة للتحويل إلى الطحن المطلوبة.
اطلب دراسات الوقت، والمقترحات الجاهزة، وقطع الاختبار المادي من صانعي الأدوات الآلية المدرجين في القائمة المختصرة للتحقق من أوقات الدورات، وتشطيب السطح، ومطالبات الدقة بشأن المواد المحددة الخاصة بك.
قم بمراجعة قدرات برنامج CAM الحالية وميزانيتك لحزم البرمجة المتقدمة متعددة المهام وأدوات المحاكاة الرقمية المزدوجة قبل تسليم الماكينة.
قم بتطوير مصفوفة تدريب شاملة لموظفي الإعداد والمشغلين لديك لسد فجوة المهارات بين الخراطة التقليدية ذات المحورين والتصنيع المتزامن ذو الخمسة محاور.
التعليمات
س: ما هو الفرق بين آلة الخراطة ذات 5 محاور والمطحنة ذات 5 محاور؟
ج: تقوم آلة الخراطة ذات 5 محاور بشكل أساسي بتدوير قطعة العمل بسرعات عالية لعمليات المخرطة أثناء استخدام الأدوات الحية أو رأس الطحن للميزات الثانوية. تحافظ المطحنة ذات 5 محاور على قطعة العمل ثابتة نسبيًا أو على طاولة دوارة مائلة بينما تتحرك أداة القطع الدوارة حولها.
س: هل يمكن لمركز تحويل متعدد المهام التخلص تمامًا من العمليات الثانوية؟
ج: نعم. من خلال استخدام المغزل الرئيسي والمغزل الفرعي، يمكن للآلة نقل الجزء تلقائيًا إلى الماكينة على الوجه الخلفي، وإسقاط مكون مكتمل بالكامل في أداة التقاط الأجزاء دون إعادة الرمي يدويًا.
س: ما هو البرنامج المطلوب لتشغيل آلة طحن وتدوير برج الطاقة؟
ج: أنت بحاجة إلى نظام CAM متقدم قادر على المزامنة متعددة القنوات، إلى جانب معالج لاحق دقيق للغاية خاص بالجهاز لترجمة البرنامج إلى رمز G آمن.
س: هل آلات الخراطة ذات 5 محاور مناسبة للإنتاج بكميات كبيرة؟
ج: على الرغم من أنها تُستخدم تقليديًا للأجزاء المعقدة ذات المزيج العالي والمنخفض الحجم، إلا أن وحدات التغذية الشريطية المدمجة، والرافعات القنطرية، وأجهزة تفريغ الأجزاء الآلية تجعلها فعالة للغاية لعمليات الإنتاج الآلية ذات الحجم الكبير.
س: كيف يؤدي الدوران خماسي المحاور إلى تحسين دقة الأجزاء؟
ج: من خلال معالجة جميع الميزات في إعداد واحد، تتخلص الماكينة من تراكم التسامح الذي يحدث بشكل طبيعي عندما يتم فك جزء ما يدويًا، ونقله، وإعادة تثبيته في أداة آلة مختلفة.
س: ما هي المحاور الأساسية في الدوران خماسي المحاور؟
ج: عادةً، تتضمن المحاور X وY وZ للحركات الخطية، ومحور C لفهرسة وتدوير المغازل الرئيسية أو الفرعية، ومحور B لتدوير رأس الطحن أو الأدوات الحية على برج المحور Y.
مقالات ذات صلة
-
 عزيزي العملاء وشركاء الأعمال، من أجل الامتثال الصارم للقوانين واللوائح الوطنية لمراقبة الصادرات، والوفاء بالالتزامات الدولية، وضمان أن آلات الطحن CNC ومخارط CNC المصدرة لدينا قانونية ومتوافقة تمامًا، فإننا نخطرك بموجب هذا بالسياسات ذات الصلةأخبار الشركة
-
 يدمر غبار الجرافيت الكاشطة أجهزة CNC القياسية. تعرف على سبب أهمية الآلات المتخصصة المقاومة للغبار وطرق الطحن الرطبة أو الجافة المناسبة لإنتاج قطب كهربائي EDM بشكل آمن.أخبار المنتج
-
 توفر مراكز حنفية الحفر خيوطًا عالية السرعة لإنتاج كميات كبيرة. يؤدي فهم حدود عزم دوران عمود الدوران إلى منع حدوث تكسر مكلف للأداة وتحسين أوقات دورات الماكينة.أخبار المنتج


