



No torneamento multiprocesso de alto volume, o tempo sem corte é o principal detrator da eficácia geral do equipamento. A latência de troca de ferramentas aumenta significativamente em execuções de produção longas e complexas. As torres hidráulicas ou mecânicas tradicionais apresentam atrasos de indexação, desgaste mecânico e inconsistências térmicas. Esses problemas comprometem os tempos de ciclo e a tolerância das peças em um torno CNC para serviço pesado . A transição para um sistema de indexação acionado por servo resolve esses gargalos diretamente. Este guia avalia as realidades mecânicas, as métricas de desempenho e as compensações operacionais da integração da tecnologia de torreta servo em fluxos de trabalho de usinagem modernos. Examinaremos como a indexação de alta velocidade muda a maneira como as oficinas lidam com o torneamento multiprocesso, com foco na redução do tempo de ciclo e na rigidez mecânica.
Redução do tempo de ciclo: Os servomotores permitem indexação bidirecional em menos de um segundo, reduzindo drasticamente o tempo sem corte em programas de peças complexos.
Precisão posicional: Os servomecanismos de acionamento direto eliminam a folga e o desvio térmico associados ao fluido hidráulico, garantindo maior repetibilidade em qualquer torno de torre de precisão.
Especificidade da aplicação: Embora as torres motorizadas sejam necessárias para ferramentas mecânicas extensivas e usinagem rotativa, as servotorres dedicadas maximizam o rendimento e a confiabilidade para torneamento padrão e produção em lote.
Manutenção e mudança de energia: A substituição de sistemas hidráulicos por servoacionamentos reduz a manutenção de fluidos e os custos de energia, mas requer recursos especializados de solução de problemas elétricos.
A mecânica de um torno servo torre versus sistemas tradicionais
Atuação Hidráulica vs. Servo Torreta
Compreender as diferenças mecânicas entre os sistemas de torre é fundamental para otimizar a produção no chão de fábrica. As torres hidráulicas dependem de indexação acionada por fluido. Eles usam uma bomba central para empurrar o óleo hidráulico através de válvulas, coletores e cilindros. Este movimento fluido destrava, gira e recoloca fisicamente a cabeça da torre. A viscosidade do fluido hidráulico muda à medida que a máquina aquece durante um turno. Esta flutuação de temperatura causa tempos de indexação inconsistentes e exige que os operadores monitorem o sistema constantemente.
Em contraste, um O torno servo-torre utiliza acionamentos de motor elétrico programáveis. Um servo motor CA dedicado se conecta diretamente ao mecanismo da torre, geralmente por meio de um conjunto de engrenagens de precisão ou acionamento direto. Ele usa feedback digital de um codificador absoluto para controlar a rotação com precisão. Não há fluido para aquecer, válvulas para travar e nenhuma queda de pressão para solucionar problemas. O sistema elétrico fornece torque instantâneo, movendo o pesado disco da torre exatamente para onde ele precisa ir, sem hesitação.
As velocidades de indexação destacam uma enorme lacuna de desempenho entre as duas tecnologias. Os sistemas hidráulicos geralmente requerem de dois a três segundos para concluir uma única troca de ferramenta. O fluido deve pressurizar, acionar o came mecânico, girar o disco e retornar ao acoplamento de travamento. As transições de indexação servo acontecem em frações de segundo. O motor elétrico acelera e desacelera quase instantaneamente. Este movimento rápido elimina trocas lentas de ferramentas durante ciclos complexos, mantendo o fuso cortando o metal em vez de esperar pela máquina.
As lacunas de eficiência energética também favorecem a atuação elétrica. As unidades de energia hidráulica consomem energia contínua. A bomba funciona constantemente para manter a pressão do sistema, independentemente de a torre estar indexada ou parada durante uma longa passagem de rosqueamento. Um sistema servo apresenta um perfil de energia sob demanda. Ele apenas consome corrente de pico durante a fase de indexação real. Durante as operações de corte, o servo motor permanece ocioso, consumindo energia insignificante. A eliminação de unidades de energia hidráulica reduz o espaço total necessário para a máquina. O ruído da oficina cai significativamente sem uma bomba em funcionamento constante e as instalações evitam a necessidade de descarte de fluido hidráulico.
Servo Turret vs. Power Turret: Definindo o escopo
Definir limites operacionais ajuda a selecionar o equipamento certo para suas peças específicas. As servotorres são otimizadas especificamente para trocas rápidas de ferramentas em operações de torneamento estático. Eles se destacam por apresentar rapidamente ferramentas de corte fixas – como pastilhas de desbaste, barras de mandrilar e ferramentas de rosqueamento – à peça de trabalho. Seu design prioriza velocidade, simplicidade e extrema repetibilidade. Por não possuírem eixos de transmissão internos para ferramentas motorizadas, o disco da torre é mais leve. Esta massa menor permite que o servo motor indexe a torre na velocidade máxima.
As torres motorizadas, muitas vezes chamadas de torres de ferramentas motorizadas, têm uma finalidade diferente. Eles suportam fresamento, furação e usinagem rotativa diretamente no torno. Para conseguir isso, eles incorporam mecanismos de acionamento internos, engrenagens cônicas e rolamentos para girar as ferramentas. Essa funcionalidade adicional vem com compensações mecânicas. As torres elétricas carregam maior massa e complexidade mecânica. Suas velocidades de indexação pura são geralmente mais lentas do que as servo-torres estáticas dedicadas porque o motor deve girar um conjunto mais pesado e complexo.
Os gerentes de produção devem pesar cuidadosamente esses fatores ao especificar uma máquina. Você deve especificar uma torre servo padrão para torneamento de alto volume com operações secundárias mínimas. Invista em uma torre motorizada quando as peças exigirem furação, rosqueamento cruzado ou fresamento extensivos e descentralizados. As taxas de giro padrão e os tamanhos dos lotes determinam essa escolha. Se 90% do seu trabalho for puro torneamento, uma torre motorizada apenas diminuirá os tempos de ciclo e introduzirá pontos de manutenção desnecessários.
| Matriz | Torre servo (estática) | Torre elétrica (ferramentas acionadas) | Torre hidráulica |
|---|---|---|---|
| Aplicação Primária | Torneamento estático de alta velocidade | Torneamento e fresamento rotativo | Torneamento padrão |
| Velocidade de indexação | Extremamente rápido (0,15s - 0,5s) | Moderado (0,5s - 1,0s) | Lento (1,5s - 3,0s) |
| Complexidade Mecânica | Baixo | Alto | Médio (baseado em fluido) |
| Massa do disco da torre | Leve | Pesado | Médio |
| Foco na Manutenção | Elétrica/Codificador | Engrenagens/Rolamentos/Elétrica | Fluido/Selos/Bombas |
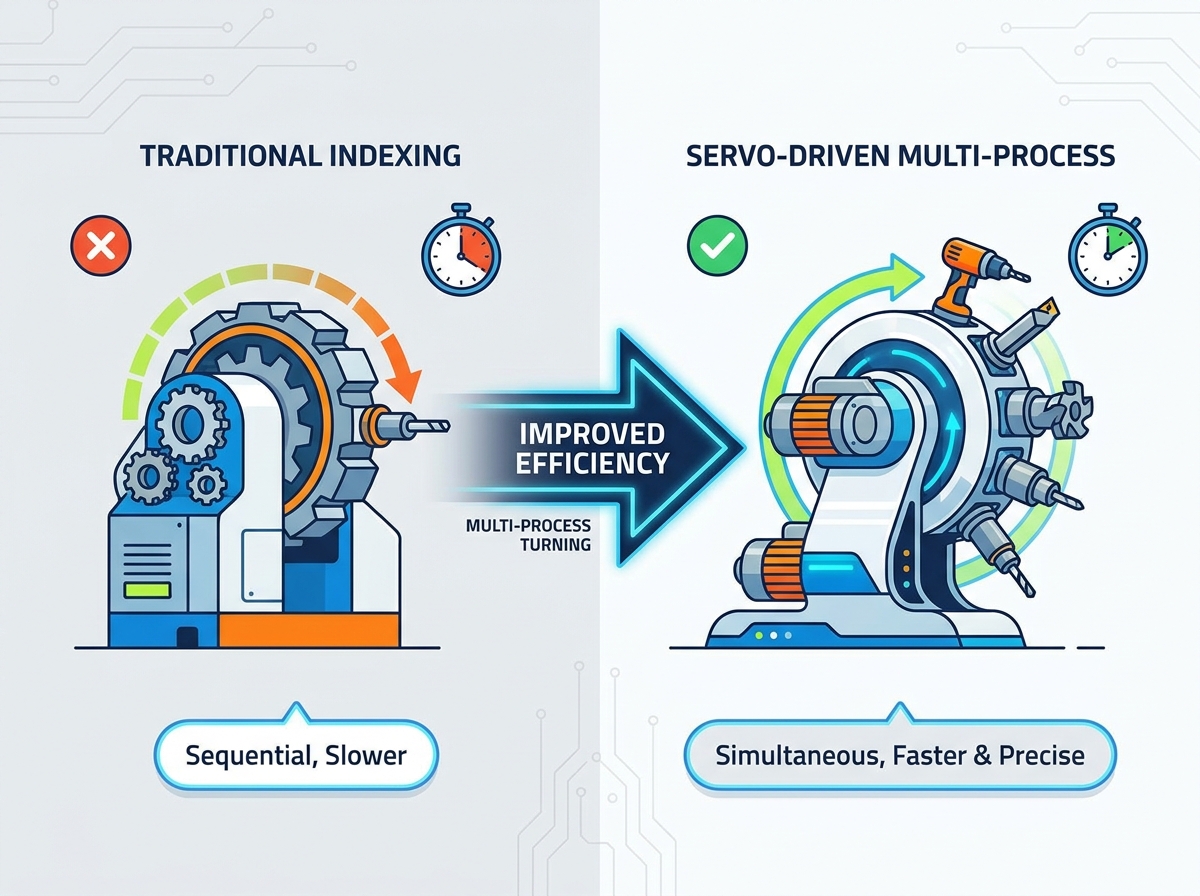
Principais vantagens de desempenho no torneamento multiprocesso
Indexação sub-segundo e lógica bidirecional
Os servodrives calculam automaticamente o caminho mais curto para a próxima estação de ferramentas. Essa lógica de indexação bidirecional muda a forma como os programadores abordam os layouts das ferramentas. Se a ferramenta atual estiver na estação um e a próxima estiver na estação dez em uma torre de doze estações, a torre gira para trás. Ele se move duas posições em vez de girar para frente através de oito estações. Esse roteamento inteligente minimiza a distância e o tempo de viagem. As torres hidráulicas geralmente dependem de mecanismos unidirecionais de Genebra, forçando a torre a percorrer o caminho mais longo.
Os programas de peças determinam a economia real de tempo no chão de fábrica. Programas com trocas de ferramentas de alta frequência se beneficiam exponencialmente da tecnologia servo. Considere um ciclo envolvendo faceamento, desbaste, semiacabamento, canal, rosqueamento e acabamento final. Um ciclo simples de duas ferramentas apresenta ganhos menores. Um ciclo complexo de múltiplas ferramentas proporciona enormes reduções no tempo sem corte. Quando você está operando um alimentador de barras e soltando uma peça a cada quarenta segundos, reduzir três segundos nas trocas de ferramentas aumenta significativamente sua produção diária.
A quantificação deste impacto revela aumentos substanciais na produção. Economizar apenas 1,5 segundos por troca de ferramenta aumenta rapidamente. Se uma peça exigir seis trocas de ferramenta, você economizará nove segundos por peça. Em uma produção de 10.000 peças, isso equivale a 90.000 segundos. São 25 horas de tempo de máquina recuperado. Isso aumenta diretamente o rendimento sem alterar os avanços de corte, as velocidades ou a profundidade de corte. Você obtém mais peças simplesmente movendo as ferramentas com mais rapidez.
Os encoders absolutos desempenham um papel vital nesta eficiência. Eles mantêm os dados de posição da torre mesmo quando a máquina perde energia. O controle CNC sabe exatamente qual ferramenta está ativa na inicialização. Você não precisa executar uma sequência manual de retorno a zero após uma parada de emergência ou queda de energia. O operador simplesmente apaga o alarme, reinicia o programa e retoma o corte. Esse recurso faz com que a máquina volte à produção mais rapidamente e evita falhas acidentais causadas pela chamada de deslocamento de ferramenta errado.
Aprimorando a máquina de torneamento de torre de precisão
Os mecanismos de travamento definem a precisão final da torre. As servo-torres utilizam acoplamentos curvicos ou Hirth de alta precisão. Esses anéis de engrenagem interligados se unem para travar a torre no lugar. Depois que o servo motor posiciona o cabeçote na posição correta, um mecanismo de fixação resistente engata esses acoplamentos. Os dentes se unem, proporcionando uma trava mecânica rígida e perfeitamente alinhada. O servo motor não segura a ferramenta durante o corte; o acoplamento mecânico sim.
As métricas de repetibilidade dependem fortemente do feedback do servo em circuito fechado. O codificador absoluto verifica constantemente a posição rotacional exata antes que o mecanismo de fixação seja acionado. Isso garante que a altura do centro da ferramenta permaneça exata durante milhares de ciclos contínuos. Você pode confiar em um torno de torre de precisão para manter tolerâncias apertadas, turno após turno. Ao girar mancais de rolamento com tolerância restrita, mesmo um desvio de dez milésimos de polegada na altura do centro da ferramenta causará variações de diâmetro e vibração.
A estabilidade térmica é outra grande vantagem da indexação elétrica. O fluido hidráulico aquece durante a operação contínua, especialmente em aplicações de ciclo alto. Esse calor é transferido diretamente para a peça fundida da máquina, causando expansão térmica. O desvio térmico força os operadores a ajustar constantemente os deslocamentos da ferramenta ao longo do dia para manter as peças dentro da tolerância. As servo torretas eliminam esta fonte de calor. A fundição da máquina permanece estável, preservando tolerâncias dimensionais rígidas desde o aquecimento matinal até o final do turno da noite.
Os controladores CNC modernos integram recursos de usinagem inteligentes diretamente ao servoacionamento. Eles utilizam monitoramento de torque no nível do inversor durante a indexação. Se a torre encontrar uma obstrução – como uma longa barra chata atingindo o cabeçote móvel – o torque aumenta instantaneamente. O controlador detecta esse pico e interrompe o movimento antes que ocorram danos mecânicos. Isto evita colisões catastróficas, protege os mecanismos de acoplamento e economiza milhares de dólares em peças de reposição.
Avaliando o impacto nas operações de torno CNC para serviços pesados
Realidades de rigidez e força de fixação
Muitos maquinistas expressam ceticismo em relação às torres elétricas. Eles se perguntam se uma torre acionada eletricamente pode suportar altas forças de corte. A remoção de metais pesados requer imensa rigidez. A chave é entender como essas torres se encaixam. O servo motor é responsável apenas pelo posicionamento do disco da torre. Está completamente isolado das forças de corte.
Torres servo separam as funções de indexação e fixação. Mecanismos de fixação hidráulicos ou pneumáticos de alta força são acionados após o servo indexar a torre. Eles puxam o acoplamento Hirth com uma força enorme, muitas vezes excedendo várias toneladas de pressão de fixação. Isto garante máxima rigidez durante a remoção de metais pesados. Os dentes interligados do acoplamento distribuem a carga de corte uniformemente pela carcaça da torre, evitando que qualquer deflexão ou vibração atinja o eixo do servo motor.
Este design é excelente em cortes interrompidos pesados. A usinagem de ligas resistentes de classe aeroespacial, como Inconel 718, titânio ou aço 4340 endurecido, gera vibração extrema. Quando uma pastilha de desbaste atinge um corte interrompido, as cargas de choque são tremendas. O acoplamento mecânico absorve essas forças. A fixação robusta permite que o torno execute passes de desbaste agressivos, utilizando toda a potência do fuso sem comprometer os componentes internos da torre.
Escalabilidade para produção contínua em lote
A produção contínua em lote exige alta resistência de cada componente da máquina. Os servomotores prosperam em ambientes de fabricação com iluminação apagada 24 horas por dia, 7 dias por semana. Eles não sofrem degradação de fluidos, entupimentos de filtros ou quedas de pressão durante longos turnos. Seu desempenho permanece consistente desde a primeira até a décima milésima parte. Quando combinado com um alimentador de barras e um coletor de peças, um torno servo-torre pode funcionar sem supervisão por horas, maximizando o tempo de atividade do fuso.
Os componentes de desgaste mecânico são significativamente reduzidos em comparação com designs mais antigos. As torres tradicionais dependem de cames, mecanismos de Genebra e vedações de fluido internas para operar. Essas peças se desgastam, requerem lubrificação e eventualmente falham. Os sistemas servo eliminam essas ligações mecânicas complexas. A natureza de acionamento direto do servo motor significa menos peças móveis. Esta redução na complexidade mecânica melhora drasticamente o tempo médio entre falhas.
A confiabilidade previsível permite uma melhor programação da produção. Você pode executar grandes lotes sem supervisão com segurança. A máquina não irá parar devido a uma vedação hidráulica estourada ou a um mecanismo Genebra emperrado. Essa escalabilidade é essencial para instalações de fabricação modernas e de alta eficiência que dependem de prazos de entrega apertados e tempo mínimo de inatividade das máquinas.
Riscos de implementação e economias operacionais
Despesas de capital vs. economias operacionais
A atualização para a tecnologia de servo torre requer a avaliação da especificação inicial da máquina em relação às economias operacionais de longo prazo. Embora as máquinas equipadas com servo-torres possam ter uma pegada inicial diferente dos modelos hidráulicos básicos, o retorno do investimento é obtido através da redução do tempo de ciclo. Indexação mais rápida significa mais peças por hora. Ao calcular o período de retorno, as oficinas devem levar em consideração os segundos exatos economizados por peça, multiplicados pelo volume de produção anual.
A poupança de energia também desempenha um papel no cálculo operacional. As unidades de energia hidráulica consomem eletricidade continuamente, gerando calor que deve ser gerenciado pelo sistema HVAC da instalação. As torretas servo consomem energia apenas durante a fração de segundo necessária para indexar. Ao longo de uma vida útil de vários anos, esta redução no consumo elétrico reduz a sobrecarga da máquina. Além disso, a eliminação de compras de óleo hidráulico, substituições de filtros e taxas de eliminação de resíduos perigosos contribui para um orçamento operacional mais reduzido.
Perfis de manutenção e compatibilidade do sistema
A adoção da tecnologia servo muda o perfil de manutenção da sua oficina. Você se afasta da complicada solução de problemas mecânicos e de fluidos. Não há vazamentos hidráulicos sob a máquina. Você não precisa se preocupar com desgaste da vedação, degradação do óleo ou limpeza de lodo do tanque hidráulico. O foco muda para rotinas de manutenção simplificadas e mais limpas.
A manutenção agora envolve ajuste de servo e diagnóstico elétrico. Os técnicos devem compreender o feedback do codificador, os parâmetros do inversor e os códigos de alarme. Eles precisam monitorar as temperaturas do motor e verificar as conexões elétricas dentro do gabinete. Embora mais limpo, isso requer um conjunto de habilidades diferente do reparo mecânico tradicional. As oficinas devem garantir que seu pessoal de manutenção se sinta confortável ao usar multímetros e navegar nas telas de diagnóstico do CNC.
A compatibilidade do sistema de controle é absolutamente crítica ao especificar uma máquina. O acionamento da servo-torre deve comunicar-se perfeitamente com o controlador CNC primário da máquina. Misturar um controlador Fanuc com um servo drive incompatível de terceiros causa latência na comunicação. Esta latência anula as vantagens de velocidade da torre servo. Garanta sempre a integração perfeita do PLC e verifique se o fabricante da máquina utiliza componentes de acionamento correspondentes.
Mitigação de riscos e treinamento de operadores
As estratégias de mitigação de riscos devem centrar-se na formação dos operadores. As torres servo se movem incrivelmente rápido. Os operadores devem estar cientes das zonas livres durante a configuração. Uma falha nas velocidades do servo pode desalinhar gravemente a cabeça da torre. Os programadores devem garantir que a torre esteja retraída para uma posição inicial segura antes de comandar um índice, especialmente ao usar barras de mandrilar longas ou brocas estendidas.
O treinamento deve abranger procedimentos específicos de recuperação de acidentes. Ao contrário das torres hidráulicas, as servo-torres requerem protocolos de realinhamento específicos após uma colisão física. Os operadores devem saber como soltar o acoplamento manualmente. Eles precisam redefinir os parâmetros de deslocamento da grade no controle CNC para realinhar as ferramentas ao centro do fuso. O treinamento adequado minimiza o tempo de inatividade após uma colisão acidental, permitindo que a oficina faça a máquina cortar metal novamente rapidamente.
As inspeções de rotina continuam sendo necessárias para manter a precisão. Os operadores devem verificar o acoplamento de fixação quanto à entrada de cavacos. Lascas presas nos dentes Hirth impedirão o assentamento adequado. Isto causa problemas imediatos de tolerância e pode danificar o acoplamento ao longo do tempo. Manter a área do acoplamento limpa, garantir que o fluxo do líquido refrigerante esteja funcionando e verificar a pressão de fixação mecânica garante precisão e confiabilidade a longo prazo.
Conclusão
Uma torre servo é a escolha definitiva para fabricantes que priorizam velocidade e repetibilidade. Reduz drasticamente o tempo sem corte no torneamento padrão e na produção de lotes multiprocessos. Ao eliminar atrasos hidráulicos e desvios térmicos, esses sistemas elevam a eficiência geral da usinagem. A transição para esta tecnologia requer uma compreensão das diferenças mecânicas, mas os benefícios operacionais superam em muito a curva de aprendizagem.
Realize uma análise do tempo de ciclo em suas peças atuais de alto volume usando o software CAM para simular a economia de tempo exata que uma atualização da torre servo proporcionará.
Audite os recursos de manutenção da sua oficina para garantir que os técnicos possam lidar com diagnósticos elétricos, solução de problemas de codificadores e ajuste de servo.
Estabeleça protocolos rígidos de recuperação de falhas e treine todos os operadores sobre procedimentos de realinhamento de mudança de rede para minimizar o tempo de inatividade.
Verifique a compatibilidade do controlador CNC e a integração do inversor antes de finalizar qualquer nova especificação de máquina.
Perguntas frequentes
P: Qual é o tempo médio de indexação de um torno servo torre?
R: Os benchmarks da indústria mostram que as servo-torres normalmente indexam de uma estação para a estação adjacente em 0,15 a 0,5 segundos. Este movimento rápido reduz drasticamente o tempo sem corte em comparação com os sistemas hidráulicos tradicionais, que podem levar até três segundos.
P: Uma torre servo pode lidar com cortes interrompidos pesados?
R: Sim. O servo motor lida com rotação rápida, mas acoplamentos mecânicos robustos cuidam da fixação real. Esta separação de funções os torna altamente capazes de usinagem pesada em um torno CNC pesado sem danificar o motor.
P: Como uma torre servo difere de uma torre motorizada?
R: Uma servo-torre usa um servo motor para indexação rápida de ferramentas de torneamento estáticas. Uma torre motorizada inclui mecanismos de acionamento internos e trens de engrenagens para girar ferramentas ativas, como fresas de topo e brocas, para processos de fresamento.
P: Que manutenção é necessária para um torno de torre de precisão?
R: As verificações de rotina incluem a verificação do feedback do encoder, a inspeção do acoplamento de fixação quanto à entrada de cavacos, o monitoramento das temperaturas do servo motor e a garantia de que a pressão de fixação mecânica permanece dentro das especificações.
P: Como o consumo de energia de uma torre servo se compara ao de uma torre hidráulica?
R: As torres hidráulicas requerem operação contínua da bomba para manter a pressão do sistema. As torretas servo consomem energia de espera insignificante. Eles só consomem energia significativa durante a indexação ativa, tornando-os muito mais eficientes em termos energéticos.
P: É possível modernizar um torno hidráulico com uma torre servo?
R: Embora seja tecnicamente possível, o retrofit envolve graves desafios de controle CNC e integração de PLC. Comprar uma nova máquina ou uma atualização suportada por OEM geralmente é mais viável e confiável.
P: Como a indexação bidirecional melhora os tempos de ciclo do CNC?
R: O controle CNC gira automaticamente a torre na direção do caminho mais curto para a próxima ferramenta. Isso elimina rotações completas desnecessárias, economizando segundos valiosos em programas de peças complexos.
Artigos relacionados
-
 Prezados clientes e parceiros de negócios, A fim de cumprir rigorosamente as leis e regulamentos nacionais de controle de exportação e cumprir as obrigações internacionais, garantindo que nossas fresadoras CNC e tornos CNC exportados sejam totalmente legais e compatíveis, notificamos você sobre as políticas relevantes coNotícias da empresa
-
 O pó abrasivo de grafite destrói CNCs padrão. Saiba por que máquinas especializadas à prova de poeira e métodos adequados de fresagem a úmido ou a seco são essenciais para a produção segura de eletrodos de EDM.Novidades sobre produtos
-
 Os centros de machos de perfuração oferecem rosqueamento de alta velocidade para produção de alto volume. Compreender os limites de torque do fuso evita quebras dispendiosas de ferramentas e otimiza os tempos de ciclo da máquina.Novidades sobre produtos


