



A produção de moldes não deixa margem para erros. Quando você usina geometrias 3D complexas, cavidades profundas e núcleos complexos, desvios de nível micrométrico ou acabamentos superficiais ruins descartam instantaneamente aços para ferramentas caros. Esta realidade obriga os fabricantes de moldes a equilibrar a remoção agressiva de material durante o desbaste com a extrema precisão necessária para os passes finais de acabamento. Você precisa de equipamento que lide com cargas pesadas de cavacos sem comprometer a precisão dimensional final da cavidade do molde.
Embora vários centros de usinagem lidem com metalurgia em geral, o A fresadora vertical continua sendo o ativo fundamental das oficinas de moldes. Seu layout mecânico oferece vantagens distintas para trabalhos em cavidades, permitindo que a gravidade auxilie no assentamento da peça e no gerenciamento de cavacos em configurações específicas. Este guia fornece uma estrutura de avaliação técnica para a seleção de equipamentos que atendam às rigorosas tolerâncias de fabricação de moldes e às demandas de produção pesada, garantindo que seu chão de fábrica opere de maneira eficiente.
A orientação do fuso determina a capacidade: O alinhamento vertical do fuso é exclusivamente adequado para cortes de mergulho, furação e trabalhos detalhados complexos necessários em cavidades de moldes.
A rigidez não é negociável: A usinagem de moldes bem-sucedida em aços para ferramentas endurecidos requer uma base e coluna da máquina projetadas para máximo amortecimento de vibrações e estabilidade térmica.
Sistemas de Controle Impulsionam o Acabamento de Superfície: Um centro de fresamento vertical de alta precisão conta com velocidades de processamento avançadas e recursos de antecipação para executar percursos de ferramentas CAD/CAM complexos sem goivagem ou falhas.
A automação preenche a lacuna: a integração de sondas de fuso e mesas de paletes magnéticas transforma uma fresadora vertical independente para usinagem de moldes em uma célula de produção escalável e de alta eficiência.
O papel estratégico da fresadora vertical na fabricação de moldes
A produção bem-sucedida de moldes depende de requisitos básicos rigorosos. A precisão dimensional deve permanecer consistente em peças grandes e pesadas. A máquina deve fornecer um acabamento superficial superior para reduzir o tempo de polimento manual, o que muitas vezes dificulta a entrega do molde. Além disso, o equipamento deve usinar com eficiência ligas endurecidas, como aços para ferramentas P20, H13 e S7. Atender a esses critérios requer uma máquina construída especificamente para rigidez e precisão, e não apenas para corte de uso geral.
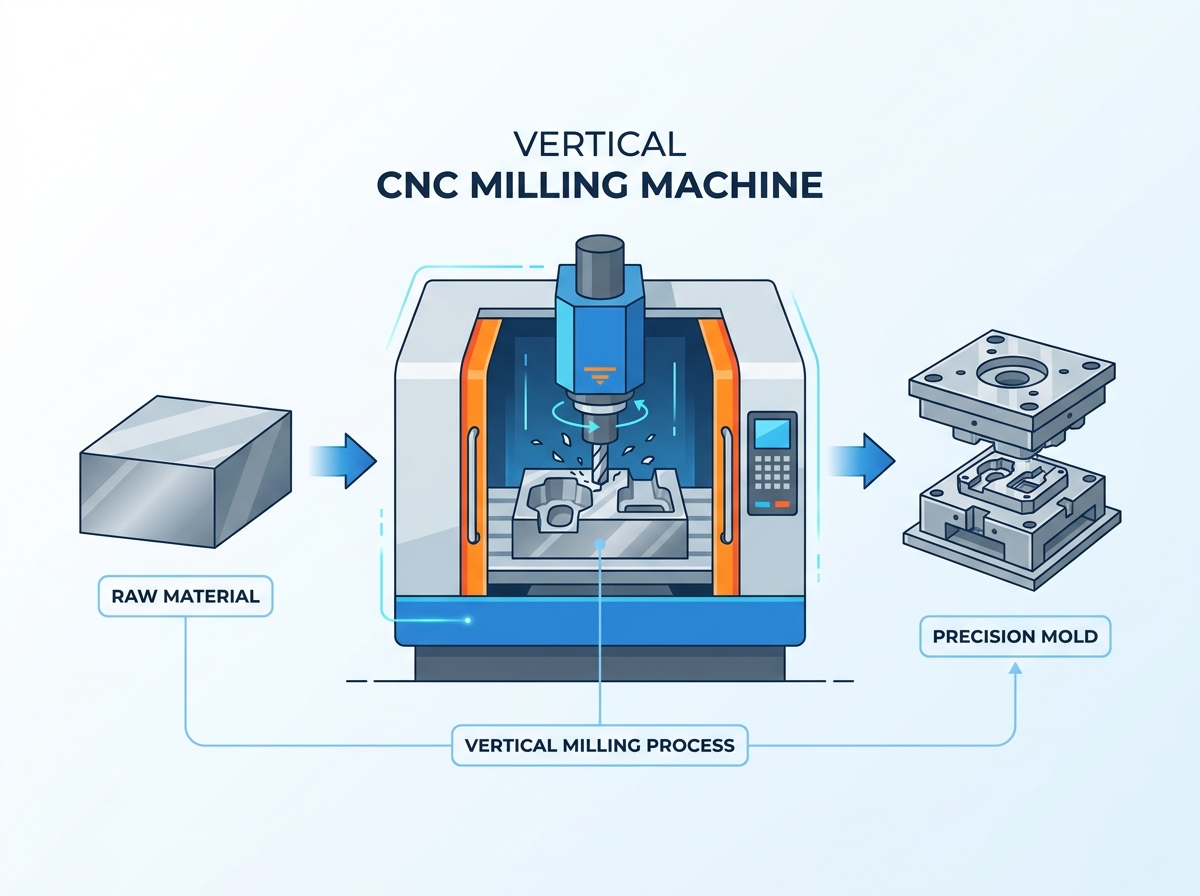
A dinâmica mecânica de uma configuração vertical apoia diretamente esses objetivos de chão de fábrica. A ferramenta de corte gira dentro de um fuso orientado verticalmente, movendo-se ao longo do eixo Z. O movimento controlado da máquina guia a mesa e a peça ao longo dos eixos X e Y. Esta orientação vertical permite que a gravidade ajude a assentar a peça de trabalho contra a mesa ou acessório. Ele fornece aos operadores uma linha de visão clara e desobstruída durante configurações complexas, indicando exatamente onde a ferramenta engata no bloco.
Um fuso orientado verticalmente se destaca em estratégias específicas de percurso de ferramenta usadas diariamente em oficinas de moldes. As operações de mergulho beneficiam-se da força descendente direta aplicada ao longo do eixo Z. Os bolsões complexos necessários para cavidades e machos profundos do molde são mais fáceis de programar e executar quando a ferramenta se aproxima de cima. A máquina transita perfeitamente por todo o ciclo de vida do molde.
Os operadores alinham os blocos brutos e desbastam o excesso de material usando moinhos de alto avanço.
A máquina executa passes de semiacabamento para diminuir a geometria e deixar um estoque uniforme.
Os passes finais de acabamento em alta velocidade utilizam fresas de topo esférico de pequeno diâmetro para gerar o formato final da cavidade.
Os ciclos de perfuração e rosqueamento finalizam os furos dos pinos ejetores e os canais de resfriamento.
Ao avaliar uma máquina para essas tarefas, você deve olhar além das especificações básicas. A capacidade de manter uma tolerância rígida durante o desbaste de um bloco de aço P20 determina o verdadeiro valor do equipamento. Se a estrutura da máquina flexionar durante cortes pesados, você gastará horas bancadando e polindo o molde final para corrigir os erros dimensionais.
Anatomia do núcleo: o que torna eficaz uma fresadora vertical para usinagem de moldes?
Dinâmica do Fuso: Velocidade vs. Torque
A seleção do fuso correto envolve uma compensação direta entre torque e velocidade. Fusos de alto torque são necessários para desbaste de materiais resistentes. Eles fornecem a força de corte necessária para empurrar fresas de facear grandes e fresas de alto avanço através de aço endurecido rapidamente. Uma cabeça engrenada ou um fuso de acionamento direto em linha de alto torque fornecem o ruído de baixo custo necessário para remover grandes volumes de material sem travar.
Por outro lado, fusos de alta velocidade operando de 15.000 a 30.000 RPM são necessários para passes de acabamento. Essas altas velocidades permitem que ferramentas de pequeno diâmetro obtenham imagens de superfície e cargas de cavacos ideais sem quebrar. Quando você usa um moinho de bolas de 1/16 de polegada para terminar um canto apertado, você precisa de RPM para manter a ação de corte. Sem velocidade suficiente, a ferramenta esfrega contra o material, gerando calor, desviando e, eventualmente, rompendo.
As opções de cone do fuso impactam fortemente a rigidez e o desvio da ferramenta em altas velocidades. Um cone CAT40 padrão oferece excelente força de preensão para moldes em geral e desbaste pesado. No entanto, os cones HSK-A63 proporcionam um assentamento superior de contato duplo. Este design de contato duplo minimiza a deflexão da ferramenta e mantém a concentricidade estrita durante operações de acabamento em alta velocidade, evitando marcas de trepidação na superfície do molde.
| do cone do eixo | Vantagem primária | Melhor aplicação de molde | Desempenho de alta velocidade |
|---|---|---|---|
| CAT40 | Alta força de preensão, ampla disponibilidade | Desbaste pesado, fresamento frontal grande | Moderado (propenso a tagarelar em RPM extremas) |
| HSK-A63 | Assento de contato duplo, alta rigidez | Acabamento de alta velocidade, contorno 3D | Excelente (mantém a concentricidade a 20k+ RPM) |
| BBT40 (contato duplo) | Combina ferramentas CAT40 com contato frontal | Desbaste e acabamento misto | Muito bom |
Rigidez Estrutural: A Base e a Fundação do Coluna
A base da máquina fornece a estabilidade básica necessária para a fabricação de moldes. Ele deve amortecer vibrações pesadas geradas durante o fresamento de aços para ferramentas endurecidos. Uma base maciça e bem nervurada absorve essas frequências, evitando marcas de vibração na superfície do molde. Se a base não tiver massa, a vibração é transferida diretamente para a ferramenta de corte, destruindo o acabamento superficial e reduzindo a vida útil da ferramenta.
O design da coluna é igualmente crítico. Uma coluna robusta suporta rigidamente a cabeça do fuso. Ele deve resistir a momentos de flexão severos durante operações de mergulho no eixo Z com alto avanço. Quando uma fresadora de alto avanço entra no corte, ela empurra o fuso de volta. Uma coluna fraca se curvará para trás, fazendo com que a ferramenta corte superficialmente e deixando excesso de material na peça de trabalho.
A seleção do material para a estrutura da máquina determina suas capacidades de amortecimento. O ferro fundido continua sendo o padrão da indústria, oferecendo excelente absorção de vibrações e rigidez estrutural. O ferro fundido Meehanite, em particular, fornece uma estrutura de grão densa e uniforme, ideal para máquinas-ferramentas. Algumas máquinas avançadas utilizam construção de concreto polimérico. O concreto polimérico proporciona ainda maior amortecimento de vibrações e estabilidade térmica superior em comparação ao ferro fundido tradicional, tornando-o altamente desejável para trabalhos de molde de ultraprecisão.
Configuração de eixo e guias
A seleção da guia determina como a máquina lida com forças de corte e movimentos rápidos. As guias lineares oferecem taxas de deslocamento mais rápidas e menor atrito. Eles utilizam rolamentos de esferas recirculantes ou rolamentos de rolos em um trilho perfilado. As guias lineares de rolos proporcionam um ótimo equilíbrio entre velocidade e rigidez, tornando-as altamente eficazes para passes de acabamento leves e de alta velocidade, onde a máquina deve mudar de direção rapidamente.
As formas em caixa proporcionam rigidez superior e amortecimento de vibrações. Eles consistem em formas sólidas de ferro fundido que deslizam umas contra as outras, separadas por uma fina película de óleo (Turcite). Eles oferecem uma enorme área de contato superficial, tornando-os ideais para desbaste pesado em metais duros. No entanto, as formas de caixa sofrem de aderência-deslizamento em taxas de avanço muito baixas, o que pode impactar negativamente o acabamento superficial durante contornos lentos e precisos.
As capacidades de deslocamento do eixo devem estar alinhadas com as metas de produção da oficina. Os percursos X, Y e Z devem acomodar o tamanho máximo da base do molde que a oficina pretende produzir, além da folga para ferramentas e fixação. O deslocamento insuficiente do eixo Z limita severamente a capacidade de usinar cavidades profundas, usar porta-ferramentas longos ou integrar mesas rotativas para usinagem multifacetada.
Avaliando um centro de fresamento vertical de precisão
Sistemas de controle CNC e poder de processamento
A fabricação de moldes requer controles CNC avançados capazes de lidar com enormes arquivos de código gerados por software CAM moderno. UM o centro de fresamento vertical de precisão depende de altas velocidades de processamento de blocos. Algoritmos avançados de antecipação leem milhares de linhas de código antes do corte real. Este poder de processamento evita que a máquina gagueje durante contornos 3D complexos.
Quando uma máquina falha, a ferramenta permanece no material por uma fração de segundo. Essa permanência faz com que a ferramenta esfregue, gerando calor e deixando uma ranhura visível ou marca facetada na superfície. A antecipação de alta velocidade garante um movimento suave e contínuo do eixo, calculando as curvas ideais de aceleração e desaceleração para a geometria programada. Este movimento suave se traduz diretamente em acabamentos superficiais espelhados, reduzindo drasticamente a necessidade de polimento manual.
Você deve verificar os recursos de processamento de dados do controle. Procure controles que ofereçam modos específicos de usinagem de alta velocidade (HSM). Esses modos permitem que o operador ajuste o comportamento da máquina, priorizando uma precisão dimensional rigorosa ou um movimento mais suave e rápido, dependendo da operação específica que está sendo executada.
Estabilidade Térmica e Compensação
A expansão térmica é uma dura realidade durante longos ciclos de acabamento. Os programas de acabamento de moldes geralmente funcionam sem supervisão por 10 a 20 horas. O calor gerado pelos rolamentos do fuso, o atrito do parafuso esférico e as flutuações da temperatura ambiente fazem com que a estrutura da máquina se expanda e contraia. Esse desvio térmico prejudica tolerâncias rígidas, causando linhas incompatíveis onde diferentes ferramentas se misturam.
Mitigar esse risco requer hardware e software dedicados. Os resfriadores de fuso circulam fluido com temperatura controlada ao redor do cartucho do fuso para manter uma temperatura operacional constante. Os fusos esféricos ocos com resfriamento interno evitam o crescimento do eixo durante movimentos rápidos e repetitivos. Sem o resfriamento do parafuso esférico, o atrito aquece o parafuso, fazendo com que ele se alongue e introduza erros de posicionamento.
O software de compensação térmica em tempo real utiliza sensores colocados estrategicamente na fundição da máquina. O controle monitora essas temperaturas e usa algoritmos para prever e ajustar dinamicamente o desvio térmico. Ele aplica micro-deslocamentos aos eixos, garantindo que a ponta da ferramenta permaneça exatamente onde o programa determina, independentemente de quanto a fundição da máquina tenha se expandido.
Workholding e automação em processo
A fixação padronizada transforma as taxas de utilização da máquina. Mesas de paletes magnéticas e sistemas de fixação de ponto zero permitem configurações de “engenharia zero”. Os operadores preparam a matéria-prima em um palete fora da máquina enquanto o fuso corta outra peça. Assim que o trabalho anterior for concluído, o novo palete será fixado instantaneamente no lugar com precisão repetível em nível de mícron. Isso reduz drasticamente o tempo de inatividade entre as configurações.
A inspeção durante o processo aumenta ainda mais a produtividade e o controle de qualidade. A integração de sondas de fuso permite o alinhamento automatizado de peças. O apalpador localiza a peça de trabalho, atualiza automaticamente os deslocamentos de trabalho e verifica dimensões críticas antes que a peça saia da máquina. Essa automação reduz os tempos de configuração, elimina erros de alinhamento humano dispendiosos e permite usinagem autônoma com confiança.
As sondas de configuração de ferramentas são igualmente importantes. Os presets de ferramentas a laser medem o comprimento e o diâmetro da ferramenta em RPM operacionais, contabilizando o crescimento do fuso e o desvio da ferramenta. Eles também detectam ferramentas quebradas automaticamente, parando a máquina antes que uma fresa quebrada danifique a peça ou cause uma colisão.
Fresamento Vertical vs. Horizontal: Compensações na Produção de Moldes
Quando escolher vertical
UM O moinho vertical para usinagem de moldes requer um investimento de capital inicial menor em comparação com alternativas horizontais. Ele também ocupa uma área significativamente menor. Isto torna-o altamente atrativo para oficinas de moldes independentes, maximizando o layout das suas instalações e os orçamentos de despesas de capital.
O layout vertical demonstra clara superioridade em aplicações específicas. O trabalho de mergulho detalhado se beneficia da orientação vertical do eixo Z, permitindo que as forças de impulso sejam direcionadas diretamente para baixo na mesa rígida da máquina. Fazer furos profundos para pinos ejetores é simples e altamente preciso. A usinagem de componentes de molde planos, semelhantes a placas, é inerentemente mais fácil quando a gravidade mantém a placa plana contra a mesa, simplificando os requisitos de fixação.
Os operadores geralmente consideram as máquinas verticais mais fáceis de configurar e monitorar. O acesso frontal aberto permite o fácil carregamento de bases de moldes pesadas usando uma ponte rolante. O operador pode ficar diretamente na frente da máquina e verificar visualmente o caminho da ferramenta e o fluxo do líquido refrigerante, o que é fundamental durante as provas do primeiro artigo.
Gerenciando o desafio de evacuação de chips
O fresamento vertical tem um ponto fraco primário no trabalho em cavidades profundas. A gravidade prende as lascas no fundo do bolso. Se os cavacos não forem evacuados imediatamente, o cortador os recorta. Isso leva a um acabamento superficial ruim, desgaste acelerado da ferramenta e quebra catastrófica da ferramenta. O recortamento de cavacos endurecidos destruirá uma fresa de topo de metal duro em segundos.
Mitigar esse desafio requer recursos de máquina e estratégias de programação específicas. A refrigeração de alta pressão através do fuso (TSC) remove os cavacos dos bolsões profundos, fornecendo lubrificação e limpando a zona de corte simultaneamente. Jatos de ar programáveis limpam os cavacos durante o corte a seco, o que geralmente é necessário para evitar choque térmico em ferramentas de metal duro revestidas durante o fresamento duro.
Estratégias especializadas de caminho de ferramenta CAM também ajudam a gerenciar cargas de cavacos em cavidades profundas. Os métodos de rampa e entrada helicoidal reduzem o choque inicial na ferramenta. Os ciclos de perfuração pica-pau quebram os cavacos em tamanhos gerenciáveis. Os sistemas de sopro de ar integrados na face do fuso fornecem um fluxo contínuo de ar para manter a zona de corte limpa quando o TSC não é aplicável.
Riscos de implementação e estratégias de mitigação
Deflexão da ferramenta e falhas no acabamento superficial
O uso de ferramentas de longo alcance para cavidades profundas em moldes apresenta riscos significativos. Ferramentas longas carecem de rigidez. Isso leva a trepidação, acabamento superficial ruim e grave imprecisão dimensional. A ferramenta se desvia do corte, deixando excesso de material nas paredes do molde. Quando a ferramenta desvia, também altera a geometria de corte efetiva, levando a um desgaste imprevisível da ferramenta.
A mitigação requer uma abordagem multifacetada. Especifique máquinas com alta rigidez dinâmica para resistir à vibração. Adote porta-ferramentas com ajuste por encolhimento para máxima força de preensão e desvio mínimo. Os suportes retráteis fornecem um perfil simétrico que mantém o equilíbrio em altas RPMs. Utilize o software CAM para gerar caminhos de ferramenta de engajamento constante.
As estratégias de fresamento trocoidal mantêm a carga da ferramenta consistente, reduzindo a deflexão mesmo com ferramentas de longo alcance. Ao realizar passos radiais leves em altas taxas de avanço, a ferramenta evita enterrar-se nos cantos, mantendo uma espessura de cavaco constante e evitando falhas catastróficas.
Gargalos na integração CAD/CAM
Um alto desempenho A fresadora CNC vertical é facilmente obstruída por software desatualizado. Pós-processadores de baixa qualidade não conseguem utilizar todos os recursos da máquina. Se o sistema CAM não puder gerar código de superfície de alta velocidade ou se o pós-processador gerar dados ponto a ponto em vez de arcos suaves, o hardware avançado da máquina ficará ocioso.
Certifique-se de que o novo controle da máquina seja totalmente compatível com o ecossistema CAD/CAM existente da oficina. Orçamento especificamente para desenvolvimento de pós-processador personalizado durante a fase de compra. Um bom pós-processador produzirá automaticamente os códigos HSM, comandos de refrigeração e ciclos de sonda corretos.
Invista no treinamento de operadores para garantir que os programadores entendam como aproveitar ciclos avançados de usinagem antecipada e de alta velocidade. Uma máquina é tão capaz quanto o código que a dirige. O treinamento garante que sua equipe possa extrair o máximo retorno do investimento do novo equipamento.
Conclusão
Audite os tamanhos atuais dos moldes e a dureza do material para determinar o torque exato do fuso e os requisitos de deslocamento do eixo antes de entrar em contato com os fornecedores.
Exija que os fabricantes de máquinas-ferramenta realizem cortes de teste em seus tipos específicos de aço para ferramentas para verificar suas afirmações em relação ao acabamento superficial e às taxas de remoção volumétrica.
Implemente ferramentas de ajuste por contração e sistemas de fixação de ponto zero imediatamente após a instalação da máquina para maximizar o tempo de atividade do fuso e reduzir gargalos de configuração.
Agende treinamento dedicado em software CAM para seus programadores para garantir que eles possam gerar percursos de ferramentas de alta velocidade e engajamento constante necessários para a usinagem de moldes moderna.
Perguntas frequentes
P: Qual é a diferença entre uma fresadora vertical padrão e um centro de fresagem vertical de precisão?
R: Um centro de precisão é construído especificamente para tolerâncias restritas. Apresenta maior rigidez estrutural, muitas vezes utilizando peças fundidas mais pesadas ou concreto polimérico. Inclui compensação térmica ativa para gerenciar o crescimento de calor. Além disso, ele utiliza poder de processamento CNC avançado com antecipação de alta velocidade para lidar com superfícies 3D complexas sem falhas.
P: Por que a velocidade do fuso é crítica em uma fresadora vertical para usinagem de moldes?
R: São necessárias altas velocidades do fuso para passes de acabamento. O acabamento do molde depende de ferramentas de pequeno diâmetro para alcançar cantos estreitos e detalhes complexos. Para atingir a velocidade superficial e a carga de cavacos corretas sem quebrar essas pequenas ferramentas, o fuso deve girar em RPMs muito altas, muitas vezes excedendo 15.000 RPM.
P: Como uma fresadora CNC vertical lida com a usinagem de cavidades profundas?
R: A usinagem de cavidades profundas apresenta desafios de evacuação de cavacos devido à gravidade. A máquina lida com isso utilizando refrigeração de alta pressão através do fuso (TSC) ou jatos de ar programáveis para forçar os cavacos para fora do alojamento. Os operadores também usam percursos de ferramentas especializados para gerenciar o engajamento e evitar o recorte de cavacos.
P: Uma fresadora vertical pode cortar aço para ferramentas endurecido?
R: Sim. O corte de aço para ferramentas endurecido requer uma configuração rígida da máquina. O sucesso depende de guias lineares pesadas ou de grandes dimensões, de um fuso de alto torque para desbaste e de uma base maciça para absorver vibrações. O uso de ferramentas de metal duro revestidas apropriadas e porta-ferramentas rígidos também é obrigatório.
P: Qual é o papel da compensação térmica na fabricação de moldes?
R: Os ciclos de acabamento do molde geralmente duram muitas horas. Durante esse tempo, o calor do fuso e dos motores faz com que a peça fundida da máquina e os fusos esféricos se expandam. A compensação térmica utiliza sensores e software para ajustar as posições dos eixos dinamicamente, garantindo que a precisão em nível de mícron seja mantida durante todo o longo ciclo.
P: Como escolho entre uma fresadora vertical de 3 eixos e uma fresadora vertical de 5 eixos para moldes?
R: Uma máquina de 3 eixos é mais simples, custa menos e lida com a maioria das placas de molde padrão e cavidades simples. Uma máquina de 5 eixos é necessária para moldes altamente complexos. Ele permite um alcance mais curto da ferramenta inclinando a peça de trabalho, o que reduz a deflexão da ferramenta, melhora o acabamento superficial e elimina múltiplas configurações manuais.
Artigos relacionados
-
 Prezados clientes e parceiros de negócios, A fim de cumprir rigorosamente as leis e regulamentos nacionais de controle de exportação e cumprir as obrigações internacionais, garantindo que nossas fresadoras CNC e tornos CNC exportados sejam totalmente legais e compatíveis, notificamos você sobre as políticas relevantes coNotícias da empresa
-
 O pó abrasivo de grafite destrói CNCs padrão. Saiba por que máquinas especializadas à prova de poeira e métodos adequados de fresagem a úmido ou a seco são essenciais para a produção segura de eletrodos de EDM.Novidades sobre produtos
-
 Os centros de machos de perfuração oferecem rosqueamento de alta velocidade para produção de alto volume. Compreender os limites de torque do fuso evita quebras dispendiosas de ferramentas e otimiza os tempos de ciclo da máquina.Novidades sobre produtos


