



La production de moules ne laisse aucune place à l’erreur. Lorsque vous usinez des géométries 3D complexes, des cavités profondes et des noyaux complexes, des écarts de l'ordre du micron ou de mauvaises finitions de surface mettent instantanément au rebut l'acier à outils coûteux. Cette réalité oblige les fabricants de moules à équilibrer l'enlèvement agressif de matière lors de l'ébauche avec l'extrême précision requise pour les passes de finition finales. Vous avez besoin d'un équipement capable de gérer de lourdes charges de copeaux sans compromettre la précision dimensionnelle finale de la cavité du moule.
Alors que divers centres d'usinage s'occupent du travail général des métaux, le La fraiseuse verticale reste l'atout fondamental des ateliers de moulage. Sa disposition mécanique offre des avantages distincts pour le travail dans les cavités, permettant à la gravité de faciliter la mise en place de la pièce et la gestion des copeaux dans des configurations spécifiques. Ce guide fournit un cadre d'évaluation technique pour sélectionner des équipements qui répondent aux tolérances strictes de fabrication de moules et aux exigences de production élevées, garantissant ainsi le fonctionnement efficace de votre atelier.
L'orientation de la broche dicte la capacité : l'alignement vertical de la broche est particulièrement adapté aux travaux de coupe en plongée, de perçage et de détail complexes requis dans les cavités de moule.
La rigidité n'est pas négociable : un usinage réussi de moules dans des aciers à outils trempés nécessite une base de machine et une colonne conçues pour un amortissement maximal des vibrations et une stabilité thermique.
Les systèmes de contrôle contrôlent la finition de surface : un centre de fraisage vertical de précision haut de gamme s'appuie sur des vitesses de traitement avancées et des capacités d'anticipation pour exécuter des parcours d'outils CAO/FAO complexes sans gougeages ni saccades.
L'automatisation comble le fossé : l'intégration de palpeurs de broche et de tables à palettes magnétiques transforme une fraiseuse verticale autonome pour l'usinage de moules en une cellule de production évolutive et à haut rendement.
Le rôle stratégique de la fraiseuse verticale dans la fabrication de moules
Une production de moules réussie repose sur des exigences de base strictes. La précision dimensionnelle doit rester constante sur les pièces volumineuses et lourdes. La machine doit fournir une finition de surface supérieure pour réduire le temps de polissage manuel, ce qui gêne souvent la livraison des moules. De plus, l'équipement doit usiner efficacement des alliages trempés tels que les aciers à outils P20, H13 et S7. Répondre à ces critères nécessite une machine spécialement conçue pour la rigidité et la précision, et pas seulement pour la découpe à usage général.
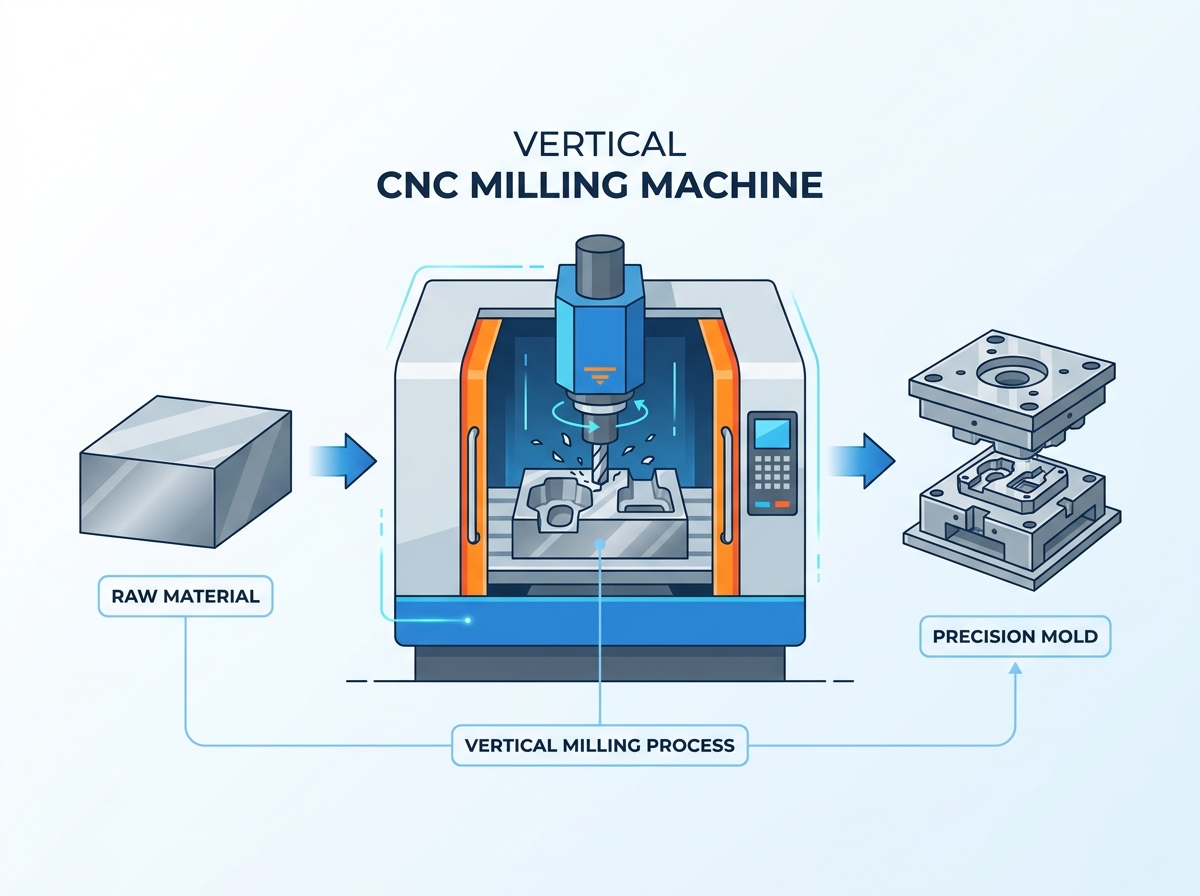
La dynamique mécanique d'une configuration verticale soutient directement ces objectifs d'atelier. L'outil de coupe tourne dans une broche orientée verticalement se déplaçant le long de l'axe Z. Le mouvement contrôlé de la machine guide la table et la pièce le long des axes X et Y. Cette orientation verticale permet à la gravité d'aider à placer la pièce à plat contre la table ou le luminaire. Il offre aux opérateurs une ligne de vue claire et dégagée lors des configurations complexes, indiquant exactement où l'outil engage le bloc.
Une broche orientée verticalement excelle dans les stratégies de parcours d'outil spécifiques utilisées quotidiennement dans les ateliers de moulage. Les opérations de plongée bénéficient de la force directe vers le bas appliquée le long de l’axe Z. Les poches complexes requises pour les cavités et les noyaux de moule profonds sont plus faciles à programmer et à exécuter lorsque l'outil s'approche par le haut. La machine évolue de manière transparente tout au long du cycle de vie du moule.
Les opérateurs équarissent les blocs bruts et ébauchissent les matériaux excédentaires à l'aide de broyeurs à grande avance.
La machine exécute des passes de semi-finition pour réduire la géométrie et laisser une surépaisseur uniforme.
Les passes de finition finales à grande vitesse utilisent des fraises à boule de petit diamètre pour générer la forme finale de la cavité.
Les cycles de perçage et de taraudage terminent les trous des éjecteurs et les canaux de refroidissement.
Lorsque vous évaluez une machine pour ces tâches, vous devez regarder au-delà des spécifications de base. La capacité à respecter une tolérance stricte lors de l’ébauche d’un bloc d’acier P20 dicte la véritable valeur de l’équipement. Si le châssis de la machine fléchit lors de coupes lourdes, vous passerez des heures à mettre au banc et à polir le moule final pour corriger les erreurs dimensionnelles.
Anatomie du noyau : Qu'est-ce qui rend un broyeur vertical pour l'usinage de moules efficace ?
Dynamique de broche : vitesse par rapport au couple
La sélection de la bonne broche implique un compromis direct entre couple et vitesse. Des broches à couple élevé sont nécessaires pour l'ébauche de matériaux durs. Ils fournissent la force de coupe nécessaire pour pousser rapidement les grandes fraises à surfacer et les fraises à grande avance dans l'acier trempé. Une tête à engrenages ou une broche à entraînement direct en ligne à couple élevé fournissent le grognement bas de gamme nécessaire pour enlever de grands volumes de matériau sans caler.
À l’inverse, des broches à grande vitesse fonctionnant entre 15 000 et 30 000 tr/min sont nécessaires pour les passes de finition. Ces vitesses élevées permettent aux outils de petit diamètre d'obtenir des longueurs de surface et des charges de copeaux optimales sans se casser. Lorsque vous utilisez un broyeur à boulets de 1/16 de pouce pour finir un coin serré, vous avez besoin de RPM pour maintenir l'action de coupe. Sans une vitesse suffisante, l'outil frotte contre le matériau, générant de la chaleur, se déviant et finalement se cassant.
Les options de cône de broche ont un impact important sur la rigidité et le faux-rond de l'outil à grande vitesse. Un cône CAT40 standard offre une excellente force de préhension pour les travaux généraux de moulage et les ébauches lourdes. Cependant, les cônes HSK-A63 offrent une assise supérieure à double contact. Cette conception à double contact minimise la déflexion de l'outil et maintient une concentricité stricte pendant les opérations de finition à grande vitesse, évitant ainsi les marques de broutage sur la surface du moule.
| Cône de broche | Avantage principal | Meilleure application de moule | Performances à grande vitesse |
|---|---|---|---|
| CAT40 | Force de préhension élevée, disponibilité généralisée | Ebauche lourde, fraisage de grandes surfaces | Modéré (sujet à des cloches à des régimes extrêmes) |
| HSK-A63 | Assise double contact, haute rigidité | Finition à grande vitesse, contourage 3D | Excellent (maintient la concentricité à plus de 20 000 tr/min) |
| BBT40 (double contact) | Combine l'outillage CAT40 avec le contact facial | Ebauche et finition mixtes | Très bien |
Rigidité structurelle : fondation de base et de colonne
La base de la machine offre la stabilité fondamentale requise pour la fabrication de moules. Il doit amortir les fortes vibrations générées lors du fraisage des aciers à outils trempés. Une base massive et bien nervurée absorbe ces fréquences, évitant ainsi les marques de broutage sur la surface du moule. Si la base manque de masse, les vibrations sont transférées directement à l'outil de coupe, détruisant la finition de surface et réduisant la durée de vie de l'outil.
La conception de la colonne est tout aussi critique. Une colonne robuste soutient rigidement la tête de broche. Il doit résister à des moments de flexion sévères lors des opérations de plongée à grande avance sur l'axe Z. Lorsqu'une fraise à grande avance entre dans la coupe, elle repousse la broche. Une colonne faible s'inclinera vers l'arrière, ce qui entraînera une coupe superficielle de l'outil et laissera un excès de matériau sur la pièce.
Le choix des matériaux pour le châssis de la machine dicte ses capacités d'amortissement. La fonte reste la norme de l’industrie, offrant une excellente absorption des vibrations et une excellente rigidité structurelle. La fonte Meehanite, en particulier, offre une structure de grain dense et uniforme, idéale pour les machines-outils. Certaines machines avancées utilisent une construction en béton polymère. Le béton polymère offre un amortissement des vibrations encore plus important et une stabilité thermique supérieure par rapport à la fonte traditionnelle, ce qui le rend hautement souhaitable pour les travaux de moulage d'ultra-précision.
Configuration des axes et guidages
La sélection du guidage détermine la manière dont la machine gère les forces de coupe et les mouvements rapides. Les guidages linéaires offrent des vitesses de déplacement plus rapides et un frottement réduit. Ils utilisent des roulements à recirculation de billes ou des roulements à rouleaux sur un rail profilé. Les guides linéaires à rouleaux offrent un excellent équilibre entre vitesse et rigidité, ce qui les rend très efficaces pour les passes de finition légères et rapides où la machine doit changer de direction rapidement.
Les caissons offrent une rigidité et un amortissement des vibrations supérieurs. Ils sont constitués de voies pleines en fonte qui glissent les unes contre les autres, séparées par une fine pellicule d'huile (Turcite). Ils offrent une surface de contact massive, ce qui les rend idéaux pour l'ébauche lourde dans les métaux durs. Cependant, les chemins en caisson souffrent de stick-slip à des vitesses d'avance très faibles, ce qui peut avoir un impact négatif sur l'état de surface lors d'un contournage lent et précis.
Les capacités de déplacement de l'Axe doivent s'aligner sur les objectifs de production de l'atelier. Les courses X, Y et Z doivent s'adapter à la taille maximale du support de moule que l'atelier a l'intention de produire, ainsi qu'au dégagement pour l'outillage et le maintien de la pièce. Une course insuffisante de l'axe Z limite considérablement la capacité d'usiner des cavités profondes, d'utiliser de longs porte-outils ou d'intégrer des tables rotatives pour l'usinage multiface.
Évaluation d'un centre de fraisage vertical de précision
Systèmes de contrôle CNC et puissance de traitement
La fabrication de moules nécessite des commandes CNC avancées capables de gérer des fichiers de code volumineux générés par un logiciel de FAO moderne. UN Le centre de fraisage vertical de précision repose sur des vitesses de traitement de blocs élevées. Des algorithmes avancés d’anticipation lisent des milliers de lignes de code avant la coupe réelle. Cette puissance de traitement empêche la machine de bégayer lors d'un contourage 3D complexe.
Lorsqu'une machine bégaie, l'outil s'attarde sur la matière pendant une fraction de seconde. Ce séjour provoque le frottement de l'outil, générant de la chaleur et laissant une rainure visible ou une marque à facettes sur la surface. L'anticipation à grande vitesse garantit un mouvement fluide et continu des axes en calculant les courbes d'accélération et de décélération optimales pour la géométrie programmée. Ce mouvement fluide se traduit directement par des finitions de surface semblables à celles d'un miroir, réduisant considérablement le besoin de polissage manuel.
Vous devez vérifier les capacités de traitement des données du contrôle. Recherchez les commandes offrant des modes d'usinage à grande vitesse (HSM) spécifiques. Ces modes permettent à l'opérateur d'ajuster le comportement de la machine, en donnant la priorité soit à une précision dimensionnelle stricte, soit à un mouvement plus fluide et plus rapide en fonction de l'opération spécifique effectuée.
Stabilité thermique et compensation
La dilatation thermique est une dure réalité lors des longs cycles de finition. Les programmes de finition de moules s'exécutent souvent sans surveillance pendant 10 à 20 heures. La chaleur générée par les roulements de broche, la friction des vis à billes et les fluctuations de température ambiante de l'atelier provoquent la dilatation et la contraction du châssis de la machine. Cette dérive thermique ruine les tolérances serrées, provoquant des lignes de décalage où différents outils se mélangent.
L’atténuation de ce risque nécessite du matériel et des logiciels dédiés. Les refroidisseurs de broche font circuler un fluide à température contrôlée autour de la cartouche de broche pour maintenir une température de fonctionnement constante. Les vis à billes creuses avec refroidissement interne empêchent la croissance de l'axe lors de mouvements rapides et répétitifs. Sans refroidissement de la vis à billes, la friction chauffe la vis, provoquant son allongement et introduisant des erreurs de positionnement.
Le logiciel de compensation thermique en temps réel utilise des capteurs placés stratégiquement dans la machine de coulée. Le contrôle surveille ces températures et utilise des algorithmes pour prédire et ajuster dynamiquement la dérive thermique. Il applique des micro-décalages aux axes, garantissant que la pointe de l'outil reste exactement là où le programme l'exige, quelle que soit l'expansion de la pièce moulée.
Tenue de travail et automatisation des processus
Le serrage standardisé transforme les taux d’utilisation des machines. Les tables à palettes magnétiques et les systèmes de serrage au point zéro permettent des configurations « zéro ingénierie ». Les opérateurs préparent la matière première sur une palette à l'extérieur de la machine pendant que la broche coupe une autre pièce. Une fois le travail précédent terminé, la nouvelle palette se verrouille instantanément avec une précision reproductible au micron près. Cela réduit considérablement les temps d’arrêt entre les configurations.
L’inspection en cours de processus améliore encore la productivité et le contrôle qualité. L'intégration de palpeurs de broche permet un alignement automatisé des pièces. Le palpeur localise la pièce, met automatiquement à jour les décalages d'origine et vérifie les dimensions critiques avant que la pièce ne quitte la machine. Cette automatisation réduit les temps de configuration, élimine les erreurs d'alignement humaines coûteuses et permet un usinage sans surveillance en toute confiance.
Les palpeurs de réglage des outils sont tout aussi importants. Les régleurs d'outils laser mesurent la longueur et le diamètre de l'outil au régime de fonctionnement, en tenant compte de la croissance de la broche et du faux-rond de l'outil. Ils détectent également automatiquement les outils cassés, arrêtant la machine avant qu'une fraise cassée n'abîme la pièce ou ne provoque une collision.
Fraisage vertical ou horizontal : compromis dans la production de moules
Quand choisir la verticale
UN Le broyeur vertical pour l'usinage de moules nécessite un investissement initial inférieur à celui des alternatives horizontales. Il occupe également un encombrement au sol nettement inférieur. Cela le rend très attractif pour les ateliers de moulage indépendants qui maximisent l’aménagement de leurs installations et leurs budgets d’investissement.
La disposition verticale démontre une nette supériorité dans des applications spécifiques. Les travaux de plongée détaillés bénéficient de l'orientation verticale de l'axe Z, permettant aux forces de poussée de se diriger directement vers la table rigide de la machine. Le perçage de trous profonds pour les broches d’éjection est simple et très précis. L'usinage de composants de moule plats en forme de plaque est intrinsèquement plus facile lorsque la gravité maintient la plaque à plat contre la table, simplifiant ainsi les exigences de maintien de la pièce.
Les opérateurs trouvent généralement les machines verticales plus faciles à installer et à surveiller. L'accès frontal ouvert permet un chargement facile de bases de moules lourdes à l'aide d'un pont roulant. L'opérateur peut se tenir directement devant la machine et vérifier visuellement la trajectoire de l'outil et le débit du liquide de refroidissement, ce qui est essentiel lors des essais du premier article.
Gérer le défi de l'évacuation des copeaux
Le fraisage vertical présente une faiblesse majeure dans le travail en cavité profonde. La gravité emprisonne les copeaux au fond de la poche. Si les copeaux ne sont pas évacués immédiatement, le coupeur les recoupe. Cela entraîne une mauvaise finition de surface, une usure accélérée des outils et une casse catastrophique des outils. La recoupe de copeaux écrouis détruira une fraise en carbure en quelques secondes.
Atténuer ce défi nécessite des fonctionnalités de machine et des stratégies de programmation spécifiques. Le liquide de refroidissement haute pression (TSC) expulse les copeaux des poches profondes, assurant ainsi la lubrification et nettoyant simultanément la zone de coupe. L'air programmable projette des copeaux clairs lors de la coupe à sec, ce qui est souvent nécessaire pour éviter les chocs thermiques sur les outils en carbure revêtus lors du fraisage dur.
Les stratégies de trajectoire d'outil de FAO spécialisées aident également à gérer les charges de copeaux dans les cavités profondes. Les méthodes de rampe et d'entrée hélicoïdale réduisent le choc initial sur l'outil. Les cycles de perçage par débourrage brisent les copeaux en tailles gérables. Les systèmes de soufflage d'air intégrés à la face de la broche fournissent un flux d'air continu pour garder la zone de coupe dégagée lorsque le TSC n'est pas applicable.
Risques de mise en œuvre et stratégies d’atténuation
Déflexion de l'outil et échecs de l'état de surface
L’utilisation d’outils à longue portée pour les cavités de moule profondes présente des risques importants. Les outils longs manquent de rigidité. Cela entraîne des vibrations, une mauvaise finition de surface et de graves imprécisions dimensionnelles. L'outil s'écarte de la coupe, laissant un excès de matière sur les parois du moule. Lorsque l’outil dévie, cela modifie également la géométrie de coupe effective, entraînant une usure imprévisible de l’outil.
L’atténuation nécessite une approche à multiples facettes. Spécifiez des machines à rigidité dynamique élevée pour résister aux vibrations. Adoptez des porte-outils rétractables pour une force de préhension maximale et un faux-rond minimal. Les supports rétractables offrent un profil symétrique qui maintient l'équilibre à des régimes élevés. Utilisez le logiciel de FAO pour générer des parcours d'outils à engagement constant.
Les stratégies de fraisage trochoïdales maintiennent la charge de l'outil constante, réduisant ainsi la déflexion même avec des outils à longue portée. En effectuant de légers enjambements radiaux à des vitesses d'avance élevées, l'outil évite de s'enfouir dans les coins, maintenant une épaisseur de copeau constante et évitant une défaillance catastrophique.
Goulots d'étranglement de l'intégration CAO/FAO
Un performant La fraiseuse CNC verticale est facilement goulot d'étranglement par un logiciel obsolète. De mauvais post-processeurs ne parviennent pas à utiliser toutes les capacités de la machine. Si le système CAM ne peut pas générer de code de surfaçage à grande vitesse, ou si le post-processeur génère des données point à point au lieu d'arcs lisses, le matériel avancé de la machine reste inactif.
S'assurer que le nouveau contrôle de la machine est entièrement compatible avec l'écosystème CAO/FAO existant de l'atelier. Budget spécifique pour le développement d'un post-processeur personnalisé pendant la phase d'achat. Un bon post-processeur produira automatiquement les codes HSM, les commandes de liquide de refroidissement et les cycles de sonde corrects.
Investissez dans la formation des opérateurs pour garantir que les programmeurs comprennent comment tirer parti des cycles avancés d’anticipation et d’usinage à grande vitesse. Une machine est aussi performante que le code qui la pilote. La formation garantit que votre équipe peut tirer le maximum de retour sur investissement du nouvel équipement.
Conclusion
Vérifiez les tailles actuelles de vos moules et la dureté des matériaux pour déterminer les exigences exactes en matière de couple de broche et de déplacement des axes avant de contacter les fournisseurs.
Exigez des constructeurs de machines-outils qu'ils effectuent des tests de coupe sur vos nuances d'acier à outils spécifiques pour vérifier leurs affirmations concernant la finition de surface et les taux d'enlèvement volumétrique.
Mettez en œuvre des outils d'ajustement par frettage et des systèmes de serrage au point zéro immédiatement après l'installation de la machine pour maximiser la disponibilité de la broche et réduire les goulots d'étranglement lors de l'installation.
Planifiez une formation dédiée au logiciel de FAO pour vos programmeurs afin de vous assurer qu'ils peuvent générer les parcours d'outils à grande vitesse et à engagement constant requis pour l'usinage de moules modernes.
FAQ
Q : Quelle est la différence entre une fraiseuse verticale standard et un centre de fraisage vertical de précision ?
R : Un centre de précision est construit spécifiquement pour des tolérances serrées. Il présente une rigidité structurelle améliorée, utilisant souvent des pièces moulées plus lourdes ou du béton polymère. Il comprend une compensation thermique active pour gérer la croissance de la chaleur. De plus, il utilise une puissance de traitement CNC avancée avec une anticipation à grande vitesse pour gérer des surfaces 3D complexes sans bégaiement.
Q : Pourquoi la vitesse de broche est-elle critique dans une fraiseuse verticale pour l'usinage de moules ?
R : Des vitesses de broche élevées sont requises pour les passes de finition. La finition des moules s'appuie sur des outils de petit diamètre pour atteindre les coins restreints et les détails complexes. Pour obtenir la vitesse de surface et la charge de copeaux correctes sans casser ces petits outils, la broche doit tourner à des régimes très élevés, dépassant souvent 15 000 tr/min.
Q : Comment une fraiseuse CNC verticale gère-t-elle l'usinage de cavités profondes ?
R : L'usinage de cavités profondes présente des problèmes d'évacuation des copeaux en raison de la gravité. La machine gère cela en utilisant un liquide de refroidissement traversant la broche (TSC) à haute pression ou des jets d'air programmables pour forcer les copeaux hors de la poche. Les opérateurs utilisent également des parcours d'outils spécialisés pour gérer l'engagement et empêcher la recoupe des copeaux.
Q : Une fraiseuse verticale peut-elle couper de l’acier à outils trempé ?
R : Oui. La coupe de l'acier à outils trempé nécessite une configuration de machine rigide. Le succès dépend de caissons lourds ou de guides linéaires surdimensionnés, d'une broche à couple élevé pour l'ébauche et d'une base massive pour absorber les vibrations. L'utilisation d'outils en carbure revêtus appropriés et de porte-outils rigides est également obligatoire.
Q : Quel rôle joue la compensation thermique dans la fabrication de moules ?
R : Les cycles de finition des moules durent souvent plusieurs heures. Pendant ce temps, la chaleur de la broche et des moteurs provoque la dilatation de la pièce moulée de la machine et des vis à billes. La compensation thermique utilise des capteurs et des logiciels pour ajuster les positions des axes de manière dynamique, garantissant ainsi le maintien d'une précision au micron tout au long du cycle long.
Q : Comment choisir entre une fraiseuse verticale à 3 axes et une fraiseuse verticale à 5 axes pour moules ?
R : Une machine à 3 axes est plus simple, coûte moins cher et gère la plupart des plaques de moule standard et des empreintes simples. Une machine 5 axes est nécessaire pour les moules très complexes. Il permet une portée d'outil plus courte en inclinant la pièce à usiner, ce qui réduit la déflexion de l'outil, améliore la finition de surface et élimine plusieurs configurations manuelles.
Articles connexes
-
 Chers clients et partenaires commerciaux, Afin de respecter strictement les lois et réglementations nationales en matière de contrôle des exportations et de remplir les obligations internationales, en garantissant que nos fraiseuses CNC et nos tours CNC exportés sont entièrement légaux et conformes, nous vous informons par la présente des politiques pertinentes coActualités de l'entreprise
-
 La poussière de graphite abrasive détruit les CNC standard. Découvrez pourquoi des machines spécialisées anti-poussière et des méthodes de fraisage humides ou sèches appropriées sont essentielles pour une production sûre d'électrodes EDM.Actualités produits
-
 Les centres de tarauds offrent un filetage à grande vitesse pour une production en grand volume. Comprendre les limites de couple de broche évite les bris d'outils coûteux et optimise les temps de cycle de la machine.Actualités produits


