



Dans le tournage multi-processus à grand volume, le temps d'arrêt est le principal facteur qui nuit à l'efficacité globale de l'équipement. La latence lors du changement d’outil s’accroît considérablement sur des séries de production longues et complexes. Les tourelles hydrauliques ou mécaniques traditionnelles introduisent des retards d'indexation, une usure mécanique et des incohérences thermiques. Ces problèmes compromettent à la fois les temps de cycle et la tolérance des pièces sur un tour CNC robuste . La transition vers un système d’indexation servocommandé résout directement ces goulots d’étranglement. Ce guide évalue les réalités mécaniques, les mesures de performances et les compromis opérationnels liés à l'intégration de la technologie de tourelle servo dans les flux de travail d'usinage modernes. Nous examinerons comment l'indexation à grande vitesse change la façon dont les ateliers gèrent le tournage multi-processus, en nous concentrant sur la réduction du temps de cycle et la rigidité mécanique.
Réduction du temps de cycle : les servomoteurs permettent une indexation bidirectionnelle inférieure à la seconde, réduisant ainsi considérablement le temps sans coupe dans les programmes de pièces complexes.
Précision de position : les servomécanismes à entraînement direct éliminent le jeu et la dérive thermique associés au fluide hydraulique, garantissant une répétabilité plus élevée sur n'importe quel tour à tourelle de précision.
Spécificité de l'application : Alors que les tourelles motorisées sont nécessaires pour l'outillage dynamique et l'usinage rotatif étendus, les tourelles servo dédiées maximisent le débit et la fiabilité pour le tournage standard et la production par lots.
Maintenance et changement d'énergie : le remplacement des systèmes hydrauliques par des servomoteurs réduit les coûts de maintenance des fluides et d'énergie, mais nécessite des capacités spécialisées de dépannage électrique.
La mécanique d'un tour à tourelle servo par rapport aux systèmes traditionnels
Actionnement hydraulique ou servo de la tourelle
Comprendre les différences mécaniques entre les systèmes de tourelles est essentiel pour optimiser la production en atelier. Les tourelles hydrauliques reposent sur une indexation fluide. Ils utilisent une pompe centrale pour pousser l'huile hydraulique à travers les vannes, les collecteurs et les cylindres. Ce mouvement fluide desserre, fait tourner et resserre physiquement la tête de la tourelle. La viscosité du fluide hydraulique change à mesure que la machine se réchauffe pendant un quart de travail. Cette fluctuation de température entraîne des temps d'indexation incohérents et oblige les opérateurs à surveiller le système en permanence.
En revanche, un Le tour à tourelle servo utilise des entraînements par moteur électrique programmables. Un servomoteur AC dédié se connecte directement au mécanisme de la tourelle, souvent via un engrenage de précision ou un entraînement direct. Il utilise le retour numérique d'un encodeur absolu pour contrôler la rotation avec précision. Il n’y a pas de fluide à chauffer, pas de vannes qui collent et pas de chute de pression à dépanner. Le système électrique fournit un couple instantané, déplaçant le lourd disque de la tourelle exactement là où il doit aller sans hésitation.
Les vitesses d'indexation mettent en évidence un énorme écart de performances entre les deux technologies. Les systèmes hydrauliques nécessitent souvent deux à trois secondes pour effectuer un seul changement d'outil. Le fluide doit se mettre sous pression, actionner la came mécanique, faire tourner le disque et se réinstaller dans le couplage de verrouillage. Les transitions d'indexation des servos se produisent en fractions de seconde. Le moteur électrique accélère et décélère presque instantanément. Ce mouvement rapide élimine les changements d'outils lents lors de cycles complexes, permettant ainsi à la broche de couper le métal plutôt que d'attendre sur la machine.
Les écarts d’efficacité énergétique favorisent également l’actionnement électrique. Les groupes hydrauliques consomment une puissance continue. La pompe fonctionne constamment pour maintenir la pression du système, que la tourelle soit en indexation ou inactive pendant une longue passe de filetage. Un système d'asservissement présente un profil énergétique à la demande. Il ne consomme le courant de pointe que pendant la phase d'indexation proprement dite. Pendant les opérations de coupe, le servomoteur reste inactif, consommant une énergie négligeable. L'élimination des unités de puissance hydrauliques réduit l'espace au sol global requis pour la machine. Le bruit de l'atelier diminue considérablement sans une pompe en fonctionnement constant, et les installations évitent les exigences d'élimination des fluides hydrauliques.
Tourelle servo ou tourelle motorisée : définir la portée
La définition des limites opérationnelles aide à sélectionner le bon équipement pour vos pièces spécifiques. Les tourelles servo sont optimisées spécifiquement pour les changements d'outils rapides dans les opérations de tournage statiques. Ils excellent dans la présentation rapide d'outils de coupe fixes, comme les plaquettes d'ébauche, les barres d'alésage et les outils de filetage, sur la pièce à usiner. Leur conception privilégie la vitesse, la simplicité et une répétabilité extrême. Parce qu'ils ne disposent pas d'arbres d'entraînement internes pour l'outillage dynamique, le disque de la tourelle est plus léger. Cette masse inférieure permet au servomoteur d'indexer la tourelle à la vitesse maximale.
Les tourelles motorisées, souvent appelées tourelles à outils dynamiques, remplissent un objectif différent. Ils prennent en charge le fraisage, le perçage et l'usinage rotatif directement sur le tour. Pour y parvenir, ils intègrent des mécanismes d’entraînement internes, des engrenages coniques et des roulements pour faire tourner les outils. Cette fonctionnalité supplémentaire s’accompagne de compromis mécaniques. Les tourelles motorisées ont une masse et une complexité mécanique plus élevées. Leurs vitesses d'indexation pure sont généralement plus lentes que celles des tourelles servo statiques dédiées car le moteur doit faire tourner un assemblage plus lourd et plus complexe.
Les responsables de production doivent soigneusement peser ces facteurs lors de la spécification d’une machine. Vous devez spécifier une tourelle servo standard pour les tournages à grand volume avec un minimum d'opérations secondaires. Investissez dans une tourelle motorisée lorsque les pièces nécessitent un perçage décentré, un taraudage croisé ou un fraisage important. Les rapports de tournage standard et les tailles de lots dictent ce choix. Si 90 % de votre travail consiste en du tournage pur, une tourelle motorisée ne fera que ralentir vos temps de cycle et introduire des points de maintenance inutiles.
| Fonctionnalité | Tourelle servo (statique) | Tourelle motorisée (outillage dynamique) | Tourelle hydraulique |
|---|---|---|---|
| Demande principale | Tournage statique à grande vitesse | Tournage et fraisage rotatif | Tournage standard |
| Vitesse d'indexation | Extrêmement rapide (0,15 s - 0,5 s) | Modéré (0,5 s - 1,0 s) | Lent (1,5 s - 3,0 s) |
| Complexité mécanique | Faible | Haut | Moyen (à base de fluide) |
| Masse du disque de la tourelle | Léger | Lourd | Moyen |
| Objectif maintenance | Électrique/Encodeur | Engrenages/Roulements/Électrique | Fluide/Joints/Pompes |
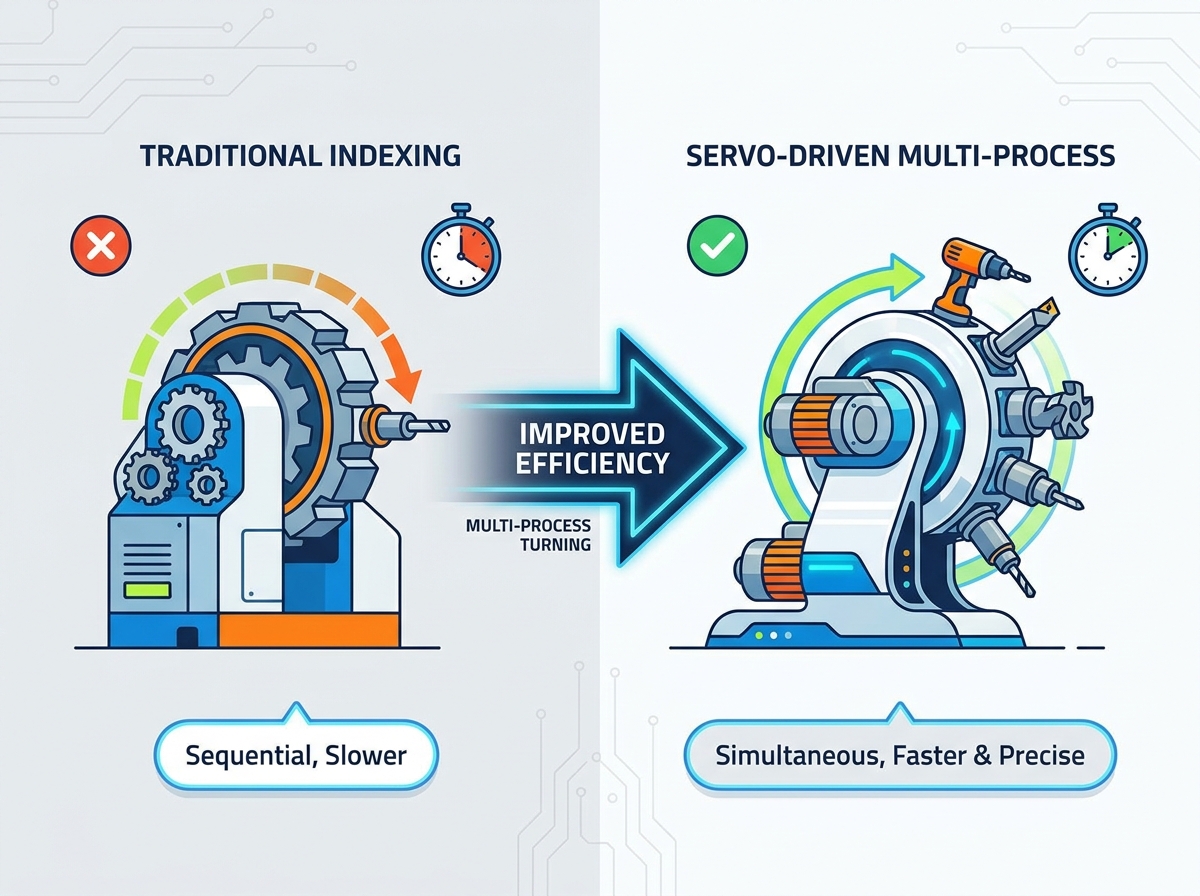
Principaux avantages en termes de performances dans le tournage multi-processus
Indexation sous-seconde et logique bidirectionnelle
Les servomoteurs calculent automatiquement le chemin le plus court jusqu'à la station d'outil suivante. Cette logique d'indexation bidirectionnelle modifie la façon dont les programmeurs abordent la disposition des outils. Si l'outil actuel est à la station un et que le suivant est à la station dix sur une tourelle à douze stations, la tourelle tourne vers l'arrière. Il se déplace de deux positions au lieu de tourner vers l'avant sur huit stations. Ce routage intelligent minimise la distance et le temps de déplacement. Les tourelles hydrauliques s'appuient souvent sur des mécanismes de Genève unidirectionnels, obligeant la tourelle à parcourir un long chemin.
Les programmes de pièces dictent le gain de temps réel sur le terrain. Les programmes comportant des changements d'outils à haute fréquence bénéficient de manière exponentielle de la technologie d'asservissement. Considérons un cycle impliquant le surfaçage, l'ébauche, la semi-finition, le rainurage, le filetage et la finition finale. Un simple cycle à deux outils entraîne des gains mineurs. Un cycle multi-outils complexe entraîne des réductions massives des temps sans coupe. Lorsque vous utilisez un ravitailleur de barres et que vous déposez une pièce toutes les quarante secondes, gagner trois secondes sur les changements d'outils augmente considérablement votre rendement quotidien.
La quantification de cet impact révèle des augmentations substantielles de la production. Le gain de seulement 1,5 seconde par changement d'outil s'additionne rapidement. Si une pièce nécessite six changements d'outils, vous gagnez neuf secondes par pièce. Sur une production de 10 000 pièces, cela équivaut à 90 000 secondes. Cela représente 25 heures de temps machine récupéré. Cela augmente directement le débit sans modifier les avances de coupe, les vitesses ou la profondeur de coupe. Vous obtenez plus de pièces en sortant simplement en déplaçant les outils plus rapidement.
Les codeurs absolus jouent un rôle essentiel dans cette efficacité. Ils conservent les données de position de la tourelle même en cas de perte d'alimentation de la machine. La commande CNC sait exactement quel outil est actif au démarrage. Vous n'avez pas besoin d'effectuer une séquence manuelle de retour à zéro après un arrêt d'urgence ou une panne de courant. L'opérateur efface simplement l'alarme, réinitialise le programme et reprend la coupe. Cette fonctionnalité permet à la machine de revenir plus rapidement en production et évite les accidents accidentels causés par l'appel d'un mauvais correcteur d'outil.
Amélioration du tour à tourelle de précision
Les mécanismes de verrouillage définissent la précision finale de la tourelle. Les tourelles servo utilisent des accouplements curviques ou Hirth de haute précision. Ces anneaux d'engrenage s'emboîtent pour verrouiller la tourelle en place. Une fois que le servomoteur indexe la tête dans la position correcte, un mécanisme de serrage robuste engage ces accouplements. Les dents se coincent, offrant un verrouillage mécanique rigide et parfaitement aligné. Le servomoteur ne maintient pas l'outil pendant la coupe ; le couplage mécanique le fait.
Les mesures de répétabilité s'appuient fortement sur le retour d'asservissement en boucle fermée. Le codeur absolu vérifie en permanence la position de rotation exacte avant que le mécanisme de serrage ne s'enclenche. Cela garantit que la hauteur du centre de l'outil reste exacte sur des milliers de cycles continus. Vous pouvez faire confiance à un tourelle à tourelle de précision pour maintenir des tolérances serrées changement après changement. Lors du tournage de tourillons à tolérance serrée, même un écart de dix millièmes de pouce dans la hauteur du centre de l'outil entraînera des variations de diamètre et des vibrations.
La stabilité thermique est un autre avantage majeur de l’indexation électrique. Le fluide hydraulique s'échauffe lors d'un fonctionnement continu, en particulier dans les applications à cycles élevés. Cette chaleur est transférée directement dans la pièce moulée, provoquant une dilatation thermique. La dérive thermique oblige les opérateurs à ajuster constamment les décalages d'outils tout au long de la journée pour maintenir les pièces dans les tolérances. Les tourelles servo éliminent cette source de chaleur. Le moulage machine reste stable, préservant des tolérances dimensionnelles serrées depuis l'échauffement du matin jusqu'à la fin du quart de nuit.
Les contrôleurs CNC modernes intègrent des fonctionnalités d'usinage intelligentes directement avec le servomoteur. Ils utilisent la surveillance du couple au niveau du variateur pendant l'indexation. Si la tourelle rencontre un obstacle, comme une longue barre d'alésage heurtant la contre-pointe, le couple augmente instantanément. Le contrôleur détecte ce pic et arrête le mouvement avant que des dommages mécaniques ne surviennent. Cela évite les collisions catastrophiques, protège les mécanismes d’accouplement et permet d’économiser des milliers de dollars en pièces de rechange.
Évaluation de l'impact sur les opérations de tours CNC à usage intensif
Réalités en matière de rigidité et de force de serrage
De nombreux machinistes expriment leur scepticisme concernant les tourelles électriques. Ils se demandent si une tourelle à entraînement électrique peut résister à des forces de coupe élevées. L’enlèvement des métaux lourds nécessite une immense rigidité. La clé est de comprendre comment ces tourelles se verrouillent en place. Le servomoteur est uniquement responsable du positionnement du disque de la tourelle. Il est totalement isolé des forces de coupe.
Les tourelles servo séparent les fonctions d'indexation et de serrage. Les mécanismes de serrage hydrauliques ou pneumatiques à haute force s'enclenchent une fois que le servo indexe la tourelle. Ils tirent l'accouplement Hirth avec une force massive, dépassant souvent plusieurs tonnes de pression de serrage. Cela garantit une rigidité maximale lors de l’élimination des métaux lourds. Les dents imbriquées de l'accouplement répartissent la charge de coupe uniformément sur le boîtier de la tourelle, empêchant toute déviation ou vibration d'atteindre l'arbre du servomoteur.
Cette conception excelle dans les coupes lourdes interrompues. L'usinage d'alliages résistants de qualité aérospatiale comme l'Inconel 718, le titane ou l'acier 4340 trempé génère des vibrations extrêmes. Lorsqu'une plaquette d'ébauche heurte une coupe interrompue, les charges de choc sont énormes. L'accouplement mécanique absorbe ces forces. Le serrage robuste permet au tour d'effectuer des passes d'ébauche agressives, en utilisant toute la puissance de la broche sans compromettre les composants internes de la tourelle.
Évolutivité pour une production continue par lots
La production continue par lots exige une grande endurance de la part de chaque composant de la machine. Les servomoteurs prospèrent dans les environnements de fabrication fonctionnant 24h/24 et 7j/7. Ils ne souffrent pas de dégradation des fluides, de colmatage des filtres ou de chutes de pression au cours de longues périodes de travail. Leur performance reste constante de la première partie à la dix millième partie. Lorsqu'il est associé à un ravitailleur de barres et à un récupérateur de pièces, un tour à tourelle servo peut fonctionner sans surveillance pendant des heures, maximisant ainsi la disponibilité de la broche.
Les composants d’usure mécanique sont considérablement réduits par rapport aux conceptions plus anciennes. Les tourelles traditionnelles s'appuient sur des cames, des mécanismes de Genève et des joints fluides internes pour fonctionner. Ces pièces s'usent, nécessitent une lubrification et finissent par tomber en panne. Les systèmes servo éliminent ces liaisons mécaniques complexes. La nature à entraînement direct du servomoteur signifie moins de pièces mobiles. Cette réduction de la complexité mécanique améliore considérablement le temps moyen entre pannes.
Une fiabilité prévisible permet une meilleure planification de la production. Vous pouvez exécuter en toute confiance de gros lots sans surveillance. La machine ne s'arrêtera pas en raison d'un joint hydraulique grillé ou d'un mécanisme Genève bloqué. Cette évolutivité est essentielle pour les installations de fabrication modernes et à haute efficacité qui s'appuient sur des délais de livraison serrés et des temps d'arrêt minimes des machines.
Risques de mise en œuvre et économies opérationnelles
Dépenses en capital et économies opérationnelles
La mise à niveau vers la technologie de tourelle servo nécessite d'évaluer les spécifications initiales de la machine par rapport aux économies opérationnelles à long terme. Même si les machines équipées de tourelles servo peuvent avoir un encombrement initial différent de celui des modèles hydrauliques de base, le retour sur investissement est réalisé grâce à la réduction du temps de cycle. Une indexation plus rapide signifie plus de pièces par heure. Lors du calcul de la période de récupération, les ateliers doivent prendre en compte les secondes exactes économisées par pièce, multipliées par le volume de production annuel.
Les économies d'énergie jouent également un rôle dans le calcul opérationnel. Les groupes hydrauliques consomment de l'électricité en permanence, générant de la chaleur qui doit être gérée par le système CVC de l'installation. Les tourelles servo ne consomment de l'énergie que pendant la fraction de seconde nécessaire à l'indexation. Sur une durée de vie de plusieurs années, cette réduction de la consommation électrique réduit les frais généraux de la machine. De plus, l'élimination des achats d'huile hydraulique, du remplacement des filtres et des frais d'élimination des déchets dangereux contribue à un budget de fonctionnement plus réduit.
Profils de maintenance et compatibilité du système
L'adoption de la technologie servo modifie le profil de maintenance de votre atelier. Vous vous éloignez du dépannage compliqué des problèmes mécaniques et fluides. Il n’y a aucune fuite hydraulique à tracer sous la machine. Vous n'avez pas à vous soucier de l'usure des joints, de la dégradation de l'huile ou du nettoyage des boues du réservoir hydraulique. L’accent est désormais mis sur des routines de maintenance simplifiées et plus propres.
La maintenance implique désormais le réglage des servos et les diagnostics électriques. Les techniciens doivent comprendre le retour d'information du codeur, les paramètres du variateur et les codes d'alarme. Ils doivent surveiller la température du moteur et vérifier les connexions électriques à l’intérieur de l’armoire. Bien que plus propre, cela nécessite un ensemble de compétences différentes de la réparation mécanique traditionnelle. Les ateliers doivent s'assurer que leur personnel de maintenance est à l'aise avec les multimètres et la navigation dans les écrans de diagnostic CNC.
La compatibilité du système de contrôle est absolument essentielle lors de la spécification d'une machine. L'entraînement de la servo-tourelle doit communiquer de manière transparente avec le contrôleur CNC principal de la machine. Mélanger un contrôleur Fanuc avec un servo variateur tiers incompatible entraîne une latence de communication. Cette latence annule les avantages de vitesse de la tourelle servo. Assurez toujours une intégration transparente de l'API et vérifiez que le constructeur de la machine utilise des composants d'entraînement adaptés.
Atténuation des risques et formation des opérateurs
Les stratégies d'atténuation des risques doivent se concentrer sur la formation des opérateurs. Les tourelles servo se déplacent incroyablement vite. Les opérateurs doivent être conscients des zones de dégagement lors de l'installation. Un crash aux vitesses des servos peut gravement désaligner la tête de la tourelle. Les programmeurs doivent s'assurer que la tourelle est rétractée dans une position de départ sûre avant de commander un index, en particulier lorsqu'ils utilisent de longues barres d'alésage ou des forets allongés.
La formation doit couvrir les procédures spécifiques de récupération en cas d'accident. Contrairement aux tourelles hydrauliques, les tourelles servo nécessitent des protocoles de réalignement spécifiques après une collision physique. Les opérateurs doivent savoir comment desserrer l'accouplement manuellement. Ils doivent réinitialiser les paramètres de décalage de grille dans la commande CNC pour réaligner les outils sur le centre de la broche. Une formation appropriée minimise les temps d'arrêt après un accident accidentel, permettant à l'atelier de remettre rapidement la machine à couper le métal.
Des inspections de routine restent nécessaires pour maintenir l’exactitude. Les opérateurs doivent vérifier le couplage de serrage pour détecter toute pénétration de copeaux. Les éclats coincés dans les dents Hirth empêcheront une bonne mise en place. Cela entraîne des problèmes de tolérance immédiats et peut endommager l'accouplement au fil du temps. Garder la zone de couplage propre, garantir le bon fonctionnement du liquide de refroidissement et vérifier la pression de serrage mécanique garantit une précision et une fiabilité à long terme.
Conclusion
Une tourelle servo est le choix définitif pour les fabricants qui privilégient la vitesse et la répétabilité. Il réduit considérablement les temps sans coupe dans le tournage standard et la production par lots multi-processus. En éliminant les retards hydrauliques et la dérive thermique, ces systèmes augmentent l'efficacité globale de l'usinage. La transition vers cette technologie nécessite une compréhension des différences mécaniques, mais les avantages opérationnels dépassent de loin la courbe d'apprentissage.
Effectuez une analyse du temps de cycle sur vos pièces actuelles à grand volume à l'aide du logiciel de FAO pour simuler le gain de temps exact qu'une mise à niveau de la tourelle servo permettra de réaliser.
Vérifiez les capacités de maintenance de votre atelier pour vous assurer que les techniciens sont capables de gérer les diagnostics électriques, le dépannage des encodeurs et le réglage des servos.
Établissez des protocoles stricts de récupération en cas d'accident et formez tous les opérateurs aux procédures de réalignement du changement de réseau afin de minimiser les temps d'arrêt.
Vérifiez la compatibilité du contrôleur CNC et l’intégration du variateur avant de finaliser toute nouvelle spécification de machine.
FAQ
Q : Quel est le temps d'indexation moyen d'un tour à tourelle servo ?
R : Les références de l'industrie montrent que les tourelles servo passent généralement d'une station à la station adjacente en 0,15 à 0,5 seconde. Ce mouvement rapide réduit considérablement le temps sans coupe par rapport aux systèmes hydrauliques traditionnels, qui peuvent prendre jusqu'à trois secondes.
Q : Une tourelle servo peut-elle gérer des coupes interrompues importantes ?
R : Oui. Le servomoteur gère une rotation rapide, mais des accouplements mécaniques robustes gèrent le serrage proprement dit. Cette séparation des tâches les rend très capables d'effectuer des usinages intensifs sur un tour CNC robuste sans endommager le moteur.
Q : En quoi une tourelle servo diffère-t-elle d'une tourelle motorisée ?
R : Une tourelle servo utilise un servomoteur pour une indexation rapide des outils de tournage statiques. Une tourelle motorisée comprend des mécanismes d'entraînement internes et des trains d'engrenages pour faire tourner des outils animés, tels que des fraises en bout et des forets, pour les processus de fraisage.
Q : Quel entretien est requis pour un tour à tourelle de précision ?
R : Les contrôles de routine incluent la vérification du retour de l'encodeur, l'inspection de l'accouplement de serrage pour détecter toute pénétration de copeaux, la surveillance des températures du servomoteur et la garantie que la pression de serrage mécanique reste conforme aux spécifications.
Q : Comment la consommation d'énergie d'une tourelle servo se compare-t-elle à celle d'une tourelle hydraulique ?
R : Les tourelles hydrauliques nécessitent un fonctionnement continu de la pompe pour maintenir la pression du système. Les tourelles servo consomment une énergie de veille négligeable. Ils ne consomment une énergie significative que lors de l'indexation active, ce qui les rend beaucoup plus économes en énergie.
Q : Est-il possible d'équiper un tour hydraulique d'une tourelle servo ?
R : Bien que techniquement possible, la mise à niveau implique de sérieux défis en matière de contrôle CNC et d'intégration d'API. L'achat d'une nouvelle machine ou d'une mise à niveau prise en charge par le constructeur OEM est généralement plus viable et fiable.
Q : Comment l'indexation bidirectionnelle améliore-t-elle les temps de cycle CNC ?
R : La commande CNC fait automatiquement pivoter la tourelle dans la direction du chemin le plus court vers l'outil suivant. Cela élimine les rotations complètes inutiles, ce qui permet de gagner de précieuses secondes sur les programmes de pièces complexes.
Articles connexes
-
 Chers clients et partenaires commerciaux, Afin de respecter strictement les lois et réglementations nationales en matière de contrôle des exportations et de remplir les obligations internationales, en garantissant que nos fraiseuses CNC et nos tours CNC exportés sont entièrement légaux et conformes, nous vous informons par la présente des politiques pertinentes coActualités de l'entreprise
-
 La poussière de graphite abrasive détruit les CNC standard. Découvrez pourquoi des machines spécialisées anti-poussière et des méthodes de fraisage humides ou sèches appropriées sont essentielles pour une production sûre d'électrodes EDM.Actualités produits
-
 Les centres de tarauds offrent un filetage à grande vitesse pour une production en grand volume. Comprendre les limites de couple de broche évite les bris d'outils coûteux et optimise les temps de cycle de la machine.Actualités produits


