



در تراشکاری با حجم بالا و چند فرآیندی، زمان برش نشدن یک عامل اصلی کاهش اثربخشی کلی تجهیزات است. ترکیبات تأخیر تغییر ابزار به طور قابل توجهی در طول دوره های تولید طولانی و پیچیده ایجاد می شود. برجک های هیدرولیک یا مکانیکی سنتی تاخیرهای شاخص، سایش مکانیکی و ناسازگاری های حرارتی را معرفی می کنند. این مسائل هم زمان چرخه و هم تحمل قطعه را به خطر می اندازد ماشین تراش CNC سنگین . انتقال به یک سیستم نمایه سازی سروو محور مستقیماً به این تنگناها می پردازد. این راهنما واقعیت های مکانیکی، معیارهای عملکرد، و مبادلات عملیاتی ادغام فناوری برجک سروو در جریان کار ماشینکاری مدرن را ارزیابی می کند. ما بررسی خواهیم کرد که چگونه نمایه سازی با سرعت بالا روشی را که مغازه ها با چرخش چند فرآیندی مدیریت می کنند، با تمرکز بر کاهش زمان چرخه و استحکام مکانیکی تغییر می دهد.
کاهش زمان چرخه: موتورهای سروو ایندکس زیر دوم و دو جهته را فعال میکنند و زمان عدم برش را در برنامههای قطعه پیچیده به شدت کاهش میدهند.
دقت موقعیت: مکانیزمهای سروو هدایت مستقیم، عکسالعمل و رانش حرارتی مرتبط با سیال هیدرولیک را از بین میبرند و تکرارپذیری بالاتری را در هر دستگاه تراش برجک دقیق تضمین میکنند.
ویژگی کاربرد: در حالی که برجک های برقی برای ماشین کاری گسترده و چرخشی ضروری هستند، برجک های سروو اختصاصی توان و قابلیت اطمینان را برای تراشکاری استاندارد و تولید دسته ای به حداکثر می رساند.
تعمیر و نگهداری و تغییر انرژی: جایگزینی سیستم های هیدرولیک با درایوهای سروو هزینه های نگهداری مایعات و انرژی را کاهش می دهد، اما به قابلیت های تخصصی عیب یابی الکتریکی نیاز دارد.
مکانیک تراش برجک سروو در مقابل سیستم های سنتی
فعال سازی برجک هیدرولیک در مقابل سروو
درک تفاوت های مکانیکی بین سیستم های برجک برای بهینه سازی تولید در کف مغازه بسیار مهم است. برجک های هیدرولیک به نمایه سازی سیال متکی هستند. آنها از یک پمپ مرکزی برای عبور روغن هیدرولیک از طریق سوپاپ ها، منیفولدها و سیلندرها استفاده می کنند. این حرکت سیال سر برجک را از نظر فیزیکی باز می کند، می چرخد و دوباره می بندد. ویسکوزیته سیال هیدرولیک با گرم شدن دستگاه در حین تعویض تغییر می کند. این نوسان دما باعث ایجاد زمانهای نمایهسازی متناقض میشود و اپراتورها را ملزم به نظارت دائمی بر سیستم میکند.
در مقابل، الف تراش برجک سروو از درایوهای موتور الکتریکی قابل برنامه ریزی استفاده می کند. یک سروو موتور AC اختصاصی به طور مستقیم به مکانیسم برجک متصل می شود، اغلب از طریق یک گیربکس دقیق یا درایو مستقیم. از بازخورد دیجیتال از یک رمزگذار مطلق برای کنترل دقیق چرخش استفاده می کند. هیچ سیالی برای گرم کردن وجود ندارد، دریچه ای برای چسباندن وجود ندارد، و هیچ افت فشاری برای عیب یابی وجود ندارد. سیستم الکتریکی گشتاور فوری را فراهم می کند و دیسک برجک سنگین را دقیقاً در جایی که باید بدون تردید حرکت دهد.
سرعت های نمایه سازی شکاف عملکردی عظیم بین این دو فناوری را برجسته می کند. سیستم های هیدرولیک اغلب برای تکمیل یک تعویض ابزار به دو تا سه ثانیه نیاز دارند. سیال باید تحت فشار قرار گیرد، بادامک مکانیکی را فعال کند، دیسک را بچرخاند و دوباره در کوپلینگ قفل قرار گیرد. انتقال ایندکس سروو در کسری از ثانیه اتفاق می افتد. موتور الکتریکی تقریباً بلافاصله شتاب می گیرد و سرعت آن کاهش می یابد. این حرکت سریع تغییرات کند ابزار را در طول چرخه های پیچیده حذف می کند و فلز برش دوک را به جای منتظر ماندن روی دستگاه نگه می دارد.
شکاف های بهره وری انرژی نیز به نفع تحریک الکتریکی است. واحدهای برق هیدرولیک برق پیوسته می گیرند. پمپ به طور مداوم برای حفظ فشار سیستم کار می کند، صرف نظر از اینکه برجک در طول یک رزوه کاری طولانی بیکار است یا بیکار می نشیند. یک سیستم سروو دارای مشخصات انرژی بر اساس تقاضا است. این فقط جریان اوج را در مرحله نمایه سازی واقعی می گیرد. در طول عملیات برش، سروو موتور بیکار می ماند و انرژی ناچیزی مصرف می کند. حذف واحدهای قدرت هیدرولیک فضای کلی کف مورد نیاز دستگاه را کاهش می دهد. سر و صدای مغازه بدون پمپ دائماً در حال کار به میزان قابل توجهی کاهش می یابد و امکانات از الزامات دفع مایعات هیدرولیک جلوگیری می کند.
Servo Turret در مقابل Power Turret: تعریف محدوده
تعیین مرزهای عملیاتی به انتخاب تجهیزات مناسب برای قطعات خاص شما کمک می کند. برجک های سرو به طور خاص برای تغییرات سریع ابزار در عملیات تراشکاری استاتیک بهینه شده اند. آنها در ارائه سریع ابزارهای برش ثابت - مانند درج های خشن، میله های خسته کننده و ابزارهای نخ زنی - به قطعه کار عالی هستند. طراحی آنها سرعت، سادگی و تکرارپذیری شدید را در اولویت قرار می دهد. از آنجا که آنها شفت محرک داخلی برای ابزار زنده ندارند، دیسک برجک سبک تر است. این جرم کمتر به سروو موتور اجازه می دهد تا برجک را با حداکثر سرعت شاخص کند.
برجکهای برقی که اغلب برجکهای ابزار زنده نامیده میشوند، هدف متفاوتی دارند. آنها از فرز، حفاری و ماشینکاری چرخشی مستقیماً روی تراش پشتیبانی می کنند. برای رسیدن به این هدف، آنها مکانیزم های محرک داخلی، چرخ دنده های مخروطی و یاتاقان ها را برای چرخاندن ابزارها ترکیب می کنند. این قابلیت اضافه شده با مبادلات مکانیکی همراه است. برجک های برقی دارای جرم و پیچیدگی مکانیکی بالاتری هستند. سرعت شاخص خالص آنها معمولاً کندتر از برجک های سروو استاتیک اختصاصی است زیرا موتور باید مجموعه ای سنگین تر و پیچیده تر را بچرخاند.
مدیران تولید باید این عوامل را در هنگام تعیین یک ماشین به دقت وزن کنند. شما باید یک برجک سروو استاندارد برای چرخش با حجم بالا با حداقل عملیات ثانویه مشخص کنید. زمانی که قطعات به حفاری گسترده خارج از مرکز، ضربدری یا فرزکاری نیاز دارند، روی یک برجک برقی سرمایه گذاری کنید. نسبت چرخش استاندارد و اندازه دسته ای این انتخاب را دیکته می کند. اگر 90 درصد از کار شما چرخشی خالص باشد، برجک برقی فقط زمان چرخه شما را کاهش می دهد و نکات تعمیر و نگهداری غیر ضروری را معرفی می کند.
| ویژگی | سرو برجک (استاتیک) | برجک برقی (ابزار زنده) | برجک هیدرولیک |
|---|---|---|---|
| کاربرد اولیه | چرخش استاتیکی با سرعت بالا | تراشکاری و فرز چرخشی | تراش استاندارد |
| سرعت نمایه سازی | بسیار سریع (0.15s - 0.5s) | متوسط (0.5s - 1.0s) | آهسته (1.5 - 3.0 ثانیه) |
| پیچیدگی مکانیکی | کم | بالا | متوسط (مبتنی بر سیال) |
| جرم دیسک برجک | سبک وزن | سنگین | متوسط |
| تمرکز بر تعمیر و نگهداری | برق/رمزگذار | چرخ دنده / بلبرینگ / برق | سیال / آب بندی / پمپ |
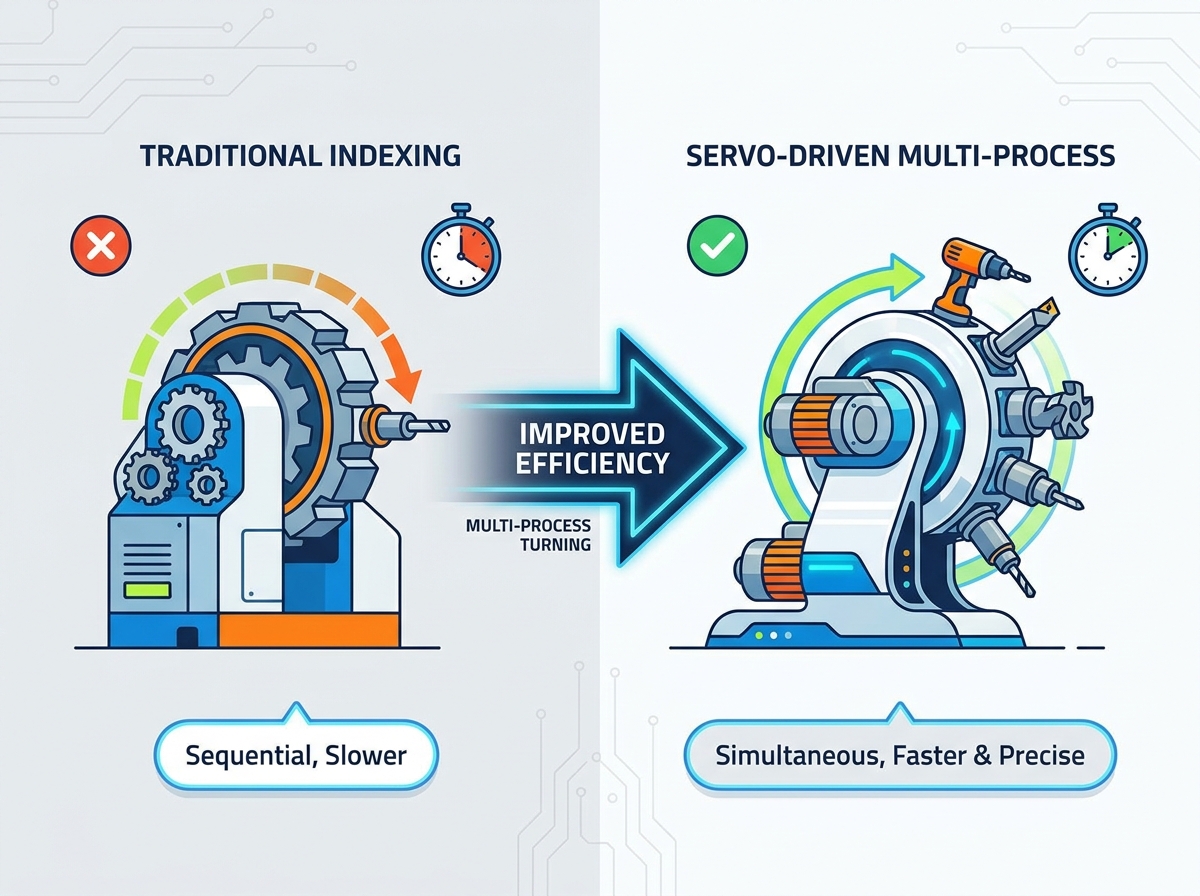
مزایای عملکرد اصلی در تراشکاری چند فرآیندی
نمایه سازی فرعی و منطق دو جهته
درایوهای سرو به طور خودکار کوتاه ترین مسیر را به ایستگاه ابزار بعدی محاسبه می کنند. این منطق نمایه سازی دو طرفه نحوه رویکرد برنامه نویسان به طرح بندی ابزار را تغییر می دهد. اگر ابزار فعلی در ایستگاه یک و ابزار بعدی در ایستگاه دهم برجک دوازده ایستگاهی باشد، برجک به سمت عقب می چرخد. به جای چرخش به جلو در هشت ایستگاه، دو موقعیت حرکت می کند. این مسیریابی هوشمند مسافت و زمان سفر را به حداقل می رساند. برجک های هیدرولیک اغلب به مکانیسم های ژنو یک طرفه تکیه می کنند و برجک را مجبور می کند مسیر طولانی را طی کند.
برنامه های بخش، صرفه جویی در زمان واقعی را بر روی زمین دیکته می کنند. برنامه هایی با تغییرات ابزار با فرکانس بالا به طور تصاعدی از فناوری سروو بهره می برند. چرخه ای را در نظر بگیرید که شامل روکش، خشن کردن، نیمه تمام کردن، شیار کردن، رزوه کشی و تکمیل نهایی است. یک چرخه ساده دو ابزاری، سود جزئی را به همراه دارد. یک چرخه پیچیده چند ابزاری کاهش زیادی در زمان عدم برش دارد. هنگامی که یک بار تغذیه می کنید و هر چهل ثانیه یک قطعه را رها می کنید، تراشیدن سه ثانیه از تغییرات ابزار، خروجی روزانه شما را به میزان قابل توجهی افزایش می دهد.
کمی سازی این تأثیر افزایش قابل توجهی را در تولید نشان می دهد. صرفه جویی در 1.5 ثانیه در هر تغییر ابزار به سرعت اضافه می شود. اگر یک قسمت به شش تغییر ابزار نیاز دارد، در هر قسمت نه ثانیه صرفه جویی می کنید. در یک دوره تولید 10000 قسمتی، این معادل 90000 ثانیه است. این 25 ساعت زمان بازیابی دستگاه است. این به طور مستقیم بدون تغییر در تغذیه، سرعت یا عمق برش، توان عملیاتی را افزایش می دهد. به سادگی با حرکت دادن سریعتر ابزار، قطعات بیشتری را از در خارج میکنید.
رمزگذارهای مطلق نقش حیاتی در این کارایی دارند. آنها داده های موقعیت برجک را حتی زمانی که برق دستگاه از دست می رود حفظ می کنند. کنترل CNC دقیقاً می داند که کدام ابزار هنگام راه اندازی فعال است. پس از توقف اضطراری یا قطع برق، نیازی به انجام یک توالی بازگشت صفر دستی ندارید. اپراتور به سادگی زنگ هشدار را پاک می کند، برنامه را بازنشانی می کند و برش را از سر می گیرد. این ویژگی دستگاه را سریعتر به تولید برمی گرداند و از خرابی های تصادفی ناشی از فراخوانی نادرست ابزار جلوگیری می کند.
تقویت ماشین تراش برجک دقیق
مکانیسم های قفل، دقت نهایی برجک را مشخص می کند. برجک های سروو از کوپلینگ های منحنی یا Hirth با دقت بالا استفاده می کنند. این حلقههای چرخ دنده به هم متصل میشوند تا برجک را در جای خود قفل کنند. هنگامی که سروو موتور سر را به موقعیت صحیح نشان می دهد، یک مکانیسم گیره سنگین این کوپلینگ ها را درگیر می کند. دندان ها به هم متصل می شوند و یک قفل مکانیکی کاملاً منطبق را ایجاد می کنند. سروو موتور ابزار را در حین برش نگه نمی دارد. کوپلینگ مکانیکی انجام می دهد.
معیارهای تکرارپذیری به شدت به بازخورد سروو حلقه بسته متکی هستند. رمزگذار مطلق به طور مداوم موقعیت چرخشی دقیق را قبل از درگیر شدن مکانیسم گیره تأیید می کند. این تضمین می کند که ارتفاع مرکز ابزار در هزاران چرخه پیوسته دقیق باقی بماند. می توانید به الف اعتماد کنید دستگاه چرخش برجک دقیق برای نگه داشتن تلورانس های محکم تغییر پس از تغییر. هنگام چرخاندن ژورنالهای بلبرینگ با تحمل محکم، حتی یک ده هزارم اینچ انحراف در ارتفاع مرکز ابزار باعث تغییر قطر و گپ زدن میشود.
پایداری حرارتی یکی دیگر از مزیت های اصلی شاخص الکتریکی است. سیال هیدرولیک در حین کار مداوم، به ویژه در کاربردهای سیکل بالا، گرم می شود. این گرما مستقیماً به درون ریخته گری ماشین منتقل می شود و باعث انبساط حرارتی می شود. رانش حرارتی اپراتورها را مجبور میکند تا به طور مداوم افست ابزار را در طول روز تنظیم کنند تا قطعات را در تحمل نگه دارند. برجک های سروو این منبع گرما را از بین می برند. ریختهگری دستگاه ثابت میماند و تحملهای ابعادی محکمی را از گرم کردن صبح تا پایان شیفت شب حفظ میکند.
کنترلرهای مدرن CNC ویژگی های ماشینکاری هوشمند را مستقیماً با درایو سروو ادغام می کنند. آنها از نظارت بر گشتاور سطح درایو در طول نمایه سازی استفاده می کنند. اگر برجک با مانعی روبرو شود - مانند برخورد یک میله خسته کننده طولانی به دم - گشتاور فوراً افزایش می یابد. کنترلر این سنبله را تشخیص می دهد و حرکت را قبل از آسیب مکانیکی متوقف می کند. این از برخوردهای فاجعه آمیز جلوگیری می کند، از مکانیسم های کوپلینگ محافظت می کند و هزاران دلار در تعویض قطعات صرفه جویی می کند.
ارزیابی تاثیر بر عملیات تراش CNC سنگین
استحکام و واقعیت های نیروی گیره
بسیاری از ماشینکاران در مورد برجکهای برقی تردید دارند. آنها تعجب می کنند که آیا یک برجک الکتریکی می تواند نیروهای برش بالایی را تحمل کند. حذف فلزات سنگین به استحکام بسیار زیادی نیاز دارد. نکته کلیدی درک نحوه قفل شدن این برجک ها در جای خود است. سروو موتور فقط وظیفه قرار دادن دیسک برجک را بر عهده دارد. کاملاً از نیروهای برش جدا شده است.
برجک های سروو عملکردهای نمایه سازی و بستن را از هم جدا می کنند. مکانیزم های گیره هیدرولیکی یا پنوماتیکی با نیروی بالا پس از اینکه سروو برجک را نمایان می کند درگیر می شوند. آنها کوپلینگ هیرث را با نیروی عظیمی به هم میکشند که اغلب بیش از چندین تن فشار گیره است. این امر حداکثر استحکام را در هنگام حذف فلزات سنگین تضمین می کند. دندانه های به هم پیوسته کوپلینگ بار برشی را به طور مساوی در سرتاسر محفظه برجک توزیع می کند و از رسیدن هرگونه انحراف یا لرزش به شفت سروو موتور جلوگیری می کند.
این طراحی در برشهای سنگین با وقفه برتری دارد. ماشینکاری آلیاژهای سخت و درجه هوافضا مانند Inconel 718، تیتانیوم یا فولاد سخت شده 4340 لرزش شدید ایجاد می کند. هنگامی که یک درج زبر به یک برش منقطع برخورد می کند، بارهای ضربه ای بسیار زیاد است. جفت مکانیکی این نیروها را جذب می کند. گیره قوی به ماشین تراش اجازه می دهد تا پاس های خشن تهاجمی را انجام دهد و از تمام اسب بخار اسپیندل بدون آسیب رساندن به اجزای داخلی برجک استفاده کند.
مقیاس پذیری برای تولید دسته ای پیوسته
تولید پیوسته دسته ای مستلزم استقامت بالا از هر جزء ماشین است. سروو موتورها در محیط های تولیدی 24 ساعته و 7 روز هفته رشد می کنند. آنها از تخریب مایع، گرفتگی فیلتر یا افت فشار در شیفت های طولانی رنج نمی برند. عملکرد آنها از قسمت اول تا قسمت ده هزارم ثابت می ماند. هنگامی که دستگاه تراش برجک سروو با یک تغذیه کننده میله و یک قطعه گیر جفت می شود، می تواند ساعت ها بدون مراقبت کار کند و زمان کار اسپیندل را به حداکثر برساند.
اجزای سایش مکانیکی در مقایسه با طرح های قدیمی به میزان قابل توجهی کاهش می یابد. برجک های سنتی برای کار به بادامک ها، مکانیسم های ژنو و آب بندی های مایع داخلی متکی هستند. این قطعات فرسوده می شوند، نیاز به روغن کاری دارند و در نهایت از کار می افتند. سیستم های سروو این پیوندهای مکانیکی پیچیده را از بین می برند. ماهیت هدایت مستقیم سروو موتور به معنی قطعات متحرک کمتر است. این کاهش پیچیدگی مکانیکی به طور چشمگیری میانگین زمان بین خرابی ها را بهبود می بخشد.
قابلیت اطمینان قابل پیش بینی امکان برنامه ریزی بهتر تولید را فراهم می کند. شما با اطمینان می توانید دسته های بزرگ را بدون مراقبت اجرا کنید. ماشین به دلیل دمیدن هیدرولیک یا مکانیزم ژنو گیر نمی کند. این مقیاسپذیری برای تأسیسات تولیدی مدرن و با راندمان بالا که بر برنامههای تحویل فشرده و حداقل زمان خرابی دستگاه تکیه دارند، ضروری است.
ریسک های پیاده سازی و صرفه جویی در عملیات
مخارج سرمایه در مقابل پس انداز عملیاتی
ارتقاء به فن آوری برجک سروو مستلزم ارزیابی مشخصات اولیه ماشین در برابر صرفه جویی عملیاتی طولانی مدت است. در حالی که ماشین های مجهز به برجک های سروو ممکن است ردپای اولیه متفاوتی نسبت به مدل های هیدرولیک پایه داشته باشند، بازگشت سرمایه از طریق کاهش زمان چرخه محقق می شود. نمایه سازی سریعتر به معنای قسمت های بیشتر در ساعت است. هنگام محاسبه دوره بازپرداخت، مغازه ها باید ثانیه های ذخیره شده در هر قطعه را در حجم تولید سالانه ضرب کنند.
صرفه جویی در انرژی نیز در محاسبات عملیاتی نقش دارد. واحدهای برق هیدرولیک به طور مداوم برق مصرف می کنند و گرما تولید می کنند که باید توسط سیستم HVAC تاسیسات مدیریت شود. برجک های سروو فقط در کسری از ثانیه ای که طول می کشد تا ایندکس شوند، نیرو می گیرند. در طول عمر چند ساله، این کاهش در مصرف برق، بار سربار دستگاه را کاهش می دهد. علاوه بر این، حذف خرید روغن هیدرولیک، تعویض فیلتر، و هزینه های دفع زباله های خطرناک به بودجه عملیاتی کمتر کمک می کند.
مشخصات تعمیر و نگهداری و سازگاری سیستم
استفاده از فناوری سروو نمایه تعمیر و نگهداری فروشگاه شما را تغییر می دهد. شما از عیب یابی مکانیکی و سیال کثیف دور می شوید. هیچ نشتی هیدرولیکی برای ردیابی در زیر دستگاه وجود ندارد. لازم نیست نگران سایش آب بندی، تخریب روغن، یا تمیز کردن لجن مخزن هیدرولیک باشید. تمرکز روی روالهای نگهداری ساده و تمیزتر تغییر میکند.
تعمیر و نگهداری در حال حاضر شامل تنظیم سروو و عیب یابی الکتریکی است. تکنسین ها باید بازخورد رمزگذار، پارامترهای درایو و کدهای هشدار را درک کنند. آنها باید دمای موتور را کنترل کنند و اتصالات الکتریکی داخل کابینت را بررسی کنند. در حالی که این کار تمیزتر است، نیاز به مهارت متفاوتی نسبت به تعمیرات مکانیکی سنتی دارد. مغازه ها باید اطمینان حاصل کنند که پرسنل تعمیر و نگهداری خود با استفاده از مولتی متر و پیمایش صفحه های تشخیصی CNC راحت هستند.
سازگاری سیستم کنترل هنگام تعیین یک ماشین کاملاً حیاتی است. درایو برجک سروو باید به طور یکپارچه با کنترل کننده اصلی CNC دستگاه ارتباط برقرار کند. مخلوط کردن یک کنترلر Fanuc با یک سروو درایو شخص ثالث ناسازگار باعث تأخیر ارتباط می شود. این تأخیر مزایای سرعت برجک سروو را نفی می کند. همیشه از یکپارچگی یکپارچه PLC اطمینان حاصل کنید و بررسی کنید که سازنده ماشین از اجزای درایو منطبق استفاده می کند.
کاهش خطر و آموزش اپراتورها
استراتژی های کاهش ریسک باید بر آموزش اپراتورها متمرکز شود. برجک های سروو بسیار سریع حرکت می کنند. اپراتورها باید در حین نصب از مناطق پاکسازی آگاه باشند. تصادف در سرعت های سروو می تواند به شدت سر برجک را نادرست کند. برنامه نویسان باید اطمینان حاصل کنند که برجک قبل از فرمان دادن به یک شاخص، به ویژه در هنگام استفاده از میله های خسته کننده طولانی یا مته های طولانی، به یک موقعیت خانه امن جمع می شود.
آموزش باید رویه های خاص بازیابی تصادف را پوشش دهد. بر خلاف برجک های هیدرولیک، برجک های سروو پس از یک برخورد فیزیکی به پروتکل های تنظیم مجدد خاصی نیاز دارند. اپراتورها باید بدانند که چگونه کوپلینگ را به صورت دستی جدا کنند. آنها باید پارامترهای تغییر شبکه را در کنترل CNC تنظیم مجدد کنند تا ابزارها را مجدداً در مرکز اسپیندل قرار دهند. آموزش مناسب زمان خرابی را پس از تصادف تصادفی به حداقل میرساند و به مغازه اجازه میدهد تا دوباره به سرعت فلز را برش دهد.
بازرسی های معمول برای حفظ دقت ضروری است. اپراتورها باید اتصال گیره را برای ورود تراشه بررسی کنند. تراشه های گیر کرده در دندان های هیرت مانع از نشستن مناسب می شود. این باعث بروز مشکلات تلرانس فوری می شود و می تواند به مرور زمان به کوپلینگ آسیب برساند. تمیز نگه داشتن ناحیه کوپلینگ، اطمینان از کارکرد شستشوی مایع خنک کننده، و تأیید فشار گیره مکانیکی، دقت و قابلیت اطمینان طولانی مدت را تضمین می کند.
نتیجه گیری
برجک سروو انتخاب قطعی برای تولیدکنندگانی است که سرعت و تکرارپذیری را در اولویت قرار می دهند. زمان عدم برش را در چرخش استاندارد و تولید دسته ای چند فرآیندی به شدت کاهش می دهد. با حذف تاخیرهای هیدرولیکی و رانش حرارتی، این سیستم ها راندمان ماشینکاری کلی را بالا می برند. انتقال به این فناوری مستلزم درک تفاوت های مکانیکی است، اما مزایای عملیاتی بسیار بیشتر از منحنی یادگیری است.
با استفاده از نرم افزار CAM تجزیه و تحلیل چرخه زمان را بر روی قطعات با حجم بالا فعلی خود انجام دهید تا صرفه جویی در زمان دقیق ارتقاء برجک سروو را شبیه سازی کنید.
قابلیتهای تعمیر و نگهداری فروشگاه خود را بررسی کنید تا مطمئن شوید که تکنسینها میتوانند عیبیابی الکتریکی، عیبیابی رمزگذار و تنظیم سروو را انجام دهند.
پروتکلهای سختگیرانه بازیابی تصادف را ایجاد کنید و همه اپراتورها را در مورد روشهای تنظیم مجدد شیفت شبکه آموزش دهید تا زمان خرابی را به حداقل برسانید.
قبل از نهایی کردن مشخصات دستگاه جدید، سازگاری کنترلر CNC و یکپارچگی درایو را بررسی کنید.
سوالات متداول
س: میانگین زمان نمایه سازی یک تراش برجک سروو چقدر است؟
A: معیارهای صنعت نشان می دهد که برجک های سروو معمولاً در 0.15 تا 0.5 ثانیه از یک ایستگاه به ایستگاه مجاور ایندکس می شوند. این حرکت سریع زمان عدم برش را در مقایسه با سیستم های هیدرولیک سنتی به شدت کاهش می دهد که می تواند تا سه ثانیه طول بکشد.
س: آیا یک برجک سروو می تواند بریدگی های شدید را تحمل کند؟
ج: بله. سروو موتور چرخش سریع را کنترل میکند، اما کوپلینگهای مکانیکی قوی، گیره واقعی را کنترل میکنند. این تفکیک وظایف، آنها را قادر میسازد تا بر روی یک ماشین تراش سنگین CNC بدون آسیب رساندن به موتور، ماشینکاری سنگین انجام دهند.
س: برجک سروو با برجک برقی چه تفاوتی دارد؟
A: یک برجک سروو از یک موتور سروو برای نمایه سازی سریع ابزارهای تراش ثابت استفاده می کند. یک برجک قدرتی شامل مکانیزمهای محرک داخلی و قطارهای دندهای برای چرخاندن ابزارهای زنده، مانند آسیابهای انتهایی و متهها، برای فرآیندهای فرز است.
س: چه تعمیر و نگهداری برای یک ماشین تراش برجک دقیق مورد نیاز است؟
A: بررسی های معمول شامل تأیید بازخورد رمزگذار، بازرسی اتصال گیره برای ورود تراشه، نظارت بر دمای موتور سروو و اطمینان از اینکه فشار گیره مکانیکی در مشخصات باقی می ماند.
س: مصرف انرژی یک برجک سروو در مقایسه با برجک هیدرولیک چگونه است؟
پاسخ: برجک های هیدرولیک برای حفظ فشار سیستم نیاز به عملکرد مداوم پمپ دارند. برجک های سروو انرژی آماده به کار ناچیزی مصرف می کنند. آنها فقط در طول نمایه سازی فعال انرژی قابل توجهی دریافت می کنند که باعث می شود انرژی بسیار کارآمدتری داشته باشند.
س: آیا می توان تراش هیدرولیک را با برجک سروو مقاوم کرد؟
پاسخ: در حالی که از نظر فنی امکان پذیر است، مقاوم سازی شامل کنترل شدید CNC و چالش های یکپارچه سازی PLC است. خرید یک ماشین جدید یا یک ارتقاء با پشتیبانی OEM معمولاً قابل دوام تر و قابل اعتمادتر است.
س: چگونه نمایه سازی دوطرفه زمان چرخه CNC را بهبود می بخشد؟
A: کنترل CNC به طور خودکار برجک را در جهت کوتاه ترین مسیر به ابزار بعدی می چرخاند. این چرخش های کامل غیر ضروری را حذف می کند و ثانیه های ارزشمند را از برنامه های بخش پیچیده حذف می کند.
مقالات مرتبط
-
 مشتریان گرامی و شرکای تجاری، به منظور رعایت دقیق قوانین و مقررات کنترل صادرات ملی و انجام تعهدات بینالمللی، اطمینان از اینکه ماشینهای فرز CNC و ماشینهای تراش CNC صادراتی ما کاملاً قانونی و منطبق هستند، بدین وسیله سیاستهای مربوطه را به اطلاع شما میرسانیماخبار شرکت
-
 گرد و غبار گرافیت ساینده CNC های استاندارد را از بین می برد. بیاموزید که چرا ماشین های تخصصی ضد گرد و غبار و روش های آسیاب مرطوب یا خشک مناسب برای تولید ایمن الکترود EDM ضروری هستند.اخبار محصول
-
 مراکز شیر مته، رزوهکاری با سرعت بالا را برای تولید با حجم بالا ارائه میکنند. درک محدودیتهای گشتاور دوک از شکستن ابزار پرهزینه جلوگیری میکند و زمان چرخه ماشین را بهینه میکند.اخبار محصول


