



تولید قالب جایی برای خطا باقی نمی گذارد. هنگامی که هندسه های پیچیده سه بعدی، حفره های عمیق و هسته های پیچیده را ماشین می کنید، انحرافات در سطح میکرون یا پرداخت های ضعیف سطح فوراً فولاد ابزار گران قیمت را از بین می برند. این واقعیت، سازندگان قالب را مجبور میکند تا حذف مواد تهاجمی را در حین خشن کردن با دقت فوقالعاده مورد نیاز برای پاسهای تکمیل نهایی متعادل کنند. شما به تجهیزاتی نیاز دارید که بارهای سنگین تراشه را بدون به خطر انداختن دقت ابعادی نهایی حفره قالب تحمل کند.
در حالی که مراکز مختلف ماشینکاری فلزکاری عمومی را انجام می دهند، دستگاه فرز عمودی دارایی اساسی برای قالبفروشیها است. چیدمان مکانیکی آن مزایای مشخصی را برای کار حفره ای فراهم می کند و به گرانش اجازه می دهد تا به نشستن قطعه کار و مدیریت تراشه در تنظیمات خاص کمک کند. این راهنما یک چارچوب ارزیابی فنی برای انتخاب تجهیزاتی ارائه میکند که با تلورانسهای سختافزاری در ساخت قالب و نیازهای تولید سنگین مطابقت دارد، و از عملکرد کارآمد طبقه فروشگاه شما اطمینان حاصل میکند.
جهت گیری اسپیندل قابلیت دیکته: تراز عمودی دوک به طور منحصر به فردی برای برش غوطه ور، حفاری، و جزئیات پیچیده مورد نیاز در حفره های قالب مناسب است.
صلبیت غیر قابل مذاکره است: ماشینکاری قالب موفق در فولادهای ابزار سخت شده نیاز به پایه و ستون ماشینی دارد که برای حداکثر میرایی ارتعاش و پایداری حرارتی طراحی شده باشد.
پایان سطح درایو سیستمهای کنترل: یک مرکز فرز عمودی با دقت بالا به سرعت پردازش پیشرفته و قابلیتهای پیشبینی برای اجرای مسیرهای ابزار پیچیده CAD/CAM بدون لکنت یا لکنت متکی است.
اتوماسیون شکاف را پر می کند: ادغام پروب های دوک و میزهای پالت مغناطیسی، یک آسیاب عمودی مستقل برای ماشینکاری قالب را به یک سلول تولیدی مقیاس پذیر و با راندمان بالا تبدیل می کند.
نقش استراتژیک ماشین فرز عمودی در ساخت قالب
تولید قالب موفقیت آمیز به الزامات پایه دقیق متکی است. دقت ابعاد باید در قطعات بزرگ و سنگین ثابت بماند. دستگاه باید سطحی عالی ارائه دهد تا زمان پرداخت دستی کاهش یابد، که اغلب تحویل قالب را با تنگنا مواجه می کند. علاوه بر این، تجهیزات باید آلیاژهای سخت شده مانند فولادهای ابزار P20، H13 و S7 را به طور موثر ماشین کاری کنند. برآورده کردن این معیارها نیاز به ماشینی دارد که به طور خاص برای استحکام و دقت ساخته شده باشد، نه فقط برش همه منظوره.
دینامیک مکانیکی یک چیدمان عمودی به طور مستقیم از این اهداف طبقه فروشگاه پشتیبانی می کند. ابزار برش درون یک دوک عمودی که در امتداد محور Z حرکت می کند می چرخد. حرکت کنترل شده ماشین، میز و قطعه کار را در امتداد محورهای X و Y هدایت می کند. این جهت عمودی به گرانش اجازه می دهد تا قطعه کار را به صورت صاف در برابر میز یا فیکسچر قرار دهد. در طول تنظیمات پیچیده، یک خط دید واضح و بدون مانع را برای اپراتورها فراهم می کند، که دقیقاً نشان می دهد که ابزار در کجا با بلوک درگیر می شود.
یک اسپیندل عمودی در استراتژیهای مسیر ابزار خاصی که روزانه در قالبفروشیها استفاده میشود، برتری دارد. عملیات فرو رفتن از نیروی مستقیم رو به پایین اعمال شده در امتداد محور Z بهره می برد. هنگامی که ابزار از بالا نزدیک می شود، برنامه ریزی و اجرای محفظه های پیچیده مورد نیاز برای حفره ها و هسته های قالب آسان تر است. ماشین به طور یکپارچه در کل چرخه عمر قالب جابجا می شود.
اپراتورها بلوکهای خام را جمعآوری میکنند و مواد اضافی را با استفاده از آسیابهای پرتغذیه خرد میکنند.
دستگاه پاس های نیمه تمام را اجرا می کند تا هندسه را پایین بیاورد و مقدار ذخیره یکنواختی را به جا بگذارد.
پاسهای نهایی با سرعت بالا از آسیابهای انتهایی گلولهای با قطر کوچک برای ایجاد شکل حفره نهایی استفاده میکنند.
چرخه های حفاری و ضربه زدن سوراخ های پین اجکتور و کانال های خنک کننده را به پایان می رساند.
وقتی ماشینی را برای این کارها ارزیابی می کنید، باید فراتر از مشخصات اولیه نگاه کنید. توانایی نگه داشتن تلرانس محکم در حین خشن کردن یک بلوک از فولاد P20 ارزش واقعی تجهیزات را دیکته می کند. اگر قاب دستگاه در حین برشهای سنگین خم شود، ساعتها را صرف نیمکت کردن و صیقل دادن قالب نهایی برای رفع خطاهای ابعادی خواهید کرد.
آناتومی هسته: چه چیزی یک آسیاب عمودی را برای ماشینکاری قالب موثر می کند؟
دینامیک اسپیندل: سرعت در مقابل گشتاور
انتخاب اسپیندل مناسب مستلزم یک مبادله مستقیم بین گشتاور و سرعت است. دوک های با گشتاور بالا برای خشن کردن مواد سخت ضروری هستند. آنها نیروی برش محض مورد نیاز برای فشار سریع آسیاب های بزرگ و برش های پر تغذیه را از طریق فولاد سخت شده فراهم می کنند. یک سر چرخدنده یا یک دوک درایو مستقیم خطی با گشتاور بالا، خرخر پایینتر مورد نیاز برای حذف حجمهای زیادی از مواد را بدون توقف فراهم میکند.
برعکس، اسپیندلهای پرسرعتی که در 15000 تا 30000 RPM کار میکنند برای پایان دادن به پاسها مورد نیاز هستند. این سرعتهای بالا به ابزارهای با قطر کوچک اجازه میدهد تا بدون شکستگی به فیلمبرداری سطحی و بارهای تراشه بهینه دست یابند. هنگامی که از آسیاب گلوله ای 1/16 اینچی برای پایان دادن به یک گوشه تنگ استفاده می کنید، برای حفظ عمل برش به RPM نیاز دارید. بدون سرعت کافی، ابزار به مواد ساییده میشود و گرما ایجاد میکند، منحرف میشود و در نهایت میچسبد.
گزینه های مخروطی اسپیندل در سرعت های بالا به شدت بر استحکام و خروجی ابزار تأثیر می گذارد. یک مخروطی استاندارد CAT40 نیروی چنگ زدن عالی را برای کارهای قالبگیری عمومی و زبریهای سنگین ارائه میکند. با این حال، مخروطی های HSK-A63 صندلی های با تماس دوگانه عالی را ارائه می دهند. این طراحی با تماس دوگانه، انحراف ابزار را به حداقل میرساند و تمرکز شدیدی را در طول عملیات تکمیلی با سرعت بالا حفظ میکند و از ایجاد علائم در سطح قالب جلوگیری میکند.
| مخروطی اسپیندل | مزیت اولیه | بهترین کاربرد قالب | عملکرد با سرعت بالا |
|---|---|---|---|
| CAT40 | قدرت گرفتن بالا، در دسترس بودن گسترده | زبر سنگین، فرز صورت بزرگ | متوسط (مستعد به صدای زنگ در RPM شدید) |
| HSK-A63 | صندلی با تماس دوگانه، استحکام بالا | تکمیل با سرعت بالا، کانتورینگ سه بعدی | عالی (حفظ تمرکز در 20k+ RPM) |
| BBT40 (تماس دوگانه) | ابزار CAT40 را با تماس چهره ترکیب می کند | خشن و تکمیل مخلوط | خیلی خوبه |
استحکام ساختاری: پایه و پایه ستون
پایه دستگاه ثبات پایه مورد نیاز برای ساخت قالب را فراهم می کند. باید ارتعاشات سنگین ایجاد شده هنگام آسیاب کردن فولادهای ابزار سخت شده را مرطوب کند. یک پایه عظیم و آجدار خوب، این فرکانس ها را جذب می کند و از ایجاد علائم در سطح قالب جلوگیری می کند. اگر پایه فاقد جرم باشد، ارتعاش مستقیماً به ابزار برش منتقل میشود و پوشش سطح را از بین میبرد و عمر ابزار را کاهش میدهد.
طراحی ستون نیز به همان اندازه حیاتی است. یک ستون مستحکم سر دوک را محکم نگه می دارد. در طول عملیات غوطه ور شدن محور Z با تغذیه بالا، باید در برابر گشتاورهای خمشی شدید مقاومت کند. هنگامی که یک آسیاب با تغذیه بالا وارد برش می شود، به سمت دوک فشار می آورد. ستون ضعیف به سمت عقب خم می شود و باعث می شود ابزار سطحی را برش دهد و مواد اضافی روی قطعه کار باقی بماند.
انتخاب مواد برای قاب دستگاه قابلیت میرایی آن را دیکته می کند. چدن همچنان استاندارد صنعت است و جذب ارتعاش عالی و استحکام ساختاری را ارائه می دهد. چدن میهانیت، به ویژه، ساختار دانه ای متراکم و یکنواختی ایده آل برای ماشین ابزار فراهم می کند. برخی از ماشین های پیشرفته از ساخت بتن پلیمری استفاده می کنند. بتن پلیمری در مقایسه با چدن سنتی، میرایی ارتعاش و پایداری حرارتی بالاتری را فراهم میکند و آن را برای کار با قالبهای بسیار دقیق بسیار مطلوب میکند.
پیکربندی و راهنماهای محور
انتخاب راهنما تعیین می کند که دستگاه چگونه نیروهای برشی و حرکات سریع را کنترل می کند. راهنماهای خطی سرعت عبور سریعتر و اصطکاک کمتری را ارائه می دهند. آنها از بلبرینگ های چرخشی یا رولبرینگ روی ریل پروفیلی استفاده می کنند. راهنماهای خطی غلتکی تعادل بسیار خوبی از سرعت و استحکام را ایجاد می کنند و آنها را برای پاس های پایانی سبک و با سرعت بالا که ماشین باید به سرعت تغییر جهت دهد بسیار موثر می کند.
راه های جعبه ای استحکام و میرایی ارتعاش عالی را ارائه می دهند. آنها از راه های چدن جامد تشکیل شده اند که روی یکدیگر می لغزند و با یک لایه نازک روغن (تورسیت) از هم جدا می شوند. آنها سطح تماس گسترده ای را ارائه می دهند که آنها را برای خشن کردن سنگین در فلزات سخت ایده آل می کند. با این حال، روشهای جعبهای از لغزش چسبندگی در نرخهای تغذیه بسیار پایین رنج میبرند، که میتواند بر روی سطح در طول کانتورینگ آهسته و دقیق تأثیر منفی بگذارد.
ظرفیت های سفر محور باید با اهداف تولیدی فروشگاه هماهنگ باشد. مسیرهای X، Y و Z باید حداکثر اندازه پایه قالبی را که فروشگاه در نظر دارد تولید کند، به علاوه فضای خالی برای ابزار و محل کار را در خود جای دهد. حرکت ناکافی محور Z توانایی ماشینکاری حفره های عمیق، استفاده از نگهدارنده ابزار بلند، یا یکپارچه سازی میزهای دوار برای ماشینکاری چند طرفه را به شدت محدود می کند.
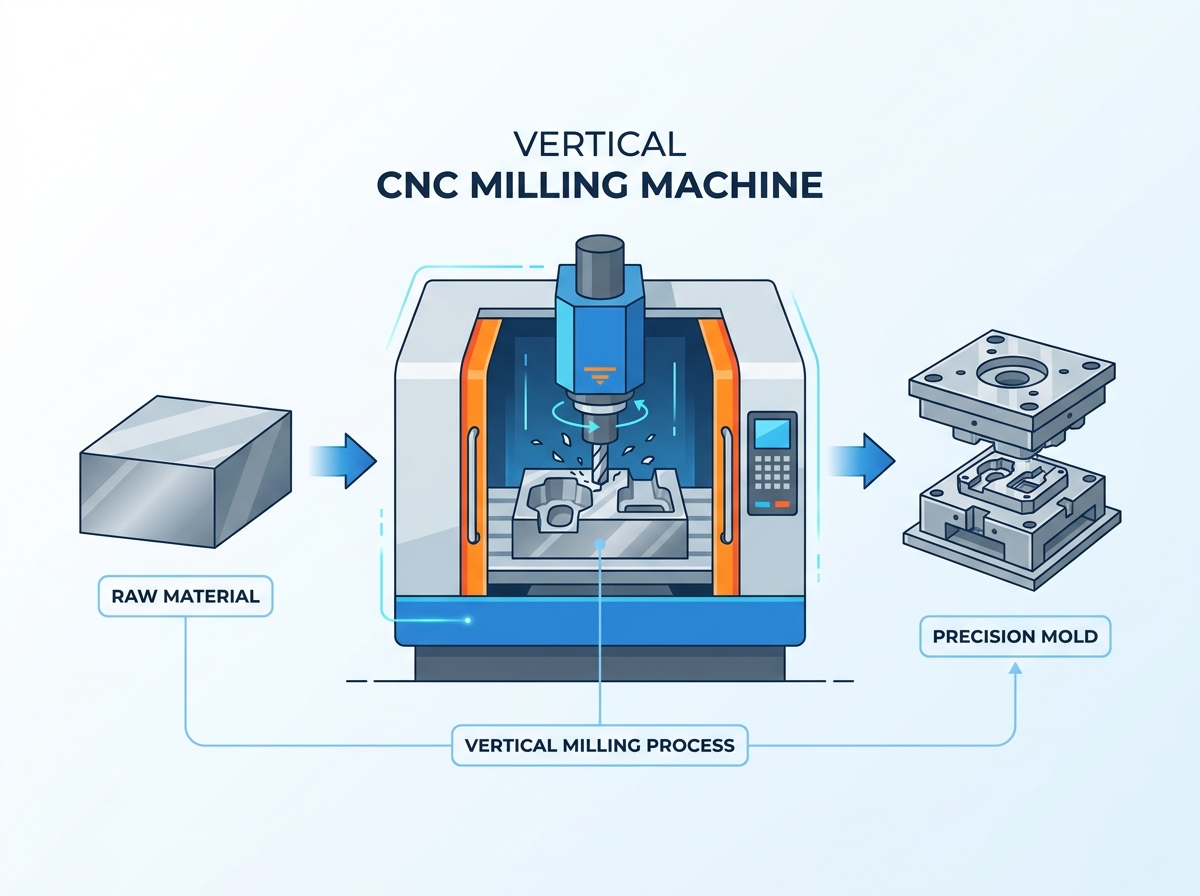
ارزیابی یک مرکز فرز عمودی دقیق
سیستم های کنترل CNC و قدرت پردازش
ساخت قالب به کنترلهای پیشرفته CNC نیاز دارد که قادر به مدیریت فایلهای کد عظیم تولید شده توسط نرمافزار مدرن CAM هستند. الف مرکز فرز عمودی دقیق به سرعت بالای پردازش بلوک متکی است. الگوریتم های پیشرفته پیش بینی هزاران خط کد را قبل از برش واقعی می خوانند. این قدرت پردازشی از لکنت دستگاه در حین کانتورینگ سه بعدی پیچیده جلوگیری می کند.
هنگامی که یک ماشین لکنت زبان می کند، ابزار برای کسری از ثانیه روی مواد باقی می ماند. این ماندگاری باعث مالش ابزار، ایجاد گرما و برجای گذاشتن برجستگی یا علامت وجهی روی سطح می شود. نگاه به جلو با سرعت بالا با محاسبه منحنی های شتاب و کاهش بهینه برای هندسه برنامه ریزی شده، حرکت محوری صاف و پیوسته را تضمین می کند. این حرکت صاف مستقیماً به سطوح آینه مانند تبدیل می شود و نیاز به پرداخت دستی را به شدت کاهش می دهد.
شما باید قابلیت های پردازش داده های کنترل را تأیید کنید. به دنبال کنترل هایی باشید که حالت های خاص ماشینکاری با سرعت بالا (HSM) را ارائه می دهند. این حالتها به اپراتور اجازه میدهد تا رفتار ماشین را تنظیم کند و دقت ابعادی دقیق یا حرکت نرمتر و سریعتر را بسته به عملیات خاص در اولویت قرار دهد.
پایداری حرارتی و جبران
انبساط حرارتی یک واقعیت سخت در طول چرخه های تکمیل طولانی است. برنامه های تکمیل قالب اغلب به مدت 10 تا 20 ساعت بدون مراقبت اجرا می شوند. گرمای تولید شده توسط یاتاقانهای دوک، اصطکاک بالاسکرو و نوسانات دمای محیط کارگاه باعث انبساط و انقباض قاب دستگاه میشود. این رانش حرارتی تلورانس های تنگ را خراب می کند و باعث ایجاد خطوط ناهماهنگی می شود که در آن ابزارهای مختلف با هم ترکیب می شوند.
کاهش این خطر نیازمند سخت افزار و نرم افزار اختصاصی است. چیلرهای اسپیندل سیال با دمای کنترل شده را در اطراف کارتریج اسپیندل به گردش در می آورند تا دمای کاری ثابتی را حفظ کنند. پیچ های توخالی با خنک کننده داخلی از رشد محور در طول حرکات سریع و تکراری جلوگیری می کند. اصطکاک بدون خنک شدن با پیچ، پیچ را گرم می کند و باعث طولانی شدن آن و ایجاد خطاهای موقعیت یابی می شود.
نرم افزار جبران حرارتی بلادرنگ از حسگرهایی استفاده می کند که به صورت استراتژیک در سراسر ریخته گری ماشین قرار داده شده اند. کنترل این دماها را کنترل می کند و از الگوریتم هایی برای پیش بینی و تنظیم رانش حرارتی به صورت پویا استفاده می کند. این انحرافهای کوچک را روی محورها اعمال میکند و اطمینان حاصل میکند که نوک ابزار دقیقاً در جایی که برنامه دیکته میکند باقی میماند، صرف نظر از اینکه چقدر ریختهگری ماشین گسترش یافته است.
کار و اتوماسیون در فرآیند
کار استاندارد شده نرخ بهره برداری از ماشین را تغییر می دهد. میزهای پالت مغناطیسی و سیستم های گیره نقطه صفر تنظیمات 'zero-engineering' را فعال می کنند. اپراتورها مواد خام را روی یک پالت در خارج از دستگاه آماده می کنند در حالی که دوک در حال برش قسمت دیگری است. پس از اتمام کار قبلی، پالت جدید فوراً با دقت قابل تکرار در سطح میکرون در جای خود قفل می شود. این امر زمان خرابی بین تنظیمات را به شدت کاهش می دهد.
بازرسی در فرآیند بهره وری و کنترل کیفیت را بیشتر افزایش می دهد. ادغام پروب های اسپیندل امکان تراز خودکار قطعات را فراهم می کند. کاوشگر قطعه کار را مکان یابی می کند، افست های کار را به طور خودکار به روز می کند و قبل از اینکه قطعه از دستگاه خارج شود، ابعاد بحرانی را تأیید می کند. این اتوماسیون زمان راهاندازی را کاهش میدهد، خطاهای پرهزینه همترازی انسانی را حذف میکند و امکان ماشینکاری بدون مراقبت را با اطمینان میدهد.
پروب های تنظیم ابزار به همان اندازه مهم هستند. دستگاههای لیزری طول و قطر ابزار را در RPM کار میکنند و رشد دوک و خروجی ابزار را محاسبه میکنند. آنها همچنین ابزارهای شکسته را به طور خودکار تشخیص می دهند و قبل از اینکه کاتر شکسته قطعه کار را خراب کند یا باعث برخورد شود، دستگاه را متوقف می کنند.
آسیاب عمودی در مقابل افقی: معاوضه در تولید قالب
زمان انتخاب عمودی
الف آسیاب عمودی برای ماشینکاری قالب به سرمایه اولیه کمتری در مقایسه با جایگزین های افقی نیاز دارد. همچنین فضای کف به میزان قابل توجهی کوچکتر را اشغال می کند. این امر آن را برای قالبفروشیهای مستقل بسیار جذاب میکند که چیدمان تأسیسات و بودجه هزینههای سرمایهای خود را به حداکثر میرسانند.
طرح عمودی برتری آشکاری را در کاربردهای خاص نشان می دهد. کار غوطهوری دقیق از جهتگیری محور Z عمودی بهره میبرد و به نیروهای رانش اجازه میدهد مستقیماً به سمت پایین به میز ماشین صلب هدایت شوند. حفاری سوراخ های پین اجکتور عمیق ساده و بسیار دقیق است. ماشینکاری اجزای قالب تخت و صفحهمانند زمانی که گرانش صفحه را صاف در مقابل میز نگه میدارد، ذاتاً آسانتر است و الزامات کار را سادهتر میکند.
اپراتورها به طور کلی ماشین های عمودی را برای راه اندازی و نظارت آسان تر می دانند. دسترسی جلو باز امکان بارگیری آسان پایه های قالب سنگین را با استفاده از جرثقیل سقفی فراهم می کند. اپراتور می تواند مستقیماً در مقابل دستگاه بایستد و مسیر ابزار و جریان مایع خنک کننده را به صورت بصری تأیید کند، که در هنگام اثبات مقاله اول بسیار مهم است.
مدیریت چالش تخلیه تراشه
فرز عمودی یک نقطه ضعف اصلی در کار با حفره عمیق دارد. جاذبه تراشه ها را در پایین جیب به دام می اندازد. اگر تراشه ها بلافاصله تخلیه نشوند، کاتر آنها را دوباره برش می دهد. این منجر به پوشش ضعیف سطح، سایش سریع ابزار و شکستگی فاجعهبار ابزار میشود. برش مجدد تراشه های سخت شده، آسیاب انتهایی کاربید را در چند ثانیه از بین می برد.
کاهش این چالش به ویژگی های ماشین و استراتژی های برنامه نویسی خاصی نیاز دارد. خنک کننده پرفشار از طریق اسپیندل (TSC) تراشه ها را از جیب های عمیق بیرون می کشد و روانکاری و پاکسازی منطقه برش را به طور همزمان انجام می دهد. هوای قابل برنامه ریزی هنگام برش خشک، تراشه های شفاف را منفجر می کند، که اغلب برای جلوگیری از شوک حرارتی بر روی ابزار کاربید پوشش داده شده در طول فرز سخت لازم است.
استراتژی های تخصصی مسیر ابزار CAM نیز به مدیریت بارهای تراشه در حفره های عمیق کمک می کند. روش های شیب دار و ورود مارپیچ باعث کاهش ضربه اولیه به ابزار می شود. چرخههای حفاری پیک، تراشهها را به اندازههای قابل کنترل میشکنند. سیستمهای دمش هوا که در صفحه دوک ادغام شدهاند، جریان مداومی از هوا را برای تمیز نگه داشتن ناحیه برش در زمانی که TSC قابل اعمال نیست، فراهم میکند.
ریسک های پیاده سازی و استراتژی های کاهش
خرابی انحراف ابزار و پایان سطح
استفاده از ابزار دوربرد برای حفره های عمیق قالب خطر قابل توجهی را ایجاد می کند. ابزارهای بلند فاقد استحکام هستند. این منجر به پچ پچ، پرداخت ضعیف سطح و عدم دقت ابعادی شدید می شود. ابزار از برش منحرف می شود و مواد اضافی روی دیواره های قالب باقی می ماند. هنگامی که ابزار منحرف می شود، هندسه موثر برش را نیز تغییر می دهد و منجر به سایش غیرقابل پیش بینی ابزار می شود.
کاهش نیاز به یک رویکرد چند وجهی دارد. ماشین هایی را با سختی دینامیکی بالا برای مقاومت در برابر لرزش مشخص کنید. نگهدارنده های ابزار جمع شونده را برای حداکثر نیروی چسبندگی و کمترین خروجی استفاده کنید. هولدرهای شرینک فیت یک نمایه متقارن ارائه می دهند که تعادل را در دورهای بالا حفظ می کند. از نرم افزار CAM برای ایجاد مسیرهای ابزار با درگیری ثابت استفاده کنید.
استراتژی های فرز تروکوئیدی بار ابزار را ثابت نگه می دارد و انحراف را حتی با ابزارهای دوربرد کاهش می دهد. این ابزار با گامهای شعاعی سبک در نرخهای تغذیه بالا، از دفن خود در گوشهها، حفظ ضخامت تراشه ثابت و جلوگیری از خرابی فاجعهبار جلوگیری میکند.
تنگناهای یکپارچه سازی CAD/CAM
یک کارایی بالا دستگاه فرز CNC عمودی به راحتی توسط نرم افزار قدیمی تنگنا می شود. پس پردازشگرهای ضعیف نمی توانند از قابلیت های کامل دستگاه استفاده کنند. اگر سیستم CAM نتواند کد سطحی با سرعت بالا را تولید کند، یا اگر پس پردازشگر به جای قوس های صاف، داده های نقطه به نقطه را خروجی کند، سخت افزار پیشرفته دستگاه بیکار می ماند.
اطمینان حاصل کنید که کنترل ماشین جدید کاملاً با اکوسیستم CAD/CAM موجود فروشگاه سازگار است. بودجه به طور خاص برای توسعه سفارشی پس از پردازشگر در مرحله خرید. یک پس پردازشگر خوب به طور خودکار کدهای HSM صحیح، دستورات خنک کننده و چرخه های پروب را خروجی می دهد.
روی آموزش اپراتور سرمایهگذاری کنید تا مطمئن شوید که برنامهنویسان میدانند چگونه از چرخههای ماشینکاری پیشرفته و با سرعت بالا استفاده کنند. یک ماشین فقط به اندازه کدی که آن را هدایت می کند توانایی دارد. آموزش تضمین می کند که تیم شما می تواند حداکثر بازگشت سرمایه را از تجهیزات جدید استخراج کند.
نتیجه گیری
قبل از تماس با فروشندگان، اندازه قالب فعلی و سختی مواد خود را برای تعیین گشتاور دقیق دوک و الزامات حرکت محور بررسی کنید.
سازندگان ماشین ابزار را ملزم کنید تا برش های آزمایشی را بر روی گریدهای فولاد ابزار خاص شما انجام دهند تا ادعاهای خود را در مورد سطح و میزان حذف حجمی تأیید کنند.
برای به حداکثر رساندن زمان کار اسپیندل و کاهش تنگناهای راهاندازی، بلافاصله پس از نصب دستگاه، ابزار جمعشدگی و سیستمهای بستن نقطه صفر را اجرا کنید.
آموزش نرم افزار CAM اختصاصی را برای برنامه نویسان خود برنامه ریزی کنید تا مطمئن شوید که آنها می توانند مسیرهای ابزار با سرعت بالا و درگیری ثابت مورد نیاز برای ماشینکاری قالب مدرن را تولید کنند.
سوالات متداول
س: تفاوت بین یک آسیاب عمودی استاندارد و یک مرکز فرز عمودی دقیق چیست؟
A: یک مرکز دقیق به طور خاص برای تلرانس های تنگ ساخته شده است. دارای استحکام سازه ای افزایش یافته است که اغلب از ریخته گری های سنگین تر یا بتن پلیمری استفاده می کند. این شامل جبران گرمایی فعال برای مدیریت رشد گرما است. علاوه بر این، از قدرت پردازش پیشرفته CNC با نگاهی به جلو با سرعت بالا برای مدیریت سطوح پیچیده سه بعدی بدون لکنت استفاده می کند.
س: چرا سرعت اسپیندل در آسیاب عمودی برای ماشینکاری قالب حیاتی است؟
A: سرعت اسپیندل بالا برای پایان دادن به پاس مورد نیاز است. تکمیل قالب به ابزارهایی با قطر کوچک برای رسیدن به گوشه های تنگ و جزئیات پیچیده متکی است. برای دستیابی به سرعت سطح صحیح و بار تراشه بدون شکستن این ابزارهای کوچک، اسپیندل باید با دورهای بسیار بالا، اغلب بیش از 15000 دور در دقیقه بچرخد.
س: یک دستگاه فرز CNC عمودی چگونه ماشین کاری حفره عمیق را کنترل می کند؟
A: ماشینکاری حفره عمیق چالش های تخلیه تراشه را به دلیل گرانش ایجاد می کند. این دستگاه با استفاده از خنک کننده دوکی با فشار بالا (TSC) یا انفجارهای هوای قابل برنامه ریزی برای خارج کردن تراشه ها از جیب این کار را انجام می دهد. اپراتورها همچنین از مسیرهای ابزار تخصصی برای مدیریت تعامل و جلوگیری از برش تراشه استفاده می کنند.
س: آیا دستگاه فرز عمودی می تواند فولاد ابزار سخت شده را برش دهد؟
ج: بله. برش فولاد ابزار سخت شده نیاز به یک دستگاه سفت و سخت دارد. موفقیت به روش های جعبه سنگین یا راهنماهای خطی بزرگ، یک دوک با گشتاور بالا برای خشن کردن، و یک پایه عظیم برای جذب لرزش بستگی دارد. استفاده از ابزار کاربید روکش شده مناسب و نگهدارنده ابزار سفت و سخت نیز الزامی است.
س: جبران حرارتی چه نقشی در ساخت قالب دارد؟
A: چرخه های تکمیل قالب اغلب برای ساعت های زیادی اجرا می شود. در طول این مدت، گرمای دوک و موتورها باعث می شود که ریخته گری ماشین و پیچ های توپی منبسط شوند. جبران حرارتی از سنسورها و نرمافزار برای تنظیم پویای محورها استفاده میکند و اطمینان حاصل میکند که دقت در سطح میکرون در طول چرخه طولانی حفظ میشود.
س: چگونه بین یک ماشین فرز عمودی 3 محور و 5 محور برای قالب ها انتخاب کنم؟
A: یک ماشین 3 محور ساده تر است، هزینه کمتری دارد و اکثر صفحات قالب استاندارد و حفره های ساده را کنترل می کند. یک دستگاه 5 محوره برای قالب های بسیار پیچیده ضروری است. با کج کردن قطعه کار، دسترسی ابزار را کوتاهتر میکند، که انحراف ابزار را کاهش میدهد، سطح را بهبود میبخشد و چندین تنظیم دستی را حذف میکند.
مقالات مرتبط
-
 مشتریان گرامی و شرکای تجاری، به منظور رعایت دقیق قوانین و مقررات کنترل صادرات ملی و انجام تعهدات بینالمللی، اطمینان از اینکه ماشینهای فرز CNC و تراشهای CNC صادراتی ما کاملاً قانونی و منطبق هستند، بدینوسیله سیاستهای مربوطه را به اطلاع شما میرسانیماخبار شرکت
-
 گرد و غبار گرافیت ساینده CNC های استاندارد را از بین می برد. بیاموزید که چرا ماشینهای تخصصی ضد گرد و غبار و روشهای آسیاب مرطوب یا خشک مناسب برای تولید ایمن الکترود EDM ضروری هستند.اخبار محصول
-
 مراکز شیر مته، رزوهکاری با سرعت بالا را برای تولید با حجم بالا ارائه میکنند. درک محدودیتهای گشتاور دوک از شکستن ابزار پرهزینه جلوگیری میکند و زمان چرخه ماشین را بهینه میکند.اخبار محصول


