



La producción de moldes no deja margen de error. Cuando mecaniza geometrías 3D complejas, cavidades profundas y núcleos intrincados, desviaciones a nivel de micras o acabados superficiales deficientes, desecha instantáneamente el costoso acero para herramientas. Esta realidad obliga a los fabricantes de moldes a equilibrar la eliminación agresiva de material durante el desbaste con la precisión extrema requerida para las pasadas de acabado finales. Necesita equipos que manejen cargas pesadas de virutas sin comprometer la precisión dimensional final de la cavidad del molde.
Si bien varios centros de mecanizado se encargan del trabajo de metales en general, el La fresadora vertical sigue siendo el activo fundamental para los talleres de moldes. Su diseño mecánico proporciona claras ventajas para el trabajo en cavidades, permitiendo que la gravedad ayude con el asiento de la pieza de trabajo y el manejo de virutas en configuraciones específicas. Esta guía proporciona un marco de evaluación técnica para seleccionar equipos que cumplan con tolerancias estrictas de fabricación de moldes y demandas de producción intensas, garantizando que su taller funcione de manera eficiente.
La orientación del husillo dicta la capacidad: la alineación vertical del husillo es especialmente adecuada para el corte por inmersión, la perforación y el trabajo de detalle complejo requerido en las cavidades del molde.
La rigidez no es negociable: el mecanizado exitoso de moldes en aceros para herramientas endurecidos requiere una base y una columna de máquina diseñadas para una máxima amortiguación de vibraciones y estabilidad térmica.
Los sistemas de control impulsan el acabado de la superficie: un centro de fresado vertical de precisión de alta gama se basa en velocidades de procesamiento avanzadas y capacidades de anticipación para ejecutar trayectorias de herramientas CAD/CAM complejas sin ranuras ni tartamudeos.
La automatización cierra la brecha: la integración de sondas de husillo y mesas de paletas magnéticas transforma un molino vertical independiente para el mecanizado de moldes en una celda de producción escalable y de alta eficiencia.
El papel estratégico de la fresadora vertical en la fabricación de moldes
La producción exitosa de moldes depende de estrictos requisitos básicos. La precisión dimensional debe permanecer constante en piezas de trabajo grandes y pesadas. La máquina debe ofrecer un acabado superficial superior para reducir el tiempo de pulido manual, que a menudo obstaculiza la entrega del molde. Además, el equipo debe mecanizar de manera eficiente aleaciones endurecidas como aceros para herramientas P20, H13 y S7. Cumplir con estos criterios requiere una máquina construida específicamente para brindar rigidez y precisión, no solo corte de uso general.
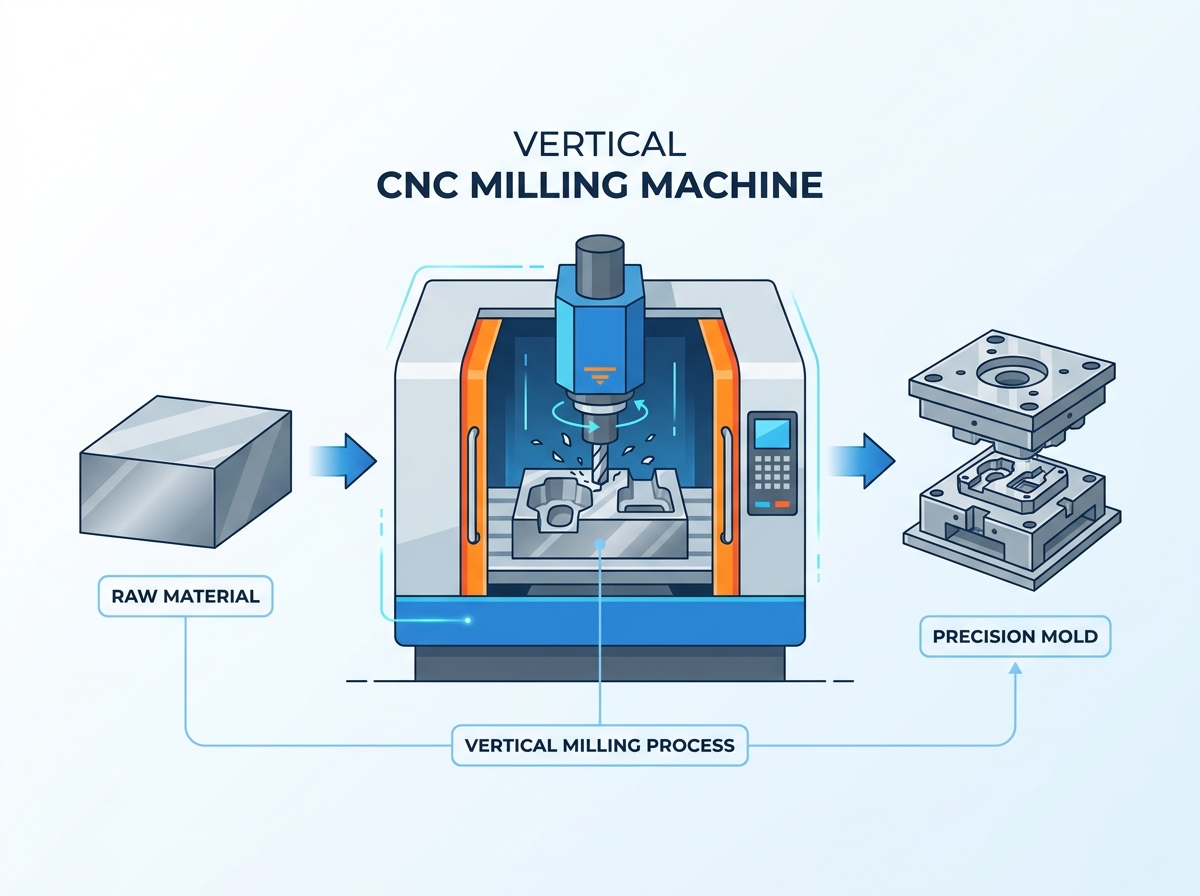
La dinámica mecánica de una configuración vertical respalda directamente estos objetivos del taller. La herramienta de corte gira dentro de un husillo orientado verticalmente que se mueve a lo largo del eje Z. El movimiento controlado de la máquina guía la mesa y la pieza de trabajo a lo largo de los ejes X e Y. Esta orientación vertical permite que la gravedad ayude a asentar la pieza de trabajo plana contra la mesa o el accesorio. Proporciona a los operadores una línea de visión clara y sin obstáculos durante configuraciones complejas, indicando exactamente dónde se acopla la herramienta al bloque.
Un husillo orientado verticalmente destaca en estrategias de trayectoria de herramienta específicas que se utilizan diariamente en los talleres de moldes. Las operaciones de inmersión se benefician de la fuerza directa hacia abajo aplicada a lo largo del eje Z. Los complejos alojamientos necesarios para las cavidades y núcleos de moldes profundos son más fáciles de programar y ejecutar cuando la herramienta se acerca desde arriba. La máquina realiza la transición a lo largo de todo el ciclo de vida del molde sin problemas.
Los operadores cuadran los bloques en bruto y desbastan el exceso de material utilizando molinos de alto avance.
La máquina ejecuta pasadas de semiacabado para reducir la geometría y dejar un margen de material uniforme.
Las pasadas finales de acabado a alta velocidad utilizan fresas esféricas de diámetro pequeño para generar la forma final de la cavidad.
Los ciclos de taladrado y roscado terminan los orificios del pasador expulsor y los canales de enfriamiento.
Cuando evalúa una máquina para estas tareas, debe mirar más allá de las especificaciones básicas. La capacidad de mantener una tolerancia estricta mientras se desbasta un bloque de acero P20 dicta el verdadero valor del equipo. Si el marco de la máquina se flexiona durante los cortes pesados, pasará horas trabajando en banco y puliendo el molde final para corregir los errores dimensionales.
Anatomía del núcleo: ¿Qué hace que un molino vertical para el mecanizado de moldes sea eficaz?
Dinámica del husillo: velocidad frente a par
Seleccionar el husillo adecuado implica un equilibrio directo entre par y velocidad. Los husillos de alto par son necesarios para desbastar materiales resistentes. Proporcionan la fuerza de corte necesaria para empujar fresas planeadoras grandes y cortadores de alto avance rápidamente a través del acero endurecido. Un cabezal con engranajes o un husillo de accionamiento directo en línea de alto torque proporciona el gruñido bajo necesario para eliminar grandes volúmenes de material sin detenerse.
Por el contrario, para las pasadas de acabado se requieren husillos de alta velocidad que funcionen entre 15.000 y 30.000 RPM. Estas altas velocidades permiten que las herramientas de pequeño diámetro alcancen una superficie óptima y cargas de viruta sin romperse. Cuando utiliza un molino de bolas de 1/16 de pulgada para terminar una esquina estrecha, necesita RPM para mantener la acción de corte. Sin suficiente velocidad, la herramienta roza contra el material, generando calor, desviándose y eventualmente rompiéndose.
Las opciones de conicidad del husillo tienen un gran impacto en la rigidez y el descentramiento de la herramienta a altas velocidades. Un cono CAT40 estándar ofrece una excelente fuerza de agarre para trabajos generales con moldes y desbaste pesado. Sin embargo, los conos HSK-A63 proporcionan un asiento de doble contacto superior. Este diseño de doble contacto minimiza la deflexión de la herramienta y mantiene una concentricidad estricta durante las operaciones de acabado a alta velocidad, evitando marcas de vibración en la superficie del molde.
| del cono del husillo | Ventaja principal | Mejor aplicación de molde | Rendimiento de alta velocidad |
|---|---|---|---|
| CAT40 | Alta fuerza de agarre, amplia disponibilidad | Desbaste pesado, planeado grande | Moderado (propenso a hablar ruidosamente a RPM extremas) |
| HSK-A63 | Asiento de doble contacto, alta rigidez | Acabado de alta velocidad, contorno 3D | Excelente (mantiene la concentricidad a más de 20 k RPM) |
| BBT40 (contacto doble) | Combina herramientas CAT40 con contacto frontal | Desbaste y acabado mixto | Muy bien |
Rigidez estructural: la base y la cimentación de la columna
La base de la máquina proporciona la estabilidad fundamental necesaria para la fabricación de moldes. Debe amortiguar las fuertes vibraciones generadas al fresar aceros para herramientas endurecidos. Una base masiva y bien acanalada absorbe estas frecuencias, evitando marcas de vibración en la superficie del molde. Si la base carece de masa, la vibración se transfiere directamente a la herramienta de corte, destruyendo el acabado de la superficie y reduciendo la vida útil de la herramienta.
El diseño de la columna es igualmente crítico. Una columna robusta sostiene rígidamente el cabezal del husillo. Debe resistir momentos de flexión severos durante operaciones de inmersión de alto avance en el eje Z. Cuando una fresa de alto avance entra en el corte, empuja hacia atrás contra el husillo. Una columna débil se inclinará hacia atrás, provocando que la herramienta corte superficialmente y dejando exceso de material en la pieza de trabajo.
La selección del material para el bastidor de la máquina dicta sus capacidades de amortiguación. El hierro fundido sigue siendo el estándar de la industria y ofrece una excelente absorción de vibraciones y rigidez estructural. El hierro fundido Meehanite, en particular, proporciona una estructura de grano densa y uniforme, ideal para máquinas herramienta. Algunas máquinas avanzadas utilizan una construcción de hormigón polímero. El hormigón polímero proporciona una amortiguación de vibraciones aún mayor y una estabilidad térmica superior en comparación con el hierro fundido tradicional, lo que lo hace muy deseable para trabajos de moldes de ultraprecisión.
Configuración de ejes y guías
La selección de la guía determina cómo la máquina maneja las fuerzas de corte y los movimientos rápidos. Las guías lineales ofrecen velocidades de recorrido más rápidas y menor fricción. Utilizan rodamientos de bolas o de rodillos sobre un carril perfilado. Las guías lineales de rodillos proporcionan un excelente equilibrio entre velocidad y rigidez, lo que las hace muy efectivas para pasadas de acabado ligeras y de alta velocidad donde la máquina debe cambiar de dirección rápidamente.
Las guías de caja proporcionan rigidez superior y amortiguación de vibraciones. Consisten en sólidas guías de hierro fundido que se deslizan unas contra otras, separadas por una fina película de aceite (Turcita). Ofrecen una enorme superficie de contacto, lo que los hace ideales para desbaste pesado en metales duros. Sin embargo, las guías en forma de caja sufren de adherencia y deslizamiento a velocidades de avance muy bajas, lo que puede afectar negativamente el acabado de la superficie durante el contorneado lento y preciso.
Las capacidades de recorrido del eje deben alinearse con los objetivos de producción del taller. Los recorridos X, Y y Z deben adaptarse al tamaño máximo de base de molde que el taller pretende producir, además del espacio libre para herramientas y sujeción de piezas. El recorrido insuficiente del eje Z limita gravemente la capacidad de mecanizar cavidades profundas, utilizar portaherramientas largos o integrar mesas giratorias para el mecanizado de múltiples lados.
Evaluación de un centro de fresado vertical de precisión
Sistemas de control CNC y potencia de procesamiento
La fabricación de moldes requiere controles CNC avanzados capaces de manejar archivos de código masivos generados por software CAM moderno. A El centro de fresado vertical de precisión se basa en altas velocidades de procesamiento de bloques. Los algoritmos avanzados de anticipación leen miles de líneas de código antes del corte real. Esta potencia de procesamiento evita que la máquina tartamudee durante el contorno 3D complejo.
Cuando una máquina tartamudea, la herramienta se detiene en el material durante una fracción de segundo. Esta permanencia hace que la herramienta roce, genera calor y deja una hendidura visible o una marca facetada en la superficie. La anticipación de alta velocidad garantiza un movimiento suave y continuo del eje al calcular las curvas óptimas de aceleración y desaceleración para la geometría programada. Este movimiento suave se traduce directamente en acabados superficiales tipo espejo, lo que reduce drásticamente la necesidad de pulido manual.
Debe verificar las capacidades de procesamiento de datos del control. Busque controles que ofrezcan modos específicos de mecanizado de alta velocidad (HSM). Estos modos permiten al operador ajustar el comportamiento de la máquina, priorizando una precisión dimensional estricta o un movimiento más suave y rápido dependiendo de la operación específica que se esté realizando.
Estabilidad térmica y compensación
La expansión térmica es una dura realidad durante los ciclos de acabado largos. Los programas de acabado de moldes suelen ejecutarse sin supervisión durante 10 a 20 horas. El calor generado por los cojinetes del husillo, la fricción del husillo de bolas y las fluctuaciones de la temperatura ambiente del taller hacen que el bastidor de la máquina se expanda y contraiga. Esta deriva térmica arruina las tolerancias estrictas, provocando líneas de desajuste donde diferentes herramientas se mezclan.
Mitigar este riesgo requiere hardware y software dedicados. Los enfriadores de husillo hacen circular fluido con temperatura controlada alrededor del cartucho del husillo para mantener una temperatura de funcionamiento constante. Los husillos de bolas huecos con refrigeración interna evitan el crecimiento del eje durante movimientos rápidos y repetitivos. Sin enfriamiento del husillo de bolas, la fricción calienta el husillo, provocando que se alargue e introduciendo errores de posicionamiento.
El software de compensación térmica en tiempo real utiliza sensores colocados estratégicamente a lo largo de la pieza fundida de la máquina. El control monitorea estas temperaturas y utiliza algoritmos para predecir y ajustar dinámicamente la deriva térmica. Aplica microcompensaciones a los ejes, lo que garantiza que la punta de la herramienta permanezca exactamente donde dicta el programa, independientemente de cuánto se haya expandido la fundición de la máquina.
Sujeción de piezas y automatización durante el proceso
La sujeción estandarizada transforma las tasas de utilización de la máquina. Las mesas de paletas magnéticas y los sistemas de sujeción de punto cero permiten configuraciones de 'ingeniería cero'. Los operadores preparan la materia prima en una plataforma fuera de la máquina mientras el husillo corta otra pieza. Una vez que finaliza el trabajo anterior, la nueva paleta se bloquea en su lugar instantáneamente con una precisión repetible a nivel de micras. Esto reduce drásticamente el tiempo de inactividad entre configuraciones.
La inspección durante el proceso mejora aún más la productividad y el control de calidad. La integración de sondas de husillo permite la alineación automatizada de las piezas. La sonda localiza la pieza de trabajo, actualiza las compensaciones de trabajo automáticamente y verifica las dimensiones críticas antes de que la pieza salga de la máquina. Esta automatización reduce los tiempos de configuración, elimina costosos errores de alineación humana y permite el mecanizado sin supervisión con confianza.
Las sondas de ajuste de herramientas son igualmente importantes. Los ajustadores de herramientas láser miden la longitud y el diámetro de la herramienta a las RPM operativas, teniendo en cuenta el crecimiento del husillo y el descentramiento de la herramienta. También detectan herramientas rotas automáticamente, deteniendo la máquina antes de que una cortadora rota arruine la pieza de trabajo o provoque una colisión.
Fresado vertical versus horizontal: compensaciones en la producción de moldes
Cuándo elegir vertical
A El molino vertical para mecanizado de moldes requiere una menor inversión de capital inicial en comparación con las alternativas horizontales. También ocupa una huella de espacio significativamente menor. Esto lo hace muy atractivo para los talleres de moldes independientes que maximizan el diseño de sus instalaciones y sus presupuestos de gastos de capital.
El diseño vertical demuestra una clara superioridad en aplicaciones específicas. El trabajo de inmersión detallado se beneficia de la orientación vertical del eje Z, lo que permite que las fuerzas de empuje se dirijan directamente hacia la mesa rígida de la máquina. La perforación de orificios profundos para los pasadores eyectores es sencilla y muy precisa. El mecanizado de componentes de moldes planos en forma de placa es inherentemente más fácil cuando la gravedad mantiene la placa plana contra la mesa, lo que simplifica los requisitos de sujeción de piezas.
Los operadores generalmente encuentran que las máquinas verticales son más fáciles de configurar y monitorear. El acceso frontal abierto permite cargar fácilmente bases de moldes pesadas utilizando una grúa aérea. El operador puede pararse directamente frente a la máquina y verificar visualmente la trayectoria de la herramienta y el flujo de refrigerante, lo cual es fundamental durante las pruebas del primer artículo.
Gestionar el desafío de la evacuación de chips
El fresado vertical tiene una debilidad principal en el trabajo con cavidades profundas. La gravedad atrapa las virutas en el fondo del bolsillo. Si las virutas no se evacuan inmediatamente, la cortadora las vuelve a cortar. Esto conduce a un acabado superficial deficiente, un desgaste acelerado de la herramienta y una rotura catastrófica de la herramienta. El recorte de virutas endurecidas destruirá una fresa de carburo en segundos.
Mitigar este desafío requiere características específicas de la máquina y estrategias de programación. El refrigerante a través del husillo (TSC) de alta presión expulsa las virutas de las bolsas profundas, proporcionando lubricación y limpiando la zona de corte simultáneamente. El aire programable elimina las virutas al cortar en seco, lo que a menudo es necesario para evitar el choque térmico en herramientas de carburo recubiertas durante el fresado duro.
Las estrategias de trayectoria de herramientas CAM especializadas también ayudan a gestionar las cargas de viruta en cavidades profundas. Los métodos de entrada en rampa y helicoidal reducen el impacto inicial en la herramienta. Los ciclos de perforación por pico rompen las virutas en tamaños manejables. Los sistemas de soplado de aire integrados en la cara del husillo proporcionan una corriente continua de aire para mantener la zona de corte despejada cuando no se aplica TSC.
Riesgos de implementación y estrategias de mitigación
Deflexión de la herramienta y fallas en el acabado superficial
El uso de herramientas de largo alcance para cavidades profundas del molde introduce un riesgo significativo. Las herramientas largas carecen de rigidez. Esto provoca vibraciones, un acabado superficial deficiente y una grave inexactitud dimensional. La herramienta se desvía del corte, dejando exceso de material en las paredes del molde. Cuando la herramienta se desvía, también cambia la geometría de corte efectiva, lo que provoca un desgaste impredecible de la herramienta.
La mitigación requiere un enfoque multifacético. Especificar máquinas con alta rigidez dinámica para resistir la vibración. Adopte portaherramientas de ajuste retráctil para obtener una fuerza de agarre máxima y un descentramiento mínimo. Los soportes de ajuste por contracción proporcionan un perfil simétrico que mantiene el equilibrio a altas RPM. Utilice el software CAM para generar trayectorias de herramientas de interacción constante.
Las estrategias de fresado trocoidal mantienen constante la carga de la herramienta, lo que reduce la deflexión incluso con herramientas de largo alcance. Al realizar ligeros pasos radiales a altas velocidades de avance, la herramienta evita enterrarse en las esquinas, manteniendo un espesor de viruta constante y evitando fallas catastróficas.
Cuellos de botella en la integración CAD/CAM
Un alto rendimiento La fresadora CNC vertical se ve fácilmente obstaculizada por un software obsoleto. Los postprocesadores deficientes no logran utilizar todas las capacidades de la máquina. Si el sistema CAM no puede generar código de superficie de alta velocidad, o si el posprocesador genera datos punto a punto en lugar de arcos suaves, el hardware avanzado de la máquina permanece inactivo.
Asegúrese de que el nuevo control de la máquina sea totalmente compatible con el ecosistema CAD/CAM existente del taller. Presupuesto específico para el desarrollo de postprocesadores personalizados durante la fase de compra. Un buen posprocesador generará automáticamente los códigos HSM, los comandos de refrigerante y los ciclos de sonda correctos.
Invierta en capacitación de operadores para garantizar que los programadores comprendan cómo aprovechar los ciclos de mecanizado avanzados y de alta velocidad. Una máquina es tan capaz como el código que la impulsa. La capacitación garantiza que su equipo pueda obtener el máximo retorno de la inversión del nuevo equipo.
Conclusión
Audite los tamaños actuales de sus moldes y la dureza del material para determinar el torque exacto del husillo y los requisitos de recorrido del eje antes de contactar a los proveedores.
Exija a los fabricantes de máquinas herramienta que realicen cortes de prueba en sus grados específicos de acero para herramientas para verificar sus afirmaciones con respecto al acabado superficial y las tasas de eliminación volumétrica.
Implemente herramientas de ajuste por contracción y sistemas de sujeción de punto cero inmediatamente después de la instalación de la máquina para maximizar el tiempo de actividad del husillo y reducir los cuellos de botella en la instalación.
Programe capacitación dedicada al software CAM para sus programadores para asegurarse de que puedan generar las trayectorias de herramientas de alta velocidad y compromiso constante necesarias para el mecanizado de moldes moderno.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre un molino vertical estándar y un centro de fresado vertical de precisión?
R: Un centro de precisión está construido específicamente para tolerancias estrictas. Presenta una rigidez estructural mejorada y, a menudo, utiliza piezas fundidas más pesadas u hormigón polimérico. Incluye compensación térmica activa para gestionar el crecimiento de calor. Además, utiliza potencia de procesamiento CNC avanzada con anticipación de alta velocidad para manejar superficies 3D complejas sin tartamudeos.
P: ¿Por qué la velocidad del husillo es crítica en un molino vertical para el mecanizado de moldes?
R: Se requieren altas velocidades del husillo para las pasadas de acabado. El acabado de moldes se basa en herramientas de pequeño diámetro para llegar a rincones estrechos y detalles intrincados. Para lograr la velocidad superficial y la carga de viruta correctas sin romper estas pequeñas herramientas, el husillo debe girar a muy altas RPM, a menudo superando las 15.000 RPM.
P: ¿Cómo maneja una fresadora CNC vertical el mecanizado de cavidades profundas?
R: El mecanizado de cavidades profundas presenta desafíos en la evacuación de virutas debido a la gravedad. La máquina maneja esto utilizando refrigerante a través del husillo (TSC) de alta presión o ráfagas de aire programables para forzar la salida de las virutas de la cavidad. Los operadores también utilizan trayectorias de herramientas especializadas para gestionar el compromiso y evitar el recorte de virutas.
P: ¿Puede una fresadora vertical cortar acero para herramientas endurecido?
R: Sí. Cortar acero para herramientas endurecido requiere una configuración de máquina rígida. El éxito depende de guías lineales pesadas o guías lineales de gran tamaño, un husillo de alto torque para desbaste y una base masiva para absorber las vibraciones. También es obligatorio utilizar herramientas de carburo recubiertas adecuadas y portaherramientas rígidos.
P: ¿Qué papel juega la compensación térmica en la fabricación de moldes?
R: Los ciclos de acabado de moldes suelen durar muchas horas. Durante este tiempo, el calor del husillo y los motores hace que la fundición de la máquina y los husillos de bolas se expandan. La compensación térmica utiliza sensores y software para ajustar las posiciones de los ejes de forma dinámica, lo que garantiza que se mantenga la precisión a nivel de micras durante todo el ciclo largo.
P: ¿Cómo elijo entre una fresadora vertical de moldes de 3 ejes y una de 5 ejes?
R: Una máquina de 3 ejes es más simple, cuesta menos y maneja la mayoría de las placas de molde estándar y cavidades sencillas. Para moldes muy complejos es necesaria una máquina de 5 ejes. Permite un alcance más corto de la herramienta al inclinar la pieza de trabajo, lo que reduce la deflexión de la herramienta, mejora el acabado de la superficie y elimina múltiples configuraciones manuales.
Artículos relacionados
-
 Estimados clientes y socios comerciales: Para cumplir estrictamente con las leyes y regulaciones nacionales de control de exportaciones y cumplir con las obligaciones internacionales, garantizando que nuestras fresadoras y tornos CNC exportados sean totalmente legales y cumplan con las normas, por la presente le notificamos las políticas pertinentesNoticias de la empresa
-
 El polvo de grafito abrasivo destruye los CNC estándar. Descubra por qué las máquinas especializadas a prueba de polvo y los métodos de fresado en seco o en húmedo adecuados son esenciales para una producción segura de electrodos de electroerosión.Noticias de producto
-
 Los centros de machos de taladrar ofrecen roscado de alta velocidad para producciones de gran volumen. Comprender los límites de torsión del husillo evita costosas roturas de herramientas y optimiza los tiempos de ciclo de la máquina.Noticias de producto


