



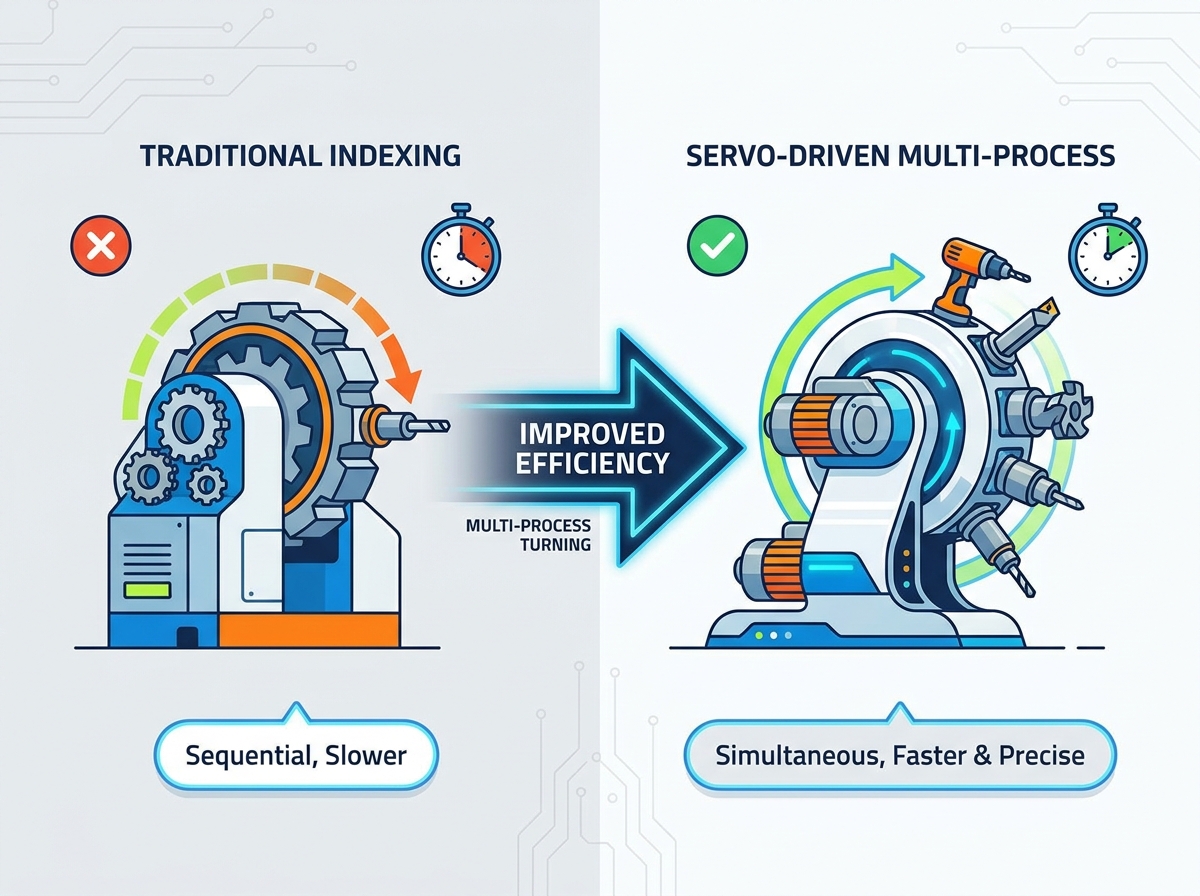
En el torneado multiproceso de gran volumen, el tiempo sin corte es el principal factor negativo para la eficacia general del equipo. La latencia del cambio de herramientas aumenta significativamente en tiradas de producción largas y complejas. Las torretas hidráulicas o mecánicas tradicionales introducen retrasos en la indexación, desgaste mecánico e inconsistencias térmicas. Estos problemas comprometen tanto los tiempos de ciclo como la tolerancia de las piezas en un Torno CNC de alta resistencia . La transición a un sistema de indexación servoaccionado aborda estos cuellos de botella directamente. Esta guía evalúa las realidades mecánicas, las métricas de rendimiento y las compensaciones operativas de la integración de la tecnología de servotorre en los flujos de trabajo de mecanizado modernos. Examinaremos cómo la indexación de alta velocidad cambia la forma en que los talleres manejan el torneado multiproceso, centrándonos en la reducción del tiempo de ciclo y la rigidez mecánica.
Reducción del tiempo de ciclo: Los servomotores permiten una indexación bidireccional en menos de un segundo, lo que reduce drásticamente el tiempo sin corte en programas de piezas complejos.
Precisión posicional: Los servomecanismos de accionamiento directo eliminan el juego y la deriva térmica asociados con el fluido hidráulico, lo que garantiza una mayor repetibilidad en cualquier máquina de torneado de torreta de precisión.
Especificidad de la aplicación: si bien las torretas eléctricas son necesarias para el mecanizado rotativo y de herramientas motorizadas, las torretas servo dedicadas maximizan el rendimiento y la confiabilidad para el torneado estándar y la producción por lotes.
Mantenimiento y cambio de energía: reemplazar los sistemas hidráulicos con servoaccionamientos reduce el mantenimiento de fluidos y los costos de energía, pero requiere capacidades especializadas de resolución de problemas eléctricos.
La mecánica de un torno de servotorre frente a los sistemas tradicionales
Actuación de torreta hidráulica versus servotorreta
Comprender las diferencias mecánicas entre los sistemas de torreta es fundamental para optimizar la producción en el taller. Las torretas hidráulicas dependen de la indexación impulsada por fluidos. Utilizan una bomba central para empujar el aceite hidráulico a través de válvulas, colectores y cilindros. Este movimiento fluido libera, gira y vuelve a sujetar físicamente el cabezal de la torreta. La viscosidad del fluido hidráulico cambia a medida que la máquina se calienta durante un turno. Esta fluctuación de temperatura provoca tiempos de indexación inconsistentes y requiere que los operadores supervisen el sistema constantemente.
En contraste, un El torno de servotorre utiliza motores eléctricos programables. Un servomotor de CA dedicado se conecta directamente al mecanismo de la torreta, a menudo a través de un juego de engranajes de precisión o un accionamiento directo. Utiliza retroalimentación digital de un codificador absoluto para controlar la rotación con precisión. No hay líquido que calentar, ni válvulas que atascarse, ni caídas de presión que solucionar. El sistema eléctrico proporciona par instantáneo, moviendo el pesado disco de la torreta exactamente donde necesita ir sin dudarlo.
Las velocidades de indexación resaltan una enorme brecha de rendimiento entre las dos tecnologías. Los sistemas hidráulicos suelen requerir de dos a tres segundos para completar un solo cambio de herramienta. El fluido debe presurizarse, accionar la leva mecánica, girar el disco y volver a asentarse en el acoplamiento de bloqueo. Las transiciones de indexación del servo ocurren en fracciones de segundo. El motor eléctrico acelera y desacelera casi instantáneamente. Este movimiento rápido elimina los cambios lentos de herramienta durante ciclos complejos, manteniendo el husillo cortando metal en lugar de esperar a la máquina.
Las brechas de eficiencia energética también favorecen la actuación eléctrica. Las unidades de energía hidráulica consumen energía continua. La bomba funciona constantemente para mantener la presión del sistema, independientemente de si la torreta está indexando o inactiva durante un paso de roscado largo. Un servosistema presenta un perfil de energía bajo demanda. Solo consume corriente máxima durante la fase de indexación real. Durante las operaciones de corte, el servomotor permanece inactivo y consume energía insignificante. La eliminación de las unidades de potencia hidráulica reduce el espacio total requerido para la máquina. El ruido del taller disminuye significativamente sin una bomba en funcionamiento constante y las instalaciones evitan los requisitos de eliminación de fluido hidráulico.
Servotorreta versus torreta de potencia: definición del alcance
Definir límites operativos ayuda a seleccionar el equipo adecuado para sus piezas específicas. Las torretas servo están optimizadas específicamente para cambios rápidos de herramientas en operaciones de torneado estático. Se destacan por presentar rápidamente herramientas de corte fijas (como plaquitas de desbaste, barras de mandrinar y herramientas de roscado) en la pieza de trabajo. Su diseño prioriza la velocidad, la simplicidad y la repetibilidad extrema. Debido a que no tienen ejes de transmisión internos para herramientas motorizadas, el disco de la torreta es más liviano. Esta masa más baja permite que el servomotor indexe la torreta a máxima velocidad.
Las torretas eléctricas, a menudo llamadas torretas de herramientas activas, tienen un propósito diferente. Admiten fresado, taladrado y mecanizado rotativo directamente en el torno. Para lograrlo, incorporan mecanismos de accionamiento internos, engranajes cónicos y cojinetes para hacer girar las herramientas. Esta funcionalidad adicional viene con compensaciones mecánicas. Las torretas de potencia tienen mayor masa y complejidad mecánica. Sus velocidades de indexación pura son generalmente más lentas que las de las servotorres estáticas dedicadas porque el motor debe hacer girar un conjunto más pesado y complejo.
Los gerentes de producción deben sopesar estos factores cuidadosamente al especificar una máquina. Debe especificar una torreta servo estándar para torneado de gran volumen con operaciones secundarias mínimas. Invierta en una torreta eléctrica cuando las piezas requieran perforaciones, roscados cruzados o fresados descentrados y exhaustivos. Las relaciones de giro estándar y los tamaños de lote dictan esta elección. Si el 90% de su trabajo es puramente torneado, una torreta eléctrica solo ralentizará los tiempos de ciclo e introducirá puntos de mantenimiento innecesarios.
| Característica | Servotorreta (estática) | Torreta eléctrica (herramientas motorizadas) | Torreta hidráulica |
|---|---|---|---|
| Aplicación primaria | Torneado estático de alta velocidad | Torneado y fresado rotativo | Torneado estándar |
| Velocidad de indexación | Extremadamente rápido (0,15 s - 0,5 s) | Moderado (0,5 s - 1,0 s) | Lento (1,5 s - 3,0 s) |
| Complejidad mecánica | Bajo | Alto | Medio (a base de fluido) |
| Masa del disco de la torreta | Ligero | Pesado | Medio |
| Enfoque de mantenimiento | Eléctrico/Codificador | Engranajes/Rodamientos/Eléctrico | Fluido/Sellos/Bombas |
Principales ventajas de rendimiento en torneado multiproceso
Indexación de subsegundos y lógica bidireccional
Los servoaccionamientos calculan automáticamente el camino más corto hasta la siguiente estación de herramientas. Esta lógica de indexación bidireccional cambia la forma en que los programadores abordan los diseños de herramientas. Si la herramienta actual está en la estación uno y la siguiente está en la estación diez en una torreta de doce estaciones, la torreta gira hacia atrás. Se mueve dos posiciones en lugar de girar hacia adelante a través de ocho estaciones. Esta ruta inteligente minimiza la distancia y el tiempo de viaje. Las torretas hidráulicas a menudo dependen de mecanismos de Ginebra unidireccionales, lo que obliga a la torre a tomar el camino más largo.
Los programas de piezas dictan el ahorro de tiempo real en la planta. Los programas con cambios de herramientas de alta frecuencia se benefician exponencialmente de la servotecnología. Considere un ciclo que incluye refrentado, desbaste, semiacabado, ranurado, roscado y acabado final. Un ciclo simple de dos herramientas genera ganancias menores. Un ciclo complejo de múltiples herramientas genera reducciones masivas en el tiempo sin cortar. Cuando utiliza un alimentador de barras y deja caer una pieza cada cuarenta segundos, reducir tres segundos los cambios de herramienta aumenta significativamente su producción diaria.
La cuantificación de este impacto revela aumentos sustanciales de la producción. El ahorro de sólo 1,5 segundos por cambio de herramienta se acumula rápidamente. Si una pieza requiere seis cambios de herramienta, se ahorra nueve segundos por pieza. En una producción de 10.000 piezas, eso equivale a 90.000 segundos. Son 25 horas de tiempo de máquina recuperado. Esto aumenta directamente el rendimiento sin alterar los avances de corte, las velocidades o la profundidad de corte. Obtendrá más piezas simplemente moviendo las herramientas más rápido.
Los codificadores absolutos desempeñan un papel vital en esta eficiencia. Mantienen los datos de posición de la torreta incluso cuando se pierde energía en la máquina. El control CNC sabe exactamente qué herramienta está activa en el momento del arranque. No es necesario realizar una secuencia manual de retorno a cero después de una parada de emergencia o un corte de energía. El operador simplemente borra la alarma, reinicia el programa y continúa cortando. Esta característica hace que la máquina vuelva a la producción más rápido y evita fallas accidentales causadas por solicitar una compensación de herramienta incorrecta.
Mejora del torno de torreta de precisión
Los mecanismos de bloqueo definen la precisión final de la torreta. Las torretas servo utilizan acoplamientos curvicos o Hirth de alta precisión. Estos anillos de engranaje entrelazados se entrelazan para bloquear la torreta en su lugar. Una vez que el servomotor indexa el cabezal en la posición correcta, un mecanismo de sujeción de alta resistencia acopla estos acoplamientos. Los dientes se encajan entre sí, proporcionando un bloqueo mecánico rígido y perfectamente alineado. El servomotor no sujeta la herramienta durante el corte; el acoplamiento mecánico lo hace.
Las métricas de repetibilidad dependen en gran medida de la retroalimentación del servo de circuito cerrado. El codificador absoluto verifica constantemente la posición de giro exacta antes de que encaje el mecanismo de sujeción. Esto garantiza que la altura del centro de la herramienta siga siendo exacta durante miles de ciclos continuos. Puedes confiar en un Máquina de torneado de torreta de precisión para mantener tolerancias estrictas turno tras turno. Al girar muñones de cojinetes de tolerancia estrecha, incluso una desviación de diez milésimas de pulgada en la altura del centro de la herramienta provocará variaciones de diámetro y vibraciones.
La estabilidad térmica es otra ventaja importante de la indexación eléctrica. El fluido hidráulico se calienta durante el funcionamiento continuo, especialmente en aplicaciones de ciclo alto. Este calor se transfiere directamente a la fundición de la máquina, provocando expansión térmica. La deriva térmica obliga a los operadores a ajustar constantemente las compensaciones de las herramientas a lo largo del día para mantener las piezas dentro de la tolerancia. Las torretas servo eliminan esta fuente de calor. La fundición de la máquina permanece estable, preservando estrechas tolerancias dimensionales desde el calentamiento de la mañana hasta el final del turno de noche.
Los controladores CNC modernos integran funciones de mecanizado inteligente directamente con el servoaccionamiento. Utilizan monitoreo de par a nivel de transmisión durante la indexación. Si la torreta encuentra una obstrucción, como una larga barra perforadora que golpea el contrapunto, el torque aumenta instantáneamente. El controlador detecta este pico y detiene el movimiento antes de que se produzcan daños mecánicos. Esto evita colisiones catastróficas, protege los mecanismos de acoplamiento y ahorra miles de dólares en piezas de repuesto.
Evaluación del impacto en las operaciones de tornos CNC de servicio pesado
Realidades de la rigidez y la fuerza de sujeción
Muchos maquinistas se muestran escépticos respecto a las torretas eléctricas. Se preguntan si una torreta accionada eléctricamente puede soportar altas fuerzas de corte. La eliminación de metales pesados requiere una inmensa rigidez. La clave es comprender cómo se bloquean estas torretas. El servomotor sólo se encarga de posicionar el disco de la torreta. Está completamente aislado de las fuerzas cortantes.
Las torretas servo separan las funciones de indexación y sujeción. Los mecanismos de sujeción hidráulicos o neumáticos de alta fuerza se activan después de que el servo indexa la torreta. Tiran del acoplamiento Hirth con una fuerza enorme, que a menudo supera varias toneladas de presión de sujeción. Esto garantiza la máxima rigidez durante la eliminación de metales pesados. Los dientes entrelazados del acoplamiento distribuyen la carga de corte uniformemente a través de la carcasa de la torreta, evitando que cualquier deflexión o vibración llegue al eje del servomotor.
Este diseño destaca en cortes interrumpidos pesados. El mecanizado de aleaciones resistentes de grado aeroespacial como Inconel 718, titanio o acero endurecido 4340 genera vibraciones extremas. Cuando una plaquita de desbaste golpea un corte interrumpido, las cargas de choque son enormes. El acoplamiento mecánico absorbe estas fuerzas. La sujeción robusta permite que el torno realice pasadas de desbaste agresivas, utilizando toda la potencia del husillo sin comprometer los componentes internos de la torreta.
Escalabilidad para la producción continua por lotes
La producción continua por lotes exige una gran resistencia de cada componente de la máquina. Los servomotores prosperan en entornos de fabricación sin luces las 24 horas del día, los 7 días de la semana. No sufren degradación de fluidos, obstrucciones de filtros ni caídas de presión durante turnos largos. Su desempeño se mantiene constante desde la primera parte hasta la diezmilésima parte. Cuando se combina con un alimentador de barras y un receptor de piezas, un torno de servotorre puede funcionar sin supervisión durante horas, maximizando el tiempo de actividad del husillo.
El desgaste mecánico de los componentes se reduce significativamente en comparación con los diseños más antiguos. Las torretas tradicionales dependen de levas, mecanismos de Ginebra y sellos de fluido internos para funcionar. Estas piezas se desgastan, requieren lubricación y eventualmente fallan. Los servosistemas eliminan estos complejos enlaces mecánicos. La naturaleza de accionamiento directo del servomotor significa menos piezas móviles. Esta reducción de la complejidad mecánica mejora drásticamente el tiempo medio entre fallos.
La confiabilidad predecible permite una mejor programación de la producción. Puede ejecutar con confianza lotes grandes sin supervisión. La máquina no se detendrá debido a un sello hidráulico roto o un mecanismo de Ginebra atascado. Esta escalabilidad es esencial para las instalaciones de fabricación modernas y de alta eficiencia que dependen de calendarios de entrega ajustados y un tiempo de inactividad mínimo de las máquinas.
Riesgos de implementación y ahorros operativos
Gasto de capital versus ahorro operativo
La actualización a la tecnología de servotorre requiere evaluar las especificaciones iniciales de la máquina frente a los ahorros operativos a largo plazo. Si bien las máquinas equipadas con torretas servo pueden ocupar un espacio inicial diferente al de los modelos hidráulicos básicos, el retorno de la inversión se obtiene mediante la reducción del tiempo de ciclo. Una indexación más rápida significa más piezas por hora. Al calcular el período de recuperación, los talleres deben tener en cuenta los segundos exactos ahorrados por pieza, multiplicados por el volumen de producción anual.
El ahorro de energía también influye en el cálculo operativo. Las unidades de energía hidráulica consumen electricidad continuamente, generando calor que debe ser gestionado por el sistema HVAC de la instalación. Las torretas servo solo consumen energía durante la fracción de segundo que se necesita para indexar. Durante una vida útil de varios años, esta reducción del consumo eléctrico reduce la carga aérea de la máquina. Además, la eliminación de las compras de aceite hidráulico, el reemplazo de filtros y las tarifas de eliminación de desechos peligrosos contribuye a un presupuesto operativo más reducido.
Perfiles de mantenimiento y compatibilidad del sistema
La adopción de tecnología servo cambia el perfil de mantenimiento de su taller. Se aleja de la complicada resolución de problemas mecánicos y de fluidos. No hay fugas hidráulicas que rastrear debajo de la máquina. No tiene que preocuparse por el desgaste de los sellos, la degradación del aceite o la limpieza de lodos del tanque hidráulico. La atención se centra en rutinas de mantenimiento más limpias y simplificadas.
El mantenimiento ahora implica ajuste de servos y diagnóstico eléctrico. Los técnicos deben comprender la retroalimentación del codificador, los parámetros del variador y los códigos de alarma. Necesitan monitorear las temperaturas del motor y verificar las conexiones eléctricas dentro del gabinete. Si bien es más limpio, esto requiere un conjunto de habilidades diferentes a las de la reparación mecánica tradicional. Los talleres deben asegurarse de que su personal de mantenimiento se sienta cómodo usando multímetros y navegando por las pantallas de diagnóstico CNC.
La compatibilidad del sistema de control es absolutamente crítica al especificar una máquina. El accionamiento de la servotorreta debe comunicarse sin problemas con el controlador CNC principal de la máquina. Mezclar un controlador Fanuc con un servoaccionamiento de terceros incompatible provoca latencia en la comunicación. Esta latencia anula las ventajas de velocidad de la servotorre. Asegúrese siempre de una integración perfecta del PLC y verifique que el fabricante de la máquina utilice componentes de accionamiento compatibles.
Mitigación de riesgos y capacitación de operadores
Las estrategias de mitigación de riesgos deben centrarse en la capacitación de los operadores. Las torretas servo se mueven increíblemente rápido. Los operadores deben tener en cuenta las zonas libres durante la instalación. Un choque a velocidades de servo puede desalinear gravemente el cabezal de la torreta. Los programadores deben asegurarse de que la torreta esté retraída a una posición inicial segura antes de ordenar un índice, especialmente cuando se utilizan barras de mandrinado largas o taladros extendidos.
La formación debe cubrir procedimientos específicos de recuperación de accidentes. A diferencia de las torretas hidráulicas, las torretas servo requieren protocolos de realineación específicos después de una colisión física. Los operadores deben saber cómo soltar el acoplamiento manualmente. Necesitan restablecer los parámetros de desplazamiento de la cuadrícula en el control CNC para realinear las herramientas con el centro del husillo. Una capacitación adecuada minimiza el tiempo de inactividad después de un accidente accidental, lo que permite que el taller vuelva a poner la máquina a cortar metal rápidamente.
Las inspecciones de rutina siguen siendo necesarias para mantener la precisión. Los operadores deben verificar el acoplamiento de sujeción para detectar el ingreso de virutas. Las astillas atrapadas en los dientes Hirth impedirán que se asienten correctamente. Esto causa problemas de tolerancia inmediatos y puede dañar el acoplamiento con el tiempo. Mantener limpia el área del acoplamiento, garantizar que el lavado de refrigerante esté funcionando y verificar la presión de sujeción mecánica garantiza precisión y confiabilidad a largo plazo.
Conclusión
Una torreta servo es la opción definitiva para los fabricantes que priorizan la velocidad y la repetibilidad. Reduce drásticamente el tiempo sin corte en el torneado estándar y la producción por lotes multiproceso. Al eliminar los retrasos hidráulicos y la deriva térmica, estos sistemas elevan la eficiencia general del mecanizado. La transición a esta tecnología requiere comprender las diferencias mecánicas, pero los beneficios operativos superan con creces la curva de aprendizaje.
Realice un análisis del tiempo de ciclo de sus piezas actuales de gran volumen utilizando el software CAM para simular el ahorro de tiempo exacto que producirá una actualización de la servotorre.
Audite las capacidades de mantenimiento de su taller para garantizar que los técnicos puedan manejar los diagnósticos eléctricos, la resolución de problemas del codificador y el ajuste de servos.
Establezca protocolos estrictos de recuperación de accidentes y capacite a todos los operadores sobre los procedimientos de realineación de los cambios de red para minimizar el tiempo de inactividad.
Verifique la compatibilidad del controlador CNC y la integración del variador antes de finalizar cualquier especificación nueva de la máquina.
Preguntas frecuentes
P: ¿Cuál es el tiempo promedio de indexación de un torno de servotorre?
R: Los puntos de referencia de la industria muestran que las servotorres generalmente pasan de una estación a la estación adyacente en 0,15 a 0,5 segundos. Este rápido movimiento reduce drásticamente el tiempo sin corte en comparación con los sistemas hidráulicos tradicionales, que pueden tardar hasta tres segundos.
P: ¿Puede una torreta servo realizar cortes interrumpidos intensos?
R: Sí. El servomotor maneja una rotación rápida, pero los acoplamientos mecánicos robustos se encargan de la sujeción real. Esta separación de funciones los hace muy capaces de realizar mecanizados de alta resistencia en un torno CNC de alta resistencia sin dañar el motor.
P: ¿En qué se diferencia una torreta servo de una torreta de potencia?
R: Una servotorreta utiliza un servomotor para la indexación rápida de herramientas de torneado estáticas. Una torreta eléctrica incluye mecanismos de accionamiento internos y trenes de engranajes para hacer girar herramientas activas, como fresas y taladros, para procesos de fresado.
P: ¿Qué mantenimiento se requiere para un torno de torreta de precisión?
R: Las comprobaciones de rutina incluyen verificar la retroalimentación del codificador, inspeccionar el acoplamiento de sujeción para detectar el ingreso de virutas, monitorear las temperaturas del servomotor y garantizar que la presión de sujeción mecánica permanezca dentro de las especificaciones.
P: ¿Cómo se compara el consumo de energía de una torreta servo con el de una torreta hidráulica?
R: Las torretas hidráulicas requieren un funcionamiento continuo de la bomba para mantener la presión del sistema. Las torretas servo consumen una energía de reserva insignificante. Sólo consumen una cantidad significativa de energía durante la indexación activa, lo que los hace mucho más eficientes energéticamente.
P: ¿Es posible adaptar un torno hidráulico con una torreta servo?
R: Si bien es técnicamente posible, la modernización implica graves desafíos de integración de PLC y control CNC. Comprar una máquina nueva o una actualización respaldada por OEM suele ser más viable y confiable.
P: ¿Cómo mejora la indexación bidireccional los tiempos de ciclo del CNC?
R: El control CNC gira automáticamente la torreta en la dirección del camino más corto hacia la siguiente herramienta. Esto elimina rotaciones completas innecesarias, ahorrando valiosos segundos en programas de piezas complejos.
Artículos relacionados
-
 Estimados clientes y socios comerciales: Para cumplir estrictamente con las leyes y regulaciones nacionales de control de exportaciones y cumplir con las obligaciones internacionales, garantizando que nuestras fresadoras y tornos CNC exportados sean totalmente legales y cumplan con las normas, por la presente le notificamos las políticas pertinentesNoticias de la empresa
-
 El polvo de grafito abrasivo destruye los CNC estándar. Descubra por qué las máquinas especializadas a prueba de polvo y los métodos de fresado en seco o en húmedo adecuados son esenciales para una producción segura de electrodos de electroerosión.Noticias de producto
-
 Los centros de machos de taladrar ofrecen roscado de alta velocidad para producciones de gran volumen. Comprender los límites de torsión del husillo evita costosas roturas de herramientas y optimiza los tiempos de ciclo de la máquina.Noticias de producto


