



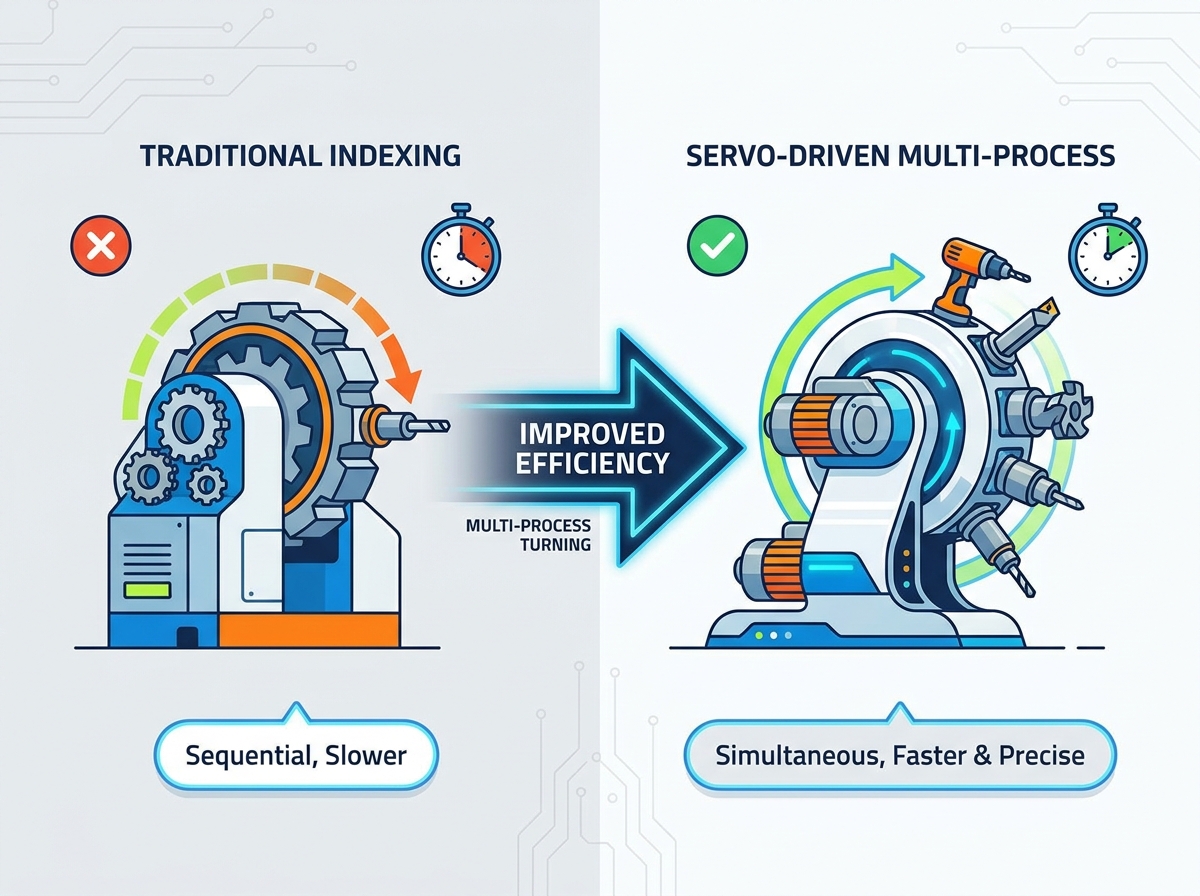
Beim Hochseriendrehen mit mehreren Prozessen ist die Nebenzeit der größte Nachteil für die Gesamteffektivität der Anlage. Die Latenz beim Werkzeugwechsel erhöht sich bei langen, komplexen Produktionsläufen erheblich. Herkömmliche hydraulische oder mechanische Revolver führen zu Indexierungsverzögerungen, mechanischem Verschleiß und thermischen Inkonsistenzen. Diese Probleme beeinträchtigen sowohl die Zykluszeiten als auch die Teiletoleranz Hochleistungs-CNC-Drehmaschine . Der Übergang zu einem servogesteuerten Indexierungssystem behebt diese Engpässe direkt. In diesem Leitfaden werden die mechanischen Realitäten, Leistungskennzahlen und betrieblichen Kompromisse bei der Integration der Servorevolvertechnologie in moderne Bearbeitungsabläufe bewertet. Wir werden untersuchen, wie die Hochgeschwindigkeitsindexierung die Art und Weise verändert, wie Betriebe das Multiprozessdrehen handhaben, wobei wir uns auf die Reduzierung der Zykluszeit und die mechanische Steifigkeit konzentrieren.
Reduzierung der Zykluszeit: Servomotoren ermöglichen eine bidirektionale Indizierung in Sekundenbruchteilen und reduzieren so die Nebenzeiten bei komplexen Teileprogrammen drastisch.
Positionsgenauigkeit: Servomechanismen mit Direktantrieb eliminieren das mit der Hydraulikflüssigkeit verbundene Spiel und die thermische Drift und sorgen so für eine höhere Wiederholgenauigkeit bei jeder Präzisions-Revolverdrehmaschine.
Anwendungsspezifität: Während Power-Revolver für umfangreiche angetriebene Werkzeuge und Rotationsbearbeitung erforderlich sind, maximieren spezielle Servo-Revolver den Durchsatz und die Zuverlässigkeit für die Standarddreh- und Serienproduktion.
Wartung und Energieverlagerung: Der Ersatz hydraulischer Systeme durch Servoantriebe senkt die Flüssigkeitswartung und die Energiekosten, erfordert jedoch spezielle Fähigkeiten zur elektrischen Fehlerbehebung.
Die Mechanik einer Servo-Revolverdrehmaschine im Vergleich zu herkömmlichen Systemen
Hydraulische vs. Servo-Revolverbetätigung
Das Verständnis der mechanischen Unterschiede zwischen Revolversystemen ist für die Optimierung der Produktion in der Werkstatt von entscheidender Bedeutung. Hydraulische Revolver basieren auf einer flüssigkeitsgesteuerten Indexierung. Sie verwenden eine zentrale Pumpe, um Hydrauliköl durch Ventile, Verteiler und Zylinder zu pumpen. Durch diese fließende Bewegung wird der Revolverkopf physisch gelöst, gedreht und wieder gespannt. Die Viskosität der Hydraulikflüssigkeit ändert sich, wenn sich die Maschine während einer Schicht erwärmt. Diese Temperaturschwankungen führen zu inkonsistenten Indexierungszeiten und erfordern eine ständige Überwachung des Systems durch den Bediener.
Im Gegensatz dazu a Die Servo-Revolverdrehmaschine nutzt programmierbare Elektromotorantriebe. Ein spezieller AC-Servomotor ist direkt mit dem Revolvermechanismus verbunden, häufig über ein Präzisionsgetriebe oder einen Direktantrieb. Es nutzt die digitale Rückmeldung eines Absolutwertgebers, um die Drehung präzise zu steuern. Es gibt keine Flüssigkeit, die erhitzt werden muss, keine Ventile, die verklemmen und keine Druckabfälle, die behoben werden müssen. Das elektrische System liefert sofort Drehmoment und bewegt die schwere Revolverscheibe ohne Verzögerung genau dorthin, wo sie hin muss.
Die Indexierungsgeschwindigkeiten verdeutlichen einen enormen Leistungsunterschied zwischen den beiden Technologien. Hydrauliksysteme benötigen oft zwei bis drei Sekunden, um einen einzelnen Werkzeugwechsel durchzuführen. Die Flüssigkeit muss unter Druck gesetzt werden, die mechanische Nocke betätigen, die Scheibe drehen und sich wieder in der Verriegelungskupplung festsetzen. Servo-Indexierungsübergänge erfolgen in Sekundenbruchteilen. Der Elektromotor beschleunigt und bremst nahezu augenblicklich. Diese schnelle Bewegung verhindert träge Werkzeugwechsel bei komplexen Zyklen und sorgt dafür, dass die Spindel Metall schneidet und nicht auf die Maschine warten muss.
Auch Energieeffizienzlücken begünstigen den elektrischen Antrieb. Hydraulikaggregate beziehen kontinuierlich Strom. Die Pumpe läuft ständig, um den Systemdruck aufrechtzuerhalten, unabhängig davon, ob der Revolver während eines langen Einfädeldurchgangs indexiert oder im Leerlauf steht. Ein Servosystem verfügt über ein bedarfsgerechtes Energieprofil. Es nimmt nur während der eigentlichen Schaltphase Spitzenstrom auf. Während des Schneidvorgangs bleibt der Servomotor im Leerlauf und verbraucht vernachlässigbar wenig Strom. Durch den Verzicht auf Hydraulikaggregate verringert sich die insgesamt für die Maschine erforderliche Stellfläche. Ohne eine ständig laufende Pumpe sinkt der Lärm in der Werkstatt erheblich und in den Anlagen entfällt die Notwendigkeit, Hydraulikflüssigkeit zu entsorgen.
Servorevolver vs. Powerrevolver: Den Umfang definieren
Das Definieren von Betriebsgrenzen hilft bei der Auswahl der richtigen Ausrüstung für Ihre spezifischen Teile. Servorevolver sind speziell für schnelle Werkzeugwechsel bei statischen Drehoperationen optimiert. Sie zeichnen sich dadurch aus, dass sie feste Schneidwerkzeuge – wie Schruppeinsätze, Bohrstangen und Gewindeschneidwerkzeuge – schnell am Werkstück anbringen können. Ihr Design legt Wert auf Geschwindigkeit, Einfachheit und extreme Wiederholbarkeit. Da sie keine internen Antriebswellen für angetriebene Werkzeuge haben, ist die Revolverscheibe leichter. Diese geringere Masse ermöglicht es dem Servomotor, den Revolver mit maximaler Geschwindigkeit zu bewegen.
Power-Revolver, oft auch Live-Tooling-Revolver genannt, dienen einem anderen Zweck. Sie unterstützen das Fräsen, Bohren und Drehbearbeiten direkt auf der Drehmaschine. Um dies zu erreichen, verfügen sie über interne Antriebsmechanismen, Kegelräder und Lager, um die Werkzeuge zu drehen. Diese zusätzliche Funktionalität geht mit mechanischen Kompromissen einher. Krafttürme haben eine höhere Masse und eine höhere mechanische Komplexität. Ihre reinen Indexierungsgeschwindigkeiten sind im Allgemeinen langsamer als bei dedizierten statischen Servorevolvern, da der Motor eine schwerere und komplexere Baugruppe drehen muss.
Produktionsleiter müssen diese Faktoren sorgfältig abwägen, wenn sie eine Maschine spezifizieren. Sie sollten einen Standard-Servorevolver für das Drehen großer Mengen mit minimalen Nebenoperationen angeben. Investieren Sie in einen elektrischen Revolver, wenn Teile umfangreiches außermittiges Bohren, Kreuzschneiden oder Fräsen erfordern. Standarddrehverhältnisse und Losgrößen bestimmen diese Wahl. Wenn Ihre Arbeit zu 90 % aus reinem Drehen besteht, verlangsamt ein elektrischer Revolver nur Ihre Zykluszeiten und führt zu unnötigen Wartungspunkten.
| Funktion | Servo-Revolver (statisch) | Power-Revolver (angetriebene Werkzeuge) | Hydraulik-Revolver |
|---|---|---|---|
| Primäre Anwendung | Statisches Hochgeschwindigkeitsdrehen | Drehen und Drehfräsen | Standarddrehen |
| Indexierungsgeschwindigkeit | Extrem schnell (0,15 s – 0,5 s) | Mäßig (0,5 s – 1,0 s) | Langsam (1,5 s – 3,0 s) |
| Mechanische Komplexität | Niedrig | Hoch | Medium (auf Flüssigkeitsbasis) |
| Masse der Turmscheibe | Leicht | Schwer | Medium |
| Wartungsschwerpunkt | Elektrik/Encoder | Getriebe/Lager/Elektrik | Flüssigkeit/Dichtungen/Pumpen |
Kernleistungsvorteile beim Mehrprozessdrehen
Subsekundenindizierung und bidirektionale Logik
Servoantriebe berechnen automatisch den kürzesten Weg zur nächsten Werkzeugstation. Diese bidirektionale Indizierungslogik verändert die Art und Weise, wie Programmierer an Werkzeuglayouts herangehen. Befindet sich das aktuelle Werkzeug auf Station eins und das nächste auf Station zehn auf einem Revolver mit zwölf Stationen, dreht sich der Revolver rückwärts. Es bewegt sich um zwei Positionen, anstatt acht Stationen vorwärts zu rotieren. Durch diese intelligente Routenplanung werden Reisewege und -zeiten minimiert. Hydraulische Geschütztürme sind häufig auf unidirektionale Genfer Mechanismen angewiesen, was den Geschützturm dazu zwingt, einen langen Umweg zu nehmen.
Teileprogramme bestimmen die tatsächliche Zeitersparnis vor Ort. Programme mit hochfrequenten Werkzeugwechseln profitieren exponentiell von der Servotechnologie. Stellen Sie sich einen Zyklus vor, der Plandrehen, Schruppen, Halbschlichten, Nuten, Gewindeschneiden und Endschlichten umfasst. Ein einfacher Zwei-Werkzeug-Zyklus bringt geringfügige Vorteile. Ein komplexer Zyklus mit mehreren Werkzeugen führt zu einer massiven Reduzierung der Nebenzeiten. Wenn Sie einen Stangenlader betreiben und alle vierzig Sekunden ein Teil fallen lassen, können Sie durch die Einsparung von drei Sekunden beim Werkzeugwechsel Ihre tägliche Leistung erheblich steigern.
Die Quantifizierung dieser Auswirkungen zeigt erhebliche Produktionssteigerungen. Die Einsparung von nur 1,5 Sekunden pro Werkzeugwechsel summiert sich schnell. Wenn ein Teil sechs Werkzeugwechsel erfordert, sparen Sie neun Sekunden pro Teil. Bei einer Produktion von 10.000 Teilen entspricht das 90.000 Sekunden. Das sind 25 Stunden zurückgewonnene Maschinenzeit. Dadurch wird der Durchsatz direkt erhöht, ohne dass sich Schnittvorschübe, Geschwindigkeiten oder Schnitttiefe ändern. Sie erhalten mehr Teile aus der Tür, indem Sie einfach die Werkzeuge schneller bewegen.
Absolutwertgeber spielen bei dieser Effizienz eine entscheidende Rolle. Sie behalten die Revolverpositionsdaten auch dann bei, wenn die Stromversorgung der Maschine unterbrochen wird. Die CNC-Steuerung weiß beim Start genau, welches Werkzeug aktiv ist. Nach einem Notstopp oder einem Stromausfall ist es nicht erforderlich, eine manuelle Null-Rückkehr-Sequenz durchzuführen. Der Bediener löscht einfach den Alarm, setzt das Programm zurück und fährt mit dem Schneiden fort. Diese Funktion bringt die Maschine schneller wieder in Produktion und verhindert versehentliche Abstürze, die durch den Aufruf des falschen Werkzeugversatzes verursacht werden.
Weiterentwicklung der Präzisions-Revolverdrehmaschine
Verriegelungsmechanismen bestimmen die endgültige Genauigkeit des Revolvers. Servorevolver nutzen hochpräzise Curvic- oder Hirth-Kupplungen. Diese ineinandergreifenden Zahnkränze greifen ineinander, um den Turm zu fixieren. Sobald der Servomotor den Kopf in die richtige Position bringt, greift ein robuster Klemmmechanismus in diese Kupplungen. Die Zähne verkeilen sich und sorgen für eine starre, perfekt ausgerichtete mechanische Verriegelung. Der Servomotor hält das Werkzeug während des Schnitts nicht; die mechanische Kopplung schon.
Wiederholbarkeitsmetriken basieren stark auf der Servorückführung im geschlossenen Regelkreis. Der Absolutwertgeber überprüft ständig die exakte Drehposition, bevor der Spannmechanismus einrastet. Dadurch wird sichergestellt, dass die Werkzeugmittenhöhe über Tausende kontinuierlicher Zyklen hinweg exakt bleibt. Sie können einem vertrauen Präzisions-Revolverdrehmaschine zur Einhaltung enger Toleranzen Schicht für Schicht. Beim Drehen von Lagerzapfen mit engen Toleranzen führt bereits eine Abweichung von einem Zehntausendstel Zoll in der Werkzeugmittenhöhe zu Durchmesserschwankungen und Rattern.
Die thermische Stabilität ist ein weiterer großer Vorteil der elektrischen Indexierung. Hydraulikflüssigkeit erwärmt sich im Dauerbetrieb, insbesondere bei Anwendungen mit hohen Zyklen. Diese Wärme überträgt sich direkt auf den Maschinenguss und führt zu einer Wärmeausdehnung. Die thermische Drift zwingt die Bediener dazu, die Werkzeugversätze im Laufe des Tages ständig anzupassen, um die Teile innerhalb der Toleranzen zu halten. Servorevolver eliminieren diese Wärmequelle. Der Maschinenguss bleibt vom morgendlichen Aufwärmen bis zum Ende der Nachtschicht stabil und hält enge Maßtoleranzen ein.
Moderne CNC-Steuerungen integrieren intelligente Bearbeitungsfunktionen direkt in den Servoantrieb. Sie nutzen die Drehmomentüberwachung auf Antriebsebene während der Indexierung. Wenn der Revolver auf ein Hindernis trifft – beispielsweise eine lange Bohrstange, die auf den Reitstock trifft –, steigt das Drehmoment sofort an. Der Controller erkennt diese Spitze und stoppt die Bewegung, bevor mechanische Schäden auftreten. Dies verhindert katastrophale Kollisionen, schützt die Kupplungsmechanismen und spart Tausende von Dollar an Ersatzteilen.
Bewertung der Auswirkungen auf Hochleistungs-CNC-Drehmaschinen
Realitäten in Bezug auf Steifigkeit und Klemmkraft
Viele Maschinisten äußern Skepsis gegenüber elektrischen Geschütztürmen. Sie fragen sich, ob ein elektrisch angetriebener Revolver hohen Schnittkräften standhalten kann. Die Entfernung von Schwermetallen erfordert eine enorme Steifigkeit. Der Schlüssel liegt darin, zu verstehen, wie diese Geschütztürme einrasten. Der Servomotor ist lediglich für die Positionierung der Revolverscheibe zuständig. Es ist vollständig von den Schnittkräften isoliert.
Servorevolver trennen die Indexierungs- und Klemmfunktionen. Hydraulische oder pneumatische Spannmechanismen mit hoher Kraft werden aktiviert, nachdem der Servo den Revolver weitergeschaltet hat. Sie ziehen die Hirth-Kupplung mit enormer Kraft zusammen, die oft einen Klemmdruck von mehreren Tonnen übersteigt. Dies sorgt für maximale Steifigkeit beim Schwermetallabtrag. Die ineinandergreifenden Zähne der Kupplung verteilen die Schnittlast gleichmäßig auf das Revolvergehäuse und verhindern so, dass Durchbiegungen oder Vibrationen die Welle des Servomotors erreichen.
Dieses Design zeichnet sich durch stark unterbrochene Schnitte aus. Die Bearbeitung zäher Legierungen in Luftfahrtqualität wie Inconel 718, Titan oder gehärtetem 4340-Stahl erzeugt extreme Vibrationen. Wenn eine Schruppschneideplatte auf einen unterbrochenen Schnitt trifft, sind die Stoßbelastungen enorm. Die mechanische Kopplung nimmt diese Kräfte auf. Dank der robusten Klemmung kann die Drehmaschine aggressive Schruppvorgänge ausführen und dabei die volle Leistung der Spindel nutzen, ohne die internen Komponenten des Revolvers zu beeinträchtigen.
Skalierbarkeit für kontinuierliche Batch-Produktion
Die kontinuierliche Serienproduktion erfordert von jeder Maschinenkomponente eine hohe Ausdauer. Servomotoren gedeihen in Fertigungsumgebungen, in denen rund um die Uhr kein Licht mehr herrscht. Sie leiden nicht unter Flüssigkeitsverschlechterung, Filterverstopfungen oder Druckabfällen über lange Schichten. Ihre Leistung bleibt vom ersten bis zum zehntausendsten Teil konstant. In Kombination mit einem Stangenlader und einem Teilefänger kann eine Servo-Revolverdrehmaschine stundenlang unbeaufsichtigt laufen und so die Spindelverfügbarkeit maximieren.
Mechanische Verschleißkomponenten werden im Vergleich zu älteren Konstruktionen deutlich reduziert. Herkömmliche Geschütztürme sind zum Betrieb auf Nocken, Maltesermechanismen und interne Flüssigkeitsdichtungen angewiesen. Diese Teile nutzen sich ab, müssen geschmiert werden und fallen schließlich aus. Servosysteme machen diese komplexen mechanischen Verbindungen überflüssig. Der Direktantrieb des Servomotors bedeutet weniger bewegliche Teile. Diese Reduzierung der mechanischen Komplexität verbessert die mittlere Zeit zwischen Ausfällen drastisch.
Vorhersehbare Zuverlässigkeit ermöglicht eine bessere Produktionsplanung. Sie können große Chargen problemlos unbeaufsichtigt verarbeiten. Die Maschine stoppt aufgrund einer defekten Hydraulikdichtung oder eines blockierten Maltesermechanismus nicht. Diese Skalierbarkeit ist für moderne, hocheffiziente Produktionsanlagen, die auf enge Lieferpläne und minimale Maschinenausfallzeiten angewiesen sind, von entscheidender Bedeutung.
Implementierungsrisiken und betriebliche Einsparungen
Kapitalausgaben vs. betriebliche Einsparungen
Bei der Umrüstung auf die Servorevolvertechnologie müssen die anfänglichen Maschinenspezifikationen im Hinblick auf langfristige Betriebseinsparungen bewertet werden. Während mit Servorevolvern ausgestattete Maschinen möglicherweise eine andere Grundfläche haben als grundlegende hydraulische Modelle, wird die Kapitalrendite durch die Reduzierung der Zykluszeit erzielt. Eine schnellere Indexierung bedeutet mehr Teile pro Stunde. Bei der Berechnung der Amortisationszeit müssen Werkstätten die genauen eingesparten Sekunden pro Teil multipliziert mit der jährlichen Produktionsmenge berücksichtigen.
Auch Energieeinsparungen spielen bei der betrieblichen Berechnung eine Rolle. Hydraulikaggregate verbrauchen kontinuierlich Strom und erzeugen Wärme, die vom HVAC-System der Anlage verwaltet werden muss. Servotürme verbrauchen nur für den Bruchteil einer Sekunde Strom, der zum Indexieren benötigt wird. Über eine mehrjährige Lebensdauer hinweg verringert diese Reduzierung des Stromverbrauchs die Gemeinkosten der Maschine. Darüber hinaus trägt der Wegfall von Hydraulikölkäufen, Filterwechseln und Entsorgungsgebühren für gefährliche Abfälle zu einem schlankeren Betriebsbudget bei.
Wartungsprofile und Systemkompatibilität
Durch den Einsatz der Servotechnologie verändert sich das Wartungsprofil Ihrer Werkstatt. Sie ersparen sich die komplizierte Fehlerbehebung bei Mechanik und Flüssigkeiten. Unter der Maschine sind keine hydraulischen Lecks festzustellen. Sie müssen sich keine Gedanken über Dichtungsverschleiß, Ölverschlechterung oder die Entfernung von Schlamm aus dem Hydrauliktank machen. Der Schwerpunkt verlagert sich auf vereinfachte, sauberere Wartungsroutinen.
Die Wartung umfasst jetzt Servo-Tuning und elektrische Diagnose. Techniker müssen Encoder-Feedback, Antriebsparameter und Alarmcodes verstehen. Sie müssen die Motortemperaturen überwachen und die elektrischen Verbindungen im Schrank prüfen. Dies ist zwar sauberer, erfordert jedoch andere Fähigkeiten als herkömmliche mechanische Reparaturen. Werkstätten müssen sicherstellen, dass ihr Wartungspersonal mit Multimetern und der Navigation durch CNC-Diagnosebildschirme vertraut ist.
Bei der Spezifikation einer Maschine ist die Kompatibilität des Steuerungssystems von entscheidender Bedeutung. Der Servorevolverantrieb muss nahtlos mit der primären CNC-Steuerung der Maschine kommunizieren. Die Kombination einer Fanuc-Steuerung mit einem inkompatiblen Servoantrieb eines Drittanbieters führt zu Kommunikationslatenz. Diese Latenz macht die Geschwindigkeitsvorteile des Servorevolvers zunichte. Sorgen Sie immer für eine nahtlose SPS-Integration und stellen Sie sicher, dass der Maschinenbauer aufeinander abgestimmte Antriebskomponenten verwendet.
Risikominderung und Bedienerschulung
Strategien zur Risikominderung müssen sich auf die Schulung der Bediener konzentrieren. Servotürme bewegen sich unglaublich schnell. Bediener müssen sich beim Aufbau der Freiraumzonen bewusst sein. Ein Absturz bei Servogeschwindigkeiten kann zu einer schwerwiegenden Fehlausrichtung des Revolverkopfes führen. Programmierer müssen sicherstellen, dass der Revolver in eine sichere Ausgangsposition zurückgezogen ist, bevor sie einen Indexbefehl geben, insbesondere wenn lange Bohrstangen oder verlängerte Bohrer verwendet werden.
Die Schulung muss spezifische Verfahren zur Wiederherstellung nach einem Unfall abdecken. Im Gegensatz zu hydraulischen Revolvern erfordern Servorevolver nach einer physischen Kollision spezielle Neuausrichtungsprotokolle. Bediener müssen wissen, wie die Kupplung manuell gelöst wird. Sie müssen die Rasterverschiebungsparameter in der CNC-Steuerung zurücksetzen, um die Werkzeuge neu auf die Spindelmitte auszurichten. Eine ordnungsgemäße Schulung minimiert Ausfallzeiten nach einem Unfall und ermöglicht es der Werkstatt, die Maschine schnell wieder zum Schneiden von Metall zu bewegen.
Zur Aufrechterhaltung der Genauigkeit sind weiterhin Routineinspektionen erforderlich. Bediener sollten die Klemmkupplung auf das Eindringen von Spänen überprüfen. In den Hirth-Zähnen verfangene Späne verhindern den ordnungsgemäßen Sitz. Dies führt unmittelbar zu Toleranzproblemen und kann mit der Zeit zur Beschädigung der Kupplung führen. Das Sauberhalten des Kupplungsbereichs, die Sicherstellung, dass die Kühlmittelspülung funktioniert, und die Überprüfung des mechanischen Spanndrucks gewährleisten langfristige Genauigkeit und Zuverlässigkeit.
Abschluss
Ein Servorevolver ist die definitive Wahl für Hersteller, die Wert auf Geschwindigkeit und Wiederholgenauigkeit legen. Es reduziert die Nebenzeiten beim Standarddrehen und bei der Serienproduktion mit mehreren Prozessen drastisch. Durch die Eliminierung hydraulischer Verzögerungen und thermischer Drift steigern diese Systeme die Gesamteffizienz der Bearbeitung. Der Übergang zu dieser Technologie erfordert ein Verständnis der mechanischen Unterschiede, aber die betrieblichen Vorteile überwiegen die Lernkurve bei weitem.
Führen Sie mithilfe einer CAM-Software eine Zykluszeitanalyse Ihrer aktuellen Großserienteile durch, um die genaue Zeitersparnis zu simulieren, die ein Upgrade des Servorevolvers mit sich bringt.
Überprüfen Sie die Wartungskapazitäten Ihrer Werkstatt, um sicherzustellen, dass die Techniker mit der elektrischen Diagnose, der Encoder-Fehlerbehebung und der Servoabstimmung umgehen können.
Legen Sie strenge Protokolle zur Wiederherstellung nach einem Unfall fest und schulen Sie alle Bediener in Verfahren zur Neuausrichtung der Netzverschiebung, um Ausfallzeiten zu minimieren.
Überprüfen Sie die Kompatibilität der CNC-Steuerung und die Antriebsintegration, bevor Sie eine neue Maschinenspezifikation festlegen.
FAQ
F: Wie hoch ist die durchschnittliche Schaltzeit einer Servo-Revolverdrehmaschine?
A: Industrie-Benchmarks zeigen, dass Servorevolver normalerweise in 0,15 bis 0,5 Sekunden von einer Station zur nächsten Station weiterschalten. Diese schnelle Bewegung reduziert die Nebenzeiten drastisch im Vergleich zu herkömmlichen Hydrauliksystemen, die bis zu drei Sekunden dauern können.
F: Kann ein Servorevolver schwere Schnittunterbrechungen bewältigen?
A: Ja. Der Servomotor übernimmt die schnelle Drehung, die eigentliche Klemmung erfolgt jedoch über robuste mechanische Kupplungen. Durch diese Funktionstrennung sind sie hervorragend für die Schwerzerspanung auf einer Hochleistungs-CNC-Drehmaschine geeignet, ohne den Motor zu beschädigen.
F: Wie unterscheidet sich ein Servorevolver von einem Powerrevolver?
A: Ein Servorevolver verwendet einen Servomotor zum schnellen Indexieren statischer Drehwerkzeuge. Ein Power-Revolver umfasst interne Antriebsmechanismen und Getriebezüge, um angetriebene Werkzeuge wie Schaftfräser und Bohrer für Fräsprozesse zu drehen.
F: Welche Wartung ist für eine Präzisions-Revolverdrehmaschine erforderlich?
A: Zu den Routineprüfungen gehören die Überprüfung des Encoder-Feedbacks, die Prüfung der Klemmkupplung auf eindringende Späne, die Überwachung der Servomotortemperaturen und die Sicherstellung, dass der mechanische Klemmdruck innerhalb der Spezifikation bleibt.
F: Wie hoch ist der Energieverbrauch eines Servorevolvers im Vergleich zu einem hydraulischen Revolver?
A: Hydrauliktürme erfordern einen kontinuierlichen Pumpenbetrieb, um den Systemdruck aufrechtzuerhalten. Servorevolver verbrauchen im Standby-Modus vernachlässigbar wenig Strom. Sie verbrauchen nur während der aktiven Indizierung nennenswerte Energie, wodurch sie wesentlich energieeffizienter sind.
F: Ist es möglich, eine hydraulische Drehmaschine mit einem Servorevolver nachzurüsten?
A: Obwohl die Nachrüstung technisch möglich ist, bringt sie erhebliche Herausforderungen bei der CNC-Steuerung und SPS-Integration mit sich. Der Kauf einer neuen Maschine oder eines OEM-unterstützten Upgrades ist in der Regel rentabler und zuverlässiger.
F: Wie verbessert die bidirektionale Indizierung die CNC-Zykluszeiten?
A: Die CNC-Steuerung dreht den Revolver automatisch in Richtung des kürzesten Weges zum nächsten Werkzeug. Dadurch werden unnötige Volldrehungen vermieden und bei komplexen Teileprogrammen wertvolle Sekunden eingespart.
Verwandte Artikel
-
 Sehr geehrte Kunden und Geschäftspartner, um die nationalen Exportkontrollgesetze und -vorschriften strikt einzuhalten und internationale Verpflichtungen zu erfüllen und sicherzustellen, dass unsere exportierten CNC-Fräsmaschinen und CNC-Drehmaschinen vollständig legal und konform sind, informieren wir Sie hiermit über die relevanten Richtlinien zumUnternehmensnachrichten
-
 Abrasiver Graphitstaub zerstört Standard-CNCs. Erfahren Sie, warum spezielle staubdichte Maschinen und geeignete Nass- oder Trockenfräsmethoden für die sichere Herstellung von EDM-Elektroden unerlässlich sind.Produktneuigkeiten
-
 Bohrgewindeschneidzentren ermöglichen Hochgeschwindigkeits-Gewindeschneiden für die Massenproduktion. Das Verständnis der Spindeldrehmomentgrenzen verhindert kostspielige Werkzeugbrüche und optimiert die Maschinenzykluszeiten.Produktneuigkeiten


