



Die Formenherstellung lässt keinen Spielraum für Fehler. Wenn Sie komplexe 3D-Geometrien, tiefe Hohlräume und komplizierte Kerne bearbeiten, führen Abweichungen im Mikrometerbereich oder schlechte Oberflächengüten sofort zum Ausschuss von teurem Werkzeugstahl. Diese Realität zwingt Formenbauer dazu, den aggressiven Materialabtrag beim Schruppen mit der extremen Präzision in Einklang zu bringen, die für die letzten Schlichtdurchgänge erforderlich ist. Sie benötigen eine Ausrüstung, die hohe Spanlasten bewältigen kann, ohne die endgültige Maßhaltigkeit des Formhohlraums zu beeinträchtigen.
Während verschiedene Bearbeitungszentren die allgemeine Metallbearbeitung übernehmen, sind die Vertikalfräsmaschinen sind nach wie vor die Grundvoraussetzung für Formenbaubetriebe. Sein mechanischer Aufbau bietet deutliche Vorteile für die Hohlraumbearbeitung, da die Schwerkraft den Werkstücksitz und die Späneverwaltung in bestimmten Konfigurationen unterstützt. Dieser Leitfaden bietet einen technischen Bewertungsrahmen für die Auswahl von Geräten, die strenge Toleranzen beim Formenbau und hohe Produktionsanforderungen erfüllen und so einen effizienten Betrieb Ihrer Werkstatt gewährleisten.
Die Spindelausrichtung bestimmt die Leistungsfähigkeit: Die vertikale Spindelausrichtung eignet sich hervorragend für Tauchschneiden, Bohren und komplizierte Detailarbeiten, die in Formhohlräumen erforderlich sind.
Steifigkeit ist nicht verhandelbar: Für eine erfolgreiche Formbearbeitung in gehärteten Werkzeugstählen sind ein Maschinensockel und eine Säule erforderlich, die für maximale Vibrationsdämpfung und thermische Stabilität ausgelegt sind.
Steuerungssysteme für die Oberflächenbearbeitung: Ein hochpräzises vertikales Fräszentrum ist auf fortschrittliche Verarbeitungsgeschwindigkeiten und Vorausschaufunktionen angewiesen, um komplexe CAD/CAM-Werkzeugwege ohne Furchen oder Stottern auszuführen.
Automatisierung schließt die Lücke: Die Integration von Spindelsonden und magnetischen Palettentischen verwandelt eine eigenständige Vertikalmühle für die Formenbearbeitung in eine skalierbare, hocheffiziente Produktionszelle.
Die strategische Rolle der Vertikalfräsmaschine im Formenbau
Eine erfolgreiche Formenherstellung hängt von strengen Grundvoraussetzungen ab. Die Maßgenauigkeit muss bei großen, schweren Werkstücken konstant bleiben. Die Maschine muss eine hervorragende Oberflächengüte liefern, um die manuelle Polierzeit zu verkürzen, die oft zu Engpässen bei der Formlieferung führt. Darüber hinaus muss die Ausrüstung gehärtete Legierungen wie P20-, H13- und S7-Werkzeugstähle effizient bearbeiten. Um diese Kriterien zu erfüllen, ist eine Maschine erforderlich, die speziell auf Steifigkeit und Präzision ausgelegt ist und nicht nur für allgemeine Schneidzwecke geeignet ist.
Die mechanische Dynamik eines vertikalen Aufbaus unterstützt diese Fertigungsziele direkt. Das Schneidwerkzeug dreht sich in einer vertikal ausgerichteten Spindel, die sich entlang der Z-Achse bewegt. Die kontrollierte Maschinenbewegung führt den Tisch und das Werkstück entlang der X- und Y-Achse. Durch diese vertikale Ausrichtung kann die Schwerkraft dazu beitragen, dass das Werkstück flach auf dem Tisch oder der Vorrichtung aufliegt. Es bietet dem Bediener bei komplexen Einstellungen eine klare, ungehinderte Sichtlinie und zeigt genau an, wo das Werkzeug am Block angreift.
Eine vertikal ausgerichtete Spindel zeichnet sich durch spezifische Werkzeugwegstrategien aus, die täglich in Formenbaubetrieben eingesetzt werden. Tauchvorgänge profitieren von der direkten Abwärtskraft, die entlang der Z-Achse ausgeübt wird. Das für tiefe Formhohlräume und -kerne erforderliche komplizierte Taschenfräsen ist einfacher zu programmieren und auszuführen, wenn das Werkzeug von oben angefahren wird. Die Übergänge der Maschine über den gesamten Werkzeuglebenszyklus hinweg sind nahtlos.
Mit Hochvorschubmühlen ordnen die Bediener die Rohblöcke zurecht und zerkleinern überschüssiges Material.
Die Maschine führt Vorschlichtdurchgänge aus, um die Geometrie zu verkleinern und eine gleichmäßige Materialzugabe zu erhalten.
Bei den abschließenden Hochgeschwindigkeits-Schlichtdurchgängen werden Kugelfräser mit kleinem Durchmesser verwendet, um die endgültige Hohlraumform zu erzeugen.
Bohr- und Gewindeschneidzyklen stellen die Auswerferstiftlöcher und Kühlkanäle fertig.
Wenn Sie eine Maschine für diese Aufgaben bewerten, müssen Sie über die grundlegenden Spezifikationen hinausblicken. Die Fähigkeit, beim Schruppen eines P20-Stahlblocks eine enge Toleranz einzuhalten, bestimmt den wahren Wert der Ausrüstung. Wenn sich der Maschinenrahmen bei schweren Schnitten durchbiegt, werden Sie Stunden damit verbringen, die endgültige Form auf den Prüfstand zu stellen und zu polieren, um die Maßfehler zu beheben.
Kernanatomie: Was macht eine Vertikalmühle für die Formenbearbeitung effektiv?
Spindeldynamik: Geschwindigkeit vs. Drehmoment
Die Auswahl der richtigen Spindel erfordert einen direkten Kompromiss zwischen Drehmoment und Drehzahl. Für die Schruppbearbeitung zäher Materialien sind Spindeln mit hohem Drehmoment erforderlich. Sie bieten die nötige Schnittkraft, um große Planfräser und Hochvorschubfräser schnell durch gehärteten Stahl zu schieben. Ein Getriebekopf oder eine drehmomentstarke Inline-Direktantriebsspindel sorgen für den nötigen Kraftaufwand, um große Materialmengen ohne Abwürgen zu entfernen.
Umgekehrt sind für die Schlichtdurchgänge Hochgeschwindigkeitsspindeln mit 15.000 bis 30.000 U/min erforderlich. Diese hohen Geschwindigkeiten ermöglichen es Werkzeugen mit kleinem Durchmesser, optimale Flächenaufnahmen und Spanlasten zu erreichen, ohne zu brechen. Wenn Sie eine 1/16-Zoll-Kugelfräse verwenden, um eine enge Ecke zu bearbeiten, benötigen Sie eine Drehzahl, um die Schneidwirkung aufrechtzuerhalten. Ohne ausreichende Geschwindigkeit reibt das Werkzeug am Material, erzeugt Hitze, wird abgelenkt und bricht schließlich ab.
Optionen für die Spindelkonizität wirken sich stark auf die Werkzeugsteifigkeit und den Rundlauffehler bei hohen Geschwindigkeiten aus. Ein standardmäßiger CAT40-Konus bietet eine hervorragende Spannkraft für allgemeine Formenarbeiten und schwere Schrupparbeiten. HSK-A63-Kegel bieten jedoch einen hervorragenden Dual-Contact-Sitz. Dieses Dual-Contact-Design minimiert die Werkzeugablenkung und sorgt für eine strikte Konzentrizität bei Hochgeschwindigkeits-Endbearbeitungsvorgängen, wodurch Rattermarken auf der Formoberfläche vermieden werden.
| Spindelkegel | Hauptvorteil | Beste Formanwendung | Hochgeschwindigkeitsleistung |
|---|---|---|---|
| CAT40 | Hohe Greifkraft, flächendeckende Verfügbarkeit | Schweres Schruppen, großes Planfräsen | Mäßig (neigt bei extremer Drehzahl zu Aufregung) |
| HSK-A63 | Dual-Contact-Sitz, hohe Steifigkeit | Hochgeschwindigkeitsbearbeitung, 3D-Konturierung | Hervorragend (Behält die Rundlaufgenauigkeit bei mehr als 20.000 U/min bei) |
| BBT40 (Doppelkontakt) | Kombiniert CAT40-Werkzeuge mit Flächenkontakt | Gemischtes Schruppen und Schlichten | Sehr gut |
Strukturelle Steifigkeit: Das Basis- und Säulenfundament
Der Maschinenfuß bietet die für den Formenbau erforderliche Grundstabilität. Es muss starke Vibrationen dämpfen, die beim Fräsen von gehärteten Werkzeugstählen entstehen. Ein massiver, gut verrippter Boden absorbiert diese Frequenzen und verhindert so Rattermarken auf der Formoberfläche. Fehlt der Unterlage die Masse, überträgt sich die Vibration direkt auf das Schneidwerkzeug, wodurch die Oberflächenbeschaffenheit zerstört und die Standzeit des Werkzeugs verkürzt wird.
Ebenso wichtig ist das Säulendesign. Eine robuste Säule trägt den Spindelkopf stabil. Es muss starken Biegemomenten bei Z-Achsen-Eintauchvorgängen mit hohem Vorschub standhalten. Wenn ein Fräser mit hohem Vorschub in den Schnitt eintritt, drückt er gegen die Spindel zurück. Eine schwache Säule biegt sich nach hinten, wodurch das Werkzeug flach schneidet und überschüssiges Material auf dem Werkstück zurückbleibt.
Die Materialauswahl des Maschinenrahmens bestimmt dessen Dämpfungsfähigkeiten. Gusseisen bleibt der Industriestandard und bietet eine hervorragende Schwingungsdämpfung und strukturelle Steifigkeit. Insbesondere Meehanite-Gusseisen bietet eine dichte, gleichmäßige Kornstruktur, die sich ideal für Werkzeugmaschinen eignet. Einige fortschrittliche Maschinen nutzen die Polymerbetonkonstruktion. Polymerbeton bietet im Vergleich zu herkömmlichem Gusseisen eine noch größere Schwingungsdämpfung und eine überlegene thermische Stabilität, was ihn für hochpräzise Formenbauarbeiten äußerst wünschenswert macht.
Achskonfiguration und Führungsbahnen
Die Auswahl der Führungsbahn bestimmt, wie die Maschine mit Schnittkräften und schnellen Bewegungen umgeht. Linearführungen bieten schnellere Eilgangsgeschwindigkeiten und geringere Reibung. Sie nutzen Kugelumlauflager oder Rollenlager auf einer Profilschiene. Rollenlinearführungen bieten ein hervorragendes Gleichgewicht zwischen Geschwindigkeit und Steifigkeit und sind daher äußerst effektiv für leichte Schlichtdurchgänge mit hoher Geschwindigkeit, bei denen die Maschine schnell die Richtung ändern muss.
Kastenführungen sorgen für hervorragende Steifigkeit und Vibrationsdämpfung. Sie bestehen aus massiven Gusseisenbahnen, die gegeneinander gleiten und durch einen dünnen Ölfilm (Turcite) getrennt sind. Sie bieten eine große Kontaktfläche und eignen sich daher ideal für die schwere Schruppbearbeitung von Hartmetallen. Bei Kastenführungen kommt es jedoch bei sehr niedrigen Vorschubgeschwindigkeiten zu Ruckgleiten, was sich beim langsamen, präzisen Konturieren negativ auf die Oberflächengüte auswirken kann.
Die Verfahrkapazitäten der Achsen müssen mit den Produktionszielen der Werkstatt übereinstimmen. Die X-, Y- und Z-Verfahrwege müssen der maximalen Formbasisgröße entsprechen, die die Werkstatt herstellen möchte, zuzüglich des Freiraums für Werkzeuge und Werkstückhalterung. Ein unzureichender Z-Achsen-Verfahrweg schränkt die Möglichkeit zur Bearbeitung tiefer Kavitäten, zur Verwendung langer Werkzeughalter oder zur Integration von Drehtischen für die Mehrseitenbearbeitung erheblich ein.
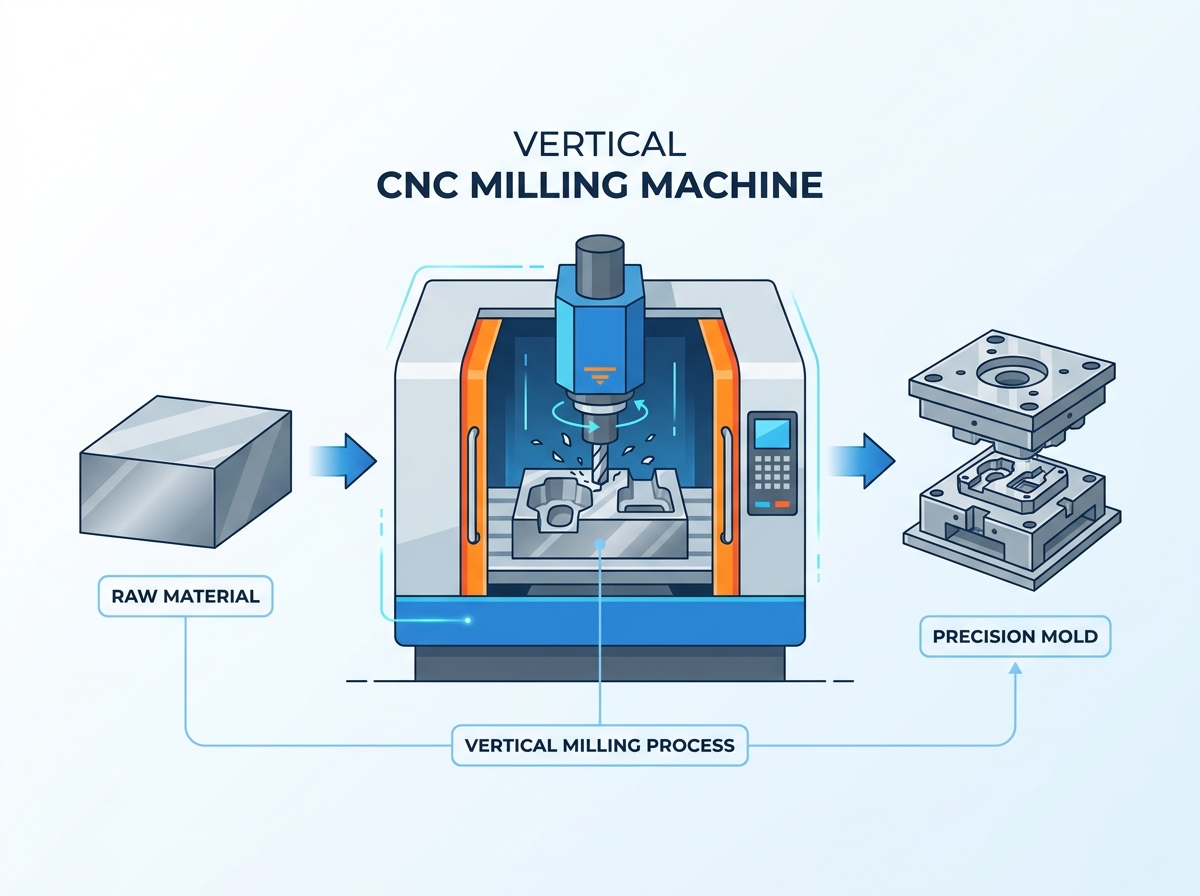
Bewertung eines Präzisions-Vertikalfräszentrums
CNC-Steuerungssysteme und Verarbeitungsleistung
Der Formenbau erfordert fortschrittliche CNC-Steuerungen, die in der Lage sind, riesige Codedateien zu verarbeiten, die von moderner CAM-Software generiert werden. A Das Präzisions-Vertikalfräszentrum setzt auf hohe Blockbearbeitungsgeschwindigkeiten. Fortschrittliche Look-Ahead-Algorithmen lesen Tausende von Codezeilen vor dem eigentlichen Schnitt. Diese Rechenleistung verhindert, dass die Maschine bei komplexen 3D-Konturierungen stottert.
Wenn eine Maschine stottert, verweilt das Werkzeug für den Bruchteil einer Sekunde auf dem Material. Durch diese Verweilzeit reibt das Werkzeug, erzeugt Hitze und hinterlässt eine sichtbare Furche oder facettierte Markierung auf der Oberfläche. Hochgeschwindigkeits-Vorausschau sorgt für eine reibungslose, kontinuierliche Achsenbewegung, indem die optimalen Beschleunigungs- und Verzögerungskurven für die programmierte Geometrie berechnet werden. Diese sanfte Bewegung führt direkt zu spiegelähnlichen Oberflächen, wodurch die Notwendigkeit des manuellen Polierens drastisch reduziert wird.
Sie müssen die Datenverarbeitungsfähigkeiten des Steuerelements überprüfen. Suchen Sie nach Steuerungen, die bestimmte Hochgeschwindigkeitsbearbeitungsmodi (HSM) bieten. Diese Modi ermöglichen es dem Bediener, das Verhalten der Maschine anzupassen und je nach auszuführendem Vorgang entweder eine strenge Maßgenauigkeit oder eine sanftere, schnellere Bewegung zu priorisieren.
Thermische Stabilität und Kompensation
Bei langen Endbearbeitungszyklen ist die Wärmeausdehnung eine harte Realität. Formenbearbeitungsprogramme laufen oft 10 bis 20 Stunden lang unbeaufsichtigt. Durch die Spindellager, die Reibung der Kugelumlaufspindel und Schwankungen der Umgebungstemperatur in der Werkstatt erzeugte Wärme führt dazu, dass sich der Maschinenrahmen ausdehnt und zusammenzieht. Diese thermische Drift zerstört enge Toleranzen und führt zu Fehlanpassungen, wenn verschiedene Werkzeuge ineinander übergehen.
Um dieses Risiko zu mindern, sind spezielle Hardware und Software erforderlich. Spindelkühler zirkulieren temperaturgesteuerte Flüssigkeit um die Spindelkartusche, um eine konstante Betriebstemperatur aufrechtzuerhalten. Hohlkugelumlaufspindeln mit Innenkühlung verhindern ein Achsenwachstum bei schnellen, sich wiederholenden Bewegungen. Ohne Kühlung der Kugelumlaufspindel erwärmt sich die Spindel durch die Reibung, wodurch sie sich verlängert und Positionierungsfehler entstehen.
Die Software zur thermischen Kompensation in Echtzeit nutzt Sensoren, die strategisch über das Maschinengussteil verteilt sind. Die Steuerung überwacht diese Temperaturen und verwendet Algorithmen, um thermische Drift dynamisch vorherzusagen und anzupassen. Es wendet Mikroversätze auf die Achsen an und sorgt so dafür, dass die Werkzeugspitze genau dort bleibt, wo das Programm es vorschreibt, unabhängig davon, wie stark sich das Maschinengussstück ausgedehnt hat.
Werkstückspannung und Prozessautomatisierung
Eine standardisierte Werkstückaufspannung verändert die Maschinenauslastung. Magnetische Palettentische und Nullpunktspannsysteme ermöglichen „Zero-Engineering“-Rüstungen. Bediener bereiten Rohmaterial auf einer Palette außerhalb der Maschine vor, während die Spindel ein anderes Teil schneidet. Sobald der vorherige Auftrag abgeschlossen ist, rastet die neue Palette sofort mit wiederholbarer Genauigkeit im Mikrometerbereich ein. Dadurch werden die Ausfallzeiten zwischen den Setups drastisch reduziert.
Die In-Prozess-Inspektion verbessert die Produktivität und Qualitätskontrolle zusätzlich. Die Integration von Spindelsonden ermöglicht eine automatisierte Teileausrichtung. Der Messtaster lokalisiert das Werkstück, aktualisiert Arbeitsversätze automatisch und überprüft kritische Abmessungen, bevor das Teil die Maschine verlässt. Diese Automatisierung verkürzt die Rüstzeiten, eliminiert kostspielige menschliche Ausrichtungsfehler und ermöglicht eine unbeaufsichtigte Bearbeitung ohne Bedenken.
Ebenso wichtig sind Werkzeugmesstaster. Laser-Werkzeugmessgeräte messen Werkzeuglänge und -durchmesser bei Betriebsdrehzahl und berücksichtigen dabei Spindelwachstum und Werkzeugunrundheit. Außerdem erkennen sie gebrochene Werkzeuge automatisch und stoppen die Maschine, bevor ein gebrochener Fräser das Werkstück ruiniert oder eine Kollision verursacht.
Vertikales vs. horizontales Fräsen: Kompromisse bei der Formenherstellung
Wann sollte man „Vertikal“ wählen?
A Eine vertikale Mühle für die Formenbearbeitung erfordert im Vergleich zu horizontalen Alternativen eine geringere Anfangsinvestition. Außerdem nimmt es eine wesentlich kleinere Stellfläche ein. Dies macht es äußerst attraktiv für unabhängige Formenbaubetriebe, die ihr Anlagenlayout und ihre Investitionsbudgets maximieren möchten.
Die vertikale Anordnung beweist bei konkreten Anwendungen eine deutliche Überlegenheit. Detaillierte Taucharbeiten profitieren von der vertikalen Ausrichtung der Z-Achse, sodass die Schubkräfte direkt nach unten in den starren Maschinentisch geleitet werden. Das Bohren tiefer Auswerferstiftlöcher ist unkompliziert und äußerst präzise. Die Bearbeitung flacher, plattenartiger Formkomponenten ist von Natur aus einfacher, wenn die Platte durch die Schwerkraft flach auf dem Tisch gehalten wird, was die Anforderungen an die Werkstückspannung vereinfacht.
Vertikale Maschinen sind für Bediener im Allgemeinen einfacher einzurichten und zu überwachen. Der offene Frontzugang ermöglicht das einfache Beladen schwerer Formbasen mit einem Laufkran. Der Bediener kann direkt vor der Maschine stehen und den Werkzeugweg und den Kühlmittelfluss visuell überprüfen, was bei Erstmusterprüfungen von entscheidender Bedeutung ist.
Bewältigung der Herausforderung der Chip-Evakuierung
Das Vertikalfräsen weist bei der Bearbeitung tiefer Hohlräume eine Hauptschwäche auf. Die Schwerkraft fängt Späne am Boden der Tasche ein. Werden die Späne nicht sofort abtransportiert, schneidet der Fräser sie nach. Dies führt zu einer schlechten Oberflächengüte, beschleunigtem Werkzeugverschleiß und katastrophalen Werkzeugbrüchen. Durch das Nachschneiden kaltverfestigter Späne wird ein Hartmetall-Schaftfräser innerhalb von Sekunden zerstört.
Um diese Herausforderung zu bewältigen, sind spezifische Maschinenfunktionen und Programmierstrategien erforderlich. Hochdruck-Kühlmittelzufuhr durch die Spindel (TSC) schleudert Späne aus tiefen Taschen und sorgt so für Schmierung und Reinigung der Schneidzone gleichzeitig. Programmierbare Luftblasen entfernen die Späne beim Trockenschneiden, was häufig erforderlich ist, um beim Hartfräsen einen Thermoschock an beschichteten Hartmetallwerkzeugen zu vermeiden.
Spezielle CAM-Werkzeugwegstrategien helfen auch bei der Bewältigung der Spanlasten in tiefen Kavitäten. Rampen- und spiralförmige Einführungsmethoden reduzieren den anfänglichen Stoß auf das Werkzeug. Tiefbohrzyklen brechen die Späne in handliche Größen. In die Spindelfläche integrierte Luftblassysteme sorgen für einen kontinuierlichen Luftstrom, um die Schneidzone frei zu halten, wenn TSC nicht anwendbar ist.
Implementierungsrisiken und Minderungsstrategien
Werkzeugablenkung und Oberflächenfehler
Die Verwendung von Werkzeugen mit großer Reichweite für tiefe Formhohlräume birgt erhebliche Risiken. Bei langen Werkzeugen mangelt es an Steifigkeit. Dies führt zu Rattern, schlechter Oberflächengüte und erheblichen Maßungenauigkeiten. Das Werkzeug weicht vom Schnitt weg ab und hinterlässt überschüssiges Material an den Formwänden. Wenn sich das Werkzeug verbiegt, ändert sich auch die effektive Schneidgeometrie, was zu unvorhersehbarem Werkzeugverschleiß führt.
Die Schadensbegrenzung erfordert einen vielschichtigen Ansatz. Geben Sie Maschinen mit hoher dynamischer Steifigkeit an, um Vibrationen standzuhalten. Verwenden Sie schrumpffähige Werkzeughalter für maximale Greifkraft und minimale Unrundheit. Schrumpfhalterungen sorgen für ein symmetrisches Profil, das das Gleichgewicht bei hohen Drehzahlen beibehält. Nutzen Sie CAM-Software, um Werkzeugwege mit konstantem Eingriff zu generieren.
Trochoide Frässtrategien halten die Werkzeugbelastung konstant und reduzieren die Durchbiegung selbst bei Werkzeugen mit großer Reichweite. Durch leichte radiale Zustellungen bei hohen Vorschubgeschwindigkeiten vermeidet das Werkzeug ein Eingraben in den Ecken, sorgt für eine konstante Spandicke und beugt katastrophalen Ausfällen vor.
Engpässe bei der CAD/CAM-Integration
Eine Hochleistungsleistung Bei vertikalen CNC-Fräsmaschinen kommt es leicht zu Engpässen durch veraltete Software. Schlechte Postprozessoren nutzen nicht die volle Leistungsfähigkeit der Maschine. Wenn das CAM-System keinen Hochgeschwindigkeits-Oberflächencode ausgeben kann oder der Postprozessor Punkt-zu-Punkt-Daten statt glatter Bögen ausgibt, bleibt die fortschrittliche Hardware der Maschine im Leerlauf.
Stellen Sie sicher, dass die neue Maschinensteuerung vollständig mit dem bestehenden CAD/CAM-Ökosystem der Werkstatt kompatibel ist. Budgetieren Sie während der Kaufphase speziell die Entwicklung eines benutzerdefinierten Postprozessors. Ein guter Postprozessor gibt automatisch die richtigen HSM-Codes, Kühlmittelbefehle und Sondenzyklen aus.
Investieren Sie in Bedienerschulungen, um sicherzustellen, dass Programmierer verstehen, wie sie fortschrittliche Look-Ahead- und Hochgeschwindigkeits-Bearbeitungszyklen nutzen können. Eine Maschine ist nur so leistungsfähig wie der Code, der sie antreibt. Schulungen stellen sicher, dass Ihr Team den maximalen Return on Investment aus der neuen Ausrüstung ziehen kann.
Abschluss
Überprüfen Sie Ihre aktuellen Formgrößen und Materialhärten, um die genauen Spindeldrehmoment- und Achsweganforderungen zu ermitteln, bevor Sie sich an Anbieter wenden.
Fordern Sie Werkzeugmaschinenhersteller auf, Testschnitte an Ihren spezifischen Werkzeugstahlsorten durchzuführen, um ihre Angaben zur Oberflächengüte und zum Volumenabtrag zu überprüfen.
Implementieren Sie Schrumpfwerkzeuge und Nullpunktspannsysteme sofort nach der Maschineninstallation, um die Spindelverfügbarkeit zu maximieren und Rüstengpässe zu reduzieren.
Planen Sie spezielle CAM-Softwareschulungen für Ihre Programmierer ein, um sicherzustellen, dass sie die für die moderne Formenbearbeitung erforderlichen Hochgeschwindigkeits-Werkzeugwege mit konstantem Eingriff generieren können.
FAQ
F: Was ist der Unterschied zwischen einer Standard-Vertikalfräse und einem Präzisions-Vertikalfräszentrum?
A: Ein Präzisionszentrum ist speziell für enge Toleranzen gebaut. Es zeichnet sich durch eine verbesserte strukturelle Steifigkeit aus und verwendet häufig schwerere Gussteile oder Polymerbeton. Es umfasst eine aktive Wärmekompensation zur Steuerung des Wärmewachstums. Darüber hinaus nutzt es fortschrittliche CNC-Verarbeitungsleistung mit Hochgeschwindigkeits-Look-Ahead, um komplexe 3D-Oberflächen ohne Stottern zu verarbeiten.
F: Warum ist die Spindelgeschwindigkeit in einer Vertikalmühle für die Formenbearbeitung von entscheidender Bedeutung?
A: Für die Endbearbeitung sind hohe Spindelgeschwindigkeiten erforderlich. Bei der Formenbearbeitung sind Werkzeuge mit kleinem Durchmesser erforderlich, um auch enge Ecken und komplizierte Details zu erreichen. Um die richtige Oberflächengeschwindigkeit und Spanlast zu erreichen, ohne diese kleinen Werkzeuge zu beschädigen, muss die Spindel mit sehr hohen Drehzahlen rotieren, oft über 15.000 U/min.
F: Wie handhabt eine vertikale CNC-Fräsmaschine die Bearbeitung tiefer Hohlräume?
A: Die Bearbeitung tiefer Hohlräume stellt aufgrund der Schwerkraft Herausforderungen bei der Spanabfuhr dar. Die Maschine bewältigt dies, indem sie Hochdruck-Durchgangskühlmittel (TSC) oder programmierbare Luftstöße verwendet, um die Späne aus der Tasche zu drücken. Bediener verwenden außerdem spezielle Werkzeugwege, um den Eingriff zu steuern und ein Nachschneiden von Spänen zu verhindern.
F: Kann eine Vertikalfräsmaschine gehärteten Werkzeugstahl schneiden?
A: Ja. Das Schneiden von gehärtetem Werkzeugstahl erfordert eine stabile Maschineneinrichtung. Der Erfolg hängt von schweren Kastenführungen oder übergroßen Linearführungen, einer Spindel mit hohem Drehmoment zum Schruppen und einer massiven Basis zur Absorption von Vibrationen ab. Die Verwendung geeigneter beschichteter Hartmetallwerkzeuge und stabiler Werkzeughalter ist ebenfalls obligatorisch.
F: Welche Rolle spielt die thermische Kompensation beim Formenbau?
A: Formbearbeitungszyklen dauern oft viele Stunden. Während dieser Zeit führt die Hitze der Spindel und der Motoren dazu, dass sich der Maschinenguss und die Kugelumlaufspindeln ausdehnen. Bei der thermischen Kompensation werden Sensoren und Software verwendet, um die Achsenpositionen dynamisch anzupassen und sicherzustellen, dass die Genauigkeit im Mikrometerbereich über den gesamten langen Zyklus erhalten bleibt.
F: Wie wähle ich zwischen einer 3-Achsen- und einer 5-Achsen-Vertikalfräsmaschine für Formen?
A: Eine 3-Achsen-Maschine ist einfacher, kostet weniger und verarbeitet die meisten Standard-Formplatten und einfachen Kavitäten. Für hochkomplexe Formen ist eine 5-Achs-Maschine erforderlich. Es ermöglicht eine kürzere Werkzeugreichweite durch Neigen des Werkstücks, was die Werkzeugablenkung verringert, die Oberflächengüte verbessert und mehrere manuelle Einstellungen überflüssig macht.
Verwandte Artikel
-
 Sehr geehrte Kunden und Geschäftspartner, um die nationalen Exportkontrollgesetze und -vorschriften strikt einzuhalten und internationale Verpflichtungen zu erfüllen und sicherzustellen, dass unsere exportierten CNC-Fräsmaschinen und CNC-Drehmaschinen vollständig legal und konform sind, informieren wir Sie hiermit über die relevanten Richtlinien zumUnternehmensnachrichten
-
 Abrasiver Graphitstaub zerstört Standard-CNCs. Erfahren Sie, warum spezielle staubdichte Maschinen und geeignete Nass- oder Trockenfräsmethoden für die sichere Herstellung von EDM-Elektroden unerlässlich sind.Produktneuigkeiten
-
 Bohrgewindeschneidzentren ermöglichen Hochgeschwindigkeits-Gewindeschneiden für die Massenproduktion. Das Verständnis der Spindeldrehmomentgrenzen verhindert kostspieligen Werkzeugbruch und optimiert die Maschinenzykluszeiten.Produktneuigkeiten


