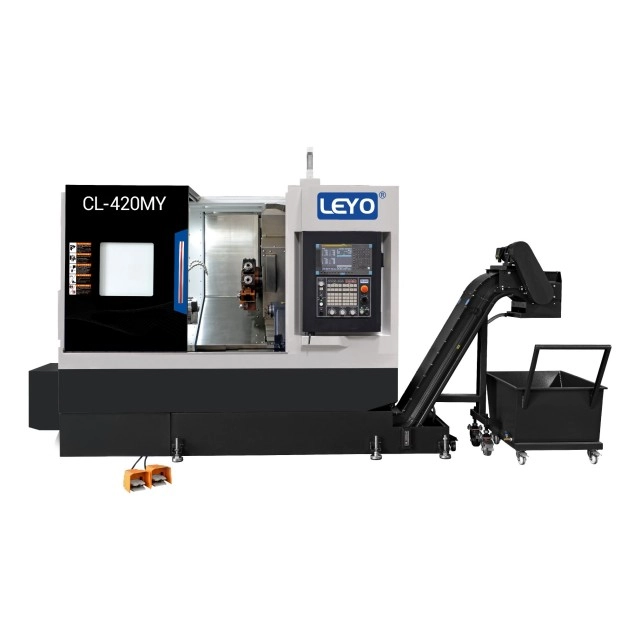
Việc chuyển các bộ phận bán thành phẩm giữa máy tiện chuyên dụng và máy phay tạo ra chi phí sản xuất tiềm ẩn làm giảm nhanh chóng tỷ suất lợi nhuận. Chi phí lao động tăng cao từ việc sửa chữa lại thủ công, thời gian xếp hàng kéo dài giữa các trung tâm máy và việc xếp chồng dung sai do dịch chuyển các mốc tạo ra tắc nghẽn sản xuất dai dẳng. Các nhóm kỹ thuật và mua sắm liên tục phải đối mặt với thách thức trong việc cân bằng tốc độ giờ cao hơn của máy móc đa tác vụ tiên tiến với việc giảm thời gian chu trình rõ ràng, thiết lập hợp nhất và cải tiến chất lượng đáng kể. Bạn cần một khung đánh giá nghiêm ngặt để xác định chính xác hình dạng, dung sai và khối lượng sản xuất nào phù hợp cho việc định tuyến đến một tổ hợp kết hợp. Máy phay tiện CNC . Gia công các bộ phận trong một thiết lập duy nhất sẽ loại bỏ độ lệch do gia công thứ cấp gây ra. Hiểu được các khả năng động học cụ thể, các hạn chế về dụng cụ và khối lượng sản xuất hòa vốn sẽ đảm bảo việc sử dụng máy tối ưu và lợi tức đầu tư tối đa.
Giảm thiểu thiết lập: Hợp nhất các hoạt động trên một máy giúp loại bỏ việc xếp chồng dung sai do nhiều thiết lập phôi gia công gây ra, trực tiếp cải thiện độ chính xác của bộ phận.
Hình học Lý tưởng: Các bộ phận có cấu hình xoay chính yêu cầu các tính năng ngoài trục thứ cấp (lỗ chéo, mặt phẳng, rãnh then) mang lại ROI cao nhất.
Tỷ lệ chi phí trên khối lượng: Chi phí theo giờ cao hơn của trung tâm phay tiện được bù đắp bằng việc giảm thời gian lao động và chu kỳ, đặc biệt là trong các hoạt động sản xuất khối lượng từ trung bình đến cao.
Các ràng buộc về thiết kế: Các kỹ sư phải tính đến độ hở của dụng cụ, sự can thiệp của tháp pháo, các hạn chế phi lê bên trong và cơ chế chuyển giao trục chính phụ trong giai đoạn DFM.
Vai trò chiến lược của máy phay tiện CNC
Xác định kiến trúc máy
Máy tiện 2 trục tiêu chuẩn quay phôi dựa vào dụng cụ cắt cố định để tạo biên dạng hình trụ. Máy phay 3 trục dọc hoặc ngang xoay dụng cụ cắt dựa vào phôi cố định để tạo ra các đặc điểm lăng trụ. Việc tích hợp hai quá trình động học riêng biệt này đòi hỏi một nền tảng cơ học vững chắc. Một máy lai kết hợp trục quay chính mô-men xoắn cao với các trạm công cụ được dẫn động. Kiến trúc này cho phép một nền tảng máy duy nhất thực hiện gia công thô các đường kính ngoài và phay đường viền chính xác mà không cần nhả chi tiết ra khỏi mâm cặp. Chúng tôi thấy điều này tại xưởng sản xuất khi một thiết lập cấp phôi duy nhất thay thế ba hoạt động riêng biệt. Bạn thả một con sên thô vào và một bộ phận đã hoàn thiện rơi vào bộ phận bắt bộ phận. Bệ gang lớn cung cấp khả năng giảm chấn cần thiết để xử lý các vết cắt gián đoạn được tạo ra trong quá trình phay trên phôi tròn. Nếu không có độ cứng này, bạn sẽ có hiện tượng rung lắc, độ hoàn thiện bề mặt kém và dao phay ngón bị phá hủy.
Làm rõ thuật ngữ: Công cụ trực tiếp so với Trung tâm đầy đủ
Việc phân biệt giữa các phân loại máy sẽ ngăn ngừa sự thiếu hiệu quả trong việc định tuyến. Một cơ bản Máy tiện CNC gia công trực tiếp thường sử dụng tháp pháo kiểu BMT hoặc VDI được trang bị giá đỡ dụng cụ có động cơ. Những máy này xử lý việc khoan hướng tâm hoặc hướng trục đơn giản, tarô và xẻ rãnh cơ bản. Chúng rất tuyệt vời để đặt vòng tròn lỗ bu lông trên mặt bích. Ngược lại, đầy đủ Trung tâm phay tiện thường có đầu phay trục B độc lập được trang bị bộ thay dao tự động (ATC) riêng. Đầu khớp nối này cho phép tạo đường viền đa trục liên tục, gia công 5 trục đồng thời và các hoạt động gia công bề mặt phức tạp mà một tháp pháo tiêu chuẩn không thể thực hiện được. ATC cũng giải quyết vấn đề hạn chế về dung lượng dụng cụ của tháp pháo 12 trạm tiêu chuẩn, cho phép bạn nạp 40 dụng cụ trở lên cho các bộ phận hàng không vũ trụ có độ phức tạp cao.
Cấu trúc máy và chất lượng đầu ra
Cấu trúc cụ thể của thiết bị quyết định độ phức tạp và giới hạn dung sai của các bộ phận được gia công. Độ cứng của đúc trục chính giúp hấp thụ các rung động quay lớn, tác động trực tiếp đến bề mặt hoàn thiện. Cân thủy tinh có độ phân giải cao đảm bảo định vị chính xác trong quá trình cắt phay nội suy. Hơn nữa, tốc độ xử lý của bộ điều khiển CNC quản lý các khối mã G dày đặc. Khả năng nhìn về phía trước tốc độ cao ngăn ngừa sự do dự của đường chạy dao trong quá trình phay 3D phức tạp, ngăn chặn các vết dừng trên phôi. Khi bạn đẩy mũi khoan chèn 1 inch vào thép 4140, bạn cần khối lượng đó để làm giảm sóng hài. Việc tích hợp các cảm biến bù nhiệt cũng đóng một vai trò to lớn. Khi trục chính nóng lên trong quá trình sản xuất kéo dài, máy sẽ tự động bù trục để duy trì dung sai chặt chẽ, đảm bảo phần đầu tiên của ca chuyển số đo chính xác như phần cuối cùng.
Tiêu chí thành công và khung vấn đề
Mục tiêu sản xuất thúc đẩy việc áp dụng công nghệ đa tác vụ. Các mục tiêu chính bao gồm:
Đạt được độ đồng tâm nghiêm ngặt giữa đường kính trong/ngoài tiện và các chi tiết được phay.
Giảm tổng thời gian thực hiện bằng cách loại bỏ thời gian xếp hàng giữa các bộ phận máy tiện và máy nghiền riêng biệt.
Giảm thiểu sự can thiệp của người vận hành để giảm thiểu lỗi của con người và cho phép tắt đèn ca sản xuất.
Hợp nhất không gian sàn bằng cách thay thế nhiều máy cũ bằng một thiết bị đa tác vụ duy nhất.
Cấu hình bộ phận lý tưởng cho máy tiện CNC (Danh mục giải pháp)
Thân hình trụ sơ cấp có phay thứ cấp
Các bộ phận có hình học chính bao gồm một mặt cắt quay chiếm ưu thế trong danh mục này. Trục truyền động, chốt căn chỉnh, mặt bích lắp và khớp nối chất lỏng yêu cầu thao tác tiện nặng để thiết lập kích thước chính của chúng. Các phụ kiện có ren chuyên dụng thường yêu cầu các tính năng phụ như vòng tròn lỗ bu lông, mặt phẳng được phay để tạo khe hở cho cờ lê hoặc các khe bôi trơn xuyên tâm. Việc thực hiện các thao tác phụ này trong một lần thiết lập sẽ ngăn ngừa sự cố hết thời gian. Máy duy trì sự căn chỉnh hoàn hảo giữa các đường kính tiện và các chi tiết được phay vì mốc chuẩn không đổi trong các hàm mâm cặp. Nếu bạn tháo một bộ phận để phay lục giác trên một máy riêng biệt, bạn sẽ ngay lập tức tạo ra một phần mười độ lệch. MỘT Máy tiện CNC ngăn chặn hoàn toàn điều này. Hãy xem xét một van ống thủy lực. Đường kính ngoài phải hoàn toàn đồng tâm với các rãnh đo sáng được phay bên trong. Thực hiện điều này trong hai thiết lập đảm bảo một phần bị loại bỏ. Thực hiện nó trong một thiết lập đảm bảo sự phù hợp hoàn hảo.
Các tính năng lệch tâm và lệch tâm phức tạp
Gia công các chi tiết lệch tâm đòi hỏi động học cụ thể. MỘT Trung tâm quay trục Y cung cấp chuyển động vuông góc thực sự trên đường tâm trục chính. Nếu không có trục Y vật lý, máy sẽ dựa vào phép nội suy tọa độ cực, đồng bộ hóa chuyển động của trục X và C để mô phỏng vết cắt phẳng. Nội suy cực thường để lại bề mặt hoàn thiện kém trên các bức tường phẳng và gặp khó khăn với dung sai kích thước chặt chẽ vì trục C phải liên tục đảo hướng ở đường tâm. Máy chuyển động trục Y đích thực có trục cam tùy chỉnh, ống góp thủy lực và chốt khuỷu lệch tâm với độ chính xác và độ hoàn thiện bề mặt vượt trội. Bạn sẽ có được những bức tường phẳng thực sự đo được bằng mặt số bằng chỉ báo quay số. Trục Y cũng cho phép bạn khoan các lỗ chéo không giao nhau với tâm của bộ phận, một yêu cầu phổ biến trong các khối đa dạng và ốc vít tùy chỉnh.
Các thành phần y tế và hàng không vũ trụ có độ chính xác cao
Lĩnh vực hàng không vũ trụ và y tế đòi hỏi sự hoàn hảo từ các bộ phận gia công. Vít xương titan yêu cầu dạng ren phức tạp và đầu truyền động Torx chính xác. Cấy ghép nha khoa cần gia công vi mô hoàn hảo. Các phụ kiện chất lỏng hàng không vũ trụ yêu cầu bề mặt bịt kín hoàn hảo để ngăn ngừa rò rỉ thảm khốc dưới áp suất cao. Tính nhất quán từng phần là bắt buộc trong các ngành được quản lý chặt chẽ này. Bề mặt hoàn thiện cao cấp giúp giảm ma sát và mài mòn. Việc tuân thủ nghiêm ngặt Kích thước và Dung sai Hình học (GD&T) là không thể thương lượng, khiến nền tảng gia công kết hợp trở thành phương pháp sản xuất khả thi duy nhất cho các bộ phận quan trọng này. Khi gia công thép không gỉ 316L hoặc Titanium Lớp 5, khả năng áp dụng chất làm mát áp suất cao trực tiếp thông qua dụng cụ trong một thiết lập cứng nhắc sẽ kéo dài tuổi thọ dụng cụ và đảm bảo khả năng thoát phoi tuyệt vời, ngăn chặn hiện tượng cắt lại và tạo vết xước trên bề mặt.
Các bộ phận yêu cầu gia công back-end (Xong trong một)
Tích hợp trục phụ xác định triết lý sản xuất 'thực hiện trong một'. Trục chính gia công các chi tiết phía trước và bên ngoài của bộ phận. Sau khi các hoạt động chính kết thúc, trục chính phụ sẽ đồng bộ hóa tốc độ quay của nó, tiến về phía trục chính và kẹp chặt bộ phận. Sau đó, một công cụ chia tay sẽ tách thành phần ra khỏi thanh phôi. Trục phụ rút lại và đưa mặt sau của bộ phận vào dụng cụ cắt. Việc sửa chữa thủ công được loại bỏ hoàn toàn. Độ đồng tâm giữa các tính năng mặt trước và mặt sau vẫn tuyệt đối và các hoạt động phụ sẽ biến mất khỏi bảng định tuyến. Điều này đặc biệt quan trọng đối với các bộ phận có dung sai chiều dài tổng thể chặt chẽ hoặc các đặc điểm ở mặt sau phải căn chỉnh hoàn hảo với các đặc điểm ở mặt trước, chẳng hạn như bánh răng định giờ hoặc khớp nối tùy chỉnh.

Các bộ phận phù hợp hơn với các phương pháp gia công thay thế (Kích thước đánh giá)
Các thành phần dạng lăng trụ và dạng khối
Các bộ phận bắt đầu từ phôi hình vuông hoặc hình chữ nhật thuộc về tâm phay dọc hoặc ngang. Động lực làm việc ủng hộ các tấm thị giác, đồ đạc cố định hoặc thiết lập bia mộ cho khối cổ phiếu. Mâm cặp máy tiện gặp khó khăn trong việc giữ chặt phôi vuông ở tốc độ RPM cao, tạo ra những mối nguy hiểm nghiêm trọng về an toàn và hạn chế tốc độ trục chính. Hơn nữa, động lực loại bỏ vật liệu trên các máy phay 3 trục, 4 trục hoặc 5 trục được tối ưu hóa cho việc gia công thô nặng các bộ phận dạng khối. Tiện phôi vuông bao gồm các vết cắt bị gián đoạn nghiêm trọng làm phá hủy các hạt dao của máy tiện và làm hỏng ổ trục trục chính. Nếu bộ phận có bề mặt và túi phẳng 80%, hãy đặt nó trên máy nghiền. Cố gắng ép một chốt vuông vào một lỗ tròn bằng cách gia công một bộ phận hình khối trên máy tiện là một công thức khiến các dụng cụ bị hỏng và vật liệu bị loại bỏ.
Hình học quay đơn giản
Các ống lót, miếng đệm và phụ kiện ren tiêu chuẩn cơ bản thiếu các tính năng được phay. Các bộ phận này chỉ yêu cầu tiện, quay mặt và khoan dọc trục đơn giản. Chúng phải được giữ nguyên trên máy tiện 2 trục tiêu chuẩn. Việc định tuyến các bộ phận đơn giản đến một máy đa tác vụ cao cấp sẽ lãng phí các khả năng nâng cao. Tỷ lệ gánh nặng theo giờ cao hơn của máy đa tác vụ nhanh chóng làm giảm tỷ suất lợi nhuận trên các bộ phận đơn giản. Sử dụng các máy móc cao cấp dành riêng cho các bộ phận phức tạp, có lợi nhuận cao. Nếu một bộ phận có thể được hoàn thành trong 30 giây trên một máy tiện mâm cặp cơ bản thì việc buộc một trung tâm đa tác vụ trị giá nửa triệu đô la để vận hành nó là việc quản lý xưởng kém. Bạn muốn những chiếc máy tiên tiến của mình cắt những đường viền phức tạp chứ không phải quay những vòng đệm đơn giản.
Loại bỏ vật liệu nặng trên căn hộ lớn
Sự đánh đổi độ cứng nhắc quyết định các quyết định định tuyến. Gia công thô các bề mặt phẳng lớn đòi hỏi các giao diện côn trục chính lớn như CAT50, BT50 hoặc HSK100. MỘT máy tiện tháp pháo điện sử dụng vòng bi công cụ dẫn động nhỏ hơn và cơ cấu khớp nối. Việc đặt mâm dao dao trực tiếp chịu tải trọng phay mặt cực lớn sẽ gây ra tiếng kêu nghiêm trọng. Độ lệch của dụng cụ tăng theo cấp số nhân. Các trung tâm phay cứng chuyên dụng xử lý phay mặt mạnh và hốc sâu tốt hơn nhiều so với bất kỳ máy tiện dạng tháp pháo nào. Nếu bản in đòi hỏi phải cắt ra hai inch thép công cụ bằng máy phay mặt 3 inch, bạn cần một trung tâm gia công ngang chuyên dụng. Các bánh răng dụng cụ trực tiếp trong tháp pháo máy tiện sẽ đơn giản bị bong ra dưới loại tải trọng hướng tâm đó.
Biện minh về chi phí và khối lượng (Các yếu tố ảnh hưởng đến giá trị tổng thể)
Tỷ lệ máy theo giờ so với tổng chi phí mỗi bộ phận
So sánh tài chính trực tiếp cho thấy giá trị thực sự của thiết bị đa tác vụ. Một trung tâm tiện có khả năng phay có tỷ lệ gánh nặng theo giờ cao hơn đáng kể so với máy tiện 2 trục độc lập. Tuy nhiên, việc đánh giá tốc độ máy một cách riêng lẻ là sai lầm. Bạn phải tính toán tốc độ kết hợp của một máy tiện riêng biệt, một máy nghiền riêng biệt và thời gian xử lý của người vận hành liên quan cần thiết để di chuyển bộ phận giữa chúng. Quy trình hợp nhất giúp loại bỏ thời gian thiết lập thứ cấp, giảm phế liệu do lỗi sửa chữa lại và cuối cùng là giảm tổng chi phí cho mỗi bộ phận.
Để tính toán chính xác điểm hòa vốn, hãy đánh giá các yếu tố sau:
Tính tổng thời gian chu trình trên máy kết hợp so với thời gian chu trình kết hợp của các nguyên công máy tiện và máy phay riêng biệt.
Định lượng chi phí nhân công của người vận hành phá bỏ và thiết lập hoạt động xay xát thứ cấp.
Yếu tố giảm tỷ lệ phế liệu đạt được bằng cách loại bỏ việc chuyển chi tiết thủ công và dịch chuyển mốc.
Đánh giá giá trị của việc giảm thời gian xếp hàng và thực hiện đơn hàng nhanh hơn.
Đo lường chi phí của hàm mềm tùy chỉnh và đồ gá phay cần thiết cho các hoạt động thứ cấp.
Ngưỡng khối lượng sản xuất
Kích thước lô ảnh hưởng lớn đến quyết định định tuyến. Hoạt động sản xuất với số lượng từ trung bình đến cao được hưởng lợi rất nhiều từ phương pháp 'thực hiện trong một'. Tiết kiệm thời gian chu kỳ và giảm lao động cộng lại trên hàng trăm hoặc hàng nghìn bộ phận. Ngược lại, việc tạo mẫu với khối lượng thấp không phải lúc nào cũng có thể đáp ứng được nỗ lực. Lập trình CAM phức tạp, chỉnh sửa công cụ và quy trình thiết lập phức tạp cho trục xoay kép mất hàng giờ. Đối với một lô gồm ba bộ phận đơn giản, việc định tuyến chúng đến các máy CNC thủ công hoặc đơn giản riêng biệt có thể mang lại thời gian quay vòng tổng thể nhanh hơn. Tuy nhiên, nếu bạn đang thiết lập một máy cấp phôi để chạy 5.000 phụ kiện bằng đồng vào cuối tuần mà không cần giám sát thì máy đa tác vụ là lựa chọn hợp lý duy nhất.
Giảm tồn kho sản phẩm dở dang (WIP)
Giảm lượng hàng tồn kho trong quá trình sản xuất (WIP) mang lại lợi ích tài chính trực tiếp và có thể đo lường được. Xuất các bộ phận hoàn thiện trực tiếp từ một máy sẽ cải thiện dòng tiền ngay lập tức. Các thành phần bán thành phẩm không còn nằm trong thùng chờ hoạt động phay sẵn sàng nữa. Không gian sàn trước đây được sử dụng làm giá đỡ sẽ mở ra để sử dụng hiệu quả. Việc theo dõi sản xuất trở nên hợp lý hơn vì các bộ phận là nguyên liệu thô hoặc thành phẩm, không có trạng thái bán thành phẩm mơ hồ làm phức tạp hệ thống ERP. Khi một bộ phận rời khỏi trục chính phụ, nó sẽ được chuyển thẳng đến khâu kiểm tra và sau đó được vận chuyển. Bạn được trả tiền nhanh hơn và bạn không có vốn bị ràng buộc trong đống kim loại chưa hoàn thiện nằm trên sàn cửa hàng.
DFM và rủi ro triển khai (Rủi ro & giảm thiểu)
Giải phóng mặt bằng công cụ và nhiễu tháp pháo
Phạm vi gia công đông đúc thể hiện những hạn chế nghiêm trọng về mặt vật lý. Các kỹ sư phải thiết kế các bộ phận để tránh va chạm bên trong máy. Các khối dụng cụ trực tiếp nhô ra đáng kể so với mặt tháp pháo. Các thanh móc lỗ dài lắc lư một cách nguy hiểm khi đến gần vỏ kim loại tấm trong quá trình thay dụng cụ. Các hàm mâm cặp chính, trục phụ tiến và phôi có chung một không gian hạn chế. Lập kế hoạch đường chạy dao cẩn thận và thiết kế nghiêm ngặt để đánh giá khả năng sản xuất (DFM) giúp ngăn ngừa các sự cố thảm khốc. Bạn phải mô hình hóa chính xác các hàm kẹp và phần mở rộng đầu cặp dao trong phần mềm CAM của mình. Một phép tính sai nửa inch có thể dẫn đến khối dụng cụ trực tiếp đập vào trục phụ với tốc độ di chuyển ngang nhanh, gây thiệt hại hàng chục nghìn đô la.
Độ cứng, độ lệch dụng cụ và phi lê bên trong
Độ cứng của dụng cụ trực tiếp có giới hạn cơ học nghiêm ngặt. Dụng cụ được dẫn động không thể sánh được với độ cứng của trục phay chuyên dụng. Các kỹ sư phải hạn chế độ sâu của các túi được phay và tránh các vết cắt nặng, gián đoạn gây sốc cho hệ thống bánh răng của tháp pháo. Thiết kế bán kính góc bên trong phù hợp. Phi lê rộng rãi cho phép sử dụng dao phay ngón lớn hơn, cứng hơn. Điều này giảm thiểu độ lệch của dao, ngăn ngừa gãy dao sớm và đảm bảo các thành được phay vẫn vuông góc hoàn hảo với các bề mặt tiện. Nếu một nhà thiết kế gọi ra một góc nhọn bên trong ở đáy của một túi sâu 2 inch, bạn sẽ phải sử dụng một dao phay ngón nhỏ với phần nhô ra lớn. Công cụ đó sẽ làm chệch hướng, kêu và chụp. Thay đổi thiết kế để cho phép bán kính 0,250 inch và bạn có thể sử dụng máy nghiền ngón nửa inch để cày qua vật liệu mà không gặp vấn đề gì.
Lựa chọn công cụ và hạn chế về dung lượng ổ đạn
Tháp pháo có số lượng trạm công cụ hữu hạn. Một tháp pháo 12 trạm tiêu chuẩn sẽ đầy lên nhanh chóng khi một bộ phận yêu cầu gia công thô, hoàn thiện, ren, tạo rãnh và nhiều công cụ phay dẫn động. Đề xuất tiêu chuẩn hóa các tính năng trong giai đoạn thiết kế để tiết kiệm các trạm công cụ:
Sử dụng kích thước lỗ ren nhất quán trên toàn bộ thiết kế bộ phận để tránh tải ba kích cỡ lỗ ren khác nhau.
Giữ các bước ren đồng nhất bất cứ khi nào có thể.
Tiêu chuẩn hóa bán kính phay bên trong để giảm thiểu số lượng phay ngón duy nhất cần thiết.
Sử dụng các công cụ đa chức năng như máy phay khoan-vát kết hợp để giải phóng các trạm tháp pháo.
Sử dụng hệ thống dụng cụ thay đổi nhanh để hoán đổi hạt dao bị mòn một cách nhanh chóng mà không làm mất đi độ lệch.
Chuyên môn lập trình và vận hành
Thất bại khi triển khai thường bắt nguồn từ việc thiếu kỹ năng lập trình CAM nâng cao. Đồng bộ hóa trục xoay kép, quản lý chuyển giao bộ phận và lập trình đường chạy dao đa trục đồng thời yêu cầu tạo mã G phức tạp. Đầu tư vào phần mềm mô phỏng mạnh mẽ. Bản sao kỹ thuật số xác minh đường chạy dao trong môi trường ảo. Chúng phát hiện các lỗ khoét, hạn chế di chuyển quá mức và ngăn ngừa sự cố trước khi bắt đầu gia công vật lý. Nâng cấp đào tạo người vận hành là bắt buộc để xử lý sự phức tạp của thiết bị đa tác vụ. Bạn không thể đặt toán tử xanh lên máy trục Y hai trục chính và mong đợi thành công. Họ cần hiểu cách đọc mã chờ được đồng bộ hóa trong chương trình và cách khôi phục máy một cách an toàn nếu có cảnh báo dừng chu trình giữa chừng.
| Đặc điểm bộ phận | Hình học sơ cấp | Nền tảng gia công được đề xuất | Ưu điểm chính |
|---|---|---|---|
| >70% tiện, yêu cầu phay lệch trục | Hình trụ / Xoay | Trung tâm máy tiện quay / Máy tiện tháp pháo điện | Loại bỏ các thiết lập phụ và duy trì độ đồng tâm. |
| >80% Loại bỏ vật liệu nặng, lăng kính | Khối hình vuông / hình chữ nhật | Máy phay 3 trục, 4 trục hoặc 5 trục | Độ cứng trục chính tối đa để gia công thô mạnh mẽ. |
| Đã tiện 100%, không có tính năng xay xát | hình trụ đơn giản | Máy tiện CNC 2 trục tiêu chuẩn | Tỷ lệ gánh nặng hàng giờ thấp nhất cho hình học đơn giản. |
| Khoan bề mặt phức tạp, khoan lệch tâm | Lập dị / Xoay vòng | Trung tâm tiện trục Y | Phay vuông góc thực sự không có lỗi nội suy cực. |
Phần kết luận
Tiến hành so sánh nghiên cứu về thời gian trên các bộ phận thường xuyên bị tắc nghẽn nhất của bạn để xác định các cơ hội giảm thiểu việc thiết lập.
Gửi mô hình CAD 3D của một thành phần phức tạp để đánh giá định tuyến và DFM cụ thể.
Đánh giá chi phí lưu giữ hàng tồn kho WIP hiện tại của bạn để định lượng tác động tài chính của chiến lược gia công 'thực hiện trong một'.
Kiểm tra khả năng phần mềm CAM của bạn để đảm bảo nó hỗ trợ đồng bộ hóa trục chính kép và mô phỏng động học.
Câu hỏi thường gặp
Hỏi: Sự khác biệt giữa máy tiện CNC và máy phay tiện CNC là gì?
Trả lời: Máy tiện CNC tiêu chuẩn chỉ quay phôi dựa vào các dụng cụ cố định để tạo ra các bộ phận hình trụ. Máy phay tiện bổ sung thêm các công cụ cắt quay, bộ điều khiển tiên tiến và thường là trục Y hoặc B. Điều này cho phép máy thực hiện các nguyên công phay, khoan và tarô phức tạp trên một bộ phận cố định hoặc tiện được lập chỉ mục trong cùng một thiết lập.
Hỏi: Khi nào tôi nên sử dụng trung tâm tiện trục Y thay vì máy tiện dụng cụ trực tiếp tiêu chuẩn?
Đáp: Cần có trục Y để phay các bề mặt phẳng, cắt các rãnh then lệch tâm hoặc khoan các lỗ không giao nhau với đường tâm chính xác của bộ phận. Máy tiện dụng cụ trực tiếp tiêu chuẩn dựa vào phép nội suy cực, gặp khó khăn với dung sai chặt chẽ và để lại bề mặt kém trên các bức tường phẳng.
Hỏi: Máy phay tiện CNC có thể thay thế hoàn toàn máy phay 5 trục không?
Trả lời: Không. Máy nghiền tiện được tối ưu hóa cho các bộ phận bắt đầu ở dạng thanh tròn hoặc đúc hình trụ. Máy phay 5 trục thường được yêu cầu để gia công khối lăng trụ, loại bỏ vật liệu nặng và các bộ phận kết cấu hàng không vũ trụ lớn, nơi cần có độ cứng trục chính lớn để gia công thô mạnh mẽ.
Hỏi: Vật liệu nào phù hợp nhất cho máy tiện tháp pháo điện?
Trả lời: Các vật liệu phổ biến bao gồm nhôm, thép không gỉ, titan, đồng thau và thép hợp kim. Lựa chọn vật liệu ảnh hưởng trực tiếp đến giới hạn độ mòn và độ lệch của dụng cụ trực tiếp. Các vật liệu cứng hơn như Inconel hoặc titan yêu cầu giảm bước tiến và tốc độ để tránh làm quá tải các ổ trục dụng cụ được dẫn động và gây ra tiếng kêu.
Hỏi: Trục phụ cải thiện hiệu quả trên trung tâm phay tiện bằng cách nào?
Đáp: Trục phụ phụ cho phép thực hiện khái niệm 'thực hiện trong một'. Nó lấy bộ phận từ trục chính, cho phép một công cụ chia tay cắt nó ra và sau đó hoàn thiện mặt sau của bộ phận. Điều này giúp loại bỏ các thiết lập thủ công thứ cấp, giảm thời gian xử lý của người vận hành và duy trì độ đồng tâm nghiêm ngặt giữa các tính năng trước và sau.
bài viết liên quan
-
 Kính gửi Khách hàng và Đối tác kinh doanh, Để tuân thủ nghiêm ngặt luật và quy định kiểm soát xuất khẩu quốc gia cũng như thực hiện nghĩa vụ quốc tế, đảm bảo rằng máy phay CNC và máy tiện CNC xuất khẩu của chúng tôi hoàn toàn hợp pháp và tuân thủ, chúng tôi xin thông báo cho bạn về các chính sách liên quan cotin tức công ty
-
 Bụi than chì mài mòn phá hủy các máy CNC tiêu chuẩn. Tìm hiểu lý do tại sao máy chống bụi chuyên dụng và phương pháp nghiền ướt hoặc khô thích hợp lại cần thiết để sản xuất điện cực EDM an toàn.tin tức sản phẩm
-
 Các trung tâm mũi khoan cung cấp luồng tốc độ cao để sản xuất khối lượng lớn. Hiểu giới hạn mô-men xoắn trục chính sẽ ngăn ngừa sự cố vỡ dụng cụ tốn kém và tối ưu hóa thời gian chu kỳ máy.tin tức sản phẩm