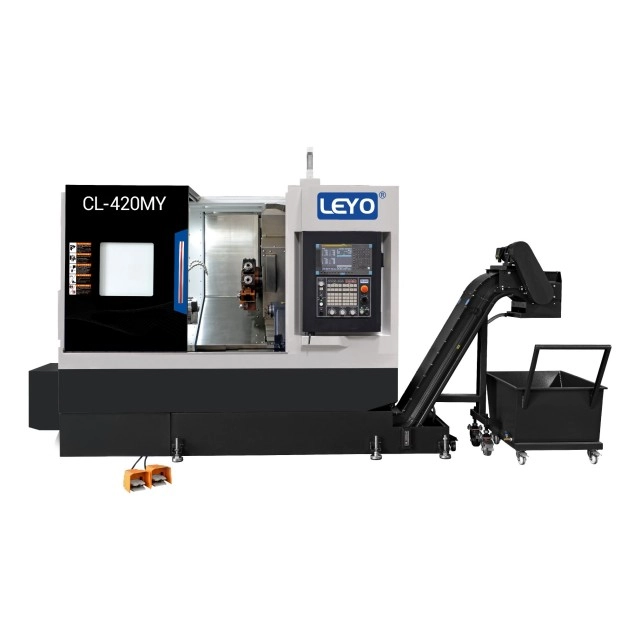
انتقال قطعات نیمه تمام بین ماشینهای تراش اختصاصی و ماشینهای فرز باعث ایجاد هزینههای پنهان تولید میشود که به سرعت حاشیه سود را از بین میبرد. افزایش هزینههای نیروی کار ناشی از تعمیرات دستی، زمانهای صف طولانیتر بین مراکز ماشینآلات، و انباشته شدن تحمل ناشی از تغییر دادهها، گلوگاههای تولید دائمی را ایجاد میکند. تیمهای مهندسی و تدارکات دائماً با چالش متعادل کردن نرخهای ساعتی بالاتر ماشینآلات چند وظیفهای پیشرفته در برابر کاهش زمان چرخه ملموس، تنظیمات یکپارچه و بهبود کیفیت قابل توجه روبرو هستند. شما به یک چارچوب ارزیابی دقیق نیاز دارید تا دقیقاً تعیین کنید که هندسه ها، تلورانس ها و حجم تولید کدام قسمت ها مسیریابی به یک ترکیب را توجیه می کند. دستگاه فرز تراش CNC . ماشینکاری اجزا در یک راه اندازی واحد، خروجی ناشی از کار ثانویه را از بین می برد. درک قابلیتهای سینماتیکی خاص، محدودیتهای ابزار، و حجم تولید سربهسر، استفاده بهینه از ماشین و حداکثر بازگشت سرمایه را تضمین میکند.
کاهش راهاندازی: یکپارچهسازی عملیات روی یک دستگاه، انباشته شدن تحمل ناشی از چندین راهاندازی محل کار را حذف میکند و مستقیماً دقت قطعه را بهبود میبخشد.
هندسههای ایدهآل: قطعات با نمایه چرخشی اولیه که به ویژگیهای ثانویه خارج از محور (سوراخهای متقاطع، تخت، راههای کلید) نیاز دارند، بالاترین ROI را دارند.
نسبت هزینه به حجم: هزینه ساعتی بالاتر یک مرکز فرز تراشکاری با کاهش زمان کار و چرخه، به ویژه در دوره های تولید با حجم متوسط به بالا، جبران می شود.
محدودیتهای طراحی: مهندسان باید فاصله ابزار، تداخل برجک، محدودیتهای فیله داخلی و مکانیکهای انتقال زیر اسپیندل را در طول فاز DFM در نظر بگیرند.
نقش استراتژیک ماشین فرز تراش CNC
تعریف معماری ماشین
ماشین های تراش استاندارد 2 محوره یک قطعه کار را در برابر یک ابزار برش ثابت می چرخانند تا پروفیل های استوانه ای ایجاد کنند. آسیاب های سه محوره عمودی یا افقی یک ابزار برش را در برابر یک قطعه کار ثابت می چرخانند تا ویژگی های منشوری ایجاد کنند. ادغام این دو فرآیند متمایز سینماتیکی مستلزم یک پایه مکانیکی قوی است. یک ماشین هیبریدی یک دوک چرخشی اصلی با گشتاور بالا را با ایستگاه های ابزار محرک ترکیب می کند. این معماری به یک پلت فرم ماشینی اجازه می دهد تا زبری سنگین قطرهای بیرونی و فرز دقیق کانتور را بدون رها کردن قطعه از چاک انجام دهد. ما این را در طبقه مغازه می بینیم که یک راه اندازی تک بار تغذیه شده جایگزین سه عملیات جداگانه می شود. شما یک حلزون خام را به داخل میریزید، و یک قطعه تمام شده در قطعهگیر میافتد. بستر چدنی عظیم، رطوبت مورد نیاز برای رسیدگی به برش های قطع شده ایجاد شده در طول عملیات آسیاب بر روی چوب گرد را فراهم می کند. بدون این استحکام، شما با پچ پچ، پرداخت سطحی ضعیف و آسیاب های انتهایی تخریب شده مواجه می شوید.
توضیح اصطلاحات: ابزار زنده در مقابل مراکز کامل
تمایز بین طبقه بندی ماشین ها از ناکارآمدی مسیریابی جلوگیری می کند. یک پایه تراش CNC با ابزار زنده معمولاً از برجک سبک BMT یا VDI مجهز به نگهدارنده ابزار موتوری استفاده می کند. این ماشین ها حفاری ساده شعاعی یا محوری، ضربه زدن و شکاف های اولیه را انجام می دهند. آنها برای قرار دادن دایره سوراخ پیچ بر روی فلنج عالی هستند. برعکس، یک کامل مرکز فرز تراشکاری اغلب دارای یک سر فرز محور B مستقل مجهز به تعویض ابزار خودکار (ATC) است. این سر مفصلی امکان کانتورینگ چند محوره مداوم، ماشینکاری 5 محوره همزمان و عملیات سطح بندی پیچیده را فراهم می کند که یک برجک استاندارد نمی تواند به صورت فیزیکی آنها را اجرا کند. ATC همچنین مشکل ظرفیت ابزار محدود یک برجک استاندارد 12 ایستگاهی را حل می کند و به شما امکان می دهد 40 ابزار یا بیشتر را برای قطعات بسیار پیچیده هوافضا بارگیری کنید.
آناتومی ماشین و کیفیت خروجی
آناتومی خاص تجهیزات پیچیدگی و محدودیت های تحمل اجزای ماشینکاری شده را دیکته می کند. سفتی ریختهگری دوک اصلی، ارتعاشات چرخشی سنگین را جذب میکند و مستقیماً بر روی سطح تأثیر میگذارد. ترازوهای شیشه ای با وضوح بالا موقعیت دقیق را در طول برش های فرز درون یابی تضمین می کنند. علاوه بر این، سرعت پردازش کنترلر CNC، بلوک های متراکم G-code را مدیریت می کند. قابلیتهای نگاه به جلو با سرعت بالا از تردید مسیر ابزار در طول روالهای پیچیده فرز سهبعدی جلوگیری میکند و از باقی ماندن علائم روی قطعه کار جلوگیری میکند. هنگامی که یک مته اینسری 1 اینچی را به فولاد 4140 فشار می دهید، به آن جرم برای خنثی کردن هارمونیک ها نیاز دارید. ادغام سنسورهای جبران حرارتی نیز نقش مهمی ایفا می کند. از آنجایی که اسپیندل در طول یک دوره تولید طولانی گرم می شود، دستگاه به طور خودکار محورها را برای حفظ تلرانس های محکم خنثی می کند و اطمینان حاصل می کند که قسمت اول شیفت دقیقاً مشابه قسمت آخر است.
معیارهای موفقیت و چارچوب بندی مسئله
اهداف تولید باعث پذیرش فناوری چند وظیفه ای می شود. اهداف اولیه عبارتند از:
دستیابی به تمرکز دقیق بین قطرهای داخلی/خارجی تبدیل شده و ویژگی های آسیاب شده.
کاهش زمان کل تولید با حذف زمان صف بین بخش های جداگانه تراش و آسیاب.
به حداقل رساندن مداخله اپراتور برای کاهش خطای انسانی و فعال کردن تغییر در تولید چراغ خاموش.
یکپارچه سازی فضای کف با جایگزینی چندین دستگاه قدیمی با یک واحد چند وظیفه ای.
نمایههای قطعه ایدهآل برای آسیاب چرخشی CNC (دستههای محلول)
بدنه های استوانه ای اولیه با آسیاب ثانویه
قطعاتی که هندسه اصلی آنها از پروفیل چرخشی تشکیل شده است بر این دسته غالب هستند. شفتهای محرک، پینهای تراز، فلنجهای نصب و کوپلینگهای سیال برای تعیین ابعاد اولیه خود به عملیات چرخشی سنگین نیاز دارند. اتصالات رزوه ای تخصصی اغلب به ویژگی های ثانویه مانند دایره های سوراخ پیچ، تخت آسیاب شده برای فاصله آچار، یا شیارهای روغن کاری شعاعی نیاز دارند. انجام این عملیات ثانویه در یک راه اندازی از مشکلات runout جلوگیری می کند. دستگاه تراز کاملی را بین قطرهای چرخانده و ویژگی های آسیاب شده حفظ می کند زیرا مبنا در فک های چاک ثابت می ماند. اگر یک قطعه را جدا کنید تا یک هگز را روی یک ماشین جداگانه آسیاب کنید، فوراً چند دهم خروجی را معرفی می کنید. الف آسیاب چرخشی CNC به طور کامل از این امر جلوگیری می کند. یک شیر قرقره هیدرولیک را در نظر بگیرید. قطر خارجی باید کاملاً متحدالمرکز با بریدگی های اندازه گیری داخلی آسیاب شود. انجام این کار در دو راهاندازی رد شدن قسمت را تضمین میکند. انجام آن در یک تنظیم، تناسب کامل را تضمین می کند.
ویژگی های پیچیده خارج از مرکز و عجیب و غریب
ماشینکاری ویژگی های خارج از مرکز نیاز به سینماتیک خاصی دارد. الف مرکز چرخش محور Y حرکت عمودی واقعی را در سراسر خط مرکزی دوک فراهم می کند. بدون یک محور Y فیزیکی، ماشینها بر درونیابی مختصات قطبی تکیه میکنند که حرکات محور X و C را برای شبیهسازی یک برش مسطح هماهنگ میکند. درون یابی قطبی اغلب سطوح ضعیفی را بر روی دیوارهای مسطح به جا می گذارد و با تحمل ابعادی سخت مبارزه می کند زیرا محور C باید دائماً جهت را در خط مرکزی معکوس کند. ماشینهای حرکت محور Y واقعی، میلبادامکهای سفارشی، منیفولدهای هیدرولیک و میل لنگهای غیرعادی را با دقت بالا و پرداخت سطحی تولید میکند. شما دیوارهای مسطحی دریافت می کنید که در واقع با یک نشانگر صفحه، سطح تخت را اندازه گیری می کنند. محور Y همچنین به شما امکان میدهد سوراخهایی متقاطع ایجاد کنید که مرکز قطعه را قطع نمیکنند، یک نیاز رایج در بلوکهای منیفولد و بستهای سفارشی.
قطعات هوافضا و پزشکی با دقت بالا
بخشهای هوافضا و پزشکی از قطعات ماشینکاری شده به کمال نیاز دارند. پیچ های استخوانی تیتانیومی به شکل های رزوه پیچیده و سرهای درایو Torx دقیق نیاز دارند. ایمپلنت های دندانی نیاز به ریز ماشینکاری بی عیب و نقص دارند. اتصالات سیال هوافضا برای جلوگیری از نشتی فاجعه آمیز تحت فشار بالا به سطوح آب بندی کامل نیاز دارند. یکپارچگی قسمت به جزء در این صنایع بسیار تنظیم شده الزامی است. سطح برتر اصطکاک و سایش را کاهش می دهد. انطباق با ابعاد و تحمل هندسی دقیق (GD&T) غیرقابل مذاکره است و پلت فرم ماشینکاری ترکیبی را به تنها روش تولید مناسب برای این اجزای حیاتی تبدیل می کند. هنگام ماشینکاری فولاد ضد زنگ 316L یا تیتانیوم درجه 5، توانایی اعمال خنک کننده با فشار بالا به طور مستقیم از طریق ابزار در یک تنظیم سفت و سخت، عمر ابزار را افزایش می دهد و تخلیه عالی تراشه را تضمین می کند و از برش مجدد و نمره گذاری سطح جلوگیری می کند.
قطعاتی که نیاز به ماشینکاری Back-End دارند (انجام شده در یک)
ادغام زیر اسپیندل فلسفه تولید 'انجام شده در یک' را تعریف می کند. دوک اصلی ویژگی های جلویی و بیرونی قطعه را تنظیم می کند. پس از پایان عملیات اولیه، اسپیندل فرعی سرعت چرخش خود را هماهنگ می کند، به سمت دوک اصلی پیش می رود و قطعه را می گیرد. سپس یک ابزار جداسازی جزء را از استوک میله جدا می کند. اسپیندل فرعی جمع شده و قسمت پشتی قطعه را به ابزارهای برش نشان می دهد. تعمیر دستی به طور کامل حذف شده است. تمرکز بین ویژگی های جلو و عقب مطلق باقی می ماند و عملیات ثانویه از صفحه مسیریابی ناپدید می شوند. این امر مخصوصاً برای قطعاتی با تلورانس طول کلی یا ویژگیهایی در قسمت پشتی که باید کاملاً با ویژگیهای روی جلو، مانند چرخ دندههای زمانبندی یا کوپلینگهای سفارشی هماهنگ باشند، بسیار مهم است.

قطعات مناسب تر برای روش های ماشینکاری جایگزین (ابعاد ارزیابی)
اجزای منشوری و بلوک مانند
قطعاتی که از شمش مربع یا مستطیل شروع می شوند، بر روی مراکز فرز عمودی یا افقی قرار دارند. پویایی کار به نفع گیره ها، وسایل دم کبوتر، یا چیدمان سنگ قبر برای استوک بلوک است. یک چاک تراش برای محکم گرفتن قطعات مربعی شکل در دورهای بالا تلاش می کند که خطرات ایمنی شدیدی ایجاد می کند و سرعت دوک را محدود می کند. علاوه بر این، دینامیک حذف مواد در آسیاب های 3 محوره، 4 محوره یا 5 محوره برای خشن کردن سنگین اجزای بلوک مانند بهینه شده است. چرخش پایه مربعی شامل بریدگی های شدید قطع شده است که باعث از بین رفتن قطعات تراش و آسیب به یاتاقان های دوک می شود. اگر قسمت 80 درصد سطوح و جیب صاف است، آن را روی آسیاب قرار دهید. تلاش برای وارد کردن یک میخ مربعی به داخل سوراخ گرد با ماشینکاری یک قسمت بلوکی روی یک ماشین تراش، دستور العملی برای ابزارهای شکسته و مواد خرد شده است.
هندسه های چرخشی ساده
بوش های اصلی، اسپیسرها و اتصالات رزوه ای استاندارد فاقد ویژگی های آسیاب شده هستند. این قطعات فقط به چرخش، رو به رو و حفاری محوری ساده نیاز دارند. آنها باید روی تراش های استاندارد 2 محوره باقی بمانند. مسیریابی قطعات ساده به یک ماشین چند کاره سطح بالا، قابلیت های پیشرفته را هدر می دهد. نرخ بار ساعتی بالاتر یک ماشین چند کاره به سرعت حاشیه سود اجزای ساده را از بین می برد. ماشینهای پیشرفته را به قطعات پیچیده و پر حاشیه اختصاص دهید. اگر بتوان یک قطعه را در 30 ثانیه با یک ماشین تراش ساده چاکر تکمیل کرد، بستن یک مرکز چند کاره نیم میلیون دلاری برای اجرای آن، مدیریت ضعیف فروشگاه است. شما می خواهید ماشین های پیشرفته شما خطوط پیچیده را برش دهند، نه واشرهای ساده را بچرخانند.
حذف مواد سنگین در آپارتمان های بزرگ
مبادلات سختی تصمیمات مسیریابی را دیکته می کند. زبری سنگین سطوح مسطح بزرگ به رابطهای مخروطی دوکی عظیم مانند CAT50، BT50 یا HSK100 نیاز دارد. الف برجک تراش برقی از یاتاقان های کوچکتر ابزار و مکانیسم های کوپلینگ استفاده می کند. قرار دادن برجک ابزار زنده در معرض بارهای شدید فرز باعث ایجاد پچ پچ های شدید می شود. انحراف ابزار به طور تصاعدی افزایش می یابد. مراکز فرز سفت و سخت اختصاصی فرز تهاجمی صورت و جیبزنی عمیق را بسیار بهتر از هر ماشین تراش مبتنی بر برجک انجام میدهند. اگر چاپ مستلزم به کارگیری دو اینچ فولاد ابزار با آسیاب صورت 3 اینچی است، به یک مرکز ماشینکاری افقی اختصاصی نیاز دارید. چرخ دنده های ابزار زنده در برجک تراش به سادگی تحت آن نوع بار شعاعی خارج می شوند.
توجیه هزینه و حجم (عوامل تأثیرگذار بر ارزش کلی)
نرخ ساعتی ماشین در مقابل هزینه کل هر قطعه
مقایسه مستقیم مالی ارزش واقعی تجهیزات چندوظیفه ای را نشان می دهد. یک مرکز تراشکاری با قابلیت فرز، بار ساعتی به طور قابل توجهی بالاتر از یک ماشین تراش 2 محوره مستقل دارد. با این حال، ارزیابی نرخ ماشین به صورت مجزا ناقص است. شما باید نرخ های ترکیبی یک ماشین تراش جداگانه، یک آسیاب جداگانه، و زمان کار اپراتور مرتبط مورد نیاز برای جابجایی قطعه بین آنها را محاسبه کنید. فرآیند ادغام شده زمان راه اندازی ثانویه را حذف می کند، ضایعات ناشی از خطاهای تعمیر مجدد را کاهش می دهد و در نهایت هزینه کل هر قطعه را کاهش می دهد.
برای محاسبه دقیق نقطه سربه سر، عوامل زیر را ارزیابی کنید:
کل زمان چرخه در دستگاه ترکیبی را در مقابل زمان های سیکل ترکیبی عملیات تراش و آسیاب جداگانه محاسبه کنید.
هزینه کار اپراتور را که عملیات فرز ثانویه را خراب کرده و راه اندازی می کند، کمی کنید.
عامل کاهش نرخ ضایعات که با حذف انتقال دستی قطعات و جابجایی های داده به دست می آید.
ارزش کاهش زمان صف و انجام سریعتر سفارش را ارزیابی کنید.
هزینه فک های نرم سفارشی و وسایل فرز مورد نیاز برای عملیات ثانویه را اندازه گیری کنید.
آستانه های حجم تولید
اندازه دسته به شدت بر تصمیمات مسیریابی تأثیر می گذارد. دوره های تولید با حجم متوسط تا زیاد از رویکرد 'انجام شده در یک' بهره زیادی می برند. صرفه جویی در زمان چرخه و کاهش نیروی کار بیش از صدها یا هزاران قسمت را تشکیل می دهد. برعکس، نمونه سازی کم حجم ممکن است همیشه این تلاش را توجیه نکند. برنامه نویسی پیچیده CAM، لمس کردن ابزار، و مراحل راه اندازی پیچیده برای دوک های دوگانه ساعت ها طول می کشد. برای دستهای از سه قطعه ساده، مسیریابی آنها برای جدا کردن ماشینهای CNC دستی یا ساده ممکن است زمان چرخش کلی سریعتری داشته باشد. با این حال، اگر در حال راهاندازی میلهخوری برای اجرای 5000 اتصالات برنجی در آخر هفته بدون مراقبت هستید، دستگاه چند کاره تنها انتخاب منطقی است.
کاهش موجودی در حال انجام (WIP).
کاهش موجودی Work-in-Progress (WIP) مزایای مالی مستقیم و قابل اندازه گیری را به همراه دارد. خروجی قطعات تمام شده مستقیماً از یک دستگاه باعث بهبود فوری جریان نقدی می شود. اجزای نیمه تمام دیگر در سطل ها نمی نشینند تا عملیات آسیاب در دسترس باشد. فضای طبقه ای که قبلاً توسط قفسه های صحنه اشغال شده بود برای استفاده سازنده باز می شود. ردیابی تولید ساده می شود، زیرا قطعات یا مواد خام یا کالاهای نهایی هستند، بدون اینکه حالت نیمه تمام مبهم سیستم ERP را پیچیده کند. هنگامی که یک قطعه از اسپیندل فرعی جدا می شود، مستقیماً به بازرسی و سپس حمل و نقل می رود. شما سریعتر حقوق میگیرید، و سرمایهای ندارید که در فلز نیمهتمام در کف مغازه نشسته باشد.
خطرات DFM و پیاده سازی (ریسک ها و کاهش)
پاکسازی ابزار و تداخل برجک
یک پاکت ماشینکاری شلوغ محدودیت های فیزیکی شدیدی را ایجاد می کند. مهندسان باید قطعاتی را طراحی کنند تا از برخورد درون دستگاه جلوگیری شود. بلوک های ابزار زنده به طور قابل توجهی از صفحه برجک بیرون زده اند. میله های خسته کننده بلند هنگام تعویض ابزار به طور خطرناکی نزدیک محفظه های ورق فلزی می چرخند. فک های چاک اصلی، اسپیندل فرعی در حال پیشروی و قطعه کار دارای فضای محدودی هستند. برنامه ریزی دقیق مسیر ابزار و طراحی دقیق برای قابلیت ساخت (DFM) از تصادفات فاجعه بار جلوگیری می کند. شما باید فک های چاک و پسوندهای نگهدارنده ابزار را در نرم افزار CAM خود مدل کنید. یک محاسبه اشتباه نیم اینچی می تواند منجر به برخورد یک بلوک ابزار زنده با سرعت بالا به اسپیندل فرعی شود و ده ها هزار دلار خسارت وارد کند.
سختی، انحراف ابزار، و فیله های داخلی
سفتی ابزار زنده دارای محدودیت های مکانیکی دقیق است. ابزارهای رانده نمی توانند با سفتی دوک های فرز اختصاصی مطابقت داشته باشند. مهندسان باید عمق جیب های آسیاب شده را محدود کنند و از بریدگی های شدید قطع شده که قطار دنده برجک را شوکه می کند اجتناب کنند. شعاع های گوشه داخلی مناسب را طراحی کنید. فیله های سخاوتمندانه امکان استفاده از آسیاب های انتهایی بزرگتر و سفت تر را فراهم می کند. این امر انحراف ابزار را به حداقل می رساند، از شکستن زودرس ابزار جلوگیری می کند و تضمین می کند که دیوارهای آسیاب شده کاملاً عمود بر سطوح تراشیده شده باقی بمانند. اگر یک طراح یک گوشه داخلی تیز را در پایین یک جیب عمیق دو اینچی صدا کند، باید از یک آسیاب انتهایی کوچک با چوب بزرگ استفاده کنید. آن ابزار منحرف میشود، حرف میزند و میچپد. طرح را طوری تغییر دهید که شعاع 0.250 اینچی داشته باشید، و می توانید از آسیاب انتهایی نیم اینچی استفاده کنید که مواد را بدون مشکل شخم می زند.
انتخاب ابزار و محدودیت های ظرفیت مجله
برجک ها دارای تعداد محدودی ایستگاه ابزار هستند. یک برجک استاندارد 12 ایستگاهی به سرعت پر می شود که یک قطعه نیاز به خشن کردن، تکمیل، رزوه کاری، شیارکاری و ابزارهای فرز چندگانه دارد. ویژگی های استانداردسازی را در مرحله طراحی برای حفظ ایستگاه های ابزار توصیه کنید:
برای جلوگیری از بارگذاری سه اندازه مختلف شیر، از اندازه سوراخ های ضربه خورده ثابت در کل طراحی قطعه استفاده کنید.
گام های نخ را تا جایی که ممکن است یکنواخت نگه دارید.
شعاع آسیاب داخلی را استاندارد کنید تا تعداد آسیاب های انتهایی منحصر به فرد مورد نیاز به حداقل برسد.
از ابزارهای چند منظوره مانند آسیاب های ترکیبی مته-پخ برای آزاد کردن ایستگاه های برجک استفاده کنید.
از سیستمهای ابزار تغییر سریع برای تعویض سریع درجهای فرسوده بدون از دست دادن آفست استفاده کنید.
برنامه نویسی و تخصص اپراتور
شکست پیاده سازی اغلب از فقدان مهارت های پیشرفته برنامه نویسی CAM ناشی می شود. همگامسازی دوکهای دوگانه، مدیریت جابجایی قطعات و برنامهنویسی مسیرهای ابزار چند محوری به تولید پیچیده G-code نیاز دارد. روی نرم افزار شبیه سازی قوی سرمایه گذاری کنید. دوقلوهای دیجیتال مسیرهای ابزار را در یک محیط مجازی تأیید می کنند. آنها گوژها را تشخیص می دهند، سفر اضافه را محدود می کنند و قبل از شروع ماشینکاری فیزیکی از تصادف جلوگیری می کنند. ارتقاء آموزش اپراتور برای رسیدگی به پیچیدگی های تجهیزات چند وظیفه ای الزامی است. شما نمی توانید یک اپراتور سبز را روی یک ماشین محور Y دو اسپیندل قرار دهید و انتظار موفقیت داشته باشید. آنها باید بدانند که چگونه کدهای انتظار همگامسازی شده را در برنامه بخوانند و اگر زنگ هشدار چرخه را در اواسط خاموش کردن متوقف کند، چگونه میتوانند به طور ایمن دستگاه را بازیابی کنند.
| ویژگی بخش | هندسه اولیه | پلت فرم ماشینکاری توصیه شده | مزیت اولیه |
|---|---|---|---|
| > 70% چرخانده شده، به فرز خارج از محور نیاز دارد | استوانه ای / گردان | Turn-Mill Center / Power Turret Lathe | تنظیمات ثانویه را حذف می کند و تمرکز را حفظ می کند. |
| > 80٪ منشوری، حذف مواد سنگین | بلوک مربع / مستطیل | آسیاب 3 محور، 4 محور یا 5 محور | حداکثر استحکام دوک برای خشن کردن تهاجمی. |
| 100٪ تبدیل شده، بدون ویژگی های آسیاب شده | استوانه ای ساده | تراش CNC استاندارد 2 محوره | کمترین نرخ بار ساعتی برای هندسه های ساده. |
| روکش پیچیده، حفاری خارج از مرکز | عجیب و غریب / گردان | مرکز چرخش محور Y | فرز عمود بر واقعی بدون خطاهای درون یابی قطبی. |
نتیجه گیری
برای شناسایی فرصتهای کاهش راهاندازی، یک مقایسه مطالعه زمان بر روی قطعاتی که اغلب با تنگنا مواجه میشوند، انجام دهید.
یک مدل CAD سه بعدی از یک جزء پیچیده را برای بررسی DFM و مسیریابی خاص ارسال کنید.
هزینه های نگهداری موجودی WIP فعلی خود را ارزیابی کنید تا تأثیر مالی استراتژی ماشینکاری 'انجام شده در یک' را کمی کنید.
قابلیتهای نرمافزار CAM خود را بررسی کنید تا مطمئن شوید که از همگامسازی دوکوارهای و شبیهسازی سینماتیک پشتیبانی میکند.
سوالات متداول
س: تفاوت بین تراش CNC و ماشین فرز تراش CNC چیست؟
A: یک ماشین تراش استاندارد CNC فقط قطعه کار را در برابر ابزارهای ثابت می چرخاند تا قطعات استوانه ای ایجاد کند. دستگاه فرز تراش ابزارهای برش دوار، کنترلرهای پیشرفته و اغلب محورهای Y یا B را اضافه می کند. این به دستگاه اجازه می دهد تا عملیات فرزکاری، حفاری و ضربه زدن پیچیده را بر روی یک قطعه چرخان ثابت یا شاخص در همان تنظیمات انجام دهد.
س: چه زمانی باید از مرکز تراش محور Y به جای تراش استاندارد زنده استفاده کنم؟
A: برای فرز کردن سطوح صاف، بریدن کلیدهای خارج از مرکز، یا سوراخ کردن سوراخ هایی که خط مرکزی دقیق قطعه را قطع نمی کنند، یک محور Y مورد نیاز است. ماشینهای تراش استاندارد زنده بر درونیابی قطبی متکی هستند که با تحملهای سخت مبارزه میکند و سطح ضعیفی را روی دیوارهای صاف ایجاد میکند.
س: آیا یک آسیاب چرخشی CNC می تواند به طور کامل جایگزین دستگاه فرز 5 محوره شود؟
A: خیر. آسیاب های چرخشی برای قطعاتی که به صورت استوک میله گرد یا ریخته گری استوانه ای شروع می شوند بهینه شده اند. ماشینهای فرز 5 محوره عموماً برای استوک بلوکهای منشوری، حذف مواد سنگین و اجزای ساختاری بزرگ هوافضا مورد نیاز هستند که در آن سفتی دوکی عظیم برای زبری تهاجمی ضروری است.
س: چه موادی برای تراش برقی برجک مناسب هستند؟
A: مواد متداول عبارتند از آلومینیوم، فولاد ضد زنگ، تیتانیوم، برنج و فولادهای آلیاژی. انتخاب مواد به طور مستقیم بر سایش ابزار زنده و محدودیت های انحراف تأثیر می گذارد. مواد سختتر مانند اینکونل یا تیتانیوم برای جلوگیری از غلبه بر یاتاقانهای ابزار رانده و ایجاد پچ پچ، نیاز به سرعت و سرعت کمتری دارند.
س: چگونه یک اسپیندل فرعی راندمان را در مرکز فرز تراش بهبود می بخشد؟
A: یک اسپیندل فرعی مفهوم 'انجام شد در یک' را فعال می کند. این قطعه را از دوک اصلی جدا می کند، به ابزار جداکننده اجازه می دهد آن را قطع کند و سپس قسمت پشتی قطعه را تکمیل می کند. این کار تنظیمات دستی ثانویه را حذف میکند، زمان کار اپراتور را کاهش میدهد و تمرکز شدیدی بین ویژگیهای جلو و عقب حفظ میکند.
مقالات مرتبط
-
 مشتریان گرامی و شرکای تجاری، به منظور رعایت دقیق قوانین و مقررات کنترل صادرات ملی و انجام تعهدات بینالمللی، اطمینان از اینکه ماشینهای فرز CNC و تراشهای CNC صادراتی ما کاملاً قانونی و منطبق هستند، بدینوسیله سیاستهای مربوطه را به اطلاع شما میرسانیماخبار شرکت
-
 گرد و غبار گرافیت ساینده CNC های استاندارد را از بین می برد. بیاموزید که چرا ماشینهای تخصصی ضد گرد و غبار و روشهای آسیاب مرطوب یا خشک مناسب برای تولید ایمن الکترود EDM ضروری هستند.اخبار محصول
-
 مراکز شیر مته، رزوهکاری با سرعت بالا را برای تولید با حجم بالا ارائه میکنند. درک محدودیتهای گشتاور دوک از شکستن ابزار پرهزینه جلوگیری میکند و زمان چرخه ماشین را بهینه میکند.اخبار محصول