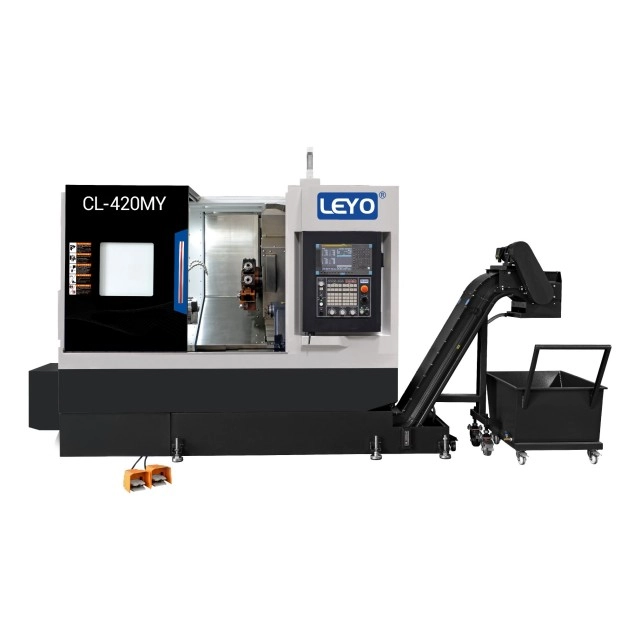
การถ่ายโอนส่วนประกอบกึ่งสำเร็จรูประหว่างเครื่องกลึงเฉพาะและเครื่องกัดทำให้เกิดต้นทุนการผลิตที่ซ่อนอยู่ซึ่งกัดกร่อนอัตรากำไรอย่างรวดเร็ว ต้นทุนค่าแรงที่สูงขึ้นจากการซ่อมแซมด้วยตนเอง การขยายเวลารอคิวระหว่างศูนย์เครื่องจักร และการซ้อนพิกัดพิกัดความเผื่อที่เกิดจากการเลื่อนข้อมูลทำให้เกิดปัญหาคอขวดในการผลิตอย่างต่อเนื่อง ทีมวิศวกรรมและฝ่ายจัดซื้อต้องเผชิญกับความท้าทายอย่างต่อเนื่องในการสร้างสมดุลระหว่างอัตราชั่วโมงที่สูงขึ้นของเครื่องจักรที่ทำงานหลายอย่างพร้อมกันขั้นสูง เทียบกับการลดรอบเวลาที่จับต้องได้ การตั้งค่าแบบรวม และการปรับปรุงคุณภาพที่สำคัญ คุณต้องมีกรอบการประเมินที่เข้มงวดเพื่อกำหนดว่ารูปทรง ความคลาดเคลื่อน และปริมาณการผลิตของชิ้นส่วนใดที่สมเหตุสมผลในการกำหนดเส้นทางไปยังแบบรวม กลึงซีเอ็นซี เครื่อง การตัดเฉือนส่วนประกอบในการตั้งค่าครั้งเดียวช่วยลดการเบี่ยงเบนหนีศูนย์ที่เกิดจากการทำงานรอง การทำความเข้าใจความสามารถทางจลนศาสตร์เฉพาะ ข้อจำกัดของเครื่องมือ และปริมาณการผลิตที่คุ้มทุน ช่วยให้มั่นใจได้ถึงการใช้เครื่องจักรอย่างเหมาะสมและผลตอบแทนจากการลงทุนสูงสุด
การลดการตั้งค่า: การรวมการทำงานไว้ในเครื่องจักรเครื่องเดียวช่วยลดการซ้อนของพิกัดความเผื่อที่เกิดจากการตั้งค่าการทำงานหลายรายการ ช่วยเพิ่มความแม่นยำของชิ้นส่วนได้โดยตรง
รูปทรงในอุดมคติ: ชิ้นส่วนที่มีโปรไฟล์แบบหมุนหลักซึ่งต้องการคุณสมบัตินอกแกนรอง (รูขวาง แฟลต ร่องสลัก) ให้ ROI สูงสุด
อัตราส่วนต้นทุนต่อปริมาณ: ต้นทุนต่อชั่วโมงที่สูงขึ้นของศูนย์กลึงจะถูกชดเชยด้วยแรงงานและรอบเวลาที่ลดลง โดยเฉพาะอย่างยิ่งในการดำเนินการผลิตที่มีปริมาณปานกลางถึงสูง
ข้อจำกัดในการออกแบบ: วิศวกรต้องคำนึงถึงระยะห่างของเครื่องมือ การรบกวนของป้อมปืน ข้อจำกัดของเนื้อภายใน และกลไกแฮนด์ออฟของสปินเดิลย่อยในระหว่างระยะ DFM
บทบาทเชิงกลยุทธ์ของเครื่องกลึงซีเอ็นซี
การกำหนดสถาปัตยกรรมเครื่องจักร
เครื่องกลึง 2 แกนมาตรฐานจะหมุนชิ้นงานกับเครื่องมือตัดที่อยู่นิ่งเพื่อสร้างโปรไฟล์ทรงกระบอก เครื่องกัด 3 แกนแนวตั้งหรือแนวนอนจะหมุนเครื่องมือตัดกับชิ้นงานที่อยู่นิ่งเพื่อสร้างคุณสมบัติแบบแท่งปริซึม การบูรณาการกระบวนการจลนศาสตร์ที่แตกต่างกันทั้งสองนี้ต้องใช้รากฐานทางกลที่แข็งแกร่ง เครื่องจักรไฮบริดผสมผสานสปินเดิลการกลึงหลักที่มีแรงบิดสูงเข้ากับสถานีเครื่องมือแบบหมุน สถาปัตยกรรมนี้ทำให้มีแท่นเครื่องจักรเพียงเครื่องเดียวในการกัดหยาบเส้นผ่านศูนย์กลางภายนอกอย่างหนัก และการกัดคอนทัวร์ที่แม่นยำโดยไม่ต้องปล่อยชิ้นส่วนออกจากหัวจับ เราเห็นสิ่งนี้ในโรงงานเมื่อการตั้งค่าป้อนชิ้นงานด้วยแท่งเดียวมาแทนที่การทำงานสามอย่างที่แยกกัน คุณหย่อนกระสุนดิบลงไป และชิ้นส่วนที่เสร็จแล้วจะตกลงไปในตัวจับชิ้นส่วน ฐานเหล็กหล่อขนาดใหญ่ช่วยซับแรงสั่นสะเทือนที่จำเป็นในการรับมือกับการตัดกระแทกที่เกิดขึ้นระหว่างการกัดชิ้นงานทรงกลม หากไม่มีความแข็งแกร่งนี้ คุณจะเกิดการพูดคุย ผิวสำเร็จที่ไม่ดี และดอกเอ็นมิลล์ถูกทำลาย
การชี้แจงคำศัพท์: การใช้เครื่องมือแบบสดกับศูนย์เต็มรูปแบบ
การแยกความแตกต่างระหว่างการจำแนกประเภทเครื่องจะช่วยป้องกันความไร้ประสิทธิภาพในการกำหนดเส้นทาง พื้นฐาน โดยทั่วไปแล้ว เครื่องกลึง CNC แบบใช้เครื่องมือแบบสด จะใช้ป้อมปืนสไตล์ BMT หรือ VDI ที่มาพร้อมกับที่จับเครื่องมือแบบใช้มอเตอร์ เครื่องจักรเหล่านี้รองรับการเจาะในแนวรัศมีหรือแนวแกน การต๊าป และการเซาะร่องแบบธรรมดา เหมาะอย่างยิ่งสำหรับการวางวงกลมรูโบลท์บนหน้าแปลน ในทางกลับกันเต็ม เครื่องกัดกลึงเซ็นเตอร์ มักจะมีหัวกัดแกน B อิสระซึ่งมีตัวเปลี่ยนเครื่องมืออัตโนมัติ (ATC) ในตัว หัวที่ประกบนี้ช่วยให้สามารถกำหนดโครงร่างหลายแกนได้อย่างต่อเนื่อง การตัดเฉือน 5 แกนพร้อมกัน และการดำเนินการพื้นผิวที่ซับซ้อน ซึ่งป้อมปืนมาตรฐานไม่สามารถทำได้ทางกายภาพ ATC ยังแก้ปัญหาความจุเครื่องมือที่จำกัดของป้อมปืนมาตรฐาน 12 สถานี ช่วยให้คุณสามารถโหลดเครื่องมือได้ 40 ชิ้นขึ้นไปสำหรับชิ้นส่วนการบินและอวกาศที่ซับซ้อนสูง
กายวิภาคของเครื่องจักรและคุณภาพผลงาน
ลักษณะทางกายวิภาคเฉพาะของอุปกรณ์เป็นตัวกำหนดขีดจำกัดความซับซ้อนและความทนทานของส่วนประกอบที่ตัดเฉือน ความแข็งแกร่งของการหล่อสปินเดิลหลักจะดูดซับแรงสั่นสะเทือนจากการหมุนอย่างหนัก ซึ่งส่งผลกระทบโดยตรงต่อผิวสำเร็จ เครื่องชั่งแก้วความละเอียดสูงช่วยให้วางตำแหน่งได้อย่างแม่นยำระหว่างการกัดแบบอินเทอร์โพเลต นอกจากนี้ ความเร็วในการประมวลผลของคอนโทรลเลอร์ CNC ยังจัดการบล็อก G-code ที่หนาแน่นอีกด้วย ความสามารถในการมองไปข้างหน้าด้วยความเร็วสูงช่วยป้องกันการลังเลของเส้นทางเครื่องมือระหว่างขั้นตอนการกัด 3D ที่ซับซ้อน และป้องกันรอยค้างบนชิ้นงาน เมื่อคุณดันดอกสว่านเม็ดมีดขนาด 1 นิ้วเข้าไปในเหล็ก 4140 คุณจะต้องมีมวลนั้นเพื่อรองรับฮาร์โมนิค การบูรณาการเซ็นเซอร์ชดเชยความร้อนก็มีบทบาทอย่างมากเช่นกัน เมื่อสปินเดิลร้อนขึ้นในระหว่างดำเนินการผลิตที่ยาวนาน เครื่องจักรจะชดเชยแกนโดยอัตโนมัติเพื่อรักษาพิกัดความเผื่อที่แน่นหนา เพื่อให้แน่ใจว่าส่วนแรกของการเปลี่ยนจะวัดค่าเหมือนกับส่วนสุดท้ายทุกประการ
เกณฑ์ความสำเร็จและกรอบปัญหา
เป้าหมายด้านการผลิตผลักดันให้เกิดการนำเทคโนโลยีมัลติทาสกิ้งมาใช้ วัตถุประสงค์หลัก ได้แก่ :
บรรลุจุดรวมศูนย์ที่เข้มงวดระหว่างการกลึงเส้นผ่านศูนย์กลางด้านใน/ด้านนอกและลักษณะการกัด
ลดเวลารอคอยโดยรวมโดยกำจัดเวลารอคิวระหว่างแผนกเครื่องกลึงและโรงสีที่แยกจากกัน
ลดการแทรกแซงของผู้ปฏิบัติงานให้เหลือน้อยที่สุดเพื่อลดข้อผิดพลาดของมนุษย์และช่วยให้เกิดกะการผลิตที่หมดไฟ
รวมพื้นที่โดยการเปลี่ยนเครื่องจักรแบบเดิมหลายเครื่องด้วยหน่วยมัลติทาสกิ้งเพียงเครื่องเดียว
โปรไฟล์ชิ้นส่วนในอุดมคติสำหรับเครื่องกลึง CNC (หมวดหมู่โซลูชัน)
ตัวทรงกระบอกหลักที่มีการกัดรอง
ชิ้นส่วนที่มีรูปทรงหลักประกอบด้วยโปรไฟล์แบบหมุนได้จะครองหมวดหมู่นี้ เพลาขับ หมุดปรับตำแหน่ง หน้าแปลนยึด และข้อต่อของเหลว จำเป็นต้องมีการกลึงหนักเพื่อสร้างขนาดหลัก อุปกรณ์เกลียวแบบพิเศษมักต้องการคุณสมบัติรอง เช่น วงกลมรูสลัก แผ่นเรียบสำหรับระยะห่างของประแจ หรือช่องหล่อลื่นในแนวรัศมี การดำเนินการรองเหล่านี้ในการตั้งค่าเดียวจะช่วยป้องกันปัญหาการหมดประสิทธิภาพ เครื่องจักรจะรักษาการจัดตำแหน่งที่สมบูรณ์แบบระหว่างเส้นผ่านศูนย์กลางที่กลึงและคุณสมบัติที่กัด เนื่องจากจุดอ้างอิงคงที่ภายในปากจับของหัวจับ หากคุณปลดชิ้นส่วนเพื่อกัดเลขฐานสิบหกบนเครื่องจักรที่แยกจากกัน คุณจะแนะนำค่ารันเอาท์สองสามในสิบทันที ก เครื่องกลึงซีเอ็นซี ป้องกันสิ่งนี้โดยสิ้นเชิง พิจารณาวาล์วสปูลไฮดรอลิก เส้นผ่านศูนย์กลางภายนอกจะต้องมีศูนย์กลางอย่างสมบูรณ์กับรอยบากสูบจ่ายภายใน การทำเช่นนี้ในการตั้งค่าสองครั้งรับประกันว่าชิ้นส่วนจะถูกปฏิเสธ การดำเนินการดังกล่าวในการตั้งค่าครั้งเดียวรับประกันความพอดีที่สมบูรณ์แบบ
คุณสมบัตินอกศูนย์และประหลาดที่ซับซ้อน
การตัดเฉือนคุณลักษณะนอกศูนย์กลางต้องใช้จลนศาสตร์เฉพาะ ก เครื่องกลึงแกน Y ให้การเคลื่อนที่ตั้งฉากข้ามเส้นกึ่งกลางของสปินเดิลอย่างแท้จริง หากไม่มีแกน Y ทางกายภาพ เครื่องจักรจะอาศัยการประมาณค่าพิกัดเชิงขั้ว ซึ่งจะซิงโครไนซ์การเคลื่อนที่ของแกน X และ C เพื่อจำลองการตัดแบบเรียบ การประมาณค่าแบบโพลาร์มักจะทำให้พื้นผิวที่ได้คุณภาพต่ำบนผนังเรียบ และต้องเผชิญกับความคลาดเคลื่อนของขนาดที่จำกัด เนื่องจากแกน C จะต้องกลับทิศทางที่เส้นกึ่งกลางอย่างต่อเนื่อง เครื่องจักรการเคลื่อนที่ในแกน Y ที่แท้จริง เพลาลูกเบี้ยว ท่อร่วมไฮดรอลิก และหมุดข้อเหวี่ยงแบบสั่งทำพิเศษ พร้อมความแม่นยำและผิวสำเร็จที่เหนือกว่า คุณจะได้ผนังเรียบที่วัดได้จริงด้วยหน้าปัด แกน Y ยังช่วยให้คุณสามารถเจาะรูขวางที่ไม่ตัดศูนย์กลางของชิ้นส่วน ซึ่งเป็นข้อกำหนดทั่วไปในบล็อกท่อร่วมและตัวยึดแบบกำหนดเอง
ชิ้นส่วนการบินและอวกาศทางการแพทย์ที่มีความแม่นยำสูง
ภาคการบินและอวกาศและการแพทย์ต้องการความสมบูรณ์แบบจากชิ้นส่วนเครื่องจักร สกรูกระดูกไทเทเนียมต้องใช้รูปแบบเกลียวที่ซับซ้อนและหัวขับ Torx ที่แม่นยำ รากฟันเทียมจำเป็นต้องอาศัยเครื่องจักรขนาดเล็กที่ไร้ที่ติ อุปกรณ์ข้อต่อของเหลวสำหรับการบินและอวกาศจำเป็นต้องมีพื้นผิวการปิดผนึกที่สมบูรณ์แบบเพื่อป้องกันการรั่วไหลที่รุนแรงภายใต้แรงดันสูง ความสอดคล้องแบบชิ้นส่วนต่อชิ้นส่วนเป็นสิ่งจำเป็นในอุตสาหกรรมที่มีการควบคุมอย่างเข้มงวดเหล่านี้ พื้นผิวที่เหนือกว่าช่วยลดการเสียดสีและการสึกหรอ การปฏิบัติตามข้อกำหนดด้านการวัดขนาดและความคลาดเคลื่อนทางเรขาคณิต (GD&T) ที่เข้มงวดนั้นไม่สามารถต่อรองได้ ทำให้แพลตฟอร์มการตัดเฉือนแบบรวมเป็นวิธีการผลิตเพียงวิธีเดียวที่ใช้ได้สำหรับส่วนประกอบที่สำคัญเหล่านี้ เมื่อตัดเฉือนเหล็กสเตนเลส 316L หรือไทเทเนียมเกรด 5 ความสามารถในการจ่ายน้ำหล่อเย็นแรงดันสูงผ่านเครื่องมือโดยตรงในการตั้งค่าที่เข้มงวดจะช่วยยืดอายุการใช้งานของเครื่องมือและรับประกันการคายเศษที่ดีเยี่ยม ป้องกันการตัดซ้ำและการกรีดพื้นผิว
ชิ้นส่วนที่ต้องใช้การตัดเฉือนแบบ Back-End (เสร็จสิ้นในหนึ่งเดียว)
การบูรณาการสปินเดิลย่อยเป็นตัวกำหนดปรัชญาการผลิตที่ 'เสร็จสิ้นในหนึ่งเดียว' สปินเดิลหลักจะตัดเฉือนคุณลักษณะด้านหน้าและด้านนอกของส่วนประกอบ เมื่อการดำเนินการหลักเสร็จสิ้น สปินเดิลย่อยจะซิงโครไนซ์ความเร็วในการหมุน เลื่อนไปยังสปินเดิลหลัก และจับชิ้นส่วน จากนั้นเครื่องมือกลึงตัดจะแยกส่วนประกอบออกจากสต็อกแท่ง สปินเดิลรองจะหดกลับและนำเสนอด้านหลังของชิ้นส่วนให้กับเครื่องมือตัด การแก้ไขด้วยตนเองจะหมดไปโดยสิ้นเชิง ศูนย์กลางระหว่างคุณลักษณะด้านหน้าและด้านหลังยังคงเป็นสัมบูรณ์ และการดำเนินการรองจะหายไปจากแผ่นงานเส้นทาง นี่เป็นสิ่งสำคัญอย่างยิ่งสำหรับชิ้นส่วนที่มีความคลาดเคลื่อนของความยาวโดยรวมที่จำกัด หรือมีคุณลักษณะที่ด้านหลังซึ่งจะต้องสอดคล้องกับคุณลักษณะที่ด้านหน้าอย่างสมบูรณ์ เช่น เฟืองไทม์มิ่งหรือคัปปลิ้งแบบกำหนดเอง

ชิ้นส่วนที่เหมาะกว่าสำหรับวิธีการตัดเฉือนทางเลือก (ขนาดการประเมิน)
ส่วนประกอบแบบแท่งปริซึมและแบบบล็อก
ชิ้นส่วนที่เริ่มต้นจากเหล็กแท่งสี่เหลี่ยมหรือสี่เหลี่ยมจะอยู่บนเครื่องกัดแนวตั้งหรือแนวนอน พลวัตของพื้นที่ทำงานสนับสนุนปากกาจับ อุปกรณ์จับยึดแบบประกบ หรือการตั้งค่าหินหลุมฝังศพสำหรับสต็อกบล็อก หัวจับเครื่องกลึงมีปัญหาในการจับยึดชิ้นงานทรงสี่เหลี่ยมอย่างแน่นหนาที่ RPM สูง ทำให้เกิดอันตรายต่อความปลอดภัยขั้นรุนแรงและจำกัดความเร็วของสปินเดิล นอกจากนี้ ไดนามิกในการขจัดวัสดุในโรงงานแบบ 3 แกน, 4 แกน หรือ 5 แกนยังได้รับการปรับให้เหมาะสมสำหรับการกัดหยาบหนักในส่วนประกอบที่มีลักษณะคล้ายบล็อก การกลึงชิ้นส่วนสี่เหลี่ยมเกี่ยวข้องกับการตัดกระแทกอย่างรุนแรง ซึ่งทำลายเม็ดมีดกลึงและทำให้แบริ่งสปินเดิลเสียหาย หากชิ้นส่วนมีพื้นผิวเรียบและมีรูพรุน 80% ให้วางไว้บนเครื่องบด การพยายามบังคับหมุดสี่เหลี่ยมให้เป็นรูกลมด้วยการตัดเฉือนชิ้นส่วนที่เป็นบล็อกบนเครื่องกลึงถือเป็นสูตรสำเร็จสำหรับเครื่องมือที่แตกหักและวัสดุที่เป็นเศษ
เรขาคณิตการหมุนอย่างง่าย
บูชพื้นฐาน สเปเซอร์ และอุปกรณ์เกลียวมาตรฐานขาดคุณสมบัติการขัดสี ส่วนประกอบเหล่านี้ต้องการเพียงการกลึง การกลึงปาด และการเจาะตามแนวแกนอย่างง่ายเท่านั้น ควรอยู่บนเครื่องกลึง 2 แกนมาตรฐาน การกำหนดเส้นทางชิ้นส่วนธรรมดาไปยังเครื่องมัลติทาสกิ้งระดับไฮเอนด์ทำให้สูญเสียความสามารถขั้นสูง อัตราภาระต่อชั่วโมงที่สูงขึ้นของเครื่องมัลติทาสกิ้งจะกัดกร่อนอัตรากำไรจากส่วนประกอบง่ายๆ อย่างรวดเร็ว รักษาเครื่องจักรระดับไฮเอนด์ไว้สำหรับชิ้นส่วนที่ซับซ้อนและมีอัตรากำไรสูงโดยเฉพาะ หากชิ้นส่วนสามารถทำให้เสร็จภายใน 30 วินาทีด้วยเครื่องกลึง Chucker พื้นฐาน การรวมศูนย์มัลติทาสกิ้งมูลค่าครึ่งล้านดอลลาร์เพื่อดำเนินการ ถือเป็นการจัดการร้านค้าที่ไม่ดี คุณต้องการให้เครื่องจักรขั้นสูงของคุณตัดรูปทรงที่ซับซ้อน ไม่ใช่การกลึงแหวนรองธรรมดา
การกำจัดวัสดุหนักบนแฟลตขนาดใหญ่
การแลกเปลี่ยนที่เข้มงวดจะกำหนดการตัดสินใจในการกำหนดเส้นทาง การกัดหยาบหนักบนพื้นผิวเรียบขนาดใหญ่ต้องใช้ระบบเชื่อมต่อสปินเดิลเทเปอร์ขนาดใหญ่ เช่น CAT50, BT50 หรือ HSK100 ก เครื่องกลึงป้อมปืน กำลังใช้ตลับลูกปืนเครื่องมือขับเคลื่อนที่มีขนาดเล็กกว่าและกลไกการเชื่อมต่อ การที่ป้อมปืนของเครื่องมือที่ทำงานอยู่ต้องรับภาระงานกัดปาดหน้ามากจนเกินไปจะทำให้เกิดเสียงสะท้านอย่างรุนแรง การโก่งตัวของเครื่องมือเพิ่มขึ้นแบบทวีคูณ ศูนย์การกัดที่มีความแข็งแกร่งโดยเฉพาะ สามารถรองรับการกัดปาดหน้าที่รุนแรงและการกัดหลุมลึกได้ดีกว่าเครื่องกลึงแบบป้อมปืนใดๆ มาก หากงานพิมพ์จำเป็นต้องเจาะเหล็กกล้าเครื่องมือสองนิ้วด้วยหัวกัดปาดหน้าขนาด 3 นิ้ว คุณจำเป็นต้องมีเครื่องแมชชีนนิ่งเซ็นเตอร์แนวนอนโดยเฉพาะ เฟืองเครื่องมือที่ทำงานอยู่ในป้อมเครื่องกลึงจะหลุดออกมาภายใต้แรงรัศมีประเภทนั้น
เหตุผลด้านต้นทุนและปริมาณ (ปัจจัยที่มีอิทธิพลต่อมูลค่าโดยรวม)
อัตรารายชั่วโมงของเครื่องเทียบกับต้นทุนรวมต่อชิ้นส่วน
การเปรียบเทียบทางการเงินโดยตรงเผยให้เห็นมูลค่าที่แท้จริงของอุปกรณ์มัลติทาสกิ้ง เครื่องกลึงที่มีความสามารถในการกัดมีอัตราภาระงานต่อชั่วโมงสูงกว่าเครื่องกลึง 2 แกนแบบแยกเดี่ยวอย่างมาก อย่างไรก็ตาม การประเมินอัตราเครื่องจักรแบบแยกส่วนยังมีข้อบกพร่อง คุณต้องคำนวณอัตรารวมของเครื่องกลึงที่แยกจากกัน โรงสีที่แยกจากกัน และระยะเวลาในการจัดการของผู้ปฏิบัติงานที่เกี่ยวข้องซึ่งจำเป็นต่อการเคลื่อนย้ายชิ้นส่วนระหว่างกัน กระบวนการรวมจะช่วยลดเวลาการตั้งค่ารอง ลดของเสียจากข้อผิดพลาดในการซ่อมแซม และลดต้นทุนรวมต่อชิ้นส่วนในท้ายที่สุด
เพื่อคำนวณจุดคุ้มทุนอย่างแม่นยำ ให้ประเมินปัจจัยต่อไปนี้:
คำนวณเวลารอบรวมของเครื่องจักรแบบรวมเทียบกับรอบเวลารวมของการทำงานของเครื่องกลึงและโรงสีแยกกัน
หาปริมาณต้นทุนแรงงานของผู้ปฏิบัติงานในการรื้อถอนและตั้งค่าการกัดขั้นที่สอง
ปัจจัยในการลดอัตราของเสียทำได้โดยการกำจัดการถ่ายโอนชิ้นส่วนด้วยตนเองและการเปลี่ยนข้อมูล
ประเมินมูลค่าของเวลาคิวที่ลดลงและการปฏิบัติตามคำสั่งซื้อที่รวดเร็วยิ่งขึ้น
วัดต้นทุนของปากจับแบบอ่อนและฟิกซ์เจอร์กัดแบบสั่งทำที่จำเป็นสำหรับการทำงานขั้นที่สอง
เกณฑ์ปริมาณการผลิต
ขนาดแบตช์ส่งผลกระทบอย่างมากต่อการตัดสินใจกำหนดเส้นทาง การผลิตในปริมาณปานกลางถึงมากจะได้รับประโยชน์อย่างมากจากแนวทางที่ 'ทำในที่เดียว' การประหยัดเวลาในวงจรและการลดแรงงานประกอบกับชิ้นส่วนหลายร้อยหรือหลายพันชิ้น ในทางกลับกัน การสร้างต้นแบบในปริมาณต่ำอาจไม่ได้แสดงให้เห็นถึงความพยายามเสมอไป การตั้งโปรแกรม CAM ที่ซับซ้อน การเปลี่ยนเครื่องมือ และขั้นตอนการตั้งค่าที่ซับซ้อนสำหรับสปินเดิลคู่ใช้เวลาหลายชั่วโมง สำหรับชิ้นส่วนง่ายๆ สามชิ้นเป็นชุด การกำหนดเส้นทางชิ้นส่วนเหล่านั้นเพื่อแยกเครื่องจักร CNC แบบแมนนวลหรือแบบธรรมดาอาจทำให้เวลาตอบสนองโดยรวมเร็วขึ้น อย่างไรก็ตาม หากคุณกำลังตั้งค่าเครื่องป้อนชิ้นงานแบบแท่งให้ใช้งานข้อต่อทองเหลือง 5,000 ชิ้นในช่วงสุดสัปดาห์โดยไม่มีผู้ดูแล เครื่องมัลติทาสก์กิ้งคือทางเลือกเดียวที่สมเหตุสมผล
การลดสินค้าคงคลังของงานระหว่างทำ (WIP)
การลดสินค้าคงคลังของงานระหว่างทำ (WIP) นำมาซึ่งผลประโยชน์ทางการเงินโดยตรงและวัดผลได้ การส่งออกชิ้นส่วนที่เสร็จแล้วโดยตรงจากเครื่องเดียวช่วยเพิ่มกระแสเงินสดได้ทันที ส่วนประกอบกึ่งสำเร็จรูปไม่ต้องอยู่ในถังขยะเพื่อรอให้เครื่องกัดพร้อมใช้งานอีกต่อไป พื้นที่ที่เคยครอบครองโดยชั้นวางสำหรับจัดฉากเปิดขึ้นเพื่อการใช้งานอย่างมีประสิทธิผล การติดตามการผลิตมีความคล่องตัวมากขึ้น เนื่องจากชิ้นส่วนเป็นวัตถุดิบหรือสินค้าสำเร็จรูป โดยไม่มีสถานะกึ่งสำเร็จรูปที่ไม่ชัดเจนที่ทำให้ระบบ ERP ยุ่งยาก เมื่อชิ้นส่วนหลุดออกจากสปินเดิลย่อย ชิ้นส่วนจะตรงไปที่การตรวจสอบแล้วจึงจัดส่ง คุณได้รับเงินเร็วขึ้น และไม่มีเงินทุนผูกติดกับโลหะกึ่งสำเร็จรูปที่วางอยู่บนพื้นร้านค้า
DFM และความเสี่ยงในการดำเนินการ (ความเสี่ยงและการบรรเทาผลกระทบ)
ระยะห่างของเครื่องมือและการรบกวนป้อมปืน
ขอบเขตการตัดเฉือนที่หนาแน่นทำให้เกิดข้อจำกัดทางกายภาพที่รุนแรง วิศวกรจะต้องออกแบบชิ้นส่วนเพื่อหลีกเลี่ยงการชนกันภายในเครื่องจักร บล็อกเครื่องมือที่มีการใช้งานจริงจะยื่นออกมาจากหน้าป้อมปืนอย่างเห็นได้ชัด ด้ามกลึงคว้านขนาดยาวจะแกว่งไปใกล้กับโครงโลหะแผ่นอย่างเป็นอันตรายระหว่างการเปลี่ยนเครื่องมือ ปากจับจับหลัก สปินเดิลรองที่เคลื่อนไปข้างหน้า และชิ้นงานใช้พื้นที่จำกัด การวางแผนเส้นทางเครื่องมืออย่างระมัดระวังและการออกแบบที่เข้มงวดสำหรับการตรวจสอบความสามารถในการผลิต (DFM) จะช่วยป้องกันความผิดพลาดร้ายแรง คุณต้องสร้างแบบจำลองขากรรไกรหัวจับและส่วนต่อขยายตัวจับยึดเครื่องมือให้ถูกต้องในซอฟต์แวร์ CAM ของคุณ การคำนวณผิดครึ่งนิ้วอาจส่งผลให้บล็อกเครื่องมือที่ทำงานอยู่กระแทกเข้ากับสปินเดิลย่อยด้วยความเร็วการเคลื่อนที่ที่รวดเร็ว ทำให้เกิดความเสียหายนับหมื่นดอลลาร์
ความแข็งแกร่ง การโก่งตัวของเครื่องมือ และฟิลเล็ตภายใน
ความแข็งแกร่งของเครื่องมือแบบสดมีข้อจำกัดทางกลที่เข้มงวด เครื่องมือที่หมุนไม่ตรงกับความแข็งของสปินเดิลการกัดโดยเฉพาะ วิศวกรจะต้องจำกัดความลึกของช่องที่กัด และหลีกเลี่ยงการตัดกระแทกอย่างหนัก ซึ่งจะทำให้ระบบเฟืองของป้อมปืนกระแทก ออกแบบรัศมีมุมภายในให้เหมาะสม เนื้อเนื้อที่กว้างขวางช่วยให้สามารถใช้ดอกเอ็นมิลล์ที่ใหญ่และแข็งยิ่งขึ้นได้ ซึ่งช่วยลดการโก่งตัวของเครื่องมือ ป้องกันการแตกหักของเครื่องมือก่อนเวลาอันควร และช่วยให้ผนังที่กัดยังคงตั้งฉากกับพื้นผิวที่กลึงได้อย่างสมบูรณ์แบบ หากนักออกแบบเรียกมุมภายในที่แหลมคมที่ด้านล่างของช่องลึก 2 นิ้ว คุณจะต้องใช้ดอกเอ็นมิลล์เล็กๆ ที่มีส่วนที่ยื่นออกมาขนาดใหญ่ เครื่องมือนั้นจะหันเห พูดพล่อย และหัก เปลี่ยนการออกแบบให้มีรัศมี 0.250 นิ้ว และคุณสามารถใช้ดอกเอ็นมิลล์ครึ่งนิ้วที่ไถผ่านวัสดุได้โดยไม่มีปัญหา
การเลือกเครื่องมือและข้อจำกัดด้านความจุของแม็กกาซีน
ป้อมปืนมีจำนวนสถานีเครื่องมือที่จำกัด ป้อมปืนมาตรฐาน 12 สถานีจะเติมได้อย่างรวดเร็วเมื่อชิ้นส่วนต้องมีการกัดหยาบ การเก็บผิวละเอียด การกลึงเกลียว การเซาะร่อง และเครื่องมือกัดแบบขับเคลื่อนหลายตัว แนะนำคุณลักษณะที่เป็นมาตรฐานในระหว่างขั้นตอนการออกแบบเพื่ออนุรักษ์สถานีเครื่องมือ:
ใช้ขนาดรูต๊าปที่สอดคล้องกันทั่วทั้งการออกแบบชิ้นส่วนทั้งหมด เพื่อหลีกเลี่ยงการโหลดต๊าปสามขนาดที่แตกต่างกัน
รักษาระยะพิตช์ด้ายให้สม่ำเสมอทุกที่ที่เป็นไปได้
สร้างมาตรฐานรัศมีการกัดภายในเพื่อลดจำนวนดอกเอ็นมิลล์เฉพาะที่ต้องการให้เหลือน้อยที่สุด
ใช้เครื่องมือมัลติฟังก์ชั่น เช่น ดอกสว่านลบมุม เพื่อเพิ่มพื้นที่ป้อมปืน
ใช้ระบบเครื่องมือแบบเปลี่ยนเร็วเพื่อเปลี่ยนเม็ดมีดที่สึกหรออย่างรวดเร็วโดยไม่สูญเสียออฟเซ็ต
ความเชี่ยวชาญด้านการเขียนโปรแกรมและผู้ประกอบการ
ความล้มเหลวในการนำไปใช้มักเกิดจากการขาดทักษะการเขียนโปรแกรม CAM ขั้นสูง การซิงโครไนซ์สปินเดิลคู่ การจัดการแฮนด์ออฟชิ้นส่วน และการเขียนโปรแกรมเส้นทางเครื่องมือแบบหลายแกนพร้อมกัน จำเป็นต้องมีการสร้าง G-code ที่ซับซ้อน ลงทุนในซอฟต์แวร์จำลองสถานการณ์ที่แข็งแกร่ง ฝาแฝดดิจิทัลตรวจสอบเส้นทางเครื่องมือในสภาพแวดล้อมเสมือนจริง โดยตรวจจับการเซาะ จำกัดการเคลื่อนที่เกิน และป้องกันการชนก่อนที่การตัดเฉือนทางกายภาพจะเริ่มขึ้น การอัพเกรดการฝึกอบรมผู้ปฏิบัติงานเป็นสิ่งจำเป็นในการจัดการกับความซับซ้อนของอุปกรณ์ที่ต้องทำงานหลายอย่างพร้อมกัน คุณไม่สามารถวางผู้ปฏิบัติงานสีเขียวบนเครื่องจักรแกน Y สปินเดิลคู่และคาดหวังความสำเร็จได้ พวกเขาจำเป็นต้องเข้าใจวิธีการอ่านรหัสรอที่ซิงโครไนซ์ในโปรแกรม และวิธีการกู้คืนเครื่องอย่างปลอดภัย หากสัญญาณเตือนหยุดรอบการทำงานระหว่างแฮนด์ออฟ
| ลักษณะเฉพาะของชิ้น | ส่วน เรขาคณิตหลัก | แท่นตัดเฉือนที่แนะนำ | ข้อได้เปรียบหลัก |
|---|---|---|---|
| >70% กลึง ต้องทำการกัดนอกแกน | ทรงกระบอก / หมุน | เทิร์นมิลล์เซ็นเตอร์ / เครื่องกลึงป้อมปืนกำลัง | ขจัดการตั้งค่ารองและรักษาความเข้มข้น |
| >80% เป็นแท่งปริซึม การกำจัดวัสดุหนัก | บล็อกสี่เหลี่ยม / สี่เหลี่ยม | โรงสี 3 แกน 4 แกน หรือ 5 แกน | ความแข็งแกร่งของสปินเดิลสูงสุดสำหรับการกัดหยาบที่รุนแรง |
| กลึงแล้ว 100% ไม่มีคุณสมบัติใดๆ | ทรงกระบอกธรรมดา | เครื่องกลึงซีเอ็นซี 2 แกนมาตรฐาน | อัตราภาระรายชั่วโมงต่ำสุดสำหรับรูปทรงเรขาคณิตแบบง่าย |
| การปูผิวทางที่ซับซ้อน การเจาะนอกศูนย์กลาง | ประหลาด / หมุนรอบ | ศูนย์กลึงแกน Y | การกัดตั้งฉากอย่างแท้จริงโดยไม่มีข้อผิดพลาดในการประมาณค่าเชิงขั้ว |
บทสรุป
ทำการเปรียบเทียบการศึกษาตามเวลากับชิ้นส่วนที่มีปัญหาคอขวดบ่อยที่สุดเพื่อระบุโอกาสในการลดการตั้งค่า
ส่งโมเดล 3D CAD ของส่วนประกอบที่ซับซ้อนสำหรับ DFM เฉพาะและการตรวจสอบเส้นทาง
ประเมินต้นทุนการระงับสินค้าคงคลัง WIP ปัจจุบันของคุณเพื่อวัดผลกระทบทางการเงินจากกลยุทธ์การตัดเฉือน 'เสร็จสิ้นในหนึ่งเดียว'
ตรวจสอบความสามารถของซอฟต์แวร์ CAM ของคุณเพื่อให้แน่ใจว่ารองรับการซิงโครไนซ์สองสปินเดิลและการจำลองจลนศาสตร์
คำถามที่พบบ่อย
ถาม: เครื่องกลึง CNC และเครื่องกลึง CNC แตกต่างกันอย่างไร
ตอบ: เครื่องกลึง CNC แบบมาตรฐานจะหมุนชิ้นงานกับเครื่องมือที่อยู่นิ่งเท่านั้นเพื่อสร้างชิ้นส่วนทรงกระบอก เครื่องกลึงจะเพิ่มเครื่องมือตัดแบบหมุน ตัวควบคุมขั้นสูง และมักมีแกน Y หรือ B ซึ่งช่วยให้เครื่องจักรทำการกัด การเจาะ และการต๊าปที่ซับซ้อนบนชิ้นส่วนกลึงแบบอยู่กับที่หรือแบบกำหนดดัชนีภายในการตั้งค่าเดียวกันได้
ถาม: เมื่อใดที่ฉันควรใช้เครื่องกลึงแกน Y แทนเครื่องกลึงแบบใช้เครื่องจักรแบบมาตรฐาน
ตอบ: จำเป็นต้องใช้แกน Y สำหรับการกัดพื้นผิวเรียบ การตัดร่องสลักที่ไม่อยู่ตรงกลาง หรือการเจาะรูที่ไม่ตัดกับเส้นกึ่งกลางของชิ้นส่วนที่แน่นอน เครื่องกลึงแบบใช้เครื่องจักรแบบมาตรฐานอาศัยการประมาณค่าแบบโพลาร์ ซึ่งต้องเผชิญกับพิกัดความเผื่อที่จำกัด และทำให้พื้นผิวเรียบมีคุณภาพไม่ดี
ถาม: เครื่องกลึง CNC สามารถเปลี่ยนเครื่องกัด 5 แกนโดยสิ้นเชิงได้หรือไม่
ตอบ: ไม่ เครื่องกลึงได้รับการปรับให้เหมาะสมสำหรับชิ้นส่วนที่เริ่มเป็นสต็อกแท่งกลมหรือการหล่อทรงกระบอก โดยทั่วไปแล้ว เครื่องกัด 5 แกนจำเป็นต้องใช้สำหรับสต็อกบล็อกปริซึม การขจัดวัสดุหนัก และส่วนประกอบโครงสร้างการบินและอวกาศขนาดใหญ่ ซึ่งจำเป็นต้องมีความแข็งแกร่งของสปินเดิลจำนวนมากสำหรับการกัดหยาบที่รุนแรง
ถาม: วัสดุใดเหมาะที่สุดสำหรับเครื่องกลึงป้อมปืนกำลัง
ตอบ: วัสดุทั่วไป ได้แก่ อลูมิเนียม สแตนเลส ไทเทเนียม ทองเหลือง และโลหะผสม การเลือกใช้วัสดุส่งผลโดยตรงต่อการสึกหรอของเครื่องมือและการโก่งตัวสูงสุด วัสดุที่แข็งกว่า เช่น อินโคเนลหรือไททาเนียมต้องการแรงป้อนและความเร็วที่ลดลง เพื่อป้องกันไม่ให้ตลับลูกปืนเครื่องมือหมุนล้นและทำให้เกิดการสะท้าน
ถาม: สปินเดิลรองช่วยปรับปรุงประสิทธิภาพของเครื่องกลึงกัดเซ็นเตอร์ได้อย่างไร
ตอบ: สปินเดิลย่อยทำให้แนวคิด 'เสร็จสิ้นในหนึ่งเดียว' ได้ โดยจะจับชิ้นส่วนจากสปินเดิลหลัก เพื่อให้เครื่องมือแยกส่วนตัดออก จากนั้นจึงปิดท้ายชิ้นส่วนที่ด้านหลัง ซึ่งช่วยลดการตั้งค่าด้วยตนเองขั้นที่สอง ลดเวลาในการจัดการของผู้ปฏิบัติงาน และรักษาจุดศูนย์กลางที่เข้มงวดระหว่างคุณสมบัติด้านหน้าและด้านหลัง
บทความที่เกี่ยวข้อง
-
 เรียน ลูกค้าและหุ้นส่วนธุรกิจ เพื่อให้ปฏิบัติตามกฎหมายและข้อบังคับควบคุมการส่งออกของประเทศอย่างเคร่งครัด และเพื่อปฏิบัติตามพันธกรณีระหว่างประเทศ เพื่อให้มั่นใจว่าเครื่องกัด CNC และเครื่องกลึง CNC ที่ส่งออกของเรานั้นถูกกฎหมายและเป็นไปตามข้อกำหนดอย่างสมบูรณ์ เราขอแจ้งให้คุณทราบถึงนโยบายที่เกี่ยวข้องร่วมข่าวบริษัท
-
 ฝุ่นกราไฟท์ที่มีฤทธิ์กัดกร่อนทำลาย CNC มาตรฐาน เรียนรู้ว่าเหตุใดเครื่องจักรเฉพาะทางกันฝุ่นและวิธีการกัดแบบเปียกหรือแห้งที่เหมาะสมจึงมีความสำคัญต่อการผลิตอิเล็กโทรด EDM ที่ปลอดภัยข่าวผลิตภัณฑ์
-
 ดอกต๊าปตรงกลางให้การกลึงเกลียวความเร็วสูงสำหรับการผลิตปริมาณมาก การทำความเข้าใจขีดจำกัดแรงบิดของสปินเดิลช่วยป้องกันการแตกหักของเครื่องมือที่มีราคาแพง และปรับปรุงเวลารอบการทำงานของเครื่องจักรให้เหมาะสมข่าวผลิตภัณฑ์