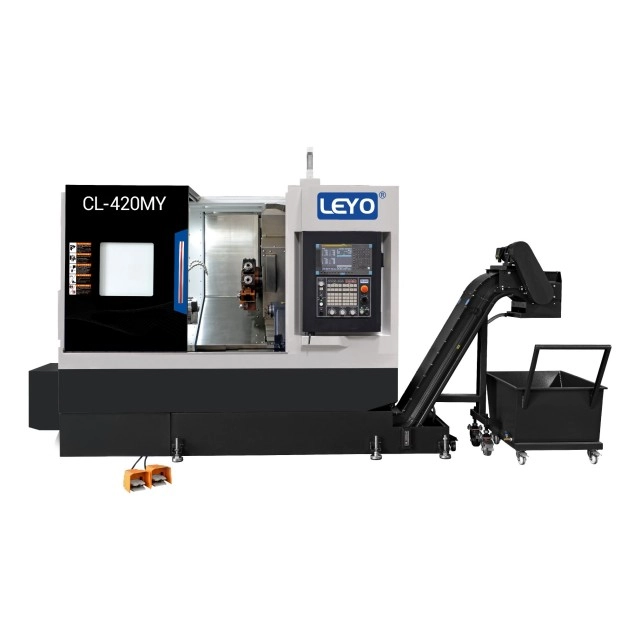
Le transfert de composants semi-finis entre des tours et des fraiseuses dédiés introduit des coûts de fabrication cachés qui érodent rapidement les marges bénéficiaires. Les coûts de main-d'œuvre gonflés dus au réajustement manuel, les temps d'attente prolongés entre les centres d'usinage et l'empilement des tolérances provoqués par le changement des références créent des goulots d'étranglement persistants dans la production. Les équipes d'ingénierie et d'approvisionnement sont constamment confrontées au défi d'équilibrer les taux horaires plus élevés des machines multitâches avancées avec des réductions tangibles des temps de cycle, des configurations consolidées et des améliorations significatives de la qualité. Vous avez besoin d'un cadre d'évaluation strict pour déterminer exactement quelles géométries de pièces, tolérances et volumes de production justifient un acheminement vers un fournisseur combiné. Fraiseuse de tournage CNC . L'usinage des composants dans une seule configuration élimine le faux-rond introduit par le serrage secondaire. Comprendre les capacités cinématiques spécifiques, les contraintes d'outillage et les volumes de production d'équilibre garantit une utilisation optimale de la machine et un retour sur investissement maximal.
Réduction des configurations : la consolidation des opérations sur une seule machine élimine l'empilement des tolérances provoqué par plusieurs configurations de serrage, améliorant ainsi directement la précision des pièces.
Géométries idéales : les pièces avec un profil de révolution principal nécessitant des caractéristiques secondaires hors axe (trous transversaux, plats, rainures de clavette) génèrent le retour sur investissement le plus élevé.
Rapport coût/volume : le coût horaire plus élevé d'un centre de tournage et de fraisage est compensé par une réduction des temps de travail et de cycle, en particulier dans les séries de production de volume moyen à élevé.
Contraintes de conception : les ingénieurs doivent prendre en compte le jeu des outils, les interférences de la tourelle, les limitations de congés internes et la mécanique de transfert de la sous-broche pendant la phase DFM.
Le rôle stratégique du tour-fraiseur CNC
Définir l'architecture de la machine
Les tours standard à 2 axes font tourner une pièce contre un outil de coupe stationnaire pour créer des profils cylindriques. Les fraiseuses verticales ou horizontales à 3 axes font tourner un outil de coupe contre une pièce fixe pour créer des caractéristiques prismatiques. L’intégration de ces deux processus cinématiques distincts nécessite une base mécanique robuste. Une machine hybride combine une broche de tournage principale à couple élevé et des postes d'outils entraînés. Cette architecture permet à une seule plate-forme de machine d'exécuter une ébauche lourde des diamètres extérieurs et un fraisage précis des contours sans libérer la pièce du mandrin. Nous le constatons dans l'atelier lorsqu'une seule installation alimentée au bar remplace trois opérations distinctes. Vous déposez une limace brute et une pièce finie tombe dans le récupérateur de pièces. Le lit massif en fonte fournit l'amortissement nécessaire pour gérer les coupes interrompues générées lors des opérations de fraisage sur des pièces rondes. Sans cette rigidité, vous obtenez des broutages, un mauvais état de surface et des fraises détruites.
Clarification de la terminologie : outillage dynamique par rapport aux centres complets
La distinction entre les classifications des machines évite les inefficacités de routage. Un basique Le tour CNC à outillage dynamique utilise généralement une tourelle de style BMT ou VDI équipée de porte-outils motorisés. Ces machines effectuent des perçages radiaux ou axiaux simples, des taraudages et des rainurages de base. Ils sont excellents pour placer un cercle de trous de boulons sur une bride. A l’inverse, un plein Les centres de tournage et de fraisage disposent souvent d'une tête de fraisage indépendante à axe B équipée de son propre changeur d'outils automatique (ATC). Cette tête articulée permet un contournage multi-axes continu, un usinage simultané sur 5 axes et des opérations de surfaçage complexes qu'une tourelle standard ne peut physiquement exécuter. L'ATC résout également le problème de capacité limitée en outils d'une tourelle standard à 12 stations, vous permettant de charger 40 outils ou plus pour des pièces aérospatiales très complexes.
Anatomie de la machine et qualité de sortie
L'anatomie spécifique de l'équipement dicte la complexité et les limites de tolérance des composants usinés. La rigidité de la pièce moulée de la broche principale absorbe les fortes vibrations de rotation, impactant directement l'état de surface. Les échelles de verre haute résolution garantissent un positionnement précis lors des coupes de fraisage interpolées. De plus, la vitesse de traitement du contrôleur CNC gère des blocs denses de G-code. Les capacités d'anticipation à grande vitesse évitent les hésitations sur la trajectoire de l'outil lors des routines de fraisage 3D complexes, évitant ainsi les marques de maintien sur la pièce. Lorsque vous enfoncez une perceuse à insert de 1 pouce dans de l'acier 4140, vous avez besoin de cette masse pour amortir les harmoniques. L'intégration de capteurs de compensation thermique joue également un rôle majeur. À mesure que la broche chauffe au cours d'un long cycle de production, la machine décale automatiquement les axes pour maintenir des tolérances serrées, garantissant ainsi que la première partie du décalage mesure exactement la même chose que la dernière partie.
Critères de réussite et définition du problème
Les objectifs de fabrication conduisent à l’adoption de technologies multitâches. Les principaux objectifs comprennent :
Atteindre une concentricité stricte entre les diamètres intérieurs/extérieurs tournés et les éléments fraisés.
Réduire le délai de livraison total en éliminant les temps d'attente entre les départements distincts de tour et de fraisage.
Minimiser l’intervention de l’opérateur pour réduire les erreurs humaines et permettre des changements de fabrication sans problème.
Consolidation de l'espace au sol en remplaçant plusieurs machines existantes par une seule unité multitâche.
Profils de pièces idéaux pour une fraiseuse de tournage CNC (catégories de solutions)
Corps cylindriques primaires avec fraisage secondaire
Les pièces dont la géométrie principale consiste en un profil de révolution dominent cette catégorie. Les arbres d'entraînement, les goupilles d'alignement, les brides de montage et les accouplements hydrauliques nécessitent des opérations de tournage lourdes pour établir leurs dimensions principales. Les raccords filetés spécialisés nécessitent souvent des caractéristiques secondaires telles que des cercles de trous de boulons, des méplats fraisés pour le jeu de la clé ou des fentes de lubrification radiales. L'exécution de ces opérations secondaires dans une seule configuration évite les problèmes de faux-rond. La machine maintient un alignement parfait entre les diamètres tournés et les éléments fraisés car la référence reste constante dans les mâchoires du mandrin. Si vous détachez une pièce pour fraiser un hexagone sur une machine séparée, vous introduisez instantanément quelques dixièmes de faux-rond. UN Le tournage CNC empêche complètement cela. Considérons un distributeur hydraulique. Le diamètre extérieur doit être parfaitement concentrique aux encoches de dosage internes fraisées. Faire cela en deux configurations garantit une pièce rejetée. Le faire en une seule configuration garantit un ajustement parfait.
Caractéristiques complexes décentrées et excentriques
L'usinage de formes excentrées nécessite une cinématique spécifique. UN Le centre de tournage de l’axe Y fournit un véritable mouvement perpendiculaire sur la ligne centrale de la broche. Sans axe Y physique, les machines s'appuient sur l'interpolation des coordonnées polaires, qui synchronise les mouvements des axes X et C pour simuler une coupe à plat. L'interpolation polaire laisse souvent de mauvais états de surface sur les murs plats et se heurte à des tolérances dimensionnelles serrées car l'axe C doit constamment inverser la direction au niveau de la ligne centrale. Le véritable mouvement sur l'axe Y usine les arbres à cames personnalisés, les collecteurs hydrauliques et les manetons excentriques avec une précision et une finition de surface supérieures. Vous obtenez des murs plats qui mesurent réellement plats avec un indicateur à cadran. L'axe Y vous permet également de percer des trous transversaux qui ne croisent pas le centre de la pièce, une exigence courante dans les blocs collecteurs et les fixations personnalisées.
Composants aérospatiaux et médicaux de haute précision
Les secteurs aérospatial et médical exigent la perfection des composants usinés. Les vis à os en titane nécessitent des formes de filetage complexes et des têtes d'entraînement Torx précises. Les implants dentaires nécessitent un micro-usinage impeccable. Les raccords de fluides aérospatiaux nécessitent des surfaces d’étanchéité parfaites pour éviter les fuites catastrophiques sous haute pression. La cohérence d’une pièce à l’autre est obligatoire dans ces secteurs hautement réglementés. La finition de surface supérieure réduit la friction et l'usure. Le respect strict des dimensions géométriques et des tolérances (GD&T) n'est pas négociable, ce qui fait d'une plate-forme d'usinage combinée la seule méthode de production viable pour ces composants critiques. Lors de l'usinage de l'acier inoxydable 316L ou du titane grade 5, la possibilité d'appliquer un liquide de refroidissement haute pression directement à travers l'outil dans une configuration rigide prolonge la durée de vie de l'outil et garantit une excellente évacuation des copeaux, empêchant ainsi la redécoupe et les rayures de surface.
Pièces nécessitant un usinage back-end (fait en un)
L'intégration de la contre-broche définit la philosophie de fabrication « fait en un ». La broche principale usine les éléments avant et extérieurs du composant. Une fois les opérations primaires terminées, la contre-broche synchronise sa vitesse de rotation, avance vers la broche principale et saisit la pièce. Un outil de séparation sépare ensuite le composant de la barre. La contre-broche se rétracte et présente l'arrière de la pièce aux outils de coupe. Le refixage manuel est entièrement éliminé. La concentricité entre les éléments recto et verso reste absolue et les opérations secondaires disparaissent de la feuille de routage. Ceci est particulièrement critique pour les pièces présentant des tolérances de longueur totale serrées ou des caractéristiques sur la face arrière qui doivent s'aligner parfaitement avec les caractéristiques de la face avant, telles que les engrenages de distribution ou les accouplements personnalisés.

Pièces mieux adaptées aux méthodes d’usinage alternatives (dimensions d’évaluation)
Composants prismatiques et de type bloc
Les pièces partant d'une billette carrée ou rectangulaire appartiennent à des centres de fraisage verticaux ou horizontaux. La dynamique de serrage favorise les étaux, les fixations à queue d'aronde ou les configurations à pierre tombale pour les blocs. Un mandrin de tour a du mal à saisir solidement la pièce carrée à des régimes élevés, créant de graves risques pour la sécurité et limitant les vitesses de broche. De plus, la dynamique d'enlèvement de matière sur les fraiseuses à 3, 4 ou 5 axes est optimisée pour l'ébauche lourde de composants en forme de bloc. Le tournage de pièces carrées implique des coupes interrompues sévères qui détruisent les plaquettes de tour et endommagent les roulements de broche. Si la pièce est constituée à 80% de surfaces planes et de poches, posez-la sur une fraiseuse. Essayer de forcer une cheville carrée dans un trou rond en usinant une pièce en bloc sur un tour est une recette pour des outils cassés et des matériaux mis au rebut.
Géométries de rotation simples
Les bagues de base, les entretoises et les raccords filetés standard manquent de caractéristiques fraisées. Ces composants ne nécessitent que du tournage, du dressage et un simple perçage axial. Ils doivent rester sur les tours standards à 2 axes. L’acheminement de pièces simples vers une machine multitâche haut de gamme gaspille des capacités avancées. Le taux de charge horaire plus élevé d’une machine multitâche érode rapidement les marges bénéficiaires sur les composants simples. Conservez des machines haut de gamme dédiées aux pièces complexes à forte marge. Si une pièce peut être réalisée en 30 secondes sur un tour Chucker de base, immobiliser un centre multitâche d'un demi-million de dollars pour la faire fonctionner constitue une mauvaise gestion d'atelier. Vous voulez que vos machines avancées découpent des contours complexes, et non de simples rondelles.
Enlèvement de matériaux lourds sur de grands appartements
Les compromis en matière de rigidité dictent les décisions de routage. L'ébauche lourde de grandes surfaces planes nécessite des interfaces coniques de broche massives telles que CAT50, BT50 ou HSK100. UN Le tour à tourelle électrique utilise des roulements d'outils entraînés et des mécanismes d'accouplement plus petits. Soumettre une tourelle à outils motorisés à des charges de fraisage extrêmes provoque de graves vibrations. La déviation de l'outil augmente de façon exponentielle. Les centres de fraisage rigides dédiés gèrent bien mieux le surfaçage agressif et le perçage de poches profondes que n'importe quel tour à tourelle. Si l'impression nécessite de monopoliser deux pouces d'acier à outils avec une fraise à surfacer de 3 pouces, vous avez besoin d'un centre d'usinage horizontal dédié. Les engrenages des outils sous tension dans une tourelle de tour se dénuderont simplement sous ce type de charge radiale.
Justification du coût et du volume (facteurs influençant la valeur globale)
Taux horaire de la machine par rapport au coût total par pièce
Une comparaison financière directe révèle la véritable valeur des équipements multitâches. Un centre de tournage doté de capacités de fraisage entraîne un taux de charge horaire nettement plus élevé qu'un tour à 2 axes autonome. Cependant, l’évaluation isolée du débit de la machine est erronée. Vous devez calculer les taux combinés d'un tour distinct, d'une fraiseuse distincte et le temps de manipulation associé de l'opérateur requis pour déplacer la pièce entre eux. Le processus consolidé élimine le temps de configuration secondaire, réduit les rebuts dus aux erreurs de refixation et, en fin de compte, diminue le coût total par pièce.
Pour calculer avec précision le seuil de rentabilité, évaluez les facteurs suivants :
Calculez le temps de cycle total sur la machine combinée par rapport aux temps de cycle combinés des opérations de tour et de fraisage séparées.
Quantifiez le coût de la main-d'œuvre de l'opérateur pour le démontage et la mise en place de l'opération de fraisage secondaire.
Tenez compte de la réduction du taux de rebut obtenue en éliminant le transfert manuel de pièces et les changements de données.
Évaluez l’intérêt de réduire les temps d’attente et d’accélérer l’exécution des commandes.
Mesurez le coût des mâchoires souples et des accessoires de fraisage personnalisés requis pour les opérations secondaires.
Seuils de volume de production
La taille des lots a un impact considérable sur les décisions de routage. Les séries de production de volumes moyens à élevés bénéficient énormément de l'approche « fait en un ». Les économies de temps de cycle et les réductions de main d’œuvre s’accumulent sur des centaines ou des milliers de pièces. À l’inverse, le prototypage en faible volume ne justifie pas toujours l’effort. La programmation FAO complexe, les touches d'outil et les procédures de configuration complexes pour les broches doubles prennent des heures. Pour un lot de trois pièces simples, leur acheminement vers des machines CNC manuelles ou simples séparées peut entraîner un délai d'exécution global plus rapide. Cependant, si vous installez un ravitailleur de barres pour faire fonctionner 5 000 raccords en laiton sans surveillance pendant le week-end, la machine multitâche est le seul choix logique.
Réduction des stocks de travaux en cours (WIP)
La réduction des stocks de travaux en cours (WIP) apporte des avantages financiers directs et mesurables. La production de pièces finies directement à partir d’une seule machine améliore immédiatement les flux de trésorerie. Les composants semi-finis ne restent plus dans des bacs en attendant qu'une opération de fraisage soit disponible. L'espace au sol précédemment occupé par les racks de préparation s'ouvre pour une utilisation productive. Le suivi de la production devient rationalisé, car les pièces sont soit des matières premières, soit des produits finis, sans états semi-finis ambigus compliquant le système ERP. Lorsqu'une pièce se détache de la contre-broche, elle passe directement à l'inspection puis à l'expédition. Vous êtes payé plus rapidement et vous n'avez pas de capital immobilisé dans du métal à moitié fini qui traîne dans l'atelier.
Risques de DFM et de mise en œuvre (risques et atténuation)
Jeu d’outil et interférence de tourelle
Une enveloppe d’usinage encombrée présente des contraintes physiques sévères. Les ingénieurs doivent concevoir des pièces pour éviter les collisions au sein de la machine. Les blocs d'outillage dynamiques dépassent considérablement de la face de la tourelle. Les longues barres d'alésage oscillent dangereusement près des enceintes en tôle lors des changements d'outils. Les mâchoires du mandrin principal, la contre-broche qui avance et la pièce à usiner partagent un espace confiné. Une planification minutieuse du parcours d'outil et des examens rigoureux de la conception pour la fabricabilité (DFM) évitent les accidents catastrophiques. Vous devez modéliser exactement les mâchoires du mandrin et les extensions du porte-outil dans votre logiciel de FAO. Une erreur de calcul d'un demi-pouce peut entraîner le choc d'un bloc d'outil sous tension contre la contre-broche à des vitesses de déplacement rapides, causant des dizaines de milliers de dollars de dégâts.
Rigidité, déflexion de l'outil et congés internes
La rigidité des outils animés a des limites mécaniques strictes. Les outils entraînés ne peuvent pas égaler la rigidité des broches de fraisage dédiées. Les ingénieurs doivent limiter la profondeur des poches fraisées et éviter les coupes lourdes et interrompues qui choquent le train d'engrenages de la tourelle. Concevez des rayons d’angle internes appropriés. Des congés généreux permettent l'utilisation de fraises en bout plus grandes et plus rigides. Cela minimise la déviation de l'outil, évite la casse prématurée de l'outil et garantit que les parois fraisées restent parfaitement perpendiculaires aux surfaces tournées. Si un concepteur signale un coin interne pointu au fond d'une poche de deux pouces de profondeur, vous devrez utiliser une petite fraise en bout avec une saillie massive. Cet outil va dévier, bavarder et se casser. Modifiez la conception pour permettre un rayon de 0,250 pouce et vous pouvez utiliser une fraise en bout d'un demi-pouce qui traverse le matériau sans aucun problème.
Sélection des outils et contraintes de capacité du magasin
Les tourelles disposent d'un nombre fini de postes d'outils. Une tourelle standard à 12 stations se remplit rapidement lorsqu'une pièce nécessite des outils d'ébauche, de finition, de filetage, de rainurage et de fraisage à entraînement multiple. Recommander de standardiser les fonctionnalités lors de la phase de conception pour conserver les postes d'outils :
Utilisez des tailles de trous taraudées cohérentes sur toute la conception de la pièce pour éviter de charger trois tailles de tarauds différentes.
Gardez les pas de filetage uniformes dans la mesure du possible.
Standardisez les rayons de fraisage internes pour minimiser le nombre de fraises en bout uniques requises.
Utilisez des outils multifonctions tels que des fraiseuses combinées à foret et à chanfrein pour libérer les postes de tourelle.
Utilisez des systèmes d'outillage à changement rapide pour remplacer rapidement les plaquettes usées sans perdre de décalages.
Expertise en programmation et opérateur
L’échec de la mise en œuvre provient souvent d’un manque de compétences avancées en programmation CAM. La synchronisation de broches doubles, la gestion des transferts de pièces et la programmation de parcours d'outils multi-axes simultanés nécessitent une génération de code G complexe. Investissez dans un logiciel de simulation robuste. Les jumeaux numériques vérifient les parcours d'outils dans un environnement virtuel. Ils détectent les rainures, limitent les dépassements et évitent les accidents avant le début de l'usinage physique. La mise à niveau de la formation des opérateurs est obligatoire pour gérer les complexités des équipements multitâches. Vous ne pouvez pas placer un opérateur vert sur une machine à axe Y bibroche et espérer du succès. Ils doivent comprendre comment lire les codes d'attente synchronisés dans le programme et comment récupérer la machine en toute sécurité si une alarme arrête le cycle en cours de transfert.
| Caractéristiques de la pièce | Géométrie principale | Plate-forme d'usinage recommandée | Avantage principal |
|---|---|---|---|
| >70 % tourné, nécessite un fraisage hors axe | Cylindrique / Tourné | Centre de tournage/fraisage/tour à tourelle motorisée | Élimine les configurations secondaires et maintient la concentricité. |
| >80 % d'enlèvement de matière prismatique et lourde | Bloc Carré / Rectangulaire | Fraiseuse à 3, 4 ou 5 axes | Rigidité maximale de la broche pour une ébauche agressive. |
| 100 % tourné, aucune fonctionnalité fraisée | Cylindrique simple | Tour CNC standard à 2 axes | Taux de charge horaire le plus bas pour les géométries simples. |
| Surfaçage complexe, perçage décentré | Excentrique / Révolutionné | Centre de tournage sur l'axe Y | Véritable fraisage perpendiculaire sans erreurs d'interpolation polaire. |
Conclusion
Effectuez une comparaison temporelle sur vos pièces les plus fréquemment goulots d'étranglement pour identifier les opportunités de réduction de configuration.
Soumettez un modèle CAO 3D d'un composant complexe pour un examen spécifique du DFM et du routage.
Évaluez vos coûts actuels de détention de stocks en cours pour quantifier l'impact financier d'une stratégie d'usinage « fait en un ».
Vérifiez les capacités de votre logiciel de FAO pour vous assurer qu'il prend en charge la synchronisation double broche et la simulation cinématique.
FAQ
Q : Quelle est la différence entre un tour CNC et une fraiseuse de tournage CNC ?
R : Un tour CNC standard fait uniquement tourner la pièce contre des outils fixes pour créer des pièces cylindriques. Une fraiseuse-tourneur ajoute des outils de coupe rotatifs, des contrôleurs avancés et souvent des axes Y ou B. Cela permet à la machine d'effectuer des opérations complexes de fraisage, de perçage et de taraudage sur une pièce tournée stationnaire ou indexée au sein de la même configuration.
Q : Quand dois-je utiliser un centre de tournage à axe Y au lieu d’un tour à outils motorisés standard ?
R : Un axe Y est requis pour fraiser des surfaces planes, couper des rainures de clavette décentrées ou percer des trous qui ne coupent pas exactement la ligne centrale de la pièce. Les tours à outils motorisés standard s'appuient sur l'interpolation polaire, qui se heurte à des tolérances serrées et laisse de mauvaises finitions de surface sur les murs plats.
Q : Une fraiseuse CNC peut-elle remplacer complètement une fraiseuse à 5 axes ?
R : Non. Les tourneurs sont optimisés pour les pièces commençant par des barres rondes ou des pièces moulées cylindriques. Les fraiseuses à 5 axes sont généralement nécessaires pour les blocs prismatiques, l'enlèvement de matière important et les grands composants structurels de l'aérospatiale où une rigidité de broche massive est nécessaire pour une ébauche agressive.
Q : Quels matériaux sont les mieux adaptés pour un tour à tourelle électrique ?
R : Les matériaux courants comprennent l’aluminium, l’acier inoxydable, le titane, le laiton et les aciers alliés. Le choix du matériau affecte directement l’usure des outils actifs et les limites de déflexion. Les matériaux plus résistants comme l'Inconel ou le titane nécessitent des avances et des vitesses réduites pour éviter de surcharger les roulements de l'outil entraîné et de provoquer des vibrations.
Q : Comment une contre-broche améliore-t-elle l'efficacité d'un centre de tournage et de fraisage ?
R : Une contre-broche permet le concept « fait en un ». Il saisit la pièce de la broche principale, permet à un outil de tronçonnage de la couper, puis finit la face arrière du composant. Cela élimine les configurations manuelles secondaires, réduit le temps de manipulation de l'opérateur et maintient une concentricité stricte entre les fonctionnalités avant et arrière.
Articles connexes
-
 Chers clients et partenaires commerciaux, Afin de respecter strictement les lois et réglementations nationales en matière de contrôle des exportations et de remplir les obligations internationales, en garantissant que nos fraiseuses CNC et nos tours CNC exportés sont entièrement légaux et conformes, nous vous informons par la présente des politiques pertinentes coActualités de l'entreprise
-
 La poussière de graphite abrasive détruit les CNC standard. Découvrez pourquoi des machines spécialisées anti-poussière et des méthodes de fraisage humides ou sèches appropriées sont essentielles pour une production sûre d'électrodes EDM.Actualités produits
-
 Les centres de tarauds offrent un filetage à grande vitesse pour une production en grand volume. Comprendre les limites de couple de broche évite les bris d'outils coûteux et optimise les temps de cycle de la machine.Actualités produits