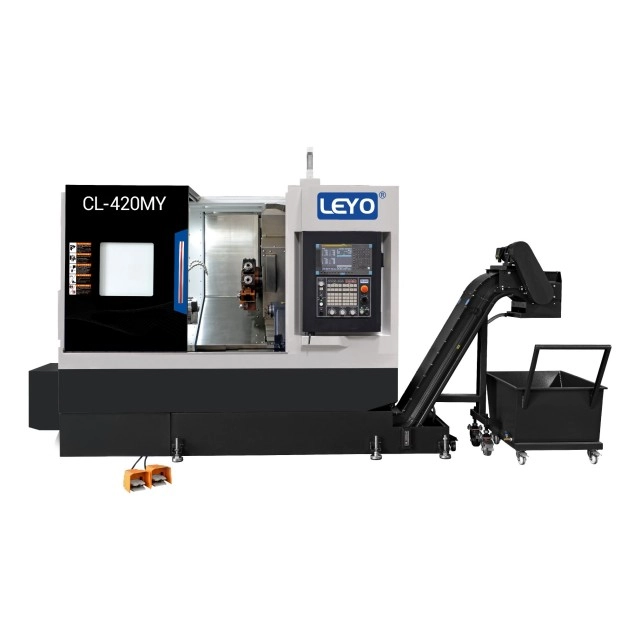
Перенос полуфабрикатов между специальными токарными и фрезерными станками приводит к скрытым производственным затратам, которые быстро снижают прибыль. Завышенные затраты на рабочую силу из-за ручного переоснащения, увеличенное время ожидания между машинными центрами и накопление допусков, вызванное смещением исходных данных, создают постоянные узкие места производства. Команды инженеров и закупщиков постоянно сталкиваются с проблемой обеспечения баланса между более высокими почасовыми ставками современного многозадачного оборудования и ощутимым сокращением времени цикла, консолидированными настройками и значительными улучшениями качества. Вам нужна строгая система оценки, чтобы точно определить, какие геометрии деталей, допуски и объемы производства оправдывают маршрутизацию в комбинированную систему. Токарно-фрезерный станок с ЧПУ . Обработка компонентов за один установ исключает биение, возникающее из-за вторичной обработки. Понимание конкретных кинематических возможностей, ограничений на оснащение и безубыточных объемов производства обеспечивает оптимальное использование оборудования и максимальную отдачу от инвестиций.
Сокращение настроек: объединение операций на одном станке устраняет наложение допусков, вызванное несколькими настройками крепления, что напрямую повышает точность детали.
Идеальная геометрия: детали с основным повернутым профилем, требующие вторичных внеосевых элементов (поперечные отверстия, лыски, шпоночные канавки), обеспечивают самую высокую рентабельность инвестиций.
Соотношение затрат к объему: более высокие почасовые затраты на токарно-фрезерный центр компенсируются сокращением трудозатрат и времени цикла, особенно при средних и больших объемах производства.
Ограничения проектирования: инженеры должны учитывать зазор инструмента, взаимодействие револьверной головки, ограничения внутреннего скругления и механику передачи субшпинделя на этапе DFM.
Стратегическая роль токарно-фрезерного станка с ЧПУ
Определение машинной архитектуры
Стандартные двухосные токарные станки вращают заготовку относительно неподвижного режущего инструмента для создания цилиндрических профилей. Вертикальные или горизонтальные трехосные фрезерные станки вращают режущий инструмент относительно неподвижной заготовки для создания призматических элементов. Интеграция этих двух различных кинематических процессов требует прочной механической основы. Гибридный станок сочетает в себе главный токарный шпиндель с высоким крутящим моментом и приводные инструментальные станции. Такая архитектура позволяет на одной платформе станка выполнять тяжелую черновую обработку наружных диаметров и точное контурное фрезерование, не вынимая деталь из патрона. Мы видим это в цехах, когда одна установка с подачей прутка заменяет три отдельные операции. Вы бросаете необработанную заготовку, и готовая деталь падает в уловитель деталей. Массивная чугунная станина обеспечивает амортизацию, необходимую для прерывистого резания, возникающего во время фрезерования круглых заготовок. Без этой жесткости вы получите вибрацию, плохое качество поверхности и разрушение концевых фрез.
Разъяснение терминологии: приводной инструмент и полноценные центры
Различие между классификациями машин предотвращает неэффективность маршрутизации. Базовый Токарный станок с ЧПУ с приводным инструментом обычно использует револьверную головку типа BMT или VDI, оснащенную моторизованными держателями инструмента. Эти станки выполняют простое радиальное или осевое сверление, нарезание резьбы и прорезание пазов. Они отлично подходят для размещения отверстий под болты на фланце. И наоборот, полный Токарно-фрезерный центр часто оснащен независимой фрезерной головкой по оси B, оснащенной собственным устройством автоматической смены инструмента (ATC). Эта шарнирная головка позволяет выполнять непрерывную многоосную контурную обработку, одновременную 5-осевую обработку и сложные операции обработки поверхности, которые стандартная револьверная головка физически не может выполнить. ATC также решает проблему ограниченного набора инструментов стандартной 12-позиционной револьверной головки, позволяя загружать 40 или более инструментов для очень сложных деталей аэрокосмической промышленности.
Анатомия машины и качество продукции
Конкретная анатомия оборудования определяет сложность и пределы допусков обрабатываемых компонентов. Жесткость отливки главного шпинделя поглощает сильные вибрации при повороте, напрямую влияя на качество поверхности. Стеклянные шкалы высокого разрешения обеспечивают точное позиционирование при интерполированном фрезеровании. Кроме того, скорость обработки контроллера ЧПУ позволяет управлять плотными блоками G-кода. Возможности высокоскоростного просмотра вперед предотвращают колебания траектории инструмента во время сложных процедур трехмерного фрезерования, предотвращая появление следов застоя на заготовке. Когда вы втыкаете 1-дюймовое сверло со пластиной в сталь 4140, вам нужна эта масса для гашения гармоник. Интеграция датчиков термокомпенсации также играет огромную роль. Поскольку шпиндель нагревается во время длительного производственного цикла, станок автоматически смещает оси, чтобы обеспечить жесткие допуски, гарантируя, что первая часть смены будет точно такой же, как и последняя часть.
Критерии успеха и постановка проблемы
Производственные цели стимулируют внедрение многозадачных технологий. К основным целям относятся:
Достижение строгой соосности между обточенными внутренними и внешними диаметрами и фрезерованными деталями.
Сокращение общего времени выполнения заказа за счет устранения очередей между отдельными токарными и фрезерными цехами.
Сведение к минимуму вмешательства оператора для уменьшения человеческих ошибок и обеспечения бесперебойной работы производственных смен.
Консолидация производственных площадей путем замены нескольких устаревших машин одним многозадачным устройством.
Идеальные профили деталей для токарно-фрезерного станка с ЧПУ (Категории решений)
Первичные цилиндрические тела со вторичным фрезерованием
В этой категории доминируют детали, основная геометрия которых состоит из повернутого профиля. Приводные валы, установочные штифты, монтажные фланцы и гидромуфты требуют тяжелых токарных операций для установления их основных размеров. Специализированные резьбовые фитинги часто требуют дополнительных элементов, таких как окружности отверстий для болтов, фрезерованные лыски для зазора под ключ или радиальные прорези для смазки. Выполнение этих второстепенных операций за одну установку предотвращает проблемы биения. Станок обеспечивает идеальное выравнивание между диаметром точения и фрезерованными деталями, поскольку исходная точка остается постоянной внутри кулачков патрона. Если вы раскрепите деталь для фрезерования шестигранника на отдельном станке, вы мгновенно внесете биение в несколько десятых. А Токарно-фрезерный станок с ЧПУ полностью предотвращает это. Рассмотрим гидравлический золотниковый клапан. Внешний диаметр должен быть идеально концентричен с внутренними выфрезерованными дозирующими насечками. Выполнение этого в двух установках гарантирует бракованную деталь. Выполнение этого за одну установку гарантирует идеальную посадку.
Сложные смещенные от центра и эксцентричные элементы
Обработка смещенных от центра элементов требует особой кинематики. А Токарный центр оси Y обеспечивает истинное перпендикулярное движение поперек осевой линии шпинделя. Без физической оси Y станки полагаются на интерполяцию полярных координат, которая синхронизирует движения осей X и C для имитации плоского разреза. Полярная интерполяция часто приводит к плохому качеству поверхности плоских стенок и затрудняет соблюдение жестких допусков на размеры, поскольку ось C должна постоянно менять направление на центральной линии. Настоящее перемещение по оси Y позволяет изготавливать нестандартные распределительные валы, гидравлические коллекторы и эксцентриковые шатуны с превосходной точностью и чистотой поверхности. Вы получаете плоские стены, которые на самом деле измеряются плоскими с помощью циферблатного индикатора. Ось Y также позволяет сверлить поперечные отверстия, которые не пересекают центр детали, что является обычным требованием для блоков коллекторов и нестандартных креплений.
Высокоточные аэрокосмические и медицинские компоненты
Аэрокосмическая и медицинская отрасли требуют совершенства от обработанных компонентов. Титановые костные винты требуют сложной формы резьбы и точных головок Torx. Зубные имплантаты требуют безупречной микрообработки. Фитинги для аэрокосмической жидкости требуют идеальных уплотнительных поверхностей для предотвращения катастрофических утечек под высоким давлением. В этих строго регулируемых отраслях обязательна согласованность деталей. Превосходная обработка поверхности снижает трение и износ. Строгое соблюдение геометрических размеров и допусков (GD&T) не подлежит обсуждению, что делает комбинированную платформу обработки единственным жизнеспособным методом производства этих критически важных компонентов. При обработке нержавеющей стали 316L или титана Grade 5 возможность подачи СОЖ под высоким давлением непосредственно через инструмент в жесткой установке продлевает срок службы инструмента и обеспечивает превосходную эвакуацию стружки, предотвращая повторную резку и образование задиров на поверхности.
Детали, требующие предварительной обработки (сделано за один раз)
Интеграция субшпинделей определяет философию производства «сделано в одном». Главный шпиндель обрабатывает передние и внешние детали детали. После завершения основных операций вспомогательный шпиндель синхронизирует свою скорость вращения, продвигается к основному шпинделю и захватывает деталь. Затем отрезной инструмент отделяет деталь от заготовки. Субшпиндель втягивается и подает заднюю сторону детали режущим инструментам. Ручная переустановка полностью исключена. Соцентричность между передними и задними элементами остается абсолютной, а второстепенные операции исчезают из маршрутного листа. Это особенно важно для деталей с жесткими допусками по общей длине или элементов на задней стороне, которые должны идеально совпадать с элементами на передней стороне, таких как зубчатые колеса или специальные муфты.

Детали, лучше подходящие для альтернативных методов обработки (оценочные размеры)
Призматические и блочные компоненты
Детали, начинающиеся с квадратных или прямоугольных заготовок, относятся к вертикальным или горизонтальным фрезерным центрам. Динамика закрепления заготовки благоприятствует тискам, приспособлениям типа «ласточкин хвост» или установкам надгробий для блочного материала. Токарный патрон с трудом надежно захватывает квадратную заготовку на высоких оборотах, создавая серьезную угрозу безопасности и ограничивая скорость шпинделя. Кроме того, динамика съема материала на 3-, 4- или 5-осевых фрезерных станках оптимизирована для тяжелой черновой обработки блочных компонентов. Токарная обработка квадратной заготовки включает в себя серьезные прерывистые резы, которые разрушают вставки токарных станков и повреждают подшипники шпинделя. Если деталь на 80% состоит из плоских поверхностей и карманов, положите ее на фрезерный станок. Попытка вставить квадратный штифт в круглое отверстие путем обработки блочной детали на токарном станке — это верный путь к сломанным инструментам и металлолому.
Простые вращательные геометрии
Базовые втулки, проставки и стандартные резьбовые фитинги не имеют фрезерованных элементов. Эти компоненты требуют только токарной обработки, торцовки и простого осевого сверления. Они должны оставаться на стандартных двухосных токарных станках. Передача простых деталей на высокопроизводительный многозадачный станок приводит к потере расширенных возможностей. Более высокая почасовая нагрузка многозадачной машины быстро снижает прибыль от простых компонентов. Сохраняйте высокопроизводительные станки, предназначенные для производства сложных деталей с высокой прибылью. Если деталь можно изготовить за 30 секунд на простом токарном станке, связывать для ее работы многозадачный центр стоимостью полмиллиона долларов — это плохое управление цехом. Вы хотите, чтобы ваши современные станки разрезали сложные контуры, а не обрабатывали простые шайбы.
Удаление тяжелых материалов на больших квартирах
Компромиссы жесткости диктуют решения по маршрутизации. Тяжелая черновая обработка больших плоских поверхностей требует применения массивных конических интерфейсов шпинделя, таких как CAT50, BT50 или HSK100. А В токарно-револьверном станке с электроприводом используются подшипники приводного инструмента меньшего размера и соединительные механизмы. Воздействие на револьверную головку приводного инструмента экстремальных нагрузок при торцевом фрезеровании приводит к серьезной вибрации. Отклонение инструмента увеличивается в геометрической прогрессии. Специальные жесткие фрезерные центры справляются с агрессивным торцевым фрезерованием и обработкой глубоких карманов гораздо лучше, чем любой револьверный токарный станок. Если для печати требуется вырезать два дюйма инструментальной стали с помощью 3-дюймовой торцевой фрезы, вам понадобится специальный горизонтальный обрабатывающий центр. Шестерни приводного инструмента в револьверной головке токарного станка просто сломаются под такой радиальной нагрузкой.
Обоснование стоимости и объема (факторы, влияющие на общую стоимость)
Почасовая ставка станка по сравнению с общей стоимостью детали
Прямое финансовое сравнение показывает истинную ценность многозадачного оборудования. Токарный центр с возможностями фрезерования несет значительно более высокую почасовую нагрузку, чем автономный 2-осевой токарный станок. Однако оценка производительности машины изолированно ошибочна. Вы должны рассчитать совокупную производительность отдельного токарного станка, отдельного фрезерного станка и соответствующее время работы оператора, необходимое для перемещения детали между ними. Объединенный процесс исключает время вторичной настройки, уменьшает количество брака из-за ошибок при переналадке и в конечном итоге снижает общую стоимость детали.
Чтобы точно рассчитать точку безубыточности, оцените следующие факторы:
Рассчитайте общее время цикла на комбинированном станке в сравнении с комбинированным временем цикла отдельных токарных и фрезерных операций.
Определите затраты на рабочую силу оператора, который снесет и настроит операцию вторичного фрезерования.
Фактор снижения количества брака, достигаемый за счет исключения ручной передачи деталей и смещения исходных данных.
Оцените ценность сокращения времени в очереди и более быстрого выполнения заказов.
Измерьте стоимость специальных мягких челюстей и фрезерных приспособлений, необходимых для вторичных операций.
Пороги объема производства
Размеры пакетов сильно влияют на решения о маршрутизации. Средне- и крупносерийные производственные циклы получают огромную выгоду от подхода «сделано за один раз». Экономия времени цикла и сокращение трудозатрат достигаются при изготовлении сотен или тысяч деталей. И наоборот, мелкосерийное прототипирование не всегда может оправдать затраченные усилия. Сложное программирование CAM, настройка инструмента и сложные процедуры настройки двухшпинделей занимают часы. Для партии из трех простых деталей их маршрутизация на отдельные ручные или простые станки с ЧПУ может сократить общее время выполнения заказа. Однако, если вы настраиваете устройство подачи прутка для запуска 5000 латунных фитингов за выходные без присмотра, многозадачный станок — единственный логичный выбор.
Сокращение запасов незавершенного производства (НЗП)
Сокращение запасов незавершенного производства (НЗП) приносит прямую и измеримую финансовую выгоду. Выпуск готовых деталей непосредственно с одного станка немедленно улучшает денежный поток. Полуфабрикаты больше не лежат в контейнерах в ожидании операции фрезерования. Пространство, ранее занятое стеллажами, открывается для продуктивного использования. Отслеживание производства становится более рациональным, поскольку детали представляют собой либо сырье, либо готовую продукцию, и нет неоднозначных состояний полуфабрикатов, усложняющих ERP-систему. Когда деталь снимается с контршпинделя, она сразу отправляется на проверку, а затем на отправку. Вам платят быстрее, и у вас нет капитала, связанного с заготовками металла, лежащими в цехах.
DFM и риски реализации (риски и смягчение последствий)
Зазор инструмента и помехи в револьверной головке
Переполненная зона обработки создает серьезные физические ограничения. Инженеры должны проектировать детали так, чтобы избежать столкновений внутри машины. Блоки приводного инструмента значительно выступают из лицевой поверхности револьверной головки. Длинные расточные оправки опасно раскачиваются вблизи кожухов из листового металла во время смены инструмента. Кулачки основного патрона, продвигающийся контршпиндель и заготовка находятся в ограниченном пространстве. Тщательное планирование траектории движения инструмента и строгий анализ технологичности проектирования (DFM) предотвращают катастрофические сбои. Вам необходимо смоделировать точные кулачки патрона и удлинители держателей инструментов в вашем программном обеспечении CAM. Ошибка в расчете на полдюйма может привести к тому, что блок приводного инструмента врежется в субшпиндель на высоких скоростях перемещения, что приведет к повреждению на десятки тысяч долларов.
Жесткость, прогиб инструмента и внутренние скругления
Жесткость приводного инструмента имеет строгие механические ограничения. Приводные инструменты не могут соответствовать жесткости специализированных фрезерных шпинделей. Инженеры должны ограничивать глубину фрезерованных карманов и избегать сильных прерывистых резов, которые могут сотрясать зубчатую передачу башни. Спроектируйте соответствующие радиусы внутренних углов. Большие галтели позволяют использовать более крупные и жесткие концевые фрезы. Это сводит к минимуму отклонение инструмента, предотвращает его преждевременную поломку и гарантирует, что фрезерованные стенки остаются идеально перпендикулярными к обточенным поверхностям. Если дизайнер отмечает острый внутренний угол внизу кармана глубиной два дюйма, вам придется использовать крошечную концевую фрезу с огромным вылетом. Этот инструмент будет отклоняться, дребезжать и щелкать. Измените конструкцию, чтобы обеспечить радиус 0,250 дюйма, и вы сможете использовать концевую фрезу размером в полдюйма, которая без проблем пропахивает материал.
Выбор инструмента и ограничения на емкость магазина
Револьверные головки имеют ограниченное количество инструментальных станций. Стандартная 12-позиционная револьверная головка быстро заполняется, когда деталь требует черновой, чистовой обработки, нарезания резьбы, обработки канавок и фрезерования с несколькими приводами. Рекомендовать стандартизировать функции на этапе проектирования для экономии инструментальных станций:
Используйте одинаковые размеры резьбовых отверстий по всей конструкции детали, чтобы избежать установки метчиков трех разных размеров.
По возможности сохраняйте одинаковый шаг резьбы.
Стандартизируйте внутренние фрезерованные радиусы, чтобы свести к минимуму количество необходимых уникальных концевых фрез.
Используйте многофункциональные инструменты, такие как комбинированные фрезы для сверления и снятия фасок, чтобы освободить револьверные станции.
Используйте системы быстрой смены инструментов для быстрой замены изношенных пластин без потери смещения.
Опыт программирования и операторов
Неудачи при внедрении часто возникают из-за отсутствия продвинутых навыков программирования CAM. Синхронизация двух шпинделей, управление передачей деталей и программирование одновременных многоосных траекторий инструмента требуют сложной генерации G-кода. Инвестируйте в надежное программное обеспечение для моделирования. Цифровые двойники проверяют траектории инструмента в виртуальной среде. Они обнаруживают зазубрины, ограничивают перебег и предотвращают аварии до начала физической обработки. Повышение квалификации операторов является обязательным для решения сложных задач многозадачного оборудования. Нельзя посадить зеленого оператора на двухшпиндельный станок с осью Y и ожидать успеха. Им необходимо понять, как считывать синхронизированные коды ожидания в программе и как безопасно восстановить работу машины, если сигнал тревоги останавливает цикл в середине передачи обслуживания.
| Характеристика детали | Основная геометрия | Рекомендуемая платформа обработки | Основное преимущество |
|---|---|---|---|
| >70% Токарная обработка, требуется внеосевое фрезерование | Цилиндрический/вращающийся | Токарно-фрезерный центр / Токарно-револьверный станок | Устраняет вторичные настройки и сохраняет концентричность. |
| >80% Призматический, удаление тяжелого материала | Квадратный/прямоугольный блок | 3-осевая, 4-осевая или 5-осевая фрезерная обработка | Максимальная жесткость шпинделя для агрессивной черновой обработки. |
| 100% токарная обработка, без фрезерования | Простой цилиндрический | Стандартный 2-осевой токарный станок с ЧПУ | Самая низкая почасовая нагрузка для простых геометрических форм. |
| Сложная наплавка, сверление со смещением от центра | Эксцентричный/вращающийся | Токарный центр оси Y | Настоящее перпендикулярное фрезерование без ошибок полярной интерполяции. |
Заключение
Проведите временное исследование наиболее часто встречающихся узких мест, чтобы выявить возможности сокращения затрат на настройку.
Отправьте 3D-модель сложного компонента CAD для конкретного анализа DFM и маршрутизации.
Оцените текущие затраты на хранение запасов незавершенного производства, чтобы количественно оценить финансовый эффект стратегии комплексной обработки.
Проверьте возможности своего программного обеспечения CAM, чтобы убедиться, что оно поддерживает синхронизацию двух шпинделей и кинематическое моделирование.
Часто задаваемые вопросы
Вопрос: В чем разница между токарным станком с ЧПУ и токарно-фрезерным станком с ЧПУ?
Ответ: Стандартный токарный станок с ЧПУ вращает заготовку только относительно стационарных инструментов для создания цилиндрических деталей. Токарно-фрезерный станок оснащен вращающимися режущими инструментами, усовершенствованными контроллерами и часто осями Y или B. Это позволяет станку выполнять сложные операции фрезерования, сверления и нарезания резьбы на неподвижной или индексированной токарной детали в рамках одной и той же установки.
Вопрос: Когда мне следует использовать токарный центр по оси Y вместо стандартного токарного станка с приводным инструментом?
A: Ось Y требуется для фрезерования плоских поверхностей, вырезания шпоночных пазов со смещением от центра или сверления отверстий, которые не пересекают точную осевую линию детали. Стандартные токарные станки с приводным инструментом полагаются на полярную интерполяцию, которая затрудняет жесткие допуски и оставляет плохую поверхность на плоских стенках.
Вопрос: Может ли токарно-фрезерный станок с ЧПУ полностью заменить 5-осевой фрезерный станок?
Ответ: Нет. Токарно-фрезерные станки оптимизированы для обработки деталей, начиная с круглых прутков или цилиндрических отливок. 5-осевые фрезерные станки обычно требуются для обработки призматических заготовок, удаления тяжелого материала и крупных конструктивных элементов аэрокосмической отрасли, где для агрессивной черновой обработки необходима высокая жесткость шпинделя.
Вопрос: Какие материалы лучше всего подходят для токарно-револьверного станка?
Ответ: Обычные материалы включают алюминий, нержавеющую сталь, титан, латунь и легированные стали. Выбор материала напрямую влияет на износ рабочего инструмента и пределы отклонения. Более прочные материалы, такие как инконель или титан, требуют уменьшения подачи и скорости, чтобы предотвратить перегрузку подшипников ведомого инструмента и возникновение вибрации.
Вопрос: Как субшпиндель повышает эффективность токарно-фрезерного центра?
О: Субшпиндель обеспечивает концепцию «сделано в одном». Он захватывает деталь с главного шпинделя, позволяет отрезному инструменту отрезать ее, а затем обрабатывает обратную сторону детали. Это исключает необходимость дополнительных ручных настроек, сокращает время работы оператора и обеспечивает строгую концентричность между передними и задними элементами.
Похожие статьи
-
 Уважаемые клиенты и деловые партнеры! Чтобы строго соблюдать национальные законы и правила экспортного контроля, а также выполнять международные обязательства, гарантируя, что наши экспортируемые фрезерные станки с ЧПУ и токарные станки с ЧПУ полностью законны и соответствуют требованиям, мы настоящим уведомляем вас о соответствующих правилахНовости компании
-
 Абразивная графитовая пыль разрушает стандартные станки с ЧПУ. Узнайте, почему специализированные пыленепроницаемые станки и правильные методы мокрого или сухого фрезерования необходимы для безопасного производства электродов для электроэрозионной обработки.Новости о продуктах
-
 Сверла и метчики обеспечивают высокоскоростное нарезание резьбы для крупносерийного производства. Понимание пределов крутящего момента шпинделя предотвращает дорогостоящую поломку инструмента и оптимизирует время машинного цикла.Новости о продуктах