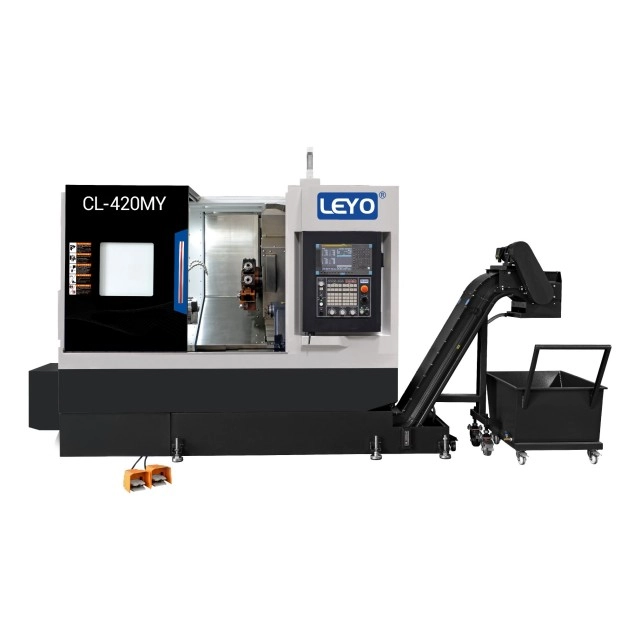
Durch den Transfer halbfertiger Komponenten zwischen speziellen Dreh- und Fräsmaschinen entstehen versteckte Herstellungskosten, die die Gewinnmargen schnell schmälern. Überhöhte Arbeitskosten durch manuelles Nachrüsten, verlängerte Wartezeiten zwischen Maschinenzentren und Toleranzstapel durch verschobene Bezugspunkte führen zu anhaltenden Produktionsengpässen. Entwicklungs- und Beschaffungsteams stehen ständig vor der Herausforderung, die höheren Stundensätze fortschrittlicher Multitasking-Maschinen mit spürbaren Zykluszeitverkürzungen, konsolidierten Setups und erheblichen Qualitätsverbesserungen in Einklang zu bringen. Sie benötigen einen strengen Bewertungsrahmen, um genau zu bestimmen, welche Teilegeometrien, Toleranzen und Produktionsmengen die Weiterleitung an eine kombinierte Einheit rechtfertigen CNC-Drehfräsmaschine . Durch die Bearbeitung von Komponenten in einer einzigen Aufspannung wird der durch die sekundäre Werkstückspannung verursachte Rundlauffehler vermieden. Das Verständnis spezifischer kinematischer Fähigkeiten, Werkzeugbeschränkungen und Break-Even-Produktionsmengen gewährleistet eine optimale Maschinenauslastung und maximale Kapitalrendite.
Rüstreduzierung: Durch die Konsolidierung von Vorgängen auf einer einzigen Maschine wird die durch mehrere Werkstückaufspannungen verursachte Toleranzstapelung vermieden, was die Teilegenauigkeit direkt verbessert.
Ideale Geometrien: Teile mit einem primären Rotationsprofil, das sekundäre außeraxiale Merkmale (Querbohrungen, Abflachungen, Keilnuten) erfordert, erzielen den höchsten ROI.
Kosten-Volumen-Verhältnis: Die höheren Stundenkosten eines Dreh-Fräszentrums werden durch kürzere Arbeits- und Zykluszeiten ausgeglichen, insbesondere bei Produktionsläufen mittlerer bis hoher Stückzahl.
Konstruktionseinschränkungen: Ingenieure müssen während der DFM-Phase den Werkzeugabstand, die Revolverinterferenz, interne Verrundungsbeschränkungen und die Übergabemechanik der Unterspindel berücksichtigen.
Die strategische Rolle der CNC-Dreh-Fräsmaschine
Definieren der Maschinenarchitektur
Standardmäßige 2-Achsen-Drehmaschinen drehen ein Werkstück gegen ein stationäres Schneidwerkzeug, um zylindrische Profile zu erstellen. Vertikale oder horizontale 3-Achsen-Fräser drehen ein Schneidwerkzeug gegen ein stationäres Werkstück, um prismatische Merkmale zu erzeugen. Die Integration dieser beiden unterschiedlichen kinematischen Prozesse erfordert eine robuste mechanische Grundlage. Eine Hybridmaschine kombiniert eine drehmomentstarke Hauptdrehspindel mit angetriebenen Werkzeugstationen. Diese Architektur ermöglicht es, mit einer einzigen Maschinenplattform schwere Schruppbearbeitungen von Außendurchmessern und präzises Konturfräsen durchzuführen, ohne das Teil aus dem Spannfutter zu lösen. Wir sehen dies in der Werkstatt, wenn eine einzige Stangenzufuhreinrichtung drei separate Vorgänge ersetzt. Sie werfen einen rohen Rohling hinein und ein fertiges Teil fällt in den Teilefänger. Das massive Bett aus Gusseisen sorgt für die erforderliche Dämpfung, um die unterbrochenen Schnitte zu bewältigen, die beim Fräsen von Rundmaterial entstehen. Ohne diese Steifigkeit kommt es zu Rattern, schlechter Oberflächengüte und zerstörten Schaftfräsern.
Terminologieklärung: Live Tooling vs. Full Centers
Die Unterscheidung zwischen Maschinenklassifizierungen verhindert Routing-Ineffizienzen. Ein Basic CNC-Drehmaschinen mit angetriebenen Werkzeugen verwenden typischerweise einen Revolver im BMT- oder VDI-Stil, der mit motorisierten Werkzeughaltern ausgestattet ist. Diese Maschinen sind für einfaches radiales oder axiales Bohren, Gewindeschneiden und einfaches Schlitzen geeignet. Sie eignen sich hervorragend zum Anbringen eines Lochkreises an einem Flansch. Umgekehrt ein voller Dreh-Fräszentren verfügen häufig über einen unabhängigen B-Achsen-Fräskopf, der mit einem eigenen automatischen Werkzeugwechsler (ATC) ausgestattet ist. Dieser Gelenkkopf ermöglicht kontinuierliches mehrachsiges Konturieren, gleichzeitige 5-Achsen-Bearbeitung und komplexe Oberflächenbearbeitungen, die ein Standardrevolver physisch nicht ausführen kann. Der ATC löst auch das Problem der begrenzten Werkzeugkapazität eines standardmäßigen 12-Stationen-Revolvers, sodass Sie 40 oder mehr Werkzeuge für hochkomplexe Luft- und Raumfahrtteile laden können.
Maschinenanatomie und Ausgabequalität
Die spezifische Anatomie der Ausrüstung bestimmt die Komplexität und Toleranzgrenzen der bearbeiteten Komponenten. Die Steifigkeit des Hauptspindelgusses absorbiert starke Drehvibrationen, die sich direkt auf die Oberflächengüte auswirken. Hochauflösende Glasmaßstäbe sorgen für eine präzise Positionierung bei interpolierten Frässchnitten. Darüber hinaus verwaltet die Verarbeitungsgeschwindigkeit der CNC-Steuerung dichte G-Code-Blöcke. Hochgeschwindigkeits-Vorschaufunktionen verhindern Verzögerungen des Werkzeugwegs bei komplexen 3D-Fräsroutinen und verhindern Verweilspuren auf dem Werkstück. Wenn Sie einen 1-Zoll-Einsatzbohrer in 4140-Stahl schieben, benötigen Sie diese Masse, um die Oberschwingungen zu dämpfen. Auch die Integration thermischer Kompensationssensoren spielt eine große Rolle. Wenn sich die Spindel während eines langen Produktionslaufs erwärmt, versetzt die Maschine die Achsen automatisch, um enge Toleranzen einzuhalten und sicherzustellen, dass der erste Teil der Verschiebung genau das gleiche misst wie der letzte Teil.
Erfolgskriterien und Problemframierung
Fertigungsziele treiben die Einführung von Multitasking-Technologie voran. Zu den Hauptzielen gehören:
Erzielung einer strengen Konzentrizität zwischen gedrehten Innen-/Außendurchmessern und gefrästen Merkmalen.
Verkürzung der Gesamtdurchlaufzeit durch Eliminierung von Wartezeiten zwischen separaten Dreh- und Fräsabteilungen.
Minimierung von Bedienereingriffen, um menschliches Versagen zu reduzieren und unbeaufsichtigte Produktionsschichten zu ermöglichen.
Konsolidierung der Stellfläche durch Ersetzen mehrerer älterer Maschinen durch eine einzige Multitasking-Einheit.
Ideale Teileprofile für eine CNC-Drehmaschine (Lösungskategorien)
Primäre zylindrische Körper mit sekundärer Fräsung
In dieser Kategorie dominieren Teile, deren Hauptgeometrie aus einem gedrehten Profil besteht. Antriebswellen, Passstifte, Montageflansche und Flüssigkeitskupplungen erfordern schwere Drehvorgänge, um ihre Primärabmessungen festzulegen. Spezielle Gewindeanschlüsse erfordern häufig sekundäre Merkmale wie Lochkreise, gefräste Flächen für Schlüsselfreiraum oder radiale Schmierschlitze. Durch die Durchführung dieser sekundären Vorgänge in einem Setup werden Rundlaufprobleme vermieden. Die Maschine sorgt für eine perfekte Ausrichtung zwischen den gedrehten Durchmessern und den gefrästen Merkmalen, da der Bezugspunkt innerhalb der Spannbacken konstant bleibt. Wenn Sie ein Teil ausspannen, um auf einer separaten Maschine einen Sechskant zu fräsen, entstehen sofort ein paar Zehntel Unrundheit. A CNC-Drehfräsmaschinen verhindern dies vollständig. Betrachten Sie ein hydraulisches Schieberventil. Der Außendurchmesser muss perfekt konzentrisch zu den innen gefrästen Dosierkerben sein. Wenn Sie dies in zwei Setups durchführen, erhalten Sie garantiert ein Ausschussteil. Die Durchführung in einem Arbeitsgang garantiert eine perfekte Passform.
Komplexe außermittige und exzentrische Merkmale
Die Bearbeitung außermittiger Merkmale erfordert eine spezielle Kinematik. A Das Y-Achsen-Drehzentrum ermöglicht eine echte senkrechte Bewegung über die Spindelmittellinie. Ohne eine physische Y-Achse sind Maschinen auf Polarkoordinateninterpolation angewiesen, die die Bewegungen der X- und C-Achse synchronisiert, um einen flachen Schnitt zu simulieren. Bei der Polarinterpolation kommt es bei flachen Wänden häufig zu schlechten Oberflächenbeschaffenheiten und zu Problemen mit engen Maßtoleranzen, da die C-Achse ständig die Richtung an der Mittellinie umkehren muss. Echte Y-Achsen-Bewegung bearbeitet kundenspezifische Nockenwellen, Hydraulikverteiler und exzentrische Kurbelzapfen mit höchster Genauigkeit und Oberflächengüte. Sie erhalten flache Wände, die mit einer Messuhr tatsächlich flach gemessen werden. Mit der Y-Achse können Sie auch Querlöcher bohren, die nicht die Mitte des Teils schneiden, eine häufige Anforderung bei Verteilerblöcken und kundenspezifischen Befestigungselementen.
Hochpräzise Luft- und Raumfahrt- und Medizinkomponenten
Die Luftfahrt- und Medizinbranche verlangt von bearbeiteten Komponenten Perfektion. Titan-Knochenschrauben erfordern komplexe Gewindeformen und präzise Torx-Antriebsköpfe. Zahnimplantate benötigen eine einwandfreie Mikrobearbeitung. Flüssigkeitsarmaturen für die Luft- und Raumfahrt erfordern perfekte Dichtflächen, um katastrophale Leckagen unter hohem Druck zu verhindern. In diesen stark regulierten Branchen ist die Konsistenz von Teil zu Teil zwingend erforderlich. Die hervorragende Oberflächenbeschaffenheit reduziert Reibung und Verschleiß. Die strikte Einhaltung der geometrischen Abmessungen und Toleranzen (GD&T) ist nicht verhandelbar, sodass eine kombinierte Bearbeitungsplattform die einzig praktikable Produktionsmethode für diese kritischen Komponenten ist. Bei der Bearbeitung von Edelstahl 316L oder Titan der Güteklasse 5 verlängert die Möglichkeit, Hochdruckkühlmittel direkt durch das Werkzeug in einer starren Anordnung aufzubringen, die Standzeit des Werkzeugs und sorgt für eine hervorragende Spanabfuhr, wodurch Nachschneiden und Oberflächenriefen vermieden werden.
Teile, die eine Nachbearbeitung erfordern (Done-in-One)
Die Integration der Gegenspindel definiert die „Done-in-One“-Fertigungsphilosophie. Die Hauptspindel bearbeitet die vorderen und äußeren Merkmale des Bauteils. Sobald die Hauptoperationen abgeschlossen sind, synchronisiert die Unterspindel ihre Drehzahl, fährt zur Hauptspindel vor und greift das Teil. Anschließend trennt ein Trennwerkzeug das Bauteil vom Stangenmaterial. Die Gegenspindel fährt zurück und präsentiert die Rückseite des Teils den Schneidwerkzeugen. Manuelles Nachmontieren entfällt vollständig. Die Konzentrizität zwischen den Vorder- und Rückseitenmerkmalen bleibt absolut erhalten und sekundäre Operationen verschwinden aus dem Routing-Blatt. Dies ist besonders wichtig für Teile mit engen Gesamtlängentoleranzen oder Merkmalen auf der Rückseite, die perfekt mit Merkmalen auf der Vorderseite übereinstimmen müssen, wie z. B. Steuerräder oder kundenspezifische Kupplungen.

Teile sind besser für alternative Bearbeitungsmethoden geeignet (Bewertungsmaße)
Prismatische und blockartige Komponenten
Teile aus quadratischen oder rechteckigen Rohlingen gehören auf vertikale oder horizontale Fräszentren. Die Dynamik der Werkstückspannung begünstigt Schraubstöcke, Schwalbenschwanzvorrichtungen oder Spannvorrichtungen für Blockmaterial. Ein Drehfutter hat Schwierigkeiten, Vierkantmaterial bei hohen Drehzahlen sicher zu greifen, was zu erheblichen Sicherheitsrisiken führt und die Spindelgeschwindigkeit begrenzt. Darüber hinaus ist die Materialabtragsdynamik auf 3-Achsen-, 4-Achsen- oder 5-Achsen-Fräsmaschinen für die schwere Schruppbearbeitung blockartiger Bauteile optimiert. Beim Drehen von Vierkantmaterial kommt es zu starken Schnittunterbrechungen, die Dreheinsätze zerstören und Spindellager beschädigen. Wenn das Teil zu 80 % aus ebenen Flächen und Taschen besteht, legen Sie es auf eine Fräse. Der Versuch, einen quadratischen Stift in ein rundes Loch zu zwingen, indem man ein blockiges Teil auf einer Drehmaschine bearbeitet, ist ein Rezept für gebrochene Werkzeuge und verschrottetes Material.
Einfache Rotationsgeometrien
Bei einfachen Buchsen, Distanzstücken und Standard-Gewindeanschlüssen fehlen gefräste Merkmale. Diese Komponenten erfordern lediglich Drehen, Plandrehen und einfaches axiales Bohren. Sie sollten auf Standard-2-Achsen-Drehmaschinen verbleiben. Durch die Weiterleitung einfacher Teile an eine High-End-Multitasking-Maschine werden erweiterte Funktionen verschwendet. Die höhere Stundenbelastung einer Multitasking-Maschine schmälert schnell die Gewinnmargen bei einfachen Komponenten. Halten Sie High-End-Maschinen für anspruchsvolle, komplexe Teile bereit. Wenn ein Teil in 30 Sekunden auf einer einfachen Drehmaschine mit Spannfutter fertig gestellt werden kann, ist es ein schlechtes Werkstattmanagement, für den Betrieb ein Multitasking-Zentrum im Wert von einer halben Million Dollar zu binden. Sie möchten, dass Ihre fortschrittlichen Maschinen komplexe Konturen schneiden und nicht einfache Unterlegscheiben drehen.
Schwerer Materialabtrag auf großen Flächen
Kompromisse bei der Steifigkeit bestimmen die Routing-Entscheidungen. Schweres Schruppen großer flacher Flächen erfordert massive Spindelkegelschnittstellen wie CAT50, BT50 oder HSK100. A Revolverdrehmaschinen verwenden kleinere angetriebene Werkzeuglager und Kupplungsmechanismen. Wenn ein angetriebener Werkzeugrevolver extremen Belastungen beim Planfräsen ausgesetzt wird, kommt es zu starkem Rattern. Die Werkzeugauslenkung nimmt exponentiell zu. Spezielle starre Fräszentren bewältigen aggressives Planfräsen und tiefes Taschenfräsen viel besser als jede revolverbasierte Drehmaschine. Wenn es beim Druck darum geht, zwei Zoll Werkzeugstahl mit einem 3-Zoll-Planfräser herauszufräsen, benötigen Sie ein spezielles horizontales Bearbeitungszentrum. Die angetriebenen Werkzeugzahnräder in einem Drehrevolver reißen bei dieser Art von Radiallast einfach ab.
Kosten- und Mengenbegründung (Gesamtwertbeeinflussungsfaktoren)
Maschinenstundensatz im Vergleich zu den Gesamtkosten pro Teil
Ein direkter Finanzvergleich zeigt den wahren Wert von Multitasking-Geräten. Ein Drehzentrum mit Fräsfunktionen weist einen deutlich höheren Stundenaufwand auf als eine eigenständige 2-Achsen-Drehmaschine. Die isolierte Bewertung der Maschinenrate ist jedoch fehlerhaft. Sie müssen die kombinierten Raten einer separaten Drehmaschine, einer separaten Fräsmaschine und die damit verbundene Bedienzeit berechnen, die der Bediener benötigt, um das Teil zwischen ihnen zu bewegen. Der konsolidierte Prozess eliminiert die sekundäre Rüstzeit, reduziert den Ausschuss aufgrund von Nachmontagefehlern und senkt letztendlich die Gesamtkosten pro Teil.
Um den Break-Even-Punkt genau zu berechnen, bewerten Sie die folgenden Faktoren:
Berechnen Sie die Gesamtzykluszeit auf der kombinierten Maschine im Vergleich zu den kombinierten Zykluszeiten separater Dreh- und Fräsoperationen.
Quantifizieren Sie die Arbeitskosten des Bedieners für den Abbau und die Einrichtung des sekundären Fräsvorgangs.
Berücksichtigen Sie die Reduzierung der Ausschussrate, die durch den Wegfall manueller Teileübertragung und Bezugspunktverschiebungen erreicht wird.
Bewerten Sie den Wert kürzerer Wartezeiten und einer schnelleren Auftragsabwicklung.
Ermitteln Sie die Kosten für kundenspezifische weiche Backen und Fräsvorrichtungen, die für die Sekundäroperationen erforderlich sind.
Schwellenwerte für das Produktionsvolumen
Chargengrößen haben großen Einfluss auf Routing-Entscheidungen. Produktionsläufe mittlerer bis hoher Stückzahl profitieren enorm vom „Done-in-one“-Ansatz. Die Zykluszeiteinsparungen und Arbeitseinsparungen summieren sich auf Hunderte oder Tausende von Teilen. Umgekehrt rechtfertigt die Herstellung von Prototypen in kleinen Stückzahlen den Aufwand möglicherweise nicht immer. Komplexe CAM-Programmierung, Werkzeugansetzungen und komplizierte Einrichtungsverfahren für Doppelspindeln nehmen Stunden in Anspruch. Bei einer Charge von drei einfachen Teilen kann die Weiterleitung an separate manuelle oder einfache CNC-Maschinen zu einer insgesamt kürzeren Durchlaufzeit führen. Wenn Sie jedoch einen Stangenlader einrichten, um über das Wochenende 5.000 Messingbeschläge unbeaufsichtigt zu verarbeiten, ist die Multitasking-Maschine die einzig logische Wahl.
Reduzierung des Bestands an unfertigen Erzeugnissen (WIP).
Die Reduzierung des Work-in-Progress-Bestands (WIP) bringt direkte und messbare finanzielle Vorteile. Die direkte Ausgabe fertiger Teile von einer Maschine verbessert den Cashflow sofort. Halbfertige Bauteile liegen nicht mehr in Behältern und warten darauf, dass sie für den Fräsvorgang verfügbar werden. Die bisher von Bereitstellungsregalen eingenommene Bodenfläche wird für eine produktive Nutzung frei. Die Produktionsverfolgung wird rationalisiert, da es sich bei den Teilen entweder um Rohmaterial oder Fertigwaren handelt, ohne dass mehrdeutige Halbfertigzustände das ERP-System verkomplizieren. Wenn sich ein Teil von der Gegenspindel löst, geht es direkt zur Inspektion und dann zum Versand. Sie werden schneller bezahlt und haben kein Kapital, das in halbfertigen Metallteilen in der Werkstatt gebunden ist.
DFM- und Implementierungsrisiken (Risks & Mitigation)
Werkzeugabstand und Revolverinterferenz
Ein überfüllter Bearbeitungsbereich stellt erhebliche physische Einschränkungen dar. Ingenieure müssen Teile entwerfen, um Kollisionen innerhalb der Maschine zu vermeiden. Angetriebene Werkzeugblöcke ragen deutlich aus der Revolverfläche heraus. Lange Bohrstangen pendeln beim Werkzeugwechsel gefährlich nah an die Blechummantelungen heran. Die Hauptspannbacken, die Vorschub-Gegenspindel und das Werkstück teilen sich einen begrenzten Raum. Eine sorgfältige Werkzeugwegplanung und strenge DFM-Prüfungen (Design for Manufacturability) verhindern katastrophale Abstürze. Sie müssen die exakten Spannbacken und Werkzeughalterverlängerungen in Ihrer CAM-Software modellieren. Eine Fehleinschätzung von einem halben Zoll kann dazu führen, dass ein angetriebener Werkzeugblock mit hoher Verfahrgeschwindigkeit gegen die Gegenspindel schlägt und Schäden in Höhe von mehreren zehntausend Dollar verursacht.
Steifigkeit, Werkzeugdurchbiegung und interne Verrundungen
Für die Steifigkeit angetriebener Werkzeuge gelten strenge mechanische Grenzen. Angetriebene Werkzeuge können nicht mit der Steifigkeit spezieller Frässpindeln mithalten. Ingenieure müssen die Tiefe der gefrästen Taschen begrenzen und starke unterbrochene Schnitte vermeiden, die das Getriebe des Revolvers erschüttern. Gestalten Sie geeignete Inneneckradien. Großzügige Verrundungen ermöglichen den Einsatz größerer, steiferer Schaftfräser. Dies minimiert die Werkzeugablenkung, verhindert einen vorzeitigen Werkzeugbruch und stellt sicher, dass die gefrästen Wände perfekt senkrecht zu den gedrehten Oberflächen bleiben. Wenn ein Konstrukteur eine scharfe Innenecke am Boden einer 5 cm tiefen Tasche vorsieht, müssen Sie einen winzigen Schaftfräser mit großem Vorsprung verwenden. Dieses Werkzeug wird abgelenkt, klappert und bricht. Ändern Sie das Design, um einen Radius von 0,250 Zoll zu ermöglichen, und Sie können einen 1/2-Zoll-Schaftfräser verwenden, der das Material problemlos durchschneidet.
Einschränkungen bei der Werkzeugauswahl und der Magazinkapazität
Revolver verfügen über eine endliche Anzahl von Werkzeugstationen. Ein standardmäßiger 12-Stationen-Revolver füllt sich schnell, wenn ein Teil Schruppen, Schlichten, Gewindeschneiden, Nuten und mehrere angetriebene Fräswerkzeuge erfordert. Empfehlen Sie die Standardisierung von Funktionen während der Entwurfsphase, um Werkzeugplätze einzusparen:
Verwenden Sie im gesamten Teiledesign einheitliche Gewindelochgrößen, um zu vermeiden, dass drei verschiedene Gewindebohrergrößen geladen werden.
Halten Sie die Gewindesteigungen nach Möglichkeit gleichmäßig.
Standardisieren Sie interne Fräsradien, um die Anzahl der erforderlichen einzelnen Schaftfräser zu minimieren.
Nutzen Sie Multifunktionswerkzeuge wie kombinierte Bohrer-Fasfräser, um Revolverstationen freizugeben.
Nutzen Sie Schnellwechsel-Werkzeugsysteme, um abgenutzte Wendeschneidplatten schnell auszutauschen, ohne den Versatz zu verlieren.
Programmier- und Bedienerkenntnisse
Das Scheitern der Implementierung ist häufig auf einen Mangel an fortgeschrittenen CAM-Programmierkenntnissen zurückzuführen. Die Synchronisierung von Doppelspindeln, die Verwaltung von Teileübergaben und die Programmierung gleichzeitiger mehrachsiger Werkzeugwege erfordern eine komplexe G-Code-Generierung. Investieren Sie in robuste Simulationssoftware. Digitale Zwillinge verifizieren Werkzeugwege in einer virtuellen Umgebung. Sie erkennen Risse, begrenzen Überwege und verhindern Unfälle, bevor mit der physischen Bearbeitung begonnen wird. Um die Komplexität von Multitasking-Geräten bewältigen zu können, ist eine verbesserte Schulung der Bediener erforderlich. Sie können keinen umweltfreundlichen Bediener an einer Doppelspindel-Y-Achsen-Maschine einsetzen und Erfolg erwarten. Sie müssen verstehen, wie die synchronisierten Wartecodes im Programm gelesen werden und wie die Maschine sicher wiederhergestellt werden kann, wenn ein Alarm den Zyklus während der Übergabe stoppt.
| Teilcharakteristik | Primäre Geometrie | Empfohlene Bearbeitungsplattform | Primärer Vorteil |
|---|---|---|---|
| >70 % gedreht, erfordert außeraxiales Fräsen | Zylindrisch / gedreht | Dreh-Fräszentrum / Revolverdrehmaschine | Eliminiert sekundäre Einstellungen und behält die Konzentrizität bei. |
| >80 % prismatischer, starker Materialabtrag | Quadratischer / rechteckiger Block | 3-Achsen-, 4-Achsen- oder 5-Achsen-Fräsmaschine | Maximale Spindelsteifigkeit für aggressives Schruppen. |
| 100 % gedreht, keine Fräsungen | Einfach zylindrisch | Standard-2-Achsen-CNC-Drehmaschine | Niedrigster Stundensatz für einfache Geometrien. |
| Komplexe Oberflächenbearbeitung, außermittiges Bohren | Exzentrisch / gedreht | Y-Achsen-Drehzentrum | Echtes senkrechtes Fräsen ohne Polarinterpolationsfehler. |
Abschluss
Führen Sie einen Zeitstudienvergleich für Ihre am häufigsten von Engpässen betroffenen Teile durch, um Möglichkeiten zur Reduzierung des Rüstaufwands zu ermitteln.
Senden Sie ein 3D-CAD-Modell einer komplexen Komponente für eine spezifische DFM- und Routing-Überprüfung.
Bewerten Sie Ihre aktuellen WIP-Lagerhaltungskosten, um die finanziellen Auswirkungen einer „Done-in-one“-Bearbeitungsstrategie zu quantifizieren.
Überprüfen Sie die Fähigkeiten Ihrer CAM-Software, um sicherzustellen, dass sie die Synchronisierung von zwei Spindeln und die kinematische Simulation unterstützt.
FAQ
F: Was ist der Unterschied zwischen einer CNC-Drehmaschine und einer CNC-Dreh-Fräsmaschine?
A: Eine Standard-CNC-Drehmaschine dreht das Werkstück nur gegen stationäre Werkzeuge, um zylindrische Teile herzustellen. Eine Dreh-Fräsmaschine verfügt über rotierende Schneidwerkzeuge, fortschrittliche Steuerungen und häufig Y- oder B-Achsen. Dadurch kann die Maschine innerhalb derselben Aufspannung komplexe Fräs-, Bohr- und Gewindeschneidvorgänge an einem stationären oder indexierten Drehteil durchführen.
F: Wann sollte ich ein Y-Achsen-Drehzentrum anstelle einer Standarddrehmaschine mit angetriebenen Werkzeugen verwenden?
A: Zum Fräsen flacher Flächen, zum Schneiden von außermittigen Keilnuten oder zum Bohren von Löchern, die nicht die exakte Mittellinie des Teils schneiden, ist eine Y-Achse erforderlich. Standarddrehmaschinen mit angetriebenen Werkzeugen basieren auf der Polarinterpolation, die mit engen Toleranzen zu kämpfen hat und zu schlechten Oberflächengüten auf flachen Wänden führt.
F: Kann eine CNC-Drehfräsmaschine eine 5-Achsen-Fräsmaschine vollständig ersetzen?
A: Nein. Drehfräsmaschinen sind für Teile optimiert, die als Rundstangenmaterial oder zylindrische Gussteile beginnen. 5-Achsen-Fräsmaschinen werden im Allgemeinen für prismatische Blockmaterialien, schwere Materialabtragungen und große Strukturbauteile in der Luft- und Raumfahrtindustrie benötigt, bei denen für aggressives Schruppen eine hohe Spindelsteifigkeit erforderlich ist.
F: Welche Materialien eignen sich am besten für eine Revolverdrehmaschine?
A: Zu den gängigen Materialien gehören Aluminium, Edelstahl, Titan, Messing und legierte Stähle. Die Materialwahl wirkt sich direkt auf den Verschleiß und die Durchbiegungsgrenzen des angetriebenen Werkzeugs aus. Zähere Materialien wie Inconel oder Titan erfordern reduzierte Vorschübe und Geschwindigkeiten, um eine Überlastung der angetriebenen Werkzeuglager und ein Rattern zu vermeiden.
F: Wie verbessert eine Gegenspindel die Effizienz eines Dreh-Fräszentrums?
A: Eine Gegenspindel ermöglicht das „Done-in-One“-Konzept. Es greift das Teil von der Hauptspindel, lässt es mit einem Trennwerkzeug abschneiden und bearbeitet dann die Rückseite des Bauteils. Dadurch entfallen sekundäre manuelle Einstellungen, die Handhabungszeit für den Bediener wird verkürzt und die strikte Konzentrizität zwischen Vorder- und Rückseite bleibt erhalten.
Verwandte Artikel
-
 Sehr geehrte Kunden und Geschäftspartner, um die nationalen Exportkontrollgesetze und -vorschriften strikt einzuhalten und internationale Verpflichtungen zu erfüllen und sicherzustellen, dass unsere exportierten CNC-Fräsmaschinen und CNC-Drehmaschinen vollständig legal und konform sind, informieren wir Sie hiermit über die relevanten Richtlinien zumUnternehmensnachrichten
-
 Abrasiver Graphitstaub zerstört Standard-CNCs. Erfahren Sie, warum spezielle staubdichte Maschinen und geeignete Nass- oder Trockenfräsmethoden für die sichere Herstellung von EDM-Elektroden unerlässlich sind.Produktneuigkeiten
-
 Bohrgewindeschneidzentren ermöglichen Hochgeschwindigkeits-Gewindeschneiden für die Massenproduktion. Das Verständnis der Spindeldrehmomentgrenzen verhindert kostspieligen Werkzeugbruch und optimiert die Maschinenzykluszeiten.Produktneuigkeiten