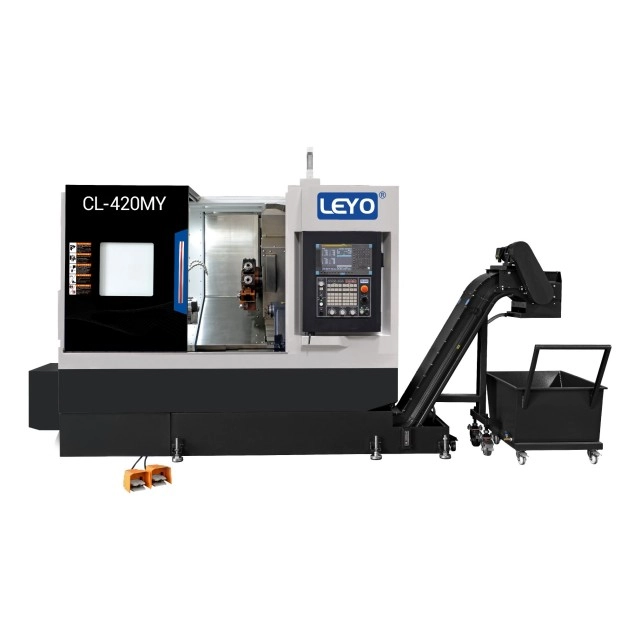
Yarı mamul bileşenlerin özel torna tezgahları ve freze makineleri arasında aktarılması, kar marjlarını hızla aşındıran gizli üretim maliyetlerine neden olur. Manuel yeniden sabitlemeden kaynaklanan şişirilmiş işçilik maliyetleri, makine merkezleri arasında uzayan kuyruk süreleri ve değişen verilerden kaynaklanan tolerans istiflemesi, kalıcı üretim darboğazları yaratır. Mühendislik ve satın alma ekipleri, gelişmiş çok görevli makinelerin yüksek saatlik ücretlerini somut çevrim süresi azalmalarına, birleştirilmiş kurulumlara ve önemli kalite iyileştirmelerine karşı dengeleme zorluğuyla sürekli olarak karşı karşıya kalıyor. Tam olarak hangi parça geometrilerinin, toleranslarının ve üretim hacimlerinin birleşik bir parçaya yönlendirmeyi haklı çıkardığını belirlemek için katı bir değerlendirme çerçevesine ihtiyacınız vardır. CNC torna freze makinesi . Bileşenlerin tek bir kurulumda işlenmesi, ikincil iş parçası tutmanın neden olduğu salgıyı ortadan kaldırır. Belirli kinematik yetenekleri, takım kısıtlamalarını ve başa baş üretim hacimlerini anlamak, optimum makine kullanımını ve maksimum yatırım getirisini sağlar.
Kurulum Azaltma: Operasyonların tek bir makinede birleştirilmesi, çoklu iş parçası bağlama kurulumlarının neden olduğu tolerans istiflemesini ortadan kaldırarak doğrudan parça doğruluğunu artırır.
İdeal Geometriler: İkincil eksen dışı özellikler (çapraz delikler, daireler, kama yuvaları) gerektiren birincil döndürülmüş profile sahip parçalar en yüksek yatırım getirisini sağlar.
Maliyet-Hacim Oranı: Bir torna frezeleme merkezinin yüksek saatlik maliyeti, özellikle orta ila yüksek hacimli üretim çalışmalarında azalan işçilik ve çevrim süreleri ile dengelenir.
Tasarım Kısıtlamaları: Mühendisler, DFM aşaması sırasında takım boşluğunu, taret girişimini, dahili dolgu sınırlamalarını ve iş mili alt aktarma mekaniklerini hesaba katmalıdır.
CNC Torna Freze Tezgahının Stratejik Rolü
Makine Mimarisinin Tanımlanması
Standart 2 eksenli tornalar, silindirik profiller oluşturmak için iş parçasını sabit bir kesici takıma doğru döndürür. Dikey veya yatay 3 eksenli frezeler, prizmatik özellikler oluşturmak için kesici takımı sabit bir iş parçasına doğru döndürür. Bu iki farklı kinematik sürecin entegre edilmesi sağlam bir mekanik temel gerektirir. Hibrit bir makine, yüksek torklu ana tornalama iş milini tahrikli takım istasyonlarıyla birleştirir. Bu mimari, tek bir makine platformunun, parçayı aynadan ayırmadan dış çaplarda ağır kaba işleme ve hassas kontur frezeleme işlemlerini gerçekleştirmesine olanak tanır. Üç ayrı operasyonun yerini tek bir çubuk beslemeli kurulum aldığında bunu atölyede görüyoruz. Ham bir parçayı bırakırsınız ve bitmiş bir parça, parça yakalayıcıya düşer. Masif dökme demir yatak, yuvarlak malzeme üzerinde frezeleme işlemleri sırasında oluşan kesintili kesimlerin üstesinden gelmek için gereken sönümlemeyi sağlar. Bu sertlik olmadığında çatlama, zayıf yüzey kalitesi ve tahrip olmuş parmak frezeler elde edersiniz.
Terminoloji Açıklama: Tahrikli Takımlama ve Tam Merkezler
Makine sınıflandırmaları arasında ayrım yapmak, yönlendirme verimsizliklerini önler. Temel canlı takım CNC torna tezgahı tipik olarak motorlu takım tutucularla donatılmış bir BMT veya VDI tarzı taret kullanır. Bu makineler basit radyal veya eksenel delme, kılavuz çekme ve temel kanal açma işlemlerini gerçekleştirir. Flanş üzerine cıvata deliği dairesi koymak için mükemmeldirler. Tam tersi bir dolu Tornalama frezeleme merkezi genellikle kendi otomatik takım değiştiricisine (ATC) sahip bağımsız bir B ekseni frezeleme kafasına sahiptir. Bu mafsallı kafa, standart bir taretin fiziksel olarak gerçekleştiremeyeceği sürekli çok eksenli şekillendirme, eş zamanlı 5 eksenli işleme ve karmaşık yüzey işleme işlemlerine olanak tanır. ATC ayrıca standart 12 istasyonlu taretin sınırlı takım kapasitesi sorununu da çözerek son derece karmaşık havacılık parçaları için 40 veya daha fazla takım yüklemenize olanak tanır.
Makine Anatomisi ve Çıktı Kalitesi
Ekipmanın özel anatomisi, işlenmiş bileşenlerin karmaşıklığını ve tolerans sınırlarını belirler. Ana iş mili dökümünün sertliği, ağır dönme titreşimlerini emerek yüzey kaplamasını doğrudan etkiler. Yüksek çözünürlüklü cam ölçekler, enterpolasyonlu frezeleme kesimleri sırasında hassas konumlandırma sağlar. Ayrıca CNC kontrol ünitesinin işlem hızı, yoğun G kodu bloklarını yönetir. Yüksek hızlı ileriye dönük yetenekler, karmaşık 3D frezeleme rutinleri sırasında takım yolu tereddütünü önleyerek iş parçası üzerinde aynı kalma işaretlerini önler. 1 inçlik bir kesici uçlu matkabı 4140 çeliğe ittiğinizde, harmonikleri sönümlemek için bu kütleye ihtiyacınız vardır. Termal kompanzasyon sensörlerinin entegrasyonu da büyük bir rol oynamaktadır. Uzun bir üretim çalışması sırasında iş mili ısındıkça, makine sıkı toleransları korumak için eksenleri otomatik olarak kaydırır ve vardiyanın ilk kısmının son parçayla tamamen aynı ölçüme sahip olmasını sağlar.
Başarı Kriteri ve Sorun Çerçevesi
Üretim hedefleri çoklu görev teknolojisinin benimsenmesini teşvik eder. Birincil hedefler şunları içerir:
Tornalanmış iç/dış çaplar ve frezelenmiş özellikler arasında tam bir eşmerkezlilik elde edilmesi.
Ayrı torna ve freze departmanları arasındaki kuyruk sürelerini ortadan kaldırarak toplam teslim süresinin azaltılması.
İnsan hatasını azaltmak ve ışıklar kapalı üretim vardiyalarını mümkün kılmak için operatör müdahalesini en aza indirir.
Birden fazla eski makineyi tek bir çoklu görev birimiyle değiştirerek zemin alanını birleştirme.
CNC Torna Freze için İdeal Parça Profilleri (Çözüm Kategorileri)
İkincil Frezelemeli Birincil Silindirik Gövdeler
Ana geometrisi döndürülmüş bir profilden oluşan parçalar bu kategoriye hakimdir. Tahrik milleri, hizalama pimleri, montaj flanşları ve akışkan kaplinleri, birincil boyutlarının belirlenmesi için ağır tornalama işlemleri gerektirir. Özel dişli bağlantı parçaları genellikle cıvata deliği daireleri, anahtar açıklığı için frezelenmiş düz yüzeyler veya radyal yağlama yuvaları gibi ikincil özellikler gerektirir. Bu ikincil işlemlerin tek bir kurulumda gerçekleştirilmesi salgı sorunlarını önler. Veri ayna çeneleri içinde sabit kaldığı için makine, tornalanmış çaplar ve frezelenmiş özellikler arasında mükemmel hizalamayı korur. Ayrı bir makinede altıgen frezeleme yapmak için bir parçayı açarsanız, anında onda birkaç oranında salgıya neden olursunuz. A CNC torna frezesi bunu tamamen engeller. Bir hidrolik makaralı valf düşünün. Dış çap, içten frezelenmiş ölçüm çentikleriyle mükemmel bir şekilde eşmerkezli olmalıdır. Bunu iki kurulumda yapmak, parçanın reddedilmesini garanti eder. Bunu tek bir kurulumda yapmak mükemmel uyumu garanti eder.
Karmaşık Merkez Dışı ve Eksantrik Özellikler
Merkez dışı özelliklerin işlenmesi özel kinematik gerektirir. A Y ekseni tornalama merkezi, iş mili merkez hattı boyunca gerçek dikey hareket sağlar. Fiziksel bir Y ekseni olmadan makineler, düz bir kesimi simüle etmek için X ve C ekseni hareketlerini senkronize eden kutupsal koordinat enterpolasyonuna güvenir. Kutupsal enterpolasyon genellikle düz duvarlarda zayıf yüzey kalitesi bırakır ve C ekseninin merkez çizgisinde yönü sürekli olarak tersine çevirmesi gerektiğinden sıkı boyut toleranslarıyla mücadele eder. Gerçek Y ekseni hareketi, özel eksantrik millerini, hidrolik manifoldları ve eksantrik krank pimlerini üstün doğruluk ve yüzey kalitesiyle işler. Bir kadranlı göstergeyle aslında düz olarak ölçülen düz duvarlar elde edersiniz. Y ekseni aynı zamanda manifold bloklarında ve özel bağlantı elemanlarında yaygın bir gereksinim olan parçanın merkeziyle kesişmeyen çapraz delikler açmanıza da olanak tanır.
Yüksek Hassasiyetli Havacılık ve Tıbbi Bileşenler
Havacılık ve medikal sektörleri işlenmiş bileşenlerden mükemmellik talep ediyor. Titanyum kemik vidaları karmaşık diş formları ve hassas Torx tahrik kafaları gerektirir. Diş implantlarının kusursuz mikro işlemeye ihtiyacı vardır. Havacılık akışkan bağlantı parçaları, yüksek basınç altında yıkıcı sızıntıları önlemek için mükemmel sızdırmazlık yüzeyleri gerektirir. Bu sıkı düzenlemeye tabi endüstrilerde parçadan parçaya tutarlılık zorunludur. Üstün yüzey kalitesi sürtünmeyi ve aşınmayı azaltır. Katı Geometrik Boyutlandırma ve Tolerans (GD&T) uyumluluğu tartışılamaz; bu da kombine işleme platformunu bu kritik bileşenler için geçerli tek üretim yöntemi haline getirir. 316L paslanmaz çelik veya Grade 5 Titanyum işlerken, sert bir kurulumda yüksek basınçlı kesme sıvısını doğrudan takım aracılığıyla uygulama yeteneği, takım ömrünü uzatır ve mükemmel talaş tahliyesi sağlayarak yeniden kesmeyi ve yüzey çizilmesini önler.
Arka Uç İşleme Gerektiren Parçalar (Bir Arada Yapılır)
Alt fener mili entegrasyonu 'bir arada' üretim felsefesini tanımlar. Ana iş mili, bileşenin ön ve dış özelliklerini işler. Birincil işlemler tamamlandıktan sonra, alt iş mili dönme hızını senkronize eder, ana iş miline doğru ilerler ve parçayı kavrar. Daha sonra bir ayırma aracı, bileşeni çubuk stoğundan ayırır. Alt fener mili geri çekilerek parçanın arka tarafını kesici takımlara sunar. Manuel yeniden sabitleme tamamen ortadan kaldırılmıştır. Ön ve arka özellikler arasındaki eş merkezlilik mutlak kalır ve ikincil işlemler yönlendirme sayfasından kaybolur. Bu, özellikle genel uzunluk toleransları dar olan parçalar veya arka yüzdeki zamanlama dişlileri veya özel kaplinler gibi ön yüzdeki özelliklerle mükemmel şekilde hizalanması gereken özellikler için kritik öneme sahiptir.

Alternatif İşleme Yöntemlerine Daha Uygun Parçalar (Değerlendirme Boyutları)
Prizmatik ve Blok Benzeri Bileşenler
Kare veya dikdörtgen kütükten başlayan parçalar dikey veya yatay freze merkezlerine aittir. İş parçası tutma dinamikleri, blok stok için mengeneleri, kırlangıç kuyruğu fikstürlerini veya mezar taşı düzenlerini tercih eder. Torna aynası, yüksek RPM'lerde kare malzemeyi güvenli bir şekilde kavramakta zorlanır, bu da ciddi güvenlik tehlikeleri yaratır ve iş mili hızlarını sınırlandırır. Ayrıca 3 eksenli, 4 eksenli veya 5 eksenli frezelerdeki malzeme kaldırma dinamikleri, blok benzeri bileşenlerin ağır kaba işlemesi için optimize edilmiştir. Kare stokun döndürülmesi, torna uçlarını tahrip eden ve iş mili yataklarına zarar veren ciddi kesintili kesimler içerir. Parçanın %80'i düz yüzeyler ve ceplerden oluşuyorsa frezeye koyun. Bloklu bir parçayı torna tezgahında işleyerek kare bir çiviyi yuvarlak bir deliğe zorlamaya çalışmak, kırık aletler ve hurda malzeme için bir reçetedir.
Basit Dönme Geometrileri
Temel burçlar, ara parçalar ve standart dişli bağlantı parçaları frezelenmiş özelliklerden yoksundur. Bu bileşenler yalnızca tornalama, yüzey alma ve basit eksenel delme işlemlerini gerektirir. Standart 2 eksenli tornalarda kalmaları gerekir. Basit parçaları üst düzey, çok görevli bir makineye yönlendirmek gelişmiş yetenekleri boşa harcar. Çok görevli bir makinenin daha yüksek saatlik yük oranı, basit bileşenler üzerindeki kar marjlarını hızla aşındırır. Yüksek marjlı, karmaşık parçalara ayrılmış üst düzey makineler bulundurun. Bir parça basit bir aynalı torna tezgahında 30 saniyede tamamlanabiliyorsa, yarım milyon dolarlık bir çoklu görev merkezini çalıştırmak için bağlamak kötü bir mağaza yönetimidir. Gelişmiş makinelerinizin basit pulları döndürmek yerine karmaşık konturları kesmesini istiyorsunuz.
Büyük Düzlemlerde Ağır Malzeme Kaldırma
Katılık değiş tokuşları yönlendirme kararlarını belirler. Büyük düz yüzeylerin ağır kaba işlemesi için CAT50, BT50 veya HSK100 gibi devasa iş mili konik arayüzleri gerekir. A elektrikli taret torna tezgahında daha küçük tahrikli takım yatakları ve bağlantı mekanizmaları kullanılır. Canlı bir takım taretinin aşırı yüzey frezeleme yüklerine maruz bırakılması ciddi çatırtılara neden olur. Takım sapması katlanarak artar. Özel rijit frezeleme merkezleri, agresif yüzey frezeleme ve derin cep açma işlemlerini taret tabanlı torna tezgahlarından çok daha iyi bir şekilde gerçekleştirir. Baskı, 3 inçlik bir yüzey frezesi ile iki inçlik takım çeliğinin çıkarılmasını gerektiriyorsa, özel bir yatay işleme merkezine ihtiyacınız vardır. Torna taretindeki canlı takım dişlileri bu tür radyal yük altında basitçe sıyrılacaktır.
Maliyet ve Hacim Gerekçesi (Genel Değeri Etkileyen Faktörler)
Makine Saatlik Ücreti ve Parça Başına Toplam Maliyet
Doğrudan bir finansal karşılaştırma, çok görevli ekipmanın gerçek değerini ortaya çıkarır. Frezeleme yeteneklerine sahip bir torna merkezi, bağımsız bir 2 eksenli torna tezgahına göre önemli ölçüde daha yüksek saatlik yük oranı taşır. Ancak makine hızını tek başına değerlendirmek hatalıdır. Ayrı bir torna tezgahının, ayrı bir frezenin birleşik oranlarını ve parçayı bunlar arasında taşımak için gereken ilgili operatörün işlem süresini hesaplamanız gerekir. Birleştirilmiş süreç, ikincil kurulum süresini ortadan kaldırır, yeniden sabitleme hatalarından kaynaklanan hurdayı azaltır ve sonuç olarak parça başına toplam maliyeti düşürür.
Başabaş noktasını doğru bir şekilde hesaplamak için aşağıdaki faktörleri değerlendirin:
Birleşik makinedeki toplam çevrim süresini, ayrı torna ve freze işlemlerinin birleşik çevrim sürelerine göre hesaplayın.
Operatörün ikinci frezeleme işlemini söküp kurmasının işçilik maliyetini belirleyin.
Manüel parça aktarımı ve veri kaymalarının ortadan kaldırılmasıyla elde edilen hurda oranının azaltılmasındaki faktör.
Daha kısa kuyruk sürelerinin ve daha hızlı sipariş karşılamanın değerini değerlendirin.
İkincil işlemler için gereken özel yumuşak çenelerin ve frezeleme fikstürlerinin maliyetini ölçün.
Üretim Hacmi Eşikleri
Parti boyutları yönlendirme kararlarını büyük ölçüde etkiler. Orta ila yüksek hacimli üretim çalışmaları 'bir arada' yaklaşımından büyük ölçüde yararlanır. Çevrim süresinden tasarruf ve iş gücünde azalma, yüzlerce veya binlerce parçanın birleşiminden oluşur. Tersine, düşük hacimli prototip oluşturma her zaman bu çabayı haklı çıkarmayabilir. Çift iş milleri için karmaşık CAM programlama, takım rötuşları ve karmaşık kurulum prosedürleri saatler alır. Üç basit parçadan oluşan bir parti için, bunları ayrı manuel veya basit CNC makinelerine yönlendirmek, genel geri dönüş süresinin daha hızlı olmasını sağlayabilir. Ancak, hafta sonu boyunca 5.000 pirinç bağlantı elemanını gözetimsiz olarak çalıştıracak bir çubuk besleyici kuruyorsanız, çok görevli makine tek mantıklı seçimdir.
Devam Eden Çalışma (WIP) Envanter Azaltımı
Devam Eden Çalışma (WIP) envanterinin azaltılması, doğrudan ve ölçülebilir mali faydalar sağlar. Bitmiş parçaların doğrudan tek bir makineden çıkarılması nakit akışını anında iyileştirir. Yarı mamul bileşenler artık bir frezeleme işleminin kullanıma sunulmasını bekleyerek kutularda durmuyor. Daha önce sahneleme raflarının kapladığı zemin alanı verimli kullanıma açılıyor. Parçalar ham madde veya bitmiş ürün olduğundan ve ERP sistemini karmaşıklaştıran belirsiz yarı mamul durumları olmadığından üretim takibi kolaylaştırılır. Bir parça alt fener milinden çıktığında doğrudan incelemeye ve ardından nakliyeye gider. Daha hızlı ödeme alırsınız ve atölyede duran yarı mamul metale bağlı sermayeniz olmaz.
DFM ve Uygulama Riskleri (Riskler ve Azaltma)
Takım Açıklığı ve Taret Girişimi
Kalabalık bir işleme alanı ciddi fiziksel kısıtlamalar sunar. Mühendisler, makine içindeki çarpışmaları önleyecek parçalar tasarlamalıdır. Canlı takım blokları taret yüzünden önemli ölçüde çıkıntı yapar. Uzun delik işleme baraları, takım değişiklikleri sırasında sac levha muhafazalarına tehlikeli derecede yakın sallanır. Ana ayna çeneleri, ilerleyen alt fener mili ve iş parçası sınırlı bir alanı paylaşır. Dikkatli takım yolu planlaması ve üretilebilirlik (DFM) incelemeleri için titiz tasarım, yıkıcı kazaları önler. CAM yazılımınızda ayna çenelerini ve takım tutucu uzantılarını tam olarak modellemeniz gerekir. Yarım inçlik bir yanlış hesaplama, canlı bir takım bloğunun yüksek ilerleme hızlarında iş milinin alt kısmına çarpmasıyla sonuçlanabilir ve onbinlerce dolarlık hasara neden olabilir.
Rijitlik, Takım Sapması ve İç Radyuslar
Tahrikli takım sertliğinin katı mekanik sınırları vardır. Tahrikli takımlar, özel frezeleme millerinin sertliğiyle eşleşemez. Mühendisler, frezelenmiş ceplerin derinliğini sınırlamalı ve taret dişli takımını şok edecek ağır kesintili kesimlerden kaçınmalıdır. Uygun iç köşe yarıçaplarını tasarlayın. Cömert filetolar daha büyük, daha sert parmak frezelerin kullanılmasına olanak sağlar. Bu, takım sapmasını en aza indirir, takımın zamanından önce kırılmasını önler ve frezelenmiş duvarların döndürülmüş yüzeylere mükemmel şekilde dik kalmasını sağlar. Bir tasarımcı, beş inç derinliğindeki bir cebin alt kısmında keskin bir iç köşe olduğunu söylerse, büyük çıkıntılı küçük bir parmak freze kullanmanız gerekecektir. Bu alet yön değiştirecek, takırdayacak ve kopacak. Tasarımı 0,250 inçlik bir yarıçapa izin verecek şekilde değiştirin; malzemeyi sıfır sorunla işleyen yarım inçlik bir parmak freze kullanabilirsiniz.
Takım Seçimi ve Magazin Kapasitesi Kısıtlamaları
Taretlerin sınırlı sayıda takım istasyonu vardır. Bir parça kaba işleme, ince talaş işleme, diş açma, kanal açma ve çoklu tahrikli frezeleme takımları gerektirdiğinde standart 12 istasyonlu taret hızla dolar. Takım istasyonlarını korumak için tasarım aşamasında standartlaştırma özellikleri önerin:
Üç farklı kılavuz boyutunun yüklenmesini önlemek için parça tasarımının tamamında tutarlı dişli delik boyutları kullanın.
Mümkün olan her yerde iplik adımlarını aynı tutun.
Gereken benzersiz parmak freze sayısını en aza indirmek için dahili frezelenmiş yarıçapları standartlaştırın.
Taret istasyonlarında yer açmak için matkap-pah frezeleri kombinasyonu gibi çok işlevli aletlerden yararlanın.
Aşınmış uçları ofsetleri kaybetmeden hızla değiştirmek için hızlı değiştirilebilen takımlama sistemlerini kullanın.
Programlama ve Operatör Uzmanlığı
Uygulama başarısızlığı genellikle gelişmiş CAM programlama becerilerinin eksikliğinden kaynaklanır. Çift iş milini senkronize etmek, parça aktarımını yönetmek ve eş zamanlı çok eksenli takım yollarını programlamak karmaşık G kodu oluşturmayı gerektirir. Sağlam simülasyon yazılımına yatırım yapın. Dijital ikizler takım yollarını sanal bir ortamda doğrular. Oyukları algılar, aşırı hareketi sınırlar ve fiziksel işleme başlamadan önce çarpışmaları önlerler. Çoklu görev ekipmanlarının karmaşıklığının üstesinden gelmek için operatör eğitiminin yükseltilmesi zorunludur. Çevre dostu bir operatörü çift iş milli Y eksenli bir tezgaha yerleştirip başarı bekleyemezsiniz. Programdaki senkronize bekleme kodlarının nasıl okunacağını ve devir ortasında bir alarmın döngüyü durdurması durumunda makineyi güvenli bir şekilde nasıl kurtaracaklarını anlamaları gerekir.
| Parça Özelliği | Birincil Geometri | Önerilen İşleme Platformu | Birincil Avantajı |
|---|---|---|---|
| >%70 Tornalanmış, eksen dışı frezeleme gerektirir | Silindirik / Döner | Torna-Freze Merkezi / Elektrikli Taret Torna Tezgahı | İkincil kurulumları ortadan kaldırır ve eş merkezliliği korur. |
| >%80 Prizmatik, ağır talaş kaldırma | Kare / Dikdörtgen Blok | 3 Eksenli, 4 Eksenli veya 5 Eksenli Freze | Agresif kaba işleme için maksimum iş mili sertliği. |
| %100 Tornalanmış, frezelenmemiş özellik yok | Basit Silindirik | Standart 2 Eksenli CNC Torna | Basit geometriler için en düşük saatlik yük oranı. |
| Karmaşık yüzey kaplama, merkez dışı delme | Eksantrik / Döner | Y Ekseni Tornalama Merkezi | Kutupsal enterpolasyon hatası olmayan gerçek dik frezeleme. |
Çözüm
Kurulum azaltma fırsatlarını belirlemek için en sık darboğazla karşılaşan parçalarınız üzerinde zaman etüdü karşılaştırması yapın.
Belirli bir DFM ve yönlendirme incelemesi için karmaşık bir bileşenin 3D CAD modelini gönderin.
'Hepsi bir arada' işleme stratejisinin finansal etkisini ölçmek için mevcut Devam Eden envanter tutma maliyetlerinizi değerlendirin.
Çift iş mili senkronizasyonunu ve kinematik simülasyonu desteklediğinden emin olmak için CAM yazılımınızın yeteneklerini denetleyin.
SSS
S: CNC torna tezgahı ile CNC torna freze tezgahı arasındaki fark nedir?
C: Standart bir CNC torna tezgahı, silindirik parçalar oluşturmak için iş parçasını yalnızca sabit aletlere göre döndürür. Tornalama frezeleme makinesine dönen kesici takımlar, gelişmiş kontrolörler ve çoğunlukla Y veya B eksenleri eklenir. Bu, makinenin aynı kurulum içerisinde sabit veya indekslenmiş tornalanmış bir parça üzerinde karmaşık frezeleme, delme ve kılavuz çekme işlemlerini gerçekleştirmesine olanak tanır.
S: Standart tahrikli takım tezgahı yerine ne zaman Y ekseni tornalama merkezi kullanmalıyım?
C: Düz yüzeylerin frezelenmesi, merkez dışı kama kanallarının kesilmesi veya parçanın tam merkez çizgisiyle kesişmeyen deliklerin açılması için bir Y ekseni gereklidir. Standart tahrikli takım torna tezgahları, sıkı toleranslarla mücadele eden ve düz duvarlarda zayıf yüzey kalitesi bırakan kutupsal enterpolasyona dayanır.
S: CNC torna frezesi 5 eksenli frezeleme makinesinin tamamen yerini alabilir mi?
C: Hayır. Torna-frezeler, yuvarlak çubuk stoğu veya silindirik döküm olarak başlayan parçalar için optimize edilmiştir. 5 eksenli frezeleme makineleri genellikle prizmatik blok stokları, ağır malzeme kaldırma ve agresif kaba işleme için yüksek iş mili sertliğinin gerekli olduğu büyük havacılık yapısal bileşenleri için gereklidir.
S: Elektrikli taret torna tezgahına en uygun malzemeler hangileridir?
C: Yaygın olarak kullanılan malzemeler arasında alüminyum, paslanmaz çelik, titanyum, pirinç ve alaşımlı çelikler bulunur. Malzeme seçimi, canlı takım aşınmasını ve sapma sınırlarını doğrudan etkiler. Inconel veya titanyum gibi daha sert malzemeler, tahrik edilen takım yataklarının aşırı yüklenmesini ve çatırtıya neden olmasını önlemek için daha düşük ilerleme ve hız gerektirir.
S: Bir alt iş mili, torna frezeleme merkezinde verimliliği nasıl artırır?
C: Bir alt iş mili, 'bir arada' konseptini etkinleştirir. Parçayı ana fener milinden alır, bir kesme takımının parçayı kesmesine olanak tanır ve ardından bileşenin arka tarafını tamamlar. Bu, ikincil manuel kurulumları ortadan kaldırır, operatörün kullanım süresini azaltır ve ön ve arka özellikler arasında katı eş merkezliliği korur.
İlgili Makaleler
-
 Değerli Müşterilerimiz ve İş Ortaklarımız,Ulusal ihracat kontrol yasa ve yönetmeliklerine sıkı sıkıya uymak ve uluslararası yükümlülükleri yerine getirmek amacıyla, ihraç ettiğimiz CNC freze tezgahlarımızın ve CNC torna tezgahlarımızın tamamen yasal ve uyumlu olmasını sağlamak amacıyla, ilgili politikaları size bildiriyoruz.Şirket Haberleri
-
 Aşındırıcı grafit tozu standart CNC'leri yok eder. Güvenli EDM elektrot üretimi için özel toz geçirmez makinelerin ve uygun ıslak veya kuru frezeleme yöntemlerinin neden gerekli olduğunu öğrenin.Ürün haberleri
-
 Matkap kılavuz merkezleri, yüksek hacimli üretim için yüksek hızda diş açma sağlar. İş mili tork sınırlarını anlamak, maliyetli takım kırılmasını önler ve makine çevrim sürelerini optimize eder.Ürün haberleri