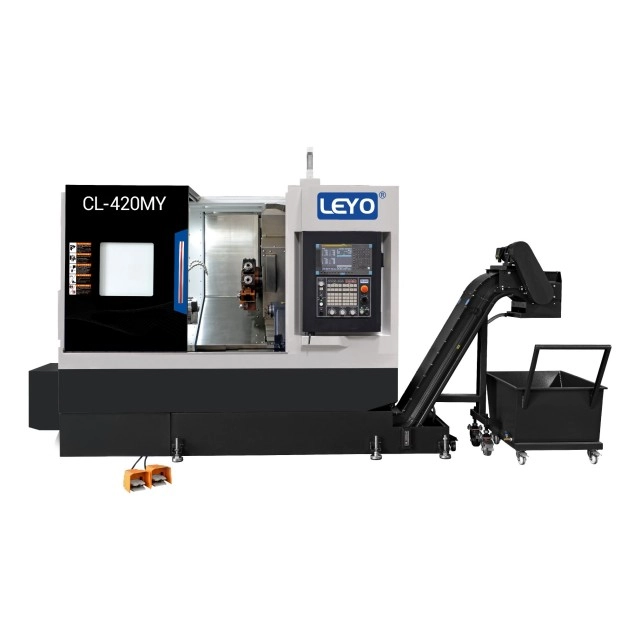
La transferencia de componentes semiacabados entre tornos y fresadoras dedicados introduce costos de fabricación ocultos que erosionan rápidamente los márgenes de ganancias. Los costos de mano de obra inflados por la reparación manual, los tiempos de espera extendidos entre los centros de máquinas y el apilamiento de tolerancias causado por los cambios de referencia crean cuellos de botella persistentes en la producción. Los equipos de ingeniería y adquisiciones enfrentan constantemente el desafío de equilibrar las tarifas por hora más altas de la maquinaria multitarea avanzada con reducciones tangibles del tiempo de ciclo, configuraciones consolidadas y mejoras significativas en la calidad. Necesita un marco de evaluación estricto para determinar exactamente qué geometrías, tolerancias y volúmenes de producción de piezas justifican el enrutamiento a un sistema combinado. Fresadora de torneado CNC . El mecanizado de componentes en una sola configuración elimina el descentramiento introducido por la sujeción secundaria. Comprender las capacidades cinemáticas específicas, las limitaciones de las herramientas y los volúmenes de producción de equilibrio garantiza una utilización óptima de la máquina y un máximo retorno de la inversión.
Reducción de la configuración: la consolidación de operaciones en una sola máquina elimina el apilamiento de tolerancias causado por múltiples configuraciones de sujeción de piezas, lo que mejora directamente la precisión de las piezas.
Geometrías ideales: las piezas con un perfil giratorio primario que requieren características secundarias fuera del eje (agujeros transversales, planos, chaveteros) producen el mayor retorno de la inversión.
Relación costo-volumen: el mayor costo por hora de un centro de torneado y fresado se compensa con la reducción de los tiempos de mano de obra y de ciclo, particularmente en tiradas de producción de volumen medio a alto.
Restricciones de diseño: los ingenieros deben tener en cuenta la holgura de la herramienta, la interferencia de la torreta, las limitaciones del filete interno y la mecánica de transferencia del subhusillo durante la fase DFM.
El papel estratégico de la fresadora de torneado CNC
Definición de la arquitectura de la máquina
Los tornos estándar de 2 ejes giran una pieza de trabajo contra una herramienta de corte estacionaria para crear perfiles cilíndricos. Las fresas verticales u horizontales de 3 ejes giran una herramienta de corte contra una pieza de trabajo estacionaria para crear características prismáticas. La integración de estos dos procesos cinemáticos distintos requiere una base mecánica sólida. Una máquina híbrida combina un husillo giratorio principal de alto par con estaciones de herramientas accionadas. Esta arquitectura permite que una sola plataforma de máquina ejecute desbaste pesado de diámetros exteriores y fresado de contornos preciso sin soltar la pieza del mandril. Esto lo vemos en el taller cuando una única configuración alimentada por barras reemplaza tres operaciones separadas. Se deja caer un trozo crudo y una pieza terminada cae en el receptor de piezas. La enorme base de hierro fundido proporciona la amortiguación necesaria para manejar los cortes interrumpidos generados durante las operaciones de fresado en material redondo. Sin esta rigidez, se producen vibraciones, un acabado superficial deficiente y fresas de ranura destruidas.
Aclaración de terminología: herramientas activas frente a centros completos
Distinguir entre clasificaciones de máquinas evita ineficiencias en el enrutamiento. Un básico El torno CNC de herramientas en vivo normalmente utiliza una torreta estilo BMT o VDI equipada con portaherramientas motorizados. Estas máquinas manejan perforación, roscado y ranurado básico radial o axial simple. Son excelentes para colocar un círculo de orificios para pernos en una brida. Por el contrario, un completo El centro de torneado y fresado suele contar con un cabezal de fresado de eje B independiente equipado con su propio cambiador automático de herramientas (ATC). Este cabezal articulado permite el contorneado continuo de múltiples ejes, el mecanizado simultáneo de 5 ejes y operaciones complejas de pulido que una torreta estándar no puede ejecutar físicamente. El ATC también resuelve el problema de capacidad limitada de herramientas de una torreta estándar de 12 estaciones, lo que le permite cargar 40 o más herramientas para piezas aeroespaciales altamente complejas.
Anatomía de la máquina y calidad de salida
La anatomía específica del equipo dicta la complejidad y los límites de tolerancia de los componentes mecanizados. La rigidez de la fundición del husillo principal absorbe fuertes vibraciones de giro, lo que afecta directamente el acabado de la superficie. Las escalas de vidrio de alta resolución garantizan un posicionamiento preciso durante los cortes de fresado interpolados. Además, la velocidad de procesamiento del controlador CNC gestiona bloques densos de código G. Las capacidades de anticipación de alta velocidad evitan la vacilación de la trayectoria de la herramienta durante rutinas complejas de fresado 3D, evitando marcas de permanencia en la pieza de trabajo. Cuando se introduce un taladro con inserción de 1 pulgada en acero 4140, se necesita esa masa para amortiguar los armónicos. La integración de sensores de compensación térmica también juega un papel fundamental. A medida que el husillo se calienta durante una tirada de producción larga, la máquina compensa automáticamente los ejes para mantener tolerancias estrictas, asegurando que la primera parte del cambio mida exactamente igual que la última parte.
Criterios de éxito y formulación del problema
Los objetivos de fabricación impulsan la adopción de tecnología multitarea. Los objetivos principales incluyen:
Lograr una concentricidad estricta entre los diámetros interior/exterior torneado y las características fresadas.
Reducir el tiempo de entrega total al eliminar los tiempos de cola entre los departamentos separados de torno y fresado.
Minimizar la intervención del operador para reducir el error humano y permitir turnos de fabricación sin luces.
Consolidar el espacio mediante la sustitución de varias máquinas heredadas por una única unidad multitarea.
Perfiles de piezas ideales para un tornofresador CNC (categorías de soluciones)
Cuerpos Cilíndricos Primarios con Fresado Secundario
Las piezas cuya geometría principal consiste en un perfil girado dominan esta categoría. Los ejes de transmisión, los pasadores de alineación, las bridas de montaje y los acoplamientos hidráulicos requieren operaciones de giro intensas para establecer sus dimensiones primarias. Los accesorios roscados especializados a menudo requieren características secundarias, como círculos de orificios para pernos, superficies planas fresadas para el espacio libre de la llave o ranuras de lubricación radial. Realizar estas operaciones secundarias en una sola configuración evita problemas de descentramiento. La máquina mantiene una alineación perfecta entre los diámetros torneados y las características fresadas porque la referencia permanece constante dentro de las mordazas del mandril. Si suelta una pieza para fresar un hexágono en una máquina separada, instantáneamente introduce unas décimas de descentramiento. A El torno CNC evita esto por completo. Considere una válvula de carrete hidráulica. El diámetro exterior debe ser perfectamente concéntrico con las muescas dosificadoras fresadas interiores. Hacer esto en dos configuraciones garantiza una pieza rechazada. Hacerlo en una sola configuración garantiza un ajuste perfecto.
Características complejas descentradas y excéntricas
El mecanizado de características descentradas requiere una cinemática específica. A El centro de giro del eje Y proporciona un verdadero movimiento perpendicular a través de la línea central del husillo. Sin un eje Y físico, las máquinas dependen de la interpolación de coordenadas polares, que sincroniza los movimientos de los ejes X y C para simular un corte plano. La interpolación polar a menudo deja acabados superficiales deficientes en paredes planas y lucha con tolerancias dimensionales estrictas porque el eje C debe invertir constantemente la dirección en la línea central. El verdadero movimiento del eje Y maquina árboles de levas personalizados, colectores hidráulicos y muñequeras excéntricas con precisión y acabado superficial superiores. Obtienes paredes planas que en realidad miden planas con un indicador de cuadrante. El eje Y también le permite perforar orificios transversales que no intersectan el centro de la pieza, un requisito común en bloques múltiples y sujetadores personalizados.
Componentes médicos y aeroespaciales de alta precisión
Los sectores aeroespacial y médico exigen perfección de los componentes mecanizados. Los tornillos óseos de titanio requieren formas de rosca complejas y cabezas Torx precisas. Los implantes dentales necesitan un micromecanizado impecable. Los accesorios para fluidos aeroespaciales requieren superficies de sellado perfectas para evitar fugas catastróficas bajo alta presión. La coherencia entre partes es obligatoria en estas industrias altamente reguladas. El acabado superficial superior reduce la fricción y el desgaste. El estricto cumplimiento de las tolerancias y dimensiones geométricas (GD&T) no es negociable, lo que hace que una plataforma de mecanizado combinado sea el único método de producción viable para estos componentes críticos. Al mecanizar acero inoxidable 316L o titanio de grado 5, la capacidad de aplicar refrigerante a alta presión directamente a través de la herramienta en una configuración rígida extiende la vida útil de la herramienta y garantiza una excelente evacuación de viruta, evitando el recorte y la rayado de la superficie.
Piezas que requieren mecanizado final (hecho en uno)
La integración del subhusillo define la filosofía de fabricación 'hecho en uno'. El husillo principal mecaniza las características frontales y exteriores del componente. Una vez concluidas las operaciones primarias, el subhusillo sincroniza su velocidad de rotación, avanza hacia el husillo principal y agarra la pieza. Luego, una herramienta de separación separa el componente de la barra. El subhusillo se retrae y presenta la parte posterior de la pieza a las herramientas de corte. Se elimina por completo la reparación manual. La concentricidad entre las funciones frontal y posterior permanece absoluta y las operaciones secundarias desaparecen de la hoja de ruta. Esto es especialmente crítico para piezas con tolerancias de longitud total estrictas o características en la cara posterior que deben alinearse perfectamente con características en la cara frontal, como engranajes de distribución o acoplamientos personalizados.

Piezas más adecuadas para métodos de mecanizado alternativos (dimensiones de evaluación)
Componentes prismáticos y en forma de bloques
Las piezas a partir de palanquillas cuadradas o rectangulares pertenecen a centros de fresado verticales u horizontales. La dinámica de sujeción de piezas favorece las prensas, los accesorios de cola de milano o las configuraciones de lápida para bloques. Un mandril de torno tiene dificultades para sujetar el material cuadrado de forma segura a altas RPM, lo que genera graves riesgos de seguridad y limita las velocidades del husillo. Además, la dinámica de eliminación de material en fresadoras de 3, 4 o 5 ejes está optimizada para el desbaste pesado de componentes en forma de bloques. El torneado de material cuadrado implica cortes interrumpidos severos que destruyen los insertos del torno y dañan los cojinetes del husillo. Si la pieza tiene un 80% de superficies planas y cavidades, póngala en un molino. Intentar introducir una clavija cuadrada en un orificio redondo mecanizando una pieza en bloque en un torno es una receta para que se rompan las herramientas y se deseche el material.
Geometrías rotacionales simples
Los casquillos básicos, los espaciadores y los accesorios roscados estándar carecen de características fresadas. Estos componentes sólo requieren torneado, refrentado y perforación axial simple. Deben permanecer en tornos estándar de 2 ejes. Enrutar piezas simples a una máquina multitarea de alta gama desperdicia capacidades avanzadas. La mayor carga horaria de una máquina multitarea erosiona rápidamente los márgenes de beneficio de los componentes simples. Mantenga máquinas de alta gama dedicadas a piezas complejas y de alto margen. Si una pieza puede completarse en 30 segundos en un torno de plato básico, ocupar un centro multitarea de medio millón de dólares para ejecutarlo es una mala gestión del taller. Quiere que sus máquinas avanzadas corten contornos complejos, no que giren simples arandelas.
Eliminación de material pesado en pisos grandes
Las compensaciones por la rigidez dictan las decisiones de ruta. El desbaste intenso de grandes superficies planas requiere interfaces cónicas de husillo masivas como CAT50, BT50 o HSK100. A El torno de torreta eléctrica utiliza cojinetes de herramientas accionadas y mecanismos de acoplamiento más pequeños. Someter una torreta de herramientas vivas a cargas extremas de planeado provoca vibraciones intensas. La deflexión de la herramienta aumenta exponencialmente. Los centros de fresado rígidos dedicados manejan el planeado agresivo y el mecanizado de cajeras profundas mucho mejor que cualquier torno con torreta. Si la impresión requiere extraer dos pulgadas de acero para herramientas con una fresa frontal de 3 pulgadas, necesita un centro de mecanizado horizontal exclusivo. Los engranajes de herramientas activas en una torreta de torno simplemente se romperán bajo ese tipo de carga radial.
Justificación de costos y volúmenes (factores que influyen en el valor general)
Tarifa por hora de la máquina versus costo total por pieza
Una comparación financiera directa revela el verdadero valor de los equipos multitarea. Un centro de torneado con capacidades de fresado conlleva una tasa de carga por hora significativamente mayor que un torno de 2 ejes independiente. Sin embargo, evaluar la velocidad de la máquina de forma aislada es un error. Debe calcular las tasas combinadas de un torno independiente, una fresadora independiente y el tiempo de manipulación del operador asociado necesario para mover la pieza entre ellos. El proceso consolidado elimina el tiempo de configuración secundaria, reduce el desperdicio por errores de reparación y, en última instancia, reduce el costo total por pieza.
Para calcular con precisión el punto de equilibrio, evalúe los siguientes factores:
Calcule el tiempo total del ciclo en la máquina combinada versus los tiempos del ciclo combinado de operaciones separadas de torno y fresado.
Cuantificar el costo laboral del operador que desmonta y configura la operación de fresado secundario.
Tenga en cuenta la reducción de la tasa de desechos lograda al eliminar la transferencia manual de piezas y los cambios de datos.
Evalúe el valor de reducir los tiempos de cola y acelerar el cumplimiento de los pedidos.
Mida el costo de las mordazas blandas personalizadas y los accesorios de fresado necesarios para las operaciones secundarias.
Umbrales de volumen de producción
El tamaño de los lotes influye en gran medida en las decisiones de enrutamiento. Las tiradas de producción de volumen medio a alto se benefician enormemente del enfoque 'hecho en uno'. Los ahorros en el tiempo de ciclo y las reducciones de mano de obra se acumulan en cientos o miles de piezas. Por el contrario, es posible que la creación de prototipos de bajo volumen no siempre justifique el esfuerzo. La programación CAM compleja, los retoques de herramientas y los complejos procedimientos de configuración para husillos dobles llevan horas. Para un lote de tres piezas simples, enviarlas a máquinas CNC simples o manuales separadas podría generar un tiempo de respuesta general más rápido. Sin embargo, si está instalando un alimentador de barras para procesar 5.000 accesorios de latón durante el fin de semana sin supervisión, la máquina multitarea es la única opción lógica.
Reducción de inventario de trabajos en curso (WIP)
La reducción del inventario de trabajos en curso (WIP) aporta beneficios financieros directos y mensurables. La salida de piezas terminadas directamente desde una máquina mejora el flujo de caja de forma inmediata. Los componentes semiacabados ya no permanecen en contenedores esperando a que esté disponible una operación de fresado. El espacio que antes ocupaban los bastidores se abre para un uso productivo. El seguimiento de la producción se simplifica, ya que las piezas son materia prima o productos terminados, sin estados semiacabados ambiguos que compliquen el sistema ERP. Cuando una pieza sale del subhusillo, pasa directamente a inspección y luego a envío. Le pagan más rápido y no tiene capital inmovilizado en metal a medio terminar tirado en el taller.
DFM y riesgos de implementación (riesgos y mitigación)
Espacio libre de herramientas e interferencia con la torreta
Una zona de mecanizado abarrotada presenta graves limitaciones físicas. Los ingenieros deben diseñar piezas para evitar colisiones dentro de la máquina. Los bloques de herramientas vivas sobresalen significativamente de la cara de la torreta. Durante el cambio de herramienta, largas barras de mandrinar se acercan peligrosamente a las carcasas de chapa. Las mordazas del mandril principal, el subhusillo de avance y la pieza de trabajo comparten un espacio confinado. La planificación cuidadosa de la trayectoria de herramientas y el diseño riguroso para las revisiones de capacidad de fabricación (DFM) previenen fallas catastróficas. Debe modelar exactamente las mordazas del portabrocas y las extensiones del portaherramientas en su software CAM. Un error de cálculo de media pulgada puede provocar que un bloque de herramienta activo golpee el subhusillo a velocidades de desplazamiento rápidas, causando daños por valor de decenas de miles de dólares.
Rigidez, deflexión de la herramienta y filetes internos
La rigidez de las herramientas vivas tiene límites mecánicos estrictos. Las herramientas accionadas no pueden igualar la rigidez de los husillos de fresado específicos. Los ingenieros deben limitar la profundidad de las cavidades fresadas y evitar cortes pesados e interrumpidos que impacten el tren de engranajes de la torreta. Diseñe radios de esquina internos apropiados. Los filetes generosos permiten el uso de fresas de mango más grandes y rígidas. Esto minimiza la deflexión de la herramienta, evita la rotura prematura de la herramienta y garantiza que las paredes fresadas permanezcan perfectamente perpendiculares a las superficies torneadas. Si un diseñador señala una esquina interna afilada en la parte inferior de un bolsillo de dos pulgadas de profundidad, tendrá que usar una fresa pequeña con un saliente enorme. Esa herramienta se desviará, vibrará y se romperá. Cambie el diseño para permitir un radio de 0,250 pulgadas y podrá utilizar una fresa de extremo de media pulgada que atraviesa el material sin problemas.
Selección de herramientas y restricciones de capacidad del cargador
Las torretas tienen un número finito de estaciones de herramientas. Una torreta estándar de 12 estaciones se llena rápidamente cuando una pieza requiere desbaste, acabado, roscado, ranurado y múltiples herramientas de fresado accionadas. Recomendar estandarizar características durante la fase de diseño para conservar las estaciones de herramientas:
Utilice tamaños de orificios roscados consistentes en todo el diseño de la pieza para evitar cargar tres tamaños de machos diferentes.
Mantenga los pasos de rosca uniformes siempre que sea posible.
Estandarice los radios fresados internos para minimizar la cantidad de fresas de extremo únicas necesarias.
Utilice herramientas multifunción, como fresadoras combinadas de taladrado y chaflán, para liberar estaciones de torreta.
Emplee sistemas de herramientas de cambio rápido para cambiar las inserciones desgastadas rápidamente sin perder compensaciones.
Experiencia en programación y operador
El fracaso de la implementación a menudo se debe a la falta de habilidades avanzadas de programación CAM. La sincronización de husillos dobles, la gestión de transferencias de piezas y la programación de trayectorias de herramientas multieje simultáneas requieren una generación compleja de códigos G. Invierta en un software de simulación robusto. Los gemelos digitales verifican las trayectorias de herramientas en un entorno virtual. Detectan hendiduras, limitan el sobrecarrera y previenen choques antes de que comience el mecanizado físico. Es obligatorio mejorar la capacitación de los operadores para manejar las complejidades de los equipos multitarea. No se puede poner un operador ecológico en una máquina de doble husillo con eje Y y esperar éxito. Deben comprender cómo leer los códigos de espera sincronizados en el programa y cómo recuperar la máquina de manera segura si una alarma detiene el ciclo a mitad de la transferencia.
| Característica de la pieza | Geometría primaria | Plataforma de mecanizado recomendada | Ventaja principal |
|---|---|---|---|
| >70% torneado, requiere fresado fuera del eje | Cilíndrico / Girado | Centro de torneado-fresado/torno de torreta eléctrica | Elimina configuraciones secundarias y mantiene la concentricidad. |
| >80% Eliminación de material pesado y prismático | Bloque cuadrado/rectangular | Fresadora de 3, 4 o 5 ejes | Máxima rigidez del husillo para un desbaste agresivo. |
| 100% torneado, sin detalles fresados | cilíndrico simple | Torno CNC estándar de 2 ejes | Tasa de carga horaria más baja para geometrías simples. |
| Superficies complejas, perforación descentrada | Excéntrico / Girado | Centro de torneado del eje Y | Verdadero fresado perpendicular sin errores de interpolación polar. |
Conclusión
Realice una comparación de estudios de tiempo en las piezas que presentan cuellos de botella con más frecuencia para identificar oportunidades de reducción de la configuración.
Envíe un modelo CAD 3D de un componente complejo para una revisión de enrutamiento y DFM específica.
Evalúe sus costos actuales de mantenimiento de inventario WIP para cuantificar el impacto financiero de una estrategia de mecanizado 'hecho en uno'.
Audite las capacidades de su software CAM para asegurarse de que admita la sincronización de doble husillo y la simulación cinemática.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre un torno CNC y una fresadora de torneado CNC?
R: Un torno CNC estándar solo gira la pieza de trabajo contra herramientas estacionarias para crear piezas cilíndricas. Una fresadora torneadora agrega herramientas de corte giratorias, controladores avanzados y, a menudo, ejes Y o B. Esto permite que la máquina realice operaciones complejas de fresado, taladrado y roscado en una pieza torneada estacionaria o indexada dentro de la misma configuración.
P: ¿Cuándo debo utilizar un centro de torneado del eje Y en lugar de un torno de herramientas motorizadas estándar?
R: Se requiere un eje Y para fresar superficies planas, cortar chaveteros descentrados o perforar orificios que no intersectan la línea central exacta de la pieza. Los tornos de herramientas motorizadas estándar se basan en la interpolación polar, que lucha con tolerancias estrictas y deja acabados superficiales deficientes en paredes planas.
P: ¿Puede un torno-fresador CNC reemplazar completamente una fresadora de 5 ejes?
R: No. Los tornos-fresado están optimizados para piezas que comienzan como barras redondas o piezas fundidas cilíndricas. Las fresadoras de 5 ejes generalmente se requieren para bloques prismáticos, eliminación de material pesado y componentes estructurales aeroespaciales grandes donde se necesita una rigidez masiva del husillo para un desbaste agresivo.
P: ¿Qué materiales son los más adecuados para un torno de torreta motorizado?
R: Los materiales comunes incluyen aluminio, acero inoxidable, titanio, latón y aceros aleados. La elección del material afecta directamente el desgaste de la herramienta viva y los límites de deflexión. Los materiales más resistentes como Inconel o titanio requieren avances y velocidades reducidos para evitar sobrecargar los cojinetes de la herramienta impulsada y provocar vibraciones.
P: ¿Cómo mejora un subhusillo la eficiencia en un centro de torneado y fresado?
R: Un subhusillo permite el concepto 'hecho en uno'. Toma la pieza del husillo principal, permite que una herramienta de separación la corte y luego termina la parte posterior del componente. Esto elimina configuraciones manuales secundarias, reduce el tiempo de manipulación del operador y mantiene una estricta concentricidad entre las funciones delantera y trasera.
Artículos relacionados
-
 Estimados clientes y socios comerciales: Para cumplir estrictamente con las leyes y regulaciones nacionales de control de exportaciones y cumplir con las obligaciones internacionales, garantizando que nuestras fresadoras y tornos CNC exportados sean totalmente legales y cumplan, por la presente le notificamos las políticas pertinentesNoticias de la empresa
-
 El polvo de grafito abrasivo destruye los CNC estándar. Descubra por qué las máquinas especializadas a prueba de polvo y los métodos adecuados de fresado en húmedo o en seco son esenciales para una producción segura de electrodos de electroerosión.Noticias de productos
-
 Los centros de machos de taladrar ofrecen roscado de alta velocidad para producción de gran volumen. Comprender los límites de torsión del husillo evita costosas roturas de herramientas y optimiza los tiempos de ciclo de la máquina.Noticias de producto