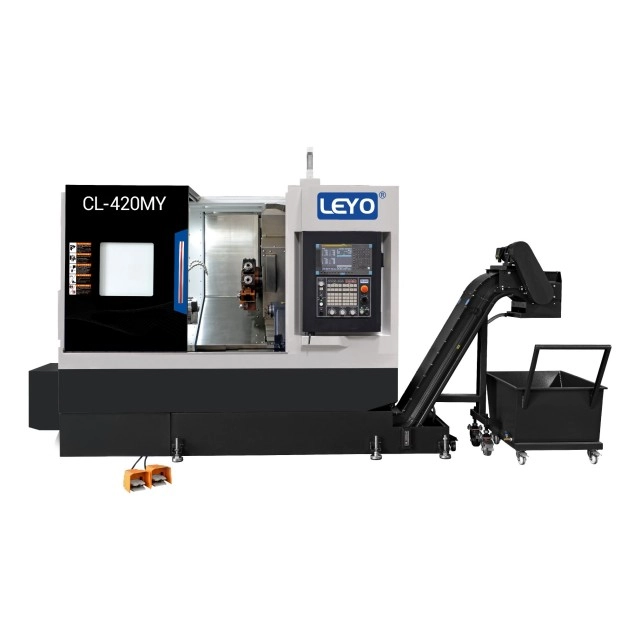
إن نقل المكونات شبه النهائية بين المخارط وآلات الطحن المخصصة يؤدي إلى تكاليف تصنيع مخفية تؤدي إلى تآكل هوامش الربح بسرعة. تؤدي تكاليف العمالة المتضخمة الناتجة عن إعادة التثبيت اليدوي، وأوقات الانتظار الممتدة بين مراكز الماكينات، والتراص المسموح به الناتج عن تغيير البيانات إلى اختناقات مستمرة في الإنتاج. تواجه فرق الهندسة والمشتريات باستمرار التحدي المتمثل في تحقيق التوازن بين معدلات الساعة الأعلى للآلات المتقدمة متعددة المهام مقابل التخفيضات الملموسة في وقت الدورة، والإعدادات الموحدة، والتحسينات الكبيرة في الجودة. أنت بحاجة إلى إطار تقييم صارم لتحديد الأجزاء الهندسية والتفاوتات وأحجام الإنتاج التي تبرر التوجيه إلى مجموعة مشتركة ماكينة طحن CNC . تعمل مكونات التصنيع في إعداد واحد على التخلص من النفاذ الناتج عن العمل الثانوي. إن فهم القدرات الحركية المحددة وقيود الأدوات وأحجام الإنتاج المتعادلة يضمن الاستخدام الأمثل للآلة وتحقيق أقصى عائد على الاستثمار.
تقليل الإعداد: يؤدي دمج العمليات على جهاز واحد إلى التخلص من التراص المسموح به الناتج عن عمليات إعداد العمل المتعددة، مما يؤدي إلى تحسين دقة الأجزاء بشكل مباشر.
الأشكال الهندسية المثالية: الأجزاء ذات الملف التعريفي الدوار الأساسي الذي يتطلب ميزات ثانوية خارج المحور (الثقوب المتقاطعة، والمسطحات، وممرات المفاتيح) تحقق أعلى عائد على الاستثمار.
نسبة التكلفة إلى الحجم: يتم تعويض التكلفة المرتفعة في الساعة لمركز طحن الخراطة من خلال انخفاض أوقات العمل والدورات، خاصة في عمليات الإنتاج متوسطة إلى عالية الحجم.
قيود التصميم: يجب على المهندسين مراعاة خلوص الأداة، وتداخل البرج، وقيود الشرائح الداخلية، وميكانيكا تسليم عمود الدوران الفرعي أثناء مرحلة سوق دبي المالي.
الدور الاستراتيجي لآلة الطحن الخراطة CNC
تعريف بنية الآلة
تقوم المخارط القياسية ذات المحورين بتدوير قطعة العمل مقابل أداة القطع الثابتة لإنشاء مقاطع أسطوانية. تقوم المطاحن ثلاثية المحاور الرأسية أو الأفقية بتدوير أداة القطع على قطعة عمل ثابتة لإنشاء ميزات موشورية. يتطلب دمج هاتين العمليتين الحركيتين المتميزتين أساسًا ميكانيكيًا قويًا. تجمع الماكينة الهجينة بين عمود دوران رئيسي عالي عزم الدوران ومحطات أدوات مدفوعة. تسمح هذه البنية لمنصة آلة واحدة بتنفيذ عمليات تخشين ثقيلة للأقطار الخارجية وطحن كفاف دقيق دون تحرير الجزء من ظرف الظرف. نرى هذا على أرضية المتجر عندما يحل إعداد تغذية شريطية واحد محل ثلاث عمليات منفصلة. تقوم بإسقاط البزاقة الخام، ويسقط الجزء النهائي في أداة التقاط الأجزاء. يوفر السرير الضخم المصنوع من الحديد الزهر التخميد المطلوب للتعامل مع القطع المتقطعة الناتجة أثناء عمليات الطحن على المخزون الدائري. بدون هذه الصلابة، ستحصل على ثرثرة وسطح رديء وطواحين نهائية مدمرة.
توضيح المصطلحات: الأدوات المباشرة مقابل المراكز الكاملة
التمييز بين تصنيفات الأجهزة يمنع عدم كفاءة التوجيه. أساسية تستخدم مخرطة CNC للأدوات الحية عادةً برجًا على طراز BMT أو VDI مزودًا بحاملات الأدوات الآلية. تتعامل هذه الآلات مع الحفر الشعاعي أو المحوري البسيط، والتنصت، والتحزيب الأساسي. إنها ممتازة لوضع دائرة ثقب الترباس على الحافة. على العكس من ذلك، كامل غالبًا ما يتميز مركز الطحن الدوراني برأس طحن مستقل على المحور B ومجهز بمبدل الأدوات الأوتوماتيكي (ATC) الخاص به. يتيح هذا الرأس المفصلي إمكانية تحديد الخطوط المستمرة متعددة المحاور، والتصنيع المتزامن لخمسة محاور، وعمليات الأسطح المعقدة التي لا يمكن للبرج القياسي تنفيذها فعليًا. يعمل ATC أيضًا على حل مشكلة قدرة الأداة المحدودة للبرج القياسي المكون من 12 محطة، مما يسمح لك بتحميل 40 أداة أو أكثر لأجزاء الفضاء الجوي شديدة التعقيد.
تشريح الآلة وجودة المخرجات
يحدد التشريح المحدد للمعدات حدود التعقيد والتسامح للمكونات الآلية. تمتص صلابة صب المغزل الرئيسي اهتزازات الدوران الثقيلة، مما يؤثر بشكل مباشر على تشطيب السطح. تضمن الموازين الزجاجية عالية الدقة تحديد الموقع بدقة أثناء عمليات قطع الطحن المحرفة. علاوة على ذلك، فإن سرعة المعالجة لوحدة التحكم CNC تدير الكتل الكثيفة من كود G. تعمل إمكانات التطلع إلى الأمام عالية السرعة على منع التردد في مسار الأداة أثناء إجراءات الطحن ثلاثية الأبعاد المعقدة، مما يمنع ظهور علامات المكوث على قطعة العمل. عندما تقوم بإدخال مثقاب مقاس 1 بوصة في الفولاذ 4140، فإنك تحتاج إلى هذه الكتلة لإخماد التوافقيات. يلعب تكامل أجهزة استشعار التعويض الحراري أيضًا دورًا كبيرًا. عندما يسخن المغزل أثناء فترة الإنتاج الطويلة، تقوم الماكينة تلقائيًا بإزاحة المحاور للحفاظ على تفاوتات مشددة، مما يضمن أن الجزء الأول من التحول يقيس تمامًا نفس الجزء الأخير.
معايير النجاح وتأطير المشكلة
تدفع أهداف التصنيع إلى اعتماد تكنولوجيا متعددة المهام. وتشمل الأهداف الأساسية ما يلي:
تحقيق تركيز صارم بين الأقطار الداخلية/الخارجية المحولة والميزات المطحونة.
تقليل إجمالي المهلة الزمنية عن طريق القضاء على أوقات الانتظار بين أقسام المخرطة والمطحنة المنفصلة.
تقليل تدخل المشغل لتقليل الأخطاء البشرية وتمكين التحولات في التصنيع.
دمج المساحة الأرضية عن طريق استبدال الأجهزة القديمة المتعددة بوحدة واحدة متعددة المهام.
ملفات تعريف الأجزاء المثالية لطاحونة الدوران CNC (فئات الحلول)
الأجسام الأسطوانية الأولية مع الطحن الثانوي
الأجزاء التي تتكون هندستها الرئيسية من شكل دائري تهيمن على هذه الفئة. تتطلب أعمدة الإدارة، ومسامير المحاذاة، وفلنجات التثبيت، ووصلات السوائل عمليات دوران ثقيلة لتحديد أبعادها الأساسية. غالبًا ما تتطلب التركيبات الملولبة المتخصصة ميزات ثانوية مثل دوائر ثقب الترباس، أو المسطحات المطحونة لخلوص مفتاح الربط، أو فتحات التشحيم الشعاعي. يؤدي تنفيذ هذه العمليات الثانوية في إعداد واحد إلى منع حدوث مشكلات في التشغيل. تحافظ الماكينة على المحاذاة المثالية بين الأقطار المحولة والميزات المطحونة لأن المسند يظل ثابتًا داخل فكي ظرف الظرف. إذا قمت بفك جزء لطحن سداسي على جهاز منفصل، فإنك تقدم على الفور بضعة أعشار من النفاد. أ مطحنة CNC تمنع هذا تمامًا. النظر في صمام التخزين المؤقت الهيدروليكي. يجب أن يكون القطر الخارجي متحد المركز تمامًا مع شقوق القياس الداخلية المطحونة. القيام بذلك في إعدادين يضمن جزءًا مرفوضًا. إن القيام بذلك في إعداد واحد يضمن التوافق المثالي.
ميزات معقدة خارج المركز وغريبة الأطوار
تتطلب ميزات التصنيع خارج المركز حركيات محددة. أ يوفر مركز تحويل المحور Y حركة عمودية حقيقية عبر خط مركز المغزل. بدون المحور Y المادي، تعتمد الآلات على استيفاء الإحداثيات القطبية، الذي يزامن حركات المحورين X وC لمحاكاة القطع المسطح. غالبًا ما يترك الاستيفاء القطبي تشطيبات سطحية رديئة على الجدران المسطحة ويكافح مع تفاوتات الأبعاد الضيقة لأن المحور C يجب أن يعكس اتجاهه باستمرار عند خط الوسط. آلات حركة المحور Y الحقيقية أعمدة كامات مخصصة، ومشعبات هيدروليكية، ودبابيس مرفقية لامركزية بدقة فائقة وتشطيب سطحي. تحصل على جدران مسطحة يتم قياسها بشكل مسطح باستخدام مؤشر الاتصال. يتيح لك المحور Y أيضًا حفر ثقوب متقاطعة لا تتقاطع مع مركز الجزء، وهو متطلب شائع في الكتل المتعددة والمثبتات المخصصة.
مكونات فضائية وطبية عالية الدقة
تتطلب قطاعات الطيران والقطاع الطبي الكمال من المكونات المصنعة. تتطلب البراغي العظمية المصنوعة من التيتانيوم أشكالًا معقدة من الخيوط ورؤوس محرك Torx دقيقة. تحتاج زراعة الأسنان إلى تصنيع دقيق لا تشوبه شائبة. تتطلب تركيبات سوائل الفضاء الجوي أسطح مانعة للتسرب مثالية لمنع التسربات الكارثية تحت الضغط العالي. يعد الاتساق من جزء إلى جزء إلزاميًا في هذه الصناعات شديدة التنظيم. تشطيب سطحي فائق يقلل من الاحتكاك والتآكل. يعد الامتثال الصارم للأبعاد والتسامح الهندسي (GD&T) أمرًا غير قابل للتفاوض، مما يجعل منصة المعالجة المدمجة هي طريقة الإنتاج الوحيدة القابلة للتطبيق لهذه المكونات المهمة. عند تصنيع الفولاذ المقاوم للصدأ 316L أو التيتانيوم من الدرجة 5، فإن القدرة على تطبيق سائل تبريد عالي الضغط مباشرة من خلال الأداة في إعداد صلب يزيد من عمر الأداة ويضمن إخلاء الرقاقة بشكل ممتاز، مما يمنع إعادة القطع وتحزيز السطح.
الأجزاء التي تتطلب المعالجة الخلفية (تم إنجازها في قطعة واحدة)
يحدد تكامل المغزل الفرعي فلسفة التصنيع 'الإنجاز في واحد'. يقوم المغزل الرئيسي بآلات الميزات الأمامية والخارجية للمكون. بمجرد انتهاء العمليات الأولية، يقوم المغزل الفرعي بمزامنة سرعة دورانه، ويتقدم نحو المغزل الرئيسي، ويمسك بالجزء. تقوم أداة الفصل بعد ذلك بفصل المكون عن مخزون الشريط. يتراجع المغزل الفرعي ويقدم الجانب الخلفي للجزء إلى أدوات القطع. تم إلغاء عملية إعادة التثبيت اليدوية بالكامل. يظل التركيز بين الميزات الأمامية والخلفية مطلقًا، وتختفي العمليات الثانوية من ورقة التوجيه. يعد هذا أمرًا بالغ الأهمية بشكل خاص للأجزاء ذات تفاوتات الطول الإجمالي الضيقة أو الميزات الموجودة على الوجه الخلفي والتي يجب أن تتماشى تمامًا مع الميزات الموجودة على الوجه الأمامي، مثل تروس التوقيت أو الوصلات المخصصة.

الأجزاء الأكثر ملاءمةً لطرق التصنيع البديلة (أبعاد التقييم)
المكونات المنشورية والكتلة
الأجزاء التي تبدأ من القضبان المربعة أو المستطيلة تنتمي إلى مراكز طحن رأسية أو أفقية. تفضل ديناميكيات العمل الملزمات أو التركيبات المتوافقة أو إعدادات شواهد القبور لمخزون الكتل. يكافح ظرف المخرطة من أجل الإمساك بالمخزون المربع بشكل آمن عند دورات عالية في الدقيقة، مما يخلق مخاطر شديدة على السلامة ويحد من سرعات المغزل. علاوة على ذلك، تم تحسين ديناميكيات إزالة المواد في المطاحن ذات 3 محاور أو 4 محاور أو 5 محاور للتخشين الثقيل للمكونات الشبيهة بالكتل. يتضمن تحويل المخزون المربع قطعًا شديدة متقطعة تؤدي إلى تدمير إدخالات المخرطة وإتلاف محامل المغزل. إذا كان الجزء عبارة عن أسطح مستوية وجيوب بنسبة 80%، فضعه على المطحنة. إن محاولة إدخال وتد مربع في ثقب دائري عن طريق تشكيل جزء ممتلئ على مخرطة هي وصفة للأدوات المكسورة والمواد المخدوشة.
هندسة دورانية بسيطة
تفتقر البطانات الأساسية والفواصل والتركيبات الملولبة القياسية إلى الميزات المطحونة. تتطلب هذه المكونات فقط الدوران والمواجهة والحفر المحوري البسيط. يجب أن تظل على مخارط قياسية ذات محورين. يؤدي توجيه الأجزاء البسيطة إلى آلة متطورة متعددة المهام إلى إهدار الإمكانات المتقدمة. يؤدي ارتفاع معدل العبء بالساعة لآلة متعددة المهام إلى تآكل هوامش الربح على المكونات البسيطة بسرعة. احتفظ بالآلات المتطورة المخصصة للأجزاء المعقدة ذات هامش الربح المرتفع. إذا كان من الممكن إكمال جزء ما في 30 ثانية على مخرطة ظرف أساسية، فإن ربط مركز متعدد المهام بتكلفة نصف مليون دولار لتشغيله يعد إدارة سيئة للمتجر. أنت تريد أن تقوم أجهزتك المتقدمة بقطع الخطوط المعقدة، وليس تحويل الغسالات البسيطة.
إزالة المواد الثقيلة في الشقق الكبيرة
تملي مقايضات الصلابة قرارات التوجيه. تتطلب عملية التخشين الثقيلة للأسطح المسطحة الكبيرة واجهات مخروطية ضخمة مثل CAT50، أو BT50، أو HSK100. أ تستخدم مخرطة برج الطاقة محامل أدوات مدفوعة أصغر وآليات اقتران. يؤدي إخضاع برج الأداة الحية لأحمال الطحن الشديدة إلى حدوث ثرثرة شديدة. يزيد انحراف الأداة بشكل كبير. تتعامل مراكز الطحن الصلبة المخصصة مع الطحن القوي للوجه والجيب العميق بشكل أفضل بكثير من أي مخرطة قائمة على البرج. إذا كانت الطباعة تتطلب استخراج بوصتين من الفولاذ باستخدام مطحنة سطحية مقاس 3 بوصات، فأنت بحاجة إلى مركز تصنيع أفقي مخصص. سوف تنفصل تروس الأدوات الحية الموجودة في برج المخرطة ببساطة تحت هذا النوع من الحمل الشعاعي.
مبررات التكلفة والحجم (العوامل المؤثرة على القيمة الإجمالية)
معدل سعر الساعة للآلة مقابل التكلفة الإجمالية لكل جزء
تكشف المقارنة المالية المباشرة عن القيمة الحقيقية للمعدات متعددة المهام. يحمل مركز الخراطة الذي يتميز بقدرات الطحن معدل عبء أعلى بكثير في الساعة مقارنة بالمخرطة المستقلة ذات المحورين. ومع ذلك، فإن تقييم معدل الآلة بشكل منفصل أمر معيب. يجب عليك حساب المعدلات المجمعة لمخرطة منفصلة ومطحنة منفصلة ووقت مناولة المشغل المرتبط اللازم لنقل الجزء بينهما. تعمل العملية الموحدة على تقليل وقت الإعداد الثانوي، وتقليل الخردة الناتجة عن أخطاء إعادة التركيب، وفي النهاية تقلل التكلفة الإجمالية لكل جزء.
لحساب نقطة التعادل بدقة، قم بتقييم العوامل التالية:
قم بحساب إجمالي وقت الدورة على الماكينة المدمجة مقابل أوقات الدورة المجمعة لعمليات المخرطة والمطحنة المنفصلة.
قم بقياس تكلفة العمالة للمشغل الذي يقوم بهدم وإعداد عملية الطحن الثانوية.
عامل في خفض معدل الخردة الذي تم تحقيقه من خلال القضاء على النقل اليدوي للأجزاء وتحولات المسند.
تقييم قيمة أوقات الانتظار المنخفضة وتلبية الطلبات بشكل أسرع.
قياس تكلفة الفكوك الناعمة المخصصة وتركيبات الطحن المطلوبة للعمليات الثانوية.
عتبات حجم الإنتاج
تؤثر أحجام الدُفعات بشكل كبير على قرارات التوجيه. تستفيد عمليات الإنتاج ذات الحجم المتوسط إلى المرتفع بشكل كبير من منهج 'الإنجاز في واحد'. يتضاعف توفير وقت الدورة وتخفيضات العمالة على مئات أو آلاف الأجزاء. وعلى العكس من ذلك، فإن النماذج الأولية ذات الحجم المنخفض قد لا تبرر دائمًا هذا الجهد. تستغرق برمجة CAM المعقدة، وعمليات لمس الأدوات، وإجراءات الإعداد المعقدة للمغازل المزدوجة ساعات. بالنسبة لمجموعة مكونة من ثلاثة أجزاء بسيطة، فإن توجيهها إلى ماكينات CNC يدوية أو بسيطة منفصلة قد يؤدي إلى وقت تنفيذ إجمالي أسرع. ومع ذلك، إذا كنت تقوم بإعداد وحدة تغذية القضبان لتشغيل 5000 قطعة من التركيبات النحاسية خلال عطلة نهاية الأسبوع دون مراقبة، فإن الآلة متعددة المهام هي الخيار المنطقي الوحيد.
تخفيض مخزون العمل قيد التنفيذ (WIP).
يؤدي تقليل مخزون الأعمال قيد التنفيذ (WIP) إلى تحقيق فوائد مالية مباشرة وقابلة للقياس. يؤدي إخراج الأجزاء النهائية مباشرة من جهاز واحد إلى تحسين التدفق النقدي على الفور. لم تعد المكونات شبه النهائية موضوعة في الصناديق في انتظار توفر عملية الطحن. مساحة الأرضية التي كانت تشغلها سابقًا رفوف التدريج تفتح للاستخدام الإنتاجي. يصبح تتبع الإنتاج مبسطًا، حيث أن الأجزاء إما مواد خام أو سلع تامة الصنع، مع عدم وجود حالات شبه نهائية غامضة تؤدي إلى تعقيد نظام تخطيط موارد المؤسسات (ERP). عندما يخرج جزء من المغزل الفرعي، فإنه يذهب مباشرة إلى الفحص ومن ثم إلى الشحن. تحصل على أموالك بشكل أسرع، وليس لديك رأس مال مقيد في معدن نصف مكتمل موجود على أرضية المتجر.
سوق دبي المالي ومخاطر التنفيذ (المخاطر والتخفيف منها)
إزالة الأداة وتدخل البرج
يمثل غلاف المعالجة المزدحم قيودًا مادية شديدة. يجب على المهندسين تصميم الأجزاء لتجنب الاصطدامات داخل الماكينة. تبرز كتل الأدوات الحية بشكل ملحوظ من وجه البرج. تتأرجح القضبان المملة الطويلة بشكل خطير بالقرب من حاويات الصفائح المعدنية أثناء تغيير الأداة. يتشارك فكي الظرف الرئيسي والمغزل الفرعي المتقدم وقطعة العمل في مساحة محدودة. يمنع التخطيط الدقيق لمسار الأدوات والتصميم الصارم لمراجعات قابلية التصنيع (DFM) حدوث أعطال كارثية. يجب عليك تصميم نموذج دقيق لفك ظرف الظرف وامتدادات حامل الأدوات في برنامج CAM الخاص بك. يمكن أن يؤدي سوء التقدير بمقدار نصف بوصة إلى اصطدام كتلة الأدوات الحية بعمود الدوران الفرعي بسرعات اجتياز سريعة، مما يتسبب في أضرار تصل إلى عشرات الآلاف من الدولارات.
الصلابة وانحراف الأداة والشرائح الداخلية
إن صلابة الأدوات الحية لها حدود ميكانيكية صارمة. لا يمكن للأدوات المدارة أن تتطابق مع صلابة مغازل الطحن المخصصة. يجب على المهندسين الحد من عمق الجيوب المطحونة وتجنب القطع الثقيلة المتقطعة التي تصدم مجموعة تروس البرج. تصميم نصف قطر الزاوية الداخلية المناسبة. تسمح الشرائح السخية باستخدام مطاحن نهائية أكبر وأكثر صلابة. وهذا يقلل من انحراف الأداة، ويمنع كسر الأداة المبكر، ويضمن بقاء الجدران المطحونة متعامدة تمامًا مع الأسطح المحولة. إذا قام أحد المصممين باستدعاء زاوية داخلية حادة في الجزء السفلي من جيب بعمق بوصتين، فسيتعين عليك استخدام مطحنة نهاية صغيرة ذات نتوء ضخم. سوف تنحرف هذه الأداة، والثرثرة، والمفاجئة. قم بتغيير التصميم للسماح بنصف قطر 0.250 بوصة، ويمكنك استخدام طاحونة نهائية نصف بوصة تحرث المواد دون أي مشاكل.
اختيار الأدوات وقيود سعة المجلة
تحتوي الأبراج على عدد محدود من محطات الأدوات. يمتلئ البرج القياسي المكون من 12 محطة بسرعة عندما يتطلب الجزء التخشين والتشطيب واللولبة والحز وأدوات طحن متعددة القيادة. يوصي بتوحيد الميزات أثناء مرحلة التصميم للحفاظ على محطات الأدوات:
استخدم أحجام فتحات متسقة عبر تصميم الجزء بالكامل لتجنب تحميل ثلاثة أحجام مختلفة للصنبور.
حافظ على درجات الخيط موحدة حيثما كان ذلك ممكنًا.
توحيد نصف القطر الداخلي المطحون لتقليل عدد المطاحن النهائية الفريدة المطلوبة.
استخدم أدوات متعددة الوظائف مثل مجموعة طواحين الحفر لتحرير محطات البرج.
استخدم أنظمة الأدوات سريعة التغيير لتبديل الإدخالات البالية بسرعة دون فقدان الإزاحات.
خبرة في البرمجة والمشغل
غالبًا ما ينبع فشل التنفيذ من نقص مهارات برمجة CAM المتقدمة. تتطلب مزامنة محاور الدوران المزدوجة، وإدارة عمليات تسليم الأجزاء، وبرمجة مسارات الأدوات متعددة المحاور المتزامنة إنشاء كود G معقد. استثمر في برامج المحاكاة القوية. تقوم التوائم الرقمية بالتحقق من مسارات الأدوات في بيئة افتراضية. فهي تكتشف الحفر، وتحد من التجاوز، وتمنع الأعطال قبل بدء المعالجة الفعلية. يعد تحديث تدريب المشغلين أمرًا إلزاميًا للتعامل مع تعقيدات المعدات متعددة المهام. لا يمكنك وضع مشغل أخضر على آلة ذات محور Y ثنائي المغزل وتوقع النجاح. إنهم بحاجة إلى فهم كيفية قراءة رموز الانتظار المتزامنة في البرنامج وكيفية استرداد الجهاز بأمان في حالة توقف الإنذار عن الدورة في منتصف عملية التسليم.
| للجزء | الهندسي الأساسي | لمنصة التصنيع الموصى بها | الميزة الأساسية |
|---|---|---|---|
| > 70% مقلوب، ويتطلب طحنًا خارج المحور | أسطواني / دوار | مركز الطاحونة الدوارة / مخرطة برج الطاقة | يلغي الإعدادات الثانوية ويحافظ على التركيز. |
| > 80% منشورية، إزالة المواد الثقيلة | كتلة مربعة / مستطيلة | مطحنة 3 محاور، 4 محاور، أو 5 محاور | أقصى صلابة للمغزل للتخشين العدواني. |
| مقلوبة بنسبة 100%، بدون ميزات مطحونة | أسطواني بسيط | مخرطة CNC القياسية ذات المحورين | أدنى معدل عبء بالساعة للهندسة البسيطة. |
| سطح معقد، حفر خارج المركز | غريب الأطوار / تدور | مركز تحول المحور Y | الطحن العمودي الحقيقي دون أخطاء الاستيفاء القطبي. |
خاتمة
قم بإجراء مقارنة دراسة زمنية للأجزاء الأكثر اختناقًا لتحديد فرص تقليل الإعداد.
أرسل نموذج CAD ثلاثي الأبعاد لمكون معقد لإجراء مراجعة محددة لسوق دبي المالي والتوجيه.
قم بتقييم تكاليف الاحتفاظ بمخزون الأعمال قيد التقدم الحالية لديك لتحديد التأثير المالي لاستراتيجية المعالجة 'الإنجاز في واحد'.
قم بمراجعة قدرات برنامج CAM الخاص بك للتأكد من أنه يدعم التزامن ثنائي المغزل والمحاكاة الحركية.
التعليمات
س: ما هو الفرق بين مخرطة CNC وآلة الطحن CNC؟
ج: تقوم مخرطة CNC القياسية فقط بتدوير قطعة العمل مقابل الأدوات الثابتة لإنشاء أجزاء أسطوانية. تضيف آلة الطحن الدوارة أدوات قطع دوارة، ووحدات تحكم متقدمة، وغالبًا ما تكون محاور Y أو B. يتيح ذلك للآلة إجراء عمليات طحن وحفر ونقر معقدة على جزء ثابت أو مفهرس داخل نفس الإعداد.
س: متى يجب أن أستخدم مركز تحويل المحور Y بدلاً من مخرطة الأدوات الحية القياسية؟
ج: المحور Y مطلوب لطحن الأسطح المسطحة، أو قطع الممرات البعيدة عن المركز، أو حفر الثقوب التي لا تتقاطع مع الخط المركزي الدقيق للجزء. تعتمد مخارط الأدوات الحية القياسية على الاستيفاء القطبي، الذي يعاني من التفاوتات الشديدة ويترك تشطيبات سطحية رديئة على الجدران المسطحة.
س: هل يمكن لطاحونة CNC أن تحل محل آلة الطحن ذات 5 محاور بالكامل؟
ج: لا، لقد تم تحسين المطاحن الدوارة للأجزاء التي تبدأ كمخزون قضبان مستديرة أو مصبوبات أسطوانية. آلات الطحن ذات 5 محاور مطلوبة عمومًا لمخزون الكتل المنشورية، وإزالة المواد الثقيلة، والمكونات الهيكلية الفضائية الكبيرة حيث تكون صلابة المغزل الضخمة ضرورية للتخشين القوي.
س: ما هي المواد الأكثر ملاءمة لمخرطة برج الطاقة؟
ج: تشمل المواد الشائعة الألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم والنحاس وسبائك الفولاذ. يؤثر اختيار المواد بشكل مباشر على حدود تآكل الأداة وانحرافها. تتطلب المواد الأكثر صرامة مثل Inconel أو Titanium تغذية وسرعات أقل لمنع إرباك محامل الأداة المدفوعة والتسبب في الثرثرة.
س: كيف يعمل المغزل الفرعي على تحسين الكفاءة في مركز الطحن الدوراني؟
ج: يتيح المغزل الفرعي مفهوم 'الإنجاز في واحد'. فهو يلتقط الجزء من المغزل الرئيسي، ويسمح لأداة الفصل بقطعه، ثم ينهي الجانب الخلفي للمكون. يؤدي هذا إلى التخلص من عمليات الإعداد اليدوية الثانوية، ويقلل من وقت التعامل مع المشغل، ويحافظ على التركيز الصارم بين الميزات الأمامية والخلفية.
مقالات ذات صلة
-
 عزيزي العملاء وشركاء الأعمال، من أجل الامتثال الصارم للقوانين واللوائح الوطنية لمراقبة الصادرات، والوفاء بالالتزامات الدولية، وضمان أن آلات الطحن CNC ومخارط CNC المصدرة لدينا قانونية ومتوافقة تمامًا، فإننا بموجب هذا نخطرك بالسياسات ذات الصلةأخبار الشركة
-
 يدمر غبار الجرافيت الكاشطة أجهزة CNC القياسية. تعرف على سبب أهمية الآلات المتخصصة المقاومة للغبار وطرق الطحن الرطبة أو الجافة المناسبة لإنتاج قطب كهربائي EDM بشكل آمن.أخبار المنتج
-
 توفر مراكز حنفية الحفر خيوطًا عالية السرعة لإنتاج كميات كبيرة. يؤدي فهم حدود عزم دوران عمود الدوران إلى منع حدوث تكسر مكلف للأداة وتحسين أوقات دورات الماكينة.أخبار المنتج