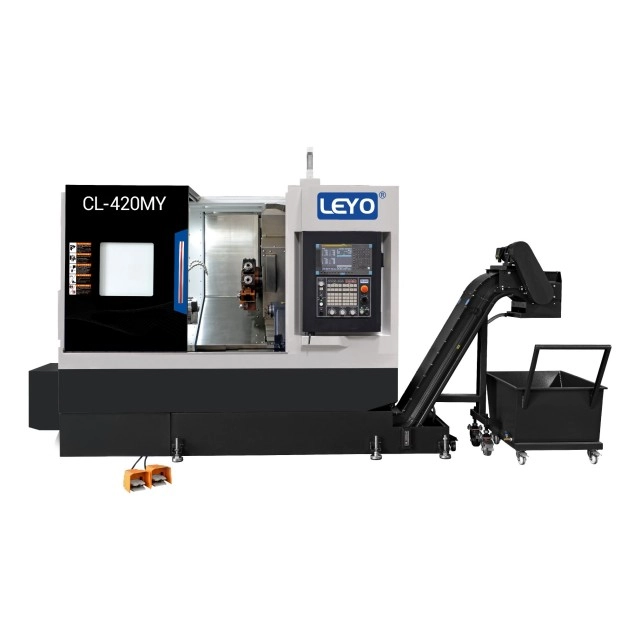
A transferência de componentes semiacabados entre tornos e fresadoras dedicados introduz custos de fabricação ocultos que corroem rapidamente as margens de lucro. Os custos de mão-de-obra inflacionados devido à refixação manual, tempos de fila prolongados entre centros de máquinas e empilhamento de tolerância causado pela mudança de referências criam gargalos de produção persistentes. As equipes de engenharia e compras enfrentam constantemente o desafio de equilibrar as taxas horárias mais altas de máquinas multitarefas avançadas com reduções tangíveis do tempo de ciclo, configurações consolidadas e melhorias significativas de qualidade. Você precisa de uma estrutura de avaliação rigorosa para determinar exatamente quais geometrias de peças, tolerâncias e volumes de produção justificam o roteamento para uma combinação Máquina de torneamento CNC . A usinagem de componentes em uma única configuração elimina o desvio introduzido pela fixação secundária. Compreender as capacidades cinemáticas específicas, as restrições de ferramentas e os volumes de produção de equilíbrio garantem a utilização ideal da máquina e o máximo retorno do investimento.
Redução de Setup: A consolidação de operações em uma única máquina elimina o empilhamento de tolerância causado por múltiplos setups de fixação, melhorando diretamente a precisão da peça.
Geometrias ideais: peças com perfil revolucionado primário que exigem recursos secundários fora do eixo (furos cruzados, planos, rasgos de chaveta) geram o maior ROI.
Relação custo/volume: O custo horário mais alto de um centro de torneamento e fresamento é compensado pela redução da mão de obra e dos tempos de ciclo, especialmente em execuções de produção de médio a alto volume.
Restrições de projeto: Os engenheiros devem levar em conta a folga da ferramenta, a interferência da torre, as limitações internas do filete e a mecânica de transferência do subfuso durante a fase DFM.
O papel estratégico do torno-fresador CNC
Definindo a Arquitetura da Máquina
Tornos padrão de 2 eixos giram uma peça contra uma ferramenta de corte estacionária para criar perfis cilíndricos. As fresas verticais ou horizontais de 3 eixos giram uma ferramenta de corte contra uma peça estacionária para criar características prismáticas. A integração desses dois processos cinemáticos distintos requer uma base mecânica robusta. Uma máquina híbrida combina um fuso de torneamento principal de alto torque com estações de ferramentas acionadas. Essa arquitetura permite que uma única plataforma de máquina execute desbaste pesado de diâmetros externos e fresamento de contorno preciso sem liberar a peça do mandril. Vemos isso no chão de fábrica quando uma única configuração alimentada por barra substitui três operações separadas. Você coloca uma bala bruta e uma peça acabada cai no coletor de peças. A enorme base de ferro fundido fornece o amortecimento necessário para lidar com os cortes interrompidos gerados durante as operações de fresamento em material redondo. Sem essa rigidez, você obtém vibração, acabamento superficial ruim e fresas de topo destruídas.
Esclarecimento de terminologia: ferramentas dinâmicas vs. centros completos
A distinção entre classificações de máquinas evita ineficiências de roteamento. Um básico O torno CNC com ferramentas motorizadas normalmente utiliza uma torre estilo BMT ou VDI equipada com porta-ferramentas motorizados. Essas máquinas lidam com furação radial ou axial simples, rosqueamento e ranhuras básicas. Eles são excelentes para colocar um círculo de furos em um flange. Por outro lado, um completo O centro de torneamento e fresamento geralmente apresenta um cabeçote de fresamento de eixo B independente equipado com seu próprio trocador automático de ferramentas (ATC). Esta cabeça articulada permite contorno contínuo de vários eixos, usinagem simultânea de 5 eixos e operações complexas de superfície que uma torre padrão não pode executar fisicamente. O ATC também resolve o problema de capacidade limitada de ferramentas de uma torre padrão de 12 estações, permitindo carregar 40 ou mais ferramentas para peças aeroespaciais altamente complexas.
Anatomia da Máquina e Qualidade de Saída
A anatomia específica do equipamento determina a complexidade e os limites de tolerância dos componentes usinados. A rigidez da fundição do fuso principal absorve fortes vibrações de torneamento, impactando diretamente o acabamento superficial. Escalas de vidro de alta resolução garantem posicionamento preciso durante cortes de fresamento interpolados. Além disso, a velocidade de processamento do controlador CNC gerencia blocos densos de código G. Os recursos de antecipação de alta velocidade evitam hesitações no caminho da ferramenta durante rotinas complexas de fresamento 3D, evitando marcas de permanência na peça de trabalho. Quando você empurra uma broca de inserção de 1 polegada em aço 4140, você precisa dessa massa para amortecer os harmônicos. A integração de sensores de compensação térmica também desempenha um papel importante. À medida que o fuso aquece durante uma longa produção, a máquina compensa automaticamente os eixos para manter tolerâncias rígidas, garantindo que a primeira parte do turno tenha medidas exatamente iguais às da última peça.
Critérios de sucesso e enquadramento do problema
As metas de fabricação impulsionam a adoção de tecnologia multitarefa. Os objetivos principais incluem:
Alcançar concentricidade estrita entre diâmetros internos/externos torneados e recursos fresados.
Reduzindo o tempo total de entrega eliminando tempos de fila entre departamentos separados de torno e fresadora.
Minimizar a intervenção do operador para reduzir o erro humano e permitir turnos de fabricação sem iluminação.
Consolidação do espaço físico substituindo diversas máquinas legadas por uma única unidade multitarefa.
Perfis de peças ideais para um tornofresador CNC (categorias de soluções)
Corpos Cilíndricos Primários com Fresamento Secundário
As peças cuja geometria principal consiste num perfil revolvido dominam esta categoria. Eixos de transmissão, pinos de alinhamento, flanges de montagem e acoplamentos hidráulicos exigem operações pesadas de torneamento para estabelecer suas dimensões primárias. Conexões roscadas especializadas geralmente exigem recursos secundários, como círculos de furos para parafusos, planos fresados para folga da chave ou ranhuras de lubrificação radial. A execução dessas operações secundárias em uma configuração evita problemas de esgotamento. A máquina mantém o alinhamento perfeito entre os diâmetros torneados e as características fresadas porque a referência permanece constante dentro das mandíbulas do mandril. Se você soltar uma peça para fresar um hexágono em uma máquina separada, você introduzirá instantaneamente alguns décimos de desvio. UM O tornofresador CNC evita isso totalmente. Considere uma válvula de carretel hidráulica. O diâmetro externo deve ser perfeitamente concêntrico com os entalhes de medição fresados internos. Fazer isso em duas configurações garante uma peça rejeitada. Fazer isso em uma configuração garante um ajuste perfeito.
Recursos complexos descentralizados e excêntricos
A usinagem de recursos descentralizados requer cinemática específica. UM O centro de giro do eixo Y fornece movimento perpendicular verdadeiro ao longo da linha central do fuso. Sem um eixo Y físico, as máquinas dependem da interpolação de coordenadas polares, que sincroniza os movimentos dos eixos X e C para simular um corte plano. A interpolação polar geralmente deixa acabamentos superficiais ruins em paredes planas e enfrenta tolerâncias dimensionais restritas porque o eixo C deve inverter constantemente a direção na linha central. O verdadeiro movimento do eixo Y maquina eixos de comando personalizados, coletores hidráulicos e moentes excêntricos com precisão e acabamento superficial superiores. Você obtém paredes planas que realmente são planas com um relógio comparador. O eixo Y também permite fazer furos cruzados que não cruzam o centro da peça, um requisito comum em blocos manifold e fixadores personalizados.
Componentes aeroespaciais e médicos de alta precisão
Os setores aeroespacial e médico exigem perfeição dos componentes usinados. Os parafusos ósseos de titânio requerem formatos de rosca complexos e cabeças de acionamento Torx precisas. Os implantes dentários precisam de microusinagem perfeita. As conexões para fluidos aeroespaciais exigem superfícies de vedação perfeitas para evitar vazamentos catastróficos sob alta pressão. A consistência peça a peça é obrigatória nessas indústrias altamente regulamentadas. O acabamento superficial superior reduz o atrito e o desgaste. A conformidade rigorosa com dimensionamento e tolerância geométrica (GD&T) não é negociável, tornando uma plataforma de usinagem combinada o único método de produção viável para esses componentes críticos. Ao usinar aço inoxidável 316L ou titânio Grau 5, a capacidade de aplicar refrigeração de alta pressão diretamente através da ferramenta em uma configuração rígida aumenta a vida útil da ferramenta e garante excelente escoamento de cavacos, evitando rectificação e arranhões na superfície.
Peças que requerem usinagem back-end (feita em um)
A integração de subfusos define a filosofia de fabricação “feito em um”. O fuso principal usina as características frontais e externas da peça. Uma vez concluídas as operações primárias, o subfuso sincroniza sua velocidade de rotação, avança em direção ao fuso principal e segura a peça. Uma ferramenta de corte separa então o componente da barra. O subfuso retrai e apresenta a parte traseira da peça às ferramentas de corte. A refixação manual é totalmente eliminada. A concentricidade entre os recursos frontais e traseiros permanece absoluta e as operações secundárias desaparecem da folha de roteamento. Isto é especialmente crítico para peças com tolerâncias de comprimento gerais restritas ou recursos na face traseira que devem se alinhar perfeitamente com recursos na face frontal, como engrenagens de sincronização ou acoplamentos personalizados.

Peças mais adequadas para métodos alternativos de usinagem (dimensões de avaliação)
Componentes prismáticos e semelhantes a blocos
As peças a partir de tarugos quadrados ou retangulares pertencem a centros de fresagem verticais ou horizontais. A dinâmica de fixação favorece tornos, acessórios em cauda de andorinha ou configurações de lápide para blocos. Um mandril de torno tem dificuldade para segurar o material quadrado com segurança em altas RPMs, criando graves riscos de segurança e limitando as velocidades do fuso. Além disso, a dinâmica de remoção de material em fresas de 3, 4 ou 5 eixos é otimizada para desbaste pesado de componentes semelhantes a blocos. O torneamento de peças quadradas envolve cortes interrompidos severos que destroem as pastilhas do torno e danificam os rolamentos do fuso. Se a peça tiver 80% de superfícies planas e bolsões, coloque-a em uma fresadora. Tentar forçar um pino quadrado em um furo redondo usinando uma peça em bloco em um torno é uma receita para ferramentas quebradas e material descartado.
Geometrias Rotacionais Simples
Buchas básicas, espaçadores e conexões roscadas padrão não possuem recursos fresados. Esses componentes requerem apenas torneamento, faceamento e furação axial simples. Eles devem permanecer em tornos padrão de 2 eixos. Encaminhar peças simples para uma máquina multitarefa de última geração desperdiça recursos avançados. A maior taxa de carga horária de uma máquina multitarefa corrói rapidamente as margens de lucro em componentes simples. Mantenha máquinas de última geração dedicadas a peças complexas e de alta margem. Se uma peça pode ser concluída em 30 segundos em um torno básico, ocupar um centro multitarefa de meio milhão de dólares para operá-la é uma má gestão da oficina. Você deseja que suas máquinas avançadas cortem contornos complexos, e não tornem arruelas simples.
Remoção de materiais pesados em grandes planos
As compensações de rigidez ditam as decisões de roteamento. O desbaste pesado de grandes superfícies planas requer interfaces cônicas de fuso massivas, como CAT50, BT50 ou HSK100. UM O torno de torre elétrica utiliza rolamentos de ferramentas acionados menores e mecanismos de acoplamento. Submeter a torre da ferramenta motorizada a cargas extremas de fresamento frontal causa vibração intensa. A deflexão da ferramenta aumenta exponencialmente. Centros de fresamento rígido dedicados lidam com fresamento frontal agressivo e bolsões profundos muito melhor do que qualquer torno baseado em torre. Se a impressão exigir o consumo de duas polegadas de aço para ferramentas com uma fresa de facear de 3 polegadas, você precisará de um centro de usinagem horizontal dedicado. As engrenagens da ferramenta elétrica em uma torre de torno simplesmente se desprenderão sob esse tipo de carga radial.
Justificativa de custo e volume (fatores globais que influenciam o valor)
Taxa horária da máquina versus custo total por peça
Uma comparação financeira direta revela o verdadeiro valor do equipamento multitarefa. Um centro de torneamento com capacidade de fresamento suporta uma taxa de carga horária significativamente maior do que um torno independente de 2 eixos. No entanto, avaliar a taxa da máquina isoladamente é falho. Você deve calcular as taxas combinadas de um torno separado, uma fresadora separada e o tempo de manuseio do operador associado necessário para mover a peça entre eles. O processo consolidado elimina o tempo de configuração secundária, reduz o desperdício causado por erros de refixação e, em última análise, reduz o custo total por peça.
Para calcular com precisão o ponto de equilíbrio, avalie os seguintes fatores:
Calcule o tempo de ciclo total na máquina combinada versus os tempos de ciclo combinados de operações separadas de torno e fresadora.
Quantifique o custo de mão de obra do operador que desmonta e monta a operação de fresagem secundária.
Considere a redução da taxa de refugo obtida pela eliminação da transferência manual de peças e das mudanças de referência.
Avalie o valor de tempos de fila reduzidos e atendimento de pedidos mais rápido.
Meça o custo de mandíbulas macias personalizadas e acessórios de fresamento necessários para as operações secundárias.
Limites de volume de produção
Os tamanhos dos lotes impactam fortemente as decisões de roteamento. A produção de volumes médios a altos se beneficia imensamente da abordagem “feito em um”. A economia no tempo de ciclo e a redução de mão de obra se somam a centenas ou milhares de peças. Por outro lado, a prototipagem de baixo volume nem sempre justifica o esforço. A programação CAM complexa, os ajustes de ferramentas e os procedimentos de configuração complexos para fusos duplos levam horas. Para um lote de três peças simples, encaminhá-las para máquinas CNC manuais ou simples separadas pode gerar um tempo de entrega geral mais rápido. No entanto, se você estiver configurando um alimentador de barras para operar 5.000 acessórios de latão sem supervisão no fim de semana, a máquina multitarefa é a única escolha lógica.
Redução de estoque de trabalho em andamento (WIP)
A redução do estoque de trabalho em andamento (WIP) traz benefícios financeiros diretos e mensuráveis. A produção de peças acabadas diretamente de uma máquina melhora o fluxo de caixa imediatamente. Os componentes semiacabados não ficam mais em caixas esperando que uma operação de fresagem fique disponível. O espaço anteriormente ocupado por racks de preparação abre-se para uso produtivo. O rastreamento da produção torna-se simplificado, pois as peças são matéria-prima ou produtos acabados, sem estados semiacabados ambíguos que complicam o sistema ERP. Quando uma peça sai do subfuso, ela vai direto para a inspeção e depois para o envio. Você é pago mais rápido e não tem capital investido em metal semi-acabado no chão de fábrica.
DFM e riscos de implementação (riscos e mitigação)
Folga da ferramenta e interferência da torre
Um envelope de usinagem lotado apresenta restrições físicas severas. Os engenheiros devem projetar peças para evitar colisões dentro da máquina. Os blocos de ferramentas motorizadas sobressaem significativamente da face da torre. Barras de mandrilar longas oscilam perigosamente perto dos invólucros da chapa metálica durante as trocas de ferramentas. As mandíbulas principais do mandril, o subfuso de avanço e a peça compartilham um espaço confinado. O planejamento cuidadoso do caminho da ferramenta e as revisões rigorosas do projeto para capacidade de fabricação (DFM) evitam falhas catastróficas. Você deve modelar as mandíbulas exatas do mandril e as extensões do porta-ferramentas em seu software CAM. Um erro de cálculo de meia polegada pode resultar em um bloco de ferramenta motorizada batendo no subfuso em velocidades de deslocamento rápidas, causando dezenas de milhares de dólares em danos.
Rigidez, deflexão da ferramenta e filetes internos
A rigidez das ferramentas motorizadas tem limites mecânicos estritos. As ferramentas acionadas não conseguem igualar a rigidez dos fusos de fresamento dedicados. Os engenheiros devem limitar a profundidade dos bolsões fresados e evitar cortes pesados e interrompidos que choquem o trem de engrenagens da torre. Projete raios de canto internos apropriados. Filetes generosos permitem o uso de fresas de topo maiores e mais rígidas. Isto minimiza a deflexão da ferramenta, evita a quebra prematura da ferramenta e garante que as paredes fresadas permaneçam perfeitamente perpendiculares às superfícies torneadas. Se um projetista indicar um canto interno afiado na parte inferior de um bolsão de cinco centímetros de profundidade, você terá que usar uma fresa de topo minúscula com um relevo enorme. Essa ferramenta irá desviar, vibrar e estalar. Altere o projeto para permitir um raio de 0,250 polegadas e você poderá usar uma fresa de topo de meia polegada que atravessa o material sem problemas.
Seleção de ferramentas e restrições de capacidade do magazine
As torres possuem um número finito de estações de ferramentas. Uma torre padrão de 12 estações enche rapidamente quando uma peça requer desbaste, acabamento, rosqueamento, canal e múltiplas ferramentas de fresamento acionadas. Recomenda recursos de padronização durante a fase de projeto para conservar as estações de ferramentas:
Use tamanhos de furos roscados consistentes em todo o projeto da peça para evitar carregar três tamanhos de machos diferentes.
Mantenha os passos da linha uniformes sempre que possível.
Padronize os raios fresados internos para minimizar o número de fresas de topo exclusivas necessárias.
Utilize ferramentas multifuncionais, como fresas combinadas de perfuração e chanfro, para liberar estações de torre.
Utilize sistemas de ferramentas de troca rápida para trocar rapidamente pastilhas desgastadas sem perder deslocamentos.
Experiência em programação e operador
O fracasso na implementação geralmente resulta da falta de habilidades avançadas de programação CAM. Sincronizar fusos duplos, gerenciar transferências de peças e programar percursos de ferramentas multieixos simultâneos requer geração complexa de código G. Invista em software de simulação robusto. Os gêmeos digitais verificam caminhos de ferramentas em um ambiente virtual. Eles detectam ranhuras, limitam o deslocamento excessivo e evitam travamentos antes do início da usinagem física. A atualização do treinamento do operador é obrigatória para lidar com as complexidades dos equipamentos multitarefas. Você não pode colocar um operador verde em uma máquina de eixo Y de fuso duplo e esperar sucesso. Eles precisam entender como ler os códigos de espera sincronizados no programa e como recuperar a máquina com segurança se um alarme interromper o ciclo no meio da transferência.
| Característica da peça | Geometria primária | Plataforma de usinagem recomendada | Vantagem primária |
|---|---|---|---|
| >70% Torneado, requer fresamento fora do eixo | Cilíndrico / Revolvido | Centro de torneamento-fresamento/torno de torre elétrica | Elimina configurações secundárias e mantém a concentricidade. |
| >80% de remoção prismática de material pesado | Bloco Quadrado/Retangular | Fresadora de 3 eixos, 4 eixos ou 5 eixos | Rigidez máxima do fuso para desbaste agressivo. |
| 100% torneado, sem recursos fresados | Cilíndrico Simples | Torno CNC padrão de 2 eixos | Menor taxa de carga horária para geometrias simples. |
| Superfície complexa, perfuração descentralizada | Excêntrico / Revolvido | Centro de Torneamento do Eixo Y | Fresamento perpendicular verdadeiro sem erros de interpolação polar. |
Conclusão
Faça uma comparação de estudo de tempo nas peças com gargalos mais frequentes para identificar oportunidades de redução de setup.
Envie um modelo CAD 3D de um componente complexo para um DFM específico e revisão de roteamento.
Avalie seus custos atuais de manutenção de estoque WIP para quantificar o impacto financeiro de uma estratégia de usinagem 'feita em um'.
Audite os recursos do seu software CAM para garantir que ele suporta sincronização de fuso duplo e simulação cinemática.
Perguntas frequentes
P: Qual é a diferença entre um torno CNC e uma fresadora CNC?
R: Um torno CNC padrão apenas gira a peça contra ferramentas estacionárias para criar peças cilíndricas. Uma máquina de torneamento e fresagem adiciona ferramentas de corte rotativas, controladores avançados e, muitas vezes, eixos Y ou B. Isso permite que a máquina execute operações complexas de fresamento, furação e rosqueamento em uma peça torneada estacionária ou indexada dentro da mesma configuração.
P: Quando devo usar um centro de torneamento com eixo Y em vez de um torno de ferramentas elétricas padrão?
R: Um eixo Y é necessário para fresar superfícies planas, cortar rasgos de chaveta descentralizados ou fazer furos que não cruzam a linha central exata da peça. Tornos com ferramentas elétricas padrão dependem de interpolação polar, que luta com tolerâncias rígidas e deixa acabamentos superficiais ruins em paredes planas.
P: Um tornofresador CNC pode substituir completamente uma fresadora de 5 eixos?
R: Não. Os tornofresadores são otimizados para peças que começam como barras redondas ou peças fundidas cilíndricas. As fresadoras de 5 eixos são geralmente necessárias para blocos prismáticos, remoção pesada de material e grandes componentes estruturais aeroespaciais onde a rigidez maciça do fuso é necessária para desbaste agressivo.
P: Quais materiais são mais adequados para um torno mecânico de torre?
R: Os materiais comuns incluem alumínio, aço inoxidável, titânio, latão e ligas de aço. A escolha do material afeta diretamente o desgaste da ferramenta motorizada e os limites de deflexão. Materiais mais resistentes, como Inconel ou titânio, exigem avanços e velocidades reduzidos para evitar sobrecarregar os rolamentos da ferramenta acionada e causar vibração.
P: Como um subfuso melhora a eficiência em um centro de torneamento e fresamento?
R: Um subfuso permite o conceito 'feito em um'. Ele agarra a peça do fuso principal, permite que uma ferramenta de corte a corte e, em seguida, finaliza a parte traseira da peça. Isso elimina configurações manuais secundárias, reduz o tempo de manuseio do operador e mantém estrita concentricidade entre os recursos dianteiro e traseiro.
Artigos relacionados
-
 Prezados clientes e parceiros de negócios, A fim de cumprir rigorosamente as leis e regulamentos nacionais de controle de exportação e cumprir as obrigações internacionais, garantindo que nossas fresadoras CNC e tornos CNC exportados sejam totalmente legais e compatíveis, notificamos você sobre as políticas relevantes coNotícias da empresa
-
 O pó abrasivo de grafite destrói CNCs padrão. Saiba por que máquinas especializadas à prova de poeira e métodos adequados de fresagem a úmido ou a seco são essenciais para a produção segura de eletrodos de EDM.Novidades sobre produtos
-
 Os centros de machos de perfuração oferecem rosqueamento de alta velocidade para produção de alto volume. Compreender os limites de torque do fuso evita quebras dispendiosas de ferramentas e otimiza os tempos de ciclo da máquina.Novidades sobre produtos