



การผลิตแม่พิมพ์ทำให้เกิดข้อผิดพลาดเป็นศูนย์ เมื่อคุณตัดเฉือนรูปทรง 3 มิติที่ซับซ้อน โพรงลึก และแกนที่ซับซ้อน การเบี่ยงเบนระดับไมครอน หรือพื้นผิวที่ไม่ดี จะทำให้เหล็กกล้าเครื่องมือราคาแพงเสียหายทันที ความจริงข้อนี้บังคับให้ผู้ผลิตแม่พิมพ์ต้องสร้างสมดุลในการขจัดวัสดุที่รุนแรงระหว่างการกัดหยาบด้วยความแม่นยำสูงสุดที่จำเป็นสำหรับการผ่านการเก็บผิวละเอียดขั้นสุดท้าย คุณต้องมีอุปกรณ์ที่รองรับการโหลดเศษหนักโดยไม่กระทบต่อความแม่นยำด้านมิติสุดท้ายของช่องแม่พิมพ์
ในขณะที่แมชชีนเซ็นเตอร์ต่างๆ จัดการกับงานโลหะทั่วไป เครื่องกัดแนวตั้ง ยังคงเป็นทรัพย์สินพื้นฐานสำหรับร้านขายแม่พิมพ์ รูปแบบทางกลให้ข้อดีที่ชัดเจนสำหรับงานในโพรง โดยให้แรงโน้มถ่วงเข้ามาช่วยในการวางชิ้นงานและการจัดการเศษในการตั้งค่าเฉพาะ คู่มือนี้ให้กรอบการประเมินทางเทคนิคสำหรับการเลือกอุปกรณ์ที่ตรงตามเกณฑ์ความคลาดเคลื่อนในการผลิตแม่พิมพ์ที่เข้มงวดและความต้องการในการผลิตจำนวนมาก เพื่อให้มั่นใจว่าพื้นที่โรงงานของคุณทำงานได้อย่างมีประสิทธิภาพ
การกำหนดทิศทางของแกนหมุนกำหนดความสามารถ: การวางแนวแกนหมุนในแนวตั้งเหมาะอย่างยิ่งสำหรับการตัดแนวดิ่ง การเจาะ และงานที่มีรายละเอียดซับซ้อนซึ่งจำเป็นในโพรงแม่พิมพ์
ความแข็งแกร่งไม่สามารถต่อรองได้: การขึ้นรูปแม่พิมพ์ในเหล็กกล้าเครื่องมือชุบแข็งที่ประสบความสำเร็จต้องใช้ฐานเครื่องจักรและเสาที่ออกแบบมาเพื่อลดการสั่นสะเทือนและเสถียรภาพทางความร้อนสูงสุด
ระบบควบคุม พื้นผิวสำเร็จของไดรฟ์: เครื่องกัดแนวตั้งที่มีความแม่นยำสูงระดับไฮเอนด์อาศัยความเร็วการประมวลผลขั้นสูงและความสามารถในการมองไปข้างหน้าเพื่อดำเนินการเส้นทางเครื่องมือ CAD/CAM ที่ซับซ้อนโดยไม่ต้องเซาะร่องหรือพูดติดอ่าง
ระบบอัตโนมัติช่วยลดช่องว่าง: การผสานรวมหัววัดสปินเดิลและโต๊ะวางพาเลทแม่เหล็กจะเปลี่ยนโรงงานแนวตั้งแบบสแตนด์อโลนสำหรับการตัดเฉือนแม่พิมพ์ให้เป็นเซลล์การผลิตที่ปรับขนาดได้และมีประสิทธิภาพสูง
บทบาทเชิงกลยุทธ์ของเครื่องกัดแนวตั้งในการทำแม่พิมพ์
การผลิตแม่พิมพ์ที่ประสบความสำเร็จต้องอาศัยข้อกำหนดพื้นฐานที่เข้มงวด ความแม่นยำของมิติจะต้องสม่ำเสมอบนชิ้นงานขนาดใหญ่และมีน้ำหนักมาก เครื่องจักรจะต้องให้ผิวสำเร็จที่เหนือกว่า เพื่อลดเวลาในการขัดด้วยมือ ซึ่งมักจะทำให้การส่งแม่พิมพ์ติดขัด นอกจากนี้ อุปกรณ์จะต้องตัดเฉือนโลหะผสมชุบแข็งอย่างมีประสิทธิภาพ เช่น เหล็กกล้าเครื่องมือ P20, H13 และ S7 การปฏิบัติตามเกณฑ์เหล่านี้จำเป็นต้องใช้เครื่องจักรที่สร้างขึ้นโดยเฉพาะเพื่อความแข็งแกร่งและความแม่นยำ ไม่ใช่แค่การตัดเพื่อการใช้งานทั่วไปเท่านั้น
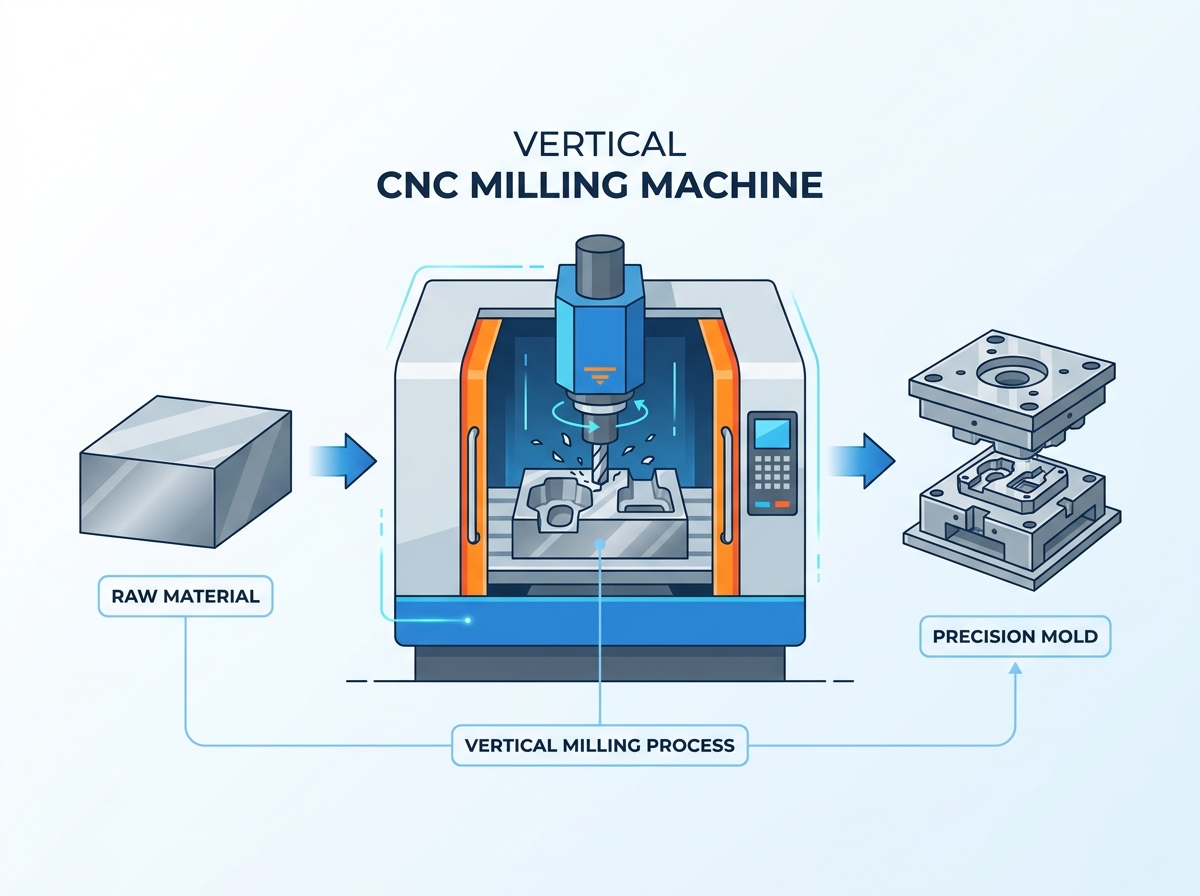
ไดนามิกทางกลของการตั้งค่าแนวตั้งสนับสนุนเป้าหมายการผลิตเหล่านี้โดยตรง เครื่องมือตัดจะหมุนภายในแกนหมุนในแนวตั้งซึ่งเคลื่อนที่ไปตามแกน Z การเคลื่อนไหวของเครื่องจักรที่ควบคุมจะนำทางโต๊ะและชิ้นงานไปตามแกน X และ Y การวางแนวตั้งนี้ช่วยให้แรงโน้มถ่วงช่วยจัดวางชิ้นงานให้ราบกับโต๊ะหรืออุปกรณ์จับยึด ช่วยให้ผู้ปฏิบัติงานมีแนวการมองเห็นที่ชัดเจนและไม่มีสิ่งกีดขวางในระหว่างการตั้งค่าที่ซับซ้อน ซึ่งระบุได้อย่างแม่นยำว่าเครื่องมือเชื่อมต่อกับบล็อกตรงไหน
สปินเดิลแนวตั้งมีความเป็นเลิศในด้านกลยุทธ์เส้นทางเครื่องมือเฉพาะที่ใช้ทุกวันในร้านขายแม่พิมพ์ การดิ่งพรวดจะได้ประโยชน์จากแรงลงโดยตรงที่ใช้ตามแนวแกน Z การเจาะรูที่ซับซ้อนซึ่งจำเป็นสำหรับโพรงแม่พิมพ์และแกนลึกนั้นง่ายต่อการตั้งโปรแกรมและดำเนินการเมื่อเครื่องมือเข้าใกล้จากด้านบน เครื่องจักรเปลี่ยนผ่านวงจรชีวิตของแม่พิมพ์ทั้งหมดได้อย่างราบรื่น
ผู้ปฏิบัติงานวางบล็อกดิบและหยาบวัสดุส่วนเกินออกโดยใช้โรงสีอัตราป้อนสูง
เครื่องจักรจะทำการผ่านการเก็บผิวกึ่งละเอียดเพื่อลดขนาดรูปทรงลงและเหลือเผื่อสต็อกที่สม่ำเสมอ
การผ่านการเก็บผิวละเอียดด้วยความเร็วสูงขั้นสุดท้ายใช้ดอกเอ็นมิลล์บอลที่มีเส้นผ่านศูนย์กลางเล็กเพื่อสร้างรูปร่างช่องสุดท้าย
รอบการเจาะและการต๊าปจะทำให้รูพินของตัวเป่าและช่องระบายความร้อนเสร็จสิ้น
เมื่อคุณประเมินเครื่องจักรสำหรับงานเหล่านี้ คุณต้องมองข้ามข้อกำหนดพื้นฐาน ความสามารถในการยึดพิกัดความเผื่อที่แน่นหนาในขณะที่ทำการกลึงหยาบบล็อกเหล็ก P20 จะเป็นตัวกำหนดมูลค่าที่แท้จริงของอุปกรณ์ หากโครงเครื่องจักรงอในระหว่างการตัดหนัก คุณจะต้องใช้เวลาหลายชั่วโมงในการนั่งบัลลังก์และขัดแม่พิมพ์ขั้นสุดท้ายเพื่อแก้ไขข้อผิดพลาดด้านขนาด
กายวิภาคศาสตร์หลัก: อะไรทำให้เครื่องกัดแนวตั้งสำหรับการตัดเฉือนแม่พิมพ์มีประสิทธิภาพ
Spindle Dynamics: ความเร็วเทียบกับแรงบิด
การเลือกสปินเดิลที่เหมาะสมจะต้องแลกกันโดยตรงระหว่างแรงบิดและความเร็ว สปินเดิลแรงบิดสูงจำเป็นสำหรับการกัดหยาบวัสดุเนื้อแข็ง ให้แรงตัดสูงที่จำเป็นในการผลักหัวกัดปาดหน้าขนาดใหญ่และหัวกัดอัตราป้อนสูงผ่านเหล็กชุบแข็งอย่างรวดเร็ว หัวเกียร์หรือแกนหมุนโดยตรงแบบอินไลน์แรงบิดสูงให้เสียงฮึดฮัดระดับต่ำที่จำเป็นในการขจัดวัสดุปริมาณมากโดยไม่ต้องหยุดนิ่ง
ในทางกลับกัน สปินเดิลความเร็วสูงที่ทำงานที่ 15,000 ถึง 30,000 RPM จำเป็นสำหรับการผ่านการเก็บผิวละเอียด ความเร็วสูงเหล่านี้ช่วยให้เครื่องมือที่มีเส้นผ่านศูนย์กลางขนาดเล็กสามารถเก็บภาพพื้นผิวและโหลดเศษได้อย่างเหมาะสมโดยไม่แตกหัก เมื่อคุณใช้โรงสีลูกบอลขนาด 1/16 นิ้วเพื่อจบมุมที่แคบ คุณต้องมี RPM เพื่อรักษาการตัด หากไม่มีความเร็วเพียงพอ เครื่องมือจะเสียดสีกับวัสดุ ทำให้เกิดความร้อน การโก่งตัว และหักในที่สุด
ตัวเลือกเทเปอร์สปินเดิลส่งผลกระทบอย่างมากต่อความแข็งแกร่งของเครื่องมือและค่ารันเอาท์ที่ความเร็วสูง เทเปอร์ CAT40 มาตรฐานให้แรงจับที่ดีเยี่ยมสำหรับงานแม่พิมพ์ทั่วไปและการกัดหยาบหนัก อย่างไรก็ตาม เทเปอร์ HSK-A63 ให้เบาะนั่งแบบสัมผัสคู่ที่เหนือกว่า การออกแบบหน้าสัมผัสคู่นี้ช่วยลดการโก่งตัวของเครื่องมือและรักษาความเข้มข้นร่วมศูนย์ระหว่างการดำเนินการเก็บผิวสำเร็จด้วยความเร็วสูง ป้องกันรอยสะท้านบนพื้นผิวแม่พิมพ์
| Spindle Taper | ข้อได้เปรียบหลัก | การใช้งานแม่พิมพ์ที่ดีที่สุด | ประสิทธิภาพความเร็วสูง |
|---|---|---|---|
| กสท40 | แรงยึดเกาะสูง มีจำหน่ายอย่างแพร่หลาย | การกัดหยาบหนัก การกัดปาดหน้าขนาดใหญ่ | ปานกลาง (มีแนวโน้มที่จะปากระฆังที่ RPM สุดขีด) |
| HSK-A63 | ที่นั่งแบบสัมผัสคู่มีความแข็งแกร่งสูง | การตกแต่งด้วยความเร็วสูง การสร้างคอนทัวร์แบบ 3 มิติ | ดีเยี่ยม (รักษาความเข้มข้นที่ 20k+ RPM) |
| BBT40 (หน้าสัมผัสคู่) | รวมเครื่องมือ CAT40 เข้ากับหน้าสัมผัส | การกัดหยาบและการเก็บผิวละเอียดแบบผสม | ดีมาก |
ความแข็งแกร่งของโครงสร้าง: รากฐานฐานและเสา
ฐานเครื่องจักรให้ความมั่นคงขั้นพื้นฐานที่จำเป็นสำหรับการทำแม่พิมพ์ ต้องรองรับการสั่นสะเทือนหนักที่เกิดขึ้นเมื่อกัดเหล็กกล้าเครื่องมือชุบแข็ง ฐานขนาดใหญ่ที่มีซี่โครงอย่างดีจะดูดซับความถี่เหล่านี้ ป้องกันการสะท้านบนพื้นผิวแม่พิมพ์ หากฐานไม่มีมวล แรงสั่นสะเทือนจะถ่ายโอนไปยังเครื่องมือตัดโดยตรง ทำลายผิวสำเร็จและลดอายุการใช้งานของเครื่องมือ
การออกแบบคอลัมน์ก็มีความสำคัญไม่แพ้กัน คอลัมน์ที่แข็งแกร่งรองรับหัวสปินเดิลอย่างมั่นคง ต้องต้านทานโมเมนต์การโค้งงอที่รุนแรงระหว่างการดำเนินการพรวดพราดแกน Z อัตราป้อนสูง เมื่อหัวกัดอัตราป้อนสูงเข้าสู่การตัด มันจะดันกลับเข้ากับสปินเดิล เสาที่อ่อนแอจะโค้งไปด้านหลัง ทำให้เครื่องมือตัดตื้นและทิ้งวัสดุส่วนเกินไว้บนชิ้นงาน
การเลือกวัสดุสำหรับโครงเครื่องจักรจะกำหนดความสามารถในการรองรับแรงกระแทก เหล็กหล่อยังคงเป็นมาตรฐานอุตสาหกรรม โดยให้การดูดซับแรงสั่นสะเทือนที่ดีเยี่ยมและความแข็งแกร่งของโครงสร้าง เหล็กหล่อมีฮาไนต์มีโครงสร้างเกรนที่หนาแน่นและสม่ำเสมอซึ่งเหมาะสำหรับเครื่องมือกลโดยเฉพาะ เครื่องจักรขั้นสูงบางเครื่องใช้โครงสร้างคอนกรีตโพลีเมอร์ คอนกรีตโพลีเมอร์ยังช่วยลดแรงสั่นสะเทือนและเสถียรภาพทางความร้อนที่เหนือกว่าเมื่อเทียบกับเหล็กหล่อแบบดั้งเดิม ทำให้เป็นที่ต้องการอย่างมากสำหรับงานแม่พิมพ์ที่มีความแม่นยำสูงพิเศษ
การกำหนดค่าแกนและแนวทาง
การเลือกแนวทางกำหนดวิธีที่เครื่องจักรจัดการกับแรงตัดและการเคลื่อนไหวที่รวดเร็ว รางนำเชิงเส้นตรงให้อัตราการเคลื่อนที่ที่รวดเร็วยิ่งขึ้นและแรงเสียดทานต่ำลง พวกเขาใช้ตลับลูกปืนเม็ดกลมหรือแบริ่งลูกกลิ้งหมุนเวียนบนรางโปรไฟล์ ระบบนำทางเชิงเส้นตรงแบบลูกกลิ้งให้ความสมดุลระหว่างความเร็วและความแข็งแกร่ง ทำให้มีประสิทธิภาพสูงในการผ่านการเก็บผิวละเอียดที่เบาและความเร็วสูง ซึ่งเครื่องจักรจะต้องเปลี่ยนทิศทางอย่างรวดเร็ว
ช่องทางแบบกล่องให้ความแข็งแกร่งที่เหนือกว่าและการลดแรงสั่นสะเทือน ประกอบด้วยช่องทางเหล็กหล่อแข็งที่เลื่อนเข้าหากัน โดยคั่นด้วยฟิล์มน้ำมันบางๆ (เทอร์ไซต์) มีพื้นที่สัมผัสพื้นผิวขนาดใหญ่ ทำให้เหมาะสำหรับการกัดหยาบหนักในโลหะแข็ง อย่างไรก็ตาม ช่องทางกล่องประสบปัญหาการลื่นไถลที่อัตราการป้อนต่ำมาก ซึ่งอาจส่งผลเสียต่อผิวสำเร็จในระหว่างการสร้างโครงร่างที่ช้าและแม่นยำ
ความสามารถในการเคลื่อนที่ของแกนต้องสอดคล้องกับเป้าหมายการผลิตของร้านค้า การเคลื่อนที่ X, Y และ Z จะต้องรองรับขนาดฐานแม่พิมพ์สูงสุดที่โรงงานตั้งใจจะผลิต บวกกับระยะห่างสำหรับเครื่องมือและการทำงาน การเคลื่อนที่ของแกน Z ที่ไม่เพียงพอจะจำกัดความสามารถในการตัดเฉือนช่องลึก การใช้ตัวจับยึดเครื่องมือที่ยาว หรือบูรณาการโต๊ะหมุนสำหรับการตัดเฉือนหลายด้านอย่างรุนแรง
การประเมินเครื่องกัดแนวตั้งที่มีความแม่นยำ
ระบบควบคุม CNC และกำลังการประมวลผล
การสร้างแม่พิมพ์ต้องใช้การควบคุม CNC ขั้นสูงที่สามารถจัดการไฟล์โค้ดขนาดใหญ่ที่สร้างโดยซอฟต์แวร์ CAM สมัยใหม่ได้ ก เครื่องกัดแนวตั้งที่มีความแม่นยำ อาศัยความเร็วในการประมวลผลบล็อกสูง อัลกอริธึมการมองไปข้างหน้าขั้นสูงจะอ่านโค้ดหลายพันบรรทัดก่อนการตัดจริง พลังการประมวลผลนี้ช่วยป้องกันไม่ให้เครื่องกระตุกในระหว่างการสร้างโครงร่าง 3D ที่ซับซ้อน
เมื่อเครื่องจักรติดขัด เครื่องมือจะค้างอยู่บนวัสดุเพียงเสี้ยววินาที การคงอยู่นี้ทำให้เครื่องมือเสียดสี ทำให้เกิดความร้อน และทิ้งรอยเซาะหรือรอยเหลี่ยมเพชรพลอยที่มองเห็นได้บนพื้นผิว การมองไปข้างหน้าด้วยความเร็วสูงช่วยให้มั่นใจได้ถึงการเคลื่อนที่ของแกนที่ราบรื่นและต่อเนื่องโดยการคำนวณเส้นโค้งความเร่งและความหน่วงที่เหมาะสมที่สุดสำหรับเรขาคณิตที่ตั้งโปรแกรมไว้ การเคลื่อนไหวที่ราบรื่นนี้แปลเป็นพื้นผิวที่เหมือนกระจกโดยตรง ซึ่งช่วยลดความจำเป็นในการขัดด้วยมือได้อย่างมาก
คุณต้องตรวจสอบความสามารถในการประมวลผลข้อมูลของตัวควบคุม มองหาส่วนควบคุมที่มีโหมดการตัดเฉือนความเร็วสูง (HSM) โดยเฉพาะ โหมดเหล่านี้ช่วยให้ผู้ปฏิบัติงานปรับพฤติกรรมของเครื่องจักร โดยจัดลำดับความสำคัญของความแม่นยำของมิติที่เข้มงวดหรือการเคลื่อนไหวที่ราบรื่นและเร็วขึ้น ขึ้นอยู่กับการทำงานเฉพาะที่กำลังดำเนินการ
เสถียรภาพทางความร้อนและการชดเชย
การขยายตัวเนื่องจากความร้อนถือเป็นความจริงที่รุนแรงในระหว่างรอบการตกแต่งที่ยาวนาน โปรแกรมการตกแต่งแม่พิมพ์มักจะทำงานแบบอัตโนมัติเป็นเวลา 10 ถึง 20 ชั่วโมง ความร้อนที่เกิดจากแบริ่งแกนหมุน แรงเสียดทานของบอลสกรู และความผันผวนของอุณหภูมิโดยรอบของร้านค้า ส่งผลให้โครงเครื่องขยายและหดตัว การเคลื่อนตัวของความร้อนนี้ทำลายค่าเผื่อที่จำกัด ทำให้เกิดเส้นที่ไม่ตรงกันซึ่งเครื่องมือต่างๆ ผสมผสานกัน
การลดความเสี่ยงนี้ต้องใช้ฮาร์ดแวร์และซอฟต์แวร์เฉพาะ ชิลเลอร์สปินเดิลจะหมุนเวียนของเหลวควบคุมอุณหภูมิรอบๆ คาร์ทริดจ์สปินเดิลเพื่อรักษาอุณหภูมิการทำงานให้คงที่ บอลสกรูกลวงที่มีการระบายความร้อนภายในช่วยป้องกันการเติบโตของแกนในระหว่างการเคลื่อนไหวที่รวดเร็วและซ้ำๆ หากไม่มีการระบายความร้อนด้วยบอลสกรู แรงเสียดทานจะทำให้สกรูร้อนขึ้น ส่งผลให้สกรูยาวขึ้นและทำให้เกิดข้อผิดพลาดในการวางตำแหน่ง
ซอฟต์แวร์ชดเชยความร้อนแบบเรียลไทม์ใช้เซ็นเซอร์ที่วางอย่างมีกลยุทธ์ทั่วทั้งเครื่องหล่อ ส่วนควบคุมจะตรวจสอบอุณหภูมิเหล่านี้และใช้อัลกอริธึมเพื่อคาดการณ์และปรับการเคลื่อนตัวของความร้อนแบบไดนามิก โดยจะใช้ไมโครออฟเซ็ตกับแกน เพื่อให้แน่ใจว่าส่วนปลายของเครื่องมือยังคงอยู่ในตำแหน่งที่โปรแกรมกำหนด โดยไม่คำนึงว่าการหล่อของเครื่องจักรจะขยายออกไปมากเพียงใด
การทำงานและระบบอัตโนมัติในกระบวนการ
การทำงานที่ได้มาตรฐานจะเปลี่ยนอัตราการใช้เครื่องจักร โต๊ะพาเลทแม่เหล็กและระบบจับยึดจุดศูนย์ช่วยให้สามารถตั้งค่า 'วิศวกรรมศูนย์' ได้ ผู้ปฏิบัติงานเตรียมวัตถุดิบบนพาเลทด้านนอกเครื่องจักร ขณะที่สปินเดิลกำลังตัดส่วนอื่น เมื่องานก่อนหน้าเสร็จสิ้น พาเลทใหม่จะล็อคเข้าที่ทันทีด้วยความแม่นยำระดับไมครอนที่สามารถทำซ้ำได้ ซึ่งช่วยลดเวลาหยุดทำงานระหว่างการตั้งค่าได้อย่างมาก
การตรวจสอบระหว่างกระบวนการช่วยเพิ่มความสามารถในการผลิตและการควบคุมคุณภาพให้ดียิ่งขึ้น การรวมหัววัดสปินเดิลเข้าด้วยกันทำให้สามารถจัดตำแหน่งชิ้นส่วนได้อัตโนมัติ หัววัดจะค้นหาตำแหน่งชิ้นงาน อัปเดตการชดเชยงานโดยอัตโนมัติ และตรวจสอบขนาดที่สำคัญก่อนที่ชิ้นส่วนจะออกจากเครื่องจักร ระบบอัตโนมัตินี้ช่วยลดเวลาการตั้งค่า ขจัดข้อผิดพลาดในการจัดตำแหน่งโดยคน และช่วยให้สามารถตัดเฉือนแบบอัตโนมัติได้ด้วยความมั่นใจ
หัววัดการตั้งค่าเครื่องมือมีความสำคัญไม่แพ้กัน ผู้ตั้งเครื่องมือเลเซอร์จะวัดความยาวและเส้นผ่านศูนย์กลางของเครื่องมือที่ RPM ในการทำงาน โดยคำนึงถึงการเติบโตของสปินเดิลและการเบี่ยงเบนหนีศูนย์ของเครื่องมือ นอกจากนี้ยังตรวจจับเครื่องมือที่เสียหายโดยอัตโนมัติ โดยหยุดเครื่องจักรก่อนที่เครื่องตัดที่หักจะทำลายชิ้นงานหรือทำให้เกิดการชนกัน
การกัดแนวตั้งและแนวนอน: ข้อเสียในการผลิตแม่พิมพ์
เมื่อใดจึงควรเลือกแนวตั้ง
ก โรงสีแนวตั้งสำหรับการตัดเฉือนแม่พิมพ์ ต้องใช้เงินลงทุนเริ่มแรกต่ำกว่าเมื่อเปรียบเทียบกับทางเลือกแนวนอน นอกจากนี้ยังใช้พื้นที่ขนาดเล็กกว่ามากอีกด้วย สิ่งนี้ทำให้ร้านแม่พิมพ์อิสระมีความน่าสนใจอย่างมากในการเพิ่มรูปแบบโรงงานและงบประมาณรายจ่ายฝ่ายทุนให้สูงสุด
เค้าโครงแนวตั้งแสดงให้เห็นถึงความเหนือกว่าที่ชัดเจนในการใช้งานเฉพาะด้าน งานเจาะโดยละเอียดได้ประโยชน์จากการวางแนวแกน Z แนวตั้ง ช่วยให้แรงผลักดันส่งตรงลงไปที่โต๊ะเครื่องจักรที่แข็งแกร่ง การเจาะรูพินอีเจ็คเตอร์ลึกนั้นตรงไปตรงมาและมีความแม่นยำสูง การตัดเฉือนส่วนประกอบแม่พิมพ์ที่มีลักษณะคล้ายแผ่นเรียบจะง่ายขึ้นโดยธรรมชาติเมื่อแรงโน้มถ่วงจับแผ่นให้ราบกับโต๊ะ ช่วยลดความยุ่งยากในการทำงาน
โดยทั่วไปแล้วผู้ปฏิบัติงานพบว่าเครื่องจักรแนวตั้งติดตั้งและตรวจสอบได้ง่ายกว่า ทางเข้าด้านหน้าแบบเปิดช่วยให้สามารถบรรทุกฐานแม่พิมพ์ที่มีน้ำหนักมากได้ง่ายโดยใช้เครนเหนือศีรษะ ผู้ปฏิบัติงานสามารถยืนอยู่ด้านหน้าเครื่องจักรได้โดยตรง และตรวจสอบเส้นทางของเครื่องมือและการไหลของน้ำหล่อเย็นด้วยสายตา ซึ่งมีความสำคัญอย่างยิ่งในการพิสูจน์ผลิตภัณฑ์ในบทความแรก
การจัดการความท้าทายในการอพยพชิป
การกัดแนวตั้งมีจุดอ่อนหลักประการหนึ่งในการทำงานในโพรงลึก แรงโน้มถ่วงดักเศษที่ด้านล่างของกระเป๋า หากไม่ขจัดเศษออกทันที เครื่องตัดจะตัดเศษออก ส่งผลให้พื้นผิวมีคุณภาพไม่ดี การสึกหรอของเครื่องมือเร็วขึ้น และการแตกหักของเครื่องมืออย่างรุนแรง การตัดเฉือนเศษที่ชุบแข็งแล้วจะทำให้ดอกเอ็นมิลล์คาร์ไบด์เสียหายได้ภายในไม่กี่วินาที
การบรรเทาความท้าทายนี้ต้องใช้คุณสมบัติเฉพาะของเครื่องจักรและกลยุทธ์การเขียนโปรแกรม ระบบจ่ายน้ำหล่อเย็นผ่านสปินเดิลแรงดันสูง (TSC) จะไล่เศษออกจากช่องลึก ให้การหล่อลื่นและเคลียร์พื้นที่การตัดไปพร้อมๆ กัน อากาศที่ตั้งโปรแกรมได้จะพ่นเศษที่ชัดเจนเมื่อตัดแบบแห้ง ซึ่งมักจำเป็นเพื่อหลีกเลี่ยงการเปลี่ยนแปลงจากความร้อนบนเครื่องมือคาร์ไบด์ที่เคลือบในระหว่างการกัดแข็ง
กลยุทธ์เส้นทางเครื่องมือ CAM แบบพิเศษยังช่วยจัดการปริมาณเศษในช่องลึกอีกด้วย วิธีการไล่ระดับและการเข้าแบบขดลวดช่วยลดการกระแทกเบื้องต้นบนเครื่องมือ รอบการเจาะของ Peck จะแบ่งเศษออกเป็นขนาดต่างๆ ที่สามารถจัดการได้ ระบบเป่าลมที่รวมอยู่ในผิวหน้าของสปินเดิลช่วยให้มีกระแสลมอย่างต่อเนื่อง เพื่อให้บริเวณการตัดชัดเจนเมื่อไม่ใช้งาน TSC
ความเสี่ยงในการดำเนินการและกลยุทธ์การบรรเทาผลกระทบ
การโก่งตัวของเครื่องมือและความล้มเหลวของการตกแต่งพื้นผิว
การใช้เครื่องมือที่มีระยะยื่นยาวสำหรับโพรงแม่พิมพ์ที่ลึกทำให้เกิดความเสี่ยงที่สำคัญ เครื่องมือขนาดยาวขาดความแข็งแกร่ง สิ่งนี้นำไปสู่การสะท้าน ผิวสำเร็จที่ไม่ดี และความไม่ถูกต้องของขนาดอย่างรุนแรง เครื่องมือเบี่ยงออกจากการตัด ส่งผลให้มีวัสดุส่วนเกินอยู่บนผนังแม่พิมพ์ เมื่อเครื่องมือเบี่ยงเบนไป รูปทรงการตัดที่มีประสิทธิภาพจะเปลี่ยนไปด้วย ส่งผลให้เครื่องมือสึกหรออย่างไม่อาจคาดเดาได้
การบรรเทาผลกระทบต้องใช้แนวทางที่มีหลายแง่มุม ระบุเครื่องจักรที่มีความแข็งแบบไดนามิกสูงเพื่อต้านทานการสั่นสะเทือน ใช้ตัวจับยึดเครื่องมือแบบหดตัวเพื่อให้แรงยึดจับสูงสุดและรันเอาท์น้อยที่สุด ตัวจับยึดแบบหดตัวให้โปรไฟล์ที่สมมาตรซึ่งช่วยรักษาสมดุลที่ RPM สูง ใช้ซอฟต์แวร์ CAM เพื่อสร้างเส้นทางเครื่องมือที่มีส่วนร่วมอย่างต่อเนื่อง
วิธีการกัดแบบโทรคอยด์ทำให้ภาระงานของเครื่องมือมีความสม่ำเสมอ ลดการโก่งตัวแม้จะใช้เครื่องมือที่มีระยะยื่นยาวก็ตาม ด้วยการสเต็ปโอเวอร์ในแนวรัศมีแสงที่อัตราป้อนสูง เครื่องมือจะหลีกเลี่ยงการฝังตัวที่มุม รักษาความหนาของเศษให้คงที่ และป้องกันความล้มเหลวร้ายแรง
คอขวดในการบูรณาการ CAD/CAM
มีประสิทธิภาพสูง เครื่องกัดซีเอ็นซีแนวตั้ง มีปัญหาคอขวดได้ง่ายด้วยซอฟต์แวร์ที่ล้าสมัย โพสต์โปรเซสเซอร์ที่ไม่ดีไม่สามารถใช้ความสามารถเต็มรูปแบบของเครื่องได้ หากระบบ CAM ไม่สามารถส่งออกโค้ดพื้นผิวความเร็วสูงได้ หรือหากโพสต์โปรเซสเซอร์ส่งข้อมูลแบบจุดต่อจุด แทนที่จะเป็นส่วนโค้งที่ราบเรียบ แสดงว่าฮาร์ดแวร์ขั้นสูงของเครื่องไม่ได้ใช้งาน
ตรวจสอบให้แน่ใจว่าการควบคุมเครื่องจักรใหม่เข้ากันได้กับระบบนิเวศ CAD/CAM ที่มีอยู่ของร้านค้าอย่างสมบูรณ์ งบประมาณโดยเฉพาะสำหรับการพัฒนาหลังโปรเซสเซอร์แบบกำหนดเองในระหว่างขั้นตอนการซื้อ โพสต์โปรเซสเซอร์ที่ดีจะส่งออกรหัส HSM คำสั่งน้ำหล่อเย็น และรอบของโพรบที่ถูกต้องโดยอัตโนมัติ
ลงทุนในการฝึกอบรมผู้ปฏิบัติงานเพื่อให้แน่ใจว่าโปรแกรมเมอร์เข้าใจวิธีใช้ประโยชน์จากรอบการตัดเฉือนขั้นสูงและมองไปข้างหน้า เครื่องจักรมีความสามารถพอๆ กับโค้ดที่ขับเคลื่อนมันเท่านั้น การฝึกอบรมทำให้มั่นใจได้ว่าทีมของคุณจะได้รับผลตอบแทนจากการลงทุนสูงสุดจากอุปกรณ์ใหม่
บทสรุป
ตรวจสอบขนาดแม่พิมพ์ในปัจจุบันและความแข็งของวัสดุเพื่อกำหนดแรงบิดของสปินเดิลและข้อกำหนดการเคลื่อนที่ของแกนที่แน่นอน ก่อนที่จะติดต่อกับผู้จำหน่าย
ผู้ผลิตเครื่องมือกลต้องทดสอบการตัดเกรดเหล็กกล้าเครื่องมือเฉพาะของคุณ เพื่อตรวจสอบการอ้างสิทธิ์เกี่ยวกับคุณภาพผิวสำเร็จและอัตราการขจัดคราบตามปริมาตร
ติดตั้งเครื่องมือแบบหดตัวและระบบจับยึดแบบจุดศูนย์ทันทีเมื่อติดตั้งเครื่องจักร เพื่อเพิ่มเวลาทำงานของสปินเดิลให้สูงสุดและลดปัญหาคอขวดในการตั้งค่า
กำหนดเวลาการฝึกอบรมซอฟต์แวร์ CAM โดยเฉพาะสำหรับโปรแกรมเมอร์ของคุณ เพื่อให้แน่ใจว่าพวกเขาจะสามารถสร้างเส้นทางเครื่องมือที่มีความเร็วสูงและมีส่วนร่วมอย่างต่อเนื่องซึ่งจำเป็นสำหรับการตัดเฉือนแม่พิมพ์สมัยใหม่
คำถามที่พบบ่อย
ถาม: อะไรคือความแตกต่างระหว่างเครื่องกัดแนวตั้งแบบมาตรฐานและเครื่องกัดแนวตั้งที่มีความแม่นยำ?
ตอบ: ศูนย์ความแม่นยำถูกสร้างขึ้นมาโดยเฉพาะสำหรับพิกัดความเผื่อที่แคบ มีคุณลักษณะเสริมความแข็งแกร่งของโครงสร้าง โดยมักใช้การหล่อที่หนักกว่าหรือคอนกรีตโพลีเมอร์ ประกอบด้วยการชดเชยความร้อนแบบแอคทีฟเพื่อจัดการการเติบโตของความร้อน นอกจากนี้ ยังใช้พลังการประมวลผล CNC ขั้นสูงพร้อมการมองไปข้างหน้าด้วยความเร็วสูงเพื่อจัดการกับพื้นผิว 3D ที่ซับซ้อนโดยไม่กระตุก
ถาม: เหตุใดความเร็วของสปินเดิลจึงมีความสำคัญในเครื่องกัดแนวตั้งสำหรับการตัดเฉือนแม่พิมพ์
ตอบ: ต้องใช้ความเร็วแกนหมุนสูงในการผ่านการเก็บผิวละเอียด การตกแต่งแม่พิมพ์อาศัยเครื่องมือที่มีเส้นผ่านศูนย์กลางขนาดเล็กในการเข้าถึงมุมแคบและรายละเอียดที่ซับซ้อน เพื่อให้ได้ความเร็วพื้นผิวและโหลดเศษที่ถูกต้องโดยไม่ทำให้เครื่องมือขนาดเล็กเหล่านี้เสียหาย สปินเดิลจะต้องหมุนที่ RPM ที่สูงมาก ซึ่งมักจะเกิน 15,000 RPM
ถาม: เครื่องกัดซีเอ็นซีแนวตั้งจัดการกับงานกัดช่องลึกได้อย่างไร
ตอบ: การตัดเฉือนโพรงลึกทำให้เกิดความท้าทายในการคายเศษเนื่องจากแรงโน้มถ่วง เครื่องจักรจะจัดการสิ่งนี้โดยการใช้น้ำหล่อเย็นผ่านสปินเดิลแรงดันสูง (TSC) หรือการเป่าลมแบบตั้งโปรแกรมได้เพื่อไล่เศษออกจากช่อง ผู้ปฏิบัติงานยังใช้เส้นทางเครื่องมือพิเศษเพื่อจัดการการมีส่วนร่วมและป้องกันการตัดเศษ
ถาม: เครื่องกัดแนวตั้งสามารถตัดเหล็กกล้าเครื่องมือชุบแข็งได้หรือไม่
ก. ใช่. การตัดเหล็กกล้าเครื่องมือชุบแข็งจำเป็นต้องมีการตั้งค่าเครื่องจักรที่เข้มงวด ความสำเร็จขึ้นอยู่กับรางบ็อกซ์ที่มีน้ำหนักมากหรือลิเนียร์ไกด์ขนาดใหญ่พิเศษ สปินเดิลแรงบิดสูงสำหรับการกัดหยาบ และฐานขนาดใหญ่เพื่อดูดซับแรงสั่นสะเทือน การใช้เครื่องมือคาร์ไบด์เคลือบที่เหมาะสมและตัวจับยึดเครื่องมือแบบแข็งก็เป็นสิ่งจำเป็นเช่นกัน
ถาม: การชดเชยความร้อนมีบทบาทอย่างไรในการผลิตแม่พิมพ์
ตอบ: รอบการตกแต่งแม่พิมพ์มักจะใช้เวลานานหลายชั่วโมง ในช่วงเวลานี้ ความร้อนจากสปินเดิลและมอเตอร์จะทำให้การหล่อของเครื่องจักรและบอลสกรูขยายตัว การชดเชยความร้อนใช้เซ็นเซอร์และซอฟต์แวร์เพื่อปรับตำแหน่งแกนแบบไดนามิก เพื่อให้มั่นใจว่ามีการรักษาความแม่นยำระดับไมครอนตลอดรอบการทำงานที่ยาวนาน
ถาม: ฉันจะเลือกเครื่องกัดแนวตั้งแบบ 3 แกนและ 5 แกนสำหรับแม่พิมพ์ได้อย่างไร
ตอบ: เครื่องจักร 3 แกนนั้นง่ายกว่า ต้นทุนน้อยกว่า และจัดการกับแผ่นแม่พิมพ์มาตรฐานส่วนใหญ่และโพรงที่ไม่ซับซ้อนได้ เครื่องจักร 5 แกนจำเป็นสำหรับแม่พิมพ์ที่มีความซับซ้อนสูง ช่วยให้เข้าถึงเครื่องมือได้สั้นลงโดยการเอียงชิ้นงาน ซึ่งช่วยลดการโก่งตัวของเครื่องมือ ปรับปรุงผิวสำเร็จ และลดการตั้งค่าด้วยตนเองหลายครั้ง
บทความที่เกี่ยวข้อง
-
 เรียน ลูกค้าและหุ้นส่วนธุรกิจ เพื่อให้ปฏิบัติตามกฎหมายและข้อบังคับควบคุมการส่งออกของประเทศอย่างเคร่งครัด และเพื่อปฏิบัติตามพันธกรณีระหว่างประเทศ เพื่อให้มั่นใจว่าเครื่องกัด CNC และเครื่องกลึง CNC ที่ส่งออกของเรานั้นถูกกฎหมายและเป็นไปตามข้อกำหนดอย่างสมบูรณ์ เราขอแจ้งให้คุณทราบถึงนโยบายที่เกี่ยวข้องร่วมข่าวบริษัท
-
 ฝุ่นกราไฟท์ที่มีฤทธิ์กัดกร่อนทำลาย CNC มาตรฐาน เรียนรู้ว่าเหตุใดเครื่องจักรเฉพาะทางกันฝุ่นและวิธีการกัดแบบเปียกหรือแห้งที่เหมาะสมจึงมีความสำคัญต่อการผลิตอิเล็กโทรด EDM ที่ปลอดภัยข่าวผลิตภัณฑ์
-
 ดอกต๊าปตรงกลางให้การกลึงเกลียวความเร็วสูงสำหรับการผลิตปริมาณมาก การทำความเข้าใจขีดจำกัดแรงบิดของสปินเดิลช่วยป้องกันการแตกหักของเครื่องมือที่มีราคาแพง และปรับปรุงเวลารอบการทำงานของเครื่องจักรให้เหมาะสมข่าวผลิตภัณฑ์


