



إنتاج القالب لا يترك أي مجال للخطأ. عندما تقوم بتصنيع أشكال هندسية ثلاثية الأبعاد معقدة، أو تجاويف عميقة، أو نوى معقدة، فإن الانحرافات على مستوى الميكرون أو التشطيبات السطحية الرديئة تؤدي إلى التخلص على الفور من فولاذ الأدوات باهظ الثمن. هذا الواقع يجبر صانعي القوالب على تحقيق التوازن بين إزالة المواد العدوانية أثناء التخشين مع الدقة القصوى المطلوبة لتمرير التشطيب النهائي. أنت بحاجة إلى معدات تتعامل مع أحمال الرقائق الثقيلة دون المساس بدقة الأبعاد النهائية لتجويف القالب.
في حين أن مراكز التصنيع المختلفة تتعامل مع الأعمال المعدنية العامة، فإن تظل آلة الطحن العمودي هي الأصل الأساسي لمحلات القوالب. يوفر تصميمها الميكانيكي مزايا مميزة لأعمال التجويف، مما يسمح للجاذبية بالمساعدة في وضع قطع العمل وإدارة الرقائق في إعدادات محددة. يوفر هذا الدليل إطارًا للتقييم الفني لاختيار المعدات التي تلبي التفاوتات الصارمة في صنع القوالب ومتطلبات الإنتاج الثقيلة، مما يضمن تشغيل أرضية متجرك بكفاءة.
اتجاه المغزل يحدد القدرة: إن محاذاة المغزل العمودي مناسبة بشكل فريد للقطع الغاطس، والحفر، والأعمال التفصيلية المعقدة المطلوبة في تجاويف القالب.
الصلابة غير قابلة للتفاوض: تتطلب عملية تصنيع القوالب الناجحة في فولاذ الأدوات المتصلب قاعدة آلة وعمودًا مصممين لتحقيق أقصى قدر من تخفيف الاهتزاز والثبات الحراري.
تعمل أنظمة التحكم على تشطيب السطح: يعتمد مركز الطحن العمودي عالي الدقة على سرعات المعالجة المتقدمة وقدرات التطلع إلى الأمام لتنفيذ مسارات أدوات CAD/CAM المعقدة دون حدوث تلاعب أو تباطؤ.
الأتمتة تسد الفجوة: يؤدي دمج مجسات المغزل وطاولات البليت المغناطيسية إلى تحويل طاحونة عمودية مستقلة لتصنيع القوالب إلى خلية إنتاج قابلة للتطوير وعالية الكفاءة.
الدور الاستراتيجي لآلة الطحن العمودي في صناعة القوالب
يعتمد إنتاج القالب الناجح على متطلبات أساسية صارمة. يجب أن تظل دقة الأبعاد ثابتة عبر قطع العمل الكبيرة والثقيلة. يجب أن توفر الماكينة تشطيبًا فائقًا للسطح لتقليل وقت التلميع اليدوي، والذي غالبًا ما يؤدي إلى اختناقات في توصيل القالب. علاوة على ذلك، يجب على المعدات أن تعمل بكفاءة على تصنيع السبائك المقوية مثل فولاذ الأدوات P20، H13، وS7. ويتطلب استيفاء هذه المعايير ماكينة مصممة خصيصًا لتحقيق الصلابة والدقة، وليس فقط القطع للأغراض العامة.
تدعم الديناميكيات الميكانيكية للإعداد الرأسي أهداف أرضية المتجر هذه بشكل مباشر. تدور أداة القطع داخل مغزل ذو اتجاه رأسي يتحرك على طول المحور Z. تعمل حركة الماكينة التي يتم التحكم فيها على توجيه الطاولة وقطعة العمل على طول المحورين X وY. يسمح هذا الاتجاه الرأسي للجاذبية بالمساعدة في وضع قطعة العمل بشكل مسطح على الطاولة أو التركيب. فهو يوفر للمشغلين خط رؤية واضحًا وخاليًا من العوائق أثناء عمليات الإعداد المعقدة، مما يشير بالضبط إلى مكان تعشيق الأداة للكتلة.
يتفوق المغزل الموجه عموديًا في إستراتيجيات مسار الأدوات المحددة المستخدمة يوميًا في متاجر القوالب. تستفيد عمليات الغطس من القوة الهبوطية المباشرة المطبقة على طول المحور Z. من السهل برمجة وتنفيذ الجيوب المعقدة المطلوبة لتجويف وقلب القالب العميق عندما تقترب الأداة من الأعلى. تنتقل الآلة عبر دورة حياة القالب بأكملها بسلاسة.
يقوم المشغلون بتسوية الكتل الخام وإزالة المواد الزائدة باستخدام مطاحن عالية التغذية.
تنفذ الماكينة تمريرات نصف نهائية للتنحي عن الشكل الهندسي وترك بدل مخزون موحد.
تستخدم التمريرات النهائية عالية السرعة طواحين نهائية كروية ذات قطر صغير لإنشاء شكل التجويف النهائي.
تنتهي دورات الحفر والتنصت من فتحات دبوس القاذف وقنوات التبريد.
عند تقييم جهاز لهذه المهام، يجب عليك النظر إلى ما هو أبعد من المواصفات الأساسية. إن القدرة على تحمل تحمل محكم أثناء تقطيع كتلة من الفولاذ P20 تحدد القيمة الحقيقية للمعدات. إذا انثني إطار الآلة أثناء القطع الثقيل، فسوف تقضي ساعات في تثبيت وتلميع القالب النهائي لإصلاح أخطاء الأبعاد.
التشريح الأساسي: ما الذي يجعل المطحنة العمودية لتصنيع القوالب فعالة؟
ديناميكيات المغزل: السرعة مقابل عزم الدوران
يتضمن اختيار المغزل الصحيح مقايضة مباشرة بين عزم الدوران والسرعة. تعتبر المغازل ذات عزم الدوران العالي ضرورية لتخشين المواد الصلبة. إنها توفر قوة القطع المطلقة اللازمة لدفع المطاحن الكبيرة وقواطع التغذية العالية عبر الفولاذ المتصلب بسرعة. يوفر الرأس المجهز أو عمود الدوران المباشر ذو عزم الدوران العالي النخر المنخفض المطلوب لإزالة كميات كبيرة من المواد دون توقف.
على العكس من ذلك، يلزم وجود مغازل عالية السرعة تعمل بسرعة تتراوح بين 15.000 إلى 30.000 دورة في الدقيقة من أجل التمريرات النهائية. تتيح هذه السرعات العالية للأدوات ذات القطر الصغير تحقيق اللقطات السطحية المثالية وأحمال الرقائق دون أن تنكسر. عند استخدام مطحنة كروية مقاس 1/16 بوصة لإنهاء زاوية ضيقة، فإنك تحتاج إلى دورة في الدقيقة للحفاظ على عملية القطع. بدون السرعة الكافية، تحتك الأداة بالمادة، وتولد الحرارة، وتحرف، ثم تنكسر في النهاية.
تؤثر خيارات استدقاق المغزل بشكل كبير على صلابة الأداة ونفاذها عند السرعات العالية. يوفر المستدق القياسي CAT40 قوة إمساك ممتازة لأعمال القوالب العامة والتخشين الثقيل. ومع ذلك، توفر التناقص التدريجي HSK-A63 مقاعد فائقة ثنائية التلامس. يقلل تصميم التلامس المزدوج هذا من انحراف الأداة ويحافظ على تركيز صارم أثناء عمليات التشطيب عالية السرعة، مما يمنع ظهور علامات الثرثرة على سطح القالب.
| لإستدقاق المغزل هي أفضل | الميزة الأساسية | لتطبيق القالب | أداء عالي السرعة |
|---|---|---|---|
| كات40 | قوة إمساك عالية، وتوافر واسع النطاق | التخشين الثقيل، طحن الوجه الكبير | معتدل (عرضة للتحدث الجرس عند عدد الدورات في الدقيقة القصوى) |
| إتش إس كيه-A63 | مقاعد مزدوجة الاتصال، صلابة عالية | تشطيب عالي السرعة، تحديد ثلاثي الأبعاد | ممتاز (يحافظ على التركيز عند 20 كيلو + دورة في الدقيقة) |
| BBT40 (الاتصال المزدوج) | يجمع بين أدوات CAT40 وملامسة الوجه | التخشين والتشطيب المختلط | جيد جدًا |
الصلابة الهيكلية: الأساس والعمود
توفر قاعدة الماكينة الاستقرار الأساسي المطلوب لصنع القالب. يجب أن يخمد الاهتزازات الثقيلة الناتجة عند طحن أدوات الفولاذ المتصلبة. تمتص القاعدة الضخمة المضلعة جيدًا هذه الترددات، مما يمنع ظهور علامات الثرثرة على سطح القالب. إذا كانت القاعدة تفتقر إلى الكتلة، ينتقل الاهتزاز مباشرة إلى أداة القطع، مما يؤدي إلى تدمير السطح النهائي وتقليل عمر الأداة.
تصميم العمود مهم بنفس القدر. عمود قوي يدعم بشكل صارم رأس المغزل. يجب أن تقاوم لحظات الانحناء الشديدة أثناء عمليات غمر المحور Z ذات التغذية العالية. عندما تدخل مطحنة عالية التغذية إلى القطع، فإنها تدفع للخلف مقابل المغزل. سوف ينحني العمود الضعيف للخلف، مما يتسبب في قطع الأداة بشكل سطحي وترك المواد الزائدة على قطعة العمل.
إن اختيار المواد لإطار الماكينة يحدد قدراتها على التخميد. يظل الحديد الزهر هو المعيار الصناعي، حيث يوفر امتصاصًا ممتازًا للاهتزاز وصلابة هيكلية. يوفر حديد الزهر Meehanite، على وجه الخصوص، بنية حبيبية كثيفة وموحدة مثالية للأدوات الآلية. تستخدم بعض الآلات المتقدمة بناء الخرسانة البوليمرية. توفر الخرسانة البوليمرية قدرًا أكبر من تخفيف الاهتزازات وثباتًا حراريًا فائقًا مقارنة بالحديد الزهر التقليدي، مما يجعلها مرغوبة للغاية في أعمال القوالب فائقة الدقة.
تكوين المحور والأدلة
يحدد اختيار الدليل كيفية تعامل الماكينة مع قوى القطع والحركات السريعة. توفر الحزوز الدليلية الخطية معدلات اجتياز أسرع واحتكاكًا أقل. إنهم يستخدمون محامل كروية إعادة تدوير أو محامل أسطوانية على سكة جانبية. توفر الأدلة الخطية للأسطوانة توازنًا رائعًا بين السرعة والصلابة، مما يجعلها فعالة للغاية في عمليات التشطيب الخفيفة وعالية السرعة حيث يجب على الماكينة تغيير اتجاهها بسرعة.
توفر طرق الصندوق صلابة فائقة وتخميد الاهتزازات. وهي تتكون من طرق حديد الزهر الصلبة التي تنزلق ضد بعضها البعض، ويفصل بينها طبقة رقيقة من الزيت (التورسيت). إنها توفر مساحة تلامس سطحية ضخمة، مما يجعلها مثالية للتخشين الثقيل في المعادن الصلبة. ومع ذلك، تعاني الطرق الصندوقية من الانزلاق عند معدلات تغذية منخفضة للغاية، مما قد يؤثر سلبًا على تشطيب السطح أثناء تحديد الخطوط الكنتورية البطيئة والدقيقة.
يجب أن تتوافق قدرات السفر المحورية مع أهداف الإنتاج الخاصة بالمتجر. يجب أن تستوعب عمليات النقل X وY وZ الحد الأقصى لحجم قاعدة القالب الذي ينوي المتجر إنتاجه، بالإضافة إلى تصريح الأدوات وعقد العمل. إن الحركة غير الكافية للمحور Z تحد بشدة من القدرة على معالجة التجاويف العميقة، أو استخدام حاملات الأدوات الطويلة، أو دمج الطاولات الدوارة للتصنيع متعدد الجوانب.
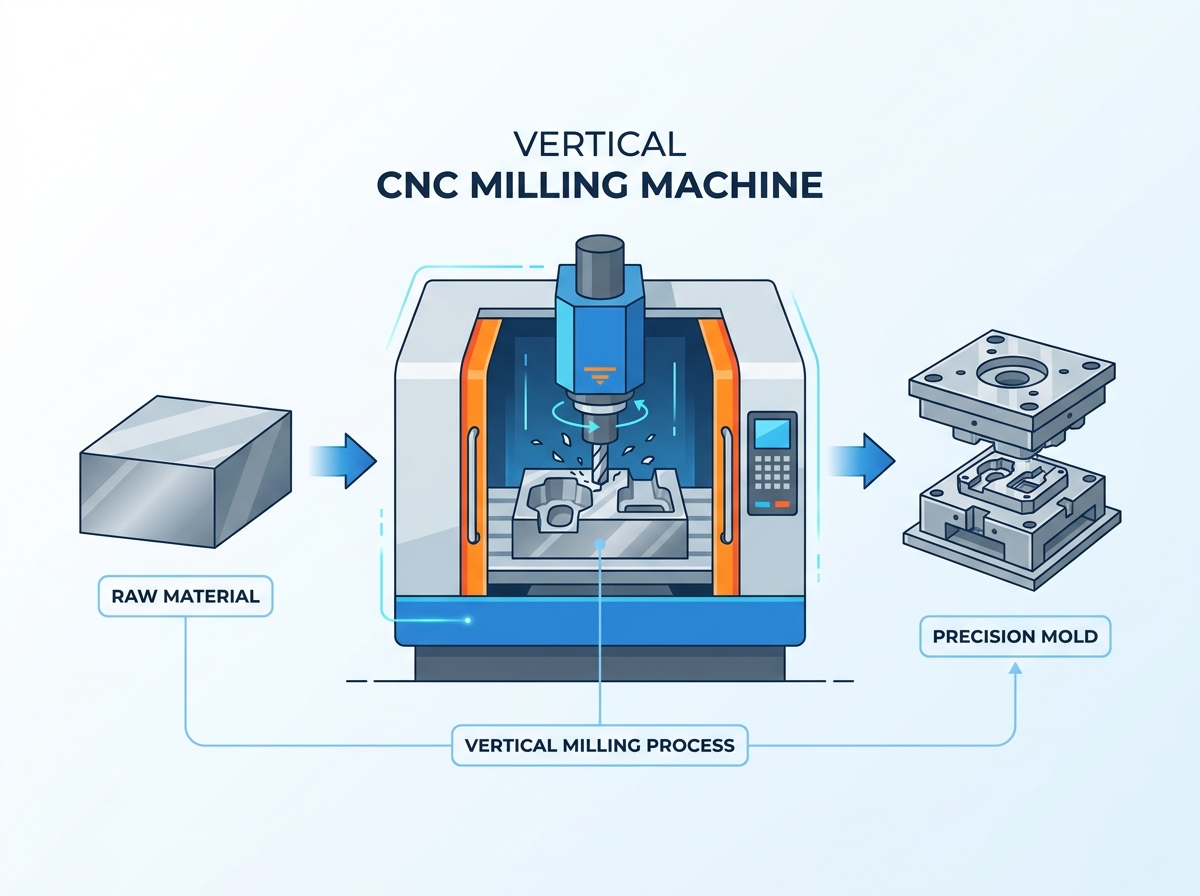
تقييم مركز الطحن العمودي الدقيق
أنظمة التحكم CNC وقوة المعالجة
يتطلب صنع القالب أدوات تحكم CNC متقدمة قادرة على التعامل مع ملفات التعليمات البرمجية الضخمة التي تم إنشاؤها بواسطة برامج CAM الحديثة. أ يعتمد مركز الطحن العمودي الدقيق على سرعات معالجة الكتل العالية. تقوم خوارزميات التطلع المتقدمة بقراءة آلاف الأسطر من التعليمات البرمجية قبل القطع الفعلي. تمنع قوة المعالجة هذه الماكينة من التباطؤ أثناء عملية تحديد الخطوط ثلاثية الأبعاد المعقدة.
عندما تتلعثم الآلة، تبقى الأداة على المادة لجزء من الثانية. يتسبب هذا المكوث في فرك الأداة، مما يؤدي إلى توليد الحرارة وترك علامة مرئية أو علامة ذات أوجه على السطح. يضمن النظر إلى الأمام عالي السرعة حركة سلسة ومستمرة للمحور عن طريق حساب منحنيات التسارع والتباطؤ الأمثل للهندسة المبرمجة. تُترجم هذه الحركة السلسة مباشرة إلى تشطيبات سطحية تشبه المرآة، مما يقلل بشكل كبير من الحاجة إلى التلميع اليدوي.
يجب عليك التحقق من قدرات معالجة البيانات الخاصة بعنصر التحكم. ابحث عن عناصر التحكم التي توفر أوضاع معالجة عالية السرعة (HSM) محددة. تسمح هذه الأوضاع للمشغل بضبط سلوك الماكينة، مع إعطاء الأولوية لدقة الأبعاد الصارمة أو الحركة الأكثر سلاسة والأسرع اعتمادًا على العملية المحددة التي يتم تنفيذها.
الاستقرار الحراري والتعويض
يعد التمدد الحراري حقيقة قاسية خلال دورات التشطيب الطويلة. غالبًا ما تعمل برامج إنهاء القالب دون مراقبة لمدة تتراوح من 10 إلى 20 ساعة. تؤدي الحرارة الناتجة عن محامل المغزل، واحتكاك اللولب الكروي، وتقلبات درجات الحرارة المحيطة إلى تمدد إطار الماكينة وتقلصه. يدمر هذا الانجراف الحراري التفاوتات الضيقة، مما يتسبب في عدم تطابق الخطوط حيث تمتزج الأدوات المختلفة معًا.
يتطلب التخفيف من هذه المخاطر أجهزة وبرامج مخصصة. تقوم مبردات المغزل بتدوير السائل الذي يتم التحكم في درجة حرارته حول خرطوشة المغزل للحفاظ على درجة حرارة تشغيل ثابتة. تمنع الكرات المجوفة ذات التبريد الداخلي نمو المحور أثناء الحركات السريعة والمتكررة. بدون تبريد اللولب الكروي، يؤدي الاحتكاك إلى تسخين المسمار، مما يؤدي إلى تطويله وحدوث أخطاء في تحديد موضعه.
يستخدم برنامج التعويض الحراري في الوقت الحقيقي أجهزة استشعار موضوعة بشكل استراتيجي عبر آلة الصب. يقوم عنصر التحكم بمراقبة درجات الحرارة هذه ويستخدم الخوارزميات للتنبؤ بالانجراف الحراري وضبطه ديناميكيًا. فهو يطبق إزاحات دقيقة على المحاور، مما يضمن بقاء طرف الأداة في المكان الذي يمليه البرنامج بالضبط، بغض النظر عن مدى توسع صب الآلة.
مسك العمل والأتمتة أثناء العملية
يؤدي العمل الموحد إلى تغيير معدلات استخدام الماكينة. تعمل طاولات البليت المغناطيسية وأنظمة التثبيت ذات النقطة الصفرية على تمكين إعدادات 'الهندسة الصفرية'. يقوم المشغلون بإعداد المواد الخام على منصة نقالة خارج الماكينة بينما يقوم المغزل بقطع جزء آخر. بمجرد انتهاء المهمة السابقة، يتم تثبيت المنصة الجديدة في مكانها على الفور بدقة قابلة للتكرار على مستوى الميكرون. وهذا يقلل بشكل كبير من وقت التوقف عن العمل بين الاجهزة.
يؤدي الفحص أثناء العملية إلى تعزيز الإنتاجية ومراقبة الجودة. يسمح دمج مجسات المغزل بمحاذاة الأجزاء تلقائيًا. يقوم المسبار بتحديد موقع قطعة العمل، وتحديث إزاحات العمل تلقائيًا، والتحقق من الأبعاد الحرجة قبل أن يغادر الجزء الماكينة. تقلل هذه الأتمتة من أوقات الإعداد، وتزيل أخطاء المحاذاة البشرية المكلفة، وتسمح بالتشغيل الآلي غير المراقب بثقة.
تحقيقات إعداد الأداة لها نفس القدر من الأهمية. تقوم أدوات ضبط الأدوات بالليزر بقياس طول الأداة وقطرها عند تشغيل عدد الدورات في الدقيقة، مع مراعاة نمو عمود الدوران ونفاد الأداة. كما أنها تكتشف أيضًا الأدوات المكسورة تلقائيًا، مما يؤدي إلى إيقاف الماكينة قبل أن يتسبب القاطع المكسور في إتلاف قطعة العمل أو التسبب في حدوث تصادم.
الطحن العمودي مقابل الطحن الأفقي: المقايضات في إنتاج القوالب
متى تختار العمودي
أ تتطلب المطحنة العمودية لتصنيع القوالب استثمارًا رأسماليًا أوليًا أقل مقارنة بالبدائل الأفقية. كما أنها تشغل مساحة أرضية أصغر بكثير. وهذا يجعلها جذابة للغاية لمتاجر القوالب المستقلة التي تعمل على تعظيم تخطيط منشآتها وميزانيات الإنفاق الرأسمالي.
يُظهر التخطيط العمودي تفوقًا واضحًا في تطبيقات محددة. تستفيد أعمال الغطس التفصيلية من الاتجاه العمودي للمحور Z، مما يسمح لقوى الدفع بالتوجيه مباشرة إلى أسفل إلى طاولة الماكينة الصلبة. يعد حفر ثقوب دبوس القاذف العميقة أمرًا بسيطًا ودقيقًا للغاية. تكون عملية تصنيع مكونات القالب المسطحة التي تشبه اللوحة أسهل بطبيعتها عندما تثبت الجاذبية اللوحة بشكل مسطح على الطاولة، مما يبسط متطلبات العمل.
يجد المشغلون بشكل عام أن الآلات العمودية أسهل في الإعداد والمراقبة. يسمح الوصول الأمامي المفتوح بتحميل قواعد القوالب الثقيلة بسهولة باستخدام رافعة علوية. يمكن للمشغل الوقوف مباشرة أمام الماكينة والتحقق بصريًا من مسار الأداة وتدفق سائل التبريد، وهو أمر بالغ الأهمية أثناء عمليات إثبات المادة الأولى.
إدارة تحدي إخلاء الرقائق
الطحن العمودي لديه نقطة ضعف أساسية واحدة في أعمال التجويف العميق. الجاذبية تحبس الرقائق في أسفل الجيب. إذا لم يتم إخلاء الرقائق على الفور، فسيقوم القاطع بإعادة قطعها. يؤدي هذا إلى سوء تشطيب السطح، وتآكل الأدوات بشكل متسارع، وكسر الأداة بشكل كارثي. سيؤدي إعادة قطع الرقائق المقوية للعمل إلى تدمير مطحنة نهاية الكربيد في ثوانٍ.
يتطلب التخفيف من حدة هذا التحدي ميزات محددة للآلة واستراتيجيات برمجة. يعمل سائل تبريد المغزل عالي الضغط (TSC) على إخراج الرقائق من الجيوب العميقة، مما يوفر التشحيم وينظف منطقة القطع في الوقت نفسه. يعمل الهواء القابل للبرمجة على إطلاق رقائق واضحة عند القطع الجاف، وهو ما يكون مطلوبًا غالبًا لتجنب الصدمة الحرارية على أدوات الكربيد المطلية أثناء الطحن الصلب.
تساعد إستراتيجيات مسار أداة CAM المتخصصة أيضًا في إدارة أحمال الرقائق في التجاويف العميقة. تعمل طرق الدخول الحلزونية والانحدارية على تقليل الصدمة الأولية للأداة. تقوم دورات الحفر Peck بتقسيم الرقائق إلى أحجام يمكن التحكم فيها. توفر أنظمة نفخ الهواء المدمجة في وجه المغزل تيارًا مستمرًا من الهواء للحفاظ على منطقة القطع واضحة عندما لا يكون TSC قابلاً للتطبيق.
مخاطر التنفيذ واستراتيجيات التخفيف
انحراف الأداة وفشل تشطيب السطح
يؤدي استخدام أدوات بعيدة المدى لتجويف العفن العميق إلى مخاطر كبيرة. الأدوات الطويلة تفتقر إلى الصلابة. وهذا يؤدي إلى الثرثرة، وسوء التشطيب السطحي، وعدم دقة الأبعاد الشديدة. تنحرف الأداة بعيدًا عن القطع، مما يترك المواد الزائدة على جدران القالب. عندما تنحرف الأداة، فإنها تغير أيضًا هندسة القطع الفعالة، مما يؤدي إلى تآكل غير متوقع للأداة.
ويتطلب التخفيف نهجا متعدد الأوجه. تحديد الآلات ذات الصلابة الديناميكية العالية لمقاومة الاهتزاز. اعتماد حاملات أدوات قابلة للانكماش لتحقيق أقصى قدر من قوة الإمساك والحد الأدنى من الجريان. يوفر حاملو الانكماش الملائم مظهرًا متناسقًا يحافظ على التوازن عند عدد الدورات العالية في الدقيقة. استخدم برنامج CAM لإنشاء مسارات أدوات المشاركة المستمرة.
تحافظ استراتيجيات الطحن التروكويدية على ثبات حمل الأداة، مما يقلل الانحراف حتى مع الأدوات بعيدة المدى. من خلال اتخاذ خطوات شعاعية خفيفة بمعدلات تغذية عالية، تتجنب الأداة دفن نفسها في الزوايا، مما يحافظ على سمك ثابت للرقاقة ويمنع الفشل الكارثي.
اختناقات تكامل CAD/CAM
عالية الأداء آلة الطحن العمودية CNC يتم اختناقها بسهولة بواسطة البرامج القديمة. فشل المعالجات اللاحقة الضعيفة في الاستفادة من إمكانات الجهاز الكاملة. إذا لم يتمكن نظام CAM من إخراج كود سطح عالي السرعة، أو إذا قام المعالج اللاحق بإخراج بيانات من نقطة إلى نقطة بدلاً من الأقواس الناعمة، فإن الأجهزة المتقدمة بالجهاز تظل في وضع الخمول.
تأكد من أن التحكم الجديد في الماكينة متوافق تمامًا مع نظام CAD/CAM الحالي بالمتجر. الميزانية المخصصة لتطوير ما بعد المعالج أثناء مرحلة الشراء. سيقوم المعالج اللاحق الجيد تلقائيًا بإخراج رموز HSM الصحيحة وأوامر سائل التبريد ودورات الفحص.
استثمر في تدريب المشغلين لضمان فهم المبرمجين لكيفية الاستفادة من دورات المعالجة المتقدمة وعالية السرعة. لا يمكن للآلة أن تكون قادرة إلا بقدر الكود الذي يقودها. يضمن التدريب أن يتمكن فريقك من تحقيق أقصى عائد على الاستثمار من المعدات الجديدة.
خاتمة
قم بمراجعة أحجام القالب الحالية وصلابة المواد لتحديد عزم الدوران الدقيق ومتطلبات حركة المحور قبل الاتصال بالبائعين.
اطلب من صانعي الأدوات الآلية إجراء عمليات قطع اختبارية على درجات فولاذ الأدوات المحددة الخاصة بك للتحقق من ادعاءاتهم فيما يتعلق بمعدلات التشطيب السطحي والإزالة الحجمية.
قم بتنفيذ الأدوات المتقلصة وأنظمة التثبيت ذات النقطة الصفرية فورًا بعد تثبيت الماكينة لزيادة وقت تشغيل عمود الدوران إلى أقصى حد وتقليل اختناقات الإعداد.
حدد موعدًا لتدريب مخصص على برنامج CAM للمبرمجين لديك للتأكد من قدرتهم على إنشاء مسارات أدوات عالية السرعة والمشاركة المستمرة المطلوبة لتصنيع القوالب الحديثة.
التعليمات
س: ما هو الفرق بين المطحنة العمودية القياسية ومركز الطحن العمودي الدقيق؟
ج: تم تصميم مركز الدقة خصيصًا لتحقيق التفاوتات المشددة. ويتميز بصلابة هيكلية معززة، وغالبًا ما يستخدم مصبوبات أثقل أو خرسانة بوليمرية. ويشمل التعويض الحراري النشط لإدارة نمو الحرارة. علاوة على ذلك، فإنه يستخدم قوة معالجة CNC متقدمة مع نظرة أمامية عالية السرعة للتعامل مع الأسطح ثلاثية الأبعاد المعقدة دون تلعثم.
س: لماذا تعتبر سرعة المغزل حاسمة في المطحنة العمودية لتصنيع القوالب؟
ج: يلزم وجود سرعات دوران عالية لإكمال التمريرات. يعتمد تشطيب القالب على أدوات ذات قطر صغير للوصول إلى الزوايا الضيقة والتفاصيل المعقدة. لتحقيق سرعة السطح الصحيحة وحمل الرقاقة دون كسر هذه الأدوات الصغيرة، يجب أن يدور المغزل بسرعة عالية جدًا، غالبًا ما تتجاوز 15000 دورة في الدقيقة.
س: كيف تتعامل آلة الطحن CNC العمودية مع معالجة التجويف العميق؟
ج: تمثل عملية تصنيع التجويف العميق تحديات في إخلاء الرقاقة بسبب الجاذبية. تتعامل الآلة مع ذلك عن طريق استخدام سائل تبريد المغزل عالي الضغط (TSC) أو نفخات الهواء القابلة للبرمجة لإجبار الرقائق على الخروج من الجيب. يستخدم المشغلون أيضًا مسارات أدوات متخصصة لإدارة المشاركة ومنع إعادة قطع الشريحة.
س: هل يمكن لآلة الطحن العمودي قطع فولاذ الأدوات المتصلب؟
ج: نعم. يتطلب قطع الفولاذ المتصلب إعدادًا صارمًا للآلة. ويعتمد النجاح على طرق صندوقية ثقيلة أو أدلة خطية كبيرة الحجم، ومغزل ذو عزم دوران عالي للتخشين، وقاعدة ضخمة لامتصاص الاهتزازات. يعد استخدام الأدوات المناسبة من الكربيد المطلي وحاملات الأدوات الصلبة أمرًا إلزاميًا أيضًا.
س: ما هو الدور الذي يلعبه التعويض الحراري في صنع القالب؟
ج: غالبًا ما تستمر دورات إنهاء القالب لعدة ساعات. خلال هذا الوقت، تؤدي الحرارة الصادرة من المغزل والمحركات إلى تمدد آلة الصب والمسامير الكروية. يستخدم التعويض الحراري أجهزة استشعار وبرامج لضبط مواضع المحور ديناميكيًا، مما يضمن الحفاظ على دقة مستوى الميكرون طوال الدورة الطويلة.
س: كيف يمكنني الاختيار بين آلة الطحن العمودي ذات 3 محاور و5 محاور للقوالب؟
ج: إن الآلة ذات 3 محاور أبسط، وأقل تكلفة، وتتعامل مع معظم ألواح القوالب القياسية والتجويفات المباشرة. تعتبر الآلة ذات 5 محاور ضرورية للقوالب شديدة التعقيد. فهو يسمح بوصول أقصر للأداة عن طريق إمالة قطعة العمل، مما يقلل من انحراف الأداة، ويحسن تشطيب السطح، ويزيل الإعدادات اليدوية المتعددة.
مقالات ذات صلة
-
 عزيزي العملاء وشركاء الأعمال، من أجل الامتثال الصارم للقوانين واللوائح الوطنية لمراقبة الصادرات، والوفاء بالالتزامات الدولية، وضمان أن آلات الطحن CNC ومخارط CNC المصدرة لدينا قانونية ومتوافقة تمامًا، فإننا نخطرك بموجب هذا بالسياسات ذات الصلةأخبار الشركة
-
 يدمر غبار الجرافيت الكاشطة أجهزة CNC القياسية. تعرف على سبب أهمية الآلات المتخصصة المقاومة للغبار وطرق الطحن الرطبة أو الجافة المناسبة لإنتاج قطب كهربائي EDM بشكل آمن.أخبار المنتج
-
 توفر مراكز حنفية الحفر خيوطًا عالية السرعة لإنتاج كميات كبيرة. يؤدي فهم حدود عزم دوران عمود الدوران إلى منع حدوث تكسر مكلف للأداة وتحسين أوقات دورات الماكينة.أخبار المنتج


