



Yetersiz talaş tahliyesi, yüksek hacimli ve büyük ölçekli işlemede kar marjlarını sessizce aşındıran gizli operasyonel maliyetler taşır. Kesme bölgesinde metal talaşları biriktiğinde, takımın erken kırılmasına, bozulmuş yüzey kaplaması nedeniyle parçaların hurdaya çıkmasına neden olur ve manuel temizleme için makinenin aşırı aksamasına neden olur. Operatörler bu sorunlarla sıklıkla yerçekiminin talaşları derin cepler ve karmaşık boşluklar içinde hapsettiği dikey kurulumlarda mücadele eder. Yoğun olarak yüksek basınçlı soğutma sıvısına veya sürekli hava üflemelerine güvenmek, sorunu yalnızca kısmen hafifletir. Bu reaktif önlemler genellikle kesme stabilitesini tehlikeye atar ve kör delikleri tamamen temizlemede başarısız olur.
Bir yapının yapısal yönelimi yatay frezeleme makinesi talaş yönetimine temel, fizik tabanlı bir çözüm sağlar. Bu ekipman, iş milini kendi tarafına çevirerek operasyonel odağı reaktif temizlemeden proaktif tahliyeye kaydırır. Yerçekimi bir engel olmaktan ziyade bir değer haline gelir. Talaşlar doğal olarak iş parçasından ve kesici takımdan uzağa düşer. Bu yapısal avantaj, üretim yükseltmelerini değerlendirmek için temel oluşturur ve üretim yöneticilerine kesintisiz işleme, uzatılmış takım ömrü ve üstün parça kalitesine yönelik açık bir yol sunar.
Temel Çıkarımlar
Yerçekimi Destekli Açıklık: Yatay iş mili yönelimi, talaşların doğal olarak ve kolayca iş parçasından düşmesine olanak tanıyarak talaşın yeniden kesilmesi ve parçanın hasar görmesi riskini büyük ölçüde azaltır.
Uzatılmış Takım Ömrü: Verimli tahliye, kesme bölgesindeki ısıyı ortadan kaldırır ve kesici kenarlarda mekanik hasarı önler, hem değiştirilebilir hem de yekpare yuvarlak takımlar için sarf malzemesi maliyetlerini doğrudan azaltır.
Gelişmiş Kesme Kararlılığı: Tutarlı talaş kaldırma, iş mili yükündeki ani artışları önler, titreşimi azaltır ve yüksek hacimli üretim süreçlerinde tutarlı kalite sağlar.
Üstün Yüzey Cilası: Talaş birikiminin önlenmesi, parça yüzeyindeki çizikleri ve oyukları ortadan kaldırır, sıkı tolerans uyumu sağlar ve ikincil bitirme işlemlerini en aza indirir.
Sürekli Üretim: Yatay kurulumları otomatik palet sistemleriyle eşleştirmek, iş mili çalışma süresini en üst düzeye çıkararak, uzun vadeli üretim kazanımları yoluyla daha yüksek ilk sermaye yatırımını haklı kılabilir.
Yatay Freze Tezgahında Talaş Tahliye Mekaniği
Problem Çerçeveleme (Başarı Kriterleri)
Başarılı talaş tahliyesi, metal talaşlarını doğrudan kesme yolundan uzaklaştırmaktan daha fazlasını gerektirir. Gerçek tahliye başarısı, döngü başına sıfır manuel müdahaleye ulaşmak anlamına gelir. Operatörlerin asla bir programı duraklatmaları, kapıları açmaları ve boşluklara hava hortumuyla üflemeleri gerekmemelidir. Başarı aynı zamanda tutarlı bir termal temel gerektirir. Talaşlar kesme bölgesini hemen terk ettiğinde ısıyı da beraberlerinde taşıyarak iş parçasının genleşmesini ve tolerans dışına çıkmasını önler.
Etkili tahliye, sıfır yeniden kesmeyi ve kesintisiz kesme stabilitesini garanti eder. Bunu doğrudan makine kontrolü aracılığıyla izleyebilirsiniz. İş mili yükü, bir takımın önceden kesilen malzemeyi ezmesi durumunda ortaya çıkan ani darbelerden uzak, sabit kalmalıdır. Talaşlar bir cebe sıkıştığında iş mili yükü saniyeden çok kısa bir sürede %20'den %80'e sıçrayabilir ve bu durum iş mili yataklarının zamanla bozulmasına yol açan mikro durmalara neden olur. Yükte ani artışlar olmadan sürekli ve kesintisiz kesmeye yönelik bir temel oluşturmak, başarılı talaş yönetiminin temel göstergesidir.
Mevcut kurulumunuzun başarılı talaş tahliyesi kriterlerini karşılayıp karşılamadığını değerlendirmek için operatörler standart bir üretim çalışması sırasında aşağıdaki parametreleri izlemelidir:
Operatörün vardiya başına hava hortumuna veya soğutma sıvısı yıkama işlemine kaç kez manuel olarak müdahale etmesi gerektiğini takip edin.
Düzensiz yük artışlarını belirlemek için derin cep açma rutinleri sırasında iş mili yük ölçeri izleyin.
Termal genleşme sorunlarını tespit etmek için vardiya başlangıcında ve vardiya sonunda işlenen parçaların boyutsal farklılığını ölçün.
Torbalanmış talaş olup olmadığını kontrol etmek için döngü bittikten hemen sonra kör deliklerin ve derin oyukların tabanını inceleyin.
Yapısal Bir Avantaj Olarak Yerçekimi
Dikey frezeler, iş parçasına doğru aşağıya doğru dalan Z ekseni iş miliyle çalışır. Bu konfigürasyon doğal bir çanak etkisi yaratır. Alet cepler, kanallar ve kör delikler açarken yer çekimi bu özelliklerin altındaki talaşları tutar. Kesim ne kadar derin olursa kalıntıların çıkarılması da o kadar zorlaşır. Dikey bir makinede kalıp tabanındaki derin bir cebin işlenmesi çoğu zaman doğrudan takım yolunda oturan yoğun bir talaş yuvasıyla sonuçlanır. Yatay kurulum bu X/Y/Z dinamiklerini tamamen değiştirir. İş milinin yatay olarak yönlendirilmesiyle kesme işlemi parçanın yan tarafında gerçekleşir.
Bu yönlendirme, talaşların doğrudan burgu veya talaş konveyörüne düşmesine olanak tanır. İşleme zarfında birikmezler. Fikstürün üstünde birikmezler. Yer çekiminin sağladığı doğal çıkış yolu, makinenin kesme bölgesini temiz tutmak için fizikle mücadele etmesine gerek kalmayacağı anlamına gelir. Bu yapısal avantaj, aşındırıcı toz oluşturan dökme demir gibi ağır malzemelerin veya kapalı alanlarda sıkı bir şekilde sıkışan ve takım tutucunun etrafına sarılma eğiliminde olan düşük karbonlu çelik gibi lifli malzemelerin işlenmesinde özellikle kritik hale gelir.
Akışkanlar Dinamiği ve Soğutma Sıvısı Dağıtımı
Soğutma sıvısı atölyede iki temel amaca hizmet eder: yağlama ve termal yönetim. Dikey bir tezgahta, soğutma sıvısı genellikle talaşları yer çekimine karşı yukarı doğru itmekte zorlanır. Cebin içinde dönen bir girdap oluşturarak talaşların, aletin kesmeye çalıştığı yerde sıvı içinde asılı kalmasını sağlayabilir. Yatay kurulumlar soğutma sıvısı akışını tamamen farklı şekilde optimize eder. İster standart taşkın soğutma sıvısı ister yüksek basınçlı iş mili içinden dağıtım kullanılsın, akışkan dinamiği yer çekimi ile birlikte çalışır.
Yatay bir makinedeki soğutma sıvısı yüksek verimli bir temizleme mekanizması görevi görür. Talaşları yatay olarak deliğin dışına iter ve yer çekimi onları hemen oluğa doğru çeker. Sıvının talaşları kör bir delikten dışarı kaldırması gerekmez. Akışkan basıncı ile yer çekimi arasındaki bu sinerji, derin delik delme operasyonlarının bile birikintilerden uzak kalmasını sağlayarak, matkabın kırılması ve yüzeyde çizik oluşması riskini büyük ölçüde azaltır. Yatay bir kurulumda iş mili içinden 1000 PSI soğutma sıvısı uyguladığınızda, talaşlar yatay olarak şiddetle dışarı fırlar ve hemen düşerek mükemmel temiz bir delik bırakır.
Tablo: Soğutma Sıvısı Dağıtım Yöntemleri ve Tahliye Verimliliği
| Soğutma Sıvısı Stratejisi | Dikey Tezgah Performansı | Yatay Tezgah Performansı |
|---|---|---|
| Standart Taşkın Soğutma Sıvısı | Bir girdap yaratır; talaşlar derin ceplerde asılı kalır. | Parça yüzeyindeki talaşları yıkar; yerçekimi onları anında aşağı çeker. |
| Takım İçerisinden Su Verme (TSC) | Talaşları kaldırmak için yer çekimine karşı savaşır; genellikle gaga delmeyi gerektirir. | Talaşları yatay olarak deliğin dışına fırlatır; sürekli delmeye olanak sağlar. |
| Programlanabilir Hava Üfleme | Talaşları muhafazanın etrafına üfler; çoğu zaman bunları parçaya yeniden yatırır. | Kuru talaşları etkili bir şekilde temizler; döküntü doğrudan burguya düşer. |
| Minimum Miktarda Yağlama (MQL) | Artık yağ nedeniyle talaşlar boşlukların dibine yapışır. | Yer çekimi hafif yağ yapışmasının üstesinden geldiğinde talaşlar serbestçe düşer. |
Verimli Talaş Kaldırma İşleme Performansını Nasıl Etkiler?
Talaş Yeniden Kesme ve Takım Sapmasını Önleme
Talaşın yeniden kesilmesi, kesici takımları hemen hemen tüm diğer işleme değişkenlerinden daha hızlı bir şekilde yok eder. Talaşlar tahliye edilemediğinde, takım bir sonraki dönüşte talaşlara tekrar vurur. Bu talaşlar genellikle ilk kesimden itibaren işlenerek sertleştirilir ve bu da onları ana malzemeden önemli ölçüde daha sert hale getirir. Bu sertleştirilmiş parçalara çarpmak, değiştirilebilir karbür uçlarda ciddi mikro talaş oluşmasına neden olur. Yekpare yuvarlak takımlar için, talaşların kanallara doldurulması, takım felaketle sonuçlanıncaya kadar kesme basıncını artırır.
Yatay tahliye, aletin her zaman taze malzemeyle temas etmesini sağlayarak bu riskleri en aza indirir. Kanalları temiz tutarak makine tutarlı kesme kuvvetlerini korur. Bu tutarlılık doğrudan takım sapmasını azaltır. Bir takım saptığında, kesimden hafifçe bükülerek boyutsal yanlışlıklara ve duvarların konikleşmesine neden olur. Verimli talaş kaldırma, kesme basıncını sabit tutar ve takımın, biriken döküntüler nedeniyle rota dışına itilmeden, tam olarak programlanan yolu boyunca kesme yapmasına olanak tanır. Uygun talaş temizleme yoluyla sapma ortadan kaldırıldığında, ince duvarlı bileşenlerin boyutsal doğruluğunda çarpıcı bir artış olduğunu fark edeceksiniz.
Kesim Bölgesinde Termal Yönetim
İşleme muazzam sürtünme ve ısı üretir. Frezelemede termal yönetimin temel kuralı, ısının talaşla birlikte gitmesidir. Talaşlar kesme bölgesinde sıkışıp kalırsa, tutulan ısıyı iş parçasına ve iş miline geri aktarırlar. Bu termal transfer parçanın genişlemesine neden olur. Parça makinenin dışında soğuduktan sonra büzülür ve genellikle katı boyut toleranslarının dışına çıkar. Bu, dar toleranslı yatak deliklerini veya birleşme yüzeylerini çalıştırırken çok büyük bir sorundur.
Hızlı, doğal talaş kaldırma bu termal aktarımı engeller. Yer çekimi sıcak talaşları anında uzaklaştırdığından, iş parçası sabit bir ortam sıcaklığını korur. Bu termal tutarlılık, havacılık alaşımlarının, titanyumun veya büyük ölçekli ağır bileşenlerin işlenmesi için kesinlikle zorunludur. Örneğin titanyum zayıf bir ısı iletkenidir. Isı parçanın içine dağılmaz; kesici kenarda ve talaşta kalır. Talaş hemen boşaltılmazsa ısı, takım kaplamasını saniyeler içinde yok eder. Yatay işleme, ısının talaş konveyörüne düşmesini sağlayarak hem parça metalurjisini hem de fener mili yataklarını korur.
Yüzey İşlemi ve Kalite Kontrolü
Genellikle Ra (Pürüzlülük Ortalaması) olarak ölçülen yüzey pürüzlülüğü ölçümleri doğrudan talaş tahliye verimliliğiyle ilişkilidir. Talaşlar bir cepte biriktiğinde, alet onları yeni işlenmiş zemin ve duvarlar boyunca sürükler. Bu sürükleme eylemi derin çentiklere, oyuklara ve genel olarak zayıf yüzey kalitesine neden olur. Ra denetimlerini geçemeyen parçalar, üretimde darboğaz oluşturan ve çalışma saatlerini artıran manuel cilalama veya taşlama gibi maliyetli ikincil bitirme işlemleri gerektirir.
Tutarlı talaş temizleme, bu yüzey hasarını tamamen önler. Alet temiz, aynaya benzer bir yüzey bırakır çünkü son bitirme geçişlerini hiçbir kalıntı engellemez. Bu düzeydeki kalite kontrol, parçadan parçaya sıkı bir tutarlılık sağlar. Binlerce aynı parçayı üretirken, yüzey kalitesinin talaş birikmesi nedeniyle bozulmayacağını bilmek, üretim sürecinde büyük bir güven sağlar ve hurda oranlarını büyük ölçüde azaltır. Yolda engeller bulunmadığını bilerek son işlem geçişlerini daha yüksek ilerleme hızlarında güvenle gerçekleştirebilirsiniz.
Tablo: Kaynaklanan Yüzey Pürüzlülük Kusurları
| Kusur Türünden | Kök Sebep | Yatay Frezeleme Çözümünün Talaşlı İmalatında Yetersiz Tahliye |
|---|---|---|
| Duvar Puanlaması | Takım yan tarafı ile parça duvarı arasına talaşlar sıkışmış. | Talaşlar, takım yüzeyi yüzeyi geçmeden önce düşer. |
| Zemin Oluk Açma | Araç, bir araya toplanmış talaşları cebin alt kısmına sürükler. | Yer çekimi talaşların yatay zeminlerde birikmesini önler. |
| sinir bozucu | Isı birikmesi talaşların parça yüzeyine kaynaklanmasına neden olur. | Hızlı tahliye ısıyı ortadan kaldırarak malzemenin kaynaklanmasını önler. |
| Gevezelik İşaretleri | Yeniden kesmeden kaynaklanan iş mili yükü ani artışları takım titreşimine neden olur. | Tutarlı kesme kuvvetleri titreşimi ve çatırtıyı ortadan kaldırır. |
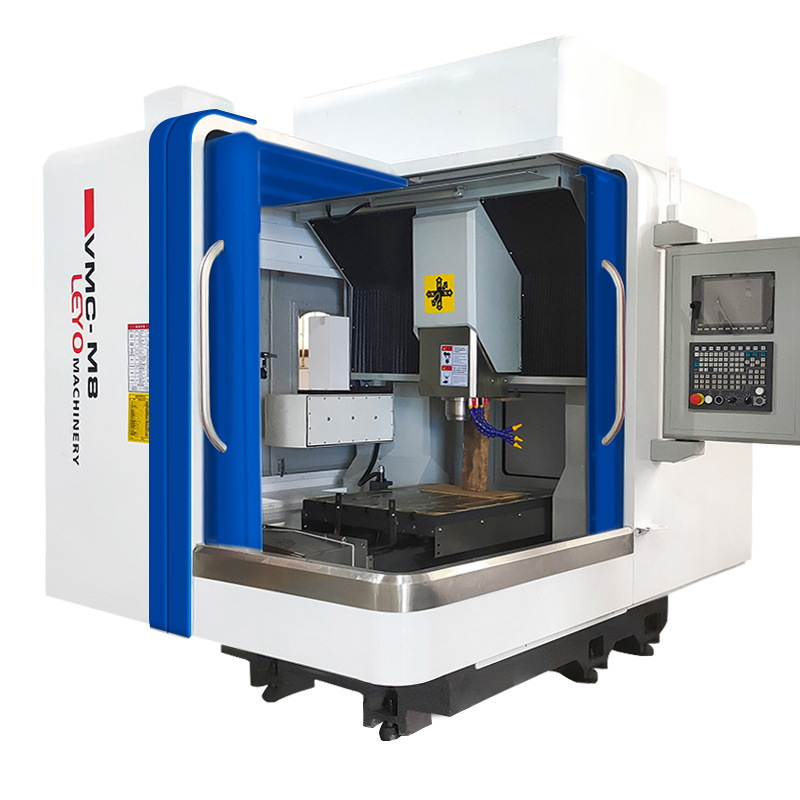
Üretim Zemininiz için Yatay İşleme Merkezinin Değerlendirilmesi
Çözüm Kategorileri/Yaklaşımlar: Parça Geometrisi ve Karmaşıklık
Bazı parça geometrileri doğası gereği yatay işleme gerektirir. Çok taraflı mezar taşı fikstürleri, operatörlerin birden fazla parçayı tek bir sütuna monte etmesine olanak tanır ve yeniden sabitlemeye gerek kalmadan her parçanın üç veya dört tarafını iş miline sunar. Dikey kurulumda talaşları yakalayan kovalar gibi davranan derin boşluklu havacılık bileşenleri, yatay yönde mükemmel şekilde drenaj yapar. Büyük ölçekli işleme projeleri ve ağır motor blokları da bu yaklaşımdan büyük ölçüde faydalanmaktadır.
Bir uygulama yatay işleme merkezi bu karmaşık parçaların işlenme şeklini değiştirir. Bir motor bloğundaki derin delikleri temizlemek için makineyi sürekli durdurmak yerine, yatay iş mili malzemeyi delerken yerçekimi de atığı yönetir. Bu özellik, talaş yakalamanın tüm işleme stratejisini zorunlu kılacağı karmaşık, çok taraflı geometriler için yatay kurulumları kesin seçim haline getirir. Bir boşluğun makineyi durduracak kadar sıkı sıkışmasından korkmadan agresif kaba işleme geçişlerini programlayabilirsiniz.
Yatay Kurulumlar için Aletlerle İlgili Hususlar
Yer çekimi lehinize çalıştığında takım seçenekleri değişir. Yüksek helis parmak frezeler, talaşları hızlı bir şekilde yukarı ve kesimden çıkarmak için tasarlanmış agresif kanal açılarına sahiptir. Yüksek verimli talaş tahliyesini teşvik ederler ve mükemmel bir parça kalitesi bırakırlar. Bununla birlikte, bu agresif çekme hareketi eksenel kuvvetleri doğal olarak arttırır, bu da ciddi takım sapmasına neden olabilir ve hatta tezgahta sertlik yoksa takımın tutucudan dışarı çekilmesine neden olabilir. 45 derecelik veya 50 derecelik bir helis açısı, takım sapı üzerinde önemli ölçüde yukarıya doğru çekme kuvveti oluşturur.
Yatay bir makinenin üstün yapısal sertliği bu sapma risklerini ortadan kaldırır. Masif dökme demir sütunlar ve sağlam iş mili tasarımları, yüksek helis takımların oluşturduğu artan eksenel kuvvetleri emer. Operatörler, malzeme kaldırma oranlarını en üst düzeye çıkarmak için bu agresif yekpare yuvarlak aletlerden tam olarak yararlanabilirler. Tezgah, takımı ölü merkezde tutar ve yüksek helis geometrisinin, boyutsal doğruluktan ödün vermeden talaşları yatay olarak boş alana fırlatmasına olanak tanır. Parmak frezeyi bu yüksek eksenel yüklere karşı daha da korumak için sıkı geçmeli takım tutucuları kullanabilirsiniz.
Ölçeklenebilirlik: Palet Değiştirme Yatay Frezesinin Entegre Edilmesi
Modern üretimde ölçeklenebilirlik, iş milinin dönmesini sağlamaya dayanır. Bir entegre palet değiştirmeli yatay değirmen, sürekli, ışıksız üretime yönelik doğal talaş tahliyesi avantajlarını kullanır. Talaş temizleme artık bir darboğaz olmadığında, makine saatlerce gözetimsiz çalışabilir ve genel ekipman verimliliğinizi önemli ölçüde artırır.
İş akışı son derece optimize hale gelir. Bir operatör, ham maddeyi işleme alanı dışındaki bir palete yükler ve boşaltır. Bu sırada makine, mahfazanın içindeki diğer paletteki talaşları agresif bir şekilde keser ve tahliye eder. Döngü bittiğinde paletler saniyeler içinde değiştirilir. Yer çekimi, donanımların ve parçaların paketlenmiş talaşlardan arınmış kalmasını sağladığından, otomatik palet değişimi, kalıntılar oturma yüzeylerine veya sıkıştırma mekanizmalarına müdahale etmeden sorunsuz bir şekilde gerçekleşir. Bu, yanlış hizalanmış bir paletin takım değişimi sırasında feci bir kazaya neden olması riskini ortadan kaldırır.
Paletli yatay kurulumun verimliliğini en üst düzeye çıkarmak için aşağıdaki fikstürle bağlama adımlarını izleyin:
Talaşların engellenmeden aşağı doğru akmasına izin veren açık kanallara sahip mezar taşı armatürleri tasarlayın.
Gereksiz makine hareketini en aza indirmek için parçaları palet dönüşünün merkezine mümkün olduğunca yakın monte edin.
Mezar taşı üzerindeki tüm parçalarda tutarlı bir sıkma kuvveti sağlamak için hidrolik veya pnömatik iş bağlamayı kullanın.
Palet değiştirilmeden önce kalan tozu temizlemek için döngünün sonunda yüksek basınçlı soğutma sıvısı yıkaması programlayın.
ROI ve Takaslar: Yatay CNC Freze Makinesi Yatırıma Değer mi?
Genel Değeri Etkileyen Faktörler (Kavramsal Ödün Vermeler)
Yatırım getirisinin değerlendirilmesi, daha yüksek peşin sermaye harcamalarının uzun vadeli operasyonel tasarruflarla karşılaştırılmasını gerektirir. A yatay CNC freze makinesi, standart bir dikey frezeden daha büyük bir başlangıç yatırımı gerektirir. Ancak bu maliyet, çevrim sürelerindeki dramatik azalmalar, önemli ölçüde daha düşük takım değiştirme maliyetleri ve üstün yüzey kalitesi nedeniyle azalan hurda oranlarıyla hızla dengelenir.
Gerçek finansal avantaj, üretim çarpanında yatmaktadır. Mezar taşı fikstürü, döngü başına birden fazla parçanın işlenmesine olanak tanır. Yatay bir makine, tek seferde bir parçayı kesmek yerine, tek bir mezar taşı üzerinde sekiz, on iki veya on altı parçayı işleyebilir. Bu, yüksek hacimli parçalarda daha iyi talaş tahliyesinin sağladığı verimlilik kazanımlarını katlayarak tutarlı kalite sunar ve parça başına maliyet ölçüsünü düşürür. Temel olarak tek bir yatay iş milinden üç dikey değirmenin çıktısını alıyorsunuz.
Tablo: Dikey ve Yatay Üretim Metrikleri
| Üretim Metrik | Standardı Dik Değirmen | Palet Değiştiricili Yatay Değirmen |
|---|---|---|
| İş Mili Çalışma Süresi | Manuel yükleme ve talaş temizleme nedeniyle genellikle %30 ila %40. | Çevrimdışı yükleme ve otomatik döngüler nedeniyle sıklıkla %85'i aşar. |
| Döngü Başına Parça | Mengene konfigürasyonuna bağlı olarak genellikle 1 ila 2 parça. | Çok taraflı mezar taşı armatürlerini kullanan 8 ila 16+ parça. |
| Operatör Bağımlılığı | Yüksek; sürekli izleme ve manuel müdahale gerektirir. | Düşük; gözetimsiz, ışıklar kapalı üretim vardiyalarını destekler. |
| Takım Aşınma Oranı | Sık talaş kesme ve ısı oluşumu nedeniyle hızlanır. | Tutarlı talaş tahliyesi ve termal kontrol nedeniyle en aza indirilmiştir. |
Uygulama Riskleri ve Azaltımı: Altyapı Gereksinimleri
Yatay makineler dikkatli tesis planlaması gerektirir. Daha büyük bir ayak izine sahiptirler ve büyük makine ağırlığını ve hızlı palet değişimlerinin dinamik kuvvetlerini desteklemek için genellikle daha ağır, güçlendirilmiş beton temellere ihtiyaç duyarlar. Ağır bir yatay makineyi ince bir atölye zeminine yerleştirmek, zamanla makinenin oturmasına ve ciddi hizalama sorunlarına yol açabilir. Seviyenin dışına çıkan bir makine geometrik doğruluğunu kaybedecek ve parçaların muayenede başarısız olmasına neden olacaktır.
Bu riski azaltmak için üretim yöneticilerinin basit bir ayak izi karşılaştırması yerine taban alanı yatırım getirisi analizi yapması gerekir. Makine daha fazla fiziksel alan kaplarken, iki veya üç dikey değirmenin yerini alabilmesi, metrekare başına elde edilen gelirin fiilen artması anlamına geliyor. Genellikle 12 inçlik betonarme ped gerektiren temelin düzgün şekilde dökülmesi ve profesyonel makine tesviyesi, ekipmanın yapısal potansiyeline uygun performans göstermesini sağlamak için tartışılmaz adımlardır.
Uygulama Riskleri ve Azaltma: Kurulum ve Programlama Karmaşıklığı
Yatay işlemeye geçiş, belirgin bir öğrenme eğrisi sunar. Programcıların mezar taşı fikstürle bağlamaya, birden fazla iş parçası ofsetini yönetmeye ve karmaşık 4 eksenli veya 5 eksenli takım yolları oluşturmaya uyum sağlaması gerekir. Tam yüklü bir mezar taşında yapılacak bir programlama hatası, pahalı fikstürlerin, takımların ve makine iş milinin tahrip olmasına yol açacak feci bir kazaya neden olabilir. Dönen bir mezar taşının etrafındaki alet açıklıklarını yönetmek, ayrıntılara titizlikle dikkat edilmesini gerektirir.
Bu karmaşıklığın azaltılması, gelişmiş CAM yazılımı simülasyonuna yatırım yapılmasını gerektirir. Programcıların makineye G kodunu göndermeden önce sanal bir ortamda her takım yolunu, temizleme düzlemini ve palet dönüşünü doğrulaması gerekir. Ayrıca uzman operatör eğitimi zorunludur. Operatörler, otomatik çevrimler sırasında hiçbir başıboş talaşın parçaların oturmasını tehlikeye atmamasını sağlayacak şekilde mezar taşı armatürlerini nasıl düzgün bir şekilde temizleyeceklerini ve torklayacaklarını anlamalıdır.
Yatay Frezelerde Talaş Tahliyesini Maksimuma Çıkarmak için En İyi Uygulamalar
Soğutma Sıvısı Sistemlerini Optimize Etme
Yer çekimi desteğiyle bile soğutma sıvısı parametrelerinin optimize edilmesi, en yüksek performans için hayati önem taşıyor. Doğru soğutma sıvısı basıncını (PSI) ve hacmini (GPM) seçmek büyük ölçüde işlenen malzemeye bağlıdır. Havacılık ve uzay alüminyumu gibi esnek malzemeler, sürekli metal şeritleri yıkamak için yüksek hacim gerektirir. İnce, aşındırıcı toz üreten dökme demir gibi kırılgan malzemeler, kumun takım üzerinde alıştırma bileşeni olarak hareket etmeden önce kesme bölgesinden püskürtülmesi için yüksek basınç gerektirir.
Takım içinden soğutma sıvısı (TSC), derin delik delme ve agresif cep açma için mutlak bir gerekliliktir. TSC, kesme sıvısını doğrudan kesici takımın merkezine doğru zorlayarak uçtan dışarı doğru püskürtür. Bu, talaşların kesimin alt kısmından tamamen temizlenmesini ve yer çekiminin onları konveyörün içine çekebileceği parçanın iç kısmından yatay olarak dışarı itmesini garanti eder. Ağır kaba işleme operasyonları sırasında TSC pompasının maksimum basıncı koruduğundan emin olmak için soğutma sıvısı filtrelerini düzenli olarak kontrol etmelisiniz.
Takımyolu Programlama Stratejileri
Yazılım stratejileri makinenin fiziksel yönelimini tamamlamalıdır. Programcılar mümkün olan her yerde tırmanma frezelemeyi kullanmalıdır. Tırmanmalı frezeleme, kesme kuvvetlerini talaşın en kalın kısmına yönlendirerek sıfıra doğru incelir. Bu, sürtünerek aşırı ısı üretmek yerine kolayca kırılıp düşen temiz bir çip oluşturur. Geleneksel frezeleme, kesmeden önce malzemeyi ovalama eğilimindedir ve bu da tahliye edilmesi daha zor olan ince, lifli talaşlar oluşturur.
Uyarlanabilir temizleme takım yolları yatay kurulumlarda oldukça etkilidir. Bu takım yolları sabit bir radyal talaş yükünü korur, takımın aşırı yüklenmesini önler ve istikrarlı, yönetilebilir bir talaş akışı sağlar. Programcılar mümkün olduğunca dalma kesimlerden kaçınmalıdır. Daldırma talaşları doğrudan aletin altına hapseder. Bunun yerine, sürekli talaş akışını sürdürmek ve parmak frezelerin kırılgan alt kenarlarını korumak için helisel rampalama veya önceden delinmiş giriş delikleri kullanın.
Yatay kurulumda yeni bir programı çalıştırmadan önce programcıların aşağıdaki kontrol listesini doğrulaması gerekir:
Tüm geri çekilme düzlemlerinin tam yüklü mezar taşının maksimum dönüş çapını aştığından emin olun.
Uyarlanabilir temizleme takım yollarının talaş incelmesini önlemek için tutarlı bir radyal etkileşimi sürdürdüğünü doğrulayın.
Özellikle derin delme ve cep açma çevrimleri için fener mili içinden soğutma sıvısının etkinleştirildiğinden emin olun.
Helisel giriş açılarının üreticinin özel parmak freze için tavsiyelerini aşmadığını kontrol edin.
Takım tutucu ile fikstür arasında sıfır çakışmayı garanti etmek için tüm palet dönüş sırasını simüle edin.
Çözüm
Dikey frezeler basit, tek taraflı işlemler için esneklik sunarken, yatay frezeleme makinesi yüksek hacimli, büyük ölçekli ve karmaşık parça üretimi için kesin seçimdir. Talaş tahliyesi çevrim süresini, kesme stabilitesini ve takım ömrünü belirlediğinde, yerçekimine güvenmek rakipsiz bir mekanik avantaj sağlar. Yatay ayarlar, talaşları anında kaldırarak takımları korur, termal stabilite sağlar ve bozulmamış yüzey kalitesini garanti eder.
Hurda oranınız kötü yüzey kalitesi nedeniyle kabul edilebilir marjları aşıyorsa, yüksek miktarda aşındırıcı dökme demir veya yapışkan alüminyum kullanıyorsanız veya üretim hedefleriniz ışıksız, paletli üretim gerektiriyorsa, yatay bir makineyi kısa listeye almayı düşünün. Reaktif talaş temizlemeden proaktif, fizik odaklı tahliyeye geçiş, atölye verimliliğini temelden dönüştürüyor.
Üretim yeteneklerinizi optimize etme yolunda ilerlemek için aşağıdaki adımları izleyin:
En sorunlu parça geometrilerinizi gözden geçirmek için bir uygulama mühendisiyle teknik danışmanlık görüşmesi planlayın.
Mevcut dikey döngü sürelerinizi yatay bir mezar taşı kurulumuyla karşılaştırmak için kapsamlı bir zaman çalışması talep edin.
Yatay makine ayak izine hazırlanmak için tesisinizin zemin alanını ve temel özelliklerini değerlendirin.
Yüksek hızlı, yatay talaş tahliye stratejileriyle uyumluluğu sağlamak için mevcut takım envanterinizi denetleyin.
SSS
S: Yatay frezeleme makinesi talaşların yeniden kesilmesini nasıl önler?
C: Yer çekimi doğal olarak talaşları kesici takımdan ve iş parçasından uzaklaştırır. Bu, metal talaşlarının ceplere sıkışmasını ve iş milinin tekrar çarpmasını önler. Makine, kesme bölgesini temiz tutarak hem takım kenarlarını hem de son ürünü mekanik hasarlardan korur.
S: Yatay CNC freze tezgahında talaş tahliyesi takım ömrü açısından neden kritik öneme sahiptir?
C: Sıkışmış talaşlar kesici kenarlarda mekanik şoka neden olur ve talaşlar katı yuvarlak takımlara takılır veya kopar. Ayrıca takım kaplamalarını hızla bozan yoğun ısıyı da korurlar. Verimli tahliye, bu ısıyı ve fiziksel paraziti ortadan kaldırarak aletlerin maksimum mühendislik ömrüne ulaşmasını sağlar.
S: Bir palet yatay frezeyi gözetimsiz olarak değiştirebilir mi?
C: Evet. Otomatik palet değiştiricilerle birleştirilmiş güvenilir, yer çekimi destekli talaş tahliyesi, güvenli, ışıksız üretime olanak tanır. Talaşlar doğal olarak düştüğü için döngüler arasında manuel talaş temizlemeye veya operatör müdahalesine gerek kalmaz ve sürekli üretime olanak sağlanır.
S: Yatay bir işleme merkezinde fener mili içinden soğutma sıvısına ihtiyacım var mı?
C: Yer çekimi çok büyük bir avantaj sağlasa da iş mili içinden soğutma sıvısı hala şiddetle tavsiye edilmektedir. Derin delik delme ve agresif cep açma için TSC, talaşları aktif olarak parçanın iç kısmından tamamen dışarı atar ve kör özelliklerde hiçbir kalıntının kalmamasını sağlar.
S: Yatay frezelemede talaş tahliyesi yüzey kalitesini nasıl etkiler?
C: Talaşların temizlenmesi, bunların yeni işlenmiş yüzey boyunca sürüklenmesini önler. Bu, çizikleri, oyukları ve kötü Ra okumalarını önler. Tutarlı talaş kaldırma, aletin yalnızca ana malzemeyi kesmesini sağlar ve her seferinde pürüzsüz, yüksek kaliteli bir yüzey elde edilmesini sağlar.
S: Yüksek helisli parmak frezeler yatay frezeleme için daha mı iyi?
C: Yüksek helis takımlar, talaşları verimli bir şekilde dışarı çeker; bu da yatay kurulumlarla mükemmel şekilde eşleşir. Artan sapmaya maruz kalabilseler de, yatay bir işleme merkezinin doğal yapısal sağlamlığı, artan eksenel kuvvetleri kolaylıkla karşılayarak mükemmel parça kalitesi sağlar.
İlgili Makaleler
-
 Değerli Müşterilerimiz ve İş Ortaklarımız,Ulusal ihracat kontrol yasa ve yönetmeliklerine sıkı sıkıya uymak ve uluslararası yükümlülükleri yerine getirmek amacıyla, ihraç ettiğimiz CNC freze ve CNC torna tezgahlarımızın tamamen yasal ve uyumlu olmasını sağlamak amacıyla, sizi ilgili politikalar konusunda bilgilendiriyoruz.Şirket Haberleri
-
 Aşındırıcı grafit tozu standart CNC'leri yok eder. Güvenli EDM elektrot üretimi için özel toz geçirmez makinelerin ve uygun ıslak veya kuru frezeleme yöntemlerinin neden gerekli olduğunu öğrenin.Ürün haberleri
-
 Matkap kılavuz merkezleri, yüksek hacimli üretim için yüksek hızda diş açma sağlar. İş mili tork sınırlarını anlamak, maliyetli takım kırılmasını önler ve makine çevrim sürelerini optimize eder.Ürün haberleri


