



การอพยพเศษที่ไม่ดีทำให้เกิดต้นทุนการดำเนินงานที่ซ่อนอยู่ ซึ่งกัดกร่อนอัตรากำไรอย่างเงียบๆ ในการตัดเฉือนในปริมาณมากและขนาดใหญ่ เมื่อเศษโลหะสะสมในบริเวณการตัด จะทำให้เครื่องมือแตกหักก่อนเวลาอันควร ชิ้นส่วนที่เป็นเศษเนื่องจากพื้นผิวที่เสียหาย และส่งผลให้เครื่องจักรหยุดทำงานมากเกินไปสำหรับการเคลียร์ด้วยมือ ผู้ปฏิบัติงานมักต่อสู้กับปัญหาเหล่านี้ในการตั้งค่าแนวตั้ง โดยที่แรงโน้มถ่วงจะกักเศษไว้ในช่องลึกและช่องที่ซับซ้อน การใช้น้ำหล่อเย็นแรงดันสูงหรือการฉีดลมอย่างต่อเนื่องจะช่วยบรรเทาปัญหาได้เพียงบางส่วนเท่านั้น มาตรการตอบสนองเหล่านี้มักจะส่งผลต่อความมั่นคงในการตัด และไม่สามารถเจาะรูตันได้ทั้งหมด
การวางแนวโครงสร้างของก เครื่องกัดแนวนอน เป็นโซลูชันพื้นฐานที่ใช้หลักฟิสิกส์ในการจัดการชิป ด้วยการหมุนสปินเดิลไปด้านข้าง อุปกรณ์นี้จะเปลี่ยนโฟกัสการปฏิบัติงานจากการเคลียร์ปฏิกิริยาเป็นการอพยพเชิงรุก แรงโน้มถ่วงกลายเป็นทรัพย์สินมากกว่าอุปสรรค เศษจะหลุดออกจากชิ้นงานและเครื่องมือตัดตามธรรมชาติ ข้อได้เปรียบเชิงโครงสร้างนี้เป็นพื้นฐานสำหรับการประเมินการอัพเกรดการผลิต ช่วยให้ผู้จัดการฝ่ายผลิตมีเส้นทางที่ชัดเจนในการตัดเฉือนอย่างต่อเนื่อง ยืดอายุการใช้งานของเครื่องมือ และคุณภาพของชิ้นส่วนที่เหนือกว่า
ประเด็นสำคัญ
การกวาดล้างด้วยแรงโน้มถ่วง: การวางแนวแกนหมุนในแนวนอนช่วยให้เศษหลุดออกจากชิ้นงานอย่างเป็นธรรมชาติและง่ายดาย ช่วยลดความเสี่ยงในการตัดเศษและความเสียหายของชิ้นส่วนได้อย่างมาก
อายุการใช้งานเครื่องมือยาวนานขึ้น: การอพยพที่มีประสิทธิภาพจะช่วยขจัดความร้อนออกจากบริเวณการตัด และป้องกันความเสียหายทางกลต่อคมตัด ซึ่งช่วยลดต้นทุนการใช้เครื่องมือสิ้นเปลืองสำหรับเครื่องมือทรงกลมแบบถอดเปลี่ยนได้และแบบแข็งได้โดยตรง
ความเสถียรในการตัดที่เพิ่มขึ้น: การขจัดเศษอย่างสม่ำเสมอช่วยป้องกันการเพิ่มขึ้นอย่างกะทันหันของโหลดสปินเดิล ลดการสั่นสะเทือน และรับประกันคุณภาพที่สม่ำเสมอตลอดการดำเนินการผลิตปริมาณมาก
การตกแต่งพื้นผิวที่เหนือกว่า: การป้องกันการสะสมเศษจะช่วยลดการเกิดรอยและการเซาะบนพื้นผิวชิ้นส่วน ทำให้มั่นใจได้ถึงความทนทานต่อการยึดเกาะที่เข้มงวดและลดการตกแต่งขั้นสุดท้ายให้เหลือน้อยที่สุด
การผลิตอย่างต่อเนื่อง: การจับคู่การตั้งค่าแนวนอนกับระบบพาเลทอัตโนมัติช่วยเพิ่มเวลาทำงานของสปินเดิลให้สูงสุด ทำให้การลงทุนเริ่มแรกที่สูงขึ้นนั้นสมเหตุสมผลผ่านการเพิ่มปริมาณงานในระยะยาว
กลศาสตร์ของการคายเศษในเครื่องกัดแนวนอน
กรอบปัญหา (เกณฑ์ความสำเร็จ)
การคายเศษให้ประสบความสำเร็จนั้นต้องการมากกว่าการเคลื่อนย้ายเศษโลหะออกจากเส้นทางการตัดทันที ความสำเร็จในการอพยพที่แท้จริงหมายถึงการบรรลุการแทรกแซงด้วยตนเองเป็นศูนย์ต่อรอบ ผู้ปฏิบัติงานไม่ควรต้องหยุดโปรแกรมชั่วคราว เปิดประตู และเป่าโพรงอากาศออกด้วยท่อลม ความสำเร็จยังต้องการพื้นฐานการระบายความร้อนที่สอดคล้องกัน เมื่อเศษออกจากบริเวณการตัดทันที เศษจะพาความร้อนไปด้วย เพื่อป้องกันไม่ให้ชิ้นงานขยายตัวและบิดงอเกินพิกัดความเผื่อ
การอพยพที่มีประสิทธิภาพรับประกันการตัดซ้ำเป็นศูนย์และความเสถียรในการตัดอย่างต่อเนื่อง คุณสามารถตรวจสอบสิ่งนี้ได้โดยตรงผ่านการควบคุมเครื่องจักร โหลดของสปินเดิลควรคงที่ ปราศจากการพุ่งขึ้นอย่างกะทันหันที่เกิดขึ้นเมื่อเครื่องมือบดขยี้วัสดุที่ตัดก่อนหน้านี้ เมื่อชิปบรรจุลงในกระเป๋า โหลดของสปินเดิลสามารถเพิ่มขึ้นจาก 20% เป็น 80% ได้ในเสี้ยววินาที ส่งผลให้แผงลอยขนาดเล็กทำให้แบริ่งของสปินเดิลเสื่อมสภาพเมื่อเวลาผ่านไป การสร้างพื้นฐานสำหรับการตัดอย่างต่อเนื่องและต่อเนื่องโดยไม่มีการเพิ่มภาระเป็นตัวบ่งชี้หลักในการจัดการเศษที่ประสบความสำเร็จ
เพื่อประเมินว่าการตั้งค่าปัจจุบันของคุณตรงตามเกณฑ์สำหรับการอพยพเศษที่ประสบความสำเร็จหรือไม่ ผู้ปฏิบัติงานควรตรวจสอบพารามิเตอร์ต่อไปนี้ระหว่างการดำเนินการผลิตมาตรฐาน:
ติดตามจำนวนครั้งที่ผู้ปฏิบัติงานต้องเข้าแทรกแซงท่อลมหรือการชะล้างสารหล่อเย็นด้วยตนเองต่อกะ
ตรวจสอบมิเตอร์โหลดสปินเดิลในระหว่างขั้นตอนการเจาะรูลึกเพื่อระบุโหลดที่เพิ่มขึ้นอย่างไม่แน่นอน
วัดความแปรปรวนมิติของชิ้นส่วนที่ทำการตัดเฉือนที่จุดเริ่มต้นของกะและจุดสิ้นสุดของกะเพื่อตรวจจับปัญหาการขยายตัวเนื่องจากความร้อน
ตรวจสอบด้านล่างของรูตันและโพรงลึกทันทีหลังจากสิ้นสุดรอบการทำงาน เพื่อตรวจสอบเศษที่อัดแน่นอยู่
แรงโน้มถ่วงเป็นข้อได้เปรียบทางโครงสร้าง
เครื่องกัดแนวตั้งทำงานโดยมีแกน Z พุ่งลงไปในชิ้นงาน การกำหนดค่านี้สร้างเอฟเฟกต์โบลิ่งที่เป็นธรรมชาติ ขณะที่เครื่องมือทำการแกะสลักช่อง ช่อง และรูตัน แรงโน้มถ่วงจะยึดเศษไว้ที่ด้านล่างของคุณสมบัติเหล่านี้ ยิ่งตัดลึกเท่าไรก็ยิ่งยากต่อการดึงเศษออก การตัดเฉือนหลุมลึกในฐานแม่พิมพ์บนเครื่องจักรแนวตั้งมักจะส่งผลให้มีเศษซ้อนกันหนาแน่นในเส้นทางเครื่องมือ การตั้งค่าแนวนอนจะเปลี่ยนไดนามิก X/Y/Z เหล่านี้โดยสิ้นเชิง เมื่อวางแกนหมุนในแนวนอน การตัดจะเกิดขึ้นที่ด้านข้างของชิ้นส่วน
การวางแนวนี้ช่วยให้ชิปหล่นลงในสว่านหรือสายพานลำเลียงชิปได้โดยตรง พวกมันไม่รวมตัวอยู่ในซองการตัดเฉือน พวกมันไม่กองพะเนินอยู่บนอุปกรณ์ติดตั้ง ทางออกตามธรรมชาติที่เกิดจากแรงโน้มถ่วงทำให้เครื่องจักรไม่จำเป็นต้องต่อสู้กับฟิสิกส์เพื่อรักษาพื้นที่การตัดให้สะอาด ข้อได้เปรียบด้านโครงสร้างนี้มีความสำคัญอย่างยิ่งเมื่อตัดเฉือนวัสดุหนัก เช่น เหล็กหล่อ ซึ่งทำให้เกิดฝุ่นที่มีฤทธิ์กัดกร่อน หรือวัสดุที่เป็นเส้น เช่น เหล็กกล้าคาร์บอนต่ำ ซึ่งมักจะอัดแน่นในพื้นที่จำกัดและพันรอบตัวจับยึดเครื่องมือ
พลศาสตร์ของไหลและการส่งน้ำหล่อเย็น
สารหล่อเย็นมีจุดประสงค์หลักสองประการในโรงงาน: การหล่อลื่นและการจัดการความร้อน ในเครื่องจักรแนวตั้ง สารหล่อเย็นมักจะประสบปัญหาในการไล่เศษขึ้นต้านแรงโน้มถ่วง มันสามารถสร้างกระแสน้ำวนหมุนวนภายในกระเป๋า ทำให้เศษแขวนลอยอยู่ในของเหลวตรงจุดที่เครื่องมือพยายามจะตัด การตั้งค่าแนวนอนปรับการไหลของน้ำหล่อเย็นให้เหมาะสมแตกต่างไปจากเดิมอย่างสิ้นเชิง ไม่ว่าจะใช้น้ำหล่อเย็นแบบน้ำท่วมแบบมาตรฐานหรือการส่งผ่านสปินเดิลแรงดันสูง พลศาสตร์ของไหลจะทำงานควบคู่กับแรงโน้มถ่วง
สารหล่อเย็นในเครื่องจักรแนวนอนทำหน้าที่เป็นกลไกการชะล้างที่มีประสิทธิภาพสูง มันจะผลักเศษในแนวนอนออกจากรู และแรงโน้มถ่วงจะดึงเศษลงไปในรางทันที ของเหลวไม่จำเป็นต้องยกเศษออกจากรูตัน การทำงานร่วมกันระหว่างแรงดันของของไหลและแรงโน้มถ่วงนี้ช่วยให้มั่นใจได้ว่าแม้แต่การเจาะหลุมลึกก็ยังไม่มีเศษซากที่อัดแน่นอยู่ ซึ่งช่วยลดความเสี่ยงของการแตกหักของสว่านและการกรีดพื้นผิวได้อย่างมาก เมื่อคุณใช้สารหล่อเย็นผ่านสปินเดิล 1000 PSI บนการตั้งค่าแนวนอน ชิปจะถูกดีดออกอย่างรุนแรงในแนวนอนและหลุดออกไปทันที ส่งผลให้รูสะอาดหมดจด
ตาราง: วิธีการจ่ายน้ำหล่อเย็นและประสิทธิภาพการอพยพ
| กลยุทธ์การจ่ายน้ำหล่อเย็น | ประสิทธิภาพของเครื่องจักรในแนว | ตั้ง ประสิทธิภาพของเครื่องจักรในแนวนอน |
|---|---|---|
| น้ำยาหล่อเย็นมาตรฐาน | สร้างกระแสน้ำวน; ชิปยังคงค้างอยู่ในกระเป๋าลึก | ล้างชิปออกจากหน้าชิ้นส่วน แรงโน้มถ่วงจะดึงพวกมันลงมาทันที |
| น้ำยาหล่อเย็นผ่านสปินเดิล (TSC) | ต่อสู้แรงโน้มถ่วงเพื่อยกชิป มักต้องเจาะจิก | ระเบิดเศษในแนวนอนออกจากรู ช่วยให้สามารถเจาะได้อย่างต่อเนื่อง |
| ระเบิดอากาศแบบตั้งโปรแกรมได้ | พัดเศษรอบๆ กล่องหุ้ม มักจะฝากซ้ำในส่วนนั้น | ขจัดเศษที่แห้งได้อย่างมีประสิทธิภาพ เศษซากตกลงไปในสว่านโดยตรง |
| การหล่อลื่นปริมาณขั้นต่ำ (MQL) | เศษจะเกาะที่ด้านล่างของฟันผุเนื่องจากมีน้ำมันตกค้าง | เศษจะตกลงอย่างอิสระเมื่อแรงโน้มถ่วงเอาชนะการยึดเกาะของน้ำมันเล็กน้อย |
ประสิทธิภาพการกำจัดเศษส่งผลต่อประสิทธิภาพการตัดเฉือนอย่างไร
ป้องกันการตัดเศษและการโก่งตัวของเครื่องมือ
การตัดเศษจะทำลายเครื่องมือตัดได้เร็วกว่าตัวแปรการตัดเฉือนอื่นๆ เกือบทั้งหมด เมื่อเศษหลุดออก เครื่องมือจะกระแทกอีกครั้งในการหมุนครั้งถัดไป เศษเหล่านี้มักผ่านการชุบแข็งจากการตัดครั้งแรก ทำให้มีความแข็งกว่าวัสดุหลักอย่างมาก การกระแทกกับชิ้นส่วนที่แข็งตัวเหล่านี้ทำให้เกิดการบิ่นระดับไมโครอย่างรุนแรงบนเม็ดมีดคาร์ไบด์แบบถอดเปลี่ยนได้ สำหรับเครื่องมือทรงกลมตัน การบรรจุเศษลงในร่องจะเพิ่มแรงกดในการตัดจนกว่าเครื่องมือจะเกิดการหักงออย่างรุนแรง
การอพยพในแนวนอนช่วยลดความเสี่ยงเหล่านี้โดยทำให้แน่ใจว่าเครื่องมือสัมผัสกับวัสดุที่สดใหม่อยู่เสมอ การรักษาร่องฟันให้ชัดเจน ทำให้เครื่องจักรสามารถรักษาแรงตัดได้สม่ำเสมอ ความสม่ำเสมอนี้ช่วยลดการโก่งตัวของเครื่องมือได้โดยตรง เมื่อเครื่องมือโก่งตัว เครื่องมือจะโค้งงอออกจากการตัดเล็กน้อย ทำให้เกิดความคลาดเคลื่อนของมิติและผนังเรียว การขจัดเศษที่มีประสิทธิภาพช่วยให้แรงกดในการตัดมีความเสถียร ช่วยให้เครื่องมือสามารถตัดตามเส้นทางที่ตั้งโปรแกรมไว้ได้อย่างแม่นยำ โดยไม่ต้องถูกเศษที่เกาะแน่นผลักออกนอกเส้นทาง คุณจะสังเกตเห็นการเพิ่มขึ้นอย่างมากในความแม่นยำของมิติของส่วนประกอบที่มีผนังบาง เมื่อขจัดการโก่งตัวออกผ่านการเคลียร์เศษที่เหมาะสม
การจัดการความร้อนในบริเวณการตัด
การตัดเฉือนทำให้เกิดแรงเสียดทานและความร้อนมหาศาล กฎพื้นฐานของการจัดการความร้อนในการกัดคือความร้อนจะต้องออกไปพร้อมกับชิป หากเศษติดอยู่ในบริเวณการตัด เศษจะถ่ายเทความร้อนที่สะสมกลับเข้าไปในชิ้นงานและขึ้นไปยังสปินเดิล การถ่ายเทความร้อนนี้ทำให้ชิ้นส่วนขยายตัว เมื่อชิ้นส่วนเย็นลงนอกเครื่องจักร ชิ้นส่วนจะหดตัว ซึ่งมักจะหลุดออกจากเกณฑ์ความคลาดเคลื่อนด้านขนาดที่เข้มงวด นี่เป็นปัญหาใหญ่เมื่อใช้รูแบริ่งที่มีความทนทานต่ำหรือพื้นผิวผสมพันธุ์
การกำจัดเศษอย่างรวดเร็วและเป็นธรรมชาติจะช่วยป้องกันการถ่ายโอนความร้อนนี้ เนื่องจากแรงโน้มถ่วงดึงเศษที่ร้อนออกไปทันที ชิ้นงานจึงรักษาอุณหภูมิโดยรอบให้คงที่ ความสม่ำเสมอทางความร้อนนี้จำเป็นอย่างยิ่งสำหรับการตัดเฉือนโลหะผสมการบินและอวกาศ ไทเทเนียม หรือส่วนประกอบหนักขนาดใหญ่ ตัวอย่างเช่น ไทเทเนียมเป็นตัวนำความร้อนที่ไม่ดี ความร้อนไม่กระจายไปในชิ้นส่วน มันยังคงอยู่ที่คมตัดและอยู่ในชิป หากไม่กำจัดเศษออกทันที ความร้อนจะทำลายการเคลือบเครื่องมือภายในไม่กี่วินาที การตัดเฉือนแนวนอนช่วยให้มั่นใจได้ว่าความร้อนจะหยดลงในสายพานลำเลียงชิป ปกป้องทั้งชิ้นส่วนโลหะและแบริ่งแกนหมุน
การตกแต่งพื้นผิวและการควบคุมคุณภาพ
การวัดความหยาบของพื้นผิว ซึ่งโดยทั่วไปจะวัดเป็น Ra (ค่าเฉลี่ยความหยาบ) มีความสัมพันธ์โดยตรงกับประสิทธิภาพการคายเศษ เมื่อเศษรวมเข้าในกระเป๋า เครื่องมือจะลากมันไปบนพื้นและผนังที่เพิ่งตัดเฉือนใหม่ การลากนี้ทำให้เกิดการให้คะแนนลึก การเซาะร่อง และโดยทั่วไปแล้วจะได้คุณภาพผิวงานที่ไม่ดี ชิ้นส่วนที่ไม่ผ่านการตรวจสอบ Ra ต้องใช้การตกแต่งขั้นสุดท้ายที่มีค่าใช้จ่ายสูง เช่น การขัดด้วยมือหรือการเจียร ซึ่งทำให้เกิดปัญหาคอขวดและเพิ่มชั่วโมงแรงงาน
การหักเศษที่สม่ำเสมอจะช่วยป้องกันความเสียหายที่พื้นผิวนี้โดยสิ้นเชิง เครื่องมือทำให้ได้ผิวที่สะอาดเหมือนกระจก เพราะไม่มีเศษใดมารบกวนการผ่านการเก็บผิวขั้นสุดท้าย การควบคุมคุณภาพในระดับนี้ช่วยให้มั่นใจได้ถึงความสอดคล้องกันระหว่างชิ้นส่วนอย่างเข้มงวด เมื่อผลิตส่วนประกอบที่เหมือนกันหลายพันชิ้น การรู้ว่าผิวสำเร็จจะไม่ลดลงเนื่องจากการสะสมของเศษ ช่วยเพิ่มความมั่นใจในกระบวนการผลิตและลดอัตราของเสียได้อย่างมาก คุณสามารถเดินรอบการเก็บผิวละเอียดด้วยอัตราป้อนที่สูงขึ้นได้อย่างมั่นใจ โดยรู้ว่าเส้นทางไม่มีสิ่งกีดขวาง
ตาราง: ข้อบกพร่องในการตกแต่งพื้นผิวที่เกิดจากข้อ
| บกพร่อง ในการอพยพที่ไม่ดี | สาเหตุหลักประเภทในการตัดเฉือน | โซลูชันการกัดแนวนอน |
|---|---|---|
| การให้คะแนนกำแพง | เศษติดอยู่ระหว่างด้านข้างเครื่องมือกับผนังชิ้นส่วน | เศษหลุดร่วงก่อนที่ด้านข้างของเครื่องมือจะผ่านพื้นผิว |
| การเซาะร่องพื้น | เครื่องมือลากเศษรวมไว้ที่ด้านล่างของกระเป๋า | แรงโน้มถ่วงป้องกันไม่ให้เศษรวมตัวบนพื้นแนวนอน |
| โกรธ | การสะสมความร้อนทำให้เศษเชื่อมกับพื้นผิวชิ้นส่วน | การอพยพอย่างรวดเร็วจะขจัดความร้อนออกไป ป้องกันการเชื่อมวัสดุ |
| แชทเตอร์ มาร์ค | โหลดของสปินเดิลพุ่งขึ้นอย่างรวดเร็วจากการตัดซ้ำทำให้เครื่องมือสั่น | แรงตัดสม่ำเสมอช่วยลดการสั่นสะเทือนและการสะท้าน |
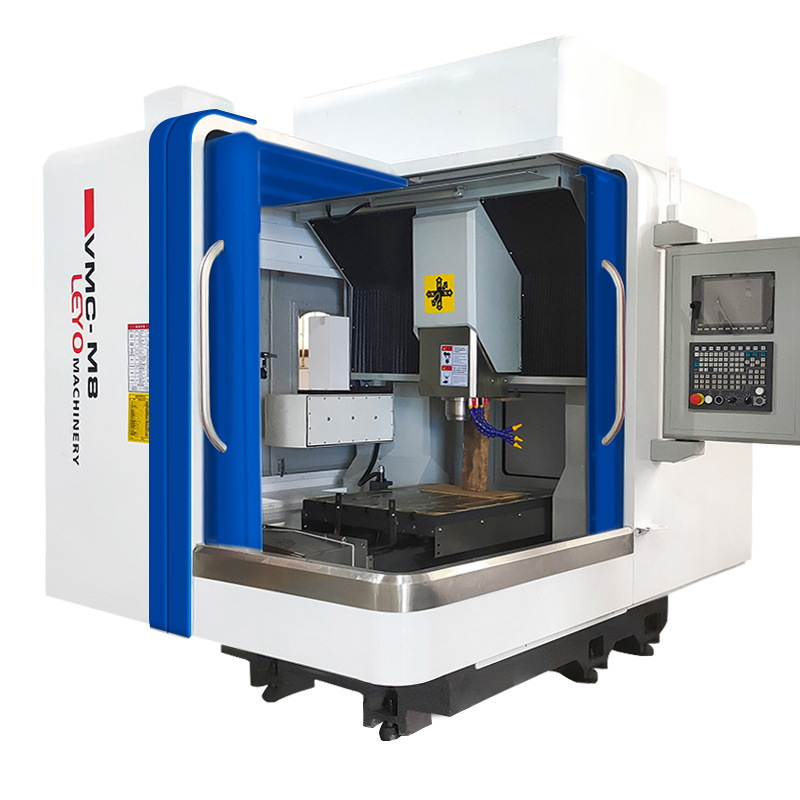
การประเมินเครื่องแมชชีนนิ่งเซ็นเตอร์แนวนอนสำหรับพื้นที่การผลิตของคุณ
หมวดหมู่/แนวทางการแก้ปัญหา: เรขาคณิตของชิ้นส่วนและความซับซ้อน
รูปทรงของชิ้นส่วนบางส่วนจำเป็นต้องมีการตัดเฉือนแนวนอนโดยธรรมชาติ อุปกรณ์ยึดศิลาจารึกหลุมศพหลายด้านช่วยให้ผู้ปฏิบัติงานสามารถติดตั้งชิ้นส่วนหลายชิ้นบนเสาเดียว โดยนำเสนอแต่ละด้านสามหรือสี่ด้านไปยังแกนหมุนโดยไม่ต้องยึดใหม่ ส่วนประกอบการบินและอวกาศที่มีโพรงลึก ซึ่งทำหน้าที่เหมือนถังจับเศษในแนวตั้ง จะระบายออกอย่างสมบูรณ์ในแนวนอน โครงการตัดเฉือนขนาดใหญ่และบล็อกเครื่องยนต์ขนาดใหญ่ก็ได้รับประโยชน์อย่างมากจากแนวทางนี้
การดำเนินการ เครื่องแมชชีนนิ่งเซ็นเตอร์แนวนอน จะเปลี่ยนวิธีการประมวลผลชิ้นส่วนที่ซับซ้อนเหล่านี้ แทนที่จะหยุดเครื่องจักรอย่างต่อเนื่องเพื่อเคลียร์รูลึกในเสื้อสูบ แกนหมุนแนวนอนจะเจาะผ่านวัสดุในขณะที่แรงโน้มถ่วงจัดการกับของเสีย ความสามารถนี้ทำให้การตั้งค่าแนวนอนเป็นตัวเลือกที่ชัดเจนสำหรับรูปทรงหลายด้านที่ซับซ้อน ซึ่งการดักเศษจะกำหนดกลยุทธ์การตัดเฉือนทั้งหมด คุณสามารถตั้งโปรแกรมการกัดหยาบที่รุนแรงได้โดยไม่ต้องกลัวว่าจะบรรจุช่องแน่นจนเครื่องหยุดทำงาน
ข้อควรพิจารณาในการใช้เครื่องมือสำหรับการตั้งค่าแนวนอน
ตัวเลือกเครื่องมือจะเปลี่ยนไปเมื่อแรงโน้มถ่วงทำงานตามที่คุณต้องการ ดอกเอ็นมิลล์เกลียวสูงมีมุมร่องฟันที่รุนแรงซึ่งออกแบบมาเพื่อดึงเศษขึ้นและออกจากการตัดอย่างรวดเร็ว พวกมันส่งเสริมการคายเศษที่มีประสิทธิภาพสูงและทำให้ชิ้นส่วนสำเร็จดีเยี่ยม อย่างไรก็ตาม การดึงที่รุนแรงนี้จะเพิ่มแรงในแนวแกนโดยธรรมชาติ ซึ่งอาจส่งผลให้เครื่องมือโก่งตัวอย่างรุนแรง หรือแม้แต่ดึงเครื่องมือออกจากตัวจับยึดหากเครื่องจักรขาดความแข็งแกร่ง มุมเกลียว 45 องศาหรือ 50 องศาทำให้เกิดการดึงด้ามเครื่องมือขึ้นอย่างมาก
ความแข็งแกร่งทางโครงสร้างที่เหนือกว่าของเครื่องจักรแนวนอนช่วยลดความเสี่ยงจากการโก่งตัวเหล่านี้ เสาเหล็กหล่อขนาดใหญ่และการออกแบบสปินเดิลที่แข็งแกร่งจะดูดซับแรงในแนวแกนที่เพิ่มขึ้นซึ่งเกิดจากเครื่องมือแบบเกลียวสูง ผู้ปฏิบัติงานสามารถใช้ประโยชน์จากเครื่องมือทรงกลมทึบเชิงรุกเหล่านี้ได้อย่างเต็มที่ เพื่อเพิ่มอัตราการขจัดเศษวัสดุให้สูงสุด เครื่องจักรจะยึดจุดศูนย์กลางเดดของเครื่องมือ ช่วยให้รูปทรงเกลียวสูงขับเศษออกในแนวนอนลงในพื้นที่ว่างโดยไม่กระทบต่อความแม่นยำของขนาด คุณสามารถใช้ตัวจับยึดเครื่องมือแบบสวมเพื่อยึดดอกเอ็นมิลล์ให้ทนต่อแรงในแนวแกนสูงเหล่านี้ได้
ความสามารถในการขยายขนาด: การผสานรวมการเปลี่ยนพาเลทของโรงสีแนวนอน
ความสามารถในการปรับขนาดในการผลิตสมัยใหม่ขึ้นอยู่กับการรักษาการหมุนของสปินเดิล การบูรณาการ การเปลี่ยนพาเลทโรงสีแนวนอน ใช้ประโยชน์จากข้อดีของการคายเศษโดยธรรมชาติในการผลิตที่ต่อเนื่องและไฟดับ เมื่อการหักเศษไม่ใช่เรื่องคอขวดอีกต่อไป เครื่องจักรสามารถทำงานได้โดยไม่ต้องมีคนดูแลเป็นเวลาหลายชั่วโมง ซึ่งช่วยเพิ่มประสิทธิภาพอุปกรณ์โดยรวมของคุณได้อย่างมาก
ขั้นตอนการทำงานได้รับการปรับให้เหมาะสมที่สุด ผู้ปฏิบัติงานโหลดและขนวัตถุดิบบนพาเลทเดียวด้านนอกซองการตัดเฉือน ในขณะเดียวกัน เครื่องจักรจะทำการตัดและไล่เศษบนพาเลทอื่นภายในตู้อย่างรุนแรง เมื่อวงจรเสร็จสิ้น พาเลทจะสลับกันภายในไม่กี่วินาที เนื่องจากแรงโน้มถ่วงช่วยให้มั่นใจได้ว่าอุปกรณ์จับยึดและชิ้นส่วนจะปราศจากเศษที่อัดแน่น การเปลี่ยนพาเลทอัตโนมัติจึงเกิดขึ้นได้อย่างราบรื่นโดยไม่มีเศษชิ้นส่วนมารบกวนพื้นผิวที่นั่งหรือกลไกการจับยึด ซึ่งจะช่วยลดความเสี่ยงที่พาเลทจะวางไม่ตรงซึ่งทำให้เกิดความเสียหายร้ายแรงระหว่างการเปลี่ยนเครื่องมือ
เพื่อเพิ่มประสิทธิภาพสูงสุดของการตั้งค่าแนวนอนที่จัดวางบนพาเลท ให้ทำตามขั้นตอนการจับยึดเหล่านี้:
ออกแบบส่วนติดตั้งศิลาจารึกหลุมศพให้มีช่องเปิดเพื่อให้ชิปไหลลงด้านล่างได้โดยไม่มีสิ่งกีดขวาง
ติดตั้งชิ้นส่วนให้ใกล้กับศูนย์กลางของการหมุนพาเลทมากที่สุดเพื่อลดการเคลื่อนที่ของเครื่องจักรโดยไม่จำเป็น
ใช้ระบบไฮดรอลิกหรือนิวแมติกเพื่อให้แน่ใจว่ามีแรงจับยึดที่สม่ำเสมอในทุกส่วนบนศิลาจารึกหลุมศพ
ตั้งโปรแกรมการล้างน้ำหล่อเย็นแรงดันสูงเมื่อสิ้นสุดรอบการทำงานเพื่อกำจัดฝุ่นที่ตกค้างก่อนที่จะเปลี่ยนพาเลท
ROI และการแลกเปลี่ยน: เครื่องกัด CNC แนวนอนคุ้มค่ากับการลงทุนหรือไม่
ปัจจัยที่มีอิทธิพลต่อมูลค่าโดยรวม (การแลกเปลี่ยนทางแนวคิด)
การประเมินผลตอบแทนจากการลงทุนจำเป็นต้องเปรียบเทียบรายจ่ายฝ่ายทุนล่วงหน้าที่สูงกว่ากับการประหยัดจากการดำเนินงานในระยะยาว ก เครื่องกัดซีเอ็นซีแนวนอน ต้องใช้เงินลงทุนเริ่มแรกมากกว่าเครื่องกัดแนวตั้งมาตรฐาน อย่างไรก็ตาม ต้นทุนนี้จะถูกชดเชยอย่างรวดเร็วด้วยการลดรอบเวลาลงอย่างมาก ต้นทุนการเปลี่ยนเครื่องมือลดลงอย่างมาก และลดอัตราของเสียอันเป็นผลมาจากพื้นผิวสำเร็จที่เหนือกว่า
ข้อได้เปรียบทางการเงินที่แท้จริงอยู่ที่ตัวคูณปริมาณงาน การยึดติด Tombstone ช่วยให้สามารถตัดเฉือนชิ้นส่วนหลายชิ้นต่อรอบได้ แทนที่จะตัดชิ้นส่วนทีละชิ้น เครื่องจักรแนวนอนอาจประมวลผลชิ้นส่วนแปด สิบสอง หรือสิบหกชิ้นบนศิลาหลุมศพแผ่นเดียว สิ่งนี้จะเพิ่มประสิทธิภาพของการคายเศษที่ดีขึ้นเป็นทวีคูณในชิ้นส่วนปริมาณมาก มอบคุณภาพที่สม่ำเสมอและลดต้นทุนต่อชิ้นส่วน คุณจะได้รับเอาท์พุตของโรงสีแนวตั้งสามเครื่องจากแกนหมุนแนวนอนแกนเดียว
ตาราง: เมตริกการผลิตในแนวตั้งและแนวนอน เมตริก
| การผลิต | มาตรฐาน โรงสีแนวตั้ง โรงสี | แนวนอนพร้อมตัวเปลี่ยนพาเลท |
|---|---|---|
| เวลาทำงานของแกนหมุน | โดยทั่วไป 30% ถึง 40% เนื่องจากการโหลดด้วยตนเองและการหักเศษ | มักจะเกิน 85% เนื่องจากการโหลดแบบออฟไลน์และวงจรอัตโนมัติ |
| ชิ้นส่วนต่อรอบ | โดยปกติจะมี 1 ถึง 2 ส่วน ขึ้นอยู่กับการกำหนดค่าคีมจับ | ชิ้นส่วน 8 ถึง 16+ ชิ้นที่ใช้อุปกรณ์ยึดป้ายหลุมศพหลายด้าน |
| การพึ่งพาผู้ปฏิบัติงาน | สูง; ต้องมีการตรวจสอบอย่างต่อเนื่องและการแทรกแซงด้วยตนเอง | ต่ำ; รองรับกะการผลิตที่ไม่ต้องดูแลและไฟดับ |
| อัตราการสึกหรอของเครื่องมือ | เร่งขึ้นเนื่องจากการตัดเศษบ่อยครั้งและการสะสมความร้อน | ลดขนาดลงเนื่องจากการคายเศษสม่ำเสมอและการควบคุมความร้อน |
ความเสี่ยงในการดำเนินการและการบรรเทาผลกระทบ: ข้อกำหนดด้านโครงสร้างพื้นฐาน
เครื่องจักรแนวนอนต้องการการวางแผนสิ่งอำนวยความสะดวกอย่างรอบคอบ มีฐานเครื่องที่ใหญ่กว่าและมักต้องใช้ฐานรากคอนกรีตเสริมเหล็กที่หนักกว่าเพื่อรองรับน้ำหนักเครื่องจักรจำนวนมากและแรงแบบไดนามิกของการเปลี่ยนพาเลทอย่างรวดเร็ว การวางเครื่องจักรแนวนอนที่มีน้ำหนักมากบนพื้นโรงงานที่มีพื้นที่บาง อาจทำให้เกิดการตกตะกอนของเครื่องจักรและปัญหาการจัดตำแหน่งที่รุนแรงเมื่อเวลาผ่านไป เครื่องจักรที่เลื่อนออกจากระดับจะสูญเสียความแม่นยำทางเรขาคณิต ทำให้ชิ้นส่วนตรวจสอบไม่สำเร็จ
เพื่อลดความเสี่ยงนี้ ผู้จัดการฝ่ายผลิตต้องทำการวิเคราะห์ ROI ของพื้นที่ แทนที่จะทำการเปรียบเทียบรอยเท้าแบบธรรมดา แม้ว่าเครื่องจักรจะใช้พื้นที่ทางกายภาพมากขึ้น ความสามารถในการเปลี่ยนโรงสีแนวตั้งสองหรือสามโรงทำให้รายได้ที่สร้างขึ้นต่อตารางฟุตเพิ่มขึ้นจริง ๆ การเทฐานรากที่เหมาะสม ซึ่งมักต้องใช้แผ่นคอนกรีตเสริมเหล็กขนาด 12 นิ้ว และการปรับระดับเครื่องจักรอย่างมืออาชีพเป็นขั้นตอนที่ไม่อาจต่อรองได้เพื่อให้แน่ใจว่าอุปกรณ์ทำงานได้เต็มศักยภาพทางโครงสร้าง
ความเสี่ยงในการใช้งานและการบรรเทาผลกระทบ: การตั้งค่าและความซับซ้อนในการเขียนโปรแกรม
การเปลี่ยนไปใช้การตัดเฉือนแนวนอนทำให้เกิดเส้นโค้งการเรียนรู้ที่แตกต่าง โปรแกรมเมอร์ต้องปรับตัวให้เข้ากับการติดตั้งหลุมฝังศพ การจัดการออฟเซ็ตงานหลายรายการ และสร้างเส้นทางเครื่องมือ 4 แกนหรือ 5 แกนที่ซับซ้อน ข้อผิดพลาดในการเขียนโปรแกรมบนศิลาฝังศพที่บรรจุไว้เต็มอาจส่งผลให้เกิดความผิดพลาดร้ายแรง ทำลายอุปกรณ์ที่มีราคาแพง เครื่องมือ และสปินเดิลของเครื่องจักร การจัดการช่องว่างของเครื่องมือรอบๆ หลุมศพที่หมุนได้นั้นต้องอาศัยความใส่ใจในรายละเอียดอย่างพิถีพิถัน
การบรรเทาความซับซ้อนนี้จำเป็นต้องลงทุนในการจำลองซอฟต์แวร์ CAM ขั้นสูง โปรแกรมเมอร์จะต้องตรวจสอบทุกเส้นทางเครื่องมือ ระนาบระยะห่าง และการหมุนพาเลทในสภาพแวดล้อมเสมือนจริง ก่อนที่จะส่ง G-code ไปยังเครื่องจักร นอกจากนี้ จำเป็นต้องมีการฝึกอบรมผู้ปฏิบัติงานเฉพาะทางด้วย ผู้ปฏิบัติงานจะต้องเข้าใจวิธีการทำความสะอาดและแรงบิดส่วนติดตั้งศิลาจารึกหลุมศพอย่างเหมาะสม เพื่อให้แน่ใจว่าไม่มีเศษหลุดไปกระทบที่นั่งของชิ้นส่วนในระหว่างรอบการทำงานอัตโนมัติ
แนวทางปฏิบัติที่ดีที่สุดในการเพิ่มการคายเศษสูงสุดบนโรงงานแนวนอน
การเพิ่มประสิทธิภาพระบบน้ำหล่อเย็น
แม้ว่าจะมีแรงโน้มถ่วงช่วยก็ตาม การปรับพารามิเตอร์น้ำหล่อเย็นให้เหมาะสมยังคงมีความสำคัญต่อประสิทธิภาพสูงสุด การเลือกแรงดันน้ำหล่อเย็น (PSI) และปริมาตร (GPM) ที่เหมาะสมจะขึ้นอยู่กับวัสดุที่ทำการตัดเฉือนเป็นอย่างมาก วัสดุที่มีลักษณะเป็นเส้น เช่น อะลูมิเนียมการบินและอวกาศ ต้องใช้ปริมาณมากเพื่อชะล้างริบบิ้นโลหะที่ต่อเนื่องกัน วัสดุที่เปราะ เช่น เหล็กหล่อ ซึ่งก่อให้เกิดฝุ่นที่มีฤทธิ์กัดกร่อนละเอียด ต้องใช้แรงดันสูงเพื่อระเบิดกรวดออกจากบริเวณการตัดก่อนที่จะทำหน้าที่เป็นสารประกอบขัดถูบนเครื่องมือ
ระบบจ่ายน้ำหล่อเย็นผ่านสปินเดิล (TSC) เป็นสิ่งจำเป็นอย่างยิ่งสำหรับการเจาะรูลึกและการเจาะรูที่รุนแรง TSC จ่ายน้ำหล่อเย็นผ่านศูนย์กลางของเครื่องมือตัดโดยตรง โดยจะพ่นออกมาจากส่วนปลาย สิ่งนี้รับประกันได้ว่าเศษจะถูกไล่ออกจากด้านล่างสุดของการตัด โดยจะดันเศษออกจากด้านในของชิ้นส่วนในแนวนอน ซึ่งแรงโน้มถ่วงสามารถดึงเศษลงในสายพานลำเลียงได้ คุณควรตรวจสอบตัวกรองน้ำหล่อเย็นเป็นประจำเพื่อให้แน่ใจว่าปั๊ม TSC รักษาแรงดันสูงสุดในระหว่างการกัดหยาบหนักได้
กลยุทธ์การเขียนโปรแกรม Toolpath
กลยุทธ์ด้านซอฟต์แวร์จะต้องเสริมการวางแนวทางกายภาพของเครื่อง โปรแกรมเมอร์ควรใช้การกัดแบบไต่ทุกครั้งที่เป็นไปได้ การกัดแบบ Climb จะส่งแรงตัดไปยังส่วนที่หนาที่สุดของเศษ โดยจะค่อยๆ ลดลงจนเหลือศูนย์ สิ่งนี้จะสร้างเศษที่สะอาดซึ่งแตกหักและหลุดออกไปได้ง่าย แทนที่จะเสียดสีและสร้างความร้อนส่วนเกิน การกัดแบบทั่วไปมีแนวโน้มที่จะเสียดสีวัสดุก่อนการตัด ซึ่งทำให้เกิดเศษที่บางและเป็นเส้นซึ่งยากต่อการอพยพ
เส้นทางเครื่องมือการล้างแบบปรับได้มีประสิทธิภาพสูงในการตั้งค่าแนวนอน เส้นทางเครื่องมือเหล่านี้จะรักษาภาระของเศษในแนวรัศมีให้คงที่ ป้องกันการโอเวอร์โหลดของเครื่องมือ และรับประกันการไหลเวียนของเศษที่สม่ำเสมอและจัดการได้ โปรแกรมเมอร์ต้องหลีกเลี่ยงการตัดส่วนลึกหากเป็นไปได้ กับดักที่พรวดพราดจะทำให้เกิดเศษอยู่ใต้เครื่องมือโดยตรง ให้ใช้การกัดไล่ระดับแบบเฮลิคอลหรือรูเจาะล่วงหน้าเพื่อรักษาเศษไหลอย่างต่อเนื่อง และปกป้องขอบด้านล่างที่เปราะบางของดอกเอ็นมิลล์
ก่อนที่จะรันโปรแกรมใหม่ในการตั้งค่าแนวนอน โปรแกรมเมอร์ควรตรวจสอบรายการตรวจสอบต่อไปนี้:
ยืนยันว่าระนาบการถอยกลับทั้งหมดเคลียร์เส้นผ่านศูนย์กลางวงสวิงสูงสุดของศิลาหลุมศพที่บรรจุสัมภาระเต็มแล้ว
ตรวจสอบว่าเส้นทางเครื่องมือการหักล้างแบบปรับได้รักษาการมีส่วนร่วมในแนวรัศมีที่สม่ำเสมอเพื่อป้องกันเศษตัดบาง
ตรวจสอบให้แน่ใจว่าระบบจ่ายน้ำหล่อเย็นผ่านสปินเดิลทำงานโดยเฉพาะสำหรับการเจาะลึกและรอบการเจาะหลุม
ตรวจสอบว่ามุมเข้าของขดลวดไม่เกินคำแนะนำของผู้ผลิตสำหรับดอกเอ็นมิลล์เฉพาะ
จำลองลำดับการหมุนพาเลททั้งหมดเพื่อให้แน่ใจว่าไม่มีการรบกวนระหว่างที่จับเครื่องมือและฟิกซ์เจอร์
บทสรุป
แม้ว่าเครื่องกัดแนวตั้งจะให้ความยืดหยุ่นสำหรับการทำงานด้านเดียวที่เรียบง่าย แต่เครื่องกัดแนวนอนถือเป็นตัวเลือกสุดท้ายสำหรับการผลิตชิ้นส่วนในปริมาณมาก ขนาดใหญ่ และซับซ้อน เมื่อการคายเศษเป็นตัวกำหนดระยะเวลาการทำงาน ความเสถียรในการตัด และอายุการใช้งานของเครื่องมือ การอาศัยแรงโน้มถ่วงจะให้ข้อได้เปรียบทางกลที่ไม่มีใครเทียบได้ ด้วยการนำเศษออกทันที การตั้งค่าแนวนอนจะช่วยปกป้องเครื่องมือ รับประกันความเสถียรทางความร้อน และรับประกันพื้นผิวที่สะอาดหมดจด
พิจารณาคัดเลือกเครื่องจักรแนวนอนหากอัตราเศษซากของคุณเกินอัตราที่ยอมรับได้เนื่องจากพื้นผิวสำเร็จไม่ดี หากคุณใช้งานเหล็กหล่อที่มีฤทธิ์กัดกร่อนหรืออะลูมิเนียมเหนียวในปริมาณมาก หรือหากเป้าหมายการผลิตของคุณต้องการการผลิตแบบวางบนพาเลทโดยไม่ใช้ไฟ การเปลี่ยนจากการเคลียร์ชิปแบบรีแอกทีฟไปเป็นการอพยพเชิงรุกที่ขับเคลื่อนด้วยฟิสิกส์จะเปลี่ยนแปลงประสิทธิภาพของพื้นที่โรงงานโดยพื้นฐาน
หากต้องการเพิ่มประสิทธิภาพความสามารถในการผลิตของคุณ ให้ทำตามขั้นตอนต่อไปนี้:
นัดเวลาปรึกษาด้านเทคนิคกับวิศวกรด้านการใช้งานเพื่อตรวจสอบรูปทรงชิ้นส่วนที่มีปัญหามากที่สุด
ขอการศึกษาเวลาที่ครอบคลุมเพื่อเปรียบเทียบเวลารอบแนวตั้งปัจจุบันของคุณกับการตั้งค่าหลุมฝังศพในแนวนอน
ประเมินพื้นที่ของโรงงานและข้อกำหนดเฉพาะของฐานรากเพื่อเตรียมพร้อมสำหรับการวางเครื่องในแนวนอน
ตรวจสอบรายการเครื่องมือในปัจจุบันของคุณเพื่อให้แน่ใจว่าสามารถใช้งานร่วมกับกลยุทธ์การคายเศษแนวนอนความเร็วสูง
คำถามที่พบบ่อย
ถาม: เครื่องกัดแนวนอนป้องกันการตัดเศษได้อย่างไร
ตอบ: แรงโน้มถ่วงจะดึงเศษออกจากเครื่องมือตัดและชิ้นงานโดยธรรมชาติ เพื่อป้องกันไม่ให้เศษโลหะติดอยู่ในกระเป๋าและถูกแกนหมุนกระแทกอีกครั้ง ด้วยการรักษาพื้นที่การตัดให้ชัดเจน เครื่องจักรจะปกป้องทั้งขอบเครื่องมือและผลิตภัณฑ์ขั้นสุดท้ายจากความเสียหายทางกล
ถาม: เหตุใดการคายเศษจึงมีความสำคัญต่ออายุการใช้งานเครื่องมือในเครื่องกัด CNC แนวนอน
ตอบ: เศษที่ติดอยู่จะทำให้เกิดแรงกระแทกทางกลต่อคมตัด ซึ่งเศษจะแทรกหรือยึดเครื่องมือทรงกลมตันได้ และยังกักเก็บความร้อนสูงซึ่งจะทำให้การเคลือบเครื่องมือเสื่อมลงอย่างรวดเร็ว การอพยพที่มีประสิทธิภาพจะขจัดความร้อนและการรบกวนทางกายภาพ ทำให้เครื่องมือมีอายุการใช้งานตามการออกแบบสูงสุด
ถาม: พาเลทเปลี่ยนโรงสีแนวนอนสามารถทำงานได้โดยไม่ต้องดูแลหรือไม่?
ก. ใช่. การอพยพเศษที่เชื่อถือได้และอาศัยแรงโน้มถ่วงร่วมกับเครื่องเปลี่ยนพาเลทอัตโนมัติช่วยให้การผลิตปลอดภัยและไฟดับ เนื่องจากเศษหลุดออกตามธรรมชาติ จึงไม่จำเป็นต้องทำการเคลียร์เศษด้วยตนเองหรือให้ผู้ปฏิบัติงานดำเนินการระหว่างรอบ ซึ่งช่วยให้สามารถผลิตได้อย่างต่อเนื่อง
ถาม: ฉันต้องใช้น้ำหล่อเย็นผ่านสปินเดิลบน Machining Center แนวนอนหรือไม่
ตอบ: แม้ว่าแรงโน้มถ่วงจะให้ข้อได้เปรียบอย่างมาก แต่ยังคงแนะนำให้ใช้ระบบจ่ายน้ำหล่อเย็นผ่านสปินเดิล สำหรับการเจาะรูลึกและการเจาะรูที่รุนแรง TSC จะไล่เศษออกจากชิ้นส่วนภายในอย่างสมบูรณ์ เพื่อให้แน่ใจว่าไม่มีเศษซากติดอยู่ในลักษณะที่มองไม่เห็น
ถาม: การคายเศษส่งผลต่อผิวสำเร็จในการกัดแนวนอนอย่างไร
ตอบ: การเคลียร์เศษจะป้องกันไม่ให้ลากผ่านพื้นผิวที่เพิ่งกลึงใหม่ วิธีนี้จะหลีกเลี่ยงรอยขีดข่วน เซาะ และค่า Ra ที่ไม่ดี การขจัดเศษอย่างสม่ำเสมอช่วยให้มั่นใจได้ว่าเครื่องมือจะตัดเฉพาะวัสดุหลักเท่านั้น ส่งผลให้ได้ผิวสำเร็จที่เรียบเนียนและมีคุณภาพสูงทุกครั้ง
ถาม: ดอกเอ็นมิลล์เกลียวสูงดีกว่าสำหรับการกัดแนวนอนหรือไม่
ตอบ: เครื่องมือแบบเกลียวสูงดึงเศษออกมาได้อย่างมีประสิทธิภาพ ซึ่งเข้ากันได้อย่างลงตัวกับการตั้งค่าแนวนอน แม้ว่าจะมีการโก่งตัวเพิ่มขึ้น แต่ความแข็งแกร่งทางโครงสร้างโดยธรรมชาติของ Machining Center แนวนอนก็สามารถรองรับแรงในแนวแกนที่เพิ่มขึ้นได้อย่างง่ายดาย ส่งผลให้ชิ้นงานสำเร็จได้ดีเยี่ยม
บทความที่เกี่ยวข้อง
-
 เรียน ลูกค้าและหุ้นส่วนธุรกิจ เพื่อให้ปฏิบัติตามกฎหมายและข้อบังคับควบคุมการส่งออกของประเทศอย่างเคร่งครัด และเพื่อปฏิบัติตามพันธกรณีระหว่างประเทศ เพื่อให้มั่นใจว่าเครื่องกัด CNC และเครื่องกลึง CNC ที่ส่งออกของเรานั้นถูกกฎหมายและเป็นไปตามข้อกำหนดอย่างสมบูรณ์ เราขอแจ้งให้คุณทราบถึงนโยบายที่เกี่ยวข้องร่วมข่าวบริษัท
-
 ฝุ่นกราไฟท์ที่มีฤทธิ์กัดกร่อนทำลาย CNC มาตรฐาน เรียนรู้ว่าเหตุใดเครื่องจักรเฉพาะทางกันฝุ่นและวิธีการกัดแบบเปียกหรือแห้งที่เหมาะสมจึงมีความสำคัญต่อการผลิตอิเล็กโทรด EDM ที่ปลอดภัยข่าวผลิตภัณฑ์
-
 ดอกต๊าปตรงกลางให้การกลึงเกลียวความเร็วสูงสำหรับการผลิตปริมาณมาก การทำความเข้าใจขีดจำกัดแรงบิดของสปินเดิลช่วยป้องกันการแตกหักของเครื่องมือที่มีราคาแพง และปรับปรุงเวลารอบการทำงานของเครื่องจักรให้เหมาะสมข่าวผลิตภัณฑ์


