



Дискретное производство скрывает огромную потерю рентабельности цехов: простой шпинделя. Каждая минута ожидания машины в ожидании, пока оператор загрузит деталь, вызовет приспособление или проверит функцию, — это минута упущенной выгоды. Обработка сложных деталей традиционно требует перемещения заготовок между разными станками. Такой фрагментированный подход создает серьезные узкие места в приспособлениях, вносит ошибки при укладке допусков и увеличивает затраты на рабочую силу. Владельцам магазинов и руководителям производств предстоит техническая оценка. Приносят ли инвестиции в комбинированную архитектуру машин более высокую отдачу от инвестиций за счет немедленного сокращения затрат на установку? Или традиционная планировка этажа с использованием отдельных машин обеспечивает лучшую масштабируемость и снижение рисков? Нам необходимо оценить, оптимизирует ли объединение этих процессов использование шпинделя лучше, чем их разделение. Правильный выбор зависит от объема вашего производства, сложности детали и ограничений предприятия.
Ключевые выводы
Несоответствие в использовании: базовые показатели отрасли показывают, что традиционные VMC в среднем используют 25 % шпинделя из-за простоя установки, тогда как HMC могут достигать загрузки до 85 %. В переводе на стандартную 8-часовую смену HMC сокращает 6,8 часа, а VMC — всего 2 часа.
Гибридное преимущество: комбинированный вертикальный горизонтальный станок с ЧПУ обеспечивает пятистороннюю обработку за один установ, что значительно снижает затраты на приспособления и время обработки деталей.
Капитальные и эксплуатационные расходы. Хотя отдельные VMC предлагают более низкие первоначальные затраты, долгосрочные эксплуатационные затраты на несколько установок часто затмевают первоначальные капитальные затраты гибридной или выделенной системы HMC.
Ограничения на производственном объекте: площадь помещения, опыт программирования операторов и физика эвакуации стружки определяют целесообразность объединения или разделения процессов обработки.
Дилемма времени наладки: определение критериев успеха для обрабатывающих центров
Чтобы понять истинную стоимость установки, необходимо выйти за рамки простого процесса закрепления детали. Полная настройка включает в себя демонтаж предыдущей работы, выравнивание приспособлений, загрузку инструментов и проверку первого изделия. Рассмотрим механику стандартной установки тисков. Оператор очищает стол, зачищает поверхность камнями, чтобы удалить заусенцы, закрепляет тиски болтами и проверяет твердую губку циферблатным индикатором, чтобы убедиться, что она идеально параллельна оси станка. Сам по себе этот процесс отнимает драгоценное время. Если для работы требуются специальные мягкие губки, добавьте еще час на фрезерование профиля. В течение всей этой последовательности шпиндель остается бездействующим. Неработающие шпиндели приносят нулевой доход. Когда операторы часами работают с тисками или указывают поворотные столы, производство останавливается. Цель состоит в том, чтобы максимально увеличить время фактического контакта режущего инструмента с материалом. Достижение значительных Сокращение наладки ЧПУ напрямую коррелирует с более высокой прибыльностью и более быстрой доставкой деталей.
Перемещение детали с одного станка на другой приводит к возникновению сложных геометрических ошибок, известных как наложение допусков. Каждый раз, когда вы разжимаете заготовку, вы теряете исходную точку отсчета. Повторный зажим детали на вспомогательном станке требует установки новой нулевой точки. Даже самые точные циклы измерения и высококачественные системы фиксации нулевой точки имеют микроскопические отклонения. Когда деталь требует трех или четырех отдельных операций на нескольких машинах, эти крошечные отклонения суммируются. В конце концов, последний элемент может выйти за пределы допуска относительно первого элемента. Закрепление детали в одном приспособлении полностью исключает этот риск.
Оценка успеха станков требует строгих показателей. Вы не можете измерить успех, просто взглянув на первоначальную цену покупки машины. Вместо этого установите базовые показатели, используя процент времени работы шпинделя, стоимость детали и время производственного цикла. Время от этажа к этажу измеряет общую продолжительность от сбора сырья до размещения готовой детали. Эта метрика выявляет скрытые задержки обработки и подготовки деталей. Сосредоточив внимание на использовании шпинделя и времени цикла, вы получите реалистичную картину того, как различные архитектуры станков работают в реальной производственной среде.
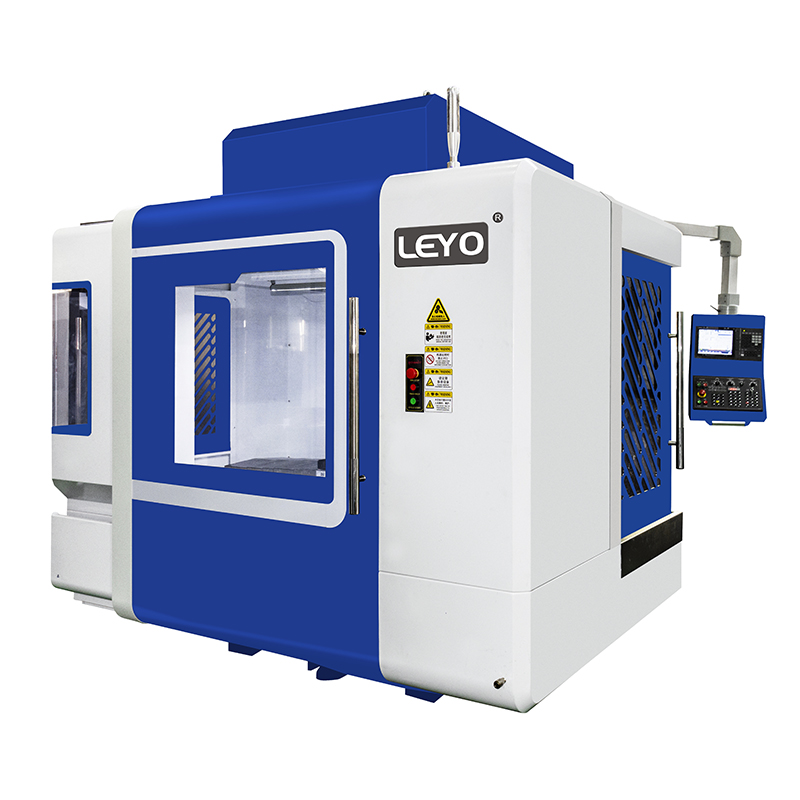
Оценка комбинированного вертикально-горизонтального обрабатывающего центра
Комбинированный Вертикально-горизонтальный обрабатывающий центр объединяет два различных направления резки в одну платформу. В этой архитектуре обычно используется шарнирно-сочлененная шпиндельная головка или универсальный цапфовый стол. Шарнирная головка физически вращается, приближаясь к заготовке сверху или сбоку. Альтернативно, цапфовый стол наклоняет и вращает заготовку, чтобы представить фиксированному шпинделю разные стороны. Обе конструкции направлены на консолидацию операций. Они позволяют станку выполнять тяжелую черновую и сложную чистовую обработку, не требуя от оператора открывать дверцы и манипулировать деталью.
Основной возможностью, лежащей в основе этой архитектуры, является пятисторонняя обработка . Доступ к пяти сторонам призматической детали за один зажим исключает вторичные и третичные настройки. Вы загружаете необработанный блок один раз. Машина фрезерует верхнюю часть, затем вращает головку или стол, чтобы сверлить и нарезать резьбу по четырем сторонам. Такой подход «сделано в одном» радикально снижает необходимость консолидации приспособлений. Вместо того, чтобы покупать или создавать три отдельных решения для крепления рабочих деталей, вам понадобится только одно. Эта возможность сокращает физическое пространство вашего инвентаря инструментов и упрощает планирование работ.
Давайте посмотрим на механику шарнирной головки. В этих головках часто используется шарнир, который поворачивается на 90 градусов и более. В вертикальном положении он работает как обычная мельница. При горизонтальном повороте он может просверливать глубокие отверстия по бокам картера трансмиссии. Эта гибкость не имеет себе равных. Однако реалии реализации требуют тщательного рассмотрения. Эти гибридные машины требуют высоких первоначальных капитальных затрат. Внутренняя механика очень сложна. Кинематическая сложность приводит к потенциальному компромиссу в отношении жесткости по сравнению со специализированными станками с одношпиндельной ориентацией.
Шарнирная головка содержит несколько точек поворота, подшипников и шестерен. Несмотря на высокую точность, он может не так эффективно поглощать тяжелые прерывистые резы, как массивный фиксированный горизонтальный шпиндель. Если вы вынимаете предварительно закаленную сталь 4140 или инконель, вибрация может передаваться через шарнирные соединения, что потенциально может вызвать вибрацию или преждевременный износ инструмента. Вы должны сопоставить огромный выигрыш в сокращении переналадки с потенциальными ограничениями в скорости съема сырья для экзотических сплавов. Для алюминия и мягкой стали жесткость редко является проблемой.
Оценка отдельных вертикальных и горизонтальных обрабатывающих центров
Многие объекты полагаются на традиционную стратегию разделения этажей. Они направляют черновую или простую работу на вертикальные станки, а сложную или высокопроизводительную работу отправляют на горизонтальные станки. Этот подход использует конкретные сильные стороны каждой платформы. Это позволяет контролировать капитальные затраты, сохраняя при этом стабильный поток работы. Однако это также создает логистические разногласия. Управление двумя разными типами машин требует балансировки рабочих нагрузок, организации инвентаря и обеспечения доступности операторов для перемещения деталей между отделами.
Традиционный Вертикальный обрабатывающий центр остается основным продуктом в мастерских. Он предлагает высокую доступность, простоту обслуживания и меньшую занимаемую площадь. VMC превосходно справляются с обработкой изделий простой геометрии и плоских пластин. Операторы считают их доступными и простыми в настройке для выполнения быстрых одноразовых работ. Рабочая зона находится прямо перед оператором, что позволяет легко указать тиски или прочистить отверстие. Смена инструмента проста, а стандартный инструмент доступен повсеместно и недорог.
Однако для сложных деталей существуют серьезные ограничения. Шпиндель опускается сверху вниз. Стружка скапливается внутри карманов и глубоких полостей. Операторы должны вручную вмешиваться, чтобы перевернуть детали для вторичных операций. Если вы вырезаете глубокий карман в алюминиевом блоке, стружке некуда деться. Они сидят в кармане. Фреза повторно режет эту стружку, что разрушает качество поверхности и ломает концевые фрезы. Чтобы очистить зону, вам придется продувать охлаждающую жидкость или воздух под высоким давлением, что является грязным и неэффективным. Такое постоянное ручное вмешательство напрямую приводит к отраслевому стандарту использования шпинделя примерно на 25%.
И наоборот, Горизонтальный обрабатывающий центр доминирует в крупносерийном производстве. В HMC используются крепления типа «надгробие», позволяющие операторам монтировать несколько деталей на одной колонне. Встроенные пулы поддонов позволяют операторам загружать сырье снаружи машины, в то время как шпиндель режет детали внутри. Эта параллельная обработка увеличивает время безотказной работы шпинделя до 85%. Вы можете загрузить надгробие шестнадцатью различными частями, нажать «Начать цикл» и уйти.
Кроме того, физика эвакуации стружки в значительной степени благоприятствует горизонтальной резке. Гравитация естественным образом оттягивает стружку от заготовки. Если просверлить отверстие горизонтально, стружка выпадет. Это предотвращает повторное резание стружки, продлевает срок службы инструмента и позволяет станку работать быстрее и дольше, чем его вертикальный аналог. Вы можете увеличить скорость подачи, потому что вас не беспокоит упаковка стружки.
Узкие места в рабочем процессе неизбежно возникают при фрезеровании деталей между отдельными станками. Вы должны составить карту логистических сложностей, связанных с планированием, постановкой и перемещением запасов незавершенного производства. Деталь, обработанная на вертикальном станке, не может сразу попасть на горизонтальный станок, если на этом станке выполняется другая работа. Деталь находится на тележке. Оно ждет. Это время ожидания увеличивает время выполнения заказов и связывает денежные средства с незавершенной продукцией. Управление этим потоком требует надежных ERP-систем и точной координации цеха.
Индивидуальная оценка: соотношение характеристик и результатов
Сравнение этих архитектур требует рассмотрения того, как функции машин влияют на ощутимые производственные результаты. Это решение повлияет на каждый аспект работы цеха: от обучения операторов до планировки предприятия.
| Оценка метрики | Комбинированная гибридная машина | Отдельный VMC + Комбинированный HMC |
|---|---|---|
| Первоначальные инвестиции | Высокие капитальные затраты на одну машину. | Разделите инвестиции на два отдельных актива. |
| Использование шпинделя | Очень высокий из-за обработки с одной установкой. | VMC низкий (~25%), HMC высокий (~85%). |
| Время установки | Минимальный. Универсальная возможность. | Высокий. Требует многочисленных демонтажей и выравниваний. |
| Сложность обслуживания | Высокий. Сложные шарнирные головки или цапфы. | Умеренный. Стандартизированные компоненты для двух машин. |
| Обращение с деталями | Низкий. Оператор один раз загружает, один раз выгружает. | Высокий. Постоянное перемещение незавершенного производства между станциями. |
| Эвакуация стружки | Варьируется в зависимости от ориентации головы. | Плохо на VMC, отлично на HMC. |
Время наладки и обработка деталей представляют собой наиболее существенные эксплуатационные различия. А Вертикально-горизонтальный станок с ЧПУ основан на философии «сделано в одном». Вы исключаете ручное вмешательство, необходимое для разжима, очистки, переворачивания и повторного зажима заготовки. В отдельном сценарии маршрутизации оператор должен физически переместить деталь из VMC в HMC. Они должны очистить приспособление, загрузить деталь, указать ее и снова провести проверку первого изделия. Такое ручное вмешательство приводит к человеческим ошибкам и останавливает производство.
Требования к занимаемой площади и оборудованию также определяют выбор машины. Комбинированная машина требует большей площади, чем одиночная вертикальная машина. Однако он обычно занимает меньше общей площади, чем размещение одновременно вертикальной и горизонтальной машины. Вы также должны учитывать площади подготовки, необходимые для отдельных машин. Тележки с инвентарем незавершенного производства занимают ценную площадь. Объединение операций на одной машине освобождает проходы и улучшает общий поток продукции на предприятии.
Масштабируемость и интеграция автоматизации различаются между этими двумя подходами. Специализированные горизонтальные машины легко интегрируются с массивными гибкими производственными системами и пулами из нескольких поддонов. Они созданы для производства без освещения. Комбинированные гибридные машины также могут использовать устройства смены паллет, но их сложная кинематика иногда усложняет обслуживание роботизированных машин. Вы должны оценить, насколько легко каждая конфигурация адаптируется к вашей долгосрочной стратегии автоматизации.
Риски реализации и их смягчение
Внедрение передовых архитектур обработки сопряжено с определенными рисками. Сложность программирования представляет собой серьезное препятствие. Безопасное программирование машины с шарнирными головками или сложными цапфами требует передового программного обеспечения CAM и безупречных постпроцессоров. Стандартные методы 3-осевого программирования не применяются. Программистам приходится управлять векторами инструментов, пределами поворотных осей и сложными плоскостями зазоров. Опыт оператора, необходимый для запуска этих программ, значительно выше. Авария многоосной гибридной машины имеет катастрофические последствия, а ее ремонт невероятно дорог. Вы не можете просто отодвинуть станок, если инструмент врезан в деталь под сложным углом.
Необходимо оценить риски технического обслуживания и возникновения единой точки отказа. Если комбинированная гибридная машина выходит из строя, все производство этой конкретной детали немедленно прекращается. Вы одновременно теряете возможности черновой и чистовой обработки. Сравните это с избыточностью наличия отдельных машин. Если одна вертикальная машина сломается, вы часто можете перенаправить работу на другую вертикальную машину на полу. Более того, обслуживание стандартных вертикальных машин не составляет труда. Для обслуживания шарнирно-сочлененных гибридных головок требуются специализированные специалисты и дорогостоящие сменные картриджи.
Стратегии смягчения последствий обеспечивают плавную реализацию. Перекрестное обучение операторов не подлежит обсуждению. Не полагайтесь на одного специалиста по настройке, который поймет сложную кинематику вашей новой машины. Инвестируйте значительные средства в современное программное обеспечение для моделирования траекторий движения инструмента. Моделирование улавливает конфликты в цифровой среде до того, как они разрушат физические шпиндели. Установите надежные графики профилактического обслуживания. Регулярно проверяйте выравнивание цапфы и люфт поворотной оси, чтобы поддерживать геометрическую точность, необходимую для многосторонней обработки.
Схема принятия решений: согласование машинной архитектуры с производственными моделями
Среды с большим количеством смешанных рабочих мест и небольшими объемами работ, а также цеха по трудоустройству сталкиваются с уникальными проблемами. Они редко выполняют одну и ту же часть неделями подряд. Они меняют работу ежедневно или даже ежечасно. В таких условиях гибкость и быстрая переналадка имеют первостепенное значение. Возможность бросить блок материала в машину и ударить с пяти сторон без необходимости изготовления специальных приспособлений оправдывает стоимость комбинированной гибридной машины. Сокращение количества установок напрямую приводит к тому, что каждую неделю появляется больше разнообразных вакансий.
Производство в больших объемах с небольшим количеством продукции требует другого подхода. Когда вы производите тысячи одинаковых компонентов, успех определяется скоростью съема сырья и абсолютной надежностью. Специальные горизонтальные машины остаются стандартом для непрерывного производства. Их массивные отливки обеспечивают превосходную жесткость. Их гравитационный отвод стружки предотвращает повторную резку при тяжелой черновой обработке. В этих сценариях вертикальные машины прекрасно поддерживают горизонтальные линии, выполняя простые второстепенные операции или подготавливая сырье перед его поступлением в автоматизированный пул поддонов.
Заключение
Проведите временной анализ десяти наиболее часто обрабатываемых деталей, чтобы рассчитать текущие затраты на установку в сравнении с прогнозируемым временем гибридного цикла.
Запросите у производителей станков физические пробные вырезы, используя конкретный материал и геометрию вашей детали, чтобы проверить жесткость.
Перед покупкой запросите у производителя подробное моделирование CAM, чтобы подтвердить зазор, вылет и истинное время цикла.
Проведите аудит использования шпинделей в вашем текущем цехе, чтобы определить точные места узких мест.
Оцените свои текущие возможности программного обеспечения CAM и уровень навыков программиста, чтобы обеспечить готовность к многоосным траекториям движения инструмента.
Часто задаваемые вопросы
Вопрос: В чем основная разница между вертикальным и горизонтальным обрабатывающим центром?
О: Фундаментальное отличие заключается в ориентации шпинделя. Вертикальная машина погружает режущий инструмент сверху вниз, а горизонтальная машина режет сбоку. Такая ориентация сильно влияет на эвакуацию стружки, поскольку сила тяжести уводит стружку от горизонтальных резов. Это также диктует стили крепления: в горизонтальных машинах используются многосторонние надгробия для более высокой производительности.
Вопрос: Как вертикальный горизонтальный станок с ЧПУ обеспечивает пятистороннюю обработку?
Ответ: В этих станках используются шарнирно-сочлененные шпиндельные головки, поворотные столы или универсальные цапфы. Эти механизмы манипулируют либо заготовкой, либо самим шпинделем. Вращая деталь или наклоняя режущий инструмент, машина может получить доступ к верхней и всем четырем сторонам призматического блока, не требуя от оператора разжима и изменения положения материала.
Вопрос: Почему загрузка шпинделя VMC обычно ниже, чем загрузка HMC?
Ответ: Вертикальные машины требуют значительного времени на настройку вручную и вмешательства оператора. Операторы должны остановить станок, чтобы очистить стружку, разжать деталь, перевернуть ее и повторно указать приспособление для вторичных операций. У них также отсутствуют стандартные встроенные устройства смены поддонов. В результате таких постоянных остановок фактическое время резки составляет примерно два часа за восьмичасовую смену.
Вопрос: Экономит ли вертикальный горизонтальный обрабатывающий центр пространство на полу?
О: Да, в рамках консолидированного рабочего процесса. Хотя отдельная гибридная машина обычно больше стандартной вертикальной машины, она занимает меньшую площадь, чем вертикальная и горизонтальная машины. Это также устраняет необходимость в больших складских площадках и тележках для хранения незавершенного производства между отдельными машинами.
Вопрос: Какая конфигурация станка обеспечивает наилучшее сокращение настроек ЧПУ?
Ответ: Комбинированные гибридные станки обеспечивают максимальное сокращение наладки на отдельную сложную деталь за счет возможности комплексной обработки. Тем не менее, специализированные горизонтальные станки обеспечивают наилучшее сокращение наладки при обработке больших партий больших объемов, поскольку операторы могут загружать десятки деталей на надгробные приспособления снаружи станка, в то время как шпиндель продолжает резку.
Похожие статьи
-
 Уважаемые клиенты и деловые партнеры! Чтобы строго соблюдать национальные законы и правила экспортного контроля, а также выполнять международные обязательства, гарантируя, что наши экспортируемые фрезерные станки с ЧПУ и токарные станки с ЧПУ полностью законны и соответствуют требованиям, мы настоящим уведомляем вас о соответствующих правилахНовости компании
-
 Абразивная графитовая пыль разрушает стандартные станки с ЧПУ. Узнайте, почему специализированные пыленепроницаемые станки и правильные методы мокрого или сухого фрезерования необходимы для безопасного производства электродов для электроэрозионной обработки.Новости о продуктах
-
 Сверла и метчики обеспечивают высокоскоростное нарезание резьбы для крупносерийного производства. Понимание пределов крутящего момента шпинделя предотвращает дорогостоящую поломку инструмента и оптимизирует время машинного цикла.Новости о продуктах


