



Плохая эвакуация стружки влечет за собой скрытые эксплуатационные расходы, которые незаметно снижают прибыль при крупносерийной и крупномасштабной обработке. Когда металлическая стружка накапливается в зоне резания, она приводит к преждевременной поломке инструмента, браку деталей из-за повреждения поверхности и приводит к чрезмерным простоям станка для ручной очистки. Операторы часто сталкиваются с этими проблемами при использовании вертикальных установок, где гравитация удерживает стружку в глубоких карманах и сложных полостях. Использование охлаждающей жидкости под высоким давлением или постоянной подачи воздуха лишь частично решает проблему. Эти реактивные меры часто ухудшают стабильность резания и не могут полностью очистить глухие отверстия.
Структурная ориентация Горизонтальный фрезерный станок обеспечивает фундаментальное, основанное на физике решение для управления стружкой. Поворачивая шпиндель на бок, это оборудование смещает оперативный фокус с реактивной расчистки на упреждающую эвакуацию. Гравитация становится преимуществом, а не препятствием. Стружка естественным образом отпадает от заготовки и режущего инструмента. Это структурное преимущество формирует основу для оценки модернизации производства, предлагая руководителям производства четкий путь к бесперебойной обработке, увеличению срока службы инструментов и превосходному качеству деталей.
Ключевые выводы
Зазор под действием силы тяжести: горизонтальная ориентация шпинделя позволяет струге естественным образом и легко падать от заготовки, что значительно снижает риск повторной резки стружки и повреждения детали.
Увеличенный срок службы инструмента: эффективная эвакуация отводит тепло из зоны резания и предотвращает механическое повреждение режущих кромок, что напрямую снижает затраты на расходные материалы как для сменных, так и для цельных круглых инструментов.
Повышенная стабильность резания. Равномерное удаление стружки предотвращает внезапные скачки нагрузки на шпиндель, снижает вибрацию и обеспечивает стабильное качество при крупносерийном производстве.
Превосходное качество поверхности: предотвращение накопления стружки исключает появление задиров и строжек на поверхности детали, обеспечивая строгое соблюдение допусков и сводя к минимуму необходимость вторичной чистовой обработки.
Непрерывное производство: сочетание горизонтальных установок с автоматизированными системами поддонов максимально увеличивает время безотказной работы шпинделя, делая более высокие первоначальные капиталовложения оправданными за счет долгосрочного увеличения производительности.
Механика эвакуации стружки на горизонтально-фрезерном станке
Формулировка проблемы (критерии успеха)
Для успешного удаления стружки требуется нечто большее, чем просто удаление металлической стружки с непосредственного пути резания. Настоящий успех эвакуации означает отсутствие ручного вмешательства за цикл. Операторам никогда не придется приостанавливать программу, открывать двери и продувать полости воздушным шлангом. Успех также требует постоянного температурного базового уровня. Когда стружка немедленно покидает зону резания, она уносит с собой тепло, предотвращая расширение и деформацию заготовки за пределы допуска.
Эффективная эвакуация гарантирует отсутствие повторной резки и непрерывную стабильность резки. Вы можете следить за этим непосредственно через систему управления машиной. Нагрузка на шпиндель должна оставаться постоянной, без резких скачков, которые возникают, когда инструмент измельчает ранее разрезанный материал. Когда стружка попадает в карман, нагрузка на шпиндель может подскочить с 20% до 80% за долю секунды, что приводит к микрозаклиниваниям, которые со временем изнашивают подшипники шпинделя. Установление базового уровня непрерывной, бесперебойной резки без скачков нагрузки является основным показателем успешного управления стружкой.
Чтобы оценить, соответствует ли ваша текущая установка критериям успешной эвакуации стружки, операторы должны контролировать следующие параметры во время стандартного производственного цикла:
Отслеживайте, сколько раз за смену оператору приходится вручную вмешиваться с помощью воздушного шланга или промывать охлаждающую жидкость.
Контролируйте измеритель нагрузки шпинделя во время операций обработки глубоких карманов, чтобы выявить неустойчивые скачки нагрузки.
Измеряйте отклонение размеров деталей, обработанных в начале смены, по сравнению с концом смены, чтобы обнаружить проблемы с тепловым расширением.
Осмотрите дно глухих отверстий и глубоких полостей сразу после завершения цикла на наличие остатков набитой стружки.
Гравитация как структурное преимущество
Вертикальные фрезерные станки работают со шпинделем по оси Z, погружающимся вниз в заготовку. Такая конфигурация создает эффект естественной чаши. Когда инструмент вырезает карманы, каналы и глухие отверстия, сила тяжести удерживает стружку внизу этих элементов. Чем глубже разрез, тем труднее становится извлечь мусор. Обработка глубокого кармана в основании формы на вертикальном станке часто приводит к образованию плотного скопления стружки прямо на пути инструмента. Горизонтальная установка полностью меняет эту динамику X/Y/Z. При горизонтальной ориентации шпинделя резание происходит сбоку детали.
Такая ориентация позволяет щепе падать прямо в шнек или конвейер для стружки. Они не накапливаются в зоне обработки. Они не скапливаются на поверхности светильника. Естественный путь выхода, обеспечиваемый силой тяжести, означает, что машине не нужно бороться с физикой, чтобы поддерживать чистоту зоны резки. Это структурное преимущество становится особенно важным при обработке тяжелых материалов, таких как чугун, который образует абразивную пыль, или волокнистых материалов, таких как низкоуглеродистая сталь, которые имеют тенденцию плотно упаковываться в ограниченном пространстве и обволакивать держатель инструмента.
Гидродинамика и подача охлаждающей жидкости
Охлаждающая жидкость служит двум основным целям в цехе: смазка и регулирование температуры. В вертикальном станке охлаждающая жидкость часто с трудом вымывает стружку вверх против силы тяжести. Он может создавать закрученный вихрь внутри кармана, удерживая стружку во взвешенном состоянии в жидкости именно там, где инструмент пытается резать. Горизонтальные установки оптимизируют поток охлаждающей жидкости совершенно по-другому. Независимо от того, используете ли вы стандартную заливную охлаждающую жидкость или подачу через шпиндель под высоким давлением, гидродинамика работает в тандеме с гравитацией.
СОЖ в горизонтальной машине действует как высокоэффективный промывочный механизм. Он выталкивает щепу горизонтально из отверстия, и сила тяжести немедленно тянет ее вниз в желоб. Жидкость не должна вытягивать стружку из глухого отверстия. Такая синергия между давлением жидкости и силой тяжести гарантирует, что даже при бурении глубоких отверстий не будет налипшего мусора, что резко снижает риск поломки сверла и образования задиров на поверхности. Когда вы применяете СОЖ через шпиндель под давлением 1000 фунтов на квадратный дюйм при горизонтальной установке, стружка резко выбрасывается горизонтально и сразу же падает, оставляя идеально чистое отверстие.
Таблица: Способы подачи СОЖ и эффективность вакуумирования.
| Стратегия подачи СОЖ. | Производительность вертикального станка. | Производительность горизонтального станка. |
|---|---|---|
| Стандартная охлаждающая жидкость | Создает вихрь; фишки остаются в глубоких карманах. | Смывает стружку с торца детали; гравитация мгновенно тянет их вниз. |
| СОЖ через шпиндель (TSC) | Борется с гравитацией, чтобы поднять фишки; часто требует сверления с ударом. | Выбрасывает стружку горизонтально из отверстия; обеспечивает непрерывное бурение. |
| Программируемый воздушный поток | Разносит стружку по корпусу; часто переоткладывает их на детали. | Эффективно очищает сухую стружку; мусор попадает прямо в шнек. |
| Минимальное количество смазки (MQL) | Из-за остатков масла стружка прилипает ко дну полостей. | Стружка свободно падает, поскольку сила тяжести преодолевает прилипание легкого масла. |
Как эффективное удаление стружки влияет на производительность обработки
Предотвращение повторного резания стружки и отклонения инструмента
Повторное резание стружки разрушает режущие инструменты быстрее, чем любой другой параметр обработки. Если стружка не может эвакуироваться, инструмент снова ударяет по ней при следующем обороте. Эти стружки часто подвергаются наклепу с самого начала, что делает их значительно тверже исходного материала. Удар по этим закаленным фрагментам приводит к серьезному микростружению на сменных твердосплавных пластинах. Для цельных круглых инструментов упаковка стружки в канавки увеличивает давление резания до тех пор, пока инструмент не начнет разрушаться.
Горизонтальная эвакуация сводит к минимуму эти риски, гарантируя, что инструмент всегда захватывает свежий материал. Сохраняя канавки чистыми, станок поддерживает постоянную силу резания. Такая последовательность напрямую уменьшает отклонение инструмента. Когда инструмент отклоняется, он слегка отклоняется от реза, что приводит к неточностям размеров и сужению стенок. Эффективное удаление стружки поддерживает стабильное давление резания, позволяя инструменту резать точно по запрограммированной траектории, не сбиваясь с курса набившимся мусором. Вы заметите резкое увеличение точности размеров тонкостенных деталей, когда прогиб устраняется за счет правильной очистки стружки.
Управление температурным режимом в зоне резки
При механической обработке возникает огромное трение и тепло. Фундаментальное правило терморегулирования при фрезеровании заключается в том, что тепло должно уходить вместе со стружкой. Если стружка остается в зоне резания, она передает оставшееся тепло обратно в заготовку и вверх в шпиндель. Эта теплопередача приводит к расширению детали. Как только деталь остывает вне станка, она сжимается, часто выходя за пределы строгих допусков по размерам. Это серьезная проблема при работе с отверстиями подшипников или сопрягаемыми поверхностями с жесткими допусками.
Быстрое и естественное удаление стружки предотвращает эту термопередачу. Поскольку сила тяжести моментально оттягивает горячую стружку, заготовка сохраняет стабильную температуру окружающей среды. Такая термическая стабильность абсолютно обязательна при обработке аэрокосмических сплавов, титана или крупногабаритных тяжелых деталей. Титан, например, плохой проводник тепла. Тепло не рассеивается внутри детали; он остается на переднем крае и в чипе. Если эту стружку не удалить немедленно, тепло разрушает покрытие инструмента за считанные секунды. Горизонтальная обработка обеспечивает попадание тепла в конвейер стружки, защищая как металл детали, так и подшипники шпинделя.
Обработка поверхности и контроль качества
Показатели шероховатости поверхности, обычно измеряемые как Ra (средняя шероховатость), напрямую коррелируют с эффективностью эвакуации стружки. Когда стружка скапливается в кармане, инструмент тащит ее по свежеобработанному полу и стенам. Такое перетаскивание приводит к глубоким задировам, выбоинам и, как правило, к плохому качеству поверхности. Детали, не прошедшие проверку Ra, требуют дорогостоящих операций вторичной отделки, таких как ручная полировка или шлифовка, что ограничивает производство и увеличивает рабочее время.
Последовательное удаление стружки полностью предотвращает повреждение поверхности. Инструмент оставляет чистую, зеркальную поверхность, поскольку никакой мусор не мешает окончательным проходам. Такой уровень контроля качества обеспечивает строгую согласованность деталей. При производстве тысяч идентичных компонентов знание того, что качество поверхности не ухудшится из-за накопления стружки, обеспечивает огромную уверенность в производственном процессе и значительно снижает процент брака. Вы можете уверенно выполнять чистовые проходы с более высокой скоростью подачи, зная, что на пути нет препятствий.
Таблица: Дефекты шероховатости поверхности, вызванные плохой эвакуацией
| Тип дефекта | Основная причина при обработке | Решение горизонтальным фрезерованием |
|---|---|---|
| Оценка стен | Стружка застряла между боковой поверхностью инструмента и стенкой детали. | Стружка отпадает до того, как боковая поверхность инструмента достигнет поверхности. |
| Строжка пола | Тул перетаскивает скопившиеся фишки по дну кармана. | Гравитация предотвращает скопление стружки на горизонтальных полах. |
| раздражение | Накопление тепла приводит к прилипанию стружки к поверхности детали. | Быстрая эвакуация удаляет тепло, предотвращая сварку материала. |
| Следы болтовни | Скачки нагрузки на шпиндель из-за повторной резки вызывают вибрацию инструмента. | Постоянные силы резания устраняют вибрацию и вибрацию. |
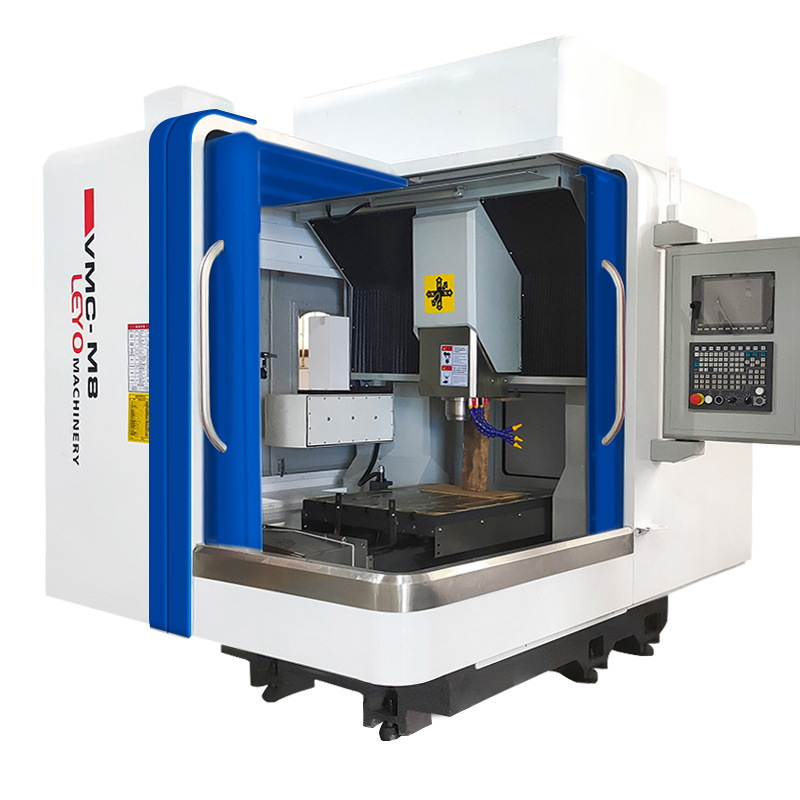
Оценка горизонтального обрабатывающего центра для вашего производственного цеха
Категории решений/подходы: геометрия и сложность детали
Некоторые геометрии деталей по своей сути требуют горизонтальной обработки. Многосторонние крепления для надгробий позволяют операторам монтировать несколько деталей на одной колонне, поднося к шпинделю три или четыре стороны каждой детали без повторной фиксации. Компоненты аэрокосмической отрасли с глубокими полостями, которые при вертикальной установке действуют как ведра для сбора стружки, прекрасно сливают воду в горизонтальной ориентации. Крупномасштабные проекты механической обработки и тяжелые блоки двигателей также получают огромную выгоду от этого подхода.
Реализация Горизонтальный обрабатывающий центр меняет способ обработки этих сложных деталей. Вместо того, чтобы постоянно останавливать машину для очистки глубоких отверстий в блоке двигателя, горизонтальный шпиндель просверливает материал, а отходы перерабатываются под действием силы тяжести. Эта возможность делает горизонтальные установки окончательным выбором для сложных, многосторонних геометрий, где в противном случае захват стружки диктовал бы всю стратегию обработки. Вы можете запрограммировать агрессивные проходы черновой обработки, не опасаясь, что полость будет забита настолько плотно, что это приведет к остановке станка.
Рекомендации по выбору инструментов для горизонтальной установки
Выбор инструментов меняется, когда гравитация работает в вашу пользу. Концевые фрезы с высокой спиралью имеют агрессивные углы канавок, предназначенные для быстрого вытягивания стружки вверх и из зоны резания. Они способствуют высокоэффективной эвакуации стружки и обеспечивают превосходное качество обработки детали. Однако это агрессивное тянущее действие по своей сути увеличивает осевые силы, что может привести к серьезному отклонению инструмента или даже к выдергиванию инструмента из держателя, если станку недостает жесткости. Угол спирали 45 или 50 градусов создает значительное натяжение хвостовика инструмента вверх.
Превосходная структурная жесткость горизонтальной машины противодействует этим рискам отклонения. Массивные чугунные колонны и прочная конструкция шпинделя поглощают повышенные осевые силы, создаваемые инструментами с большим шагом спирали. Операторы могут в полной мере использовать эти агрессивные цельные круглые инструменты для максимизации скорости съема материала. Станок удерживает инструмент в мертвой точке, позволяя за счет высокой геометрии спирали выбрасывать стружку горизонтально в свободное пространство без ущерба для точности размеров. Вы можете использовать держатели инструментов с термоусадочной посадкой, чтобы дополнительно защитить концевую фрезу от высоких осевых нагрузок.
Масштабируемость: интеграция горизонтального стана со сменой поддонов
Масштабируемость в современном производстве зависит от постоянного вращения шпинделя. Интеграция Горизонтальный стан со сменой поддонов использует преимущества эвакуации стружки для непрерывного производства без освещения. Когда очистка стружки больше не является узким местом, станок может работать без присмотра в течение нескольких часов, что резко повышает общую эффективность вашего оборудования.
Рабочий процесс становится максимально оптимизированным. Оператор загружает и выгружает сырье на одном поддоне за пределами зоны обработки. Тем временем машина активно режет и удаляет стружку с другого поддона внутри корпуса. По завершении цикла поддоны меняются за считанные секунды. Поскольку сила тяжести гарантирует, что в приспособлениях и деталях не останется налипшей стружки, автоматическая смена поддонов происходит плавно, без попадания мусора на посадочные поверхности или зажимные механизмы. Это исключает риск того, что неправильно выровненный спутник приведет к катастрофическому сбою во время смены инструмента.
Чтобы максимизировать эффективность горизонтальной установки на поддонах, выполните следующие действия по креплению:
Спроектируйте надгробные приспособления с открытыми каналами, которые позволяют щепе беспрепятственно стекать вниз.
Устанавливайте детали как можно ближе к центру вращения поддона, чтобы свести к минимуму ненужные перемещения машины.
Используйте гидравлические или пневматические крепления, чтобы обеспечить постоянную силу зажима всех частей надгробия.
Запрограммируйте промывку охлаждающей жидкостью под высоким давлением в конце цикла, чтобы удалить остатки пыли перед заменой поддона.
Окупаемость инвестиций и компромиссы: стоит ли вкладывать деньги в горизонтальный фрезерный станок с ЧПУ?
Факторы, влияющие на общую стоимость (концептуальные компромиссы)
Оценка рентабельности инвестиций требует сравнения более высоких первоначальных капитальных затрат с долгосрочной операционной экономией. А горизонтальный фрезерный станок с ЧПУ требует больших первоначальных инвестиций, чем стандартный вертикальный фрезерный станок. Однако эти затраты быстро компенсируются резким сокращением времени цикла, значительно меньшими затратами на замену инструмента и снижением процента брака в результате превосходного качества поверхности.
Настоящее финансовое преимущество заключается в множителе пропускной способности. Крепление Tombstone позволяет обрабатывать несколько деталей за один цикл. Вместо того, чтобы резать по одной детали за раз, горизонтальный станок может обрабатывать восемь, двенадцать или шестнадцать деталей на одном надгробии. Это многократно повышает эффективность за счет лучшей эвакуации стружки из большого объема деталей, обеспечивая стабильное качество и снижая показатели стоимости за деталь. По сути, вы получаете продукцию трех вертикальных фрез с одного горизонтального шпинделя.
Таблица: Показатели вертикального и горизонтального производства Показатели
| производства | Стандартный вертикальный фрезерный станок | Горизонтальный фрезерный станок с устройством смены паллет |
|---|---|---|
| Время работы шпинделя | Обычно от 30% до 40% из-за ручной загрузки и очистки стружки. | Часто превышает 85% из-за автономной загрузки и автоматизированных циклов. |
| Деталей за цикл | Обычно 1–2 детали в зависимости от конфигурации тисков. | От 8 до 16+ деталей с использованием многосторонних креплений для надгробий. |
| Зависимость от оператора | Высокий; требует постоянного контроля и ручного вмешательства. | Низкий; поддерживает автоматические производственные смены без освещения. |
| Скорость износа инструмента | Ускорение из-за частой переточки стружки и перегрева. | Минимизировано благодаря последовательной эвакуации стружки и термоконтролю. |
Риски реализации и их смягчение: требования к инфраструктуре
Горизонтальные машины требуют тщательного планирования помещения. Они занимают большую площадь и часто требуют более тяжелых железобетонных фундаментов, чтобы выдержать огромный вес машины и динамические силы быстрой смены поддонов. Размещение тяжелого горизонтального станка в узком производственном цехе может со временем привести к его опрокидыванию и серьезным проблемам с центровкой. Машина, которая смещается от уровня, теряет свою геометрическую точность, в результате чего детали не проходят проверку.
Чтобы снизить этот риск, менеджеры по производству должны провести анализ рентабельности инвестиций в производственную площадь, а не просто сравнивать занимаемую площадь. Хотя машина занимает больше физического пространства, ее способность заменить две или три вертикальные мельницы означает, что доход, получаемый на квадратный фут, фактически увеличивается. Правильная заливка фундамента, часто требующая 12-дюймовой железобетонной подушки, и профессиональное машинное выравнивание — это обязательные шаги, позволяющие гарантировать, что оборудование будет работать в соответствии со своим структурным потенциалом.
Риски реализации и их смягчение: сложность настройки и программирования
Переход к горизонтальной обработке требует особого обучения. Программистам приходится адаптироваться к креплению надгробий, управлять несколькими смещениями детали и создавать сложные 4- или 5-осевые траектории движения инструмента. Ошибка программирования на полностью загруженном надгробии может привести к катастрофическому сбою, разрушившему дорогостоящие приспособления, инструменты и шпиндель станка. Управление зазором между инструментами вокруг вращающейся надгробной плиты требует пристального внимания к деталям.
Чтобы смягчить эту сложность, необходимы инвестиции в современное программное обеспечение CAM-моделирования. Программисты должны проверить каждую траекторию инструмента, плоскость зазора и вращение паллеты в виртуальной среде перед отправкой G-кода на станок. Кроме того, обязательным является специализированное обучение операторов. Операторы должны понимать, как правильно чистить и затягивать крепления надгробий, гарантируя, что никакая случайная стружка не нарушит посадку деталей во время автоматизированных циклов.
Лучшие практики по максимальному удалению стружки на горизонтальных фрезерных станках
Оптимизация систем охлаждающей жидкости
Даже при использовании гравитации оптимизация параметров охлаждающей жидкости остается жизненно важной для достижения максимальной производительности. Выбор правильного давления СОЖ (PSI) и объема (GPM) во многом зависит от обрабатываемого материала. Вязкие материалы, такие как авиационный алюминий, требуют большого объема, чтобы смыть непрерывные ленты металла. Хрупкие материалы, такие как чугун, образующие мелкую абразивную пыль, требуют высокого давления, чтобы выдуть песок из зоны резания, прежде чем он подействует на инструмент как притирочная паста.
Подача СОЖ через шпиндель (TSC) абсолютно необходима при сверлении глубоких отверстий и агрессивной обработке карманов. TSC нагнетает охлаждающую жидкость непосредственно через центр режущего инструмента, выбрасывая ее из кончика. Это гарантирует, что стружка полностью вымывается из нижней части разреза, выталкивая ее горизонтально из внутренней части детали, где сила тяжести может затянуть ее вниз на конвейер. Необходимо регулярно проверять фильтры охлаждающей жидкости, чтобы убедиться, что насос TSC поддерживает максимальное давление во время тяжелых черновых операций.
Стратегии программирования траекторий
Стратегии программного обеспечения должны дополнять физическую ориентацию машины. Программистам следует использовать попутное фрезерование везде, где это возможно. Попутное фрезерование направляет силы резания в самую толстую часть стружки, сводя их к нулю. В результате образуется чистая стружка, которая легко ломается и отпадает, а не трется и не выделяет избыточное тепло. Обычное фрезерование имеет тенденцию натирать материал перед резкой, в результате чего образуется тонкая, волокнистая стружка, которую труднее удалить.
Адаптивные траектории очистки очень эффективны при горизонтальной установке. Эти траектории поддерживают постоянную радиальную нагрузку стружки, предотвращая перегрузку инструмента и обеспечивая стабильный и управляемый поток стружки. Программистам следует избегать погружных сокращений, где это возможно. Погружение ловушек для стружки непосредственно под инструмент. Вместо этого используйте винтовое нарезание или предварительно просверленные входные отверстия, чтобы обеспечить непрерывный поток стружки и защитить хрупкие нижние кромки концевых фрез.
Перед запуском новой программы в горизонтальной установке программисты должны проверить следующий контрольный список:
Убедитесь, что все плоскости отвода выходят за пределы максимального диаметра поворота полностью загруженного надгробия.
Убедитесь, что адаптивные траектории очистки поддерживают постоянное радиальное зацепление во избежание утончения стружки.
Убедитесь, что подача СОЖ через шпиндель активирована специально для циклов глубокого сверления и обработки карманов.
Убедитесь, что углы входа винтовой линии не превышают рекомендации производителя для конкретной концевой фрезы.
Смоделируйте всю последовательность вращения паллеты, чтобы гарантировать отсутствие помех между держателем инструмента и приспособлением.
Заключение
В то время как вертикальные фрезерные станки обеспечивают гибкость при выполнении простых односторонних операций, горизонтальные фрезерные станки являются окончательным выбором для крупносерийного, крупномасштабного и сложного производства деталей. Когда эвакуация стружки определяет время цикла, стабильность резания и срок службы инструмента, гравитация обеспечивает непревзойденное механическое преимущество. Мгновенно удаляя стружку, горизонтальные установки защищают инструмент, обеспечивают термическую стабильность и гарантируют чистоту поверхности.
Рассмотрите возможность включения горизонтального станка в шорт-лист, если уровень брака превышает допустимую норму из-за плохой обработки поверхности, если вы используете большие объемы абразивного чугуна или липкого алюминия или если ваши производственные цели требуют производства на паллетах без освещения. Переход от реактивной очистки стружки к превентивной, основанной на физике эвакуации, фундаментально меняет эффективность цеха.
Чтобы продолжить оптимизацию своих производственных возможностей, выполните следующие шаги:
Запланируйте техническую консультацию с инженером по применению, чтобы просмотреть геометрию наиболее проблемной детали.
Запросите комплексное исследование времени, чтобы сравнить текущее время вертикального цикла с временем горизонтального надгробия.
Оцените площадь помещения и характеристики фундамента вашего предприятия, чтобы подготовиться к горизонтальному размещению машины.
Проверьте свой текущий запас инструментов, чтобы обеспечить совместимость со стратегиями высокоскоростной горизонтальной эвакуации стружки.
Часто задаваемые вопросы
Вопрос: Как горизонтальный фрезерный станок предотвращает повторное резание стружки?
Ответ: Гравитация естественным образом отводит стружку от режущего инструмента и заготовки. Это предотвращает попадание металлической стружки в карманы и ее повторное попадание в шпиндель. Поддерживая зону резки чистой, машина защищает как кромки инструмента, так и конечный продукт от механических повреждений.
Вопрос: Почему удаление стружки имеет решающее значение для срока службы инструмента на горизонтальном фрезерном станке с ЧПУ?
Ответ: Захваченная стружка вызывает механический удар по режущим кромкам, в результате чего стружка вставляет или защелкивает твердые круглые инструменты. Они также сохраняют сильное тепло, которое быстро разрушает покрытия инструментов. Эффективная эвакуация устраняет это тепло и физические помехи, позволяя инструментам достичь максимального расчетного срока службы.
Вопрос: Может ли горизонтальный станок со сменой поддонов работать без присмотра?
А: Да. Надежная эвакуация стружки под действием силы тяжести в сочетании с автоматическим устройством смены поддонов обеспечивает безопасное производство без освещения. Поскольку стружка отпадает естественным путем, нет необходимости в ручной очистке стружки или вмешательстве оператора между циклами, что обеспечивает непрерывное производство.
Вопрос: Нужна ли мне подача СОЖ через шпиндель на горизонтальном обрабатывающем центре?
Ответ: Несмотря на то, что гравитация дает огромное преимущество, по-прежнему настоятельно рекомендуется использовать подачу СОЖ через шпиндель. При глубоком сверлении и агрессивной обработке карманов система TSC активно полностью вымывает стружку из внутренней части детали, гарантируя, что мусор не останется в слепых элементах.
Вопрос: Как удаление стружки влияет на качество поверхности при горизонтальном фрезеровании?
О: Очистка стружки предотвращает ее перетаскивание по свежеобработанной поверхности. Это позволяет избежать царапин, потертостей и плохих показаний Ra. Постоянное удаление стружки гарантирует, что инструмент режет только основной материал, что всегда приводит к гладкой и высококачественной обработке.
Вопрос: Лучше ли концевые фрезы с большим шагом спирали для горизонтального фрезерования?
Ответ: Инструменты с высокой спиралью эффективно вытягивают стружку, что идеально сочетается с горизонтальными установками. Хотя они могут подвергаться повышенному прогибу, присущая горизонтальным обрабатывающим центрам жесткость конструкции легко справляется с повышенными осевыми нагрузками, что приводит к превосходному качеству обработки деталей.
Похожие статьи
-
 Уважаемые клиенты и деловые партнеры! Чтобы строго соблюдать национальные законы и правила экспортного контроля, а также выполнять международные обязательства, гарантируя, что наши экспортируемые фрезерные станки с ЧПУ и токарные станки с ЧПУ полностью законны и соответствуют требованиям, мы настоящим уведомляем вас о соответствующих правилахНовости компании
-
 Абразивная графитовая пыль разрушает стандартные станки с ЧПУ. Узнайте, почему специализированные пыленепроницаемые станки и правильные методы мокрого или сухого фрезерования необходимы для безопасного производства электродов для электроэрозионной обработки.Новости о продуктах
-
 Сверла и метчики обеспечивают высокоскоростное нарезание резьбы для крупносерийного производства. Понимание пределов крутящего момента шпинделя предотвращает дорогостоящую поломку инструмента и оптимизирует время машинного цикла.Новости о продуктах


